Preventie van oppervlakteschade bij plaattransport
Elk plaatmetaalonderdeel vertelt een verhaal - van precieze fabricage, zorgvuldige afwerking en uren aan engineering. Toch kunnen veel van deze inspanningen ongedaan worden gemaakt

Elk plaatmetaalonderdeel vertelt een verhaal - van precieze fabricage, zorgvuldige afwerking en uren aan engineering. Toch kunnen veel van deze inspanningen ongedaan worden gemaakt
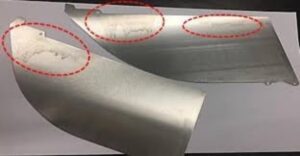
Visuele standaarden dienen als een gedeelde taal tussen leveranciers en klanten en vergemakkelijken effectieve communicatie en samenwerking. Ze definiëren wat acceptabel is, wat twijfelachtig is en wat moet worden afgewezen, waardoor dubbelzinnigheid in elke productiestap wordt verminderd.
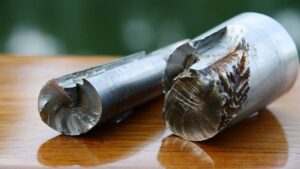
Vermoeidheidsbreuk bij plaatmetaal is het geleidelijk ontstaan van scheuren in een dun metalen onderdeel als gevolg van herhaalde cyclische belasting of trillingen, zelfs wanneer de spanningen ruim onder de vloeigrens van het materiaal blijven. Scheuren ontstaan vrijwel uitsluitend op door de fabricage veroorzaakte spanningsconcentraties, zoals snijranden, scherpe bochten of lasvoeten.
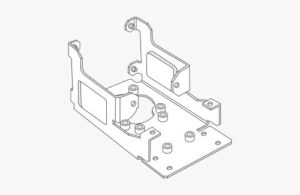
Versterkingsmethoden voor plaatmetaal vergroten de structurele stijfheid van dunne panelen zonder dat deze dikker worden. Deze technieken omvatten het aanpassen van de geometrie van het onderdeel door middel van flensvorming, omzomen en het stansen van ribben, of het integreren van externe steunen zoals gelaste hoekplaten en U-profielen.

Wanneer plaatmetalen onderdelen worden gevormd, zoals buigen, stansen of trekken, blijven ze zelden perfect vlak. Inwendige spanningen bouwen zich op en de
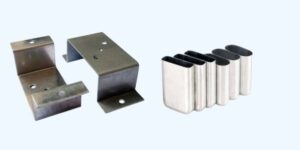
Dieptrekken en stansen behoren tot de meest gebruikte metaalvormprocessen in de moderne productie. Beide beginnen met een vlakke plaat, maar de
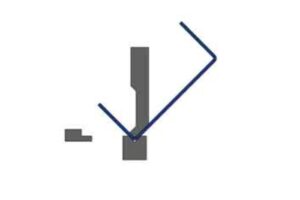
Een buigtolerantie geeft aan hoeveel afwijking aanvaardbaar is in een buighoek of flenslengte na vervorming. Een ontwerp van 90° kan bijvoorbeeld 89° of 91° zijn nadat het gevormd is. Dat verschil van ±1° is het tolerantiebereik. Goed gedefinieerde toleranties voorkomen kostbare afwijkingen tussen onderdelen.
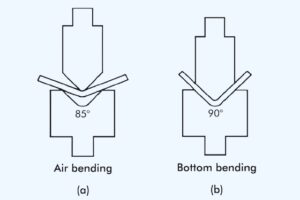
Voor elke metaalverwerkende werkplaats is de afkantafdeling vaak de plek waar de winstmarges worden veiliggesteld of worden verkleind. Wanneer uw operators een opdracht benaderen,
FAI controleert of een enkel proefonderdeel voldoet aan de specificaties van de tekening. PPAP keurt het gehele productieproces goed voor een stabiele serieproductie. Cpk meet hoe consistent dat specifieke proces binnen de kritische tolerantiegrenzen blijft.
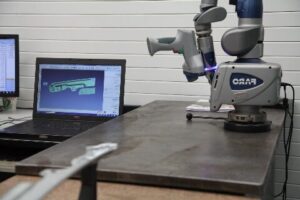
Bij plaatbewerking is precisie niet alleen een doel - het is een vereiste. Een enkele foutieve uitlijning van 0,2 mm kan ervoor zorgen dat deurpanelen
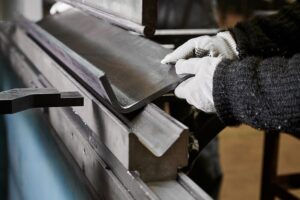
Bij het uitbesteden van de plaatbewerking wordt samengewerkt met een contractfabrikant voor het snijden, vervormen en assembleren van metalen onderdelen. Een succesvolle strategie vereist het beoordelen van de totale kosten inclusief invoerheffingen, het opstellen van strikte richtlijnen voor ‘Design for Manufacturability’ (DFM) en het controleren van de capaciteit van leveranciers om een constante kwaliteit te waarborgen.
Bij het ontwerpen van plaatwerk kan zelfs een klein detail zoals een gat bepalen of een product er professioneel uitziet of mislukt tijdens de assemblage. Veel ingenieurs worden geconfronteerd met
Veel buigproblemen waarmee fabrikanten te maken krijgen - van scheurende randen tot onvoorspelbare hoeken - beginnen eigenlijk op materiaalniveau. Elke gewalste plaat heeft een
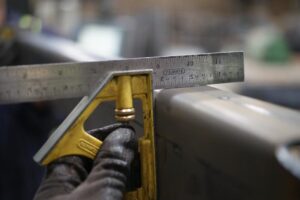
Kwaliteitscontrole is geen laatste inspectiestap - het is het mechanisme dat beslist of plaatwerkonderdelen in het veld correct presteren. A
Doorlooptijd beïnvloedt elke fase van een plaatbewerking. Het bepaalt de planning, de testtijden en hoe snel een product op de markt komt. Wanneer teams
Bewerkte onderdelen presteren goed als het ontwerp de echte snijcondities ondersteunt. Veel problemen beginnen al in de CAD-fase, lang voordat een gereedschap het materiaal ingaat.