
De standaardtoleranties voor het buigen van plaatmetaal variëren doorgaans van ±0,5° tot ±1,0° voor buighoeken en van ±0,25 mm tot ±0,5 mm voor lineaire afmetingen. Het bereiken van een hogere precisie hangt in grote mate af van het beheersen van variaties in materiaaldikte, terugvering, de nauwkeurigheid van het gereedschap en de specifieke buigvolgorde.
Terwijl CNC-bewerking berust op het nauwkeurig verwijderen van materiaal, is buigen een fysiek vormgevingsproces dat wordt bepaald door spanning en elasticiteit. Het vaststellen van onrealistische toleranties leidt over het algemeen tot hogere productiekosten en langere doorlooptijden, zonder dat de daadwerkelijke prestaties van het onderdeel daarmee verbeteren. In deze gids worden de realistische grenzen van moderne kantpersen uiteengezet en wordt uitgelegd hoe u uw ontwerpen kunt optimaliseren voor een betrouwbare en kostenefficiënte assemblage.
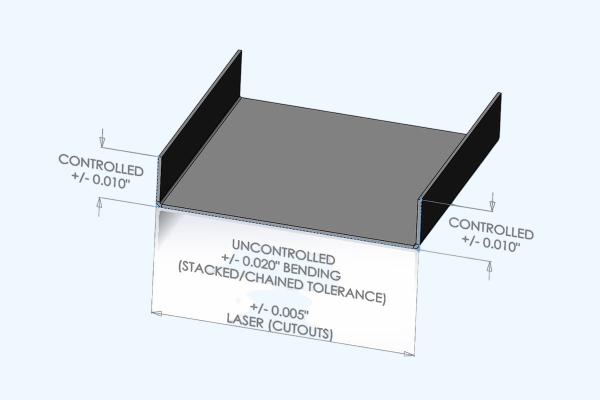
Standaardtoleranties voor veelvoorkomende kenmerken van gebogen plaatwerk
Om de uiteindelijke afmetingen effectief te kunnen beheersen, moeten we eerst realistische verwachtingen vaststellen. Laten we eerst eens kijken naar de gebruikelijke productiemogelijkheden voor veelvoorkomende plaatwerkonderdelen, voordat we ingaan op de redenen waarom er afwijkingen optreden.
Buighoeken
De standaard hoektoleranties voor de meeste plaatwerkonderdelen liggen doorgaans tussen ±0,5° en ±1,0°. Dit geldt voor standaardmaterialen zoals koudgewalst staal of aluminium met een dikte tot 3 mm, die worden bewerkt met standaard luchtbuigapparatuur.
Het is belangrijk om te vermelden dat deze hoek geldt voor het afgewerkte onderdeel in onbelaste, vrije toestand. De gevormde binnenhoek is vanwege het gedrag van het materiaal niet identiek aan de geprogrammeerde hoek van de stans van de kantpers.
Flenzen en openingen
Lineaire toleranties zijn sterk afhankelijk van de manier waarop de afmeting tot stand komt en wordt gemeten. Een enkele flens, gemeten vanaf de buiging tot aan de snijrand, kan doorgaans een tolerantie van ±0,25 mm tot ±0,5 mm hebben.
Afmetingen die zich uitstrekken over meerdere buigingen (zoals de opening van een U-profiel) of afstanden tussen gaten in verschillende vlakken gaan inherent gepaard met ruimere toleranties. Elke extra buiging veroorzaakt een maatverschuiving. Wij beoordelen deze op basis van materiaaldikte, fysieke overspanningsafstand en de positie van de achteraanleg. Het toepassen van één algemene tolerantie op alle afmetingen houdt geen rekening met deze fysieke vormgevingsvariabelen.
Specificaties en algemene toleranties
Een moderne CNC-kantpers kan een herhaalbaarheid van de achterste aanslag van ±0,01 mm hebben, maar de nauwkeurigheid van de machine staat niet gelijk aan de uiteindelijke tolerantie van het onderdeel. Algemene tekeningsnormen (zoals ISO 2768) bieden een uitgangspunt, maar ze garanderen niet dat een leverancier deze waarden bij complexe buigsequenties kan handhaven zonder specifieke procescontroles. Kritieke kenmerken die van invloed zijn op de assemblage moeten afzonderlijk worden geëvalueerd en van toleranties worden voorzien.
| Functie[bronvermelding: 36] | Referentiebereik[bronvermelding: 36] | Toepasselijke voorwaarden[bronvermelding: 36] | Moet apart worden beoordeeld[bronvermelding: 36] |
|---|---|---|---|
| Buighoeken[bronvermelding: 36] | ±0,5° tot ±1,0°[bronvermelding: 36] | Standaardmaterialen, dikte ≤ 3 mm, korte tot middellange buiglengtes[bronvermelding: 36] | Materialen met een hoge terugvering, zeer lange bochten[bronvermelding: 36] |
| Enkele flenzen[bronvermelding: 36] | ±0,25 mm tot ±0,5 mm[bronvermelding: 36] | Gemeten van rand tot knik, achteraanleg geplaatst[bronvermelding: 36] | Zeer korte flenzen, lastige positionering van het referentiepunt[bronvermelding: 36] |
| Openingen in bochten[bronvermelding: 36] | Verschilt per geometrie[bronvermelding: 36] | Standaard meethoogte, standaard buigvolgorde[bronvermelding: 36] | Diepe U-vormen, meerdere opeenvolgende bochten[bronvermelding: 36] |
| Gaten dwars op het vlak[bronvermelding: 36] | Verschilt per functie[bronvermelding: 36] | Vastgestelde referentiepunten, standaardinspectiemethoden[bronvermelding: 36] | Nauwkeurige uitlijning of krappe passingstoleranties[bronvermelding: 36] |
Waarom variëren buighoeken en afmetingen?
Zelfs bij nauwkeurige machineprogrammering wijken de uiteindelijke afmetingen vaak af als gevolg van fysieke beperkingen bij het vormgeven. Inzicht in deze onderliggende variabelen helpt ingenieurs om stabielere onderdelen te ontwerpen en onnodige kosten te vermijden.
Materiaal en terugvering
Plaatmetaal is niet volkomen uniform. Een staalplaat van 2 mm vertoont lichte diktevariaties binnen het commerciële tolerantiebereik (bijvoorbeeld 1,90 mm tot 1,98 mm). Aangezien het buigen berust op neerwaartse druk in een vaste matrijsopening, beïnvloeden diktevariaties de benodigde vormkracht en veranderen ze de uiteindelijke hoek.
Springback treedt op wanneer de pons het materiaal loslaat. De terugvering verschilt aanzienlijk per legering. Zo vereist 5052-H32-aluminium bijvoorbeeld minder overbuiging dan 304-roestvrij staal, dat aanzienlijke terugvering vertoont vanwege zijn hoge vloeigrens en koudversterkende eigenschappen. Zelfs verschillende productiebatches van dezelfde 304-kwaliteit kunnen zich op de kantpers verschillend gedragen, afhankelijk van de korrelrichting tijdens het walsen.
Ontwikkeling van Bend
De afmetingen van het platgedrukte halffabrikaat bepalen de uiteindelijke afmetingen van het gevormde product. Dit is afhankelijk van een nauwkeurige berekening van de binnenste buigradius, de buigtoeslag en de buigaftrek.
De standaard K-factoren die door CAD-software worden aangeleverd (meestal rond de 0,44) zijn slechts uitgangspunten. De werkelijke materiaalrek varieert afhankelijk van de specifieke breedte van de V-matrijs en de punt van de pons die op de werkvloer worden gebruikt. Voor kritische afmetingen moet de buigafname worden bepaald door middel van fysieke testbuigingen met de exacte combinatie van materiaal en gereedschap. Daarom is het goedkeuren van een Eerste artikelinspectie (FAI) dit onderdeel is van cruciaal belang voordat lasersnijden de volledige productieserie van halffabricaten.
Gereedschap en positionering
De fysieke buigomstandigheden hebben een directe invloed op de nauwkeurigheid. Versleten matrijzen, ongelijkmatig contact met de achteraanleg of doorbuiging van de machine bij het buigen met een hoge buigkracht leiden allemaal tot fouten. Bij lange werkstukken kan het bovendien nodig zijn om tijdens het buigen speciale ondersteuning te gebruiken, om te voorkomen dat het gewicht van het materiaal de hoek vervormt.
Ook de gekozen buigmethode speelt een belangrijke rol. Luchtbuigen is vanwege zijn flexibiliteit de industriestandaard, maar is gevoelig voor materiaalvariaties. Bij bodembuigen en stempelen wordt het materiaal in de exacte vorm van de matrijs gedrukt, waardoor de terugvering wordt verminderd. Kopers moeten er echter rekening mee houden dat bodembuigen aanzienlijk meer tonnage en hoekspecifieke gereedschappen vereist, wat de insteltijd en de kosten per eenheid direct verhoogt. De ontstane matrijssporen kunnen ook extra oppervlakteafwerking vereisen, waardoor deze methoden alleen kosteneffectief zijn wanneer precieze hoeken strikt vereist zijn en het uiterlijk van ondergeschikt belang is.
Hoe beïnvloeden buigfouten de pasvorm en de montage?
Zelfs als afzonderlijke buigingen binnen de tolerantie vallen, kan het toch voorkomen dat onderdelen tijdens de montage niet op elkaar aansluiten. Laten we eens bekijken hoe afzonderlijke afwijkingen zich opstapelen en zo fysieke interferentie veroorzaken.
Hoekfout
Een kleine hoekafwijking bij de buiglijn wordt over de afstand steeds groter. Als een rechte flens van 100 mm bijvoorbeeld slechts 1° afwijkt, zal de punt van die flens zijdelings ongeveer 1,75 mm afwijken. Deze zijdelingse afwijking is vaak voldoende om ervoor te zorgen dat een standaard M4-doorvoergat zijn doel volledig mist, zelfs als de totale verticale hoogte van de flens binnen de specificaties blijft.
Tolerantie stapelen
Onderdelen met meerdere buigingen hebben te maken met tolerantieopstapeling. Neem bijvoorbeeld een eenvoudige U-beugel: de uiteindelijke openingsbreedte wordt bepaald door de afmeting van de onderflens, de lengte van beide zijwanden en de hoeknauwkeurigheid van twee afzonderlijke buigingen. In het ergste geval, als beide zijwanden 1° naar binnen hellen, wordt de opening aanzienlijk kleiner. Om dit te beoordelen, moet de specifieke maatketen worden berekend; het volstaat niet om simpelweg een vaste foutwaarde per buiging op te tellen. Om dit te beperken, is het vanuit technisch oogpunt het beste om sleufgaten aan één kant van het bijpassende onderdeel te gebruiken, in plaats van de operator van de kantpers te dwingen een onrealistische tolerantie van ±0,2 mm over meerdere buigingen na te streven.
Toestand bij de eindmontage
Een gevormd onderdeel is zelden het eindproduct. Door de hitte van het lassen treedt vervorming op, terwijl bewerkingen zoals poedercoating per oppervlak een onvoorspelbare materiaaldikte van 0,05 mm tot 0,15 mm toevoegen. Zorg er bij het ontwerpen voor dat u bij het bepalen van de passpeling rekening houdt met deze verdere bewerkingen. U moet op uw tekening ook expliciet vermelden of de toleranties van toepassing zijn op het onbehandelde metalen onderdeel dat rechtstreeks uit de kantpers komt, of op het afgewerkte onderdeel na het aanbrengen van de coating en het aanbrengen van bevestigingsmiddelen.

Geef functionele toleranties duidelijk aan op uw tekeningen
Om ervoor te zorgen dat onderdelen goed op elkaar aansluiten, moeten in uw tekening de assemblage-eisen worden vertaald naar meetbare beperkingen. Hieronder leest u hoe u toleranties kunt specificeren die onduidelijkheden op de werkvloer voorkomen.
Functionele referentiepunten
Kies uw referentiepunten op basis van de manier waarop het onderdeel daadwerkelijk wordt gemonteerd, waarbij u gebruikmaakt van primaire pasvlakken of cruciale bevestigingsgaten. Verwar functionele referentiepunten niet met bewerkingsreferentiepunten (zoals de snijrand die tegen de achteraanslag wordt gebruikt). De fabrikant kan zijn positioneringsstrategie aanpassen aan zijn gereedschap en buigvolgorde, maar het uiteindelijk geïnspecteerde onderdeel moet altijd overeenkomen met de functionele referentiepunten die op uw tekening zijn gedefinieerd.
Definities van dimensies
Onduidelijke maatstralen leiden tot afgekeurde onderdelen. Geef duidelijk aan of een maat betrekking heeft op de binnen- of buitenkant van het materiaal, en specificeer of de afmetingen betrekking hebben op de raaklijn van de buigradius of op een theoretisch scherp snijpunt. Bij U-vormen of behuizingen moet altijd de exacte hoogte worden aangegeven waarop de openingsbreedte moet worden gemeten.
Belangrijke kenmerken
Het wereldwijd toepassen van strakke toleranties verhoogt de kosten van onderdelen zonder dat dit toegevoegde waarde oplevert. Beperk strikte toleranties uitsluitend tot kenmerken die bepalend zijn voor de positie, de passing, de afdichting of de beweging. In veel gevallen is het gebruik van Geometrische dimensionering en toleranties (GD&T)—zoals de werkelijke positie van een gatenpatroon—geeft de bedoeling van de assemblage veel duidelijker weer dan een reeks starre, ± lineaire afmetingen. Het biedt een cilindrische tolerantiezone in plaats van een beperkende vierkante, waardoor de fabriek tot 57% meer speelruimte bij de productie krijgt zonder dat dit ten koste gaat van de uiteindelijke pasvorm.
Checklist voor het vrijgeven van tekeningen:
- Is de PDF-tekening in 2D de herzieningen komen exact overeen met de geëxporteerde STEP 3D-model?
- Zijn de te realiseren afmetingen duidelijk vastgelegd als eindvereiste?
- Is het platte patroon gemarkeerd als “Alleen ter referentie”? (Laat de fabrikant de afmetingen van het ruwe stuk berekenen op basis van zijn specifieke gereedschap).
- Is er een vaste regel voor conflicten tussen documenten (bijvoorbeeld: “het 3D-model is bepalend voor de geometrie, de 2D-tekening is bepalend voor de toleranties”)?
De buignauwkeurigheid verbeteren zonder onnodige productiekosten
Een hoge precisie bereiken hoeft niet altijd gepaard te gaan met hogere kosten. Door slimme ontwerpkeuzes en procesplanning kan de nauwkeurigheid worden verbeterd zonder dat de productiekosten stijgen.
Buigvolgorde
De volgorde van de buigingen bepaalt welke afmetingen rechtstreeks door de achteraanleg worden geregeld en welke indirect via “opstapjes” worden bepaald. Als u bijvoorbeeld eerst de buitenste flenzen van een U-beugel buigt, kan de totale breedte hierdoor perfect worden geregeld. De ideale buigvolgorde wordt echter vaak beperkt door mogelijke botsingen met gereedschappen, de vrije ruimte op het machinebed en de toegankelijkheid van de achteraanleg. Fabrikanten moeten een evenwicht vinden tussen uw prioriteiten op het gebied van afmetingen en deze fysieke beperkingen van het gereedschap.
Stabiele geometrie
Ontwerp onderdelen die van nature stabiel te vervormen zijn. Gebruik over het gehele onderdeel één enkele binnenbuigradius om gereedschapswisselingen en instelfouten te voorkomen. Zorg ervoor dat de flenslengtes voldoen aan de minimumvereiste voor de gekozen V-matrijs (meestal 4 keer de materiaaldikte), zodat de plaat tijdens het buigen vlak blijft liggen. Als vuistregel geldt dat de randen van de gaten minstens 2,5 tot 3 keer de materiaaldikte verwijderd moeten zijn van het begin van de buigradius om vervorming te voorkomen, en zorg altijd voor voldoende buigruimte om te voorkomen dat het materiaal scheurt.
Proceskeuzes
Wanneer de toleranties krap zijn, heb je drie mogelijkheden: het buigproces optimaliseren, het ontwerp van de assemblage aanpassen of bewerking na het buigen toevoegen. Actieve hoekmeting op de kantpers vermindert het aantal afkeurstukken, maar verlengt de cyclustijd. Het CNC-bewerken van gaten na het buigen garandeert een perfecte uitlijning, maar daarvoor zijn op maat gemaakte opspanningen en extra instellingen nodig, waardoor de kosten per onderdeel vaak met 30% tot 50% of meer stijgen. Kies de optie die het beste aansluit bij uw functionele behoeften en uw budget.
| Uitdaging op het gebied van productie[bronvermelding: 37] | Mogelijke oplossing ter beoordeling[bronvermelding: 37] | Noodzakelijke afwegingen[bronvermelding: 37] |
|---|---|---|
| Moeilijke uitlijning van gaten bij kruisbuigingen[bronvermelding: 37] | Pas de referentiepunten of de CNC-machine aan na het buigen[bronvermelding: 37] | Toegevoegde opspanning, +30-50% bewerkingskosten ten opzichte van perfecte gatprecisie[bronvermelding: 37] |
| Storing tijdens de montage van de opening[bronvermelding: 37] | Pas de toleranties aan of vergroot de montagespeling[bronvermelding: 37] | Positioneringsnauwkeurigheid versus uiterlijk en functionaliteit[bronvermelding: 37] |
| Hoekafwijking na een wisseling van materiaalpartij[bronvermelding: 37] | Voer testbuigingen en parametercorrecties uit[bronvermelding: 37] | Langere insteltijd van de machine versus betrouwbare processtabiliteit[bronvermelding: 37] |
| Te strenge, niet-kritische afmetingen[bronvermelding: 37] | De bijbehorende toleranties versoepelen[bronvermelding: 37] | Lagere kosten versus geen invloed op de eindmontage[bronvermelding: 37] |
Gevormde onderdelen inspecteren en de consistentie van de productie controleren
Kwaliteitscontrole vereist duidelijke, herhaalbare inspectiemethoden. Hier leest u hoe u ervoor kunt zorgen dat uw plaatwerkonderdelen tijdens alle productieseries consequent aan de specificaties voldoen.
Opstelling van de meting
Kies het juiste meetinstrument voor de vereiste tolerantie. Terwijl schuifmaten en digitale hoekmeters geschikt zijn voor standaardflenzen en hoeken, kan voor complexe profielen een speciale meetopstelling of een coördinatenmeetmachine (CMM) nodig zijn. Geef altijd precies aan waar gemeten moet worden – bijvoorbeeld op een bepaalde hoogte langs een U-profiel – omdat de openingsbreedte natuurlijk varieert, afhankelijk van hoe ver de meting van de bocht wordt uitgevoerd.
Vrije en onderworpen staten
Plaatmetaal is van nature flexibel. Een groot, dun paneel kan onder zijn eigen gewicht licht doorbuigen, waardoor het in “vrije toestand” niet voldoet aan de eisen voor vlakheid of maatvoering. Als het onderdeel in de uiteindelijke assemblage wordt vastgeschroefd, geef dan aan dat er een inspectie in “vastgezette toestand” moet plaatsvinden. Geef de exacte steunpunten en de volgorde van het vastklemmen aan op de tekening, zodat de fabriek het onderdeel precies zo meet als het zal worden gebruikt. Dit kan bijvoorbeeld het opgeven van aanhaalmomenten voor bevestigingsmiddelen zijn, of een eenvoudige opmerking bij de tekening (bijvoorbeeld: “hier een klemkracht van 10 N uitoefenen”).
Eerste artikelen en herhaalbaarheid
Een perfecte eerste-artikelinspectie (FAI) toont aan dat het programma en de instellingen correct zijn, maar bij plaatbewerking is voortdurende controle nodig. Afwijkingen in materiaalpartijen of slijtage van gereedschap kunnen ertoe leiden dat afmetingen in de loop van de tijd afwijken. Stel, afhankelijk van uw productievolume en risiconiveau, een duidelijk steekproefplan op om de herhaalbaarheid tussen partijen te controleren, en eis een nieuwe verificatie van de instellingen telkens wanneer de materiaalpartij of het gereedschap verandert.
Klaar om uw volgende plaatwerkproject te optimaliseren?
Dien je tekeningen in en breng uw bevestigingsvlakken, pasgaten en kritische afmetingen duidelijk in beeld. Het engineeringteam van Shengen voert een uitgebreide DFM-beoordeling (Design for Manufacturing) uit van de structuur van uw onderdeel, evalueert uw buigtoleranties, bepaalt de meest stabiele bewerkingsvolgorde en stemt de inspectie-eisen af om een perfecte pasvorm te garanderen zonder onnodige kosten.
Hey, ik ben Kevin Lee

De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron

Stansen met samengestelde matrijzen: wanneer moet je het gebruiken en wat kost het?

Progressief stansen versus samengesteld stansen versus transferstansen

Materialen voor prototypen: hoe kies je het juiste materiaal?
