
Las tolerancias estándar en el plegado de chapa suelen oscilar entre ±0,5° y ±1,0° para los ángulos de plegado, y entre ±0,25 mm y ±0,5 mm para las dimensiones lineales. Para alcanzar una mayor precisión, es fundamental controlar las variaciones en el espesor del material, la recuperación elástica, la precisión de las herramientas y la secuencia específica de plegado.
Mientras que el mecanizado CNC se basa en la eliminación precisa de material, el plegado es un proceso de conformado físico regido por la tensión y la elasticidad. Establecer tolerancias poco realistas de forma generalizada aumenta los costes de fabricación y los plazos de entrega sin mejorar el rendimiento real de las piezas. Esta guía desglosa los límites realistas de las prensas plegadoras modernas y explica cómo optimizar tus diseños para lograr un montaje fiable y rentable.
Tolerancias habituales para elementos comunes de chapa doblada
Para controlar eficazmente las dimensiones finales, primero debemos establecer unas expectativas realistas. Analicemos las capacidades de fabricación habituales para los elementos típicos de la chapa antes de abordar las causas de las variaciones.
Ángulos de curvatura
Las tolerancias angulares estándar para la mayoría de las piezas de chapa suelen oscilar entre ±0,5° y ±1,0°. Esto se aplica a materiales estándar como el acero laminado en frío o el aluminio de hasta 3 mm de espesor, procesados mediante equipos estándar de doblado neumático.
Es importante precisar que este ángulo se refiere a la pieza acabada en estado libre y sin carga. El ángulo interior resultante no coincide con el ángulo programado del punzón de la prensa plegadora debido al comportamiento del material.
Bridas y aberturas
Las tolerancias lineales dependen en gran medida de cómo se forma y se mide la dimensión. Una sola brida, medida desde el pliegue hasta el borde cortado, suele tener una tolerancia de entre ±0,25 mm y ±0,5 mm.
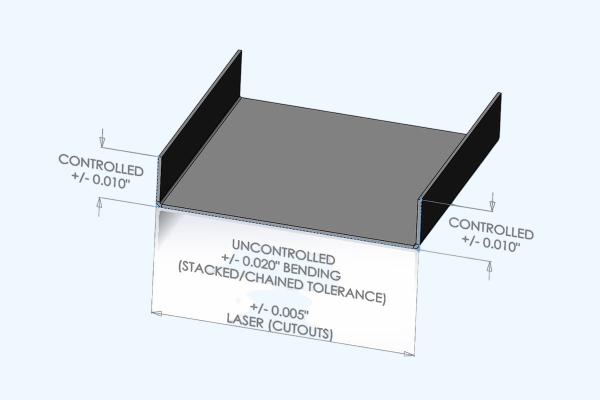
Las dimensiones que abarcan varios pliegues (como la abertura de un perfil en U) o las distancias entre orificios en distintos planos conllevan, por naturaleza, tolerancias más amplias. Cada pliegue adicional introduce un desplazamiento dimensional. Evaluamos estos desplazamientos en función del espesor del material, la distancia física de la envergadura y la posición del tope trasero. Aplicar una única tolerancia general a todas las dimensiones ignora estas variables físicas del proceso de conformado.
Capacidades y tolerancias generales
Una plegadora CNC moderna puede tener una repetibilidad de posicionamiento del tope trasero de ±0,01 mm, pero la precisión de la máquina no equivale a la tolerancia final de la pieza. Las normas generales de dibujo técnico (como la ISO 2768) proporcionan una referencia, pero no garantizan que un proveedor pueda mantener esas cifras en secuencias de plegado complejas sin controles específicos del proceso. Las características críticas que afectan al montaje deben evaluarse y tolerarse de forma individual.
| Característica[ref.: 36] | Rango de referencia[ref.: 36] | Condiciones aplicables[ref.: 36] | Requiere una evaluación por separado[ref.: 36] |
|---|---|---|---|
| Ángulos de curvatura[ref.: 36] | De ±0,5° a ±1,0°[ref.: 36] | Materiales estándar, espesor ≤ 3 mm, longitudes de curvatura cortas a medias[ref.: 36] | Materiales con gran recuperación elástica, curvaturas muy largas[ref.: 36] |
| Bridas simples[ref.: 36] | De ±0,25 mm a ±0,5 mm[ref.: 36] | Medido desde el borde hasta la curvatura, con el tope trasero colocado[ref.: 36] | Bridas muy cortas, dificultad para situar el punto de referencia[ref.: 36] |
| Oportunidades de empleo en Bends[ref.: 36] | Varía en función de la geometría[ref.: 36] | Altura de medición estándar, secuencia de flexión estándar[ref.: 36] | Formas en U profundas, múltiples curvas consecutivas[ref.: 36] |
| Agujeros transversales[ref.: 36] | Varía según la función[ref.: 36] | Referencias geométricas formadas, métodos de inspección estándar[ref.: 36] | Alineación estricta o holguras de acoplamiento reducidas[ref.: 36] |
¿Por qué varían los ángulos de curvatura y las dimensiones?
Incluso con una programación precisa de la máquina, las dimensiones finales suelen variar debido a las limitaciones físicas del proceso de conformado. Comprender estas variables subyacentes ayuda a los ingenieros a diseñar piezas más estables y a evitar costes innecesarios.
Material y recuperación elástica
La chapa metálica no es perfectamente uniforme. Una chapa de acero de 2 mm presentará ligeras variaciones de espesor dentro de su rango de tolerancia comercial (por ejemplo, de 1,90 mm a 1,98 mm). Dado que el plegado se basa en la presión hacia abajo ejercida sobre la abertura fija de una matriz, las variaciones de espesor alteran la fuerza de conformado necesaria y modifican el ángulo final.
Springback se produce cuando el punzón suelta el material. La recuperación elástica varía considerablemente según la aleación. Por ejemplo, el aluminio 5052-H32 requiere menos sobreflexión que el acero inoxidable 304, que presenta una recuperación elástica considerable debido a su alto límite elástico y a sus propiedades de endurecimiento por deformación. Incluso diferentes lotes de laminación del mismo grado 304 pueden comportarse de forma diferente en la prensa plegadora, dependiendo de la dirección del grano de laminación.
Desarrollo de Bend
El tamaño de la pieza en bruto aplanada determina las dimensiones finales del producto conformado. Para ello es necesario calcular con precisión el radio de curvatura interior, el margen de curvatura y la deducción por curvatura.
Los factores K estándar que proporcionan los programas de CAD (normalmente en torno a 0,44) son solo puntos de partida. La elongación real del material varía en función del ancho específico de la matriz en V y de la punta del punzón que se utilicen en el taller. En el caso de las dimensiones críticas, la deducción por plegado debe determinarse mediante ensayos de plegado físicos, utilizando la combinación exacta de material y utillaje. Por eso, al aprobar un Inspección del primer artículo (FAI) Esta parte es fundamental antes de corte por láser toda la serie de piezas en bruto.
Herramientas y posicionamiento
Las condiciones físicas de conformado influyen directamente en la precisión. Los troqueles desgastados, el contacto irregular con el tope trasero o la flexión de la máquina durante los plegados de gran tonelaje son factores que introducen errores. Las piezas largas también pueden requerir un soporte especializado durante el plegado para evitar que el peso del material distorsione el ángulo.
El método de plegado elegido también desempeña un papel fundamental. El plegado por aire es el estándar del sector debido a su flexibilidad, pero es sensible a las variaciones del material. El plegado por fondo y el estampado obligan al material a adoptar la forma exacta de la matriz, lo que reduce la recuperación elástica. No obstante, los compradores deben tener en cuenta que el plegado por fondo requiere un tonelaje significativamente mayor y utillaje específico para cada ángulo, lo que aumenta directamente el tiempo de preparación y el coste unitario. Las marcas del troquel resultantes también pueden requerir un acabado superficial adicional, por lo que estos métodos solo resultan rentables cuando se exigen ángulos precisos de forma estricta y el aspecto es secundario.
¿Cómo afectan los errores de flexión al ajuste y al montaje?
Aunque cada uno de los pliegues se encuentre dentro de los límites de tolerancia, es posible que las piezas no encajen correctamente durante el montaje. Veamos cómo las desviaciones aisladas se acumulan y provocan interferencias físicas.
Error angular
Un pequeño error angular en la línea de curvatura se amplifica con la distancia. Por ejemplo, si una brida recta de 100 mm presenta una desviación de tan solo 1°, la punta de dicha brida se desviará lateralmente unos 1,75 mm. Esta desviación lateral suele ser suficiente para que un orificio pasante estándar M4 falle por completo su objetivo, incluso si la altura vertical total de la brida se mantiene dentro de las especificaciones.
Acumulación de tolerancia
Las piezas con múltiples pliegues se ven afectadas por la acumulación de tolerancias. Consideremos un sencillo soporte en forma de U: la anchura final de la abertura viene determinada por la dimensión del alma inferior, la longitud de ambas paredes laterales y la precisión angular de dos pliegues independientes. En el peor de los casos, si ambas paredes laterales se inclinan hacia dentro 1°, la abertura se reduce significativamente. Para evaluar esto es necesario calcular la cadena dimensional específica, y no limitarse a sumar un valor de error fijo por cada pliegue. Para mitigar este problema, la mejor práctica de ingeniería consiste en utilizar orificios ranurados en un lado del componente de acoplamiento, en lugar de obligar al operario de la prensa plegadora a perseguir una tolerancia poco realista de ±0,2 mm a lo largo de múltiples pliegues.
Estado del montaje final
Una pieza conformada rara vez es el producto final. El calor de la soldadura provoca deformaciones, mientras que procesos como el recubrimiento en polvo añaden entre 0,05 mm y 0,15 mm de espesor de material impredecible por superficie. Al diseñar, asegúrate de que las holguras de acoplamiento tengan en cuenta estas operaciones posteriores. También debe indicar explícitamente en su plano si las tolerancias se aplican a la pieza de metal sin tratar, tal y como sale de la prensa plegadora, o a la pieza acabada tras el recubrimiento y la inserción de los elementos de fijación.

Define claramente las tolerancias funcionales en tus planos
Para garantizar que las piezas encajen, el plano debe plasmar los requisitos de montaje en restricciones cuantificables. A continuación se explica cómo especificar tolerancias que eliminen cualquier ambigüedad en el taller.
Referencias funcionales
Selecciona tus puntos de referencia en función de cómo se instala realmente la pieza, utilizando las caras de acoplamiento principales o los orificios de montaje críticos. No confundas los puntos de referencia funcionales con los de mecanizado (como el borde de corte que se utiliza contra el tope trasero). El fabricante puede modificar su estrategia de posicionamiento para adaptarla a su utillaje y a la secuencia de plegado, pero la pieza final inspeccionada debe alinearse siempre con los puntos de referencia funcionales definidos en su plano.
Definiciones de dimensiones
Las líneas de cota ambiguas provocan el rechazo de piezas. Defina claramente si una cota se refiere al interior o al exterior del material, y especifique si las medidas se refieren a la tangente del radio de curvatura o a una intersección teórica aguda. En el caso de formas en U o cerramientos, defina siempre la altura exacta a la que debe medirse la anchura de la abertura.
Características fundamentales
La aplicación de tolerancias estrictas de forma generalizada aumenta el coste de las piezas sin aportar ningún valor añadido. Limita las tolerancias estrictas exclusivamente a aquellas características que determinan la ubicación, el ajuste, la estanqueidad o el movimiento. En muchos casos, el uso de Dimensionamiento y tolerancias geométricas (GD&T)—como la posición real de una disposición de orificios— transmite la intención del ensamblaje con mucha más claridad que un bloque de dimensiones rígidas ± lineales. Ofrece una zona de tolerancia cilíndrica en lugar de una cuadrada restrictiva, lo que proporciona a la fábrica hasta 57% más margen de maniobra en la fabricación sin comprometer el ajuste final.
Lista de comprobación para la publicación de los resultados del sorteo:
- ¿El Dibujo en 2D en formato PDF la revisión coincide exactamente con la exportada Modelo 3D de STEP?
- ¿Se especifican claramente las dimensiones de las piezas como requisito final?
- ¿El patrón plano está marcado como “Solo a título informativo”? (Que el fabricante calcule el tamaño de la pieza en bruto en función de sus herramientas específicas).
- ¿Existe alguna norma definida para los conflictos entre documentos (por ejemplo, “el modelo 3D prevalece en cuanto a la geometría, mientras que el plano 2D prevalece en cuanto a las tolerancias”)?
Mejora la precisión del plegado sin costes de fabricación innecesarios
Lograr una alta precisión no siempre implica pagar un sobreprecio. Unas decisiones de diseño inteligentes y una buena planificación de los procesos pueden mejorar la precisión sin aumentar los costes de producción.
Secuencia de flexiones
El orden de los pliegues determina qué dimensiones se controlan directamente mediante el tope trasero y cuáles son “acumulaciones” indirectas. Por ejemplo, doblar primero las bridas exteriores de un soporte en U podría controlar perfectamente la anchura total. Sin embargo, la secuencia ideal de doblado suele verse limitada por posibles colisiones con las herramientas, los espacios libres de la bancada de la máquina y la accesibilidad al tope trasero. Los fabricantes deben equilibrar sus prioridades dimensionales con estas limitaciones físicas del utillaje.
Geometría estable
Diseña piezas que sean naturalmente estables al conformarse. Utiliza un único radio de curvatura interior en toda la pieza para eliminar los cambios de herramienta y los errores de configuración. Asegúrate de que la longitud de las bridas cumpla el requisito mínimo para la matriz en V elegida (normalmente, 4 veces el espesor del material), de modo que la chapa quede plana durante el plegado. Como regla general, mantén los bordes del orificio a una distancia mínima de entre 2,5 y 3 veces el espesor del material respecto al inicio del radio de curvatura. para evitar deformaciones, e incluye siempre unos márgenes de flexión adecuados para evitar que el material se rompa.
Opciones de proceso
Cuando las tolerancias son estrictas, se presentan tres opciones: optimizar el proceso de plegado, ajustar el diseño del conjunto o añadir un mecanizado posterior al plegado. La medición activa del ángulo en la prensa plegadora reduce los desechos, pero aumenta el tiempo de ciclo. El mecanizado CNC de los orificios tras el plegado garantiza una alineación perfecta, pero requiere utillaje a medida y configuraciones adicionales, lo que a menudo aumenta el coste por pieza entre 30% y 50% o más. Elige la opción que mejor se adapte a tus necesidades funcionales y a tu presupuesto.
| Retos en el sector manufacturero[ref.: 37] | Posible solución que hay que evaluar[ref.: 37] | Compromisos necesarios[ref.: 37] |
|---|---|---|
| Alineación complicada de los orificios en curva cruzada[ref.: 37] | Ajustar los puntos de referencia o la máquina CNC tras el plegado[ref.: 37] | Se ha añadido el sistema de sujeción; los costes de mecanizado del modelo +30-50% frente a una precisión perfecta del orificio[ref.: 37] |
| Interferencias durante el montaje de la apertura[ref.: 37] | Reajustar las tolerancias o aumentar la holgura de acoplamiento[ref.: 37] | Precisión de posicionamiento frente a aspecto visual y funcionalidad[ref.: 37] |
| Desviación angular tras un cambio de lote de material[ref.: 37] | Realizar pruebas de flexión y corrección de parámetros[ref.: 37] | Mayor tiempo de puesta a punto de la máquina frente a una estabilidad fiable del proceso[ref.: 37] |
| Dimensiones no críticas excesivamente estrictas[ref.: 37] | Flexibilizar las tolerancias correspondientes[ref.: 37] | Menor coste frente a un impacto nulo en el montaje final[ref.: 37] |
Inspeccionar las piezas moldeadas y comprobar la uniformidad de la producción
El control de calidad requiere métodos de inspección claros y repetibles. A continuación te explicamos cómo garantizar que tus piezas de chapa cumplan las especificaciones de forma constante en todas las series de producción.
Configuración de la medición
Selecciona la herramienta adecuada para la tolerancia requerida. Aunque los calibres y los transportadores digitales sirven para bridas y ángulos estándar, los perfiles complejos pueden requerir un dispositivo de inspección específico o una máquina de medición por coordenadas (CMM). Especifique siempre con exactitud dónde se debe realizar la medición —por ejemplo, a una altura concreta a lo largo de un perfil en U—, ya que la anchura de la abertura variará naturalmente en función de la distancia a la que se realice la medición respecto al pliegue.
Estados libres y sometidos
La chapa metálica es intrínsecamente flexible. Un panel grande y delgado puede combarse ligeramente bajo su propio peso, lo que provocaría que no superara una comprobación de planitud o dimensional en “estado libre”. Si la pieza se va a atornillar en su montaje final, especifique una inspección en “estado restringido”. Defina en el plano los puntos de apoyo exactos y la secuencia de sujeción para que la fábrica mida la pieza exactamente tal y como se va a utilizar. Esto puede incluir la especificación de valores de par para los elementos de fijación o una simple nota en el plano (por ejemplo, “aplicar aquí una fuerza de sujeción de 10 N”).
Primeros artículos y repetibilidad
Una inspección del primer artículo (FAI) perfecta demuestra que el programa y la configuración son correctos, pero la chapa metálica requiere un seguimiento continuo. Las variaciones entre lotes de material o el desgaste de las herramientas pueden provocar desviaciones en las dimensiones con el paso del tiempo. En función de su volumen de producción y del nivel de riesgo, establezca un plan de muestreo claro para verificar la repetibilidad entre lotes y exija una nueva verificación de la configuración cada vez que cambie el lote de material o las herramientas.
¿Estás listo para optimizar tu próximo proyecto de chapistería?
Envía tus dibujos y resalte claramente las superficies de montaje, los orificios de acoplamiento y las dimensiones críticas. El equipo de ingeniería de Shengen llevará a cabo una revisión exhaustiva del DFM (Diseño para la Fabricación) de la estructura de su pieza, evaluará las tolerancias de plegado, determinará la secuencia de procesamiento más estable y acordará los requisitos de inspección para garantizar un ajuste perfecto sin costes innecesarios.
Hola, soy Kevin Lee

Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados

Estampado con troquel compuesto: cuándo utilizarlo y cuánto cuesta

Estampado progresivo, compuesto y por matriz de transferencia

Materiales para la creación de prototipos: cómo elegir el material adecuado
