Le tolleranze standard nella piegatura della lamiera variano in genere da ±0,5° a ±1,0° per gli angoli di piegatura e da ±0,25 mm a ±0,5 mm per le dimensioni lineari. Il raggiungimento di una precisione maggiore dipende in larga misura dalla gestione delle variazioni di spessore del materiale, dal ritorno elastico, dalla precisione degli utensili e dalla sequenza specifica di piegatura.
Mentre la lavorazione CNC si basa sulla rimozione precisa di materiale, la piegatura è un processo di formatura fisica regolato dalle sollecitazioni e dall’elasticità. La definizione di tolleranze irrealistiche comporta un aumento generalizzato dei costi di produzione e dei tempi di consegna, senza migliorare le prestazioni effettive dei pezzi. Questa guida illustra i limiti realistici delle moderne presse piegatrici e spiega come ottimizzare i progetti per ottenere un assemblaggio affidabile ed economico.
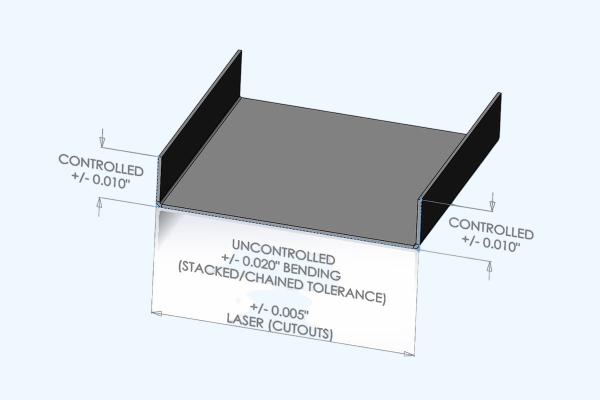
Tolleranze tipiche per le caratteristiche più comuni delle lamiere piegate
Per controllare efficacemente le dimensioni finali, dobbiamo innanzitutto definire aspettative realistiche. Esaminiamo le capacità produttive tipiche relative alle caratteristiche più comuni della lamiera, prima di approfondire i motivi per cui si verificano le variazioni.
Angoli di piegatura
Le tolleranze angolari standard per la maggior parte dei componenti in lamiera variano in genere da ±0,5° a ±1,0°. Ciò vale per materiali standard come l'acciaio laminato a freddo o l'alluminio con spessore fino a 3 mm, lavorati con attrezzature standard per la piegatura ad aria.
È importante precisare che questo angolo si riferisce al pezzo finito in condizioni di assenza di carico e in stato libero. L’angolo interno ottenuto non è identico all’angolo programmato del punzone della pressa piegatrice a causa del comportamento del materiale.
Flange e aperture
Le tolleranze lineari dipendono in larga misura dal modo in cui la dimensione viene ricavata e misurata. Una singola flangia, misurata dalla piega al bordo tagliato, presenta solitamente una tolleranza compresa tra ±0,25 mm e ±0,5 mm.
Le dimensioni che si estendono su più pieghe (come l’apertura di un profilo a U) o le distanze tra fori su piani diversi comportano intrinsecamente tolleranze più ampie. Ogni piega aggiuntiva comporta uno scostamento dimensionale. Valutiamo tali scostamenti in base allo spessore del materiale, alla distanza fisica tra i punti di piegatura e al posizionamento del regolo posteriore. L’applicazione di un’unica tolleranza generica a tutte le dimensioni non tiene conto di queste variabili fisiche di formatura.
Caratteristiche tecniche e tolleranze generali
Una moderna pressa piegatrice CNC può avere una ripetibilità di posizionamento del reggipiega di ±0,01 mm, ma la precisione della macchina non equivale alla tolleranza finale del pezzo. Le norme generali relative ai disegni (come la ISO 2768) forniscono un punto di riferimento, ma non garantiscono che un fornitore sia in grado di rispettare tali valori per sequenze di piegatura complesse senza specifici controlli di processo. Le caratteristiche critiche che influiscono sull’assemblaggio devono essere valutate e soggette a tolleranze individualmente.
| Caratteristica[rif.: 36] | Intervallo di riferimento[rif.: 36] | Condizioni applicabili[rif.: 36] | Richiede una valutazione a parte[rif.: 36] |
|---|---|---|---|
| Angoli di piegatura[rif.: 36] | da ±0,5° a ±1,0°[rif.: 36] | Materiali standard, spessore ≤ 3 mm, lunghezze di piegatura da brevi a medie[rif.: 36] | Materiali ad alto ritorno elastico, curve molto lunghe[rif.: 36] |
| Flangie singole[rif.: 36] | da ±0,25 mm a ±0,5 mm[rif.: 36] | Misurato dal bordo alla piega, con il reggispina posizionato[rif.: 36] | Flangie molto corte, posizionamento del punto di riferimento difficile[rif.: 36] |
| Aperture lungo le curve[rif.: 36] | Varia a seconda della geometria[rif.: 36] | Altezza di misurazione standard, sequenza di piegatura standard[rif.: 36] | Profonde forme a U, curve multiple consecutive[rif.: 36] |
| Fori trasversali[rif.: 36] | Varia a seconda della funzione[rif.: 36] | Riferimenti geometrici formati, metodi di controllo standard[rif.: 36] | Allineamento rigoroso o giochi di accoppiamento ridotti[rif.: 36] |
Perché gli angoli di curvatura e le dimensioni variano?
Anche con una programmazione precisa delle macchine, le dimensioni finali spesso subiscono delle variazioni a causa dei vincoli fisici legati alla formatura. Comprendere queste variabili sottostanti aiuta gli ingegneri a progettare componenti più stabili ed evitare costi superflui.
Materiale e ritorno elastico
La lamiera non è perfettamente uniforme. Una lamiera d’acciaio da 2 mm presenta lievi variazioni di spessore all’interno del proprio intervallo di tolleranza commerciale (ad esempio, da 1,90 mm a 1,98 mm). Poiché la piegatura si basa sulla pressione verso il basso esercitata nell’apertura fissa di una matrice, le variazioni di spessore alterano la forza di formatura richiesta e modificano l’angolo finale.
Ritorno elastico si verifica quando il punzone rilascia il materiale. Il ritorno elastico varia in modo significativo a seconda della lega. Ad esempio, l’alluminio 5052-H32 richiede una piegatura maggiore rispetto all’acciaio inossidabile 304, che presenta un notevole ritorno elastico a causa del suo elevato limite di snervamento e delle sue proprietà di incrudimento. Anche lotti diversi dello stesso grado 304 possono comportarsi in modo diverso sulla pressa piegatrice a seconda della direzione del grano di laminazione.
Sviluppo di Bend
Le dimensioni del grezzo appiattito determinano le dimensioni finali del pezzo sagomato. Ciò richiede un calcolo accurato del raggio di curvatura interno, del margine di curvatura e della deduzione di curvatura.
I fattori K standard forniti dai software CAD (di solito intorno a 0,44) sono solo punti di partenza. L’allungamento effettivo del materiale varia in base alla larghezza specifica della matrice a V e alla punta del punzone utilizzate in officina. Per le quote critiche, la deduzione di piegatura deve essere determinata tramite prove di piegatura effettive, utilizzando l’esatta combinazione di materiale e utensili. Questo è il motivo per cui l’approvazione di un Ispezione del primo articolo (FAI) Questa parte è fondamentale prima di taglio laser l'intera serie di pezzi grezzi.
Attrezzature e posizionamento
Le condizioni fisiche di formatura influiscono direttamente sulla precisione. Stampi usurati, un contatto irregolare con il reggisponda o la flessione della macchina durante le piegature ad alto tonnellaggio sono tutti fattori che introducono errori. I pezzi lunghi possono inoltre richiedere un supporto specifico durante la piegatura per evitare che il peso del materiale alteri l’angolo.
Anche il metodo di piegatura scelto riveste un ruolo fondamentale. La piegatura ad aria è lo standard del settore grazie alla sua flessibilità, ma è sensibile alle variazioni del materiale. La piegatura dal basso e la coniazione costringono il materiale ad assumere la forma esatta dello stampo, riducendo il ritorno elastico. Tuttavia, gli acquirenti devono tenere presente che la piegatura a fondo richiede un tonnellaggio significativamente più elevato e utensili specifici per l’angolo, il che aumenta direttamente i tempi di configurazione e il costo unitario. I segni lasciati dallo stampo potrebbero inoltre richiedere un’ulteriore finitura superficiale, rendendo questi metodi convenienti solo quando sono rigorosamente richiesti angoli precisi e l’aspetto estetico è secondario.
In che modo gli errori di curvatura influiscono sull'adattamento e sull'assemblaggio?
Anche quando le singole piegature rientrano nei limiti di tolleranza, i componenti potrebbero comunque non incastrarsi correttamente durante l’assemblaggio. Vediamo come le deviazioni isolate si sommano fino a causare un’interferenza fisica.
Errore angolare
Un piccolo errore angolare in corrispondenza della linea di curvatura si amplifica con l’aumentare della distanza. Ad esempio, se una flangia diritta di 100 mm presenta uno scostamento di appena 1°, la punta di tale flangia devierà lateralmente di circa 1,75 mm. Questo scostamento laterale è spesso sufficiente a far sì che un foro passante standard M4 manchi completamente il bersaglio, anche se l’altezza verticale complessiva della flangia rimane entro i limiti specificati.
Accumulo di tolleranza
I pezzi con più pieghe sono soggetti all’accumulo di tolleranze. Si consideri una semplice staffa a U: la larghezza finale dell’apertura è determinata dalla dimensione dell’anima inferiore, dalla lunghezza di entrambe le pareti laterali e dalla precisione angolare di due pieghe separate. Nel peggiore dei casi, se entrambe le pareti laterali si inclinano verso l’interno di 1°, l’apertura si riduce in modo significativo. Per valutare questo fenomeno è necessario calcolare la catena dimensionale specifica, non limitarsi semplicemente a sommare un valore di errore fisso per ogni piegatura. Per mitigare questo problema, la migliore pratica ingegneristica consiste nell’utilizzare fori oblunghi su un lato del componente di accoppiamento, anziché costringere l’operatore della pressa piegatrice a perseguire una tolleranza irrealistica di ±0,2 mm su più piegature.
Stato dell'assemblaggio finale
Un pezzo stampato raramente è il prodotto finale. Il calore della saldatura provoca deformazioni, mentre processi come la verniciatura a polvere aggiungono da 0,05 mm a 0,15 mm di spessore imprevedibile del materiale per ogni superficie. In fase di progettazione, assicurati che i giochi di accoppiamento tengano conto di queste operazioni a valle. È inoltre necessario specificare esplicitamente sul disegno se le tolleranze si applicano al pezzo in metallo nudo appena uscito dalla pressa piegatrice o al pezzo finito dopo la verniciatura e l’inserimento degli elementi di fissaggio.

Indica chiaramente le tolleranze funzionali nei tuoi disegni
Per garantire che i componenti si incastrino correttamente, il disegno deve tradurre i requisiti di assemblaggio in vincoli misurabili. Ecco come specificare le tolleranze in modo da eliminare ogni ambiguità in officina.
Riferimenti funzionali
Scegliete i vostri punti di riferimento in base alle modalità effettive di installazione del pezzo, utilizzando le superfici di accoppiamento primarie o i fori di montaggio critici. Non confondete i punti di riferimento funzionali con quelli di lavorazione (come il bordo tagliato utilizzato contro il fermo posteriore). Il produttore può modificare la propria strategia di posizionamento per adattarla alle proprie attrezzature e alla sequenza di piegatura, ma il pezzo finale sottoposto a collaudo deve sempre allinearsi con i punti di riferimento funzionali definiti nel disegno.
Definizioni delle dimensioni
Le linee di quota ambigue causano il rifiuto dei pezzi. Definire chiaramente se una quota si riferisce all'interno o all'esterno del materiale e specificare se le misure si riferiscono alla tangente del raggio di curvatura o a un'intersezione teorica netta. Per le forme a U o gli involucri, definire sempre l'altezza esatta alla quale deve essere misurata la larghezza dell'apertura.
Caratteristiche fondamentali
L'applicazione di tolleranze strette su tutta la parte ne aumenta il costo senza apportare alcun valore aggiunto. Limitate le tolleranze strette esclusivamente alle caratteristiche che determinano la posizione, l'accoppiamento, la tenuta o il movimento. In molti casi, l'uso di Quotatura e tolleranza geometrica (GD&T)—come ad esempio la posizione effettiva di una serie di fori—comunica l’intento di assemblaggio in modo molto più chiaro rispetto a un insieme di quote rigide ± lineari. Fornisce una zona di tolleranza cilindrica anziché una zona quadrata restrittiva, offrendo allo stabilimento fino a 57% di margine di manovra in fase di produzione senza compromettere l’adattamento finale.
Lista di controllo per il rilascio dei disegni:
- Il Disegno 2D in formato PDF la revisione corrisponda esattamente a quella esportata Modello 3D STEP?
- Le quote di forma sono indicate chiaramente come requisito finale?
- Il cartamodello è contrassegnato come “Solo a titolo di riferimento”? (Lasciamo che sia il produttore a calcolare le dimensioni del semilavorato in base alle proprie attrezzature specifiche).
- Esiste una regola ben definita per i conflitti tra documenti (ad esempio: “Il modello 3D fa da riferimento per la geometria, mentre il disegno 2D fa da riferimento per le tolleranze”)?
Migliorare la precisione di piegatura senza costi di produzione superflui
Ottenere un’elevata precisione non significa sempre dover pagare un prezzo più alto. Scelte progettuali oculate e una pianificazione accurata dei processi possono migliorare la precisione mantenendo bassi i costi di produzione.
Sequenza di piegature
L’ordine delle piegature determina quali dimensioni sono controllate direttamente dal reggipiega e quali sono “accumulazioni” indirette. Ad esempio, piegare per prime le flange esterne di una staffa a U potrebbe consentire di controllare perfettamente la larghezza complessiva. Tuttavia, la sequenza di piegatura ideale è spesso limitata da potenziali collisioni con gli utensili, dagli spazi liberi del basamento della macchina e dall’accessibilità del reggispinta. I produttori devono trovare un equilibrio tra le vostre priorità dimensionali e questi limiti fisici legati all’attrezzatura.
Geometria stabile
Progettare pezzi che presentino una stabilità intrinseca alla formatura. Utilizzare un unico raggio di curvatura interno su tutto il pezzo per eliminare i cambi di utensile e gli errori di regolazione. Assicurarsi che la lunghezza delle flange soddisfi il requisito minimo previsto per la matrice a V scelta (di solito 4 volte lo spessore del materiale), in modo che la lamiera rimanga piatta durante la piegatura. Come regola generale, mantenere i bordi del foro ad una distanza pari ad almeno 2,5-3 volte lo spessore del materiale dall'inizio del raggio di curvatura per evitare deformazioni e prevedere sempre adeguati spazi di curvatura per impedire che il materiale si strappi.
Scelte relative al processo
Quando le tolleranze sono strette, si hanno tre possibilità: ottimizzare il processo di piegatura, modificare il progetto dell’assieme oppure aggiungere una lavorazione successiva alla piegatura. La misurazione attiva dell’angolo sulla pressa piegatrice riduce gli scarti ma aumenta il tempo di ciclo. La lavorazione CNC dei fori dopo la piegatura garantisce un allineamento perfetto, ma richiede l'utilizzo di attrezzature personalizzate e ulteriori operazioni di configurazione, il che spesso comporta un aumento del costo per pezzo compreso tra 30% e 50% o anche di più. Scegli la soluzione più adatta alle tue esigenze funzionali e al tuo budget.
| Sfida nel settore manifatturiero[rif.: 37] | Possibile soluzione da valutare[rif.: 37] | Compromessi necessari[rif.: 37] |
|---|---|---|
| Allineamento difficile dei fori con piegatura trasversale[rif.: 37] | Regolare i sistemi di riferimento o la macchina CNC dopo la piegatura[rif.: 37] | Aggiunta della maschiatura, costi di lavorazione +30-50% rispetto alla precisione perfetta del foro[rif.: 37] |
| Interferenze durante il montaggio dell'apertura[rif.: 37] | Ridistribuire le tolleranze o aumentare il gioco di accoppiamento[rif.: 37] | Precisione di posizionamento rispetto all'aspetto estetico e alla funzionalità[rif.: 37] |
| Variazione dell'angolo dopo un cambio di lotto di materiale[rif.: 37] | Eseguire prove di piegatura e correzione dei parametri[rif.: 37] | Maggiore tempo di configurazione della macchina rispetto alla stabilità affidabile del processo[rif.: 37] |
| Dimensioni non critiche eccessivamente rigide[rif.: 37] | Allentare le tolleranze corrispondenti[rif.: 37] | Costi inferiori rispetto a un impatto nullo sull'assemblaggio finale[rif.: 37] |
Ispezionare i pezzi stampati e verificare l'uniformità della produzione
Il controllo qualità richiede metodi di ispezione chiari e ripetibili. Ecco come garantire che i vostri componenti in lamiera rispettino le specifiche in modo costante durante tutti i cicli di produzione.
Configurazione della misurazione
Scegliere lo strumento adeguato alla tolleranza richiesta. Mentre i calibri e i goniometri digitali sono adatti per flange e angoli standard, i profili complessi potrebbero richiedere un dispositivo di ispezione dedicato o una macchina di misura a coordinate (CMM). Specificare sempre con esattezza il punto in cui effettuare la misurazione — ad esempio un’altezza specifica lungo un profilo a U — poiché la larghezza dell’apertura varia naturalmente a seconda della distanza dalla piega in cui viene effettuata la misurazione.
Stati liberi e Stati soggetti a restrizioni
La lamiera è intrinsecamente flessibile. Un pannello ampio e sottile potrebbe incurvarsi leggermente sotto il proprio peso, causando il mancato superamento di un controllo di planarità o dimensionale in “stato libero”. Se il pezzo verrà fissato con bulloni nell’assemblaggio finale, specificare un’ispezione in “stato vincolato”. Definire i punti di appoggio esatti e la sequenza di serraggio sul disegno, in modo che lo stabilimento misuri il pezzo esattamente come verrà utilizzato. Ciò può includere la specificazione dei valori di coppia per gli elementi di fissaggio o una semplice nota sul disegno (ad esempio, “applicare qui una forza di serraggio di 10 N”).
Primi articoli e ripetibilità
Un’ispezione del primo articolo (FAI) perfetta dimostra che il programma e la configurazione sono corretti, ma la lavorazione della lamiera richiede un monitoraggio costante. Le variazioni tra i lotti di materiale o l’usura degli utensili possono causare scostamenti dimensionali nel tempo. A seconda del volume di produzione e del livello di rischio, è necessario stabilire un piano di campionamento chiaro per verificare la ripetibilità da lotto a lotto e richiedere una nuova verifica della configurazione ogni volta che cambia il lotto di materiale o l’attrezzatura.
Sei pronto a ottimizzare il tuo prossimo progetto di lavorazione della lamiera?
Invia i tuoi disegni ed evidenziare chiaramente le superfici di montaggio, i fori di accoppiamento e le quote critiche. Il team di ingegneri di Shengen effettuerà una revisione completa DFM (Design for Manufacturing) della struttura del vostro componente, valuterà le tolleranze di piegatura, determinerà la sequenza di lavorazione più stabile e concorderà i requisiti di ispezione per garantire un montaggio perfetto senza costi superflui.
Ciao, sono Kevin Lee
Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata
Stampaggio progressivo, composto e a matrice di trasferimento
Materiali per la prototipazione: come scegliere il materiale giusto
Giunzioni a pressione nella lavorazione della lamiera: progettazione, costi e qualità