Die Standardtoleranzen beim Blechbiegen liegen in der Regel zwischen ±0,5° und ±1,0° für Biegewinkel sowie zwischen ±0,25 mm und ±0,5 mm für lineare Maße. Das Erreichen einer höheren Präzision hängt in hohem Maße von der Beherrschung von Materialdickenabweichungen, dem Rückfederungseffekt, der Genauigkeit der Werkzeuge und der spezifischen Biegefolge ab.
Während die CNC-Bearbeitung auf präzisem Materialabtrag basiert, ist das Biegen ein physikalischer Umformprozess, der von Spannungen und Elastizität bestimmt wird. Die Festlegung unrealistischer Toleranzen führt insgesamt zu höheren Fertigungskosten und längeren Durchlaufzeiten, ohne die tatsächliche Leistungsfähigkeit der Bauteile zu verbessern. Dieser Leitfaden erläutert die realistischen Grenzen moderner Abkantpressen und erklärt, wie Sie Ihre Konstruktionen für eine zuverlässige und kosteneffiziente Montage optimieren können.
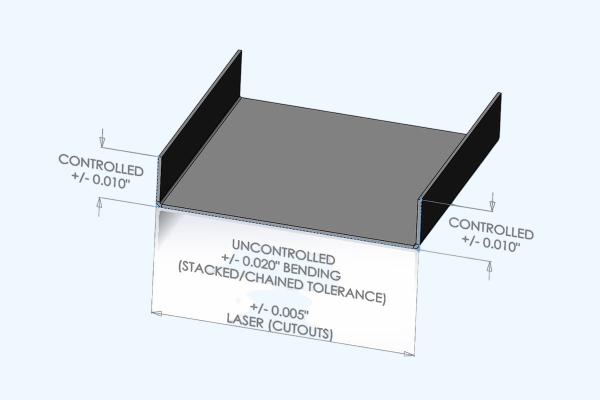
Typische Toleranzen für gängige Merkmale von gebogenem Blech
Um die Endmaße effektiv zu kontrollieren, müssen wir zunächst realistische Erwartungen festlegen. Betrachten wir zunächst die typischen Fertigungsmöglichkeiten für gängige Blechbauteile, bevor wir uns damit befassen, warum Abweichungen auftreten.
Biegewinkel
Die üblichen Winkeltoleranzen für die meisten Blechteile liegen in der Regel zwischen ±0,5° und ±1,0°. Dies gilt für Standardwerkstoffe wie kaltgewalzten Stahl oder Aluminium mit einer Dicke von bis zu 3 mm, die mit handelsüblichen Luftbiegeanlagen bearbeitet werden.
Es ist wichtig zu beachten, dass sich dieser Winkel auf das fertige Bauteil im unbelasteten, freien Zustand bezieht. Der entstandene Innenwinkel entspricht aufgrund des Materialverhaltens nicht dem programmierten Winkel des Abkantpressenstempels.
Flansche und Öffnungen
Lineare Toleranzen hängen stark davon ab, wie das Maß geformt und gemessen wird. Ein einzelner Flansch, gemessen von der Biegung bis zur Schnittkante, weist in der Regel eine Toleranz von ±0,25 mm bis ±0,5 mm auf.
Maße, die sich über mehrere Biegungen erstrecken (wie beispielsweise die Öffnung eines U-Profils), oder Loch-zu-Loch-Abstände über verschiedene Ebenen hinweg weisen naturgemäß größere Toleranzen auf. Jede zusätzliche Biegung führt zu einer Maßabweichung. Wir bewerten diese anhand der Materialstärke, der physikalischen Spannweite und der Positionierung des Hinteranschlags. Die Anwendung einer einzigen pauschalen Toleranz auf alle Maße lässt diese physikalischen Umformvariablen außer Acht.
Leistungsfähigkeit und allgemeine Toleranzen
Eine moderne CNC-Abkantpresse mag zwar eine Wiederholgenauigkeit der Hinteranschlagpositionierung von ±0,01 mm aufweisen, doch die Maschinengenauigkeit entspricht nicht der Toleranz des Endteils. Allgemeine Zeichnungsnormen (wie ISO 2768) bieten zwar eine Orientierungsgrundlage, garantieren jedoch nicht, dass ein Lieferant diese Werte bei komplexen Biegeabläufen ohne spezifische Prozesskontrollen einhalten kann. Kritische Merkmale, die die Montage beeinflussen, müssen individuell bewertet und mit Toleranzen versehen werden.
| Besonderheit[Zit. 36] | Referenzbereich[Zit. 36] | Geltende Bedingungen[Zit. 36] | Muss separat geprüft werden[Zit. 36] |
|---|---|---|---|
| Biegewinkel[Zit. 36] | ±0,5° bis ±1,0°[Zit. 36] | Standardwerkstoffe, Dicke ≤ 3 mm, kurze bis mittlere Biegelängen[Zit. 36] | Materialien mit hoher Rückfederung, sehr lange Biegungen[Zit. 36] |
| Einzelne Flansche[Zit. 36] | ±0,25 mm bis ±0,5 mm[Zit. 36] | Gemessen von der Kante bis zur Biegung, mit hinterem Anschlag[Zit. 36] | Sehr kurze Flansche, schwierige Bezugspunktpositionierung[Zit. 36] |
| Öffnungen in Kurven[Zit. 36] | Hängt von der Geometrie ab[Zit. 36] | Standard-Messhöhe, Standard-Biegefolge[Zit. 36] | Tiefe U-Formen, mehrere aufeinanderfolgende Biegungen[Zit. 36] |
| Löcher quer zur Ebene[Zit. 36] | Je nach Funktion unterschiedlich[Zit. 36] | Formbezugspunkte, Standardprüfverfahren[Zit. 36] | Strenge Ausrichtung oder enge Passungsmaße[Zit. 36] |
Warum variieren Biegewinkel und Abmessungen?
Selbst bei präziser Maschinenprogrammierung kommt es aufgrund physikalischer Umformungsbeschränkungen häufig zu Abweichungen bei den Endmaßen. Das Verständnis dieser zugrunde liegenden Variablen hilft Ingenieuren dabei, stabilere Bauteile zu konstruieren und unnötige Kosten zu vermeiden.
Werkstoff und Rückfederung
Blech ist nicht vollkommen gleichmäßig. Ein 2 mm dickes Stahlblech weist innerhalb seines handelsüblichen Toleranzbereichs (z. B. 1,90 mm bis 1,98 mm) leichte Dickenschwankungen auf. Da das Biegen auf dem Druck nach unten in eine feststehende Matrizenöffnung beruht, verändern Dickenschwankungen die erforderliche Umformkraft und verschieben den endgültigen Winkel.
Rückfederung tritt auf, wenn der Stempel das Material freigibt. Das Rückfederungsverhalten variiert je nach Legierung erheblich. Beispielsweise erfordert Aluminium der Sorte 5052-H32 eine geringere Überbiegung als Edelstahl 304, der aufgrund seiner hohen Streckgrenze und seiner Kaltverfestigungseigenschaften eine erhebliche Rückfederung aufweist. Selbst verschiedene Walzchargen derselben Sorte 304 können sich auf der Abkantpresse je nach Walzkorngerichtung unterschiedlich verhalten.
Entwicklung in Bend
Die Abmessungen des flachgelegten Rohlings bestimmen die endgültigen Formabmessungen. Dies setzt eine genaue Berechnung des inneren Biegeradius, der Biegezugabe und des Biegeabzugs voraus.
Die von CAD-Software bereitgestellten Standard-K-Faktoren (in der Regel etwa 0,44) dienen lediglich als Ausgangspunkt. Die tatsächliche Materialdehnung hängt von der jeweiligen V-Matrizenbreite und der in der Fertigung verwendeten Stempelspitze ab. Bei kritischen Maßen muss der Biegeabzug durch physikalische Testbiegungen unter Verwendung genau dieser Material- und Werkzeugkombination ermittelt werden. Aus diesem Grund ist die Freigabe eines Prüfung des ersten Artikels (FAI) Dieser Teil ist entscheidend, bevor Laserschneiden die gesamte Produktionscharge an Rohlingen.
Werkzeuge und Positionierung
Die physikalischen Umformbedingungen wirken sich direkt auf die Genauigkeit aus. Abgenutzte Matrizen, ungleichmäßiger Kontakt mit dem Hinteranschlag oder Durchbiegungen der Maschine bei Biegungen mit hoher Presskraft führen zu Fehlern. Lange Werkstücke erfordern beim Biegen unter Umständen zudem eine spezielle Abstützung, um zu verhindern, dass das Gewicht des Materials den Winkel verzerrt.
Auch das gewählte Biegeverfahren spielt eine wichtige Rolle. Das Luftbiegen ist aufgrund seiner Flexibilität der Industriestandard, reagiert jedoch empfindlich auf Materialschwankungen. Beim Bodenbiegen und Prägen wird das Material in die exakte Form der Matrize gepresst, wodurch der Rückfederungseffekt verringert wird. Käufer sollten jedoch beachten, dass das Bodenbiegen eine deutlich höhere Presskraft und winkelspezifische Werkzeuge erfordert, was die Rüstzeit und die Stückkosten direkt erhöht. Die dabei entstehenden Werkzeugspuren erfordern möglicherweise auch eine zusätzliche Oberflächenbearbeitung, sodass diese Verfahren nur dann kosteneffizient sind, wenn präzise Winkel zwingend erforderlich sind und das Erscheinungsbild zweitrangig ist.
Wie wirken sich Biegefehler auf die Passgenauigkeit und die Montage aus?
Selbst wenn einzelne Biegungen innerhalb der Toleranz liegen, kann es dennoch vorkommen, dass Bauteile bei der Montage nicht zusammenpassen. Schauen wir uns einmal an, wie sich einzelne Abweichungen summieren und zu einer physikalischen Kollision führen.
Winkelfehler
Ein kleiner Winkelversatz an der Biegelinie verstärkt sich über die Entfernung hinweg. Wenn beispielsweise ein 100 mm langer gerader Flansch um nur 1° versetzt ist, weicht die Spitze dieses Flansches seitlich um etwa 1,75 mm ab. Dieser seitliche Versatz reicht oft aus, um dazu zu führen, dass ein Standard-M4-Durchgangsloch sein Ziel völlig verfehlt, selbst wenn die gesamte vertikale Höhe des Flansches innerhalb der Spezifikation bleibt.
Toleranzstapelung
Teile mit mehreren Biegungen sind von Toleranzkumulierung betroffen. Betrachten wir eine einfache U-Halterung: Die endgültige Öffnungsbreite wird durch das Maß des unteren Stegs, die Länge beider Seitenwände und die Winkelgenauigkeit zweier separater Biegungen bestimmt. Im schlimmsten Fall, wenn sich beide Seitenwände um 1° nach innen neigen, verringert sich die Öffnung erheblich. Um dies zu bewerten, muss die jeweilige Maßkette berechnet werden; es reicht nicht aus, einfach einen festen Fehlerwert pro Biegung zu addieren. Um dies zu vermeiden, empfiehlt es sich, auf einer Seite des Gegenstücks Langlöcher zu verwenden, anstatt den Bediener der Abkantpresse zu zwingen, bei mehreren Biegungen eine unrealistische Toleranz von ±0,2 mm einzuhalten.
Zustand bei der Endmontage
Ein geformtes Teil ist selten das Endprodukt. Die Schweißwärme führt zu Verformungen, während Verfahren wie die Pulverbeschichtung pro Oberfläche eine unvorhersehbare Materialdickenzunahme von 0,05 mm bis 0,15 mm bewirken. Achten Sie bei der Konstruktion darauf, dass Ihre Passspielmaße diese nachfolgenden Arbeitsschritte berücksichtigen. Außerdem müssen Sie in Ihrer Zeichnung ausdrücklich angeben, ob sich die Toleranzen auf das blanke Metallteil direkt nach dem Abnehmen von der Abkantpresse beziehen oder auf das fertige Teil nach der Beschichtung und dem Einbau der Befestigungselemente.

Legen Sie die Maßtoleranzen in Ihren Zeichnungen klar fest
Um sicherzustellen, dass die Teile zusammenpassen, müssen in Ihrer Zeichnung die Anforderungen an die Baugruppe in messbare Vorgaben umgesetzt werden. Hier erfahren Sie, wie Sie Toleranzen festlegen, die Unklarheiten in der Fertigung beseitigen.
Funktionsbezugspunkte
Wählen Sie Ihre Bezugspunkte anhand der tatsächlichen Einbaulage des Teils aus, wobei Sie die primären Passflächen oder kritischen Befestigungsbohrungen als Orientierung nutzen. Verwechseln Sie Funktionsbezugspunkte nicht mit Bearbeitungsbezugspunkten (wie beispielsweise die Schnittkante, die am Hinteranschlag anliegt). Der Hersteller kann seine Positionierungsstrategie an seine Werkzeuge und die Biegeabfolge anpassen, doch das endgültige, geprüfte Bauteil muss stets mit den in Ihrer Zeichnung definierten funktionalen Bezugspunkten übereinstimmen.
Definitionen der Dimensionen
Mehrdeutige Maßangaben führen zu Ausschuss. Legen Sie eindeutig fest, ob sich ein Maß auf die Innen- oder Außenseite des Materials bezieht, und geben Sie an, ob sich die Maße auf die Tangente des Biegeradius oder auf einen theoretischen scharfen Schnittpunkt beziehen. Bei U-Formen oder Gehäusen sollten Sie stets die genaue Höhe angeben, in der die Öffnungsbreite gemessen werden soll.
Wichtige Merkmale
Die flächendeckende Anwendung enger Toleranzen erhöht die Teilekosten, ohne einen Mehrwert zu schaffen. Beschränken Sie strenge Toleranzen ausschließlich auf Merkmale, die für Lage, Passung, Dichtheit oder Bewegung entscheidend sind. In vielen Fällen ist die Verwendung von Geometrische Bemaßung und Tolerierung (GD&T)—wie beispielsweise die tatsächliche Position eines Lochmusters—vermittelt die beabsichtigte Baugruppeneinrichtung viel deutlicher als ein Block mit starren ± linearen Maßen. Es bietet einen zylindrischen Toleranzbereich anstelle eines einschränkenden quadratischen, wodurch dem Hersteller bis zu 57% mehr Spielraum bei der Fertigung bleibt, ohne die endgültige Passgenauigkeit zu beeinträchtigen.
Checkliste für die Freigabe von Zeichnungen:
- Gilt das PDF-2D-Zeichnung Die Revisionen stimmen genau mit den exportierten überein STEP-3D-Modell?
- Sind die Formmaße eindeutig als endgültige Anforderung festgelegt?
- Ist das flache Muster gekennzeichnet als “Nur zur Information”? (Der Hersteller soll die Rohteilgröße anhand seiner spezifischen Werkzeuge berechnen.).
- Gibt es eine festgelegte Regel für Dokumentenkonflikte (z. B. “Für die Geometrie ist das 3D-Modell maßgebend, für die Toleranzen die 2D-Zeichnung”)?
Verbesserung der Biegegenauigkeit ohne unnötige Fertigungskosten
Hohe Präzision muss nicht immer mit höheren Kosten verbunden sein. Durch kluge Konstruktionsentscheidungen und eine durchdachte Prozessplanung lässt sich die Genauigkeit verbessern und gleichzeitig die Produktionskosten niedrig halten.
Biegeabfolge
Die Reihenfolge der Biegungen bestimmt, welche Maße direkt vom Hinteranschlag gesteuert werden und welche indirekte “Überlappungen” sind. Beispielsweise könnte das Biegen der äußeren Flansche einer U-Halterung als Erstes die Gesamtbreite perfekt steuern. Die ideale Biegefolge wird jedoch häufig durch mögliche Werkzeugkollisionen, Freiräume am Maschinenbett und die Zugänglichkeit des Hinteranschlags eingeschränkt. Hersteller müssen Ihre Maßvorgaben mit diesen physikalischen Werkzeuggrenzen in Einklang bringen.
Stabile Geometrie
Konstruieren Sie Teile, die von Natur aus formstabil sind. Verwenden Sie über das gesamte Teil hinweg einen einheitlichen Innenbiegeradius, um Werkzeugwechsel und Einrichtungsfehler zu vermeiden. Stellen Sie sicher, dass die Flanschlängen die Mindestanforderungen für die gewählte V-Matrize erfüllen (in der Regel das 4-Fache der Materialdicke), damit das Blech während des Biegens flach aufliegt. Als Faustregel gilt: Halten Sie einen Abstand zwischen den Lochkanten und dem Beginn des Biegeradius ein, der mindestens dem 2,5- bis 3-fachen der Materialdicke entspricht. um Verformungen zu vermeiden, und sorgen Sie stets für ausreichende Biegeentlastungen, damit das Material nicht reißt.
Prozessoptionen
Bei engen Toleranzen stehen Ihnen drei Möglichkeiten offen: Sie können den Biegeprozess optimieren, die Konstruktion der Baugruppe anpassen oder eine Nachbearbeitung nach dem Biegen vornehmen. Die aktive Winkelmessung an der Abkantpresse reduziert den Ausschuss, verlängert jedoch die Taktzeit. Die CNC-Bearbeitung von Bohrungen nach dem Biegen garantiert eine perfekte Ausrichtung, Allerdings sind dafür spezielle Vorrichtungen und zusätzliche Einrichtungsschritte erforderlich, wodurch sich die Kosten pro Teil häufig um 30% bis 50% oder mehr erhöhen. Wählen Sie die Lösung, die Ihren funktionalen Anforderungen und Ihrem Budget entspricht.
| Herausforderungen in der Fertigung[Zit. 37] | Mögliche Lösung zur Bewertung[Zit. 37] | Notwendige Kompromisse[Zit. 37] |
|---|---|---|
| Schwierige Ausrichtung von quer verlaufenden Bohrungen[Zit. 37] | Passen Sie nach dem Biegen die Bezugspunkte oder die CNC-Maschine an.[Zit. 37] | Zusätzliche Spannvorrichtungen, +30-50% Bearbeitungskosten im Vergleich zur perfekten Bohrungsgenauigkeit[Zit. 37] |
| Störungen beim Zusammenbau des Öffnungsmechanismus[Zit. 37] | Toleranzen neu zuweisen oder das Passspiel vergrößern[Zit. 37] | Positioniergenauigkeit im Vergleich zu Optik und Funktion[Zit. 37] |
| Winkelabweichung nach einem Materialwechsel[Zit. 37] | Testbiegungen durchführen und Parameterkorrektur vornehmen[Zit. 37] | Längere Rüstzeiten der Maschine vs. zuverlässige Prozessstabilität[Zit. 37] |
| Übermäßig strenge, nicht kritische Maße[Zit. 37] | Entsprechende Toleranzen lockern[Zit. 37] | Geringere Kosten gegenüber keinen Auswirkungen auf die Endmontage[Zit. 37] |
Formteile prüfen und die Konsistenz der Produktion sicherstellen
Die Qualitätskontrolle erfordert klare, wiederholbare Prüfverfahren. So stellen Sie sicher, dass Ihre Blechteile über alle Produktionsläufe hinweg stets den Spezifikationen entsprechen.
Messaufbau
Wählen Sie das richtige Werkzeug für die erforderliche Toleranz aus. Während Messschieber und digitale Winkelmesser für Standardflansche und -winkel geeignet sind, erfordern komplexe Profile unter Umständen eine spezielle Prüfvorrichtung oder eine Koordinatenmessmaschine (CMM). Geben Sie immer genau an, wo gemessen werden soll – beispielsweise an einer bestimmten Höhe entlang eines U-Profils –, da die Öffnungsbreite naturgemäß davon abhängt, wie weit von der Biegung entfernt die Messung vorgenommen wird.
Freie und unterworfene Staaten
Blech ist von Natur aus flexibel. Eine große, dünne Platte kann sich unter ihrem Eigengewicht leicht durchbiegen, was dazu führt, dass sie im “freien Zustand” eine Ebenheits- oder Maßprüfung nicht besteht. Soll das Bauteil in der Endmontage verschraubt werden, geben Sie eine Prüfung im “eingespannten Zustand” an. Legen Sie die genauen Auflagestellen und die Spannreihenfolge in der Zeichnung fest, damit der Hersteller das Bauteil genau so misst, wie es später eingesetzt wird. Dazu kann die Angabe von Drehmomentwerten für Befestigungselemente oder eine einfache Zeichnungsanmerkung gehören (z. B. “Hier 10 N Klemmkraft aufbringen”).
Erstmuster und Wiederholbarkeit
Eine einwandfreie Erstmusterprüfung (FAI) belegt, dass das Programm und die Einrichtung korrekt sind, doch bei der Blechbearbeitung ist eine kontinuierliche Überwachung erforderlich. Abweichungen bei den Materialchargen oder Werkzeugverschleiß können dazu führen, dass sich die Maße im Laufe der Zeit verändern. Legen Sie je nach Produktionsvolumen und Risikograd einen klaren Stichprobenplan fest, um die Wiederholbarkeit von Charge zu Charge zu überprüfen, und verlangen Sie eine neue Rüstungsüberprüfung, sobald sich die Materialcharge oder das Werkzeug ändert.
Sind Sie bereit, Ihr nächstes Blechbearbeitungsprojekt zu optimieren?
Reichen Sie Ihre Zeichnungen ein und heben Sie Ihre Montageflächen, Passbohrungen und kritischen Maße deutlich hervor. Das Ingenieurteam von Shengen führt eine umfassende DFM-Prüfung (Design for Manufacturing) Ihrer Teilstruktur durch, bewertet Ihre Biegetoleranzen, ermittelt die stabilste Verarbeitungsreihenfolge und stimmt die Prüfvorgaben ab, um eine perfekte Passform ohne unnötige Kosten zu gewährleisten.
Hey, ich bin Kevin Lee
In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource
Progressives Stanzen vs. Verbundstanzen vs. Transferstanzen
Materialien für den Prototypenbau: So wählen Sie das richtige Material aus
Pressverbindungen in der Blechbearbeitung: Konstruktion, Kosten und Qualität