板金曲げの標準的な公差は、通常、曲げ角度については±0.5°~±1.0°、直線寸法については±0.25 mm~±0.5 mmの範囲です。これよりも高い精度を実現するには、材料の厚みばらつき、スプリングバック、金型の精度、および具体的な曲げ順序の管理が極めて重要となります。.
CNC加工が正確な材料除去に依存するのに対し、曲げ加工は応力と弾性によって支配される物理的な成形プロセスです。現実的ではない公差を全面的に指定すると、実際の部品の性能は向上しないにもかかわらず、製造コストとリードタイムが増大してしまいます。本ガイドでは、最新のプレスブレーキの現実的な限界を詳しく解説し、信頼性が高くコスト効率の良い組立を実現するための設計の最適化方法について説明します。.
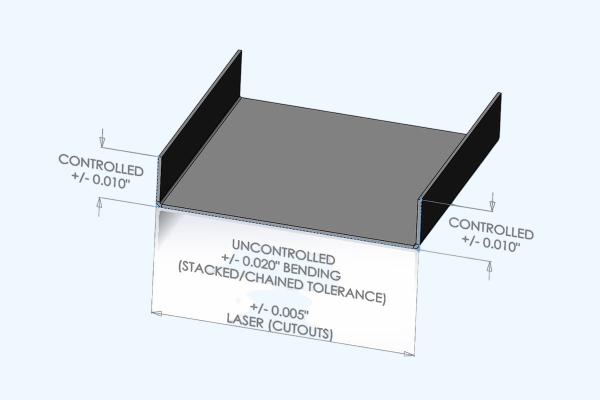
一般的な曲げ加工された板金部品の代表的な公差
最終的な寸法を効果的に管理するためには、まず現実的な目標を設定する必要があります。ばらつきが生じる理由について検討する前に、一般的な板金部品の形状について、その製造上の標準的な能力を確認してみましょう。.
曲げ角度
ほとんどの板金部品における標準的な角度公差は、通常±0.5°から±1.0°の範囲です。これは、厚さ3mmまでの冷間圧延鋼板やアルミニウムなどの標準的な材料について、標準的なエアベンディング装置を用いて加工した場合に適用されます。.
この角度は、荷重がかかっていない自由状態の完成品に適用されるものであることを明確にしておくことが重要です。材料の挙動により、成形された内角は、プレスブレーキのパンチにプログラムされた角度とは一致しません。.
フランジと開口部
直線公差は、その寸法がどのように形成され、測定されるかに大きく左右されます。曲げ部から切断端までを測定した単一のフランジの場合、通常、±0.25 mm から ±0.5 mm の公差範囲内に収まります。.
複数の曲げ部(Uチャンネル開口部など)にまたがる寸法や、異なる平面間の穴間距離については、本質的に許容差が広くなります。 曲げ加工が1つ増えるごとに、寸法にずれが生じます。当社は、材料の厚さ、物理的なスパン距離、およびバックゲージの位置に基づいてこれらを評価します。すべての寸法に一律の公差を適用することは、こうした物理的な成形変数を無視することになります。.
性能および一般的な公差
最新のCNCプレスブレーキでは、バックゲージの位置決め繰り返し精度が±0.01 mmに達することもありますが、機械の精度と最終部品の公差は必ずしも一致するわけではありません。一般的な図面規格(ISO 2768など)は基準を提供しますが、具体的な工程管理なしに、サプライヤーが複雑な曲げ工程においてそれらの数値を確実に維持できることを保証するものではありません。 組立に影響を与える重要な形状特性については、個別に評価し、公差を設定する必要があります。.
| 特徴[出典: 36] | 基準範囲[出典: 36] | 適用条件[出典: 36] | 別途評価が必要[出典: 36] |
|---|---|---|---|
| 曲げ角度[出典: 36] | ±0.5°~±1.0°[出典: 36] | 標準材料、厚さ 3mm 以下、短~中程度の曲げ長さ[出典: 36] | 反発率の高い材料、非常に長い曲げ部[出典: 36] |
| 単一フランジ[出典: 36] | ±0.25 mm ~ ±0.5 mm[出典: 36] | 端から曲げ部分までを測定し、バックゲージをセット[出典: 36] | フランジが非常に短く、基準位置の決めが難しい[出典: 36] |
| ベンド各地の求人情報[出典: 36] | 形状によって異なります[出典: 36] | 標準測定高さ、標準曲げ順序[出典: 36] | 深いU字型、連続した複数の曲がり[出典: 36] |
| 面間穴[出典: 36] | 機能によって異なります[出典: 36] | 成形基準面、標準的な検査方法[出典: 36] | 厳密な位置合わせまたは狭い嵌合クリアランス[出典: 36] |
なぜ曲げ角度や寸法にばらつきが生じるのか?
たとえ機械のプログラミングが正確であっても、物理的な成形の制約により、最終的な寸法がずれてしまうことがよくあります。こうした根本的な要因を理解することで、エンジニアはより安定した部品を設計し、不必要なコストを回避することができます。.
材料とスプリングバック
板金は完全に均一というわけではありません。厚さ2mmの鋼板であっても、その許容範囲内(例えば1.90mm~1.98mm)でわずかな厚みのばらつきがあります。曲げ加工は、固定された金型の開口部に向かって下向きの圧力をかけることで行われるため、厚みのばらつきによって必要な成形力が変化し、最終的な曲げ角度もずれてしまいます。.
跳ね返ります これは、パンチが素材を離したときに発生します。スプリングバックは合金によって大きく異なります。 例えば、5052-H32アルミニウムは、高い降伏強度と加工硬化特性により著しいスプリングバックを示す304ステンレス鋼に比べて、オーバーベンディングの量が少なくて済みます。同じ304グレードであっても、圧延時の結晶粒の方向によって、プレスブレーキ上での挙動が異なる場合があります。.
ベンド・ディベロップメント
平らなブランクサイズは、最終的な成形寸法を決定します。これは、内側曲げ半径、曲げ代、および曲げ減量の正確な計算に依存しています。.
CADソフトウェアで提供される標準的なK係数(通常は約0.44)は、あくまで出発点に過ぎません。実際の材料の伸び率は、現場で使用される具体的なVダイの幅やパンチの先端形状によって変化します。 重要寸法については、正確な材料と金型の組み合わせを用いた実機曲げ試験を通じて、曲げによる寸法減量を決定する必要があります。これが、承認の 第一条検査(FAI) その部分は、その前に極めて重要です レーザー切断 ブランクスの全生産ロット。.
治具と位置決め
成形条件は精度に直接影響を与えます。金型の摩耗、バックゲージとの接触状態のばらつき、あるいは高トン数の曲げ加工時の機械のたわみなどは、いずれも誤差の原因となります。また、長い部品の場合、材料の自重によって角度が歪むのを防ぐため、曲げ加工中に専用の支持具が必要になることもあります。.
選択する曲げ方法も重要な役割を果たします。エアベンディングは柔軟性の高さから業界標準となっていますが、材料のばらつきに敏感です。ボトムベンディングやコイニングは、材料を金型の形状に正確に成形するため、スプリングバックを低減します。 ただし、購入者は、ボトムベンディングには大幅に高いプレストン数と角度に応じた専用金型が必要であり、これによりセットアップ時間と単位コストが直接増加することに留意すべきです。また、加工後に生じる金型跡により、追加の表面仕上げが必要になる場合もあり、これらの方法は、正確な角度が厳格に要求され、外観が二次的な要素である場合にのみ、費用対効果が高いと言えます。.
曲げ誤差は、組み付け精度や組立にどのような影響を与えるのか?
個々の曲げ部が公差範囲内にある場合でも、組み立ての際に部品同士が嵌合しないことがあります。個別の偏差が積み重なって、物理的な干渉を引き起こす仕組みを見てみましょう。.
角度誤差
曲げ線におけるわずかな角度誤差は、距離とともに増幅されます。 例えば、100 mmの直線フランジがわずか1°ずれているだけで、そのフランジの先端は横方向に約1.75 mmずれてしまいます。この横方向のずれは、たとえフランジ全体の垂直高さが仕様範囲内にあっても、標準的なM4のクリアランス穴が目標位置から完全に外れてしまうほど十分な場合がしばしばあります。.
許容誤差の積み重ね
複数の曲げ加工が施された部品では、公差の累積が生じます。単純なU字型ブラケットを例に考えてみましょう。最終的な開口幅は、底部のウェブ寸法、両側の側壁の長さ、および2つの別々の曲げ加工の角度精度によって決まります。最悪の場合、両側の側壁が1°ずつ内側に傾くと、開口幅は大幅に縮小してしまいます。 これを評価するには、曲げごとに固定の誤差値を単純に加算するのではなく、具体的な寸法連鎖を計算する必要があります。これを軽減するための最良の設計手法は、プレスブレーキのオペレーターに複数の曲げにわたって非現実的な±0.2 mmの公差を追求させるのではなく、嵌合部品の片側にスロット穴を設けることです。.
最終組立状態
成形部品がそのまま最終製品となることはほとんどありません。溶接熱によって歪みが生じるほか、粉体塗装などの工程では、表面ごとに0.05 mmから0.15 mmの予測不可能な肉厚の増加が生じます。設計の際は、これらの後工程を考慮して、嵌合クリアランスを確保してください。 また、公差がプレスブレーキから直接取り出した素地部品に適用されるのか、それともコーティングや金具の取り付け後の完成品に適用されるのかを、図面に明示する必要があります。.

図面上で機能公差を明確に定義してください
部品が確実に適合するようにするには、図面において、組立要件を測定可能な制約条件として明示する必要があります。ここでは、現場での曖昧さを排除するための公差の指定方法について説明します。.
機能基準点
部品の実際の取り付け方法に基づき、主要な嵌合面または重要な取り付け穴を用いて基準点を選択してください。機能基準点と加工基準点(バックゲージに当てる切削端面など)を混同しないでください。 メーカーは、自社の治具や曲げ工程に合わせて位置決め方法を変更する場合がありますが、最終検査対象の部品は、常に図面に定義された機能基準に合致していなければなりません。.
次元の定義
寸法線の表記が曖昧だと、部品の不合格につながります。寸法が素材の内側か外側のどちらを指すかを明確に定義し、測定値が曲げ半径の接線か、あるいは理論上の鋭角な交点かを指定してください。U字型や囲い構造の場合、開口部の幅を測定すべき正確な高さを必ず定義してください。.
主な機能
全体に厳しい公差を適用すると、付加価値を生み出さないまま部品コストが増加してしまいます。厳しい公差は、位置、嵌合、シール、または動きを決定づける形状要素に限定して適用してください。多くの場合、 幾何公差(GD&T)—例えば、穴配置の実際の位置など—は、固定的な±線形寸法のブロックよりも、はるかに明確に組み立ての意図を伝えます。これにより、制限の厳しい正方形の公差領域の代わりに円筒形の公差領域が提供され、最終的な嵌合精度を損なうことなく、製造現場に最大57%の余裕が生まれます。.
図面公開チェックリスト:
- その PDF 2D図面 修正内容がエクスポートされたものと完全に一致する STEP 3Dモデル?
- 成形寸法は、最終要件として明確に規定されていますか?
- その平面図には、次のように記されていますか “「参考用」”?(ブランクサイズは、各メーカーが自社の金型に合わせて算出するようにしてください)。.
- ドキュメント間の矛盾について、明確なルールはありますか(例:「形状については3Dモデルが優先され、公差については2D図面が優先される」など)?
余計な製造コストをかけずに曲げ精度を向上させる
高精度を実現するために、必ずしも割高なコストを支払う必要はありません。賢明な設計の選択と工程計画により、生産コストを抑えつつ精度を向上させることができます。.
ベンド・シーケンス
曲げの順序によって、バックゲージによって直接制御される寸法と、間接的な「積み重ね」によって制御される寸法が決まります。 例えば、U字型ブラケットの外側フランジを最初に曲げると、全体の幅を完璧に制御できる場合があります。しかし、理想的な曲げ順序は、金型同士の衝突の可能性、機械ベッドのクリアランス、バックゲージへのアクセス性などの制約によって制限されることがよくあります。メーカーは、お客様の寸法上の優先順位と、こうした物理的な金型の制約とのバランスをとらなければなりません。.
安定した形状
成形時に自然に安定する形状の部品を設計してください。部品全体で同一の内側曲げ半径を採用することで、金型の交換やセットアップミスを排除します。曲げ加工中にシートが平らに保たれるよう、フランジの長さが選択したV型ダイの最小要件(通常は材料厚さの4倍)を満たしていることを確認してください。. 経験則として、穴の端は、曲げ半径の始点から、材料の厚さの少なくとも2.5倍から3倍の距離を離しておくようにしてください。 歪みを防ぐため、また素材が裂けるのを防ぐために、常に適切なベンドリリーフを設けてください。.
プロセスの選択肢
公差が厳しい場合、3つの選択肢があります。曲げ工程を最適化するか、組立設計を調整するか、あるいは曲げ後の機械加工を追加するかです。プレスブレーキでの能動的な角度測定は、スクラップを減らしますが、サイクルタイムを増加させます。曲げ後にCNCで穴あけ加工を行うことで、完璧な位置合わせが保証され、, しかし、これには特注の治具や追加のセットアップが必要となり、部品あたりのコストが30%から50%、あるいはそれ以上に高くなることがよくあります。. ご自身の機能的なニーズと予算に合ったプランをお選びください。.
| 製造上の課題[出典: 37] | 検討すべき解決策[出典: 37] | 必要なトレードオフ[出典: 37] |
|---|---|---|
| クロスベンド穴の位置合わせが困難[出典: 37] | 曲げ加工後に、位置決め基準点またはCNC工作機械を調整する[出典: 37] | 治具を追加した結果、穴の精度が完璧な場合と比較して、+30-50%の加工コストが増加した[出典: 37] |
| 開封時の組み立てにおける干渉[出典: 37] | 公差を再割り当てするか、嵌合クリアランスを拡大する[出典: 37] | 位置決め精度と外観・機能の比較[出典: 37] |
| 材料バッチ変更後の角度ドリフト[出典: 37] | 曲げ試験の実施およびパラメータ補正[出典: 37] | 機械のセットアップ時間の増加と、信頼性の高いプロセスの安定性とのトレードオフ[出典: 37] |
| 過度に厳格な非重要寸法[出典: 37] | 対応する公差を緩和する[出典: 37] | 低コスト vs. 最終組立への影響ゼロ[出典: 37] |
成形部品の検査および生産の一貫性の確認
品質管理には、明確で再現性のある検査方法が不可欠です。ここでは、板金部品が生産ロットを問わず一貫して仕様を満たすようにするための方法をご紹介します。.
測定のセットアップ
必要な公差に合わせて適切な測定器具を選択してください。ノギスやデジタル分度器は標準的なフランジや角度の測定には適していますが、複雑な形状の場合は、専用の検査治具や三次元測定機(CMM)が必要になる場合があります。 Uチャンネルに沿った特定の高さなど、測定する位置を常に正確に指定してください。なぜなら、測定位置が曲げ部からどれだけ離れているかによって、開口部の幅は当然ながら変化するからです。.
自由な国家と抑圧された国家
板金は本質的に柔軟性があります。大きくて薄いパネルは、自重によってわずかにたわむことがあり、その結果、「自由状態」での平坦度や寸法検査に不合格となる場合があります。 その部品が最終組立時にボルトで固定される場合は、「拘束状態」での検査を指定してください。工場側が実際の使用状態と全く同じ条件で部品を測定できるよう、図面上で正確な支持点とクランプ順序を明記してください。. これには、締結部品のトルク値の指定や、簡単な図面注記(例:「この部分に10Nの締め付け力を加える」)などが含まれます。.
初回製品と再現性
完璧な初回製品検査(FAI)により、工程やセットアップが正しいことが証明されますが、板金加工においては継続的な監視が必要です。 材料ロット間のばらつきや金型の摩耗により、時間の経過とともに寸法がずれる可能性があります。生産量やリスクレベルに応じて、ロット間の再現性を確認するための明確なサンプリング計画を策定し、材料ロットや金型が変更されるたびに、新たなセットアップ検証を行うようにしてください。.
次の板金プロジェクトを最適化する準備はできていますか?
図面を提出してください また、取り付け面、嵌合穴、および重要寸法を明確に示してください。Shengenのエンジニアリングチームは、お客様の部品構造について包括的なDFM(製造適性設計)レビューを実施し、曲げ公差を評価し、最も安定した加工順序を決定するとともに、検査要件を調整することで、不必要なコストをかけずに完璧な組み付けを実現します。.
ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。