Les tolérances standard en matière de pliage de tôles varient généralement entre ±0,5° et ±1,0° pour les angles de pliage, et entre ±0,25 mm et ±0,5 mm pour les dimensions linéaires. L'obtention d'une précision plus élevée dépend fortement de la maîtrise des variations d'épaisseur du matériau, du retour élastique, de la précision de l'outillage et de la séquence de pliage spécifique.
Alors que l'usinage CNC repose sur un enlèvement précis de matière, le pliage est un procédé de formage physique régi par les contraintes et l'élasticité. La définition de tolérances irréalistes entraîne globalement une augmentation des coûts de fabrication et des délais de production, sans pour autant améliorer les performances réelles des pièces. Ce guide présente les limites réalistes des presses plieuses modernes et explique comment optimiser vos conceptions pour un assemblage fiable et rentable.
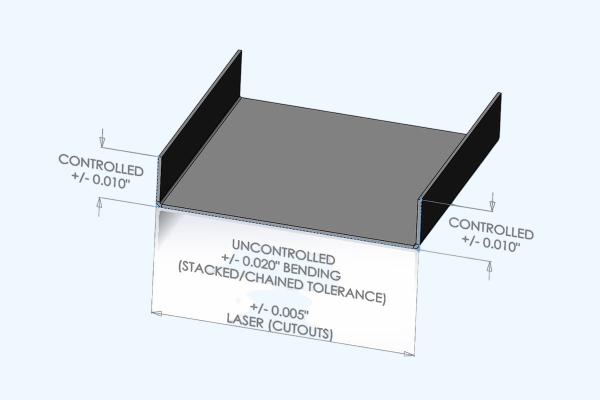
Tolérances types pour les éléments courants des tôles pliées
Pour contrôler efficacement les dimensions finales, il faut tout d'abord définir des attentes réalistes. Examinons les capacités de fabrication habituelles pour les éléments courants en tôle avant d'aborder les raisons pour lesquelles des variations peuvent survenir.
Angles de pliage
Les tolérances d'angle standard pour la plupart des pièces en tôle varient généralement entre ±0,5° et ±1,0°. Cela s'applique aux matériaux standard tels que l'acier laminé à froid ou l'aluminium d'une épaisseur maximale de 3 mm, usinés à l'aide d'équipements de cintrage à air comprimé standard.
Il est important de préciser que cet angle s'applique à la pièce finie, à l'état libre et sans charge. L'angle intérieur obtenu n'est pas identique à l'angle programmé pour le poinçon de la presse plieuse en raison du comportement du matériau.
Brides et ouvertures
Les tolérances linéaires dépendent fortement de la manière dont la cote est obtenue et mesurée. Une simple bride, mesurée du pli jusqu'au bord de coupe, présente généralement une tolérance comprise entre ±0,25 mm et ±0,5 mm.
Les dimensions s'étendant sur plusieurs plis (comme l'ouverture d'un profilé en U) ou les distances entre trous situés sur des plans différents comportent intrinsèquement des tolérances plus larges. Chaque pliage supplémentaire entraîne un décalage dimensionnel. Nous évaluons ces décalages en fonction de l'épaisseur du matériau, de la distance physique entre les points de pliage et du positionnement de la butée arrière. L'application d'une tolérance unique et générale à toutes les dimensions ne tient pas compte de ces variables physiques liées au formage.
Capacités et tolérances générales
Une presse plieuse CNC moderne peut présenter une répétabilité de positionnement de la butée arrière de ±0,01 mm, mais la précision de la machine n’est pas synonyme de tolérance finale de la pièce. Les normes générales de dessin (telles que la norme ISO 2768) fournissent une référence, mais elles ne garantissent pas qu’un fournisseur puisse respecter ces valeurs pour des séquences de pliage complexes sans contrôles spécifiques du processus. Les caractéristiques critiques ayant une incidence sur l’assemblage doivent être évaluées et tolérées individuellement.
| Fonctionnalité[réf. : 36] | Plage de référence[réf. : 36] | Conditions applicables[réf. : 36] | Nécessite une évaluation distincte[réf. : 36] |
|---|---|---|---|
| Angles de pliage[réf. : 36] | de ±0,5° à ±1,0°[réf. : 36] | Matériaux standard, épaisseur ≤ 3 mm, longueurs de cintrage courtes à moyennes[réf. : 36] | Matériaux à forte résilience, courbures très longues[réf. : 36] |
| Brides simples[réf. : 36] | de ±0,25 mm à ±0,5 mm[réf. : 36] | Mesuré du bord au pli, butée arrière en place[réf. : 36] | Brides très courtes, positionnement difficile du point de référence[réf. : 36] |
| Ouvertures à Bends[réf. : 36] | Cela dépend de la géométrie[réf. : 36] | Hauteur de mesure standard, séquence de pliage standard[réf. : 36] | Formes en U profondes, courbes multiples consécutives[réf. : 36] |
| Trous transversaux[réf. : 36] | Cela varie selon la fonction[réf. : 36] | Références de forme, méthodes de contrôle standard[réf. : 36] | Alignement rigoureux ou jeux d'ajustage très serrés[réf. : 36] |
Pourquoi les angles de pliage et les dimensions varient-ils ?
Même avec une programmation précise des machines, les dimensions finales varient souvent en raison des contraintes physiques liées au formage. La compréhension de ces variables sous-jacentes aide les ingénieurs à concevoir des pièces plus stables et à éviter des coûts inutiles.
Matériau et retour élastique
La tôle n'est pas parfaitement uniforme. Une tôle d'acier de 2 mm présentera de légères variations d'épaisseur dans les limites de sa plage de tolérance commerciale (par exemple, de 1,90 mm à 1,98 mm). Le pliage reposant sur une pression vers le bas exercée dans l'ouverture d'une matrice fixe, ces variations d'épaisseur modifient la force de formage nécessaire et entraînent un décalage de l'angle final.
Dos d'âne se produit lorsque le poinçon relâche le matériau. Le retour élastique varie considérablement d'un alliage à l'autre. Par exemple, l’aluminium 5052-H32 nécessite moins de sur-pliage que l’acier inoxydable 304, qui présente un retour élastique important en raison de sa limite d’élasticité élevée et de ses propriétés d’écrouissage. Même différents lots de laminage d’une même nuance 304 peuvent se comporter différemment sur la presse plieuse en fonction du sens d’orientation des grains de laminage.
Développement de Bend
Les dimensions de l'ébauche aplatie déterminent les dimensions finales de la pièce formée. Cela repose sur un calcul précis du rayon de courbure intérieur, de la surépaisseur de pliage et de la déduction de pliage.
Les coefficients K standard fournis par les logiciels de CAO (généralement autour de 0,44) ne constituent que des points de départ. L'allongement réel du matériau varie en fonction de la largeur spécifique de la matrice en V et de la pointe du poinçon utilisées en atelier. Pour les cotes critiques, la déduction de pliage doit être déterminée par des essais de pliage réels, en utilisant la combinaison exacte de matériau et d’outillage. C’est pourquoi l’approbation d’un Inspection du premier article (FAI) Cette partie est cruciale avant découpe au laser l'ensemble de la série de pièces brutes.
Outillage et positionnement
Les conditions physiques de formage ont une incidence directe sur la précision. Des matrices usées, un contact irrégulier avec la butée arrière ou une déformation de la machine lors de pliages à fort tonnage sont autant de facteurs qui introduisent des erreurs. Les pièces longues peuvent également nécessiter un soutien spécifique pendant le pliage afin d'éviter que le poids du matériau ne fausse l'angle.
La méthode de pliage choisie joue également un rôle majeur. Le pliage à l'air est la norme dans l'industrie en raison de sa flexibilité, mais il est sensible aux variations du matériau. Le pliage par le bas et l'estampage forcent le matériau à épouser exactement la forme de la matrice, ce qui réduit le retour élastique. Toutefois, les acheteurs doivent garder à l’esprit que le pliage par fond nécessite un tonnage nettement plus élevé et un outillage spécifique à chaque angle, ce qui augmente directement le temps de mise en place et le coût unitaire. Les marques de matrice qui en résultent peuvent également nécessiter une finition de surface supplémentaire, ce qui rend ces méthodes rentables uniquement lorsque des angles précis sont strictement requis et que l’aspect esthétique est secondaire.
Comment les défauts de cintrage influent-ils sur l'ajustement et l'assemblage ?
Même lorsque les courbures individuelles respectent les tolérances, il peut arriver que les composants ne s'emboîtent pas correctement lors de l'assemblage. Voyons comment des écarts isolés peuvent se cumuler et entraîner des interférences physiques.
Erreur angulaire
Une petite erreur angulaire au niveau de la ligne de courbure s'amplifie avec la distance. Par exemple, si une bride droite de 100 mm présente un écart de seulement 1°, l'extrémité de cette bride déviera latéralement d'environ 1,75 mm. Ce décalage latéral suffit souvent à faire en sorte qu'un trou de passage M4 standard rate complètement sa cible, même si la hauteur verticale totale de la bride reste conforme aux spécifications.
Empilement de tolérance
Les pièces comportant plusieurs pliages sont sujettes à l’accumulation des tolérances. Prenons l’exemple d’un simple support en U : la largeur finale de l’ouverture est déterminée par la dimension de l’âme inférieure, la longueur des deux parois latérales et la précision angulaire de deux pliages distincts. Dans le pire des cas, si les deux parois latérales s’inclinent vers l’intérieur de 1°, l’ouverture se réduit considérablement. Pour évaluer ce phénomène, il faut calculer la chaîne dimensionnelle spécifique, et non pas se contenter d’ajouter une valeur d’erreur fixe par pliage. Pour pallier ce problème, la meilleure pratique d’ingénierie consiste à utiliser des trous oblongs sur un côté de la pièce d’assemblage, plutôt que d’obliger l’opérateur de la presse plieuse à respecter une tolérance irréaliste de ±0,2 mm sur plusieurs pliages.
État de l'assemblage final
Une pièce formée est rarement le produit final. La chaleur générée par le soudage provoque des déformations, tandis que des procédés tels que le revêtement par poudrage ajoutent entre 0,05 mm et 0,15 mm d’épaisseur imprévisible par surface. Lors de la conception, veillez à ce que vos jeux d’assemblage tiennent compte de ces opérations en aval. Vous devez également indiquer explicitement sur votre plan si les tolérances s'appliquent à la pièce en métal nu sortant directement de la presse plieuse, ou à la pièce finie après revêtement et insertion des fixations.

Indiquez clairement les tolérances fonctionnelles sur vos plans
Pour garantir la compatibilité des pièces, votre plan doit traduire les exigences d'assemblage en contraintes mesurables. Voici comment définir des tolérances qui éliminent toute ambiguïté dans l'atelier.
Références fonctionnelles
Choisissez vos repères en fonction de la manière dont la pièce est réellement montée, en utilisant les faces d'accouplement principales ou les trous de montage critiques. Ne confondez pas les repères fonctionnels avec les repères d'usinage (comme l'arête de coupe utilisée contre la butée arrière). Le fabricant peut modifier sa stratégie de positionnement en fonction de son outillage et de la séquence de pliage, mais la pièce finale inspectée doit toujours s'aligner sur les repères fonctionnels définis sur votre plan.
Définitions des dimensions
Des cotes ambiguës entraînent le rejet des pièces. Précisez clairement si une cote s'applique à l'intérieur ou à l'extérieur du matériau, et indiquez si les mesures se rapportent à la tangente du rayon de courbure ou à une intersection théorique nette. Pour les formes en U ou les enceintes, définissez toujours la hauteur exacte à laquelle la largeur de l'ouverture doit être mesurée.
Caractéristiques essentielles
L'application de tolérances serrées à l'ensemble d'une pièce augmente son coût sans apporter de valeur ajoutée. Limitez les tolérances strictes exclusivement aux caractéristiques qui déterminent le positionnement, l'ajustement, l'étanchéité ou le mouvement. Dans de nombreux cas, l'utilisation de Cotation géométrique et tolérancement (GD&T)—comme la position réelle d'un gabarit de perçage—exprime l'intention de l'assemblage de manière bien plus claire qu'un ensemble de cotes linéaires rigides ±. Elle définit une zone de tolérance cylindrique plutôt qu'une zone carrée restrictive, offrant ainsi à l'usine jusqu'à 57% de marge de manœuvre supplémentaire lors de la fabrication, sans compromettre l'ajustement final.
Liste de contrôle pour la publication des dessins :
- Est-ce que le Dessin 2D au format PDF les révisions correspondent exactement aux fichiers exportés Modèle 3D STEP?
- Les dimensions des pièces moulées sont-elles clairement indiquées comme exigence finale ?
- Le patron à plat est-il marqué comme “ À titre indicatif uniquement ”? (Que le fabricant calcule les dimensions de l'ébauche en fonction de son outillage spécifique).
- Existe-t-il une règle précise concernant les conflits entre documents (par exemple : “ le modèle 3D fait autorité pour la géométrie, tandis que le dessin 2D fait autorité pour les tolérances ”) ?
Améliorer la précision du cintrage sans coûts de fabrication superflus
Atteindre un haut niveau de précision ne signifie pas toujours devoir payer le prix fort. Des choix de conception judicieux et une bonne planification des processus permettent d'améliorer la précision tout en maîtrisant les coûts de production.
Séquence de flexions
L'ordre des pliages détermine quelles dimensions sont contrôlées directement par la butée arrière et lesquelles relèvent d'un “ empilement ” indirect. Par exemple, plier d’abord les rebords extérieurs d’un support en U permettrait de contrôler parfaitement la largeur totale. Cependant, la séquence de pliage idéale est souvent limitée par des risques de collision avec l’outillage, les jeux du banc de la machine et l’accessibilité de la butée arrière. Les fabricants doivent trouver un équilibre entre vos priorités dimensionnelles et ces contraintes physiques liées à l’outillage.
Géométrie stable
Concevez des pièces dont la forme soit naturellement stable. Utilisez un rayon de courbure intérieur unique sur l'ensemble de la pièce afin d'éviter les changements d'outils et les erreurs de réglage. Veillez à ce que la longueur des rebords respecte les exigences minimales requises pour la matrice en V choisie (généralement 4 fois l'épaisseur du matériau) afin que la tôle reste à plat pendant le pliage. En règle générale, veillez à ce que les bords des trous soient situés à une distance du début du rayon de courbure au moins égale à 2,5 à 3 fois l'épaisseur du matériau. pour éviter toute déformation, et toujours prévoir des marges de pliage suffisantes afin d'empêcher le matériau de se déchirer.
Choix de processus
Lorsque les tolérances sont serrées, trois solutions s’offrent à vous : optimiser le processus de pliage, adapter la conception de l’assemblage ou ajouter un usinage après pliage. La mesure active de l’angle sur la presse plieuse réduit les rebuts mais allonge la durée du cycle. L’usinage CNC des trous après le pliage garantit un alignement parfait, mais cela nécessite des dispositifs de fixation sur mesure et des réglages supplémentaires, ce qui augmente souvent le coût unitaire de 30% à 50%, voire davantage. Choisissez la solution qui correspond à vos besoins fonctionnels et à votre budget.
| Défi industriel[réf. : 37] | Solution potentielle à évaluer[réf. : 37] | Compromis nécessaires[réf. : 37] |
|---|---|---|
| Alignement difficile des trous en croix[réf. : 37] | Régler les repères de positionnement ou la machine à commande numérique après le pliage[réf. : 37] | Ajout d'un dispositif de serrage, coûts d'usinage +30-50% par rapport à une précision parfaite des alésages[réf. : 37] |
| Interférences lors du montage de l'ouverture[réf. : 37] | Réajuster les tolérances ou augmenter le jeu d'ajustage[réf. : 37] | Précision de positionnement par rapport à l'aspect visuel et à la fonctionnalité[réf. : 37] |
| Dérive angulaire après un changement de lot de matière première[réf. : 37] | Effectuer des essais de flexion et corriger les paramètres[réf. : 37] | Allongement du temps de réglage des machines face à une stabilité fiable des processus[réf. : 37] |
| Dimensions non critiques trop strictes[réf. : 37] | Assouplir les tolérances correspondantes[réf. : 37] | Coût réduit vs. aucun impact sur l'assemblage final[réf. : 37] |
Inspecter les pièces moulées et vérifier la régularité de la production
Le contrôle qualité nécessite des méthodes d'inspection claires et reproductibles. Voici comment vous assurer que vos pièces en tôle respectent systématiquement les spécifications tout au long des cycles de production.
Configuration de la mesure
Choisissez l'outil adapté à la tolérance requise. Si les pieds à coulisse et les rapporteurs numériques conviennent pour les brides et les angles standard, les profils complexes peuvent nécessiter un dispositif de contrôle dédié ou une machine à mesurer tridimensionnelle (MMT). Précisez toujours exactement où effectuer la mesure — par exemple à une hauteur spécifique le long d’un profilé en U — car la largeur de l’ouverture varie naturellement en fonction de la distance à laquelle la mesure est prise par rapport au coude.
États libres et États soumis à des restrictions
La tôle est par nature flexible. Un panneau large et fin peut se courber légèrement sous son propre poids, ce qui peut entraîner un échec au contrôle de planéité ou de dimensions à “ l'état libre ”. Si la pièce doit être boulonnée lors de son assemblage final, précisez qu’il s’agit d’un contrôle “ à l’état contraint ”. Définissez les points d’appui exacts et la séquence de serrage sur le plan afin que l’usine mesure la pièce exactement telle qu’elle sera utilisée. Il peut s'agir notamment de préciser les valeurs de couple pour les éléments de fixation ou d'ajouter une simple annotation sur le dessin (par exemple : “ appliquer ici une force de serrage de 10 N ”).
Premiers articles et reproductibilité
Une inspection du premier article (FAI) réussie prouve que le programme et le réglage sont corrects, mais la tôlerie nécessite une surveillance continue. Les variations entre les lots de matière ou l'usure des outils peuvent entraîner des écarts dimensionnels au fil du temps. En fonction de votre volume de production et de votre niveau de risque, établissez un plan d'échantillonnage clair pour vérifier la répétabilité d'un lot à l'autre, et exigez une nouvelle vérification du réglage chaque fois que le lot de matière ou l'outillage change.
Prêt à optimiser votre prochain projet de tôlerie ?
Envoyez vos dessins et mettez clairement en évidence vos surfaces de montage, vos trous d'assemblage et vos cotes critiques. L'équipe d'ingénieurs de Shengen procédera à une analyse DFM (Design for Manufacturing) complète de la structure de votre pièce, évaluera vos tolérances de pliage, déterminera la séquence d'usinage la plus stable et définira les exigences d'inspection afin de garantir un ajustement parfait sans coûts superflus.
Hey, je suis Kevin Lee
Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes
Estampage progressif, estampage composé et estampage par matrice de transfert
Matériaux de prototypage : comment choisir le bon matériau