Standardowe tolerancje gięcia blach wynoszą zazwyczaj od ±0,5° do ±1,0° dla kątów gięcia oraz od ±0,25 mm do ±0,5 mm dla wymiarów liniowych. Osiągnięcie większej precyzji zależy w dużej mierze od uwzględnienia zmienności grubości materiału, sprężystości powrotnej, dokładności oprzyrządowania oraz konkretnej sekwencji gięcia.
Podczas gdy obróbka CNC opiera się na precyzyjnym usuwaniu materiału, gięcie jest fizycznym procesem formowania, w którym decydującą rolę odgrywają naprężenia i sprężystość. Określanie nierealistycznych tolerancji we wszystkich przypadkach powoduje wzrost kosztów produkcji i wydłużenie czasu realizacji, nie poprawiając przy tym rzeczywistych parametrów działania części. Niniejszy przewodnik przedstawia realistyczne ograniczenia nowoczesnych pras krawędziowych oraz wyjaśnia, jak zoptymalizować projekty pod kątem niezawodnego i ekonomicznego montażu.
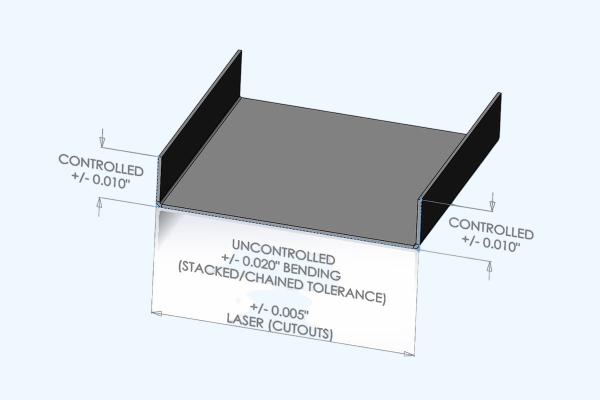
Typowe tolerancje dla popularnych elementów giętych blach
Aby skutecznie kontrolować wymiary końcowe, musimy najpierw określić realistyczne oczekiwania. Przyjrzyjmy się typowym możliwościom produkcyjnym w zakresie popularnych elementów blaszanych, zanim przejdziemy do wyjaśnienia, dlaczego występują odchylenia.
Kąty zgięcia
Standardowe tolerancje kątowe dla większości elementów blaszanych wynoszą zazwyczaj od ±0,5° do ±1,0°. Dotyczy to standardowych materiałów, takich jak stal walcowana na zimno lub aluminium o grubości do 3 mm, obrabianych przy użyciu standardowego sprzętu do gięcia pneumatycznego.
Należy podkreślić, że kąt ten odnosi się do gotowego elementu w stanie nieobciążonym i swobodnym. Powstały kąt wewnętrzny nie jest identyczny z zaprogramowanym kątem stempla prasy krawędziowej ze względu na właściwości materiału.
Kołnierze i otwory
Tolerancje liniowe w dużym stopniu zależą od sposobu wykonania i pomiaru wymiaru. Pojedynczy kołnierz, mierzony od zagięcia do krawędzi cięcia, zazwyczaj mieści się w zakresie od ±0,25 mm do ±0,5 mm.
Wymiary obejmujące wiele zagięć (takie jak otwór w profilu w kształcie litery U) lub odległości między otworami w różnych płaszczyznach z natury rzeczy charakteryzują się szerszymi tolerancjami. Każde dodatkowe zagięcie powoduje przesunięcie wymiarowe. Oceniamy je na podstawie grubości materiału, fizycznej odległości rozpiętości oraz położenia tylnego ogranicznika. Zastosowanie jednej, ogólnej tolerancji do wszystkich wymiarów pomija te fizyczne zmienne związane z formowaniem.
Możliwości i tolerancje ogólne
Nowoczesna prasa krawędziowa CNC może charakteryzować się powtarzalnością pozycjonowania tylnego ogranicznika na poziomie ±0,01 mm, jednak dokładność maszyny nie jest równoznaczna z tolerancją gotowego elementu. Ogólne normy rysunkowe (takie jak ISO 2768) stanowią punkt odniesienia, ale nie gwarantują, że dostawca będzie w stanie utrzymać te wartości w przypadku złożonych sekwencji gięcia bez zastosowania konkretnych środków kontroli procesu. Kluczowe cechy mające wpływ na montaż muszą być oceniane i poddawane tolerancjom indywidualnie.
| Funkcja[źródło: 36] | Zakres referencyjny[źródło: 36] | Obowiązujące warunki[źródło: 36] | Wymaga oddzielnej oceny[źródło: 36] |
|---|---|---|---|
| Kąty zgięcia[źródło: 36] | od ±0,5° do ±1,0°[źródło: 36] | Standardowe materiały, grubość ≤ 3 mm, krótkie i średnie długości gięcia[źródło: 36] | Materiały o dużej sprężystości, bardzo długie zagięcia[źródło: 36] |
| Pojedyncze kołnierze[źródło: 36] | od ±0,25 mm do ±0,5 mm[źródło: 36] | Odległość mierzona od krawędzi do zagięcia, z ustawionym ogranicznikiem tylnym[źródło: 36] | Bardzo krótkie kołnierze, trudne ustawienie punktu odniesienia[źródło: 36] |
| Otwory w zakrętach[źródło: 36] | Zależy od geometrii[źródło: 36] | Standardowa wysokość pomiarowa, standardowa sekwencja zgięć[źródło: 36] | Głębokie kształty w kształcie litery U, wiele kolejnych zagięć[źródło: 36] |
| Otwory międzypłaszczyznowe[źródło: 36] | Różni się w zależności od funkcji[źródło: 36] | Punkty odniesienia formowane, standardowe metody kontroli[źródło: 36] | Precyzyjne wyrównanie lub niewielkie luzy montażowe[źródło: 36] |
Dlaczego kąty gięcia i wymiary się różnią?
Nawet przy precyzyjnym programowaniu maszyn ostateczne wymiary często ulegają odchyleniom z powodu fizycznych ograniczeń związanych z formowaniem. Zrozumienie tych czynników pomaga inżynierom projektować bardziej stabilne elementy i unikać niepotrzebnych kosztów.
Materiał i sprężystość powrotna
Blacha nie jest idealnie jednolita. Blacha stalowa o grubości 2 mm będzie wykazywać niewielkie wahania grubości w ramach dopuszczalnego zakresu tolerancji (np. od 1,90 mm do 1,98 mm). Ponieważ gięcie polega na wywieraniu nacisku w dół na stały otwór matrycy, wahania grubości wpływają na wymaganą siłę formowania i powodują zmianę końcowego kąta.
Odskoczyć występuje w momencie, gdy stempel uwalnia materiał. Odkształcenie sprężyste różni się znacznie w zależności od stopu. Na przykład aluminium 5052-H32 wymaga mniejszego nadgięcia niż stal nierdzewna 304, która wykazuje znaczny powrót sprężysty ze względu na wysoką granicę plastyczności i właściwości utwardzania przez odkształcenie. Nawet różne partie tego samego gatunku 304 mogą zachowywać się inaczej na prasie krawędziowej w zależności od kierunku ziarna walcowanego.
Rozwój miasta Bend
Wymiary spłaszczonego półfabrykatu determinują ostateczne wymiary gotowego elementu. Wymaga to dokładnego obliczenia wewnętrznego promienia gięcia, naddatku na gięcie oraz odliczenia z tytułu gięcia.
Standardowe współczynniki K podawane przez oprogramowanie CAD (zwykle około 0,44) stanowią jedynie punkty wyjścia. Rzeczywiste wydłużenie materiału zmienia się w zależności od konkretnej szerokości matrycy V i końcówki stempla stosowanych w zakładzie produkcyjnym. W przypadku wymiarów krytycznych odjęcie wynikające z gięcia należy określić na podstawie fizycznych prób gięcia z wykorzystaniem dokładnie tej samej kombinacji materiału i oprzyrządowania. Dlatego zatwierdzenie Kontrola pierwszego artykułu (FAI) ta część ma kluczowe znaczenie przed cięcie laserowe cała partia półfabrykatów.
Oprzyrządowanie i pozycjonowanie
Warunki fizyczne formowania mają bezpośredni wpływ na dokładność. Zużyte matryce, nierównomierny kontakt z tylnym ogranicznikiem lub ugięcie maszyny podczas gięcia z dużym naciskiem powodują powstawanie błędów. Długie elementy mogą również wymagać specjalistycznego podparcia podczas gięcia, aby zapobiec zniekształceniu kąta pod wpływem ciężaru materiału.
Dużą rolę odgrywa również wybrana metoda gięcia. Gięcie pneumatyczne jest standardem branżowym ze względu na swoją elastyczność, ale jest wrażliwe na różnice w właściwościach materiału. Gięcie dolne i tłoczenie wymuszają nadanie materiałowi dokładnego kształtu matrycy, ograniczając sprężystość powrotną. Należy jednak pamiętać, że gięcie dolne wymaga znacznie większego nacisku oraz oprzyrządowania dostosowanego do konkretnego kąta, co bezpośrednio wydłuża czas przygotowania i zwiększa koszt jednostkowy. Powstające ślady po matrycy mogą również wymagać dodatkowej obróbki wykończeniowej powierzchni, przez co metody te są opłacalne tylko wtedy, gdy wymagana jest ścisła precyzja kątów, a wygląd ma drugorzędne znaczenie.
W jaki sposób błędy wygięcia wpływają na dopasowanie i montaż?
Nawet jeśli poszczególne wygięcia mieszczą się w granicach tolerancji, elementy mogą i tak nie pasować do siebie podczas montażu. Przyjrzyjmy się, w jaki sposób pojedyncze odchylenia kumulują się, powodując fizyczne kolizje.
Błąd kątowy
Niewielki błąd kątowy w linii zgięcia powiększa się wraz z odległością. Na przykład, jeśli prosty kołnierz o długości 100 mm jest odchylony o zaledwie 1°, jego końcówka odchyli się w bok o około 1,75 mm. To boczne przesunięcie często wystarcza, aby standardowy otwór przelotowy M4 całkowicie minął swój cel, nawet jeśli całkowita wysokość pionowa kołnierza mieści się w zakresie specyfikacji.
Zestawienie tolerancji
Elementy z wieloma zagięciami są narażone na kumulację tolerancji. Weźmy na przykład prosty wspornik w kształcie litery U: ostateczna szerokość otworu zależy od wymiaru dolnej belki, długości obu ścianek bocznych oraz dokładności kątowej dwóch oddzielnych zagięć. W najgorszym przypadku, jeśli obie ścianki boczne odchylą się do wewnątrz o 1°, otwór znacznie się zmniejszy. Ocena tego wymaga obliczenia konkretnego łańcucha wymiarowego, a nie tylko dodania stałej wartości błędu do każdego zagięcia. Aby temu zapobiec, najlepszą praktyką inżynierską jest stosowanie otworów z rowkiem po jednej stronie elementu współpracującego, zamiast zmuszania operatora prasy krawędziowej do dążenia do nierealistycznej tolerancji ±0,2 mm w wielu zagięciach.
Stan montażu końcowego
Element gięty rzadko stanowi produkt końcowy. Ciepło powstające podczas spawania powoduje odkształcenia, a procesy takie jak malowanie proszkowe zwiększają grubość materiału na każdej powierzchni o 0,05 mm do 0,15 mm w sposób trudny do przewidzenia. Podczas projektowania należy upewnić się, że luzy montażowe uwzględniają te dalsze etapy obróbki. Należy również wyraźnie zaznaczyć na rysunku, czy tolerancje odnoszą się do surowej części metalowej prosto z prasy krawędziowej, czy też do gotowego elementu po nałożeniu powłoki i zamontowaniu elementów złącznych.

Należy jasno określić tolerancje funkcjonalne na rysunkach
Aby zapewnić dopasowanie części, rysunek techniczny musi przekładać wymagania dotyczące montażu na wymierne ograniczenia. Oto jak określić tolerancje, które wyeliminują niejasności w hali produkcyjnej.
Punkty odniesienia funkcjonalne
Wybierz punkty odniesienia w oparciu o rzeczywisty sposób montażu części, wykorzystując główne powierzchnie styku lub kluczowe otwory montażowe. Nie należy mylić punktów odniesienia funkcjonalnych z punktami odniesienia obróbczych (takimi jak krawędź cięcia przylegająca do tylnego ogranicznika). Producent może zmienić strategię pozycjonowania w celu dostosowania jej do posiadanego oprzyrządowania i sekwencji gięcia, jednak ostatecznie skontrolowana część musi zawsze być wyrównana względem punktów odniesienia funkcjonalnych zdefiniowanych na rysunku.
Definicje wymiarów
Niejasne linie wymiarowe prowadzą do odrzucenia części. Należy jasno określić, czy wymiar odnosi się do wewnętrznej, czy zewnętrznej strony materiału, oraz zaznaczyć, czy pomiary dotyczą stycznej do promienia gięcia, czy teoretycznego ostrego punktu przecięcia. W przypadku elementów w kształcie litery U lub obudów należy zawsze określić dokładną wysokość, na której należy mierzyć szerokość otworu.
Najważniejsze cechy
Stosowanie wąskich tolerancji we wszystkich elementach powoduje wzrost kosztów produkcji bez wniesienia dodatkowej wartości. Ścisłe tolerancje należy ograniczyć wyłącznie do cech, które decydują o położeniu, dopasowaniu, szczelności lub ruchu. W wielu przypadkach stosowanie Wymiarowanie geometryczne i tolerancja (GD&T)—takie jak rzeczywiste położenie układu otworów—przekazuje zamierzenia projektowe znacznie wyraźniej niż zestaw sztywnych wymiarów liniowych z tolerancjami ±. Zapewnia to cylindryczną strefę tolerancji zamiast ograniczającej, kwadratowej, dając zakładowi produkcyjnemu nawet 57% większą swobodę produkcyjną bez uszczerbku dla końcowego dopasowania.
Lista kontrolna dotycząca wydania rysunku:
- Czy Rysunek 2D w formacie PDF wersja dokładnie odpowiada wyeksportowanej Model 3D STEP?
- Czy wymiary kształtowe zostały jasno określone jako ostateczny wymóg?
- Czy wykrojnik jest oznaczony jako “Wyłącznie w celach informacyjnych”? (Niech producent obliczy wymiary półfabrykatu na podstawie posiadanego oprzyrządowania).
- Czy istnieje jasno określona zasada dotycząca rozbieżności między dokumentami (np. “w kwestii geometrii decydujący jest model 3D, a w kwestii tolerancji – rysunek 2D”)?
Poprawa dokładności gięcia bez zbędnych kosztów produkcyjnych
Osiągnięcie wysokiej precyzji nie zawsze wiąże się z koniecznością ponoszenia wyższych kosztów. Przemyślane rozwiązania konstrukcyjne i odpowiednie zaplanowanie procesu mogą poprawić dokładność przy jednoczesnym utrzymaniu niskich kosztów produkcji.
Sekwencja zgięć
Kolejność gięć określa, które wymiary są kontrolowane bezpośrednio przez tylny ogranicznik, a które stanowią pośrednie “warstwy”. Na przykład wygięcie najpierw zewnętrznych kołnierzy wspornika w kształcie litery U może idealnie zapewnić odpowiednią szerokość całkowitą. Jednak idealna sekwencja gięcia jest często ograniczona przez potencjalne kolizje narzędzi, prześwity w łożu maszyny oraz dostępność tylnego ogranicznika. Producenci muszą znaleźć równowagę między priorytetami wymiarowymi klienta a tymi fizycznymi ograniczeniami oprzyrządowania.
Geometria stabilna
Należy projektować elementy, które są z natury stabilne podczas formowania. Należy stosować jeden promień gięcia wewnętrznego w całym elemencie, aby wyeliminować konieczność wymiany narzędzi i błędy związane z ustawieniem. Należy upewnić się, że długości kołnierzy spełniają minimalne wymagania dla wybranej matrycy typu V (zwykle 4-krotność grubości materiału), tak aby blacha leżała płasko podczas gięcia. Zasadniczo należy zachować odległość krawędzi otworu od początku promienia gięcia wynoszącą co najmniej 2,5–3 razy grubość materiału aby zapobiec odkształceniom i zawsze zapewnić odpowiednie odciążenia zagięć, które zapobiegną rozdarciu materiału.
Opcje procesowe
W przypadku wąskich tolerancji masz do wyboru trzy rozwiązania: optymalizację procesu gięcia, dostosowanie konstrukcji zespołu lub dodanie obróbki po gięciu. Aktywny pomiar kąta na prasie krawędziowej zmniejsza ilość odpadów, ale wydłuża czas cyklu. Obróbka otworów za pomocą sterowania CNC po gięciu gwarantuje idealne wyrównanie, wymaga to jednak zastosowania niestandardowych uchwytów i dodatkowych przygotowań, co często powoduje wzrost kosztu jednostkowego o 30% do 50% lub więcej. Wybierz opcję, która najlepiej odpowiada Twoim potrzebom funkcjonalnym i budżetowi.
| Wyzwania związane z produkcją[źródło: 37] | Możliwe rozwiązanie do rozważenia[źródło: 37] | Konieczne kompromisy[źródło: 37] |
|---|---|---|
| Trudne wyrównanie otworów przy zagięciu poprzecznym[źródło: 37] | Po gięciu należy wyregulować układy odniesienia lub maszynę CNC[źródło: 37] | Dodatkowe mocowanie, koszty obróbki +30-50% w porównaniu z idealną precyzją otworu[źródło: 37] |
| Zakłócenia podczas montażu elementów otwierających[źródło: 37] | Zmienić wartości tolerancji lub zwiększyć luz montażowy[źródło: 37] | Dokładność pozycjonowania a wygląd i funkcjonalność[źródło: 37] |
| Odchylenie kąta po zmianie partii materiału[źródło: 37] | Przeprowadź próby zginania i korektę parametrów[źródło: 37] | Dłuższy czas ustawiania maszyny a niezawodna stabilność procesu[źródło: 37] |
| Zbyt rygorystyczne wymiary niekrytyczne[źródło: 37] | Złagodzić odpowiednie tolerancje[źródło: 37] | Niższe koszty a brak wpływu na montaż końcowy[źródło: 37] |
Kontrola elementów formowanych i weryfikacja spójności produkcji
Kontrola jakości wymaga jasnych i powtarzalnych metod kontroli. Oto jak zapewnić, by elementy blaszane konsekwentnie spełniały wymagania specyfikacji w poszczególnych seriach produkcyjnych.
Konfiguracja pomiaru
Należy dobrać odpowiednie narzędzie do wymaganej tolerancji. Chociaż suwmiarki i kątomierze cyfrowe sprawdzają się w przypadku standardowych kołnierzy i kątów, złożone profile mogą wymagać specjalnego uchwytu kontrolnego lub maszyny współrzędnościowej (CMM). Zawsze należy dokładnie określić miejsce pomiaru — na przykład konkretną wysokość wzdłuż profilu w kształcie litery U — ponieważ szerokość otworu będzie się naturalnie różnić w zależności od odległości punktu pomiaru od zagięcia.
Państwa wolne i ograniczone
Blacha jest z natury elastyczna. Duży, cienki panel może się lekko wygiąć pod własnym ciężarem, co spowoduje, że nie przejdzie kontroli płaskości lub wymiarów w “stanie swobodnym”. Jeśli element ma zostać przykręcony w ostatecznym montażu, należy zlecić kontrolę w “stanie unieruchomionym”. Należy określić na rysunku dokładne punkty podparcia i kolejność mocowania, aby zakład mógł zmierzyć element dokładnie tak, jak będzie on używany. Może to obejmować określenie wartości momentu dokręcania dla elementów złącznych lub prostą adnotację na rysunku (np. “w tym miejscu należy zastosować siłę docisku 10 N”).
Pierwsze egzemplarze i powtarzalność
Prawidłowy przebieg kontroli pierwszego egzemplarza (FAI) potwierdza, że program i ustawienia są prawidłowe, jednak w przypadku blach konieczne jest stałe monitorowanie. Różnice między partiami materiału lub zużycie narzędzi mogą z czasem powodować odchylenia wymiarów. W zależności od wielkości produkcji i poziomu ryzyka należy opracować jasny plan pobierania próbek w celu weryfikacji powtarzalności między partiami oraz wymagać nowej weryfikacji ustawień przy każdej zmianie partii materiału lub oprzyrządowania.
Chcesz zoptymalizować swój kolejny projekt z blachy?
Prześlij swoje rysunki oraz wyraźnie zaznaczyć powierzchnie montażowe, otwory łączące i wymiary krytyczne. Zespół inżynierów firmy Shengen przeprowadzi kompleksową analizę DFM (Design for Manufacturing) struktury Państwa części, oceni tolerancje gięcia, określi najbardziej stabilną sekwencję obróbki oraz uzgodni wymagania kontrolne, aby zapewnić idealne dopasowanie bez zbędnych kosztów.
Hej, jestem Kevin Lee
Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby
Materiały do prototypowania: jak wybrać odpowiedni materiał