تتراوح التفاوتات القياسية في ثني الصفائح المعدنية عادةً بين ±0.5° و±1.0° بالنسبة لزوايا الثني، وبين ±0.25 مم و±0.5 مم بالنسبة للأبعاد الخطية. ويعتمد تحقيق دقة أعلى بشكل كبير على إدارة التباينات في سماكة المواد، والارتداد، ودقة الأدوات، وتسلسل الثني المحدد.
في حين تعتمد المعالجة باستخدام الحاسب الآلي (CNC) على إزالة المواد بدقة، فإن عملية الثني هي عملية تشكيل فيزيائية تحكمها عوامل الإجهاد والمرونة. إن تحديد تفاوتات غير واقعية يؤدي بشكل عام إلى ارتفاع تكاليف التصنيع وزيادة المهل الزمنية دون تحسين الأداء الفعلي للقطع. يوضح هذا الدليل الحدود الواقعية لآلات الثني الحديثة، ويشرح كيفية تحسين تصميماتك لتحقيق تجميع موثوق وفعال من حيث التكلفة.
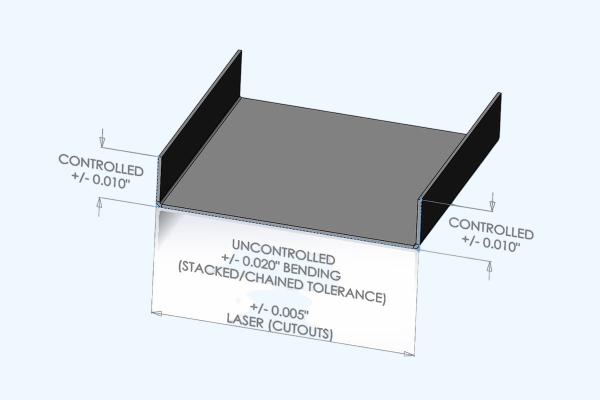
التفاوتات المعتادة لخصائص الصفائح المعدنية المثنية الشائعة
للتحكم في الأبعاد النهائية بفعالية، يجب علينا أولاً تحديد توقعات واقعية. دعونا نستعرض القدرات التصنيعية النموذجية للخصائص الشائعة للصفائح المعدنية قبل أن نتناول أسباب حدوث التباينات.
زوايا الانحناء
تتراوح التفاوتات القياسية في الزوايا لمعظم قطع الصفائح المعدنية عادةً بين ±0.5° و±1.0°. وينطبق ذلك على المواد القياسية مثل الفولاذ المدرفل على البارد أو الألومنيوم بسمك يصل إلى 3 مم، والتي تتم معالجتها باستخدام معدات الثني الهوائي القياسية.
من المهم الإشارة إلى أن هذه الزاوية تنطبق على القطعة النهائية في حالة عدم تحميلها وحالة الاسترخاء التام. ولا تتطابق الزاوية الداخلية الناتجة مع الزاوية المبرمجة لمثقاب آلة الثني بسبب سلوك المادة.
الفلنجات والفتحات
تعتمد التفاوتات الخطية بشكل كبير على طريقة تشكيل البعد وقياسه. وعادةً ما تتراوح التفاوتات في شفة واحدة — تُقاس من نقطة الانحناء إلى حافة القطع — بين ±0.25 مم و±0.5 مم.
الأبعاد التي تمتد عبر انحناءات متعددة (مثل فتحة القناة على شكل حرف U) أو المسافات بين الثقوب عبر مستويات مختلفة ستتسم بطبيعتها بتفاوتات أوسع. كل انحناء إضافي يؤدي إلى حدوث تغير في الأبعاد. ونقوم بتقييم هذه التغيرات بناءً على سماكة المادة، والمسافة الفعليّة بين النقطتين، وموضع المقياس الخلفي. إن تطبيق تفاوت قياسي واحد على جميع الأبعاد يتجاهل هذه المتغيرات الفيزيائية المتعلقة بالتشكيل.
القدرات والتفاوتات المسموح بها العامة
قد تتمتع مكبس الثني الحديث الذي يعمل بنظام التحكم الرقمي (CNC) بتكرار تحديد موضع المقياس الخلفي يبلغ ±0.01 مم، لكن دقة الماكينة لا تعني بالضرورة التفاوت المسموح به في القطعة النهائية. توفر معايير الرسومات العامة (مثل ISO 2768) أساسًا مرجعيًّا، لكنها لا تضمن قدرة المورد على الحفاظ على هذه القيم في تسلسلات الثني المعقدة دون ضوابط عملية محددة. يجب تقييم الخصائص الحاسمة التي تؤثر على التجميع وتحديد التفاوتات المسموح بها لكل منها على حدة.
| ميزة[المرجع: 36] | النطاق المرجعي[المرجع: 36] | الشروط المطبقة[المرجع: 36] | يحتاج إلى تقييم منفصل[المرجع: 36] |
|---|---|---|---|
| زوايا الانحناء[المرجع: 36] | من ±0.5° إلى ±1.0°[المرجع: 36] | مواد قياسية، سماكة ≤ 3 مم، أطوال انحناء قصيرة إلى متوسطة[المرجع: 36] | مواد ذات مرونة عالية، انحناءات طويلة جدًّا[المرجع: 36] |
| الفلنجات المفردة[المرجع: 36] | من ±0.25 مم إلى ±0.5 مم[المرجع: 36] | يُقاس من الحافة إلى نقطة الانحناء، مع تحديد موضع المقياس الخلفي[المرجع: 36] | حواف قصيرة جدًّا، وصعوبة في تحديد موضع الإحداثي[المرجع: 36] |
| فتحات عبر المنعطفات[المرجع: 36] | يختلف حسب الشكل الهندسي[المرجع: 36] | ارتفاع القياس القياسي، تسلسل الانحناء القياسي[المرجع: 36] | أشكال على شكل حرف U عميقة، انحناءات متعددة متتالية[المرجع: 36] |
| ثقوب عبر المستويات[المرجع: 36] | يختلف حسب الوظيفة[المرجع: 36] | نقاط الإسناد المحددة، طرق الفحص القياسية[المرجع: 36] | المحاذاة الدقيقة أو الفراغات الضيقة بين الأجزاء المتلاصقة[المرجع: 36] |
لماذا تختلف زوايا الانحناء والأبعاد؟
حتى مع البرمجة الدقيقة للآلات، غالبًا ما تتغير الأبعاد النهائية بسبب القيود المادية المتعلقة بالتشكيل. ويساعد فهم هذه المتغيرات الأساسية المهندسين على تصميم قطع أكثر ثباتًا وتجنب التكاليف غير الضرورية.
المادة والارتداد
الصفائح المعدنية ليست متجانسة تمامًا. فصفائح الفولاذ التي يبلغ سمكها 2 مم ستشهد تباينات طفيفة في السمك ضمن نطاق التفاوت المسموح به تجاريًا (على سبيل المثال، من 1.90 مم إلى 1.98 مم). ونظرًا لأن عملية الثني تعتمد على الضغط لأسفل داخل فتحة قالب ثابتة، فإن التباينات في السمك تؤثر على قوة التشكيل المطلوبة وتغير الزاوية النهائية.
الربيع العودة يحدث ذلك عندما يحرر المثقاب المادة. ويختلف الارتداد بشكل كبير باختلاف السبيكة. على سبيل المثال، يتطلب الألومنيوم 5052-H32 انحناءً زائدًا أقل مقارنةً بالفولاذ المقاوم للصدأ 304، الذي يُظهر ارتدادًا كبيرًا بسبب قوة الخضوع العالية وخصائص التصلب الناتج عن التشكيل. وحتى الدفعات المختلفة من المصنع لنفس الدرجة 304 يمكن أن تتصرف بشكل مختلف على مكبس الثني اعتمادًا على اتجاه حبيبات الدرفلة.
شركة «بيند ديفيلوبمنت»
يحدد حجم القطعة الخام المسطحة الأبعاد النهائية للشكل النهائي. ويعتمد ذلك على الحساب الدقيق لنصف قطر الانحناء الداخلي، وهامش الانحناء، وخصم الانحناء.
تُعد عوامل K القياسية التي توفرها برامج التصميم بمساعدة الحاسوب (CAD) (والتي تبلغ عادةً حوالي 0.44) مجرد نقاط انطلاق. ويتغير الاستطالة الفعلية للمادة بناءً على العرض المحدد لقالب V ورأس المثقاب المستخدمين في ورشة العمل. بالنسبة للأبعاد الحرجة، يجب تحديد مقدار الانحناء الناتج عن الثني من خلال اختبارات ثني فعلية باستخدام نفس مزيج المواد والأدوات بالضبط. ولهذا السبب، فإن الموافقة على فحص المادة الأولى (FAI) هذا الجزء مهم جدًا قبل القطع بالليزر الدفعة الإنتاجية الكاملة من القطع الخام.
الأدوات والتحديد الموضعي
تؤثر ظروف التشكيل المادية تأثيرًا مباشرًا على الدقة. فالقوالب البالية، والتلامس غير المتسق مع المقياس الخلفي، أو انحراف الآلة أثناء عمليات الثني ذات الحمولة العالية، كلها عوامل تؤدي إلى حدوث أخطاء. كما قد تتطلب القطع الطويلة دعمًا متخصصًا أثناء عملية الثني لمنع وزن المادة من تشويه الزاوية.
كما تلعب طريقة الثني المختارة دورًا رئيسيًّا. يُعد الثني الهوائي المعيار الصناعي السائد نظرًا لمرونته، لكنه حساس لتباينات المواد. أما الثني السفلي والسكّ فيقومان بضغط المادة لتتخذ الشكل الدقيق للقالب، مما يقلل من الارتداد. ومع ذلك، يجب على المشترين ملاحظة أن الثني السفلي يتطلب قوة ضغط أعلى بكثير وأدوات خاصة بزوايا محددة، مما يؤدي مباشرةً إلى زيادة وقت الإعداد وتكلفة الوحدة. وقد تتطلب علامات القالب الناتجة أيضًا تشطيبًا إضافيًا للسطح، مما يجعل هذه الطرق فعالة من حيث التكلفة فقط عندما تكون الزوايا الدقيقة مطلوبة بشكل صارم ويكون المظهر أمرًا ثانويًا.
كيف تؤثر أخطاء الانحناء على الملاءمة والتجميع؟
حتى عندما تكون الانحناءات الفردية ضمن حدود التفاوت المسموح بها، قد لا تتوافق المكونات مع بعضها البعض أثناء التجميع. دعونا نلقي نظرة على كيفية تراكم الانحرافات المنفصلة لتؤدي إلى حدوث تداخل مادي.
خطأ في الزاوية
يؤدي أي خطأ زاوي بسيط عند خط الانحناء إلى تضخيم هذا الخطأ مع زيادة المسافة. على سبيل المثال، إذا انحرفت شفة مستقيمة بطول 100 مم بمقدار 1° فقط، فإن طرف تلك الشفة سينحرف جانبيًا بمقدار 1.75 مم تقريبًا. وغالبًا ما يكون هذا الانحراف الجانبي كافيًا لتفويت ثقب التمرير القياسي M4 لهدفه تمامًا، حتى لو ظل الارتفاع الرأسي الإجمالي للشفة ضمن المواصفات.
تراكم التسامح
تتعرض الأجزاء التي تحتوي على انحناءات متعددة لمشكلة تراكم التفاوتات. لنأخذ مثالاً على دعامة بسيطة على شكل حرف U: يتحدد عرض الفتحة النهائي ببعد الشريحة السفلية، وطول الجدارين الجانبيين، ودقة الزاوية في كل من الانحناءين المنفصلين. وفي أسوأ الأحوال، إذا مال الجداران الجانبيان إلى الداخل بمقدار 1°، فإن الفتحة تتقلص بشكل ملحوظ. يتطلب تقييم ذلك حساب سلسلة الأبعاد المحددة، وليس مجرد إضافة قيمة خطأ ثابتة لكل انحناء. للتخفيف من هذه المشكلة، تتمثل أفضل الممارسات الهندسية في استخدام ثقوب مشقوقة على أحد جانبي المكون المقترن بدلاً من إجبار مشغل مكبس الثني على السعي لتحقيق تفاوت غير واقعي يبلغ ±0.2 مم عبر الانحناءات المتعددة.
حالة التجميع النهائي
نادرًا ما تكون القطعة المشكلة هي المنتج النهائي. فحرارة اللحام تتسبب في حدوث تشوهات، في حين أن عمليات مثل الطلاء بالمسحوق تضيف سماكة غير متوقعة تتراوح بين 0.05 مم و0.15 مم لكل سطح. عند التصميم، تأكد من أن الفراغات التوافقية تأخذ هذه العمليات اللاحقة في الحسبان. يجب عليك أيضًا أن تذكر صراحةً في الرسم ما إذا كانت التفاوتات المسموح بها تنطبق على القطعة المعدنية العارية مباشرةً بعد خروجها من مكبس الثني، أم على القطعة النهائية بعد الطلاء وإدخال المكونات المعدنية.

حدد التفاوتات الوظيفية بوضوح في رسوماتك
لضمان ملاءمة الأجزاء، يجب أن يُترجم الرسم الخاص بك متطلبات التجميع إلى قيود قابلة للقياس. وفيما يلي كيفية تحديد التفاوتات المسموح بها التي تزيل أي غموض في ورشة العمل.
نقاط الإسناد الوظيفية
اختر نقاط الإسناد الخاصة بك بناءً على طريقة تركيب القطعة فعليًّا، باستخدام الأوجه الرئيسية للتزاوج أو فتحات التثبيت الحاسمة. لا تخلط بين نقاط الإسناد الوظيفية ونقاط الإسناد الخاصة بالتشغيل الآلي (مثل حافة القطع المستخدمة مقابل المقياس الخلفي). قد تقوم الشركة المصنعة بتعديل استراتيجية تحديد المواقع لتتناسب مع أدواتها وتسلسل عمليات الثني، ولكن يجب أن يتوافق الجزء النهائي الذي تم فحصه دائمًا مع نقاط الإسناد الوظيفية المحددة في الرسم الخاص بك.
تعريفات الأبعاد
تؤدي خطوط القياس الغامضة إلى رفض القطع. يجب تحديد ما إذا كان القياس ينطبق على الجزء الداخلي أم الخارجي للمادة بوضوح، وتوضيح ما إذا كانت القياسات تشير إلى المماس لنصف قطر الانحناء أم إلى تقاطع حاد نظري. بالنسبة للأشكال على شكل حرف U أو الأغلفة، يجب دائمًا تحديد الارتفاع الدقيق الذي يجب قياس عرض الفتحة عنده.
الميزات الأساسية
يؤدي تطبيق التفاوتات الضيقة على نطاق واسع إلى زيادة تكلفة القطع دون إضافة أي قيمة. يجب قصر التفاوتات الصارمة حصريًّا على السمات التي تحدد الموقع أو الملاءمة أو الإحكام أو الحركة. في كثير من الحالات، استخدام الأبعاد الهندسية والتسامح (GD&T)—مثل الموقع الدقيق لنمط الثقوب—توضح الغرض من التجميع بشكل أوضح بكثير من كتلة الأبعاد الخطية الصارمة ±. فهي توفر منطقة تفاوت أسطوانية بدلاً من منطقة مربعة مقيدة، مما يمنح المصنع مساحة أكبر للتصنيع تصل إلى 57% دون المساس بدقة الملاءمة النهائية.
قائمة مراجعة إصدار الرسومات:
- هل رسم ثنائي الأبعاد بصيغة PDF تتطابق النسخة المنقحة تمامًا مع النسخة التي تم تصديرها نموذج STEP ثلاثي الأبعاد?
- هل تم تحديد الأبعاد المطلوبة بوضوح كشرط نهائي؟
- هل النمط المسطح محدد بـ “للإشارة فقط”؟ (دع الشركة المصنعة تحسب حجم القالب الفارغ بناءً على أدواتها الخاصة).
- هل توجد قاعدة محددة بشأن التضارب بين المستندات (على سبيل المثال، “يُعتبر النموذج ثلاثي الأبعاد هو المرجع فيما يتعلق بالهندسة، بينما يُعتبر الرسم ثنائي الأبعاد هو المرجع فيما يتعلق بالتفاوتات المسموح بها”؟)
تحسين دقة الانحناء دون تكاليف تصنيع غير ضرورية
إن تحقيق دقة عالية لا يعني دائمًا دفع تكلفة إضافية. فالتصميم الذكي وتخطيط العمليات يمكنهما تحسين الدقة مع الحفاظ على انخفاض تكاليف الإنتاج.
تسلسل الانحناء
يحدد ترتيب عمليات الثني الأبعاد التي يتحكم فيها المقياس الخلفي بشكل مباشر، وتلك التي يتم التحكم فيها بشكل غير مباشر من خلال “التراص”. على سبيل المثال، قد يؤدي ثني الحواف الخارجية لقوس على شكل حرف U أولاً إلى التحكم في العرض الإجمالي بشكل مثالي. ومع ذلك، غالبًا ما يكون التسلسل المثالي للثني مقيدًا باحتمالات اصطدام الأدوات، وفراغات قاعدة الماكينة، وإمكانية الوصول إلى المقياس الخلفي. يجب على المصنعين تحقيق التوازن بين أولويات الأبعاد الخاصة بكم وهذه القيود المادية المتعلقة بالأدوات.
الهندسة الثابتة
صمم قطعًا تتمتع باستقرار طبيعي في الشكل. استخدم نصف قطر انحناء داخلي واحدًا في جميع أنحاء القطعة بالكامل لتجنب تغيير الأدوات وأخطاء الإعداد. تأكد من أن أطوال الحواف تفي بالحد الأدنى من المتطلبات الخاصة بقالب V المختار (عادةً ما يكون 4 أضعاف سماكة المادة) حتى تظل الصفيحة مستوية أثناء عملية الثني. كقاعدة عامة، يجب أن تبقى حواف الثقب على مسافة لا تقل عن 2.5 إلى 3 أضعاف سماكة المادة من بداية نصف قطر الانحناء لمنع حدوث تشوهات، مع الحرص دائمًا على توفير مساحات انحناء مناسبة لمنع تمزق المادة.
خيارات العمليات
عندما تكون التفاوتات المسموح بها ضيقة، فإن أمامك ثلاثة خيارات: تحسين عملية الثني، أو تعديل تصميم التجميع، أو إضافة عملية تصنيع لاحقة للثني. ويؤدي القياس النشط للزاوية على مكبس الثني إلى تقليل الفاقد، لكنه يزيد من مدة الدورة. أما تصنيع الثقوب باستخدام التحكم الرقمي (CNC) بعد الثني، فيضمن محاذاة مثالية،, ولكن ذلك يتطلب استخدام قوالب مخصصة وإعدادات إضافية، مما يؤدي غالبًا إلى زيادة تكلفة كل قطعة بمقدار 30% إلى 50% أو أكثر. اختر الخيار الذي يتناسب مع احتياجاتك الوظيفية وميزانيتك.
| التحدي في مجال التصنيع[المرجع: 37] | حل محتمل يجب تقييمه[المرجع: 37] | التنازلات المطلوبة[المرجع: 37] |
|---|---|---|
| صعوبة محاذاة الثقوب المتقاطعة[المرجع: 37] | اضبط نقاط الإسناد أو آلة التحكم الرقمي (CNC) بعد عملية الثني[المرجع: 37] | إضافة التثبيت، +30-50% تكاليف التصنيع مقابل دقة مثالية للفتحات[المرجع: 37] |
| حدوث تداخل أثناء عملية التجميع الأولي[المرجع: 37] | إعادة توزيع التفاوتات المسموح بها أو زيادة الفراغ بين الأجزاء المتلاصقة[المرجع: 37] | دقة تحديد الموقع مقابل المظهر الخارجي والوظيفة[المرجع: 37] |
| انحراف الزاوية بعد تغيير دفعة المواد[المرجع: 37] | إجراء اختبارات الانحناء وتصحيح المعلمات[المرجع: 37] | زيادة وقت إعداد الماكينة مقابل استقرار العملية الموثوق به[المرجع: 37] |
| أبعاد غير حاسمة مفرطة في الصرامة[المرجع: 37] | تخفيف التفاوتات المسموح بها ذات الصلة[المرجع: 37] | تكلفة أقل مقابل عدم وجود أي تأثير على عملية التجميع النهائي[المرجع: 37] |
فحص القطع المشكلة والتحقق من اتساق الإنتاج
تتطلب مراقبة الجودة أساليب فحص واضحة وقابلة للتكرار. وفيما يلي كيفية ضمان توافق قطع الصفائح المعدنية الخاصة بك مع المواصفات بشكل ثابت عبر جميع دورات الإنتاج.
إعداد القياس
اختر الأداة المناسبة للتفاوت المسموح به المطلوب. في حين أن الفرجار والمنقلة الرقمية تتعامل مع الحواف والزوايا القياسية، فإن الملامح المعقدة قد تتطلب جهاز فحص مخصصًا أو آلة قياس إحداثيات (CMM). حدد دائمًا مكان القياس بدقة — مثل ارتفاع معين على طول قناة على شكل حرف U — لأن عرض الفتحة سيختلف بطبيعة الحال اعتمادًا على المسافة التي يتم فيها أخذ القياس من الانحناء.
الدول الحرة والمقيدة
تتميز الصفائح المعدنية بمرونة طبيعية. فقد تنحني اللوحة الكبيرة الرقيقة قليلاً تحت ثقلها الذاتي، مما يؤدي إلى فشلها في اختبار الاستواء أو الأبعاد في “الحالة الحرة”. إذا كان من المقرر تثبيت القطعة بمسامير في التجميع النهائي، فحدد فحصًا في “الحالة المقيدة”. حدد نقاط الدعم وتسلسل التثبيت بدقة على الرسم حتى يقوم المصنع بقياس القطعة بالطريقة نفسها التي ستُستخدم بها بالضبط. ويمكن أن يشمل ذلك تحديد قيم عزم الدوران لمثبتات التثبيت أو إضافة ملاحظة بسيطة على الرسم (مثل: “تطبيق قوة تثبيت تبلغ 10 نيوتن هنا”).
النتائج الأولية وقابلية التكرار
إن إجراء فحص العينة الأولى (FAI) بشكل مثالي يثبت صحة البرنامج والإعدادات، لكن تصنيع الصفائح المعدنية يتطلب مراقبة مستمرة. فقد تؤدي الاختلافات في دفعات المواد أو تآكل الأدوات إلى انحراف الأبعاد بمرور الوقت. وبناءً على حجم الإنتاج ومستوى المخاطر، يجب وضع خطة أخذ عينات واضحة للتحقق من قابلية التكرار بين الدفعات، وطلب إجراء تحقق جديد من الإعداد كلما تغيرت دفعة المواد أو الأدوات.
هل أنت مستعد لتحسين مشروعك القادم في مجال الصفائح المعدنية؟
أرسل رسوماتك وقم بتسليط الضوء بوضوح على أسطح التثبيت، وفتحات التوصيل، والأبعاد الحرجة. سيقوم فريق الهندسة في شركة شينغن بإجراء مراجعة شاملة لتصميم القطعة من منظور التصنيع (DFM)، وتقييم تفاوتات الانحناء، وتحديد تسلسل المعالجة الأكثر استقرارًا، والاتفاق على متطلبات الفحص لضمان ملاءمة مثالية دون تكاليف غير ضرورية.
مهلا، أنا كيفن لي
على مدى السنوات العشر الماضية، كنت منغمسًا في أشكال مختلفة من تصنيع الصفائح المعدنية، وشاركت رؤى رائعة هنا من تجاربي عبر ورش العمل المتنوعة.
ابقى على تواصل
كيفن لي
لدي أكثر من عشر سنوات من الخبرة المهنية في تصنيع الصفائح المعدنية، وتخصصت في القطع بالليزر، والثني، واللحام، وتقنيات معالجة الأسطح. كمدير فني في شنغن، أنا ملتزم بحل تحديات التصنيع المعقدة ودفع الابتكار والجودة في كل مشروع.