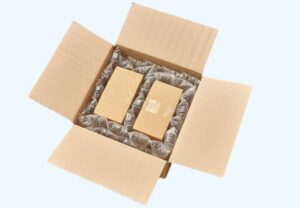
板金輸送における表面損傷防止
すべての板金部品は、精密な加工、入念な仕上げ、何時間にも及ぶエンジニアリングの物語を語っている。しかし、こうした努力の多くは台無しになる可能性があります。
すべての板金部品は、精密な加工、入念な仕上げ、何時間にも及ぶエンジニアリングの物語を語っている。しかし、こうした努力の多くは台無しになる可能性があります。
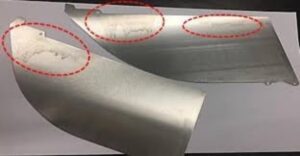
ビジュアル・スタンダードは、サプライヤーと顧客の間で共有される言語として機能し、効果的なコミュニケーションとコラボレーションを促進します。何が許容され、何が疑問視され、何が拒否されなければならないかを定義し、製造のあらゆる段階で曖昧さを減らす。
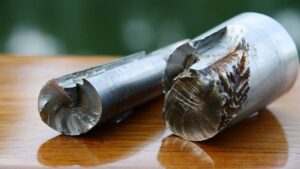
板金の疲労破壊とは、応力が材料の降伏強度のかなり下回っている場合でも、繰り返される繰返し荷重や振動によって、薄い金属部品に徐々に亀裂が生じる現象である。亀裂の発生源は、ほぼ例外なく、切断端、急曲げ部、溶接トウ部などの製造時に生じる応力集中箇所である。.
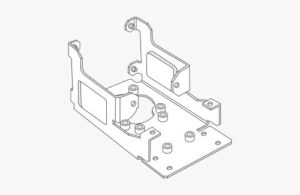
板金補強手法は、厚みを増すことなく薄板の構造的剛性を高めるものです。その手法としては、フランジ加工、ヘミング、リブのプレス成形によって部品の形状を変更したり、溶接ガセットやチャンネルなどの外部支持部材を組み込んだりすることが挙げられます。.

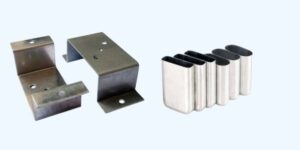
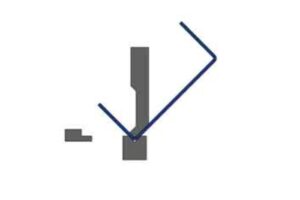
曲げ公差とは、成形後の曲げ角度やフランジ長にどの程度の偏差が許容されるかを示すものです。例えば、90°の設計でも、成形後は89°や91°になることがあります。この±1°の差が許容範囲です。明確に定義された公差は、部品間のコストのかかるミスマッチを防ぎます。
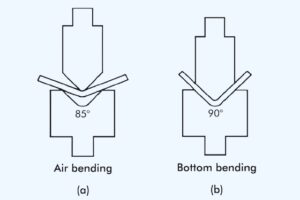
金属加工工場にとって、プレスブレーキ部門はしばしば利益率を確保するか、廃棄するかのどちらかを決める場所です。オペレーターが仕事に取り組むとき
FAIでは、初回生産部品1点が図面仕様を満たしているかどうかを確認します。PPAPでは、安定した量産に向けた製造プロセス全体を承認します。Cpkは、その特定のプロセスが許容限界内にどれほど一貫して収まっているかを測定する指標です。.
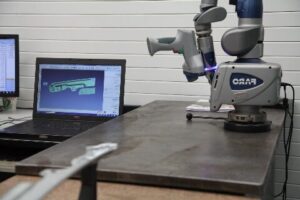
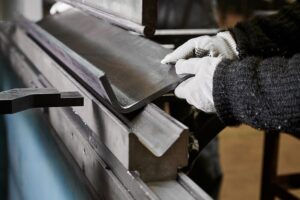
板金生産のアウトソーシングは、コスト削減のための近道ではなく、戦略的な意思決定となっている。2024年のデロイトの製造業調査によると、世界全体の板金生産量は65%を超える。
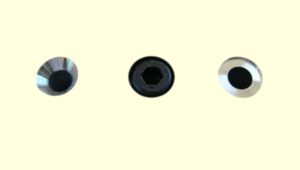
板金設計では、穴のような小さなディテールでも、製品がプロフェッショナルに見えるか、組み立てに失敗するかを左右する。多くのエンジニアは
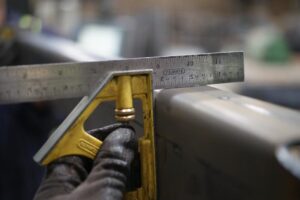
リードタイムは板金作業のあらゆる段階に影響する。リードタイムは、計画、テストスケジュール、そして製品が市場に届くまでの時間を形作ります。チームが
機械加工された部品は、設計が実際の切削条件をサポートするとき、うまく機能する。多くの問題は、工具が材料に入るずっと前のCADの段階から始まっています。