板金部品の穴設計:製造コストを削減するDFMルール
穴ひとつは些細なことに思えるかもしれないが、板金加工では生産ペース全体を左右しかねない。たった一つの穴の位置や大きさの間違いが、製造工程全体を歪めてしまうこともあるのだ。

穴ひとつは些細なことに思えるかもしれないが、板金加工では生産ペース全体を左右しかねない。たった一つの穴の位置や大きさの間違いが、製造工程全体を歪めてしまうこともあるのだ。
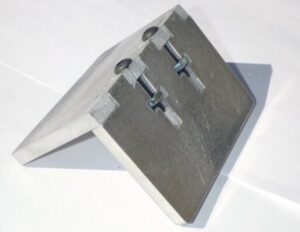
スロットとタブは、現在、板金部品を互いに適合させるための最も信頼できる方法のひとつです。これらの小さな連動機能は、各パーツを
ブリッジ生産は、プロトタイピングと大量生産の中間に位置する方法である。工場では、レーザー切断、CNCパンチング、曲げ加工、溶接など、さまざまな柔軟なツールを活用している。この段階では、プレス金型や順送金型は使用しない。
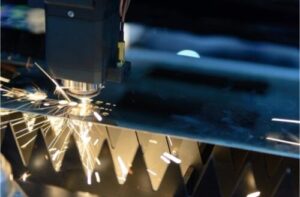
レーザー切断は、今日の製造業において最も正確で柔軟な方法のひとつです。きれいなエッジ、安定した品質を実現し、複雑な形状にも対応します。しかし

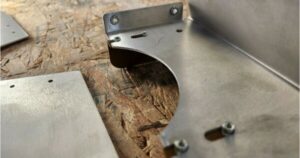
なぜ初日からハードウェアの統合が重要なのか? ハードウェアは、シートメタル・アセンブリーでは小さなディテールであることが多いのですが、機械的強度というほとんどすべてに影響します、
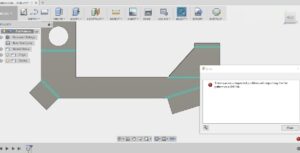
エンジニアなら誰でも、完璧な3Dモデルが展開できなくなる瞬間を知っている。画面上ではうまく見えていたものが、突然、現実の3Dモデルになってしまうのです。

ISO 9001:2015は、企業がどのように品質マネジメントシステム(QMS)を構築し、管理するかを定義した世界的な規格である。その主な目的は、すべての製品とサービスが一貫して顧客と規制当局の期待に応えることを保証することです。
3:1ルールは、シートメタルを損傷することなくフィーチャーを形成できる高さを定義するシンプルなガイドラインです。つまり、成形されたフィーチャーの高さは、シート厚の3倍を超えてはならないということです。例えば、シートの厚さが1 mmの場合、成形の高さは3 mm以内でなければなりません。
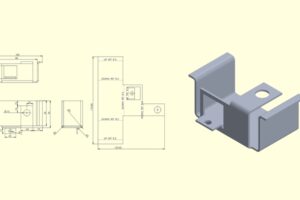
最新のシートメタルプロトタイピングは、設計と製造の密接なリンクに依存しています。3D CADファイルの互換性は、このプロセスの中心にあります。それは
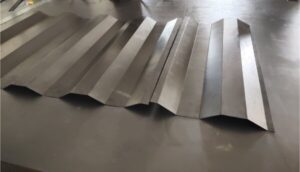
ひび割れとは、板が応力に耐えられなくなったときに生じる、金属表面の目に見える割れや剥離のことである。曲げ、引き伸ばし、深絞りなどの際に発生することが多い。ひずみの限界を超えると、金属は滑らかに変形する代わりに裂ける。
板金加工では、MOQはMinimum Order Quantityの略で、工場が1回の注文で生産する部品の最小数を意味する。これは、生産が実用的かつコスト効率的になるポイントを示している。MOQは単なる工場の方針ではありません。効率、価格設定、材料使用のバランスを反映するものである。