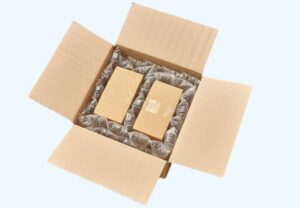
Zapobieganie uszkodzeniom powierzchni podczas transportu blachy
Każda część wykonana z blachy ma swoją historię - precyzyjnej produkcji, starannego wykończenia i godzin pracy inżynierów. Jednak wiele z tych wysiłków można zniweczyć

Każda część wykonana z blachy ma swoją historię - precyzyjnej produkcji, starannego wykończenia i godzin pracy inżynierów. Jednak wiele z tych wysiłków można zniweczyć
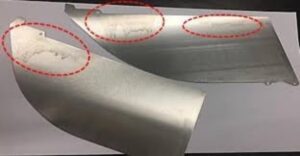
Standardy wizualne służą jako wspólny język między dostawcami i klientami, ułatwiając skuteczną komunikację i współpracę. Określają, co jest akceptowalne, co wątpliwe, a co należy odrzucić - zmniejszając niejednoznaczność na każdym etapie produkcji.
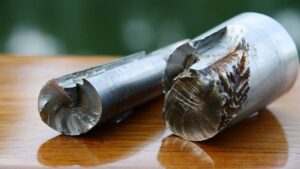
Zniszczenie blachy w wyniku zmęczenia materiału polega na stopniowym pękaniu cienkiego elementu metalowego spowodowanym powtarzającym się obciążeniem cyklicznym lub drganiami, nawet jeśli naprężenia pozostają znacznie poniżej granicy plastyczności materiału. Pęknięcia powstają prawie wyłącznie w miejscach skupisk naprężeń powstałych podczas produkcji, takich jak krawędzie cięcia, ostre zagięcia lub podstawy spoin.
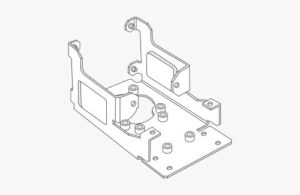
Metody wzmacniania blach zwiększają sztywność konstrukcyjną cienkich paneli bez zwiększania ich grubości. Techniki te polegają na zmianie geometrii elementu poprzez wywinięcie krawędzi, zagniatanie oraz wytłaczanie żeber, a także na wbudowywaniu zewnętrznych elementów wzmacniających, takich jak spawane wkładki wzmacniające i ceowniki.

Gdy części blaszane przechodzą przez procesy formowania, takie jak gięcie, tłoczenie lub ciągnienie, rzadko pozostają idealnie płaskie. Naprężenia wewnętrzne narastają, a
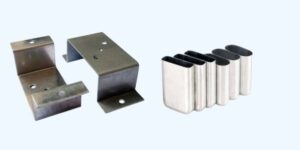
Głębokie tłoczenie i tłoczenie blach to jedne z najczęściej stosowanych procesów formowania metali w nowoczesnej produkcji. Oba zaczynają się od płaskiego arkusza, ale
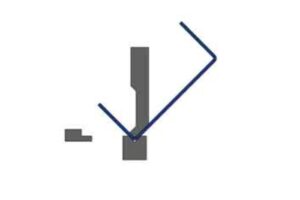
Tolerancja gięcia określa dopuszczalne odchylenie kąta gięcia lub długości kołnierza po formowaniu. Na przykład, projekt 90° może skutkować 89° lub 91° po uformowaniu. Różnica ±1° stanowi zakres tolerancji. Dobrze zdefiniowane tolerancje zapobiegają kosztownym niedopasowaniom między częściami.
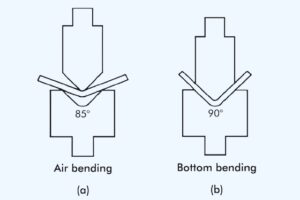
W przypadku każdego warsztatu zajmującego się produkcją metalową, dział pras krawędziowych jest często miejscem, w którym marże zysku są zabezpieczone lub zniwelowane. Kiedy operatorzy podchodzą do zadania,
FAI sprawdza, czy pojedyncza część z pierwszej serii spełnia wymagania rysunku technicznego. PPAP zatwierdza cały proces produkcyjny pod kątem stabilnej produkcji seryjnej. Wskaźnik Cpk mierzy, na ile dany proces konsekwentnie mieści się w krytycznych granicach tolerancji.
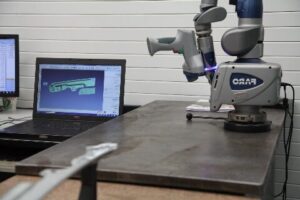
W produkcji blach precyzja to nie tylko cel - to wymóg. Pojedyncza niewspółosiowość wynosząca 0,2 mm może spowodować, że panele drzwiowe
Outsourcing produkcji blach stał się decyzją strategiczną, a nie skrótem kosztowym. Według ankiety Deloitte dotyczącej produkcji z 2024 r., ponad 65% globalnej
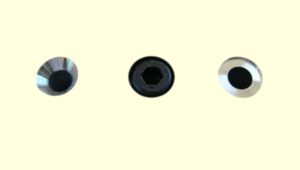
W projektowaniu blach nawet niewielki szczegół, taki jak otwór, może zadecydować o tym, czy produkt będzie wyglądał profesjonalnie, czy też zawiedzie podczas montażu. Wielu inżynierów staje w obliczu
Wiele problemów związanych z gięciem, z którymi borykają się producenci - od pękających krawędzi po nieprzewidywalne kąty - ma swój początek na poziomie materiału. Każdy walcowany arkusz posiada
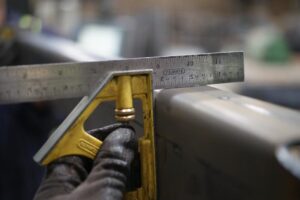
Kontrola jakości nie jest końcowym etapem inspekcji - jest to mechanizm, który decyduje o tym, czy części blaszane działają prawidłowo w terenie. A
Czas realizacji wpływa na każdy etap produkcji blach. Kształtuje on planowanie, harmonogramy testów i to, jak szybko produkt trafia na rynek. Kiedy zespoły
Części poddawane obróbce skrawaniem działają dobrze, gdy projekt uwzględnia rzeczywiste warunki skrawania. Wiele problemów zaczyna się na etapie projektowania CAD, na długo przed wprowadzeniem narzędzia do materiału.