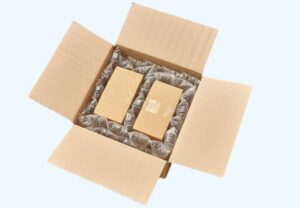
Prevenzione dei danni superficiali per il trasporto di lamiere
Ogni pezzo in lamiera racconta una storia: una fabbricazione precisa, una finitura accurata e ore di progettazione. Tuttavia, molti di questi sforzi possono essere vanificati...

Ogni pezzo in lamiera racconta una storia: una fabbricazione precisa, una finitura accurata e ore di progettazione. Tuttavia, molti di questi sforzi possono essere vanificati...
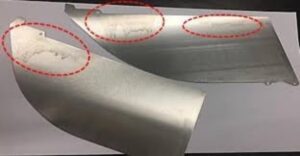
Gli standard visivi fungono da linguaggio condiviso tra fornitori e clienti, facilitando una comunicazione e una collaborazione efficaci. Definiscono ciò che è accettabile, ciò che è discutibile e ciò che deve essere scartato, riducendo l'ambiguità in ogni fase della produzione.
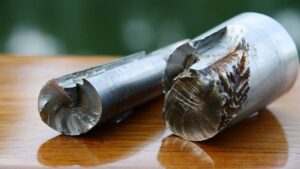
La rottura per fatica della lamiera consiste nella formazione progressiva di crepe in un elemento metallico sottile, causata da carichi ciclici ripetuti o da vibrazioni, anche quando le sollecitazioni rimangono ben al di sotto del limite di snervamento del materiale. Le crepe si formano quasi esclusivamente in corrispondenza di concentrazioni di sollecitazioni indotte dalla lavorazione, quali bordi di taglio, piegature strette o basi di saldatura.
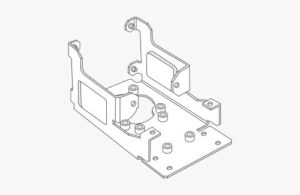
I metodi di rinforzo della lamiera aumentano la rigidità strutturale dei pannelli sottili senza aumentarne lo spessore. Tali tecniche prevedono la modifica della geometria del pezzo tramite bordatura, risvolto e stampaggio di nervature, oppure l’integrazione di supporti esterni quali rinforzi saldati e profilati a U.

Quando le parti in lamiera vengono sottoposte a processi di formatura come la piegatura, lo stampaggio o l'imbutitura, raramente rimangono perfettamente piatte. Le tensioni interne si accumulano e la
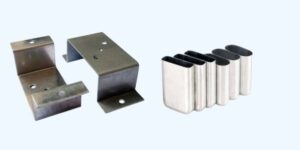
L'imbutitura e lo stampaggio della lamiera sono tra i processi di formatura dei metalli più utilizzati nella produzione moderna. Entrambi partono da una lamiera piatta, ma la
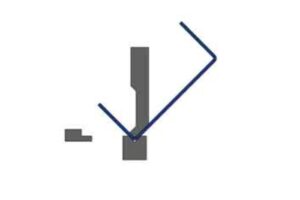
La tolleranza di piegatura indica la deviazione accettabile dell'angolo di piegatura o della lunghezza della flangia dopo la formatura. Ad esempio, un progetto a 90° può risultare a 89° o 91° dopo la formatura. La differenza di ±1° è l'intervallo di tolleranza. Tolleranze ben definite evitano costose discrepanze tra i pezzi.
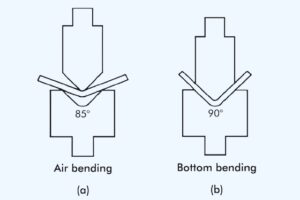
Per qualsiasi officina di fabbricazione di metalli, il reparto presse piegatrici è spesso il luogo in cui i margini di profitto vengono garantiti o eliminati. Quando i vostri operatori si avvicinano a un lavoro,
La FAI verifica se un singolo pezzo di prima produzione soddisfa le specifiche del disegno. Il PPAP approva l'intero processo di produzione per garantire una produzione in serie stabile. Il Cpk misura la costanza con cui quel processo specifico rimane entro i limiti di tolleranza critici.
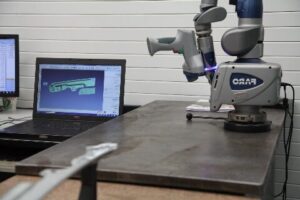
Nella lavorazione della lamiera, la precisione non è solo un obiettivo, ma un requisito. Un singolo disallineamento di 0,2 mm può causare la rottura dei pannelli delle porte.
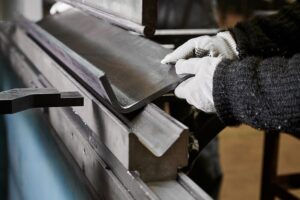
L'esternalizzazione della produzione di lamiere è diventata una decisione strategica piuttosto che una scorciatoia per i costi. Secondo un'indagine di Deloitte sul settore manifatturiero per il 2024, oltre 65% di produzione globale
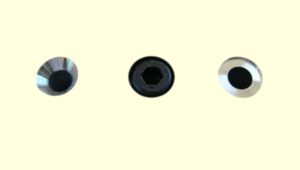
Nella progettazione di lamiere, anche un piccolo dettaglio come un foro può determinare l'aspetto professionale o il fallimento di un prodotto durante l'assemblaggio. Molti ingegneri si trovano ad affrontare
Molti dei problemi di piegatura che i fabbricanti devono affrontare - dai bordi che si fessurano agli angoli imprevedibili - iniziano in realtà a livello di materiale. Ogni foglio laminato porta con sé un
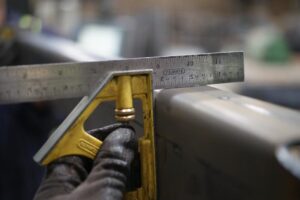
Il controllo qualità non è una fase di ispezione finale: è il meccanismo che decide se i pezzi di lamiera funzionano correttamente sul campo. A
Il lead time influisce su tutte le fasi di un lavoro in lamiera. Determina la pianificazione, i programmi di collaudo e la rapidità con cui un prodotto arriva sul mercato. Quando i team
I pezzi lavorati funzionano bene quando il progetto supporta le condizioni di taglio reali. Molti problemi iniziano nella fase CAD, molto prima che un utensile entri nel materiale.