
金属のガリングとは、高い接触圧力下で2つの金属表面が滑りながら冷間溶着することで生じる、粘着摩耗の深刻な形態である。動きが続くと、接合部分が引き裂かれ、材料の転移や表面の傷が生じ、多くの場合、噛み合う部品が永久に固着してしまう。.
現場で作業をしたことがある方なら、おそらくこの現象を実際に経験したことがあるでしょう。 点検パネルの304ステンレス鋼製ボルトを締め付ける場面を想像してみてください。ボルトが目標の締め付け力に達する前から、回転抵抗が突然急上昇します。レンチでボルトを緩めようとすると、完全に固着してしまいます。切断して中を確認すると、一方の側ではねじ山が破断し、もう一方の側では転移した金属と溶着していることがわかります。.
一度かじりが発生すると、その損傷は取り返しのつかないものとなり、通常は部品の廃棄、金型の破損、あるいは多額のコストを伴う機械の稼働停止につながります。本ガイドでは、付着摩耗を迅速に特定する方法、最もリスクの高い材料の組み合わせ、およびこれを未然に防ぐために製造図面に明記すべき具体的な寸法および潤滑対策について詳しく解説します。.
部品に発生したガリングをどのように見分けるか?
摩耗の正確な種類を早期に特定することで、組み立て時の重大な故障を防ぐことができます。ここでは、金属のガリングと日常的な表面損傷を見分ける方法をご紹介します。.
材料の移動と破断面
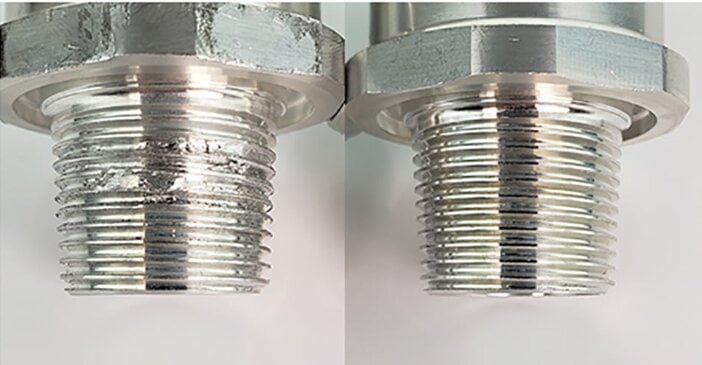
ガリングは、目に見える材料の転移、隆起したこぶ、および滑り方向に沿った表面の裂け目が特徴である。これは単なる引っかき傷のようには見えず、金属が噛み砕かれたか、あるいは冷間溶接されたかのような外観を呈する。. 傷ついた部分を爪でなぞると、ざらざらとした盛り上がった縁が感じられることがよくあります。.
で 板金プレス, 、ガリングはしばしば、連続する部品に繰り返し発生する欠陥として現れます。複数のプレス加工部品にまったく同じ位置にスコーリングが見られる場合は、作業者は対応する金型の半径部分を点検する必要があります。通常、その特定の箇所では、板金が工具鋼に直接付着していることが確認できます。.
クロススレッディングと研磨による傷
ガリングと他の種類の表面損傷を区別することが、是正措置を決定する上で重要です。物理的な兆候と故障の発生時期を基に、根本原因を特定してください。.
| 故障モード | いつ現れるか | 損傷箇所 | 次のトラブルシューティングの手順 |
|---|---|---|---|
| ガリング | 締め付けや滑動中に摩擦が急激に高まる。. | 隆起したこぶ、金属の破断、および接触面における材料の移動。. | 部材の硬度差を確認し、潤滑状態を点検してください。. |
| スレッドの混在 | ネジが最初に噛み合った時点で、直ちに抵抗が生じる。. | ファスナーの前縁にあるねじ山頂部が損傷している。. | 組立時の位置合わせ、始動トルク、およびねじピッチの一致を確認してください。. |
| 摩耗 | 連続運転サイクルに伴い、摩耗が徐々に進行する。. | 摺動経路に走る直線状の溝や削れ跡。. | 微粒子による汚染の有無を確認し、表面硬度を評価する。. |
破損部品と手直し
一度かじりが発生すると、その損傷は通常、永久的なものとなります。締結部品が固着した場合、無理に引き抜こうとすると、内部のねじ山が削れてしまったり、ねじインサートが完全に引き抜かれてしまったりします。通常、締結部品とそれに対応する部品の両方を廃棄するか、ねじ修復用インサートによる修復が必要となります。.
プレス加工において、ガリングの特定には厳格な隔離手順が必要です。金型に付着摩耗が確認された場合、品質管理部門は、そのロットを最後に確認された良品まで遡って追跡しなければなりません。. ダイ自体については、再び使用できるようになる前に、局所的な研磨や再コーティングが必要になる可能性が高いですが、, そのため、ダウンタイムによるコストを最小限に抑えるためには、予防措置が極めて重要となります。.
どのような要因により、金属接点のガリングが発生しやすくなるのか?
接着摩耗を防ぐには、まず材料間の接触に関する物理的メカニズムを理解することから始めます。特定の金属の組み合わせで破損を引き起こす、隠れた要因を探りましょう。.
接触圧力と表面膜
かじりは微視的なレベルで発生します。機械加工された表面でさえ、微細な隆起や窪み、いわゆる「凹凸」が存在します。2つの表面が押し付けられると、これらの凹凸が荷重のすべてを支えることになります。.
滑動運動や高い接触圧がかかると、保護酸化膜が破壊され、露出して 素地の、反応性の高い金属. 。その結果生じる摩擦により、局所的に激しい熱が発生し、表面の微細な凹凸が冷間溶接によって結合する。部品が動き続けると、これらの微細な溶接部が引き裂かれ、母材も一緒に引き剥がされる。.
表面仕上げは極めて重要な役割を果たしますが、滑らかであればあるほど良いとは限りません。加工痕が顕著な粗い表面は摩擦を増大させますが、高度に研磨された表面(Ra 0.25ミクロン未満)は、実際にはガリングのリスクを高める可能性があります。極めて滑らかな表面は実際の接触面積を増加させる一方で、潤滑剤を保持するために必要な微細な凹みが不足しており、, 金属同士の間に真空のような吸着効果を生み出す。.
材料の組み合わせと硬度
自己交配された材料は、最も高いリスクを伴います。. ガリングを防ぐため、接合する金属面の間には、少なくとも50ブリネル(HB)の硬度差を保つことが、工学上の一般的な経験則となっています。.
オーステナイト系ステンレス鋼 その延性と薄い酸化皮膜への依存性により、非常に腐食を受けやすい。ASSDAが公表したASTM G98の閾値試験では、304ステンレス鋼部品同士を組み合わせた場合、あるいは304と焼鈍処理済みの316を組み合わせた場合、いずれも同様に不良な結果が得られた。 どちらの組み合わせも、わずか13 MPaの閾値応力でガリングが発生する。交換部品の設計や調達を行う際は、常に材料のグレード、硬度、表面状態をシステム全体として検討する必要がある。.
アルミニウムとチタンもまた、高いガリング傾向を示します。チタンは航空宇宙分野の成形工程における付着摩耗で悪名高い一方、アルミニウムはその軟らかさゆえに、処理を施していない精密すべり嵌合において頻繁にガリングを起こします。.
ねじ、摺動部品、および金型におけるガリングを防止するには?
ガリングを防ぐには、単にアセンブリに適当な潤滑剤を塗布するだけでは不十分です。最も損傷を受けやすい部品を保護するための、実績のある設計や工具の調整方法をご覧ください。.
ねじ式締結部品
トラブルシューティングは、実際の現場での作業順序に従って行う必要があります。すなわち、ねじ山の清浄度を確認し、加工によるバリを取り除き、適切な開始位置の合わせを確認し、ねじピッチをチェックします。一般的に、粗ねじは細ねじに比べてかじれが生じにくい傾向があります。次に、締め付け速度と潤滑状態を評価してください。.
点検パネルのように繰り返し取り外しが必要なアセンブリについては、次の3つの選択肢を検討してください。手作業で焼き付き防止ペーストを塗布する方法、あらかじめコーティング済みの締結部品を調達する方法、あるいは相手部品を1つ交換する方法(例:304ボルトにNitronic 60ナットを使用するなど)です。.
新しい潤滑剤やねじコーティングを導入する際は、実際の締結部材の組み合わせを用いて、締め付け条件を再確認する必要があります。潤滑剤は摩擦を大幅に低減するため、標準的な「ドライ」状態でのトルク値でも、はるかに高い締結力が生じることになります。. 「ウェット」取り付けの場合、トルク値を適切に下げないと、ボルトが伸びたり折れたりしてしまいます。.
プロのアドバイス:ステンレス製の金具にはインパクトレンチを使用しないでください。. 高速回転により瞬時に摩擦熱が発生し、ナットが完全に嵌合する前にガリングが生じることが確実です。必ず手工具、または低速でトルク制御機能付きのドライバーを使用してください。.
スライド部品
シャフトやブッシングの摩耗に対処する際は、まず物理的な設定から確認します。具体的には、回転クリアランス、シャフトの位置合わせ、エッジ荷重、および潤滑剤の保持状態を確認してください。.
技術者は、PV限界(圧力×速度)を用いて摺動接触を評価します。この指標は、発生する摩擦熱を表しています。; 熱が材料の放熱限界を超えると、表面の凹凸部分が溶けて互いに溶着してしまう。.
PV = 公称接触圧力 × 滑動速度 例えば、こうだ: 2 MPa × 0.10 m/s = 0.20 MPa・m/s. この計算結果は、ブッシングメーカーのデータシートに記載されている、その特定の材質における最大許容圧力、回転速度、および使用温度と照らし合わせて確認する必要があります。.
フランジ付きブッシングの追加、ドライフィルム潤滑剤の塗布、あるいはアルミニウム部品へのハードコート陽極酸化処理の指定といった対策を行う場合は、必ずコーティングの厚みを実際の嵌合に考慮に入れてください。後処理後の寸法を用いて、最終的な組み立て状態を確認してください。.
スタンピングダイ
金型上の材料移送の正確な位置を確認したら、潤滑の行き届き具合を確認し、金型の入口半径を点検し、接触面の状態を評価してください。.
プロセスの調整と、DLC(ダイヤモンドライクカーボン)などの工具コーティングの適用を比較する際は、各反復ごとに何が変更されたかを正確に記録してください。継続的なプレス成形試験を通じて、その修正策の有効性を確認してください。 (例:500ストロークのウォームアップ走行後に工具の点検を行うなど) 長期にわたる生産工程において、材料が徐々に蓄積しないようにするため。.
図面、見積依頼書、作業指示書には何を記載すればよいですか?
問題のない組み立ては、部品が現場に届くずっと前から始まっています。文書において、公差、コーティング、組み立て手順をどのように指定すべきか、その具体的な方法を学びましょう。.
図面および部品表
曖昧な注記は組み立ての不具合を招きます。検査パネルについては、図面の注記において、材料の組み合わせ、表面処理、およびコーティング後の寸法要件を明確に定義する必要があります。.
図面の注記例: *「締結部品:304ステンレス鋼、銀メッキ。嵌合インサート:ニトロニック60。ねじ山およびすべり嵌合は、すべてのメッキ処理および 表面処理 が適用される。」*
見積依頼(RFQ)および納入業者の代替
部品を調達する際、調達部門は修理にかかる総コストを評価する必要があります。手作業による潤滑は部品1個あたりのコストは安くなりますが、組み立てに時間がかかります。一方、あらかじめコーティングされた締結部品は初期費用は高くなりますが、大量に調達すればするほど費用対効果が高くなります。.
| 予防法 | 部品単価 | 組み立て時間 | リードタイム | スペアパーツの入手可能性 | 再認定に向けた取り組み |
|---|---|---|---|---|---|
| 手動式焼き付き防止剤 | 低い | 高い | スタンダード | 高(標準部品) | 低(トルク制限値を確認してください) |
| プレコート加工済みファスナー | ミディアム | 低い | より長いです | ミディアム(受注生産) | 中(コーティングの耐久性を確認する) |
| 材料の代替 | 高い | 低い | より長いです | 低(特殊合金) | 高(完全なジョイント検証が必要) |
サプライヤーには、見積書において提案される材料、コーティング、または潤滑剤の代替案を必ず明記するよう求め、発注書を発行する前に技術部門がかじれのリスクを審査できるようにしてください。.
組み立ておよび治具の使用方法
作業手順書には、作業者が推測に頼る余地をなくす必要があります。組立文書には、潤滑剤の正確な仕様、塗布箇所(例:*「最初の3山に塗布する」*)、検証済みの締め付け速度の制限、および現場でのメンテナンス時の再塗布に関する規則を明記する必要があります。.
プレス工場においては、プレス加工ルートカードに、潤滑方法、品質検査の正確な実施箇所、および最初の材料搬送が検知された時点で作業員が従うべき標準作業手順を詳細に記載しなければならない――これにより、直ちに機械の停止と現在のバッチの隔離が行われるはずです。.
本番環境への導入前に修正内容を確認するには?
本格的な製造の最中に、新しい予防策を試験する余裕はありません。承認を行う前に、これらの的を絞った検証手法を用いて、対策が有効であることを実証してください。.
材料の選別
エンジニアは、ASTM G98規格試験法を用いて、制御された条件下で異なる材料組み合わせのベースラインガリング耐性を比較します。この「ボタン・オン・ブロック」試験は、設計段階でリスクの高い合金組み合わせを排除するのに極めて有効ですが、, これは静的かつクリーンな環境下で行われる試験です。熱膨張、微粒子による汚染、あるいは実際の組立品の複雑な形状などは考慮されていません。. 最終部品のリリースは、実際の使用時の荷重、潤滑状態、および現場の稼働条件を再現した検証試験に基づいて行わなければなりません。.
生産試験
理論上は成功している修正でも、物理的な負荷がかかると機能しなくなれば何の意味もありません。検証試験では、現場やプレス室で部品が実際に受ける条件と完全に一致する環境下で行う必要があります。.
| シナリオ | 検証方法 | 受け入れ基準 |
|---|---|---|
| 検査パネルの締結具 | 量産仕様の締結部品、コーティング、および組立工具を使用してください。想定されるメンテナンスサイクルに基づき、繰り返し組み立てと分解を行ってください。. | 目標のクランプ荷重を達成し、スムーズに解放されます。. サイクルごとに、運転トルクは10~15%を超えて増加してはならない。, 、また、糸には目に見える付着、変形、または破れは見られない。. |
| 軸とブッシング | 実際の負荷、速度、ストローク長、および計画された潤滑条件下でアセンブリを稼働させてください。. | 指定されたデューティサイクルを完遂します。動作抵抗および接点面の摩耗は、設計上の許容範囲内に厳密に収まります。. |
| 打ち抜き金型 | 実用レベルの板金と検証済みのプレスパラメータを用いて、連続試運転を実施する。所定の間隔で金型を点検する。. | プレス加工部品は、外観および寸法の基準を満たしています。重要な金型半径部には、段階的な材料の堆積は見られません。成形荷重は安定しており、原因不明の急上昇は見られません。. |
量産開始および再認定
文書化によって一連のプロセスが完結します。正式なリリース記録を作成することで、修正が実証されたことが保証され、量産に向けた組立基準が確定します。.
試験サイクルの回数や具体的な許容限界値は、製品のライフサイクル要件によって決定されます。特に重要なのは、後になって調達部門が締結部品のサプライヤー、メッキ業者、または潤滑剤のブランドを変更した場合、技術部門は直ちに再認定試験を実施し、新たな要因によってガリングが再発しないことを確認しなければならないということです。.
例:初回製品リリース記録 – 検査パネル
| テスト構成 | 必要なサイクル数 | 受け入れ基準 | 結果 | 技術承認 |
|---|---|---|---|---|
| 304ステンレス製ボルト + ニトロニック60製ナット(無潤滑) | 25回の取り付け・取り外しサイクル | 指定トルク(± 5%)で目標プリロードを達成。ねじの破損や固着は一切見られなかった。. | PASS | J. スミス – 2026年11月10日 |
次のプロジェクトでガリングを解消する準備はできていますか?
組立ラインでステンレス製ファスナーの固着に悩まされている場合でも、複雑なスライド機構に関するDFMのアドバイスが必要な場合でも、シェンゲンのエンジニアリングチームがお手伝いいたします。. CADファイルと運用要件をお送りください, 、また、信頼性が高く、ガリングの発生しない生産を実現できるよう、適切な合金、公差、表面処理の選定を支援するため、材料適合性評価を実施いたします。.

ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。



