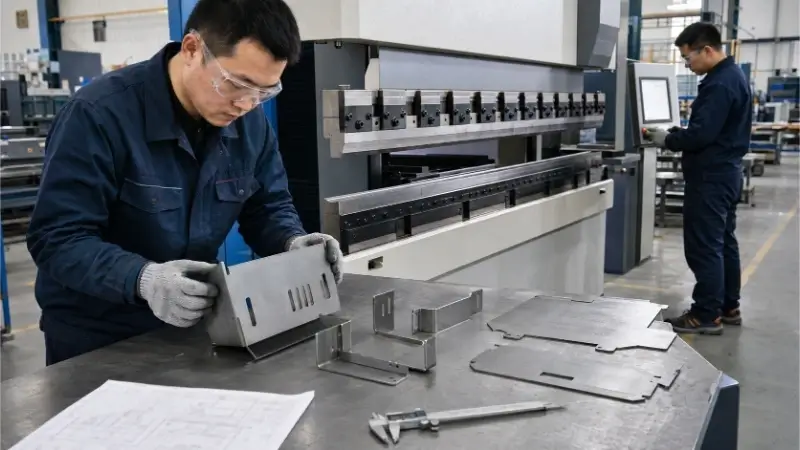
As tolerâncias padrão na dobragem de chapa metálica variam normalmente entre ±0,5° e ±1,0° para os ângulos de dobragem e entre ±0,25 mm e ±0,5 mm para as dimensões lineares. Alcançar uma precisão mais elevada depende em grande medida da gestão das variações de espessura do material, da recuperação elástica, da precisão das ferramentas e da sequência específica de dobragem.
Enquanto a maquinagem CNC assenta na remoção exata de material, a dobragem é um processo de conformação física regido pela tensão e pela elasticidade. A definição de tolerâncias irrealistas aumenta, de forma generalizada, os custos de fabrico e os prazos de entrega, sem melhorar o desempenho efetivo das peças. Este guia detalha os limites realistas das prensas-dobradoras modernas e explica como otimizar os seus projetos para uma montagem fiável e económica.
Tolerâncias típicas para características comuns de chapas metálicas dobradas
Para controlar eficazmente as dimensões finais, temos primeiro de estabelecer expectativas realistas. Vamos analisar as capacidades típicas de fabrico para características comuns da chapa metálica antes de abordarmos as razões pelas quais ocorrem variações.
Ângulos de curvatura
As tolerâncias angulares padrão para a maioria das peças de chapa metálica variam normalmente entre ±0,5° e ±1,0°. Isto aplica-se a materiais padrão, como o aço laminado a frio ou o alumínio, com espessuras até 3 mm, processados com equipamento padrão de dobragem a ar.
É importante especificar que este ângulo se aplica à peça acabada, num estado livre e sem carga. O ângulo interno formado não é idêntico ao ângulo programado do punção da prensa-dobra, devido ao comportamento do material.
Flanges e aberturas
As tolerâncias lineares dependem em grande medida da forma como a dimensão é obtida e medida. Uma única aba, medida desde a curvatura até à aresta de corte, pode normalmente ter uma tolerância entre ±0,25 mm e ±0,5 mm.
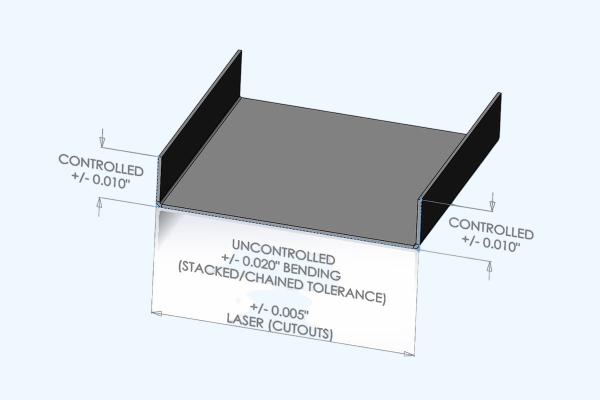
As dimensões que abrangem várias dobras (como a abertura de um perfil em U) ou as distâncias entre furos em planos diferentes implicam, por natureza, tolerâncias mais amplas. Cada dobra adicional introduz um desvio dimensional. Avaliamos estes desvíos com base na espessura do material, na distância física entre pontos e no posicionamento do batente traseiro. A aplicação de uma única tolerância genérica a todas as dimensões ignora estas variáveis físicas de conformação.
Capacidade e tolerâncias gerais
Uma prensa-dobra CNC moderna pode ter uma repetibilidade de posicionamento do batente traseiro de ±0,01 mm, mas a precisão da máquina não equivale à tolerância final da peça. As normas gerais de desenho (como a ISO 2768) fornecem uma referência, mas não garantem que um fornecedor consiga manter esses valores em sequências de dobras complexas sem controlos de processo específicos. As características críticas que afetam a montagem devem ser avaliadas e ter as suas tolerâncias definidas individualmente.
| Recurso[ref.: 36] | Intervalo de referência[ref.: 36] | Condições aplicáveis[ref.: 36] | Requer uma avaliação separada[ref.: 36] |
|---|---|---|---|
| Ângulos de curvatura[ref.: 36] | ±0,5° a ±1,0°[ref.: 36] | Materiais padrão, espessura ≤ 3 mm, comprimentos de curvatura curtos a médios[ref.: 36] | Materiais com elevada elasticidade de retorno, curvas muito longas[ref.: 36] |
| Flanges simples[ref.: 36] | ±0,25 mm a ±0,5 mm[ref.: 36] | Medido da borda até à curvatura, com o batente traseiro posicionado[ref.: 36] | Flange muito curtas, dificuldade no posicionamento do ponto de referência[ref.: 36] |
| Oportunidades em Bends e arredores[ref.: 36] | Varia consoante a geometria[ref.: 36] | Altura de medição padrão, sequência de dobras padrão[ref.: 36] | Formas em U profundas, múltiplas curvas consecutivas[ref.: 36] |
| Furos transversais[ref.: 36] | Varia consoante a função[ref.: 36] | Referências geométricas definidas, métodos de inspeção normalizados[ref.: 36] | Alinhamento rigoroso ou folgas de encaixe reduzidas[ref.: 36] |
Por que é que os ângulos de curvatura e as dimensões variam?
Mesmo com uma programação precisa das máquinas, as dimensões finais sofrem frequentemente desvios devido a restrições físicas do processo de conformação. Compreender estas variáveis subjacentes ajuda os engenheiros a conceber peças mais estáveis e a evitar custos desnecessários.
Material e recuperação elástica
A chapa metálica não é perfeitamente uniforme. Uma chapa de aço de 2 mm apresentará ligeiras variações de espessura dentro do seu intervalo de tolerância comercial (por exemplo, 1,90 mm a 1,98 mm). Uma vez que a dobragem depende da pressão exercida para baixo numa abertura fixa da matriz, as variações de espessura alteram a força de conformação necessária e modificam o ângulo final.
Primavera de volta ocorre quando o punção liberta o material. A recuperação elástica varia significativamente consoante a liga. Por exemplo, o alumínio 5052-H32 requer menos sobreflexão do que o aço inoxidável 304, que apresenta uma recuperação elástica substancial devido ao seu elevado limite de escoamento e às suas propriedades de endurecimento por deformação. Mesmo lotes diferentes da mesma classe 304 podem comportar-se de forma diferente na prensa-dobra, dependendo da direção dos grãos de laminação.
Desenvolvimento de Bend
O tamanho da peça em bruto achatada determina as dimensões finais da peça conformada. Isto depende do cálculo preciso do raio de curvatura interior, da margem de curvatura e da dedução de curvatura.
Os fatores K padrão fornecidos pelo software de CAD (normalmente em torno de 0,44) são apenas pontos de partida. O alongamento real do material varia em função da largura específica da matriz em V e da ponta do punção utilizadas na linha de produção. No caso de dimensões críticas, a dedução de dobra deve ser determinada através de ensaios de dobra físicos, utilizando a combinação exata de material e ferramentas. É por isso que a aprovação de um Inspeção do primeiro artigo (FAI) essa parte é fundamental antes de corte a laser toda a série de produção de peças em bruto.
Ferramentas e posicionamento
As condições físicas de conformação têm um impacto direto na precisão. Matrizes gastas, contacto irregular com o batente traseiro ou a deflexão da máquina durante dobras de elevada tonelagem são fatores que introduzem erros. As peças longas podem também necessitar de um suporte especializado durante a dobragem, para evitar que o peso do material distorça o ângulo.
O método de dobragem escolhido também desempenha um papel fundamental. A dobragem a ar é o padrão da indústria devido à sua flexibilidade, mas é sensível às variações do material. A dobragem por pressão inferior e a estampagem forçam o material a assumir a forma exata da matriz, reduzindo a recuperação elástica. No entanto, os compradores devem ter em conta que a dobragem por pressão na base requer uma tonelagem significativamente superior e ferramentas específicas para cada ângulo, o que aumenta diretamente o tempo de configuração e o custo unitário. As marcas resultantes da matriz podem também exigir um acabamento superficial adicional, tornando estes métodos rentáveis apenas quando são estritamente necessários ângulos precisos e a aparência é secundária.
De que forma os erros de dobragem afetam o ajuste e a montagem?
Mesmo quando as curvaturas individuais se encontram dentro da tolerância, os componentes podem, ainda assim, não encaixarem durante a montagem. Vejamos como os desvios isolados se acumulam e causam interferência física.
Erro angular
Um pequeno erro angular na linha de curvatura amplifica-se com a distância. Por exemplo, se uma flange reta de 100 mm apresentar um desvio de apenas 1°, a ponta dessa flange desviar-se-á lateralmente em aproximadamente 1,75 mm. Este desvio lateral é frequentemente suficiente para fazer com que um orifício de passagem M4 padrão falhe completamente o seu alvo, mesmo que a altura vertical total da flange se mantenha dentro das especificações.
Empilhamento de tolerância
As peças com múltiplas dobras sofrem de acumulação de tolerâncias. Considere um suporte em U simples: a largura final da abertura é determinada pela dimensão da alma inferior, pelo comprimento de ambas as paredes laterais e pela precisão angular de duas dobras separadas. No pior dos casos, se ambas as paredes laterais se inclinarem 1° para dentro, a abertura diminui significativamente. Avaliar isto requer o cálculo da cadeia dimensional específica, e não simplesmente a adição de um valor de erro fixo por dobra. Para mitigar esta situação, a melhor prática de engenharia consiste em utilizar orifícios com ranhuras num dos lados do componente de encaixe, em vez de obrigar o operador da prensa-dobra a tentar atingir uma tolerância irrealista de ±0,2 mm ao longo de várias dobras.
Condição da montagem final
Uma peça moldada raramente é o produto final. O calor da soldadura provoca deformações, enquanto processos como o revestimento a pó acrescentam entre 0,05 mm e 0,15 mm de espessura imprevisível ao material em cada superfície. Ao projetar, certifique-se de que as folgas de encaixe têm em conta estas operações posteriores. Deve também indicar explicitamente no seu desenho se as tolerâncias se aplicam à peça de metal em bruto, tal como sai da prensa-dobra, ou à peça acabada após o revestimento e a inserção de ferragens.

Defina claramente as tolerâncias funcionais nos seus desenhos
Para garantir que as peças se encaixem, o seu desenho deve traduzir os requisitos de montagem em restrições mensuráveis. Veja a seguir como especificar tolerâncias que eliminem ambiguidades na linha de produção.
Referências funcionais
Selecione os seus pontos de referência com base na forma como a peça é efetivamente instalada, utilizando as faces de encaixe principais ou os orifícios de montagem críticos. Não confunda os pontos de referência funcionais com os pontos de referência de maquinagem (como a aresta de corte utilizada contra o batente traseiro). O fabricante pode alterar a sua estratégia de posicionamento para se adequar às suas ferramentas e à sequência de dobragem, mas a peça final inspecionada deve estar sempre alinhada com os pontos de referência funcionais definidos no seu desenho.
Definições de dimensões
Linhas de cota ambíguas levam à rejeição de peças. Defina claramente se uma cota se aplica ao interior ou ao exterior do material e especifique se as medidas se referem à tangente do raio de curvatura ou a uma intersecção teórica aguda. No caso de formas em U ou invólucros, defina sempre a altura exata na qual a largura da abertura deve ser medida.
Características essenciais
A aplicação de tolerâncias rigorosas a nível global aumenta o custo das peças sem acrescentar valor. Limite as tolerâncias rigorosas exclusivamente às características que determinam a localização, o encaixe, a estanqueidade ou o movimento. Em muitos casos, a utilização de Dimensionamento Geométrico e Tolerância (GD&T)—como a posição real de um padrão de orifícios—transmite a intenção da montagem de forma muito mais clara do que um conjunto de dimensões lineares rígidas ±. Proporciona uma zona de tolerância cilíndrica em vez de uma zona quadrada restritiva, dando à fábrica até 57% mais margem de manobra na produção sem comprometer o ajuste final.
Lista de verificação para a libertação do desenho:
- Será que o Desenho 2D em PDF a revisão corresponde exatamente ao ficheiro exportado Modelo 3D STEP?
- As dimensões das peças moldadas estão claramente especificadas como requisito final?
- O padrão plano está marcado como “Apenas para referência”? (Deixe que o fabricante calcule as dimensões da peça em bruto com base nas suas ferramentas específicas).
- Existe alguma regra definida para conflitos entre documentos (por exemplo, “o modelo 3D prevalece no que diz respeito à geometria, enquanto o desenho 2D prevalece no que diz respeito às tolerâncias”)?
Melhorar a precisão da dobragem sem custos de fabrico desnecessários
Alcançar uma elevada precisão nem sempre implica pagar um preço mais elevado. Escolhas de conceção inteligentes e um bom planeamento dos processos podem melhorar a precisão, mantendo simultaneamente os custos de produção baixos.
Sequência de flexões
A ordem das dobras determina quais as dimensões que são controladas diretamente pelo batente traseiro e quais são “acumulações” indiretas. Por exemplo, dobrar primeiro as abas exteriores de um suporte em U pode controlar na perfeição a largura total. No entanto, a sequência ideal de dobras é frequentemente limitada por potenciais colisões das ferramentas, folgas na base da máquina e acessibilidade ao batente traseiro. Os fabricantes têm de equilibrar as suas prioridades dimensionais com estes limites físicos das ferramentas.
Geometria estável
Projete peças que sejam naturalmente estáveis à moldagem. Utilize um único raio de curvatura interior em toda a peça para eliminar mudanças de ferramenta e erros de configuração. Certifique-se de que os comprimentos das abas cumprem o requisito mínimo para a matriz em V escolhida (normalmente 4 vezes a espessura do material), para que a chapa fique plana durante a dobragem. Como regra geral, mantenha as arestas do orifício a uma distância mínima de 2,5 a 3 vezes a espessura do material em relação ao início do raio de curvatura para evitar deformações e incluir sempre alívios de curvatura adequados, de modo a impedir que o material se rasgue.
Opções de processo
Quando as tolerâncias são apertadas, existem três opções: otimizar o processo de dobragem, ajustar o projeto da montagem ou adicionar uma etapa de maquinagem pós-dobragem. A medição ativa do ângulo na prensa-dobra reduz o desperdício, mas aumenta o tempo de ciclo. A maquinagem CNC dos orifícios após a dobragem garante um alinhamento perfeito, mas requer acessórios personalizados e configurações adicionais, o que, muitas vezes, aumenta o custo por peça em 30% a 50% ou mais. Escolha a opção que melhor se adapte às suas necessidades funcionais e ao seu orçamento.
| Desafio na área da produção[ref.: 37] | Solução potencial a avaliar[ref.: 37] | Compromissos necessários[ref.: 37] |
|---|---|---|
| Alinhamento difícil de orifícios em ângulo cruzado[ref.: 37] | Ajustar os planos de referência ou a máquina CNC após a dobragem[ref.: 37] | Adicionada fixação; custos de maquinagem +30-50% em comparação com a precisão perfeita do furo[ref.: 37] |
| Interferência durante a montagem da abertura[ref.: 37] | Reajustar as tolerâncias ou aumentar a folga de encaixe[ref.: 37] | Precisão de posicionamento versus aspeto visual e funcionalidade[ref.: 37] |
| Desvio angular após uma mudança de lote de material[ref.: 37] | Realizar ensaios de flexão e correção de parâmetros[ref.: 37] | Aumento do tempo de configuração da máquina versus estabilidade fiável do processo[ref.: 37] |
| Dimensões não críticas excessivamente rigorosas[ref.: 37] | Alargar as tolerâncias correspondentes[ref.: 37] | Custo mais baixo vs. impacto nulo na montagem final[ref.: 37] |
Inspecionar peças moldadas e verificar a consistência da produção
O controlo de qualidade exige métodos de inspeção claros e repetíveis. Eis como garantir que as suas peças de chapa metálica cumprem as especificações de forma consistente ao longo de todas as séries de produção.
Configuração da medição
Selecione a ferramenta adequada para a tolerância exigida. Embora os paquímetros e os transferidores digitais sejam adequados para flanges e ângulos padrão, os perfis complexos podem exigir um dispositivo de inspeção específico ou uma Máquina de Medição por Coordenadas (CMM). Especifique sempre exatamente onde efetuar a medição — por exemplo, uma altura específica ao longo de um perfil em U —, uma vez que a largura da abertura varia naturalmente consoante a distância a que a medição é efetuada em relação à curvatura.
Estados Livres e Restritos
A chapa metálica é, por natureza, flexível. Um painel grande e fino pode curvar-se ligeiramente sob o seu próprio peso, o que faz com que não passe numa verificação de planicidade ou dimensional num “estado livre”. Se a peça for aparafusada na sua montagem final, especifique uma inspeção em “estado restringido”. Defina os pontos de apoio exatos e a sequência de fixação no desenho, para que a fábrica avalie a peça exatamente da forma como será utilizada. Isto pode incluir a especificação de valores de binário para os elementos de fixação ou uma simples nota no desenho (por exemplo, “aplicar aqui uma força de aperto de 10 N”).
Primeiros artigos e repetibilidade
Uma Inspeção do Primeiro Artigo (FAI) perfeita comprova que o programa e a configuração estão corretos, mas a chapa metálica requer uma monitorização contínua. Variações nos lotes de material ou o desgaste das ferramentas podem causar desvios nas dimensões ao longo do tempo. Dependendo do seu volume de produção e do nível de risco, estabeleça um plano de amostragem claro para verificar a repetibilidade entre lotes e exija uma nova verificação da configuração sempre que o lote de material ou as ferramentas forem alterados.
Está pronto para otimizar o seu próximo projeto de chaparia?
Envie os seus desenhos e destaque claramente as suas superfícies de montagem, orifícios de encaixe e dimensões críticas. A equipa de engenharia da Shengen realizará uma análise abrangente de DFM (Design for Manufacturing) à estrutura da sua peça, avaliará as suas tolerâncias de dobragem, determinará a sequência de processamento mais estável e definirá os requisitos de inspeção, de modo a garantir um encaixe perfeito sem custos desnecessários.
Olá, chamo-me Kevin Lee
Nos últimos 10 anos, tenho estado imerso em várias formas de fabrico de chapas metálicas, partilhando aqui ideias interessantes a partir das minhas experiências em diversas oficinas.
Entrar em contacto
Kevin Lee
Tenho mais de dez anos de experiência profissional no fabrico de chapas metálicas, especializando-me em corte a laser, dobragem, soldadura e técnicas de tratamento de superfícies. Como Diretor Técnico da Shengen, estou empenhado em resolver desafios complexos de fabrico e em promover a inovação e a qualidade em cada projeto.
Recursos relacionados
Materiais para prototipagem: como escolher o material certo
União por prensagem em chapa metálica: conceção, custo e qualidade