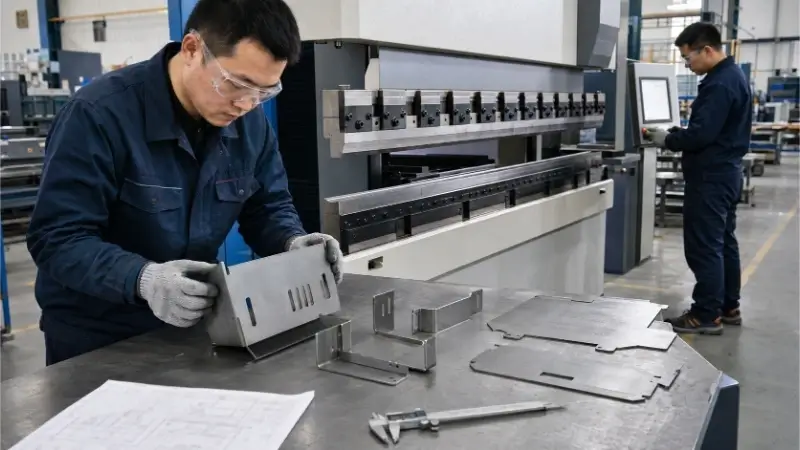
La differenza principale tra uno stampo e una matrice risiede nello stato fisico del materiale durante la formatura. Uno stampo modella materiali liquidi o fusi (come la plastica) all’interno di una cavità chiusa fino a quando non si solidificano. Una matrice taglia o deforma materiali solidi (come la lamiera) esercitando una pressione meccanica estrema.
Comprendere questa distinzione fondamentale è solo il primo passo. Per gli ingegneri e i responsabili degli acquisti, confondere le funzionalità degli stampi e delle matrici può comportare costi di attrezzaggio esorbitanti, tolleranze dei pezzi compromesse e settimane di ritardi nella consegna.
Questa guida illustra in dettaglio le principali differenze tecniche tra questi strumenti, spiega come scegliere il processo di produzione più adatto alla geometria del proprio pezzo e come valutare con precisione il costo totale di proprietà (TCO) prima di impegnarsi in un investimento di $20.000 per gli stampi.
Risposta rapida: Il merito in ingegneria
- Stampo: Modella materiali liquidi o semiliquidi (come la plastica fusa o il metallo) privilegiando un flusso uniforme e un raffreddamento controllato all’interno di una cavità chiusa.
- Morire: Taglia, modella o deforma materiali solidi (come la lamiera), richiedendo un’elevata resistenza al taglio e tolleranze precise per resistere a milioni di cicli di impatto fisico.
- (Nota terminologica: nella pressofusione il metallo fuso viene iniettato in una cavità in acciaio. Sebbene dal punto di vista meccanico funzioni come uno stampo, secondo la convenzione del settore questo utensile viene universalmente denominato “matrice”.)
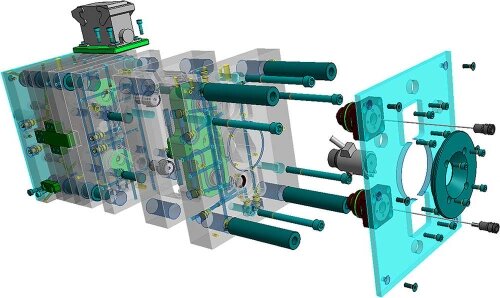
Comprendere le differenze e le tipologie di stampi e matrici
Gli utensili di produzione vengono classificati in base al modo in cui interagiscono con la materia prima. Comprendere questa interazione chiarisce il motivo per cui determinati utensili richiedono programmi di manutenzione specifici e tolleranze tecniche precise.
Metodi di formatura: riempimento della cavità vs. deformazione plastica
La differenza principale risiede nello stato del materiale durante la formatura.
Gli stampi si basano sulla formazione di cavità. Il materiale viene riscaldato fino a raggiungere uno stato fluido, iniettato nello stampo e assume la forma dello spazio negativo al suo interno. Ad esempio, un involucro in plastica per componenti elettronici viene realizzato controllando la dinamica termica della resina liquida in fase di raffreddamento.
Gli stampi si basano generalmente sul tranciaggio o sulla deformazione plastica. Essi esercitano una forte forza meccanica per tagliare materiali solidi o piegarli oltre il loro limite di snervamento. Una staffa di montaggio in acciaio viene realizzata modellando una lamiera metallica, il che significa che lo stampo deve assorbire carichi d'urto ingenti senza rompersi.
Componenti degli utensili e requisiti di tolleranza
Poiché vengono utilizzati per lavorare materiali in diversi stati fisici, gli stampi e le matrici richiedono architetture interne e parametri di precisione completamente diversi.
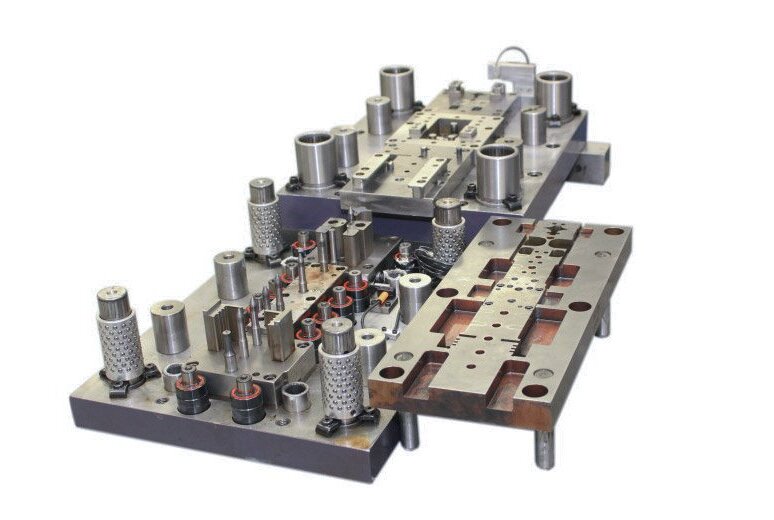
- Componenti dello stampo: I componenti principali che ne determinano la forma sono i nucleo (la metà sporgente) e la cavità (la metà incassata). Poiché gli stampi sono a contatto con fluidi caldi, richiedono canali di raffreddamento per gestire le perdite di materiale. Utilizzano perni di espulsione per rimuovere i pezzi in modo sicuro. Per evitare la formazione di bave (fuoriuscita di materiale tra le due metà dello stampo), i perni di guida e le boccole dello stampo vengono spesso lavorati secondo tolleranze rigorose, in genere intorno a ±0,005 mm.
- Componenti: I componenti principali sono i seguenti: punch (lo strumento maschile che esercita la forza) e il matrice di stampaggio (lo stampo femmina che riceve il taglio). Gli stampi richiedono un piastra di separazione per rimuovere il metallo indurito per deformazione dal punzone. Affinché una matrice tagli in modo netto senza creare sbavature eccessive, il gioco tra il punzone e la matrice è di fondamentale importanza: solitamente viene progettato tra 5% e 10% dello spessore del materiale, a seconda della resistenza al taglio del metallo.
Configurazioni comuni degli utensili
Gli stampi vengono specificati in base all’operazione richiesta e al volume di produzione. Anziché seguire un catalogo rigido, gli stampi vengono classificati in base alla configurazione della cavità o all’operazione di stampaggio.
| Categoria utensili[rif.: 27] | Configurazioni comuni[rif.: 27] | Ciclo di produzione tipico[rif.: 27] |
|---|---|---|
| Stampi ad iniezione[rif.: 27] | Stampi a cavità singola, a cavità multiple, stampi famiglia.[rif.: 27] | Da 10.000 a oltre 1.000.000 di pezzi.[rif.: 27] |
| Stampi per stampaggio[rif.: 27] | Matrici di tranciatura, matrici di piegatura, matrici progressive.[rif.: 27] | Da 5.000 a milioni di componenti stampati.[rif.: 27] |
| Stampi per fusione[rif.: 27] | Stampi a camera fredda e a camera calda.[rif.: 27] | Da 5.000 a oltre 500.000 elementi strutturali in metallo.[rif.: 27] |
Scegliere un processo di produzione prima di ordinare gli stampi
L'investimento in attrezzature fisse comporta un notevole impiego di capitale e tempo. La scelta del processo di produzione deve essere determinata dalla geometria del pezzo, dal volume di produzione, dai vincoli relativi ai tempi di consegna e dal grado di maturità del progetto.
Vincoli relativi ai materiali e alla geometria
La geometria del pezzo limita direttamente i processi di formatura disponibili.
La stampaggio della lamiera richiede uno spessore uniforme del materiale su tutta la superficie del pezzo. Se il progetto presenta spessori di parete variabili, nervature interne o elementi solidi complessi, lo stampaggio risulta fisicamente impossibile.
Lo stampaggio a iniezione (per le materie plastiche) e la pressofusione (per i metalli) consentono di ottenere spessori di parete variabili e geometrie interne complesse. Tuttavia, questi processi richiedono angoli di sformo progettati appositamente (di solito da 1° a 3°) affinché il pezzo possa essere espulso. Se il pezzo presenta fori profondi e stretti o sottosquadri, lo stampo dovrà essere dotato di azioni laterali o sollevatori. Queste parti mobili aumentano il costo iniziale dello stampo e introducono nuovi punti di usura che richiedono una manutenzione regolare.
Requisiti di produzione e tempi di consegna
La scelta degli utensili dipende in larga misura dal volume totale previsto, dalla frequenza degli ordini e dalla tolleranza sui tempi di consegna.
Gli stampi rigidi (come quelli in acciaio H13 o D2) richiedono in genere da 4 a 8 settimane per la lavorazione, l'assemblaggio e la prova (T1). Se avete bisogno dei pezzi entro due settimane, gli stampi rigidi sono immediatamente da escludere.
La stabilità del progetto è altrettanto fondamentale a causa degli ordini di modifica tecnica (ECO). Modificare un programma CNC non costa quasi nulla. Modificare uno stampo in acciaio temprato — specialmente se ciò richiede la saldatura di materiale all’interno di una cavità o la rilavorazione del bordo di uno stampo — può costare migliaia di dollari e ritardare la produzione di settimane. Se il prodotto si trova nelle prime fasi del suo ciclo di vita e le dimensioni potrebbero cambiare in base al feedback degli utenti, è opportuno rimandare la realizzazione degli stampi definitivi.
Alternative prototipali e limiti di convalida
Prima di ordinare stampi o matrici di produzione, è opportuno ricorrere a metodi provvisori quali Lavorazione CNC o taglio laser realizzati con una pressa piegatrice vengono utilizzati per verificare l'adattamento e il funzionamento.
Tuttavia, gli ingegneri devono comprendere cosa un prototipo sia in grado di verificare e cosa no.
- UN Componente in plastica lavorato con macchine a controllo numerico verifica l'adattamento dei componenti assemblati, ma non rileva difetti di stampaggio a iniezione quali impronte di affossamento, linee di saldatura o deformazioni dovute a un raffreddamento non uniforme.
- UN componente metallico tagliato al laser e piegato a pressa verifica la posizione dei fori, ma non presenta le caratteristiche di incrudimento, deformazione da stampo o ritorno elastico tipiche di un pezzo punzonato ad alta velocità in uno stampo di stampaggio.
Caso di studio: Adattamento su larga scala di una staffa in acciaio su misura
Questa tabella illustra il passaggio dal prototipo alla produzione in serie di una staffa metallica standard, mettendo in evidenza i motivi per cui, nelle diverse fasi, vengono scelti processi diversi.
| Fase di produzione[rif.: 28] | Processo di produzione[rif.: 28] | Investimento in utensili[rif.: 28] | Prezzo parziale[rif.: 28] | Tempi di consegna[rif.: 28] | Flessibilità ECO[rif.: 28] |
|---|---|---|---|---|---|
| Prototipo (50 unità)[rif.: 28] | Taglio laser + piegatrice manuale[rif.: 28] | $0[rif.: 28] | $8.50[rif.: 28] | 3 giorni[rif.: 28] | Alto (Aggiornamento solo CAD)[rif.: 28] |
| Lotteria pilota (2.000 unità)[rif.: 28] | Matrice semplice per tranciatura e piegatura[rif.: 28] | $3,500[rif.: 28] | $2.20[rif.: 28] | 3 settimane[rif.: 28] | Basso (Richiede una modifica degli stampi)[rif.: 28] |
| Produzione in serie (50.000 unità)[rif.: 28] | Matrice di stampaggio progressivo[rif.: 28] | $18,000[rif.: 28] | $0.45[rif.: 28] | 6 settimane[rif.: 28] | Molto basso (Costi elevati per la modifica delle fasi)[rif.: 28] |
Ogni fase di transizione dipende dal volume di domanda confermato e da un progetto definitivo, evitando così rischi di capitale superflui e colli di bottiglia nei tempi di consegna nelle fasi iniziali di un progetto.
Progettare componenti in modo da ridurre i problemi di formatura e di tolleranze dimensionali
La complessità degli stampi, i tassi di difettosità e i costi futuri legati alle richieste di modifica tecnica (ECO) sono in gran parte determinati prima ancora che venga tagliato il primo blocco di acciaio. Alcune caratteristiche geometriche determinano direttamente le modalità di guasto sia negli stampi che nelle matrici.
Flusso e ritiro: materie plastiche vs. metalli
I materiali si comportano in modo fondamentalmente diverso a seconda che si raffreddino da uno stato di fusione polimerica liquida o si solidifichino da uno stato di fusione metallica.
- Caratteristica: Spessori delle pareti variabili su un unico pezzo.
- Problemi relativi allo stampaggio della plastica: Le sezioni spesse si raffreddano molto più lentamente rispetto a quelle sottili. Man mano che la plastica più spessa si raffredda e si restringe, trascina il materiale verso l’interno, creando un effetto visivo segni di affossamento in superficie o provocando che l'intero componente ordito fuori tolleranza.
- Problemi relativi alla fusione dei metalli: Nella pressofusione dell’alluminio, le sezioni spesse isolate e tagliate fuori dal flusso del metallo fuso sotto pressione svilupperanno delle porosità oppure la formazione di cavità da contrazione durante la solidificazione del metallo, che compromettono l’integrità strutturale.
- Soluzioni fattibili: Mantenere uno spessore uniforme delle pareti. La rimozione di sezioni più spesse per creare una struttura a nervature consente di mantenere la resistenza, prevenendo al contempo i difetti da ritiro.
- Strategia avanzata per il T1 (il principio “Metal-Safe”): I tassi di restringimento sono raramente 100% prevedibili. Gli stampisti esperti adottano un approccio “metal-safe” (o “steel-safe”). Per un diametro interno (ID) critico su un pezzo in plastica, la cavità dello stampo viene intenzionalmente lavorata con dimensioni leggermente inferiori a quelle richieste. Durante la prima prova (T1), se il diametro interno del pezzo si restringe eccessivamente, è relativamente facile asportare alcuni micron di acciaio spento lo stampo. Reintegrare l'acciaio tramite saldatura è costoso e comporta il rischio di crepe.
Gioco e ritorno elastico
Nel caso degli stampi per stampaggio, il raggiungimento di una tolleranza geometrica precisa dipende interamente dalla gestione dei limiti meccanici della lamiera.
- Caratteristica: Una staffa in acciaio piegata a 90°, in cui la distanza dalla piega a un foro di riferimento deve essere mantenuta entro ±0,2 mm.
- Problemi: Quando il punzone piega il metallo e si ritira, l’elasticità naturale del materiale ne provoca un leggero raddrizzamento: un fenomeno noto come ritorno a molla. Inoltre, se il gioco tra punzone e matrice (lo spazio tra il punzone e la matrice) non è adeguato allo spessore e al limite di snervamento della lamiera, il metallo si fratturerà in modo non uniforme, lasciando sbavature eccessive.
- Soluzioni fattibili: Gli ingegneri compensano il ritorno elastico ricorrendo a una piegatura eccessiva (ad esempio, utensili progettati per una piegatura di 92° al fine di ottenere uno stato di riposo di 90°). Poiché il ritorno elastico varia a seconda del lotto di materiale, della direzione di laminazione e dello spessore, la geometria finale del punzone richiede spesso una messa a punto manuale dopo i primi cicli di pressatura.
Correnti e controcorrenti
L'espulsione è una fase cruciale. Il pezzo deve uscire dallo stampo rigido in acciaio senza strisciare, graffiare o incastrarsi.
- Caratteristica: Pareti verticali (perpendicolari alla linea di divisione) e ganci a scatto (sottosquadri).
- Problemi: Le pareti perfettamente verticali creano un effetto di vuoto e sfregano contro l'acciaio durante l'espulsione, causando segni di sfregamento. I sottosquadri bloccano fisicamente il pezzo all'interno della cavità dello stampo.
- Soluzioni fattibili: Applicare un angolo di bozza (in genere da 1° a 3°) su tutte le pareti parallele alla direzione di espulsione. Ove possibile, riprogettare i sottosquadri trasformandoli in anime passanti (shut-off). Se un sottosquadro è inevitabile, lo stampo richiede azioni laterali meccaniche o sollevatori. Questi componenti mobili aumentano significativamente il costo iniziale dello stampo e introducono punti di usura che richiedono una manutenzione frequente.
Selezionare i materiali degli utensili in base alle condizioni operative
La scelta dell'acciaio per utensili non è una decisione che si può applicare in modo universale. La scelta deve tenere conto, in modo equilibrato, delle condizioni termiche, delle caratteristiche chimiche della materia prima e delle sollecitazioni meccaniche previste.
L'idea sbagliata sui costi: I team addetti agli acquisti spesso ritengono che il costo elevato degli stampi sia dovuto al prezzo elevato dell’acciaio di alta qualità. In realtà, il blocco di acciaio grezzo rappresenta solitamente solo dal 10% al 20% del costo totale dello stampo. Il vero fattore che incide sui costi è lavorabilità. Gli acciai temprati di alta qualità (come il D2 o l’H13) costringono le macchine CNC a funzionare a velocità di avanzamento più basse, causano un’usura rapida degli utensili da taglio e richiedono lunghe e lente operazioni di elettroerosione (EDM).
Resistenza all'usura vs. tenacità
Esiste un compromesso metallurgico intrinseco tra la capacità di un utensile di mantenere il filo (resistenza all'usura/durezza) e la sua capacità di assorbire gli urti senza fratturarsi (tenacità).
- Tecnologie all’avanguardia: I punzoni di tranciatura in uno stampo richiedono un'estrema durezza (ad esempio, acciaio D2 temprato a 60-62 HRC) per mantenere un bordo di taglio affilato per milioni di cicli senza che si smussi.
- Componenti strutturali e di formatura: I blocchi di stampi sottoposti a forti urti, o gli stampi per imbutitura profonda esposti a forti sollecitazioni di compressione, richiedono una maggiore tenacità (ad esempio, l'acciaio resistente agli urti S7). Devono assorbire gli urti per evitare la formazione di crepe catastrofiche, anche se ciò comporta una resistenza all'usura leggermente inferiore.
Gestione del calore e della corrosione
Spesso è l'ambiente operativo a determinare la scelta del materiale di base.
- Cicli termici: Gli stampi per pressofusione dell’alluminio sono sottoposti a shock termici estremi. Il ciclo rapido di iniezione del metallo fuso e di getto del liquido di raffreddamento provoca affaticamento termico, causando la formazione di “crepe da calore” (micro-fessurazioni sulla superficie della cavità). L’acciaio per utensili da lavoro a caldo H13 è lo standard del settore in questo ambito grazie alla sua stabilità alle alte temperature.
- Ambienti corrosivi: Lo stampaggio di alcune materie plastiche, come il PVC o le resine ignifughe, comporta il rilascio di gas di scarico corrosivi che provocano rapidamente la formazione di ruggine sugli acciai standard per utensili. Per i blocchi delle cavità sono necessari acciai inossidabili (come il 420 SS) o rivestimenti specializzati a base di nichel.
Trattamenti e inserti
Anziché lavorare un utensile intero e massiccio a partire da una superlega difficile da tagliare, i produttori di utensili ricorrono a trattamenti localizzati e a progetti modulari.
- Trattamenti superficiali: Nitrurazione oppure Rivestimenti PVD (deposizione fisica da vapore) applicare uno strato microscopico di estrema durezza sulla superficie dell'utensile, migliorandone la resistenza all'usura e riducendo l'attrito senza rendere fragile il nucleo dell'acciaio.
- Inserti intercambiabili: Le aree soggette a forte usura — come i punti di iniezione della plastica o i piccoli punzoni di foratura in uno stampo progressivo — sono progettate come inserti rimovibili. Quando un punzone si smussa, il team di manutenzione sostituisce il piccolo inserto anziché rimuovere l’intero utensile dalla pressa per la rilavorazione.
Materiali tipici per utensili e relative applicazioni
| Grado del materiale[rif.: 29] | Condizioni operative ideali[rif.: 29] | Vantaggi principali[rif.: 29] | Principali limiti[rif.: 29] |
|---|---|---|---|
| Alluminio (QC-10)[rif.: 29] | Plastica a bassa pressione, prototipi[rif.: 29] | Elevata conducibilità termica, eccellente lavorabilità[rif.: 29] | Bassa resistenza all'usura, si ammacca facilmente[rif.: 29] |
| Acciaio P20[rif.: 29] | Stampaggio a iniezione in generale[rif.: 29] | Pre-temprato (~30 HRC), buon rapporto costo/lavorabilità[rif.: 29] | Non idoneo per resine abrasive rinforzate con fibra di vetro[rif.: 29] |
| Acciaio H13[rif.: 29] | Fusione ad alta temperatura, forgiatura a caldo[rif.: 29] | Eccellente resistenza alla fatica termica[rif.: 29] | Deve essere sottoposto a trattamento termico dopo la lavorazione di sgrossatura[rif.: 29] |
| Acciaio D2[rif.: 29] | Stampaggio a freddo, fustelle di tranciatura[rif.: 29] | Elevata durezza, mantiene il filo tagliente[rif.: 29] | Bassa tenacità, soggetto a scheggiature in caso di urti[rif.: 29] |
Precisione di controllo nella produzione di stampi e matrici
La precisione degli utensili determina la qualità finale del pezzo. Tuttavia, la lavorazione dell'acciaio temprato richiede una sequenza specifica di operazioni e una gestione rigorosa delle tolleranze cumulative.
Fresatura, fresatura a alta velocità e elettroerosione
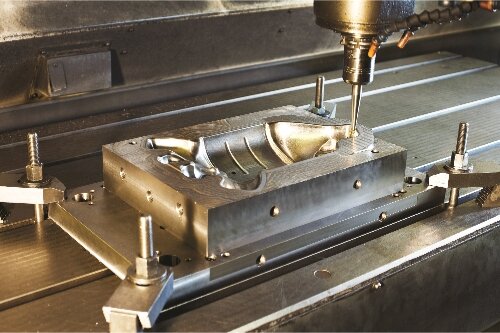
Non esiste un unico metodo di lavorazione adatto a tutte le caratteristiche. I costruttori di utensili stabiliscono la sequenza delle operazioni in base alla durezza del materiale, al rapporto profondità/larghezza e ai raggi degli angoli interni.
- Fresatura CNC: Viene utilizzato per la rimozione di materiale in grandi quantità quando l'acciaio si trova allo stato ricotto (morbido). I moderni centri di lavorazione ad alta velocità (HSM) sono in grado di eseguire anche la “fresatura a freddo” su acciaio trattato termicamente, garantendo finiture superficiali eccezionali e riducendo la dipendenza dall'elettroerosione (EDM).
- Eletroerosione a filo (Electrical Discharge Machining): Il metodo di riferimento per il taglio dei punzoni maschi e delle matrici femmine negli utensili di stampaggio. Consente di ottenere profili a taglio diretto con estrema precisione (±0,002 mm), indipendentemente dalla durezza dell’acciaio.
- Eletroerosione a tuffo (Eletroerosione a cavità): Necessario per le cavità cieche che le frese rotanti non sono fisicamente in grado di lavorare.
- Esempio pratico: Uno stampo in plastica richiede una cavità profonda con alette di raffreddamento (
1 mm di larghezza × 15 mmprofondo) con spigoli interni a 90° ben definiti. Una fresa CNC non è in grado di tagliare uno spigolo interno ben definito (lascia un raggio), mentre una fresa abbastanza piccola da entrare in uno spazio di 1mmA quella profondità il divario si romperebbe. Invece, il costruttore di utensili freserà un elettrodo di rame della forma esatta dell’aletta e utilizzerà l’elettroerosione a tuffo per erodere lentamente la cavità profonda nel blocco di acciaio temprato.
Specifiche relative alla superficie
La finitura superficiale dell'utensile determina direttamente l'aspetto del pezzo, ma influenza anche i meccanismi di formatura.
- Lucidatura vs. texturizzazione: Una lucidatura a specchio di alto livello (SPI A-2) è obbligatoria per le lenti ottiche e favorisce il distacco di determinate resine durante l'espulsione. Al contrario, le superfici trattate con elettroerosione (EDM) presentano naturalmente una finitura opaca (scala VDI), che viene spesso specificata intenzionalmente sui beni di consumo per nascondere le impronte digitali e mascherare lievi segni di affossamento dovuti all'iniezione.
- Attrito: Negli stampi per imbutitura profonda dei metalli, i raggi di imbutitura devono essere accuratamente lucidati. Una superficie ruvida provoca un attrito eccessivo, causando il grippaggio della lamiera (saldatura a freddo allo stampo) e lo strappo durante l’imbutitura.
Sistemi di riferimento, accoppiamenti e la realtà delle tolleranze
Il rispetto di tolleranze ristrette sui singoli componenti non garantisce il corretto funzionamento dell'utensile assemblato.
- La variabile del trattamento termico: Durante il processo di tempra, l’acciaio si deforma e si dilata. Un blocco lavorato a macchina con precisione assoluta rispetto ai propri piani di riferimento quando è ancora allo stato morbido perderà la sua precisione dopo il trattamento termico. Pertanto, gli accoppiamenti critici non possono essere rifiniti prima del trattamento termico.
- Ridefinizione dei sistemi di riferimento: Dopo l'indurimento, il blocco d'acciaio deformato deve essere trasferito a un Rettificatrice di precisione per superfici. L'operatore rettifica le superfici superiore, inferiore e laterali in modo che risultino perfettamente piane e perpendicolari, al fine di ristabilire i piani di riferimento. Solo a quel punto è possibile procedere con precisione all'elettroerosione a filo o alla fresatura su materiale duro.
- Tolleranze delle apparecchiature rispetto a quelle dei componenti: È fondamentale distinguere tra tolleranze di produzione degli utensili e tolleranze delle parti finali. Una macchina CNC a 5 assi di fascia alta è in grado di mantenere le dimensioni della cavità dello stampo con una tolleranza di ±0,005 mm. Tuttavia, se il team di progettazione ha stimato un tasso di ritiro della plastica pari a 1,5%, ma la resina effettiva si ritira a 1,8%, il pezzo stampato finale non supererà il controllo qualità. L'elevata precisione delle apparecchiature non può correggere ipotesi ingegneristiche errate.
Confronto tra gli investimenti in attrezzature e i costi totali di produzione
Per valutare un preventivo relativo agli stampi è necessario andare oltre il prezzo di listino iniziale. Uno stampo o una matrice più economici nascondono spesso costi di manutenzione a lungo termine più elevati o tempi di ciclo più lenti, che alla fine fanno lievitare il prezzo unitario. I responsabili degli acquisti devono analizzare il costo totale di proprietà (TCO).
Analisi dei costi iniziali
Quando si confrontano i preventivi di diversi produttori di utensili, assicurarsi che la fornitura sia rigorosamente identica. Il costo complessivo iniziale degli utensili dovrebbe essere suddiviso come segue:
- Progettazione e ingegneria (DFM): Tempo dedicato all'ottimizzazione del pezzo in vista della producibilità e alla progettazione dell'architettura dell'utensile.
- Materie prime: La qualità dei blocchi in acciaio (ad esempio, P20 rispetto a H13), i collettori per canali caldi su misura o i set di stampi specializzati.
- Lavorazione meccanica e assemblaggio: La maggior parte dei costi, che comprende la lavorazione CNC, l’elettroerosione a filo e a tuffo, la rettifica di precisione e la lavorazione manuale.
- Test e modifiche: Il costo del tempo macchina per la T1 (prima prova) e i cicli di messa a punto previsti per garantire la conformità dimensionale.
Se un preventivo risulta sorprendentemente basso, è possibile che il costruttore di utensili stia utilizzando un acciaio di qualità inferiore, omettendo un sistema a canale caldo necessario oppure preveda di addebitare un costo aggiuntivo per ogni prova successiva.
Calcolo del volume di pareggio
Quando si deve scegliere tra due processi produttivi validi (ad esempio, taglio laser + pressa piegatrice contro stampaggio progressivo), la scelta si riduce a una questione di calcoli.
La formula semplificata:
Volume di pareggio = Differenza nei costi fissi di attrezzaggio ÷ Differenza nei prezzi unitari
Scenario di esempio:
- Percorso A (Laser/Freno): Attrezzatura = 0, Prezzo unitario = 5,00
- Percorso B (stampo di punzonatura): Attrezzatura = 12.000, Prezzo unitario = 1,00
- Volume di pareggio = 12.000 ÷ (5,00 − $1,00) = 3.000 unità.
Se il volume totale previsto per l'intero ciclo di vita è inferiore a 3.000 unità, l'opzione A è la scelta più economica. Oltre le 3.000 unità, il die $12.000 si ripaga da solo. (Nota: questo calcolo semplificato presuppone che le operazioni secondarie, le percentuali di scarto e i costi di ispezione siano già inclusi nel prezzo unitario indicato.)
Manutenzione, ECO e penalità relative al tempo di ciclo
L'attrezzatura non è una spesa una tantum, del tipo “imposta e dimentica”. Gli stampi si consumano e si intasano.
- Penalità relative al tempo di ciclo: Uno stampo economico presenta spesso canali di raffreddamento progettati in modo inadeguato. Se uno stampo economico impiega 60 secondi per raffreddare un pezzo in plastica, mentre uno stampo ottimizzato (ma leggermente più costoso) lo fa in 40 secondi, quella differenza di 20 secondi farà lievitare drasticamente i costi unitari del tempo macchina su una produzione di 100.000 pezzi. Gli stampi economici sono spesso i più costosi da utilizzare.
- Manutenzione: Gli stampi per stampaggio richiedono periodici fermi macchina per rimuovere l'utensile e riaffilare i punzoni di taglio. Gli stampi a iniezione richiedono il lavaggio dei canali di raffreddamento e la sostituzione dei perni di espulsione usurati. Assicurarsi che il contratto specifichi chi si fa carico dei costi di manutenzione ordinaria.
- Ordini di modifica tecnica (ECO): La modifica dell'acciaio temprato dopo il trattamento termico è incredibilmente costosa. Se il progetto non è ancora definitivo, è opportuno rimandare la realizzazione degli stampi.
Matrice di confronto dei costi degli utensili
| Categoria di costo[rif.: 30] | Percorso A: CNC / Lamiera (senza utensili)[rif.: 30] | Percorso B: Attrezzature morbide (ad es., stampo P20)[rif.: 30] | Percorso C: Utensili rigidi (ad es., D2/H13)[rif.: 30] |
|---|---|---|---|
| Investimento iniziale[rif.: 30] | Da zero a minimo (solo accessori)[rif.: 30] | Da basso a medio[rif.: 30] | Alto[rif.: 30] |
| Costo unitario[rif.: 30] | Alto[rif.: 30] | Medio[rif.: 30] | Molto basso[rif.: 30] |
| Onere di manutenzione[rif.: 30] | Nessuno[rif.: 30] | Bassa (durata complessiva più breve)[rif.: 30] | Elevato (richiede una manutenzione specializzata)[rif.: 30] |
| Costo delle modifiche progettuali[rif.: 30] | Basso (Aggiornamento CAD/CAM)[rif.: 30] | Alto[rif.: 30] | Molto elevato (spesso richiede saldatura/rilavorazione)[rif.: 30] |
Sei pronto a portare il tuo progetto dal prototipo alla produzione senza rischi finanziari?
La gestione degli investimenti nelle attrezzature, la scelta dei materiali e l’accumulo delle tolleranze possono determinare il successo o il fallimento del budget di un progetto. Noi di TZR riteniamo che non si debba procedere all’acquisto di un’attrezzatura rigida $20.000 finché il progetto non sia stato inequivocabilmente verificato.
Smettila di cercare di indovinare quale sia il processo di produzione migliore. Carica oggi stesso i tuoi file CAD per una revisione DFM e una valutazione del percorso gratuite
Ciao, sono Kevin Lee
Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata
Materiali per la prototipazione: come scegliere il materiale giusto
Giunzioni a pressione nella lavorazione della lamiera: progettazione, costi e qualità
Acciaio 4140 vs. 4130: lavorazione, saldatura e scelta