Der Hauptunterschied zwischen einer Form und einem Stanzwerkzeug liegt im physikalischen Zustand des Materials während der Umformung. Eine Form formt flüssige oder geschmolzene Materialien (wie Kunststoff) in einem geschlossenen Hohlraum, bis sie erstarren. Ein Stanzwerkzeug schneidet oder verformt feste Materialien (wie Blech) unter extrem hohem mechanischem Druck.
Das Verständnis dieses grundlegenden Unterschieds ist nur der erste Schritt. Für Ingenieure und Beschaffungsmanager kann eine Verwechslung der Einsatzmöglichkeiten von Formwerkzeugen und Stanzwerkzeugen zu katastrophalen Werkzeugkosten, beeinträchtigten Bauteil-Toleranzen und wochenlangen Verzögerungen in der Lieferzeit führen.
In diesem Leitfaden werden die wesentlichen technischen Unterschiede zwischen diesen Werkzeugen erläutert, es wird erklärt, wie Sie den richtigen Fertigungsweg für die Geometrie Ihres Bauteils auswählen und wie Sie die Gesamtbetriebskosten (TCO) genau bewerten können, bevor Sie sich zu einer Investition in Werkzeuge im Wert von $20.000 entschließen.
Kurzantwort: Die Auszeichnung im Bereich Ingenieurwesen
- Schimmel: Formt flüssige oder halbflüssige Materialien (wie geschmolzenen Kunststoff oder Metall), indem ein gleichmäßiger Fluss und eine kontrollierte Abkühlung innerhalb eines geschlossenen Hohlraums gewährleistet werden.
- Sterben: Schneidet, formt oder verformt feste Materialien (wie Blech) und erfordert dabei eine hohe Scherfestigkeit sowie präzise Toleranzen, um Millionen von mechanischen Belastungszyklen standzuhalten.
- (Anmerkung zur Terminologie: Beim Druckguss wird geschmolzenes Metall in einen Stahlhohlraum eingespritzt. Obwohl es mechanisch wie eine Form funktioniert, wird dieses Werkzeug in der Branche einheitlich als “Gussform” bezeichnet.)
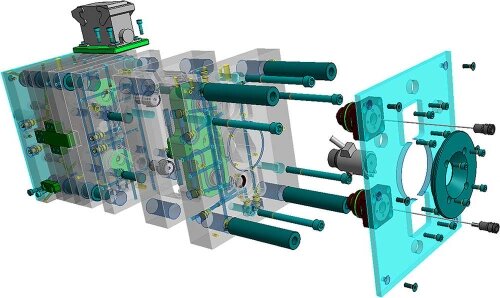
Unterschiede und Arten von Formen und Werkzeugen verstehen
Fertigungswerkzeuge werden danach klassifiziert, wie sie mit dem Rohmaterial interagieren. Das Verständnis dieser Interaktion verdeutlicht, warum bestimmte Werkzeuge spezifische Wartungspläne und technische Toleranzen erfordern.
Umformverfahren: Formfüllung vs. plastische Verformung
Der wesentliche Unterschied liegt im Zustand des Materials während der Umformung.
Bei Formen kommt es auf die Ausbildung des Formhohlraums an. Das Material wird erhitzt, bis es einen flüssigen Zustand erreicht, in das Werkzeug eingespritzt und nimmt dort die Form des Hohlraums an. So entsteht beispielsweise ein Kunststoffgehäuse für Elektronik durch die Steuerung der thermodynamischen Eigenschaften von flüssigem, abkühlendem Harz.
Diese Werkzeuge basieren in der Regel auf dem Stanzen oder der plastischen Verformung. Sie üben starke mechanische Kräfte aus, um feste Werkstoffe zu schneiden oder sie über ihre Streckgrenze hinaus zu biegen. Eine Stahlhalterung wird hergestellt, indem ein Blech in die gewünschte Form gepresst wird, was bedeutet, dass das Werkzeug enorme Stoßbelastungen aufnehmen muss, ohne zu brechen.
Werkzeugkomponenten und Toleranzanforderungen
Da Formen und Matrizen Materialien in unterschiedlichen Aggregatzuständen verarbeiten, erfordern sie völlig unterschiedliche innere Strukturen und Präzisionsanforderungen.
- Formkomponenten: Die wichtigsten Formgebungskomponenten sind die Kern (die hervorstehende Hälfte) und die Hohlraum (die vertiefte Hälfte). Da Formen mit heißen Flüssigkeiten in Berührung kommen, müssen sie Kühlkanäle um Materialschwund auszugleichen. Sie nutzen Auswerfstifte um Teile sicher zu entnehmen. Um ein Überlaufen (das Austreten von Material zwischen den Formhälften) zu verhindern, werden Formführungsstifte und -buchsen häufig mit engen Toleranzen bearbeitet, typischerweise um ±0,005 mm.
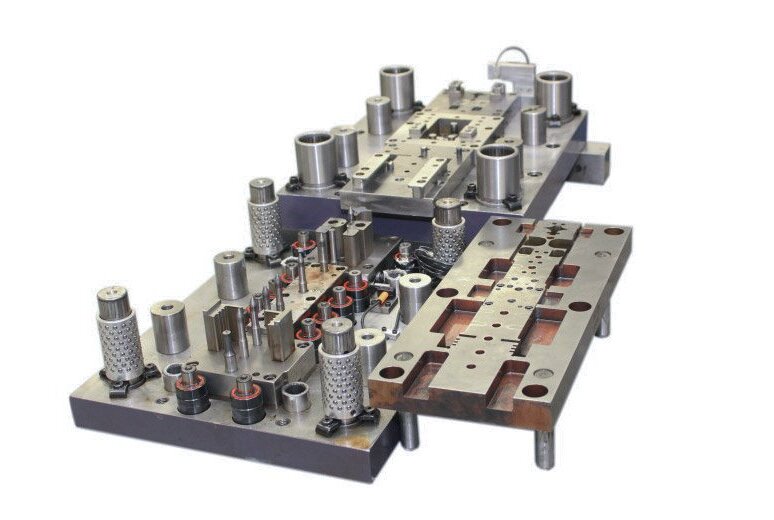
- Die Komponenten: Die Hauptkomponenten sind die schlagen (das männliche Werkzeug, das Kraft ausübt) und das die Matrize (das weibliche Werkzeug, das den Schnitt aufnimmt). Für Stempel ist ein Abstreifplatte um das kaltverfestigte Metall vom Stempel abzuziehen. Damit eine Matrize sauber schneidet, ohne übermäßige Grate zu erzeugen, ist der Abstand zwischen Stempel und Matrize von entscheidender Bedeutung – er wird in der Regel auf 5% bis 10% der Materialdicke ausgelegt, abhängig von der Scherfestigkeit des Metalls.
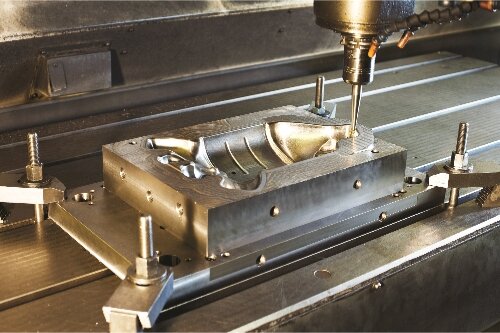
Gängige Werkzeugkonfigurationen
Die Auswahl der Werkzeuge richtet sich nach dem jeweiligen Arbeitsgang und dem Produktionsvolumen. Anstelle eines starren Katalogs werden die Werkzeuge danach klassifiziert, wie die Formkammer oder der Pressvorgang konfiguriert ist.
| Werkzeugkategorie[Zit. 27] | Gängige Konfigurationen[Zit. 27] | Typischer Produktionsdurchlauf[Zit. 27] |
|---|---|---|
| Spritzgussformen[Zit. 27] | Einfach-Kavitäten-, Mehrfach-Kavitäten- und Familienformen.[Zit. 27] | 10.000 bis über 1.000.000 Teile.[Zit. 27] |
| Stanzwerkzeuge[Zit. 27] | Stanzwerkzeuge, Biegewerkzeuge, Folgeverbundwerkzeuge.[Zit. 27] | 5.000 bis zu Millionen gestanzter Bauteile.[Zit. 27] |
| Gussformen[Zit. 27] | Kaltkammer- und Heißkammer-Presswerkzeuge.[Zit. 27] | 5.000 bis über 500.000 Metallbauteile.[Zit. 27] |
Wählen Sie vor der Bestellung der Werkzeuge einen Fertigungsweg aus
Die Entscheidung für den Einsatz von Festwerkzeugen ist mit einem erheblichen Kapital- und Zeitaufwand verbunden. Die Wahl des Fertigungsverfahrens muss sich nach der Geometrie des Bauteils, dem Produktionsvolumen, den Vorgaben hinsichtlich der Vorlaufzeit und dem Reifegrad der Konstruktion richten.
Material- und Geometrieeinschränkungen
Die Geometrie des Bauteils schränkt die verfügbaren Umformverfahren direkt ein.
Das Stanzen von Blechen setzt eine gleichmäßige Materialstärke über das gesamte Bauteil hinweg voraus. Wenn Ihr Entwurf unterschiedliche Wandstärken, innere Stege oder komplexe Volumenelemente aufweist, ist das Stanzen physikalisch nicht möglich.
Das Spritzgießen (für Kunststoffe) und der Druckguss (für Metalle) ermöglichen variable Wandstärken und komplexe Innengeometrien. Allerdings erfordern diese Verfahren konstruierte Entformungsschrägen (in der Regel 1° bis 3°), damit das Bauteil ausgestoßen werden kann. Wenn das Bauteil tiefe, schmale Bohrungen oder Hinterschneidungen aufweist, benötigt das Werkzeug Seitenantriebe oder Heber. Diese beweglichen Teile erhöhen die Anschaffungskosten der Form und führen zu neuen Verschleißstellen, die eine regelmäßige Wartung erfordern.
Produktionsanforderungen und Vorlaufzeiten
Die Auswahl der Werkzeuge hängt in hohem Maße vom erwarteten Gesamtvolumen, der Bestellhäufigkeit und der Toleranz bei den Lieferzeiten ab.
Die Fertigung von Hartwerkzeugen (wie Formen und Matrizen aus H13- oder D2-Stahl) dauert in der Regel 4 bis 8 Wochen, einschließlich Bearbeitung, Montage und Testlauf (T1). Wenn Sie die Teile bereits in zwei Wochen benötigen, kommen Hartwerkzeuge von vornherein nicht in Frage.
Die Konstruktionsstabilität ist aufgrund von technischen Änderungsaufträgen (Engineering Change Orders, ECOs) ebenso entscheidend. Die Änderung eines CNC-Programms kostet fast nichts. Die Änderung einer Form aus gehärtetem Stahl – insbesondere, wenn Material in einen Hohlraum eingeschweißt oder eine Formkante nachbearbeitet werden muss – kann Tausende von Dollar kosten und die Produktion um Wochen verzögern. Befindet sich das Produkt in einer frühen Phase seines Lebenszyklus und können sich die Abmessungen aufgrund von Nutzerfeedback noch ändern, sollten Sie die Herstellung der Hartwerkzeuge hinauszögern.
Alternativen für Prototypen und Validierungsgrenzen
Bevor man Produktionsformen oder -werkzeuge bestellt, sollten Übergangsverfahren wie CNC-Bearbeitung oder Laserschneiden mit einer Abkantpresse werden zur Überprüfung von Passform und Funktion eingesetzt.
Ingenieure müssen jedoch verstehen, was ein Prototyp überprüfen kann und was nicht.
- A CNC-gefrästes Kunststoffteil Überprüft die Passgenauigkeit der Baugruppe, zeigt jedoch keine Spritzgussfehler wie Einfallstellen, Schweißnähte oder Verformungen aufgrund ungleichmäßiger Abkühlung an.
- A lasergeschnittenes und abkantgeformtes Metallteil Es überprüft zwar die Positionierung der Löcher, weist jedoch nicht die Eigenschaften der Kaltverfestigung, der Walzspuren oder des Rückfederverhaltens auf, die bei einem Teil auftreten, das mit hoher Geschwindigkeit in einer Stanzform gestanzt wurde.
Fallstudie: Skalierung einer maßgefertigten Stahlhalterung
Diese Tabelle veranschaulicht den Übergang vom Prototyp zur Serienfertigung einer Standard-Metallhalterung und verdeutlicht, warum in den verschiedenen Phasen unterschiedliche Verfahren gewählt werden.
| Produktionsphase[Zitat: 28] | Fertigungsweg[Zitat: 28] | Investitionen in Werkzeuge[Zitat: 28] | Teilpreis[Zitat: 28] | Vorlaufzeit[Zitat: 28] | ECO-Flexibilität[Zitat: 28] |
|---|---|---|---|---|---|
| Prototyp (50 Stück)[Zitat: 28] | Laserschneiden + manuelle Abkantpresse[Zitat: 28] | $0[Zitat: 28] | $8.50[Zitat: 28] | 3 Tage[Zitat: 28] | Hoch (Aktualisierung nur für CAD)[Zitat: 28] |
| Testproduktion (2.000 Stück)[Zitat: 28] | Einfache Stanz- und Biegeform[Zitat: 28] | $3,500[Zitat: 28] | $2.20[Zitat: 28] | 3 Wochen[Zitat: 28] | Niedrig (Erfordert eine Anpassung der Werkzeuge)[Zitat: 28] |
| Massenproduktion (50.000 Stück)[Zitat: 28] | Progressiv-Stanzwerkzeug[Zitat: 28] | $18,000[Zitat: 28] | $0.45[Zitat: 28] | 6 Wochen[Zitat: 28] | Sehr niedrig (Hohe Kosten für die Anpassung der Phasen)[Zitat: 28] |
Jeder Übergang hängt vom bestätigten Nachfragevolumen und einem festgelegten Entwurf ab, wodurch unnötige Kapitalrisiken und Engpässe bei den Vorlaufzeiten in den frühen Phasen eines Projekts vermieden werden.
Bauteile so konstruieren, dass Umform- und Maßprobleme vermieden werden
Die Komplexität der Werkzeuge, die Fehlerquoten und die künftigen Kosten für technische Änderungsaufträge (ECO) stehen größtenteils bereits fest, bevor der erste Stahlblock überhaupt geschnitten wird. Bestimmte geometrische Merkmale führen sowohl bei Formen als auch bei Matrizen unmittelbar zu Fehlermodi.
Fließverhalten und Schrumpfung: Kunststoffe im Vergleich zu Metallen
Das Verhalten von Werkstoffen unterscheidet sich grundlegend je nachdem, ob sie aus einer flüssigen Polymerschmelze abkühlen oder aus einem geschmolzenen Metallzustand erstarren.
- Besonderheit: Unterschiedliche Wandstärken innerhalb eines einzelnen Bauteils.
- Probleme beim Kunststoffspritzguss: Dicke Abschnitte kühlen viel langsamer ab als dünne. Wenn der dickere Kunststoff abkühlt und schrumpft, zieht er Material nach innen, wodurch optische Einsinkstellen an der Oberfläche oder dazu führen, dass das gesamte Teil Kette außerhalb der Toleranz.
- Probleme beim Metallguss: Beim Aluminiumdruckguss entstehen in isolierten, dicken Bereichen, die vom Fluss der unter Druck stehenden Metallschmelze abgeschnitten sind, innere Porosität oder Schrumpfhohlräume, die beim Erstarren des Metalls entstehen und die strukturelle Integrität beeinträchtigen.
- Mögliche Lösungen: Achten Sie auf eine gleichmäßige Wandstärke. Durch das Aushöhlen dicker Abschnitte zur Schaffung einer gerippten Struktur wird die Festigkeit erhalten und gleichzeitig Schrumpfungsfehlern vorgebeugt.
- Professionelle T1-Strategie (das “Metal-Safe”-Prinzip): Schrumpfungsraten lassen sich selten 100% vorhersagen. Erfahrene Werkzeugbauer verfolgen einen “metallsicheren” (oder “stahlsicheren”) Ansatz. Bei einem kritischen Innendurchmesser (ID) eines Kunststoffteils wird die Formkavität absichtlich etwas zu klein bearbeitet. Sollte der Innendurchmesser des Teils beim ersten Versuch (T1) zu stark schrumpfen, ist es relativ einfach, einige Mikrometer Stahl abzutragen. aus die Form. Das Nachschweißen von Stahl ist kostspielig und birgt die Gefahr von Rissen.
Spiel und Rückfederung
Bei Stanzwerkzeugen hängt das Erreichen einer präzisen geometrischen Toleranz vollständig von der Beherrschung der mechanischen Grenzen des Blechs ab.
- Besonderheit: Eine um 90° gebogene Stahlhalterung, bei der der Abstand von der Biegestelle zu einer Bezugslöcher auf ±0,2 mm eingehalten werden muss.
- Themen: Wenn der Stanzstempel das Metall verbiegt und sich zurückzieht, führt die natürliche Elastizität des Materials dazu, dass es sich wieder leicht zurückbiegt – ein Phänomen, das als Rückfederung. Wenn zudem der Stanzabstand (der Spalt zwischen Stempel und Matrize) nicht auf die Blechdicke und die Streckgrenze abgestimmt ist, bricht das Metall ungleichmäßig, wodurch übermäßige Grate entstehen.
- Mögliche Lösungen: Ingenieure gleichen das Rückfedern durch Überbiegen aus (z. B. durch Werkzeuge, die für eine 92°-Biegung ausgelegt sind, um einen Ruhezustand von 90° zu erreichen). Da das Rückfedern je nach Materialcharge, Walzrichtung und Dicke variiert, muss die endgültige Stanzgeometrie nach den ersten Pressläufen oft manuell angepasst werden.
Entwürfe und Hinterschneidungen
Das Auswerfen ist eine entscheidende Phase. Das Bauteil muss das starre Stahlwerkzeug verlassen, ohne zu schleifen, Kratzer zu verursachen oder zu kleben bleiben.
- Besonderheit: Senkrechte Wände (senkrecht zur Trennlinie) und Einrastvorrichtungen (Hinterschneidungen).
- Themen: Perfekt senkrechte Wände erzeugen einen Vakuumverschluss und reiben beim Auswerfen am Stahl, was zu Schleifspuren führt. Hinterschneidungen arretieren das Teil physisch im Formhohlraum.
- Mögliche Lösungen: Tragen Sie ein Entwurfswinkel (in der Regel 1° bis 3°) an allen Wänden, die parallel zur Auswerfrichtung verlaufen. Hinterschneidungen sollten nach Möglichkeit zu Durchgangskernen (Absperrungen) umgestaltet werden. Ist ein Hinterschneidebereich unvermeidbar, benötigt die Form mechanische Seitenantriebe oder Heber. Diese beweglichen Komponenten erhöhen die anfänglichen Werkzeugkosten erheblich und führen zu Verschleißstellen, die eine häufige Wartung erfordern.
Auswahl der Werkzeugwerkstoffe für die Betriebsbedingungen
Die Auswahl von Werkzeugstahl ist keine pauschale Entscheidung. Bei der Wahl müssen die thermischen Bedingungen, die chemische Beschaffenheit des Rohmaterials und die zu erwartende mechanische Beanspruchung gegeneinander abgewogen werden.
Das Missverständnis bezüglich der Kosten: Beschaffungsteams gehen oft davon aus, dass teure Werkzeuge auf die hohen Kosten für Edelstahl zurückzuführen sind. Tatsächlich macht der Rohstahlblock in der Regel nur 10% bis 20% der Gesamtkosten für die Form aus. Der eigentliche Kostentreiber ist Bearbeitbarkeit. Hochwertige gehärtete Stähle (wie D2 oder H13) zwingen CNC-Maschinen dazu, mit langsameren Vorschubgeschwindigkeiten zu arbeiten, führen zu einem raschen Verschleiß der Schneidwerkzeuge und erfordern umfangreiche, zeitaufwändige Bearbeitungszeiten im Funkenerosionsverfahren (EDM).
Verschleißfestigkeit vs. Zähigkeit
Es besteht ein metallurgischer Zielkonflikt zwischen der Fähigkeit eines Werkzeugs, seine Schärfe zu bewahren (Verschleißfestigkeit/Härte), und seiner Fähigkeit, Stöße aufzunehmen, ohne zu brechen (Zähigkeit).
- Neueste Entwicklungen: Stanzstempel in einem Stanzwerkzeug müssen eine extrem hohe Härte aufweisen (z. B. D2-Stahl, gehärtet auf 60–62 HRC), um über Millionen von Hüben hinweg eine scharfe Schneidkante zu behalten, ohne stumpf zu werden.
- Konstruktions- und Formteile: Stanzblöcke, die starken Stößen ausgesetzt sind, oder Tiefziehwerkzeuge, die einer hohen Druckbeanspruchung ausgesetzt sind, erfordern eine höhere Zähigkeit (z. B. schlagzäher Stahl der Sorte S7). Sie müssen Stöße absorbieren, um katastrophale Rissbildungen zu verhindern, auch wenn dies eine geringfügig geringere Verschleißfestigkeit zur Folge hat.
Wärme- und Korrosionsmanagement
Die Einsatzbedingungen bestimmen oft die Wahl des Grundmaterials.
- Temperaturwechsel: Druckgussformen für Aluminium sind extremen Temperaturwechselbeanspruchungen ausgesetzt. Der schnelle Wechsel zwischen dem Einspritzen von geschmolzenem Metall und dem Einspritzen von Kühlmittel führt zu thermischer Ermüdung, was “Heat Checking” (Mikrorisse auf der Oberfläche der Formkammer) zur Folge hat. H13-Warmarbeitsstahl ist hier aufgrund seiner Hochtemperaturbeständigkeit der Industriestandard.
- Korrosive Umgebungen: Beim Formen bestimmter Kunststoffe, wie beispielsweise PVC oder flammhemmender Kunststoffe, entstehen korrosive Abgase, die herkömmliche Werkzeugstähle schnell rosten lassen. Für die Formnischenblöcke sind daher rostfreie Stähle (wie 420 SS) oder spezielle Nickelbeschichtungen erforderlich.
Behandlungen und Einlagen
Anstatt ein komplettes, massives Werkzeug aus einer schwer zerspanbaren Superlegierung zu fertigen, setzen Werkzeugbauer auf punktuelle Behandlungen und modulare Konstruktionen.
- Oberflächenbehandlungen: Nitrieren oder PVD-Beschichtungen (Physical Vapor Deposition) Eine mikroskopisch dünne Schicht mit extrem hoher Härte wird auf die Werkzeugoberfläche aufgebracht, wodurch die Verschleißfestigkeit verbessert und die Reibung verringert wird, ohne dass der Stahlkern spröde wird.
- Austauschbare Einsätze: Bereiche mit hohem Verschleiß – wie beispielsweise Angusskanäle bei Kunststoffspritzgussformen oder kleine Stanzstempel in einer Folgeform – sind als austauschbare Einsätze konzipiert. Wenn ein Stempel stumpf wird, tauscht das Wartungsteam den kleinen Einsatz aus, anstatt das gesamte Werkzeug zur Nachbearbeitung aus der Presse zu nehmen.
Typische Werkstoffarten für Werkzeuge und deren Anwendungsbereiche
| Material Klasse[Zit. 29] | Ideale Betriebsbedingungen[Zit. 29] | Wichtigste Vorteile[Zit. 29] | Wichtigste Einschränkungen[Zit. 29] |
|---|---|---|---|
| Aluminium (QC-10)[Zit. 29] | Niederdruck-Kunststoffteile, Prototypen[Zit. 29] | Hohe Wärmeleitfähigkeit, hervorragende Bearbeitbarkeit[Zit. 29] | Geringe Verschleißfestigkeit, leicht verbeulbar[Zit. 29] |
| P20-Stahl[Zit. 29] | Allgemeines zum Spritzgießen[Zit. 29] | Vorgehärtet (~30 HRC), gutes Verhältnis zwischen Kosten und Bearbeitbarkeit[Zit. 29] | Nicht geeignet für abrasive, glasfaserverstärkte Harze[Zit. 29] |
| H13-Stahl[Zit. 29] | Hochtemperaturguss, Warmschmieden[Zit. 29] | Hervorragende thermische Ermüdungsbeständigkeit[Zit. 29] | Muss nach der Grobbearbeitung wärmebehandelt werden[Zit. 29] |
| D2-Stahl[Zit. 29] | Kaltpräge- und Stanzwerkzeuge[Zit. 29] | Hohe Härte, behält eine scharfe Schneide[Zit. 29] | Geringe Zähigkeit, neigt bei Stößen zum Abplatzen[Zit. 29] |
Messgenauigkeit bei der Herstellung von Formen und Werkzeugen
Die Präzision der Werkzeuge bestimmt die Qualität des Endprodukts. Die Bearbeitung von gehärtetem Stahl erfordert jedoch eine bestimmte Abfolge von Arbeitsschritten und eine strenge Kontrolle der kumulativen Toleranzen.
Fräsen, Hartfräsen und Elektroerosion
Es gibt kein einziges Bearbeitungsverfahren, das für jedes Merkmal geeignet ist. Werkzeugbauer legen die Reihenfolge der Bearbeitungsschritte anhand der Materialhärte, des Verhältnisses von Tiefe zu Breite und der Inneneckenradien fest.
- CNC-Fräsen: Wird zum Abtragen großer Materialmengen verwendet, wenn sich der Stahl im geglühten (weichen) Zustand befindet. Moderne Hochgeschwindigkeitsbearbeitungszentren (HSM) können auch “Hartfräsen” an wärmebehandeltem Stahl durchführen, wodurch eine hervorragende Oberflächengüte erzielt und die Abhängigkeit von der Elektroerosion verringert wird.
- Draht-EDM (Elektroerosionsbearbeitung): Das bewährte Verfahren zum Schneiden von Stanzstempeln und Matrizen in Stanzwerkzeugen. Es schneidet Durchgangsprofile mit äußerster Präzision (±0,002 mm), unabhängig von der Härte des Stahls.
- Senk-Funkenerosion (Kavitäten-Funkenerosion): Erforderlich für Sacklöcher, die mit rotierenden Schneidwerkzeugen physikalisch nicht bearbeitet werden können.
- Fallbeispiel: Eine Kunststoffform erfordert einen tiefen Hohlraum für Kühlrippen (
1 mm breit × 15 mmtief) mit scharfen 90°-Innenecken. Ein CNC-Schaftfräser kann keine scharfe Innenecke fräsen (er hinterlässt einen Radius), und ein Fräser, der klein genug ist, um in eine 1mmIn dieser Tiefe würde der Spalt brechen. Stattdessen fräst der Werkzeugmacher eine Kupferelektrode in der exakten Form der Rippe und erodiert mithilfe der Senk-Funkenerosion langsam den tiefen Hohlraum in den gehärteten Stahlblock.
Oberflächenangaben
Die Oberflächenbeschaffenheit des Werkzeugs bestimmt nicht nur direkt das Aussehen des Werkstücks, sondern beeinflusst auch die Umformmechanik.
- Polieren vs. Strukturieren: Bei optischen Linsen ist eine hochglanzpolierte Oberfläche (SPI A-2) zwingend erforderlich und trägt dazu bei, dass bestimmte Kunststoffe beim Auswerfen leichter ablösen. Im Gegensatz dazu weisen EDM-Oberflächen naturgemäß eine matte Struktur auf (VDI-Skala), die bei Konsumgütern oft bewusst gewählt wird, um Fingerabdrücke zu verbergen und kleinere Einspritzsenken zu kaschieren.
- Die Reibung: Bei Tiefziehwerkzeugen für Metall müssen die Ziehradien hochglanzpoliert sein. Eine raue Oberfläche führt zu übermäßiger Reibung, wodurch das Blech während des Ziehvorgangs festfrisst (Kaltverschweißung mit dem Werkzeug) und reißt.
Bezugssysteme, Passungen und die Realität der Toleranzen
Die Einhaltung enger Toleranzen bei einzelnen Bauteilen garantiert noch nicht, dass das zusammengebaute Werkzeug einwandfrei funktioniert.
- Die Variable „Wärmebehandlung“: Stahl verzieht sich und dehnt sich während des Härtungsprozesses aus. Ein Block, der im weichen Zustand perfekt auf seine Bezugspunkte bearbeitet wurde, verliert nach dem Ofen seine Genauigkeit. Daher können kritische Passungen nicht vor der Wärmebehandlung fertiggestellt werden.
- Neufestlegung von Bezugspunkten: Nach dem Aushärten muss der verformte Stahlblock zu einer Präzisions-Flachschleifmaschine. Der Bediener schleift die Ober-, Unter- und Seitenflächen perfekt eben und rechtwinklig, um die Bezugsebenen wiederherzustellen. Erst dann können das Drahterodieren oder das Hartfräsen präzise durchgeführt werden.
- Toleranzen bei Anlagen vs. Bauteilen: Es ist entscheidend, zwischen folgenden Begriffen zu unterscheiden: Fertigungstoleranzen bei Werkzeugen und Toleranzen der Endteile. Eine hochwertige 5-Achsen-CNC-Maschine kann die Abmessungen einer Formkammer auf ±0,005 mm genau einhalten. Wenn das Konstruktionsteam jedoch eine Schrumpfungsrate des Kunststoffs von 1,5% veranschlagt hat, der Kunststoff tatsächlich aber um 1,8% schrumpft, wird das fertige Formteil die Prüfung nicht bestehen. Selbst höchste Präzision der Geräte kann falsche technische Annahmen nicht ausgleichen.
Vergleich der Investitionen in Werkzeuge und der Gesamtproduktionskosten
Um ein Angebot für Werkzeuge zu bewerten, muss man über den anfänglichen Listenpreis hinausblicken. Hinter einer günstigeren Form oder Matrize verbergen sich oft höhere langfristige Wartungskosten oder längere Zykluszeiten, was letztendlich den Stückpreis in die Höhe treibt. Beschaffungsmanager müssen daher die Gesamtbetriebskosten (TCO) analysieren.
Eine Aufschlüsselung der Vorlaufkosten
Achten Sie beim Vergleich von Angeboten verschiedener Werkzeughersteller darauf, dass der Lieferumfang exakt identisch ist. Die Gesamtkosten für die Werkzeugfertigung sollten sich wie folgt aufschlüsseln:
- Konstruktion und Entwicklung (DFM): Zeitaufwand für die Optimierung des Bauteils im Hinblick auf die Herstellbarkeit und die Auslegung der Werkzeugarchitektur.
- Rohstoffe: Die Stahlsorte der Stahlblöcke (z. B. P20 gegenüber H13), maßgefertigte Heißkanalverteiler oder spezielle Formensätze.
- Bearbeitung und Montage: Der Großteil der Kosten entfällt auf CNC-Bearbeitung, Draht- und Senkerodieren, Präzisionsschleifen sowie manuelle Montage.
- Tests und Anpassungen: Die Kosten für die Presszeit bei T1 (erster Versuch) und die voraussichtlich erforderlichen Nachjustierungsrunden, um die Maßgenauigkeit zu erreichen.
Wenn ein Angebot überraschend niedrig ausfällt, verwendet der Werkzeugbauer möglicherweise Stahl minderer Qualität, verzichtet auf ein erforderliches Heißkanalsystem oder plant, für jeden weiteren Testlauf einen Aufpreis zu berechnen.
Berechnung der Gewinnschwelle
Bei der Wahl zwischen zwei realisierbaren Fertigungsverfahren (z. B. Laserschneiden + Abkantpresse vs. Folgeverbundpressen) ist letztendlich die Mathematik ausschlaggebend.
Die vereinfachte Formel:
Drehpunktvolumen = Differenz der fixen Werkzeugkosten ÷ Differenz der Stückpreise
Beispielszenario:
- Route A (Laser/Bremse): Werkzeugkosten = 0, Stückpreis = 5,00
- Route B (Stanzform): Werkzeugkosten = 12.000, Stückpreis = 1,00
- Gewinnschwelle = 12.000 ÷ (5,00 − $1,00) = 3.000 Einheiten.
Wenn Ihr erwartetes Gesamtvolumen über die gesamte Lebensdauer unter 3.000 Einheiten liegt, ist Variante A die wirtschaftlichere Wahl. Ab 3.000 Einheiten macht sich der $12.000-Chip bezahlt. (Anmerkung: Bei dieser vereinfachten Berechnung wird davon ausgegangen, dass Nachbearbeitungen, Ausschussquoten und Prüfkosten bereits im angegebenen Stückpreis berücksichtigt sind.)
Wartung, ECOs und Strafen für die Zykluszeit
Werkzeuge sind keine einmalige Ausgabe, die man einfach “einmal anskauft und dann vergisst”. Stanzwerkzeuge werden stumpf und Formwerkzeuge verschmutzen.
- Strafen wegen Überschreitung der Zykluszeit: Eine billige Form weist oft schlecht konstruierte Kühlkanäle auf. Wenn eine billige Form 60 Sekunden benötigt, um ein Kunststoffteil abzukühlen, während eine optimierte (aber etwas teurere) Form dies in 40 Sekunden schafft, führt dieser Unterschied von 20 Sekunden bei einer Auflage von 100.000 Teilen zu einer drastischen Erhöhung Ihrer Maschinenzeitkosten pro Stück. Günstige Werkzeuge sind im Betrieb oft am teuersten.
- Wartung: Stanzwerkzeuge erfordern regelmäßige Stillstandszeiten der Presse, um das Werkzeug auszubauen und die Schneidstempel nachzuschleifen. Bei Spritzgussformen müssen die Kühlkanäle gespült und verschlissene Auswerferstifte ausgetauscht werden. Stellen Sie sicher, dass im Vertrag festgelegt ist, wer die Kosten für die routinemäßige Wartung trägt.
- Technische Änderungsaufträge (ECOs): Die Bearbeitung von gehärtetem Stahl nach der Wärmebehandlung ist unglaublich teuer. Wenn die Konstruktion noch nicht endgültig feststeht, sollten Sie die Anschaffung von Hartwerkzeugen noch aufschieben.
Vergleichsmatrix für Werkzeugkosten
| Kostenkategorie[Zit. 30] | Route A: CNC / Blechbearbeitung (ohne Werkzeugbau)[Zit. 30] | Variante B: Weichwerkzeuge (z. B. P20-Form)[Zit. 30] | Route C: Hartbearbeitung (z. B. D2/H13)[Zit. 30] |
|---|---|---|---|
| Anfangsinvestition[Zit. 30] | Null bis minimal (nur Einbauten)[Zit. 30] | Niedrig bis mittel[Zit. 30] | Hoch[Zit. 30] |
| Stückkosten[Zit. 30] | Hoch[Zit. 30] | Mittel[Zit. 30] | Sehr niedrig[Zit. 30] |
| Wartungsaufwand[Zit. 30] | Keine[Zit. 30] | Niedrig (kürzere Gesamtlebensdauer)[Zit. 30] | Hoch (erfordert fachkundige Pflege)[Zit. 30] |
| Kosten für Konstruktionsänderungen[Zit. 30] | Niedrig (CAD/CAM-Update)[Zit. 30] | Hoch[Zit. 30] | Sehr hoch (erfordert oft Schweißen/Nachbearbeitung)[Zit. 30] |
Sind Sie bereit, Ihr Design ohne Kapitalrisiko vom Prototyp in die Produktion zu überführen?
Die Entscheidung über Investitionen in Werkzeuge, die Materialauswahl und die Toleranzsumme kann über das Budget eines Projekts entscheiden. Wir bei TZR sind der Meinung, dass Sie sich erst dann auf ein festes Werkzeug vom Typ $20.000 festlegen sollten, wenn sich Ihr Entwurf zweifelsfrei bewährt hat.
Hören Sie auf, zu raten, welcher Fertigungsweg der beste ist. Laden Sie noch heute Ihre CAD-Datei hoch, um eine kostenlose DFM-Prüfung und Leiterbahnbewertung zu erhalten
Hey, ich bin Kevin Lee
In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource
Progressives Stanzen vs. Verbundstanzen vs. Transferstanzen
Materialien für den Prototypenbau: So wählen Sie das richtige Material aus
Pressverbindungen in der Blechbearbeitung: Konstruktion, Kosten und Qualität