La principal diferencia entre un molde y una matriz radica en el estado físico del material durante el proceso de conformado. Un molde da forma a materiales líquidos o fundidos (como el plástico) dentro de una cavidad cerrada hasta que se solidifican. Una matriz corta o deforma materiales sólidos (como la chapa metálica) mediante una presión mecánica extrema.
Comprender esta distinción fundamental es solo el primer paso. Para los ingenieros y los responsables de compras, confundir las capacidades de los moldes y las matrices puede acarrear costes de utillaje catastróficos, un deterioro de las tolerancias de las piezas y semanas de retraso en los plazos de entrega.
Esta guía analiza las principales diferencias técnicas entre estas herramientas, cómo seleccionar el método de fabricación adecuado para la geometría de su pieza y cómo evaluar con precisión el coste total de propiedad (TCO) antes de comprometerse a realizar una inversión en utillaje de $20 000.
Respuesta rápida: La distinción en ingeniería
- Moho: Da forma a materiales líquidos o semilíquidos (como el plástico fundido o el metal) dando prioridad a un flujo uniforme y a un enfriamiento controlado en el interior de una cavidad cerrada.
- Morir: Corta, moldea o deforma materiales sólidos (como la chapa metálica), lo que exige una elevada resistencia al cizallamiento y unas holguras precisas para soportar millones de ciclos de impacto físico.
- (Nota sobre la terminología: En la fundición a presión se inyecta metal fundido en una cavidad de acero. Aunque funciona mecánicamente como un molde, la convención del sector se refiere universalmente a esta herramienta como “matriz”.)
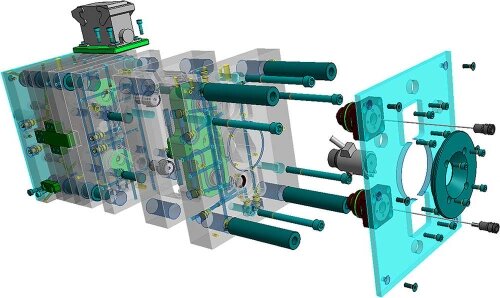
Comprender las diferencias y los tipos de moldes y matrices
Las herramientas de fabricación se clasifican en función de cómo interactúan con la materia prima. Comprender esta interacción permite entender por qué determinadas herramientas requieren programas de mantenimiento específicos y tolerancias técnicas concretas.
Métodos de conformado: llenado de cavidades frente a deformación plástica
La principal diferencia radica en el estado del material durante el conformado.
Los moldes se basan en la formación de cavidades. El material se calienta hasta alcanzar un estado fluido, se inyecta en el molde y adopta la forma del espacio negativo que hay en su interior. Por ejemplo, una carcasa de plástico para dispositivos electrónicos se fabrica controlando la dinámica térmica de la resina líquida en proceso de enfriamiento.
Las matrices suelen funcionar mediante corte por estampado o deformación plástica. Aplican una fuerza mecánica intensa para cortar materiales sólidos o doblarlos más allá de su límite elástico. Un soporte de montaje de acero se fabrica dando forma a una chapa metálica mediante presión, lo que significa que la matriz debe absorber enormes cargas de impacto sin romperse.
Componentes de las herramientas y requisitos de tolerancia
Dado que manipulan materiales en diferentes estados físicos, los moldes y las matrices requieren arquitecturas internas y parámetros de precisión totalmente distintos.
- Componentes del molde: Los principales componentes que dan forma son los núcleo (la mitad que sobresale) y la cavidad (la mitad empotrada). Dado que los moldes están en contacto con fluidos calientes, requieren canales de refrigeración para controlar las pérdidas de material. Utilizan pasadores de expulsión para extraer las piezas de forma segura. Para evitar el reborde (material que sobresale entre las dos mitades), los pasadores de guía y los casquillos del molde suelen mecanizarse con tolerancias estrictas, normalmente en torno a ±0,005 mm.
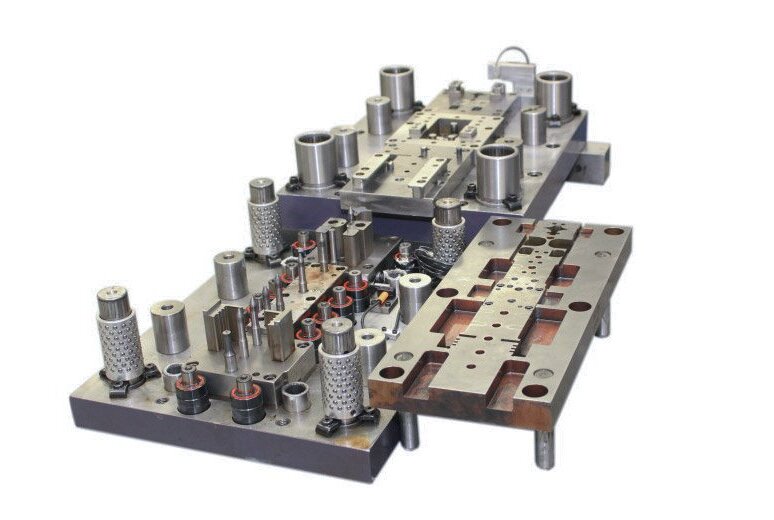
- Componentes de la matriz: Los componentes principales son los siguientes: puñetazo (la herramienta masculina que ejerce fuerza) y el matriz de troquelado (la pieza hembra que recibe el corte). Los troqueles requieren un placa separadora para retirar el metal endurecido por deformación del punzón. Para que una matriz corte limpiamente sin generar rebabas excesivas, el juego entre el punzón y la matriz es fundamental; por lo general, se diseña entre 5% y 10% del espesor del material, en función de la resistencia al cizallamiento del metal.
Configuraciones habituales de herramientas
Las herramientas se especifican en función de la operación y el volumen requeridos. En lugar de seguir un catálogo rígido, las herramientas se clasifican según la configuración de la cavidad o de la operación de prensado.
| Categoría de herramientas[ref.: 27] | Configuraciones habituales[ref.: 27] | Ciclo de producción típico[ref.: 27] |
|---|---|---|
| Moldes de Inyección[ref.: 27] | Moldes de una cavidad, de varias cavidades y moldes familiares.[ref.: 27] | De 10 000 a más de 1 000 000 de piezas.[ref.: 27] |
| Troqueles de estampado[ref.: 27] | Matrices de corte, matrices de plegado, matrices progresivas.[ref.: 27] | De 5.000 a millones de piezas estampadas.[ref.: 27] |
| Moldes de fundición[ref.: 27] | Matrices de cámara fría y de cámara caliente.[ref.: 27] | Entre 5.000 y más de 500.000 piezas estructurales metálicas.[ref.: 27] |
Elige una ruta de producción antes de encargar el utillaje
Invertir en utillaje fijo supone un importante desembolso de capital y tiempo. La elección del proceso de fabricación debe basarse en la geometría de la pieza, el volumen de producción, las restricciones de plazos de entrega y la madurez del diseño.
Restricciones relativas al material y a la geometría
La geometría de la pieza limita directamente los procesos de conformado disponibles.
El estampado de chapa metálica requiere que el espesor del material sea uniforme en toda la pieza. Si tu diseño presenta espesores de pared variables, nervaduras internas o elementos sólidos complejos, el estampado resulta físicamente imposible.
El moldeo por inyección (para plásticos) y la fundición a presión (para metales) permiten obtener espesores de pared variables y geometrías internas complejas. Sin embargo, estos procesos requieren ángulos de desmoldeo específicos (normalmente de 1^\circ a 3^\circ) para que la pieza pueda expulsarse. Si la pieza presenta orificios profundos y estrechos o muescas, el utillaje necesitará acciones laterales o elevadores. Estas piezas móviles encarecen el coste inicial del molde e introducen nuevos puntos de desgaste que requieren un mantenimiento periódico.
Requisitos de producción y plazos de entrega
La elección de las herramientas depende en gran medida del volumen total previsto, la frecuencia de los pedidos y la tolerancia en cuanto a los plazos de entrega.
Las herramientas de acero duro (como los moldes y matrices de acero H13 o D2) suelen requerir entre 4 y 8 semanas para su mecanizado, montaje y pruebas (T1). Si necesitas las piezas en dos semanas, las herramientas de acero duro quedan descartadas de inmediato.
La estabilidad del diseño es igualmente fundamental debido a las órdenes de modificación técnica (ECO). Modificar un programa CNC no cuesta prácticamente nada. Modificar un molde de acero templado —especialmente si hay que soldar material en una cavidad o volver a mecanizar el borde de una matriz— puede costar miles de dólares y retrasar la producción varias semanas. Si el producto se encuentra en las primeras fases de su ciclo de vida y las dimensiones pueden cambiar en función de los comentarios de los usuarios, retrasa la fabricación de las herramientas fijas.
Alternativas de prototipos y límites de validación
Antes de encargar moldes o matrices de producción, se pueden utilizar métodos provisionales como Mecanizado CNC o corte por láser con una prensa plegadora se utilizan para comprobar el ajuste y el funcionamiento.
Sin embargo, los ingenieros deben comprender qué es lo que un prototipo puede y no puede verificar.
- A Pieza de plástico mecanizada con CNC comprueba el ajuste de los componentes ensamblados, pero no detecta defectos de moldeo por inyección como marcas de hundimiento, líneas de soldadura o deformaciones causadas por un enfriamiento desigual.
- A pieza metálica cortada con láser y conformada mediante plegado comprueba la ubicación de los orificios, pero no presenta las características de endurecimiento por deformación, deformación por rodillo ni recuperación elástica propias de una pieza punzonada a alta velocidad en una matriz de estampación.
Caso práctico: Ampliación de la producción de un soporte de acero a medida
Esta tabla ilustra la transición del prototipo a la producción en serie de un soporte metálico estándar, y destaca por qué se eligen distintos procesos en cada una de las fases.
| Fase de producción[ref.: 28] | Proceso de fabricación[ref.: 28] | Inversión en herramientas[ref.: 28] | Precio por unidad[ref.: 28] | Tiempo de espera[ref.: 28] | Flexibilidad ecológica[ref.: 28] |
|---|---|---|---|---|---|
| Prototipo (50 unidades)[ref.: 28] | Corte por láser + Plegadora manual[ref.: 28] | $0[ref.: 28] | $8.50[ref.: 28] | 3 días[ref.: 28] | Alta (Actualización solo para CAD)[ref.: 28] |
| Lote piloto (2.000 unidades)[ref.: 28] | Matriz sencilla de corte y plegado[ref.: 28] | $3,500[ref.: 28] | $2.20[ref.: 28] | 3 semanas[ref.: 28] | Bajo (Requiere una modificación del utillaje)[ref.: 28] |
| Producción en serie (50 000 unidades)[ref.: 28] | Matriz de estampado progresivo[ref.: 28] | $18,000[ref.: 28] | $0.45[ref.: 28] | 6 semanas[ref.: 28] | Muy bajo (El coste de modificar las etapas es elevado)[ref.: 28] |
Cada transición depende del volumen de demanda confirmado y de un diseño definitivo, lo que evita riesgos de capital innecesarios y cuellos de botella en los plazos de entrega en las primeras fases de un proyecto.
Diseñar piezas para reducir los problemas de conformado y dimensionales
La complejidad de las herramientas, las tasas de defectos y los costes futuros derivados de las órdenes de modificación técnica (ECO) quedan determinados en gran medida antes incluso de que se corte el primer bloque de acero. Ciertas características geométricas provocan directamente modos de fallo tanto en los moldes como en las matrices.
Fluidez y contracción: plásticos frente a metales
Los materiales se comportan de forma fundamentalmente diferente dependiendo de si se enfrían a partir de una masa fundida de polímero líquido o se solidifican a partir de un estado de metal fundido.
- Característica: Espesores de pared variables en una misma pieza.
- Problemas relacionados con el moldeo de plástico: Las secciones gruesas se enfrían mucho más lentamente que las delgadas. A medida que el plástico más grueso se enfría y se contrae, tira del material hacia dentro, creando un efecto visual marcas de hundimiento en la superficie o que provoque que toda la pieza urdimbre fuera de tolerancia.
- Problemas en la fundición de metales: En la fundición a presión de aluminio, las secciones gruesas aisladas y separadas del flujo de metal fundido a presión desarrollarán tensiones internas porosidad o la aparición de cavidades por contracción a medida que el metal se solidifica, lo que compromete la integridad estructural.
- Soluciones viables: Mantén un espesor uniforme de las paredes. El vaciado de las secciones más gruesas para crear una estructura acanalada permite mantener la resistencia y, al mismo tiempo, evita los defectos debidos a la contracción.
- Estrategia avanzada para el T1 (el principio de la “seguridad metálica”): Las tasas de contracción rara vez son 100% predecibles. Los fabricantes de moldes con experiencia adoptan un enfoque “seguro para el metal” (o “seguro para el acero”). Para un diámetro interior (DI) crítico en una pieza de plástico, la cavidad del molde se mecaniza intencionadamente con unas dimensiones ligeramente inferiores a las requeridas. Durante la primera prueba (T1), si el DI de la pieza se contrae demasiado, resulta relativamente fácil mecanizar unas pocas micras de acero apagado el molde. Añadir acero mediante soldadura resulta caro y conlleva el riesgo de que se produzcan grietas.
Holgura y recuperación elástica
En el caso de los troqueles de estampación, lograr una tolerancia geométrica precisa depende totalmente de cómo se gestionen los límites mecánicos de la chapa.
- Característica: Un soporte de acero doblado a 90°, en el que la distancia desde el pliegue hasta un orificio de referencia debe mantenerse dentro de un margen de ±0,2 mm.
- Temas: Cuando el punzón dobla el metal y se retrae, la elasticidad natural del material hace que este se enderezara ligeramente, un fenómeno conocido como springback. Además, si la holgura del troquel (el espacio entre el punzón y la matriz) no es la adecuada para el espesor y el límite elástico de la chapa, el metal se fracturará de forma irregular, dejando rebabas excesivas.
- Soluciones viables: Los ingenieros compensan la recuperación elástica mediante un doblado excesivo (por ejemplo, utilizando utillaje diseñado para un doblado de 92° con el fin de alcanzar un ángulo de reposo de 90°). Dado que la recuperación elástica varía en función del lote de material, la dirección de laminado y el espesor, la geometría final del punzón suele requerir un ajuste manual tras las primeras series de prensado.
Calado y socavados
La expulsión es una fase crítica. La pieza debe salir del molde rígido de acero sin arrastrarse, rayarse ni quedarse pegada.
- Característica: Paredes verticales (perpendiculares a la línea de separación) y ganchos de encaje a presión (socavados).
- Temas: Las paredes perfectamente verticales crean un bloqueo por vacío y rozan contra el acero durante la expulsión, lo que provoca marcas de arrastre. Los socavados bloquean físicamente la pieza dentro de la cavidad del molde.
- Soluciones viables: Aplica un ángulo de calado (normalmente de 1° a 3°) en todas las paredes paralelas a la dirección de expulsión. Siempre que sea posible, rediseñe los socavados para convertirlos en núcleos de paso (cortacorrientes). Si un socavado es inevitable, el molde requiere acciones laterales mecánicas o elevadores. Estos componentes móviles aumentan significativamente el coste inicial del utillaje e introducen puntos de desgaste que exigen un mantenimiento frecuente.
Seleccionar los materiales de las herramientas en función de las condiciones de funcionamiento
La elección del acero para herramientas no es una decisión que se pueda aplicar de forma generalizada. La elección debe tener en cuenta el entorno térmico, las propiedades químicas de la materia prima y la tensión mecánica prevista.
El error sobre los costes: Los equipos de compras suelen dar por sentado que el elevado precio de las herramientas se debe al alto coste del acero de alta calidad. En realidad, el bloque de acero en bruto suele representar solo entre el 10% y el 20% del coste total del molde. El verdadero factor que determina el coste es mecanizabilidad. Los aceros endurecidos de alta calidad (como el D2 o el H13) obligan a las máquinas CNC a funcionar a velocidades de avance más lentas, desgastan rápidamente las herramientas de corte y requieren muchas horas de mecanizado por descarga eléctrica (EDM) a baja velocidad.
Resistencia al desgaste frente a tenacidad
Existe una relación de compensación metalúrgica inherente entre la capacidad de una herramienta para mantener el filo (resistencia al desgaste/dureza) y su capacidad para absorber impactos sin romperse (tenacidad).
- Últimas novedades: Los punzones de corte en una matriz de estampación deben tener una dureza extrema (por ejemplo, acero D2 endurecido a 60-62 HRC) para mantener un filo afilado durante millones de golpes sin que se desafile.
- Componentes estructurales y de conformado: Los bloques de troqueles sometidos a fuertes impactos, o los troqueles de embutición profunda que soportan tensiones de compresión extremas, requieren una mayor tenacidad (por ejemplo, el acero resistente a los golpes S7). Deben absorber los golpes para evitar grietas catastróficas, aunque ello suponga una resistencia al desgaste ligeramente inferior.
Gestión del calor y la corrosión
El entorno de funcionamiento suele determinar el material de base.
- Ciclos térmicos: Los moldes de fundición a presión de aluminio funcionan sometidos a choques térmicos extremos. El ciclo rápido de inyección de metal fundido y de inyección de refrigerante provoca fatiga térmica, lo que da lugar a la aparición de “grietas por calor” (microgrietas en la superficie de la cavidad). El acero para herramientas de trabajo en caliente H13 es el estándar del sector en este ámbito debido a su estabilidad a altas temperaturas.
- Entornos corrosivos: El moldeo de determinados plásticos, como el PVC o las resinas ignífugas, libera gases residuales corrosivos que oxidan rápidamente los aceros para herramientas estándar. Para los bloques de cavidad se requieren aceros inoxidables (como el 420 SS) o recubrimientos especializados de níquel.
Tratamientos y plantillas
En lugar de mecanizar una herramienta maciza completa a partir de una superaleación difícil de cortar, los fabricantes de herramientas recurren a tratamientos localizados y diseños modulares.
- Tratamientos superficiales: Nitruración o Recubrimientos PVD (deposición física de vapor) aplicar una capa microscópica de extrema dureza a la superficie de la herramienta, lo que mejora la resistencia al desgaste y reduce la fricción sin que el núcleo del acero se vuelva frágil.
- Insertos intercambiables: Las zonas sometidas a un alto desgaste —como las entradas de inyección de plástico o los pequeños punzones de perforación de una matriz progresiva— se diseñan como insertos extraíbles. Cuando un punzón se desafila, el equipo de mantenimiento sustituye el pequeño inserto en lugar de retirar toda la herramienta de la prensa para volver a mecanizarla.
Materiales y aplicaciones habituales en la fabricación de herramientas
| Calidad del material[ref.: 29] | Condiciones ideales de funcionamiento[ref.: 29] | Ventajas principales[ref.: 29] | Principales limitaciones[ref.: 29] |
|---|---|---|---|
| Aluminio (QC-10)[ref.: 29] | Plásticos de baja presión, prototipos[ref.: 29] | Alta conductividad térmica, excelente mecanizabilidad[ref.: 29] | Baja resistencia al desgaste, se abolla con facilidad[ref.: 29] |
| Acero P20[ref.: 29] | Moldeo por inyección general[ref.: 29] | Preendurecido (~30 HRC), buen equilibrio entre coste y mecanizabilidad[ref.: 29] | No es adecuado para resinas abrasivas reforzadas con fibra de vidrio[ref.: 29] |
| Acero H13[ref.: 29] | Fundición a alta temperatura, forja en caliente[ref.: 29] | Excelente resistencia a la fatiga térmica[ref.: 29] | Debe someterse a un tratamiento térmico tras el mecanizado en bruto[ref.: 29] |
| Acero D2[ref.: 29] | Estampado en frío, troqueles de corte[ref.: 29] | Alta dureza, mantiene el filo afilado[ref.: 29] | Baja tenacidad; propenso a astillarse ante impactos[ref.: 29] |
Precisión de control durante la fabricación de moldes y matrices
La precisión de las herramientas determina la calidad final de la pieza. Sin embargo, el mecanizado del acero endurecido requiere una secuencia específica de operaciones y una gestión rigurosa de las tolerancias acumuladas.
Fresado, fresado de alta dureza y electroerosión
No existe un único método de mecanizado que sirva para todas las características. Los fabricantes de herramientas establecen la secuencia de los procesos en función de la dureza del material, las relaciones entre profundidad y anchura y los radios de las esquinas internas.
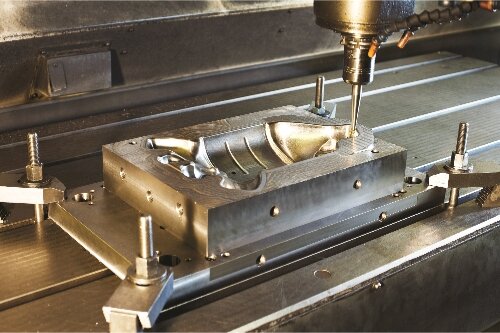
- Fresado CNC: Se utiliza para la eliminación de material a granel cuando el acero se encuentra en estado recocido (blando). Los modernos centros de mecanizado de alta velocidad (HSM) también pueden realizar “fresado en frío” sobre acero tratado térmicamente, lo que proporciona acabados superficiales excepcionales y reduce la dependencia del electroerosionado (EDM).
- Electroerosión por hilo (EDM): El método de referencia para cortar los punzones macho y las matrices hembra en herramientas de estampación. Corta perfiles rectos con una precisión extrema (±0,002 mm), independientemente de la dureza del acero.
- Electroerosión por penetración (electroerosión de cavidades): Imprescindible para cavidades ciegas que las fresas giratorias no pueden mecanizar físicamente.
- Ejemplo práctico: Un molde de plástico requiere una cavidad con aletas de refrigeración profundas (
1 mm de ancho × 15 mmprofundidad) con esquinas internas agudas de 90°. Una fresa CNC no puede cortar una esquina interna aguda (deja un radio), y una fresa lo suficientemente pequeña como para caber en un 1mmLa ranura se rompería a esa profundidad. En su lugar, el fabricante de herramientas fresa un electrodo de cobre con la forma exacta de la aleta y utiliza electroerosión por hundimiento para erosionar lentamente la cavidad profunda en el bloque de acero endurecido.
Especificaciones de la superficie
El acabado superficial de la herramienta determina directamente el aspecto de la pieza, pero también influye en la mecánica de conformado.
- Pulido frente a texturizado: Un pulido espejo de alto brillo (SPI A-2) es obligatorio para las lentes ópticas y facilita la desmoldeo de determinadas resinas durante la expulsión. Por el contrario, las superficies tratadas con electroerosión (EDM) presentan de forma natural una textura mate (escala VDI), que a menudo se especifica deliberadamente en los productos de consumo para ocultar las huellas dactilares y disimular pequeñas marcas de hundimiento en la inyección.
- La fricción: En los troqueles de embutición profunda de metal, los radios de embutición deben estar muy pulidos. Una superficie rugosa generará una fricción excesiva, lo que provocará que la chapa se adhiera (se suelde en frío al troquel) y se desgarre durante el proceso de embutición.
Sistemas de referencia, ajustes y la realidad de las tolerancias
El hecho de que los componentes individuales cumplan tolerancias estrictas no garantiza que la herramienta montada funcione correctamente.
- La variable del tratamiento térmico: El acero se deforma y se expande durante el proceso de endurecimiento. Un bloque mecanizado a la perfección según sus referencias en estado blando perderá su precisión tras pasar por el horno. Por lo tanto, los ajustes críticos no pueden terminarse antes del tratamiento térmico.
- Restablecimiento de los puntos de referencia: Tras el endurecimiento, el bloque de acero deformado debe pasar a un Rectificadora de superficies de precisión. El operario rectifica las caras superior, inferior y laterales hasta dejarlas perfectamente planas y en ángulo recto para restablecer los planos de referencia. Solo entonces se puede proceder con precisión al electroerosionado por hilo o al fresado en material duro.
- Tolerancias de los equipos frente a las de las piezas: Es fundamental distinguir entre tolerancias de fabricación de herramientas y tolerancias de las piezas finales. Una máquina CNC de 5 ejes de alta gama puede mantener las dimensiones de la cavidad de un molde con una precisión de ±0,005 mm. Sin embargo, si el equipo de ingeniería ha estimado una tasa de contracción del plástico de 1,5%, pero la resina real se contrae a 1,8%, la pieza moldeada final no superará la inspección. La alta precisión de los equipos no puede subsanar unos supuestos de ingeniería erróneos.
Comparar la inversión en utillaje y los costes totales de producción
Para evaluar un presupuesto de utillaje, hay que ir más allá del precio de venta inicial. Un molde o una matriz más baratos suelen ocultar unos costes de mantenimiento a largo plazo más elevados o unos tiempos de ciclo más lentos, lo que, en última instancia, encarece el precio unitario. Los responsables de compras deben analizar el coste total de propiedad (TCO).
Desglose de los costes iniciales
Al comparar presupuestos de distintos fabricantes de utillaje, asegúrate de que el alcance del suministro sea exactamente el mismo. El coste total inicial del utillaje debería desglosarse de la siguiente manera:
- Diseño e ingeniería (DFM): Tiempo dedicado a optimizar la pieza para facilitar su fabricación y a diseñar la arquitectura de la herramienta.
- Materias primas: El tipo de bloques de acero (por ejemplo, P20 frente a H13), los colectores de canal caliente a medida o los juegos de matrices especializados.
- Mecanizado y montaje: La mayor parte del coste, que abarca el mecanizado CNC, el electroerosionado por hilo y por penetración, el rectificado de precisión y el ajuste manual.
- Pruebas y modificaciones: El coste del tiempo de prensado para la T1 (primera prueba) y las rondas de ajuste previstas para alcanzar la conformidad dimensional.
Si un presupuesto resulta sorprendentemente bajo, es posible que el fabricante de herramientas esté utilizando un acero de menor calidad, omitiendo un sistema de canal caliente necesario o tenga previsto cobrar un suplemento por cada prueba posterior.
Cálculo del volumen de equilibrio
A la hora de elegir entre dos métodos de producción viables (por ejemplo, corte por láser + plegadora frente a estampado progresivo), la decisión se reduce a una cuestión de cálculos.
La fórmula simplificada:
Volumen de equilibrio = Diferencia en los costes fijos de utillaje ÷ Diferencia en los precios unitarios
Ejemplo de situación:
- Ruta A (Láser/Freno): Utillaje = 0, Precio unitario = 5,00
- Ruta B (matriz de estampado): Herramientas = 12 000, Precio unitario = 1,00
- Volumen de equilibrio = 12 000 ÷ (5,00 − $1,00) = 3 000 unidades.
Si el volumen total previsto a lo largo de la vida útil es inferior a 3.000 unidades, la opción A es la más económica. A partir de 3.000 unidades, el chip $12.000 se amortiza por sí solo. (Nota: Este cálculo simplificado parte de la base de que las operaciones secundarias, los índices de desechos y los costes de inspección ya están incluidos en el precio unitario presupuestado.)
Mantenimiento, ECO y penalizaciones por tiempo de ciclo
El utillaje no es un gasto puntual del tipo “instalar y olvidarse”. Las matrices se desafilan y los moldes se ensucian.
- Penalizaciones por tiempo de ciclo: Un molde barato suele tener canales de refrigeración mal diseñados. Si un molde barato tarda 60 segundos en enfriar una pieza de plástico, mientras que un molde optimizado (aunque ligeramente más caro) lo hace en 40 segundos, esa diferencia de 20 segundos aumentará drásticamente los costes de tiempo de máquina por unidad en una tirada de 100.000 piezas. Las herramientas baratas suelen ser las más caras de utilizar.
- Mantenimiento: Los troqueles de estampación requieren paradas periódicas de la prensa para retirar la herramienta y reafilar los punzones de corte. Los moldes de inyección requieren el lavado de los canales de refrigeración y la sustitución de los pasadores de expulsión desgastados. Asegúrate de que el contrato especifique quién corre con los gastos de mantenimiento rutinario.
- Órdenes de modificación técnica (ECO): Modificar el acero templado tras el tratamiento térmico resulta increíblemente caro. Si el diseño aún no está definido, pospón la fabricación de las herramientas fijas.
Matriz comparativa de costes de utillaje
| Categoría de costes[ref.: 30] | Ruta A: CNC / Chapa (sin utillaje)[ref.: 30] | Ruta B: Utillaje blando (p. ej., molde P20)[ref.: 30] | Ruta C: Herramientas de alta dureza (p. ej., D2/H13)[ref.: 30] |
|---|---|---|---|
| Inversión inicial[ref.: 30] | De cero a mínimo (solo accesorios)[ref.: 30] | Bajo a medio[ref.: 30] | Alta[ref.: 30] |
| Coste unitario[ref.: 30] | Alta[ref.: 30] | Medio[ref.: 30] | Muy bajo[ref.: 30] |
| Carga que supone el mantenimiento[ref.: 30] | Ninguno[ref.: 30] | Baja (vida útil total más corta)[ref.: 30] | Alto (requiere un mantenimiento especializado)[ref.: 30] |
| Coste de los cambios de diseño[ref.: 30] | Bajo (Actualización CAD/CAM)[ref.: 30] | Alta[ref.: 30] | Muy alto (a menudo requiere soldadura o rectificado)[ref.: 30] |
¿Estás listo para pasar tu diseño del prototipo a la producción sin riesgo de inversión?
La gestión de las inversiones en utillaje, la selección de materiales y la acumulación de tolerancias pueden ser decisivas para el presupuesto de un proyecto. En TZR, creemos que no deberías comprometerte con una herramienta fija de $20.000 hasta que tu diseño haya quedado demostrado de forma inequívoca.
Deja de preguntarte cuál es la mejor vía de fabricación. Sube hoy mismo tus archivos CAD para obtener una revisión gratuita de DFM y una evaluación del trazado
Hola, soy Kevin Lee
Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados
Estampado progresivo, compuesto y por matriz de transferencia
Materiales para la creación de prototipos: cómo elegir el material adecuado
Uniones por prensado en chapa: diseño, coste y calidad