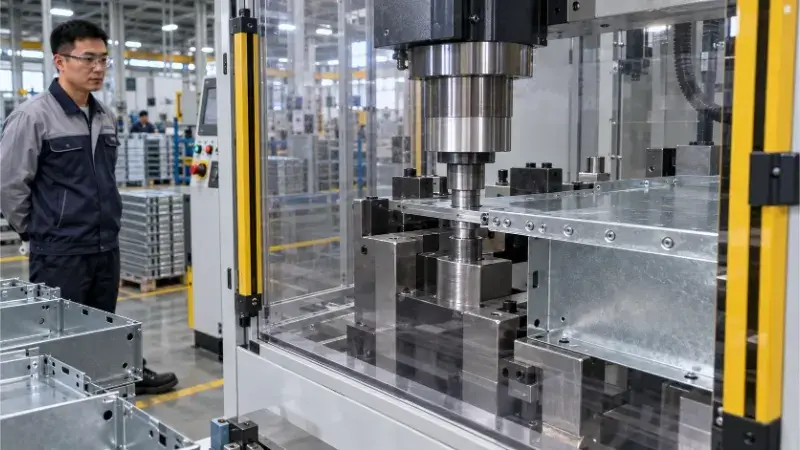
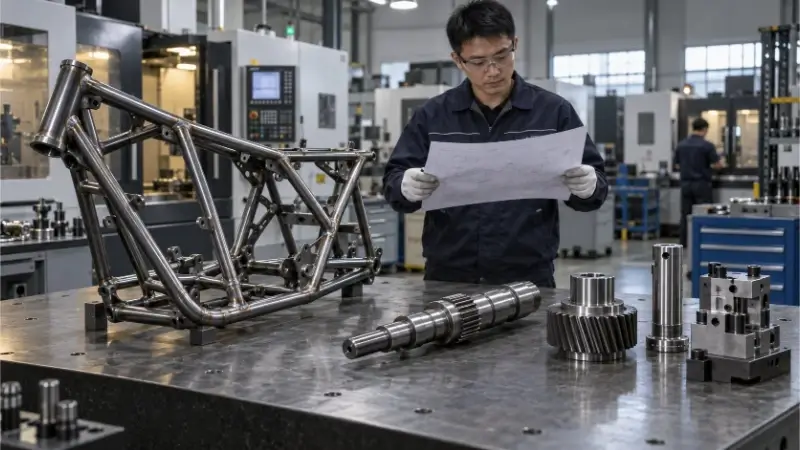
La principale différence entre un moule et une matrice réside dans l'état physique du matériau lors du formage. Un moule permet de façonner des matériaux liquides ou en fusion (comme le plastique) à l'intérieur d'une cavité fermée jusqu'à ce qu'ils se solidifient. Une matrice, quant à elle, permet de découper ou de déformer des matériaux solides (comme la tôle) en exerçant une pression mécanique extrême.
Comprendre cette distinction fondamentale n'est qu'une première étape. Pour les ingénieurs et les responsables des achats, confondre les capacités des moules et des matrices peut entraîner des coûts d'outillage catastrophiques, compromettre les tolérances des pièces et entraîner des semaines de retard dans les délais de livraison.
Ce guide présente en détail les principales différences techniques entre ces outils, explique comment choisir le procédé de fabrication le mieux adapté à la géométrie de votre pièce et comment évaluer avec précision le coût total de possession (TCO) avant de vous engager dans un investissement de 20 000 $20,000 dans l'outillage.
Réponse rapide : La distinction en ingénierie
- Moisissure : Permet de façonner des matériaux liquides ou semi-liquides (tels que le plastique ou le métal en fusion) en privilégiant un écoulement uniforme et un refroidissement contrôlé à l'intérieur d'une cavité fermée.
- Mourir : Découpe, façonne ou déforme des matériaux solides (tels que la tôle) pour leur donner une forme donnée, ce qui exige une résistance élevée au cisaillement et des jeux précis afin de résister à des millions de cycles d'impacts physiques.
- (Remarque terminologique : le moulage sous pression consiste à injecter du métal en fusion dans une cavité en acier. Bien que ce procédé fonctionne mécaniquement comme un moule, la terminologie industrielle désigne systématiquement cet outil sous le nom de “ matrice ”.)
Comprendre les différences et les types de moules et de matrices
Les outils de fabrication sont classés en fonction de la manière dont ils interagissent avec la matière première. Comprendre cette interaction permet de mieux saisir pourquoi certains outils nécessitent des programmes d'entretien spécifiques et des tolérances techniques précises.
Méthodes de formage : remplissage de cavité ou déformation plastique
La principale différence réside dans l'état du matériau lors du formage.
Le moulage repose sur la formation de cavités. Le matériau est chauffé jusqu’à ce qu’il atteigne un état fluide, puis injecté dans le moule, où il prend la forme de l’espace négatif qui s’y trouve. Par exemple, un boîtier électronique en plastique est fabriqué en contrôlant la dynamique thermique de la résine liquide en cours de refroidissement.
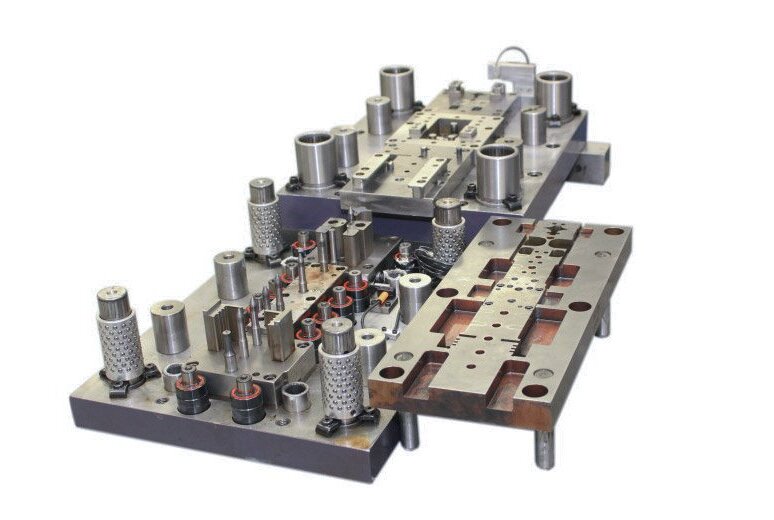
Les matrices fonctionnent généralement selon le principe du découpage ou de la déformation plastique. Elles exercent une force mécanique importante pour découper des matériaux solides ou les plier au-delà de leur limite d'élasticité. Un support de fixation en acier est fabriqué en déformant une tôle métallique pour lui donner la forme souhaitée, ce qui signifie que la matrice doit absorber d'énormes charges d'impact sans se briser.
Composants des outils et exigences en matière de tolérances
Comme ils traitent des matériaux se présentant sous différents états physiques, les moules et les matrices nécessitent des architectures internes et des critères de précision totalement différents.
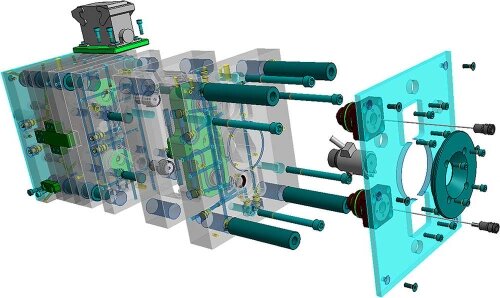
- Composants du moule : Les principaux éléments de mise en forme sont les suivants : noyau (la partie qui dépasse) et la cavité (la partie en retrait). Comme les moules sont en contact avec des fluides chauds, ils nécessitent canaux de refroidissement pour gérer les pertes de matière. Ils utilisent goupilles d'éjection pour retirer les pièces en toute sécurité. Afin d'éviter les bavures (fuite de matière entre les deux moitiés du moule), les goupilles de guidage et les douilles du moule sont souvent usinées selon des tolérances strictes, généralement de l'ordre de ±0,005 mm.
- Composants de la matrice : Les principaux composants sont les suivants : coup de poing (l'outil masculin qui exerce une force) et le matrice de découpe (la matrice qui reçoit la découpe). Les matrices nécessitent un plaque de séparation pour retirer le métal écroui du poinçon. Pour qu’une matrice puisse découper proprement sans générer de bavures excessives, le jeu entre le poinçon et la matrice est d’une importance capitale ; il est généralement fixé entre 5% et 10% de l’épaisseur du matériau, en fonction de la résistance au cisaillement du métal.
Configurations courantes d'outillage
Le choix de l'outillage dépend de l'opération à réaliser et du volume de production. Plutôt que de s'appuyer sur un catalogue figé, l'outillage est classé en fonction de la configuration de la cavité ou de l'opération de presse.
| Catégorie d'outillage[réf. : 27] | Configurations courantes[réf. : 27] | Cycle de production type[réf. : 27] |
|---|---|---|
| Moules à injection[réf. : 27] | Moules à cavité unique, à cavités multiples, moules de famille.[réf. : 27] | De 10 000 à plus d'un million de pièces.[réf. : 27] |
| Matrices d'estampage[réf. : 27] | Matrices de découpage, matrices de pliage, matrices progressives.[réf. : 27] | De 5 000 à plusieurs millions de pièces embouties.[réf. : 27] |
| Matrices de moulage[réf. : 27] | Matrices à chambre froide et à chambre chaude.[réf. : 27] | De 5 000 à plus de 500 000 pièces de charpente métallique.[réf. : 27] |
Choisissez un procédé de fabrication avant de commander les outillages
S'engager dans la fabrication d'outillages fixes nécessite un investissement important en capital et en temps. Le choix du procédé de fabrication doit être déterminé par la géométrie de la pièce, le volume de production, les contraintes de délais et le degré de maturité de la conception.
Contraintes liées aux matériaux et à la géométrie
La géométrie de la pièce limite directement les procédés de formage envisageables.
L'emboutissage de tôles nécessite une épaisseur de matériau uniforme sur l'ensemble de la pièce. Si votre conception comporte des épaisseurs de paroi variables, des nervures internes ou des éléments solides complexes, l'emboutissage est physiquement impossible.
Le moulage par injection (pour les plastiques) et le moulage sous pression (pour les métaux) permettent de réaliser des épaisseurs de paroi variables et des géométries internes complexes. Cependant, ces procédés nécessitent des angles de dépouille calculés (généralement de 1° à 3°) pour permettre l'éjection de la pièce. Si la pièce comporte des trous profonds et étroits ou des contre-dépouilles, l'outillage devra être équipé d'actions latérales ou de vérins de levage. Ces pièces mobiles augmentent le coût initial du moule et introduisent de nouveaux points d'usure qui nécessitent un entretien régulier.
Exigences de production et délais de livraison
Le choix de l'outillage dépend fortement du volume total prévu, de la fréquence des commandes et de la marge de tolérance en matière de délais de livraison.
L'outillage rigide (comme les moules et matrices en acier H13 ou D2) nécessite généralement entre 4 et 8 semaines pour l'usinage, l'assemblage et les essais (T1). Si vous avez besoin de pièces dans deux semaines, l'outillage rigide est d'emblée exclu.
La stabilité de la conception est tout aussi cruciale en raison des ordres de modification technique (ECO). La modification d’un programme CNC ne coûte pratiquement rien. Modifier un moule en acier trempé — en particulier s’il faut souder du matériau dans une cavité ou réusiner le bord d’une matrice — peut coûter des milliers de dollars et retarder la production de plusieurs semaines. Si le produit en est aux débuts de son cycle de vie et que ses dimensions sont susceptibles d’évoluer en fonction des retours des utilisateurs, il convient de retarder la fabrication des outillages fixes.
Alternatives en matière de prototypes et limites de validation
Avant de commander des moules ou des matrices de production, il est conseillé de recourir à des méthodes transitoires telles que Usinage CNC ou découpe au laser à l'aide d'une presse plieuse, afin de vérifier l'ajustement et le bon fonctionnement.
Cependant, les ingénieurs doivent comprendre ce qu'un prototype permet ou non de vérifier.
- UN Pièce en plastique usinée par commande numérique vérifie l'ajustement des pièces assemblées, mais ne met pas en évidence les défauts de moulage par injection tels que les marques d'affaissement, les lignes de soudure ou les déformations dues à un refroidissement inégal.
- UN pièce métallique découpée au laser et pliée à la presse plieuse vérifie l'emplacement des trous, mais ne présentera pas les caractéristiques d'écrouissage, de déformation sous l'effet de la matrice ou de retour élastique propres à une pièce poinçonnée à grande vitesse dans une matrice d'emboutissage.
Étude de cas : mise à l'échelle d'un support en acier sur mesure
Ce tableau illustre le passage du prototype à la production en série d'une équerre métallique standard, en mettant en évidence les raisons pour lesquelles différents procédés sont choisis à chaque étape.
| Phase de production[réf. : 28] | Processus de fabrication[réf. : 28] | Investissement dans l'outillage[réf. : 28] | Prix unitaire[réf. : 28] | Délai d'exécution[réf. : 28] | Flexibilité ECO[réf. : 28] |
|---|---|---|---|---|---|
| Prototype (50 unités)[réf. : 28] | Découpe au laser + presse plieuse manuelle[réf. : 28] | $0[réf. : 28] | $8.50[réf. : 28] | 3 jours[réf. : 28] | Haut (Mise à jour pour le format CAO uniquement)[réf. : 28] |
| Série pilote (2 000 unités)[réf. : 28] | Matrice simple de découpage et de pliage[réf. : 28] | $3,500[réf. : 28] | $2.20[réf. : 28] | 3 semaines[réf. : 28] | Faible (Nécessite une modification de l'outillage)[réf. : 28] |
| Production en série (50 000 unités)[réf. : 28] | Matrice d'estampage progressive[réf. : 28] | $18,000[réf. : 28] | $0.45[réf. : 28] | 6 semaines[réf. : 28] | Très faible (Coût élevé lié à la modification des étapes)[réf. : 28] |
Chaque étape de transition dépend du volume de demande confirmé et d'une conception finalisée, ce qui permet d'éviter les risques financiers inutiles et les goulots d'étranglement liés aux délais de production dès les premières phases d'un projet.
Concevoir des pièces de manière à réduire les problèmes de formage et de dimensions
La complexité de l'outillage, les taux de défauts et les coûts futurs liés aux ordres de modification technique (ECO) sont en grande partie déterminés avant même que le premier bloc d'acier ne soit découpé. Certaines caractéristiques géométriques entraînent directement des modes de défaillance tant dans les moules que dans les matrices.
Fluage et retrait : plastiques vs métaux
Le comportement des matériaux diffère fondamentalement selon qu'ils se refroidissent à partir d'une masse fondue de polymère liquide ou qu'ils se solidifient à partir d'un métal en fusion.
- Fonctionnalité: Épaisseurs de paroi variables sur une même pièce.
- Problèmes liés au moulage plastique : Les parties épaisses refroidissent beaucoup plus lentement que les parties fines. À mesure que le plastique plus épais refroidit et se rétracte, il entraîne la matière vers l'intérieur, ce qui crée un effet visuel marques d'enfoncement en surface ou entraînant la déformation de l'ensemble de la pièce chaîne hors tolérance.
- Problèmes liés à la fonderie : Dans le moulage sous pression de l'aluminium, les sections épaisses isolées, coupées du flux de métal fondu sous pression, développent des porosité ou des cavités de retrait lors de la solidification du métal, ce qui compromet l'intégrité structurelle.
- Solutions envisageables : Veillez à maintenir une épaisseur de paroi uniforme. Le creusement de sections épaisses pour créer une structure nervurée permet de préserver la résistance tout en évitant les défauts liés au retrait.
- Stratégie T1 d'expert (le principe “ Metal-Safe ”) : Les taux de retrait sont rarement 100% prévisibles. Les outilleurs expérimentés adoptent une approche dite “ metal-safe ” (ou “ steel-safe ”). Pour un diamètre intérieur (DI) critique sur une pièce en plastique, la cavité du moule est volontairement usinée avec un diamètre légèrement inférieur. Lors du premier essai (T1), si le DI de la pièce rétrécit trop, il est relativement facile d’enlever quelques microns d’acier par usinage désactivé le moule. La remise en place de l'acier par soudure est coûteuse et comporte un risque de fissuration.
Jeu et retour élastique
En ce qui concerne les matrices d'estampage, le respect d'une tolérance géométrique précise dépend entièrement de la maîtrise des limites mécaniques de la tôle.
- Fonctionnalité: Une équerre en acier coudée à 90° pour laquelle la distance entre le coude et un trou de référence doit être maintenue à ±0,2 mm.
- Problématiques : Lorsque le poinçon plie le métal puis se rétracte, l'élasticité naturelle du matériau le fait se redresser légèrement — un phénomène connu sous le nom de dos d'âne. De plus, si le jeu entre le poinçon et la matrice (l'écart entre le poinçon et la matrice) n'est pas adapté à l'épaisseur et à la limite d'élasticité de la tôle, le métal se fracturera de manière irrégulière, laissant des bavures excessives.
- Solutions envisageables : Les ingénieurs compensent le retour élastique en sur-pliant (par exemple, en concevant un outillage prévu pour un pli à 92° afin d'obtenir un angle de repos de 90°). Le retour élastique variant en fonction du lot de matériau, du sens de laminage et de l'épaisseur, la géométrie finale du poinçon nécessite souvent un réglage manuel après les premiers cycles de presse.
Tirants et contre-dépouilles
L'éjection est une étape cruciale. La pièce doit quitter l'outil rigide en acier sans frotter, sans rayer et sans rester collée.
- Fonctionnalité: Parois verticales (perpendiculaires à la ligne de joint) et crochets à encliquetage (contre-dépouilles).
- Problématiques : Les parois parfaitement verticales créent un effet de vide et frottent contre l'acier lors de l'éjection, ce qui provoque des marques de frottement. Les contre-dépouilles bloquent physiquement la pièce à l'intérieur de la cavité du moule.
- Solutions envisageables : Appliquer un angle de tirage (généralement de 1° à 3°) sur toutes les parois parallèles à la direction d'éjection. Dans la mesure du possible, reconcevez les contre-dépouilles pour en faire des noyaux traversants (obturateurs). Si une contre-dépouille est inévitable, le moule nécessite des actions latérales mécaniques ou des élévateurs. Ces composants mobiles augmentent considérablement le coût initial de l'outillage et introduisent des points d'usure qui exigent un entretien fréquent.
Choisir les matériaux des outils en fonction des conditions d'utilisation
Le choix d'un acier à outils ne se résume pas à une solution universelle. Il faut trouver un équilibre entre les conditions thermiques, la composition chimique de la matière première et les contraintes mécaniques prévues.
L'idée fausse concernant les coûts : Les équipes chargées des achats partent souvent du principe que le coût élevé des outillages s'explique par le prix élevé de l'acier haut de gamme. En réalité, le bloc d'acier brut ne représente généralement que 10% à 20% du coût total du moule. Le véritable facteur de coût est usinabilité. Les aciers trempés haut de gamme (tels que le D2 ou le H13) obligent les machines CNC à fonctionner à des vitesses d'avance plus faibles, usent rapidement les outils de coupe et nécessitent de nombreuses heures d'usinage par électroérosion (EDM), un processus lent.
Résistance à l'usure et ténacité
Il existe un compromis métallurgique inhérent entre la capacité d'un outil à rester tranchant (résistance à l'usure/dureté) et sa capacité à absorber les chocs sans se fracturer (ténacité).
- À la pointe de l'innovation : Les poinçons de découpage utilisés dans un outil d'emboutissage doivent présenter une dureté extrême (par exemple, de l'acier D2 trempé à 60-62 HRC) afin de conserver un tranchant affûté pendant des millions de cycles sans s'émousser.
- Composants structurels et de formage : Les blocs de matrice soumis à des chocs violents, ou les matrices d'emboutissage profond exposées à des contraintes de compression importantes, nécessitent une ténacité plus élevée (par exemple, l'acier S7 résistant aux chocs). Ils doivent absorber les chocs afin d'éviter toute fissuration catastrophique, même si cela implique une résistance à l'usure légèrement inférieure.
Gestion de la chaleur et de la corrosion
C'est souvent l'environnement d'utilisation qui détermine le matériau de base.
- Cycles thermiques : Les moules de moulage sous pression pour l'aluminium sont soumis à des chocs thermiques extrêmes. Le cycle rapide d'injection du métal en fusion et de projection du liquide de refroidissement provoque une fatigue thermique, entraînant l'apparition de “ fissures thermiques ” (microfissures à la surface de la cavité). L'acier à outils pour travail à chaud H13 est la norme dans ce secteur en raison de sa stabilité à haute température.
- Environnements corrosifs : Le moulage de certaines matières plastiques, telles que le PVC ou les résines ignifuges, génère des émanations corrosives qui provoquent rapidement la rouille des aciers à outils standard. Il est donc nécessaire d'utiliser des aciers inoxydables (comme le 420 SS) ou des revêtements spécialisés à base de nickel pour les blocs de cavité.
Traitements et inserts
Au lieu d'usiner un outil massif dans son intégralité à partir d'un superalliage difficile à usiner, les fabricants d'outils misent sur des traitements localisés et des conceptions modulaires.
- Traitements de surface : Nitruration ou Revêtements PVD (dépôt physique en phase vapeur) appliquer une couche microscopique d'une dureté extrême à la surface de l'outil, ce qui améliore la résistance à l'usure et réduit le frottement sans rendre le cœur de l'acier cassant.
- Inserts interchangeables : Les zones soumises à une forte usure, telles que les points d'injection des pièces en plastique ou les petits poinçons de perçage d'un outillage progressif, sont conçues sous forme d'inserts amovibles. Lorsqu'un poinçon s'émousse, l'équipe de maintenance remplace le petit insert plutôt que de retirer l'ensemble de l'outillage de la presse pour le réusiner.
Matériaux et applications courants dans le domaine de l'outillage
| Qualité des matériaux[réf. : 29] | Conditions de fonctionnement idéales[réf. : 29] | Principaux avantages[réf. : 29] | Principales limites[réf. : 29] |
|---|---|---|---|
| Aluminium (QC-10)[réf. : 29] | Plastiques moulés à basse pression, prototypes[réf. : 29] | Haute conductivité thermique, excellente usinabilité[réf. : 29] | Faible résistance à l'usure, se cabosse facilement[réf. : 29] |
| Acier P20[réf. : 29] | Moulage par injection général[réf. : 29] | Pré-trempé (~30 HRC), bon rapport coût/usinabilité[réf. : 29] | Insuffisant pour les résines renforcées de fibres de verre abrasives[réf. : 29] |
| Acier H13[réf. : 29] | Moulage à haute température, forgeage à chaud[réf. : 29] | Excellente résistance à la fatigue thermique[réf. : 29] | Doit subir un traitement thermique après l'usinage de dégrossissage[réf. : 29] |
| Acier D2[réf. : 29] | Estampage à froid, matrices de découpage[réf. : 29] | Grande dureté, conserve un tranchant efficace[réf. : 29] | Faible ténacité, sujet à l'écaillage en cas de choc[réf. : 29] |
Précision des contrôles lors de la fabrication de moules et de matrices
La précision de l'outillage détermine la qualité finale de la pièce. Cependant, l'usinage de l'acier trempé nécessite une séquence d'opérations spécifique et une gestion rigoureuse des tolérances cumulées.
Fraisage, fraisage à haute vitesse et électroérosion
Il n'existe pas de méthode d'usinage unique adaptée à toutes les caractéristiques. Les outilleurs établissent l'enchaînement des opérations en fonction de la dureté du matériau, des rapports profondeur/largeur et des rayons des angles internes.
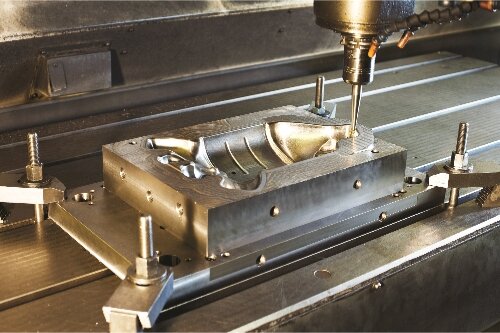
- Fraisage CNC: Utilisé pour l'enlèvement de matière en grande quantité lorsque l'acier est à l'état recuit (tendre). Les centres d'usinage modernes à grande vitesse (HSM) peuvent également effectuer un “ fraisage à l'état dur ” sur de l'acier traité thermiquement, offrant ainsi des états de surface exceptionnels et réduisant le recours à l'électroérosion.
- Électroérosion à fil (EDM) : La méthode de référence pour la découpe des poinçons mâles et des matrices femelles dans les outils d'estampage. Elle permet de découper des profils traversants avec une précision extrême (±0,002 mm), quelle que soit la dureté de l'acier.
- Électroérosion par enfonçage (électroérosion par cavité): Indispensable pour les cavités aveugles que les outils rotatifs ne peuvent physiquement pas usiner.
- Exemple concret : Un moule en plastique nécessite une cavité profonde dotée d'ailettes de refroidissement (
1 mm de large × 15 mmprofonde) avec des angles internes aigus à 90°. Une fraise CNC ne peut pas usiner un angle interne aigu (elle laisse un rayon), et une fraise suffisamment petite pour s'adapter à un 1mmL'écart se romprait à cette profondeur. Au lieu de cela, l'outilleur usine une électrode en cuivre qui épouse exactement la forme de l'ailette, puis utilise l'électroérosion par enfonçage pour creuser lentement la cavité profonde dans le bloc d'acier trempé.
Caractéristiques techniques de la surface
La finition de surface de l'outil détermine directement l'aspect de la pièce, mais elle influe également sur les mécanismes de formage.
- Polissage ou texturation : Un polissage miroir de haute qualité (SPI A-2) est obligatoire pour les lentilles optiques et facilite le démoulage de certaines résines lors de l'éjection. À l'inverse, les surfaces traitées par électroérosion (EDM) présentent naturellement une texture mate (échelle VDI), ce qui est souvent recherché délibérément sur les biens de consommation afin de masquer les traces de doigts et les légères marques d'affaissement dues à l'injection.
- Le frottement : Dans les matrices d'emboutissage profond des métaux, les rayons d'emboutissage doivent être parfaitement polis. Une surface rugueuse génère un frottement excessif, ce qui provoque le grippage de la tôle (soudure à froid avec la matrice) et sa déchirure pendant l'emboutissage.
Systèmes de référence, ajustements et réalité des tolérances
Le respect de tolérances strictes sur chaque composant ne garantit pas que l'outil assemblé fonctionnera correctement.
- La variable « Traitement thermique » : L'acier se déforme et se dilate pendant le processus de trempe. Un bloc usiné avec une précision parfaite par rapport à ses repères à l'état mou perdra sa précision après son passage au four. C'est pourquoi les ajustements critiques ne peuvent pas être réalisés avant le traitement thermique.
- Rétablissement des systèmes de référence : Une fois trempé, le bloc d'acier déformé doit être acheminé vers un Rectifieuse de surface de précision. L'opérateur rectifie les faces supérieure, inférieure et latérales pour les rendre parfaitement planes et d'équerre, afin de rétablir les plans de référence. Ce n'est qu'alors que l'électroérosion à fil ou le fraisage de matériaux durs peuvent être effectués avec précision.
- Tolérances des équipements par rapport à celles des pièces : Il est essentiel de faire la distinction entre tolérances de fabrication des outils et tolérances des pièces finies. Une machine CNC 5 axes haut de gamme peut maintenir les dimensions d'une cavité de moule avec une tolérance de ±0,005 mm. Cependant, si l'équipe d'ingénierie a estimé un taux de retrait du plastique de 1,51 TP3T, mais que la résine se rétracte en réalité de 1,81 TP3T, la pièce moulée finale ne passera pas le contrôle qualité. Une grande précision des équipements ne suffit pas à corriger des hypothèses techniques erronées.
Comparer les investissements en outillage et les coûts totaux de production
Pour évaluer un devis d'outillage, il ne faut pas se limiter au prix affiché initial. Un moule ou une matrice moins cher cache souvent des coûts d'entretien plus élevés à long terme ou des temps de cycle plus longs, ce qui, au final, fait grimper le prix unitaire. Les responsables des achats doivent donc analyser le coût total de possession (TCO).
Analyse détaillée des coûts initiaux
Lorsque vous comparez les devis de différents fabricants d'outils, assurez-vous que le périmètre de la prestation soit strictement identique. Le coût global initial de l'outillage doit être ventilé comme suit :
- Conception et ingénierie (DFM) : Temps consacré à l'optimisation de la pièce en vue de sa fabricabilité et à la conception de l'architecture de l'outil.
- Matières premières : La nuance des blocs d'acier (par exemple, P20 ou H13), les collecteurs de canaux chauds sur mesure ou les jeux de matrices spécialisés.
- Usinage et assemblage : La majeure partie des coûts, qui comprend l'usinage CNC, l'électroérosion à fil et par enfonçage, la rectification de précision et l'assemblage manuel.
- Essais et modifications : Le coût du temps de presse pour le T1 (premier essai) et le nombre prévu de cycles de mise au point nécessaires pour atteindre la conformité dimensionnelle.
Si un devis s'avère étonnamment bas, il se peut que l'outilleur utilise un acier de qualité inférieure, qu'il omette d'inclure un système de canaux chauds indispensable ou qu'il prévoie de facturer un supplément pour chaque essai supplémentaire.
Calcul du volume d'équilibre
Lorsqu'il s'agit de choisir entre deux procédés de fabrication viables (par exemple, découpe au laser + presse plieuse ou emboutissage progressif), le choix se résume à une question de calcul.
La formule simplifiée :
Volume d'équilibre = Différence entre les coûts fixes d'outillage ÷ Différence entre les prix unitaires
Exemple de scénario :
- Itinéraire A (Laser/Frein) : Outillage = 0, Prix unitaire = 5,00
- Parcours B (matrice d'estampage) : Outillage = 12 000, Prix unitaire = 1,00
- Volume d'équilibre = 12 000 ÷ (5,00 − $1,00) = 3 000 unités.
Si votre volume total prévu sur toute la durée de vie est inférieur à 3 000 unités, l'option A est la plus économique. Au-delà de 3 000 unités, la puce $12 000 est rentabilisée. (Remarque : ce calcul simplifié part du principe que les opérations secondaires, les taux de rebut et les coûts d'inspection sont déjà pris en compte dans le prix unitaire proposé.)
Maintenance, ECO et pénalités liées au temps de cycle
L'outillage n'est pas une dépense ponctuelle, du genre “ on s'en occupe une fois pour toutes ”. Les matrices s'émoussent et les moules s'encrassent.
- Pénalités liées au temps de cycle : Un moule bon marché présente souvent des canaux de refroidissement mal conçus. Si un moule bon marché nécessite 60 secondes pour refroidir une pièce en plastique, alors qu'un moule optimisé (mais légèrement plus cher) y parvient en 40 secondes, cette différence de 20 secondes fera grimper en flèche vos coûts unitaires de temps-machine sur une série de 100 000 pièces. Un outillage bon marché est souvent le plus coûteux à l'usage.
- Entretien : Les matrices d'estampage nécessitent des arrêts réguliers de la presse pour retirer l'outil et réaffûter les poinçons de découpe. Les moules d'injection nécessitent le rinçage des canaux de refroidissement et le remplacement des broches d'éjection usées. Assurez-vous que le contrat précise qui prend en charge les frais d'entretien courant.
- Ordres de modification technique (ECO) : La modification de l'acier trempé après traitement thermique coûte extrêmement cher. Si la conception n'est pas encore définitive, reportez la fabrication des outillages permanents.
Tableau comparatif des coûts d'outillage
| Catégorie de coûts[réf. : 30] | Fabrication A : CNC / Tôlerie (sans outillage)[réf. : 30] | Parcours B : Outillage souple (par exemple, moule P20)[réf. : 30] | Itinéraire C : Outillage dur (par ex. D2/H13)[réf. : 30] |
|---|---|---|---|
| Investissement initial[réf. : 30] | De zéro à un niveau minimal (accessoires uniquement)[réf. : 30] | Faible à moyen[réf. : 30] | Haut[réf. : 30] |
| Coût unitaire[réf. : 30] | Haut[réf. : 30] | Moyen[réf. : 30] | Très faible[réf. : 30] |
| Charge liée à la maintenance[réf. : 30] | Aucun[réf. : 30] | Faible (durée de vie globale plus courte)[réf. : 30] | Élevé (nécessite un entretien spécialisé)[réf. : 30] |
| Coût des modifications de conception[réf. : 30] | Faible (Mise à jour CAO/FAO)[réf. : 30] | Haut[réf. : 30] | Très élevé (nécessite souvent une soudure ou un réusinage)[réf. : 30] |
Prêt à faire passer votre projet du stade du prototype à celui de la production sans risque financier ?
La gestion des investissements en outillage, le choix des matériaux et le cumul des tolérances peuvent faire la différence entre le respect et le dépassement du budget d’un projet. Chez TZR, nous estimons que vous ne devriez pas vous engager dans l’achat d’un outillage fixe de type $20 000 tant que votre conception n’a pas été validée sans équivoque.
Ne vous demandez plus quelle méthode de fabrication est la meilleure. Envoyez-nous dès aujourd'hui vos fichiers CAO pour bénéficier d'une analyse DFM et d'une évaluation du routage gratuites
Hey, je suis Kevin Lee
Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes
Estampage progressif, estampage composé et estampage par matrice de transfert
Matériaux de prototypage : comment choisir le bon matériau