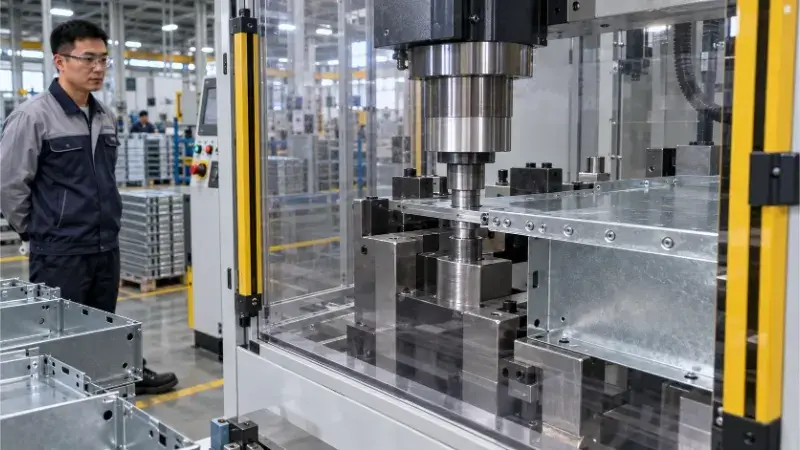
Het belangrijkste verschil tussen een gietvorm en een matrijs is de fysische toestand van het materiaal tijdens het vormgeven. Een gietvorm geeft vloeibare of gesmolten materialen (zoals kunststof) binnen een gesloten holte vorm totdat ze stollen. Een matrijs snijdt of vervormt vaste materialen (zoals plaatmetaal) met behulp van extreme mechanische druk.
Inzicht in dit fundamentele verschil is slechts de eerste stap. Voor ingenieurs en inkoopmanagers kan het door elkaar halen van de mogelijkheden van gietvormen en matrijzen leiden tot catastrofale gereedschapskosten, verslechterde toleranties van onderdelen en weken aan verloren doorlooptijd.
In deze gids worden de belangrijkste technische verschillen tussen deze gereedschappen toegelicht, wordt uitgelegd hoe u de juiste productiemethode voor de geometrie van uw onderdeel kunt kiezen en wordt beschreven hoe u de totale eigendomskosten (TCO) nauwkeurig kunt beoordelen voordat u een investering van $20.000 in gereedschap doet.
Kort antwoord: De onderscheiding voor ingenieurs
- Schimmel: Vormt vloeibare of halfvloeibare materialen (zoals gesmolten kunststof of metaal) door de nadruk te leggen op een gelijkmatige stroming en gecontroleerde afkoeling binnen een gesloten holte.
- Sterven: Snijdt, vormt of drukt vaste materialen (zoals plaatmetaal) in de gewenste vorm, waarbij een hoge afschuifsterkte en nauwkeurige speling vereist zijn om miljoenen cycli van fysieke belasting te kunnen weerstaan.
- (Opmerking over de terminologie: Bij spuitgieten wordt gesmolten metaal in een stalen holte gespoten. Hoewel het mechanisch gezien als een gietvorm functioneert, wordt dit gereedschap in de branche algemeen aangeduid als een “matrijs”.)
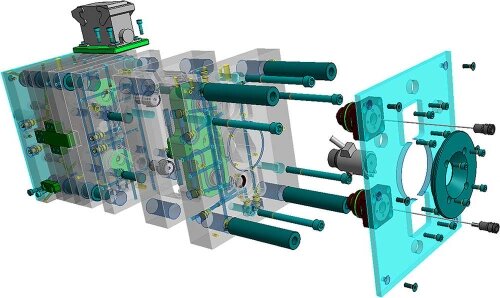
Inzicht in de verschillen en soorten matrijzen en stempels
Productiegereedschappen worden ingedeeld op basis van de manier waarop ze in wisselwerking staan met de grondstof. Inzicht in deze wisselwerking maakt duidelijk waarom voor bepaalde gereedschappen specifieke onderhoudsschema’s en technische toleranties gelden.
Vormgevingsmethoden: het vullen van holtes versus plastische vervorming
Het belangrijkste verschil zit hem in de toestand van het materiaal tijdens het vormen.
Bij matrijzen draait alles om het vormen van holtes. Het materiaal wordt verwarmd totdat het vloeibaar wordt, in de matrijs gespoten en neemt vervolgens de vorm aan van de holte binnenin. Zo wordt bijvoorbeeld een kunststof behuizing voor elektronica gevormd door de thermodynamica van afkoelende vloeibare hars te regelen.
Matrijzen werken doorgaans op basis van uitsnijden of plastische vervorming. Ze oefenen een enorme mechanische kracht uit om vaste materialen te snijden of ze voorbij hun vloeigrens te buigen. Een stalen bevestigingsbeugel wordt gevormd door een metalen plaat in de gewenste vorm te persen, wat betekent dat de matrijs enorme schokbelastingen moet opvangen zonder te breken.
Onderdelen van gereedschappen en tolerantie-eisen
Omdat matrijzen en stempels materialen in verschillende fysische toestanden verwerken, vereisen ze totaal verschillende interne opbouw en precisiemaatstaven.
- Onderdelen van de matrijs: De belangrijkste vormgevende elementen zijn de kern (het uitstekende deel) en de holte (het verzonken deel). Aangezien matrijzen in contact komen met hete vloeistoffen, moeten ze koelkanalen om materiaalverlies tegen te gaan. Ze maken gebruik van uitwerppinnen om onderdelen veilig te kunnen verwijderen. Om flash (materiaal dat tussen de matrijshelften uitsteekt) te voorkomen, worden de geleidingspennen en bussen van de matrijs vaak volgens strikte toleranties bewerkt, doorgaans rond ±0,005 mm.
- De onderdelen: De belangrijkste onderdelen zijn de pons (het mannelijke werktuig waarmee kracht wordt uitgeoefend) en de de matrijs (het vrouwelijke gereedschap dat de snede opvangt). Matrijzen vereisen een afschrapplaat om het door koudvervorming gehard metaal van de stempel los te trekken. Om ervoor te zorgen dat een matrijs netjes snijdt zonder overmatige bramen te veroorzaken, is de speling tussen de stempel en de matrijs van cruciaal belang — deze wordt doorgaans berekend op 5% tot 10% van de materiaaldikte, afhankelijk van de afschuifsterkte van het metaal.
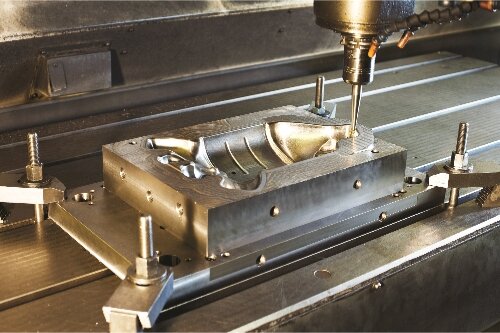
Veelvoorkomende gereedschapsconfiguraties
Het gereedschap wordt bepaald op basis van de vereiste bewerking en het productievolume. In plaats van een starre catalogus wordt het gereedschap ingedeeld op basis van de configuratie van de matrijs of de persbewerking.
| Categorie gereedschap[bronvermelding: 27] | Veelvoorkomende configuraties[bronvermelding: 27] | Typische productieserie[bronvermelding: 27] |
|---|---|---|
| Spuitgietmatrijzen[bronvermelding: 27] | Matrijzen met één holte, met meerdere holtes en matrijzenfamilies.[bronvermelding: 27] | 10.000 tot 1.000.000+ onderdelen.[bronvermelding: 27] |
| Stempelafdrukken[bronvermelding: 27] | Uitsnijdmatrijzen, buigmatrijzen, progressieve matrijzen.[bronvermelding: 27] | 5.000 tot miljoenen gestanste onderdelen.[bronvermelding: 27] |
| Gietmatrijzen[bronvermelding: 27] | Koudkamer- en warmkamermatrijzen.[bronvermelding: 27] | 5.000 tot 500.000+ metalen constructieonderdelen.[bronvermelding: 27] |
Kies een productiemethode voordat u de matrijzen bestelt
De aanschaf van vaste gereedschappen vergt een aanzienlijke investering in kapitaal en tijd. De keuze voor een productieproces moet worden bepaald door de geometrie van het onderdeel, het productievolume, de doorlooptijdseisen en de mate van uitwerking van het ontwerp.
Beperkingen met betrekking tot materiaal en geometrie
De geometrie van het onderdeel bepaalt rechtstreeks welke vormgevingsprocessen mogelijk zijn.
Voor het stansen van plaatmetaal is een gelijkmatige materiaaldikte over het gehele onderdeel vereist. Als uw ontwerp variërende wanddiktes, interne ribben of complexe massieve elementen bevat, is stansen fysiek onmogelijk.
Spuitgieten (voor kunststoffen) en drukgieten (voor metalen) zijn geschikt voor variabele wanddiktes en complexe interne geometrieën. Deze processen vereisen echter speciaal ontworpen uitloophoeken (meestal 1^\circ tot 3^\circ) zodat het onderdeel kan worden uitgeworpen. Als het onderdeel diepe, smalle gaten of ondersnijdingen vereist, zijn zijbewegingen of hefmechanismen in de matrijs nodig. Deze bewegende onderdelen verhogen de initiële kosten van de matrijs en zorgen voor nieuwe slijtagepunten die regelmatig onderhoud vereisen.
Productie-eisen en doorlooptijden
De keuze van het gereedschap hangt sterk af van het verwachte totale volume, de bestelfrequentie en de toelaatbare doorlooptijd.
Voor het vervaardigen van harde matrijzen (zoals matrijzen en stempels van H13- of D2-staal) is doorgaans 4 tot 8 weken nodig voor de bewerking, montage en proefproductie (T1). Als u de onderdelen binnen twee weken nodig hebt, vallen harde matrijzen meteen af.
Ontwerpstabiliteit is eveneens van cruciaal belang vanwege Engineering Change Orders (ECO’s). Het aanpassen van een CNC-programma kost bijna niets. Het aanpassen van een matrijs van gehard staal – vooral als er materiaal in een holte moet worden ingelast of een rand van de matrijs opnieuw moet worden bewerkt – kan duizenden dollars kosten en de productie wekenlang vertragen. Als het product zich in een vroeg stadium van de levenscyclus bevindt en de afmetingen op basis van gebruikersfeedback kunnen veranderen, stel het maken van harde matrijzen dan uit.
Alternatieven voor prototypes en validatielimieten
Voordat u productiemallen of -stempels bestelt, kunt u gebruikmaken van tussentijdse methoden zoals CNC-bewerking of lasersnijden met een kantpers worden gebruikt om de pasvorm en werking te controleren.
Ingenieurs moeten echter goed begrijpen wat een prototype wel en niet kan verifiëren.
- A CNC-gefreesd kunststof onderdeel controleert of de onderdelen goed in elkaar passen, maar brengt geen spuitgietfouten aan het licht, zoals inzinkingen, lasnaden of kromtrekken als gevolg van ongelijkmatige afkoeling.
- A lasergesneden en gekantrecht metalen onderdeel controleert de plaatsing van de gaten, maar vertoont niet de eigenschappen van verharding, rolvorming of terugvering die kenmerkend zijn voor een onderdeel dat met hoge snelheid in een stansmatrijs is gestanst.
Casestudy: Schaalvergroting van een op maat gemaakte stalen beugel
Deze tabel geeft een overzicht van de overgang van prototype naar massaproductie voor een standaard metalen beugel, waarbij wordt uitgelegd waarom in verschillende fasen voor verschillende processen wordt gekozen.
| Productiefase[bronvermelding: 28] | Productieproces[bronvermelding: 28] | Investering in gereedschap[bronvermelding: 28] | Deelprijs[bronvermelding: 28] | Doorlooptijd[bronvermelding: 28] | ECO-flexibiliteit[bronvermelding: 28] |
|---|---|---|---|---|---|
| Prototype (50 stuks)[bronvermelding: 28] | Lasersnijden + handbediende kantpers[bronvermelding: 28] | $0[bronvermelding: 28] | $8.50[bronvermelding: 28] | 3 dagen[bronvermelding: 28] | Hoog (Alleen update CAD)[bronvermelding: 28] |
| Proefproductie (2.000 stuks)[bronvermelding: 28] | Eenvoudige stans- en buigmatrijs[bronvermelding: 28] | $3,500[bronvermelding: 28] | $2.20[bronvermelding: 28] | 3 weken[bronvermelding: 28] | Laag (Hiervoor is een aanpassing van de gereedschappen nodig)[bronvermelding: 28] |
| Massaproductie (50.000 stuks)[bronvermelding: 28] | Progressieve stansmatrijs[bronvermelding: 28] | $18,000[bronvermelding: 28] | $0.45[bronvermelding: 28] | 6 weken[bronvermelding: 28] | Zeer laag (Hoge kosten voor het aanpassen van fasen)[bronvermelding: 28] |
Elke overgang is afhankelijk van een bevestigd vraagvolume en een vaststaand ontwerp, waardoor onnodige kapitaalrisico’s en knelpunten in de doorlooptijd in de vroege fasen van een project worden voorkomen.
Ontwerp onderdelen om problemen bij het vormen en met de afmetingen te verminderen
De complexiteit van de gereedschappen, de defectpercentages en de toekomstige kosten van technische wijzigingsopdrachten (ECO’s) worden grotendeels bepaald nog voordat het eerste staalblok wordt gesneden. Bepaalde geometrische kenmerken leiden direct tot faalwijzen in zowel matrijzen als stempels.
Vloeigedrag en krimp: kunststoffen versus metalen
Materialen gedragen zich fundamenteel anders, afhankelijk van of ze afkoelen vanuit een vloeibare polymeersmelt of stollen vanuit een gesmolten metaaltoestand.
- Functie: Variabele wanddiktes binnen één enkel onderdeel.
- Problemen bij het spuitgieten van kunststof: Dikke delen koelen veel langzamer af dan dunne delen. Terwijl het dikkere plastic afkoelt en krimpt, trekt het materiaal naar binnen, waardoor er een visueel effect ontstaat deukjes aan de oppervlakte of waardoor het gehele onderdeel ketting buiten de tolerantie.
- Problemen bij het gieten van metaal: Bij het spuitgieten van aluminium zullen geïsoleerde dikke delen die zijn afgesneden van de stroom van het onder druk staande gesmolten metaal interne porositeit of krimpgaten die ontstaan wanneer het metaal stolt, waardoor de structurele integriteit in het gedrang komt.
- Haalbare oplossingen: Zorg voor een gelijkmatige wanddikte. Door dikke delen uit te boren om een geribbelde structuur te creëren, blijft de sterkte behouden en worden krimpfouten voorkomen.
- Strategie voor T1 van experts (het “Metal-Safe”-principe): Krimpwaarden zijn zelden 100% voorspelbaar. Ervaren matrijzenbouwers hanteren een “metaalveilige” (of “staalveilige”) aanpak. Voor een kritische binnendiameter (ID) van een kunststof onderdeel wordt de matrijsholte opzettelijk iets te klein bewerkt. Als de binnendiameter van het onderdeel tijdens de eerste proef (T1) te veel krimpt, is het relatief eenvoudig om een paar micron staal weg te werken uit de mal. Het opnieuw aanbrengen van staal door middel van lassen is duur en brengt het risico op scheuren met zich mee.
Speling en terugvering
Bij stansmatrijzen hangt het bereiken van een nauwkeurige geometrische tolerantie volledig af van het omgaan met de mechanische beperkingen van het plaatmetaal.
- Functie: Een onder een hoek van 90° gebogen stalen beugel waarbij de afstand van de knik tot een referentiegat binnen ±0,2 mm moet liggen.
- Kwesties: Wanneer de stansmatrijs het metaal buigt en zich terugtrekt, zorgt de natuurlijke elasticiteit van het materiaal ervoor dat het weer enigszins rechttrekt — een verschijnsel dat bekendstaat als springrug. Bovendien zal het metaal, als de matrijsspeling (de afstand tussen de pons en de matrijs) niet is afgestemd op de dikte en de vloeigrens van de plaat, ongelijkmatig breken, waardoor er overmatige bramen ontstaan.
- Haalbare oplossingen: Ingenieurs compenseren terugvering door overmatig te buigen (bijvoorbeeld door gereedschap te ontwerpen voor een buiging van 92°, zodat de ruststand 90° bedraagt). Aangezien terugvering varieert naargelang de materiaalpartij, de walsrichting en de dikte, moet de uiteindelijke geometrie van de pons vaak handmatig worden bijgesteld na de eerste perscycli.
Ontwerpen en ondersnijdingen
Het uitwerpen is een cruciale fase. Het onderdeel moet uit de stevige stalen matrijs komen zonder te schuren, krassen te maken of vast te blijven zitten.
- Functie: Verticale wanden (loodrecht op de scheidingslijn) en klikhaken (ondersnijdingen).
- Kwesties: Perfect verticale wanden zorgen voor een vacuümsluiting en schuren tegen het staal tijdens het uitwerpen, wat leidt tot sleepsporen. Ondersnijdingen zorgen ervoor dat het onderdeel fysiek in de matrijsholte vast komt te zitten.
- Haalbare oplossingen: Breng een trekhoek (doorgaans 1° tot 3°) op alle wanden die evenwijdig lopen aan de uitwerprichting. Herontwerp ondersnijdingen waar mogelijk tot doorlopende kernen (afsluiters). Als een ondersnijding onvermijdelijk is, zijn voor de matrijs mechanische zijacties of hefmechanismen nodig. Deze bewegende onderdelen verhogen de initiële matrijskosten aanzienlijk en zorgen voor slijtagepunten die regelmatig onderhoud vereisen.
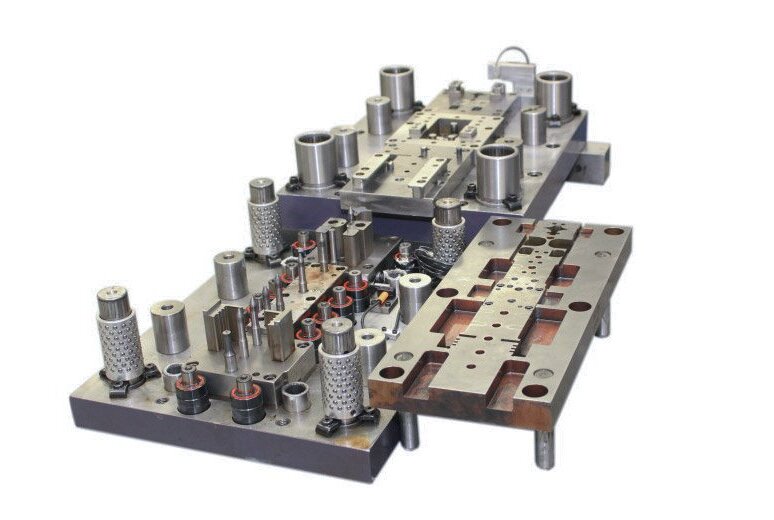
Kies gereedschapsmaterialen die geschikt zijn voor de bedrijfsomstandigheden
Het specificeren van gereedschapsstaal is geen standaardbeslissing. Bij de keuze moet rekening worden gehouden met de thermische omstandigheden, de chemische samenstelling van de grondstof en de verwachte mechanische belasting.
De misvatting over de kosten: Inkoopteams gaan er vaak van uit dat dure matrijzen te wijten zijn aan de hoge kosten van hoogwaardig staal. In werkelijkheid maakt het ruwe staalblok doorgaans slechts 10% tot 20% van de totale matrijskosten uit. De echte kostenfactor is bewerkbaarheid. Hoogwaardig gehard staal (zoals D2 of H13) dwingt CNC-machines ertoe om met lagere voedingssnelheden te werken, zorgt ervoor dat snijgereedschappen snel slijten en vereist vele uren langzaam bewerken met vonkverspaning (EDM).
Slijtvastheid versus taaiheid
Er bestaat een inherent metallurgisch evenwicht tussen het vermogen van een gereedschap om scherp te blijven (slijtvastheid/hardheid) en zijn vermogen om schokken op te vangen zonder te breken (taaiheid).
- Baanbrekende ontwikkelingen: Snijstempels in een stansmatrijs moeten extreem hard zijn (bijvoorbeeld D2-staal, gehard tot 60-62 HRC) om gedurende miljoenen slagen een scherpe snijrand te behouden zonder bot te worden.
- Constructie- en vormonderdelen: Matrijzen die aan zware schokken worden blootgesteld, of dieptrekmatrijzen die onder zware drukspanning staan, vereisen een hogere taaiheid (bijvoorbeeld S7-schokbestendig staal). Ze moeten schokken kunnen opvangen om catastrofale scheurvorming te voorkomen, zelfs als dit ten koste gaat van een iets lagere slijtvastheid.
Warmte- en corrosiebeheer
De gebruiksomgeving is vaak bepalend voor het basismateriaal.
- Thermische cycli: Spuitgietmatrijzen voor aluminium worden blootgesteld aan extreme thermische schokken. De snelle afwisseling tussen het inspuiten van gesmolten metaal en het sproeien van koelvloeistof veroorzaakt thermische vermoeidheid, wat leidt tot “heat checking” (microscheurtjes op het oppervlak van de holte). H13-warmwerkgereedschapsstaal is hier de industriestandaard vanwege zijn stabiliteit bij hoge temperaturen.
- Corrosieve omgevingen: Bij het spuitgieten van bepaalde kunststoffen, zoals PVC of vlamvertragende harsen, komen corrosieve dampen vrij die standaard gereedschapsstaal snel doen roesten. Voor de matrijsblokken zijn roestvrij staal (zoals 420 SS) of speciale nikkelbekledingen vereist.
Behandelingen en inzetstukken
In plaats van een volledig massief gereedschap uit een moeilijk te bewerken superlegering te verspanen, maken gereedschapmakers gebruik van plaatselijke bewerkingen en modulaire ontwerpen.
- Oppervlaktebehandelingen: Nitreren of PVD-coatings (Physical Vapor Deposition) een microscopisch dunne laag met een extreem hoge hardheid op het oppervlak van het gereedschap aanbrengen, waardoor de slijtvastheid wordt verbeterd en de wrijving wordt verminderd zonder dat de kern van het staal broos wordt.
- Verwisselbare inzetstukken: Onderdelen die aan sterke slijtage onderhevig zijn – zoals spuitgietkanalen voor kunststof of kleine stansstempels in een progressieve matrijs – zijn ontworpen als verwisselbare inzetstukken. Wanneer een stansstempel bot wordt, vervangt het onderhoudsteam het kleine inzetstuk in plaats van het gehele gereedschap uit de pers te halen voor nabewerking.
Veelgebruikte gereedschapsmaterialen en toepassingen
| Materiaalklasse[bronvermelding: 29] | Ideale bedrijfsomstandigheden[bronvermelding: 29] | Belangrijkste voordelen[bronvermelding: 29] | Belangrijkste beperkingen[bronvermelding: 29] |
|---|---|---|---|
| Aluminium (QC-10)[bronvermelding: 29] | Lagedruk-kunststoffen, prototypes[bronvermelding: 29] | Hoge thermische geleidbaarheid, uitstekende bewerkbaarheid[bronvermelding: 29] | Lage slijtvastheid, vertoont snel deuken[bronvermelding: 29] |
| P20-staal[bronvermelding: 29] | Algemeen spuitgieten[bronvermelding: 29] | Vooraf gehard (~30 HRC), goede verhouding tussen kosten en bewerkbaarheid[bronvermelding: 29] | Niet geschikt voor schurende, met glasvezel versterkte harsen[bronvermelding: 29] |
| H13-staal[bronvermelding: 29] | Gieten bij hoge temperaturen, warmsmeden[bronvermelding: 29] | Uitstekende weerstand tegen thermische vermoeidheid[bronvermelding: 29] | Moet na de voorbewerking een warmtebehandeling ondergaan[bronvermelding: 29] |
| D2-staal[bronvermelding: 29] | Koudstempelen, stansmatrijzen[bronvermelding: 29] | Hoge hardheid, behoudt een scherpe snijkant[bronvermelding: 29] | Lage taaiheid, gevoelig voor afbrokkelen bij schokken[bronvermelding: 29] |
Controle van de nauwkeurigheid bij de productie van matrijzen en stempels
De precisie van het gereedschap is bepalend voor de uiteindelijke kwaliteit van het onderdeel. Het bewerken van gehard staal vereist echter een specifieke volgorde van bewerkingen en een strikte beheersing van de cumulatieve toleranties.
Frezen, hardfrezen en vonkverspaning
Er is geen enkele bewerkingsmethode die voor elk onderdeel geschikt is. Gereedschapmakers stellen de volgorde van de bewerkingen vast op basis van de hardheid van het materiaal, de verhouding tussen diepte en breedte en de radii van de binnenhoeken.
- CNC Frezen: Wordt gebruikt voor het verwijderen van grote hoeveelheden materiaal wanneer het staal zich in de gegloeide (zachte) toestand bevindt. Moderne High-Speed Machining (HSM)-bewerkingscentra kunnen ook “hard frezen” uitvoeren op warmtebehandeld staal, waardoor een uitzonderlijke oppervlakteafwerking wordt verkregen en de afhankelijkheid van vonkverspaning wordt verminderd.
- Draadvonkverspaning (Electrical Discharge Machining): De meest gebruikte methode voor het snijden van mannelijke stempels en vrouwelijke matrijzen in stansgereedschap. Hiermee worden profielen met uiterste precisie (±0,002 mm) recht door gesneden, ongeacht de hardheid van het staal.
- Zink-vonkverspaning (holte-vonkverspaning): Noodzakelijk voor blinde holtes die met roterende snijgereedschappen fysiek niet kunnen worden bewerkt.
- Praktijkvoorbeeld: Een kunststof matrijs vereist een holle ruimte met diepe koelribben (
1 mm breed × 15 mmdiep) met scherpe binnenhoeken van 90°. Een CNC-frees kan geen scherpe binnenhoek frezen (er blijft een radius achter), en een frees die klein genoeg is om in een 1mmOp die diepte zou de spleet breken. In plaats daarvan freest de gereedschapmaker een koperen elektrode in de exacte vorm van het vinnenelement en gebruikt hij zink-vonkverspaning om langzaam de diepe holte in het geharde stalen blok uit te slijpen.
Specificaties van het oppervlak
De oppervlakteafwerking van het gereedschap is niet alleen bepalend voor het uiterlijk van het werkstuk, maar heeft ook invloed op het vormgevingsproces.
- Polijsten versus textureren: Een hoogglanspolijsting (SPI A-2) is verplicht voor optische lenzen en zorgt ervoor dat bepaalde harsen tijdens het uitwerpen loslaten. Daarentegen hebben EDM-oppervlakken van nature een matte textuur (VDI-schaal), wat bij consumentenartikelen vaak bewust wordt gespecificeerd om vingerafdrukken te verbergen en kleine spuitgaten te maskeren.
- Wrijving: Bij matrijzen voor het dieptrekken van metaal moeten de trekradien zeer glad gepolijst zijn. Een ruw oppervlak veroorzaakt overmatige wrijving, waardoor het plaatmetaal tijdens het trekken gaat vastlopen (koudlassen aan de matrijs) en scheuren.
Datums, pasvormen en de realiteit van toleranties
Het halen van nauwe toleranties bij afzonderlijke onderdelen is geen garantie dat het geassembleerde gereedschap correct zal functioneren.
- De variabele ‘warmtebehandeling’: Staal kromtrekt en zet uit tijdens het hardingsproces. Een blok dat in zachte toestand perfect volgens de referentiepunten is bewerkt, verliest zijn nauwkeurigheid na de ovenbehandeling. Daarom kunnen kritische passingen niet vóór de warmtebehandeling worden afgewerkt.
- Referentiepunten opnieuw instellen: Na het uitharden moet het vervormde staalblok naar een Precisie-vlakschuurmachine. De operator slijpt de boven-, onder- en zijvlakken perfect vlak en haaks om de referentievlakken te herstellen. Pas dan kunnen draadvonken of hardfrezen nauwkeurig worden uitgevoerd.
- Toleranties van apparatuur versus onderdelen: Het is van cruciaal belang om onderscheid te maken tussen productietoleranties voor gereedschappen en toleranties van de laatste onderdelen. Een hoogwaardige 5-assige CNC-machine kan de afmetingen van een matrijsholte tot op ±0,005 mm nauwkeurig handhaven. Als het engineeringteam echter uitgaat van een krimpfactor van 1,5% voor de kunststof, maar de hars in werkelijkheid met 1,8% krimpt, zal het uiteindelijke spuitgietdeel de keuring niet doorstaan. Zelfs apparatuur met een hoge nauwkeurigheid kan onjuiste technische aannames niet corrigeren.
Vergelijk investeringen in gereedschap en totale productiekosten
Om een offerte voor matrijzen te beoordelen, moet men verder kijken dan de oorspronkelijke catalogusprijs. Achter een goedkopere matrijs of stempel gaan vaak hogere onderhoudskosten op de lange termijn of langere cyclustijden schuil, waardoor de prijs per eenheid uiteindelijk hoger uitvalt. Inkoopmanagers moeten de totale eigendomskosten (TCO) analyseren.
Een toelichting op de initiële kosten
Zorg er bij het vergelijken van offertes van verschillende gereedschapmakers voor dat de leveringsomvang volledig identiek is. Een uitgebreide raming van de gereedschapskosten vooraf moet als volgt zijn opgesplitst:
- Ontwerp en engineering (DFM): De tijd die is besteed aan het optimaliseren van het onderdeel met het oog op de produceerbaarheid en het ontwerpen van de gereedschapsarchitectuur.
- Grondstoffen: De staalsoort van de stalen blokken (bijv. P20 versus H13), op maat gemaakte hotrunner-verdeelstukken of gespecialiseerde matrijzensets.
- Verspaning en assemblage: Het grootste deel van de kosten, waaronder CNC-bewerking, draad- en zinkervonken, precisieslijpen en handmatig afstellen.
- Tests en aanpassingen: De kosten voor de productietijd van T1 (eerste proef) en het verwachte aantal afstemmingsrondes om aan de maatvoorschriften te voldoen.
Als een offerte verrassend laag is, kan het zijn dat de gereedschapmaker staal van mindere kwaliteit gebruikt, een noodzakelijk hotrunner-systeem achterwege laat of van plan is om voor elke volgende proefdraai extra kosten in rekening te brengen.
Het break-evenvolume berekenen
Bij het kiezen tussen twee haalbare productiemethoden (bijvoorbeeld lasersnijden + kantpers versus progressief stansen) komt het uiteindelijk neer op een rekenkwestie.
De vereenvoudigde formule:
Break-even-volume = Verschil in vaste gereedschapskosten ÷ Verschil in eenheidsprijzen
Voorbeeldscenario:
- Route A (laser/rem): Gereedschap = 0, Eenheidsprijs = 5,00
- Route B (stansmatrijs): Gereedschapskosten = 12.000, Eenheidsprijs = 1,00
- Break-evenvolume = 12.000 ÷ (5,00 − $1,00) = 3.000 eenheden.
Als uw totale verwachte volume over de gehele levensduur minder dan 3.000 eenheden bedraagt, is Route A de voordeligere keuze. Bij meer dan 3.000 eenheden verdient de $12.000-chip zichzelf terug. (Opmerking: Bij deze vereenvoudigde berekening wordt ervan uitgegaan dat secundaire bewerkingen, uitvalpercentages en inspectiekosten al in de opgegeven eenheidsprijs zijn verwerkt.)
Onderhoud, ECO’s en boetes voor cyclustijdoverschrijdingen
Gereedschap is geen eenmalige uitgave waar je het daarna niet meer naar om hoeft te kijken. Stempels raken bot en matrijzen raken vervuild.
- Boetes voor cyclustijd: Een goedkope matrijs heeft vaak slecht ontworpen koelkanalen. Als een goedkope matrijs 60 seconden nodig heeft om een kunststof onderdeel af te koelen, terwijl een geoptimaliseerde (maar iets duurdere) matrijs dit in 40 seconden doet, zal dat verschil van 20 seconden uw machinekosten per stuk drastisch opdrijven bij een productie van 100.000 stuks. Goedkope matrijzen zijn vaak het duurst in gebruik.
- Onderhoud: Voor stansmatrijzen is regelmatig stilleggen van de pers nodig om de matrijs te verwijderen en de snijstempels opnieuw te slijpen. Bij spuitgietmatrijzen moeten de koelkanalen worden doorgespoeld en versleten uitwerppinnen worden vervangen. Zorg ervoor dat in het contract wordt vastgelegd wie de kosten voor routineonderhoud draagt.
- Technische wijzigingsopdrachten (ECO’s): Het bewerken van gehard staal na warmtebehandeling is ontzettend duur. Als het ontwerp nog niet definitief is, stel de productie van harde gereedschappen dan uit.
Vergelijkingsmatrix voor gereedschapskosten
| Kostencategorie[bronvermelding: 30] | Route A: CNC / Plaatbewerking (zonder gereedschap)[bronvermelding: 30] | Route B: Zachte matrijzen (bijv. P20-matrijs)[bronvermelding: 30] | Route C: Harde gereedschappen (bijv. D2/H13)[bronvermelding: 30] |
|---|---|---|---|
| Initiële investering[bronvermelding: 30] | Geen tot minimaal (alleen inrichting)[bronvermelding: 30] | Laag tot gemiddeld[bronvermelding: 30] | Hoog[bronvermelding: 30] |
| Kosten per eenheid[bronvermelding: 30] | Hoog[bronvermelding: 30] | Medium[bronvermelding: 30] | Zeer laag[bronvermelding: 30] |
| Onderhoudslast[bronvermelding: 30] | Geen[bronvermelding: 30] | Laag (kortere totale levensduur)[bronvermelding: 30] | Hoog (vereist vakkundig onderhoud)[bronvermelding: 30] |
| Kosten van ontwerpwijzigingen[bronvermelding: 30] | Laag (CAD/CAM-update)[bronvermelding: 30] | Hoog[bronvermelding: 30] | Zeer hoog (vereist vaak lassen of nabewerken)[bronvermelding: 30] |
Klaar om uw ontwerp van prototype naar productie te brengen zonder kapitaalrisico?
Het nemen van beslissingen over investeringen in gereedschap, materiaalkeuze en tolerantieopbouw kan het budget van een project maken of breken. Bij TZR zijn we van mening dat je pas moet kiezen voor een $20.000 hardgereedschap als je ontwerp onomstotelijk is bewezen.
Je hoeft niet langer te gissen welke productiemethode het beste is. Upload vandaag nog uw CAD-bestanden voor een gratis DFM-beoordeling en route-evaluatie
Hey, ik ben Kevin Lee
De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron
Progressief stansen versus samengesteld stansen versus transferstansen
Materialen voor prototypen: hoe kies je het juiste materiaal?