金型とダイの主な違いは、成形時の材料の物理的な状態にあります。金型は、密閉されたキャビティ内で、液体や溶融状態の材料(プラスチックなど)を、それが固化するまで成形します。一方、ダイは、極めて強い機械的圧力を用いて、固体材料(板金など)を切断したり変形させたりします。.
この根本的な違いを理解することは、あくまで第一歩に過ぎません。エンジニアや調達担当者にとって、金型とダイスの機能を混同してしまうと、莫大な金型コストの発生、部品の公差の悪化、さらには数週間にわたるリードタイムの遅延といった深刻な問題につながる恐れがあります。.
このガイドでは、これらのツール間の主要な技術的な違い、部品の形状に適した製造方法の選び方、そして$20,000の金型投資を決定する前に総所有コスト(TCO)を正確に評価する方法について詳しく解説しています。.
【簡単解説】工学の特長
- カビ: 密閉されたキャビティ内で、均一な流動と制御された冷却を優先させることで、液体または半液体の材料(溶融プラスチックや金属など)を成形する。.
- 死ね: 板金などの固体材料を切断、成形、または所定の形状に押し込むため、数百万回に及ぶ物理的衝撃サイクルに耐える高いせん断強度と精密なクリアランスが求められます。.
- (用語に関する注記:ダイカストとは、溶融金属を鋼製の型腔に射出する成形法である。その仕組みは金型と機械的に同様であるが、業界ではこの金型を総称して「ダイ」と呼ぶのが通例である。)
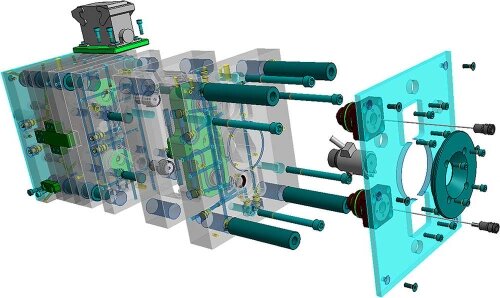
金型とダイの違いと種類について理解する
製造用工具は、原材料との相互作用の仕方によって分類されます。この相互作用を理解することで、特定の工具に特定のメンテナンススケジュールや設計公差が必要な理由が明らかになります。.
成形方法:キャビティ充填と塑性変形
主な違いは、成形時の材料の状態にあります。.
金型は、キャビティの形成に依存しています。材料は流動状態になるまで加熱され、金型内に射出されると、その内部の負の空間の形をとります。例えば、プラスチック製の電子機器筐体は、冷却中の液状樹脂の熱動態を制御することで成形されます。.
金型は一般的に、ブランキングや塑性変形を利用しています。金型は、固体材料を切断したり、降伏強度を超えて曲げたりするために、強い機械的力を加えます。鋼製の取り付けブラケットは、金属板を強制的に成形することで作られます。つまり、金型は破損することなく、巨大な衝撃荷重を吸収しなければなりません。.
工具の構成部品と公差要件
金型やダイスは、それぞれ異なる物理状態の材料を扱うため、内部構造や精度基準も全く異なるものとなります。.
- 金型の構成部品: 主な成形部品は、 コア (突き出ている半分)と 空洞 (くぼんだ部分)。金型は高温の流体を扱うため、以下の要件が必要となります。 冷却路 材料の収縮を管理するために。彼らは エジェクタピン 部品を安全に取り外すためです。フラッシュ(金型両半分の間に材料がはみ出すこと)を防ぐため、金型のガイドピンやブッシングは、通常±0.005 mm前後の厳しい公差で加工されることがよくあります。.
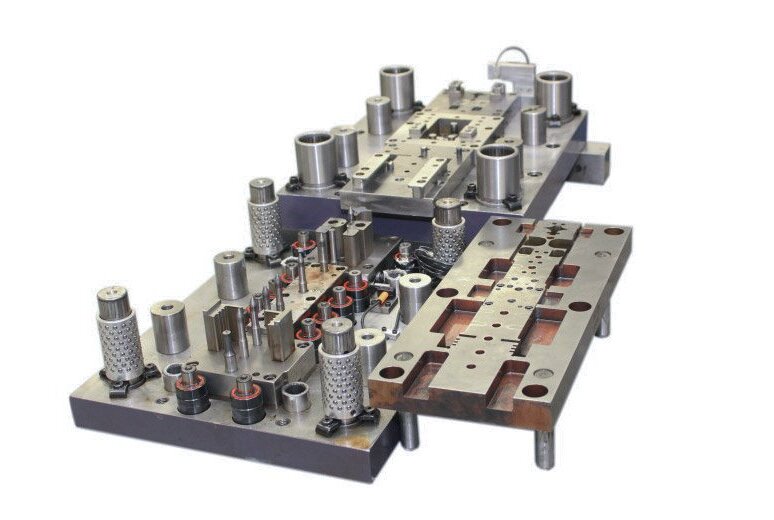
- ダイの構成要素: 主な構成要素は以下の通りです。 パンチ (力を加える男性用器具)と、 ダイ・マトリックス (切削を受けるメス側の金型)。金型には、 ストリッパープレート 加工硬化した金属をパンチから引き剥がすためである。ダイが過度なバリを生じさせることなくきれいに切断するためには、パンチとダイマトリックスの間のクリアランスが極めて重要であり、通常、金属のせん断強度に応じて、材料厚さの5%から10%の範囲に設計される。.
一般的な工具構成
金型の仕様は、必要な加工内容と生産量に基づいて決定されます。金型は、固定的なカタログによる分類ではなく、キャビティやプレス加工の構成方法によって分類されます。.
| 金型カテゴリ[出典: 27] | 一般的な構成[出典: 27] | 代表的な生産ロット[出典: 27] |
|---|---|---|
| 射出成形金型[出典: 27] | 単キャビティ、多キャビティ、ファミリー金型。.[出典: 27] | 10,000個から1,000,000個以上。.[出典: 27] |
| スタンピングダイ[出典: 27] | ブランキング金型、曲げ金型、順送金型。.[出典: 27] | 5,000個から数百万個のプレス部品。.[出典: 27] |
| 鋳造用金型[出典: 27] | コールドチャンバー型、ホットチャンバー型の金型。.[出典: 27] | 5,000個から500,000個以上の金属構造部品。.[出典: 27] |
金型の注文前に製造ルートを決める
固定金型の導入には、多額の資金と時間を要します。製造プロセスの選定は、部品の形状、生産量、リードタイムの制約、および設計の成熟度に基づいて行う必要があります。.
材料および形状上の制約
部品の形状によって、適用可能な成形プロセスが直接制限されます。.
板金プレス加工では、部品全体の材料厚さが均一である必要があります。設計に厚みの異なる部分や内部のウェブ、あるいは複雑な立体形状が含まれている場合、プレス加工は物理的に不可能です。.
射出成形(プラスチック用)やダイカスト(金属用)では、肉厚の変化や複雑な内部形状に対応できます。 しかし、これらの成形プロセスでは、成形品を金型から取り出せるように、設計上の抜き勾配(通常1°~3°)が必要となります。成形品に深くて狭い穴やアンダーカットが含まれる場合、金型にはサイドアクションやリフターが必要となります。これらの可動部品は、金型の初期コストを押し上げるだけでなく、定期的なメンテナンスを必要とする新たな摩耗箇所を生み出します。.
生産要件とリードタイム
金型の選定は、予想される総生産量、発注頻度、およびリードタイムの許容範囲に大きく左右されます。.
硬質金型(H13やD2鋼製の金型やダイなど)の場合、通常、機械加工、組み立て、試作(T1)に4~8週間を要します。2週間以内に部品が必要な場合は、硬質金型は最初から選択肢から外れます。.
設計の安定性は、設計変更指示(ECO)があるためにも同様に重要です。CNCプログラムの修正にはほとんどコストがかかりません。 一方、焼入れ鋼製の金型を修正する場合、特にキャビティへの溶接による補修やダイエッジの再加工が必要な場合は、数千ドルの費用がかかり、生産が数週間遅れる可能性があります。製品がライフサイクルの初期段階にあり、ユーザーのフィードバックに基づいて寸法が変更される可能性がある場合は、ハードツーリングの導入を遅らせてください。.
プロトタイプの代替案と検証の限界
生産用金型やダイスを発注する前に、次のような暫定的な方法として CNC加工 または レーザー切断 プレスブレーキを用いて、嵌合状態や機能を確認します。.
しかし、エンジニアは、プロトタイプで検証できることとできないことを理解しておく必要があります。.
- あ CNC加工されたプラスチック部品 組み立ての適合性を確認しますが、沈み跡、溶着線、あるいは冷却ムラによる反りといった射出成形の欠陥は検出できません。.
- あ レーザーカットおよび曲げ加工を施した金属部品 穴の位置を確認することはできますが、プレス金型で高速パンチングされた部品に見られるような、加工硬化、ダイロール、スプリングバックの特性は現れません。.
事例研究:特注スチールブラケットの量産化
この表は、標準的な金属ブラケットのプロトタイプから量産への移行過程を示しており、各段階で異なる工程が選ばれる理由を明らかにしています。.
| 制作段階[出典: 28] | 製造工程[出典: 28] | 金型投資[出典: 28] | 部品価格[出典: 28] | リードタイム[出典: 28] | ECOの柔軟性[出典: 28] |
|---|---|---|---|---|---|
| 試作機(50台)[出典: 28] | レーザー切断 + 手動プレスブレーキ[出典: 28] | $0[出典: 28] | $8.50[出典: 28] | 3日間[出典: 28] | 高い (CADのみの更新)[出典: 28] |
| 試作生産(2,000個)[出典: 28] | 簡易ブランキング+曲げ用金型[出典: 28] | $3,500[出典: 28] | $2.20[出典: 28] | 3週間[出典: 28] | 低い (金型の改造が必要)[出典: 28] |
| 量産(50,000台)[出典: 28] | 連続プレス金型[出典: 28] | $18,000[出典: 28] | $0.45[出典: 28] | 6週間[出典: 28] | 非常に低い (ステージの改造には多額の費用がかかる)[出典: 28] |
各移行段階は、確定した需要量と確定した設計に基づいて行われるため、プロジェクトの初期段階における不必要な資本リスクやリードタイムのボトルネックを防ぐことができます。.
成形や寸法上の問題を低減するための部品の設計
金型の複雑さ、不良率、および将来発生する設計変更指示(ECO)にかかるコストは、最初の鋼材ブロックが切断される前に、ほぼ決定づけられます。特定の幾何学的形状は、金型とダイの両方において、直接的に故障モードを引き起こす要因となります。.
流動性と収縮:プラスチック対金属
材料は、液体のポリマー溶融状態から冷却される場合と、溶融金属状態から凝固する場合とでは、その挙動が根本的に異なります。.
- 特徴: 1つの部品内で壁厚が変化している。.
- プラスチック成形に関する問題: 厚い部分は薄い部分よりもはるかにゆっくりと冷えます。厚いプラスチックが冷えて収縮するにつれて、材料が内側に引き込まれ、目に見える へこみ 表面に、あるいは部品全体に ワープ 公差外。.
- 金属鋳造における問題点: アルミニウムダイカストにおいて、加圧された溶融金属の流れから遮断された孤立した厚肉部には、内部に 多孔性 あるいは、金属が凝固する際に収縮空洞が生じ、構造的完全性が損なわれる。.
- 実現可能な解決策: 壁の厚さを均一に保つ。厚い部分をくり抜いてリブ構造にすることで、強度を維持しつつ、収縮による欠陥を防ぐことができる。.
- T1のエキスパート戦略(「メタル・セーフ」の原則): 収縮率は、100%のように予測できることはめったにありません。経験豊富な金型製作者は、「金属に余裕を持たせる」(あるいは「鋼材に余裕を持たせる」)というアプローチを採用しています。 プラスチック部品の重要な内径(ID)については、金型のキャビティを意図的にわずかに小さめに加工します。最初の試作(T1)において、部品の内径が過度に収縮した場合、数ミクロンの鋼材を削り取ることは比較的容易です。 オフ 金型。溶接で鋼材を補強するのは費用がかさむ上、ひび割れのリスクもある。.
クリアランスとスプリングバック
プレス金型において、正確な幾何公差を実現するには、板金の機械的限界を適切に管理することが不可欠である。.
- 特徴: 90°に曲げられた鋼製ブラケットで、曲げ部から基準穴までの距離を±0.2 mm以内に維持しなければならない。.
- 課題: ダイパンチが金属を曲げて後退すると、材料の本来の弾性により、金属はわずかに元に戻ります。この現象は スプリングバック. 。さらに、シートの厚さや降伏応力に対して金型のクリアランス(パンチとダイマトリックスの間の隙間)が適切でないと、金属が不均一に破断し、過剰なバリが残ってしまう。.
- 実現可能な解決策: エンジニアは、オーバーベンド(例えば、90°の静止状態を得るために92°の曲げを想定して設計された金型など)を行うことで、スプリングバックを補正します。スプリングバックは材料のロット、圧延方向、厚さによって異なるため、最初のプレス加工を行った後、最終的なパンチの形状を手作業で調整する必要があることがよくあります。.
ドラフトとアンダーカット
排出は極めて重要な工程です。部品は、こすれたり、傷をつけたり、くっついたりすることなく、堅固な鋼製の金型から排出されなければなりません。.
- 特徴: 垂直な壁面(パーティングラインに対して垂直)およびスナップフィットフック(アンダーカット)。.
- 課題: 完全に垂直な壁面は真空ロックを引き起こし、射出時に鋼材に擦れて引きずり跡が生じます。アンダーカットがあると、部品が金型キャビティ内に物理的に固定されてしまいます。.
- 実現可能な解決策: を適用する ドラフト角 (通常1°~3°)を、エジェクション方向に平行なすべての壁面に付与します。可能な限り、アンダーカットをパススルーコア(シャットオフ)に再設計してください。 アンダーカットが避けられない場合、金型には機械式のサイドアクションまたはリフターが必要となります。これらの可動部品は、初期の金型コストを大幅に増加させるだけでなく、頻繁なメンテナンスを必要とする摩耗箇所を生み出します。.
使用条件に適した工具材料を選択する
工具鋼の選定は、画一的な判断で済むものではありません。選定にあたっては、熱環境、原材料の化学的性質、および予想される機械的応力のバランスを考慮する必要があります。.
コストに関する誤解: 調達チームは、高価な金型は高品質な鋼材のコストが高いためだと考えがちです。しかし実際には、鋼材のブロック代は通常、金型総コストの10%~20%程度しか占めていません。真のコスト要因は 加工性. 高品質の焼入れ鋼(D2やH13など)は、CNC工作機械の送り速度を低下させ、切削工具の摩耗を早め、さらに時間のかかる放電加工(EDM)を長時間行う必要が生じます。.
耐摩耗性と靭性の比較
工具の切れ味を維持する能力(耐摩耗性/硬度)と、破断することなく衝撃を吸収する能力(靭性)の間には、冶金学的に本質的なトレードオフが存在する。.
- 最先端: プレス金型のブランキングパンチには、数百万回の打撃を経ても切れ味が鈍ることなく、鋭いせん断エッジを維持するために、極めて高い硬度(例えば、60~62 HRCに焼入れされたD2鋼など)が求められます。.
- 構造部品および成形部品: 強い衝撃を受ける金型ブロックや、過酷な圧縮応力にさらされる深絞り用金型には、より高い靭性(例:S7耐衝撃鋼)が求められます。たとえ耐摩耗性が若干低下するとしても、壊滅的な亀裂を防ぐために衝撃を吸収できなければなりません。.
熱および腐食の管理
使用環境によって、基材が決まることがよくあります。.
- 熱サイクル: アルミニウム用のダイカスト金型は、極度の熱衝撃にさらされます。溶融金属の射出と冷却水の噴射が急速に繰り返されることで熱疲労が生じ、「ヒートチェッキング」(キャビティ表面の微細な亀裂)を引き起こします。H13熱間金型鋼は、その高温安定性から、この分野における業界標準となっています。.
- 腐食性環境: PVCや難燃性樹脂などの特定のプラスチックを成形すると、腐食性のガスが発生し、一般的な工具鋼はすぐに錆びてしまいます。そのため、キャビティブロックにはステンレス鋼(420 SSなど)または特殊なニッケルメッキが必須となります。.
治療法とインサート
切削が困難な超合金から巨大な工具全体を機械加工する代わりに、工具メーカーは局所的な処理やモジュール式設計を採用している。.
- 表面処理: 窒化処理、あるいは PVD(物理気相成長)コーティング 工具表面に極度に硬い微細な層を形成することで、鋼の芯材を脆くすることなく、耐摩耗性を向上させ、摩擦を低減します。.
- 交換可能なインサート: プラスチック射出成形のゲートや、順送金型内の小さな穿孔パンチなど、摩耗の激しい部分は、取り外し可能なインサートとして設計されています。パンチが摩耗した際、メンテナンスチームは金型全体をプレス機から取り外して再加工するのではなく、この小さなインサートを交換します。.
代表的な金型材料とその用途
| 素材グレード[出典: 29] | 理想的な動作条件[出典: 29] | 主な利点[出典: 29] | 主な制限事項[出典: 29] |
|---|---|---|---|
| アルミニウム(QC-10)[出典: 29] | 低圧成形プラスチック、試作品[出典: 29] | 高い熱伝導率、優れた加工性[出典: 29] | 耐摩耗性が低く、へこみやすい[出典: 29] |
| P20鋼[出典: 29] | 一般的な射出成形[出典: 29] | 予備焼入れ済み(約30 HRC)、コストと加工性のバランスに優れている[出典: 29] | ガラス繊維強化樹脂の研磨用途には不十分[出典: 29] |
| H13鋼[出典: 29] | 高温鋳造、熱間鍛造[出典: 29] | 卓越した熱疲労耐性[出典: 29] | 荒加工後は必ず熱処理を行うこと[出典: 29] |
| D2鋼[出典: 29] | 冷間プレス用金型、ブランキング金型[出典: 29] | 硬度が高く、切れ味が長持ちする[出典: 29] | 靭性が低く、衝撃を受けると欠けやすい[出典: 29] |
金型・ダイ製造における制御精度
金型の精度が、最終的な部品の品質を左右します。しかし、焼入れ鋼の加工には、特定の加工順序と、累積公差の厳格な管理が必要となります。.
フライス加工、硬質材フライス加工、および放電加工
すべての形状に適用できる単一の加工方法は存在しません。工具メーカーは、材料の硬度、深さ対幅の比率、および内角の半径に基づいて、加工順序を決定します。.
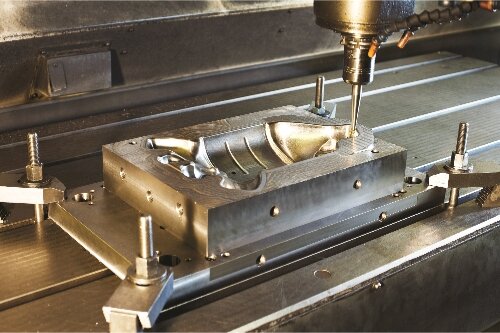
- CNCフライス加工: 鋼が焼鈍(軟化)状態にある際の、大量の材料除去に使用されます。最新の高速加工(HSM)センターでは、熱処理済みの鋼に対する「ハードミリング」も行うことができ、極めて優れた表面仕上げを実現し、放電加工(EDM)への依存度を低減します。.
- ワイヤ放電加工(EDM): プレス金型用のオスパンチおよびメスダイを切断するための定番の方法です。鋼材の硬度にかかわらず、極めて高い精度(±0.002 mm)で直線状の断面を切断します。.
- シンカー放電加工(キャビティ放電加工): 回転カッターでは物理的に加工できないブラインドキャビティに必要です。.
- 事例: プラスチック金型には、深い冷却フィン用のキャビティが必要である(
幅1 mm × 15 mm(深さ)があり、内部の角が鋭い90°になっている。CNCエンドミルでは鋭い内部の角を切削することはできず(半径が残ってしまう)、1mmその深さではギャップが破断してしまうだろう。そこで、工具メーカーはフィンとまったく同じ形状の銅製電極を加工し、沈降放電加工(Sinker EDM)を用いて、焼入れ鋼ブロックに深いキャビティを徐々に削り出していく。.
表面仕様
工具の表面仕上げは、部品の外観を直接左右するだけでなく、成形のメカニズムにも影響を及ぼします。.
- 研磨とテクスチャリング: 光学レンズには高光沢の鏡面仕上げ(SPI A-2)が必須であり、これは特定の樹脂が成形時の取り出し時にスムーズに離型するのに役立ちます。一方、放電加工(EDM)を施した表面は、その性質上マットな質感(VDIスケール)となりますが、これは指紋を目立たなくしたり、成形時のわずかな沈み跡を隠したりするために、消費財において意図的に指定されることがよくあります。.
- ダイ・フリクション: 金属の深絞り金型では、絞り半径部分を高度に研磨する必要があります。表面が粗いと過度な摩擦が生じ、絞り加工中に板金がガリ(金型への冷間溶着)を起こしたり、破断したりする原因となります。.
基準面、フィッツ、そして公差の現実
個々の部品で厳しい公差を満たしたからといって、組み立てられた工具が正しく機能するとは限りません。.
- 熱処理の変数: 鋼は焼入れ工程中に歪みや膨張を起こします。軟状態の段階で基準面に対して完璧に加工されたブロックであっても、焼入れ後は精度が失われてしまいます。したがって、重要な嵌合部は熱処理を行う前に仕上げ加工を行うことはできません。.
- 基準点の再設定: 焼入れ後、変形した鋼ブロックは、 精密平面研削盤. 作業者は、基準面を再確立するために、上面、下面、および側面を完全に平らで直角になるように研削します。そうして初めて、ワイヤ放電加工や硬質材のフライス加工を正確に行うことができます。.
- 装置と部品の公差: 以下を区別することが極めて重要です。 金型の製造公差 そして 最終部の公差. 高性能な5軸CNCなら、金型のキャビティ寸法を±0.005 mmの精度で維持できます。しかし、設計チームがプラスチックの収縮率を1.5%と見積もったにもかかわらず、実際の樹脂の収縮率が1.8%だった場合、最終的に成形された部品は検査に合格しません。. 装置の精度が高くても、誤った設計上の仮定を修正することはできない。.
金型投資と総生産コストの比較
金型の見積りを評価する際には、表面上の価格だけを見て判断してはなりません。安価な金型には、長期的には高いメンテナンスコストやサイクルタイムの悪化が潜んでいることが多く、結果として単価が高くなってしまうからです。調達担当者は、総所有コスト(TCO)を分析する必要があります。.
初期費用の内訳
異なる金型メーカーからの見積もりを比較する際は、納入範囲が完全に同一であることを確認してください。包括的な初期金型費用は、以下のように内訳されるべきです:
- 設計およびエンジニアリング(DFM): 部品の製造適性を最適化するための時間と、金型の構造を設計するための時間。.
- 原材料: 鋼ブロックのグレード(例:P20 対 H13)、特注のホットランナーマニホールド、あるいは専用の金型セット。.
- 機械加工および組立: 費用の大部分は、CNC加工、ワイヤ放電加工・沈め放電加工、精密研削、および手作業による調整にかかるものです。.
- 試験および変更: T1(第1回試験)のプレス加工費用、および寸法公差を満たすために見込まれる調整回数。.
見積額が予想外に安い場合、金型メーカーは、品質の低い鋼材を使用していたり、必要なホットランナーシステムを省略していたり、あるいはその後の試作ごとに追加料金を請求するつもりである可能性があります。.
損益分岐点販売数量の算出
2つの実行可能な製造方法(例:レーザー切断+プレスブレーキ対順送プレス)のどちらを選ぶかを決める際、その判断は結局のところ計算次第となる。.
簡略化された式:
損益分岐点販売数量 = 固定金型費の差額 ÷ 単価の差額
シナリオ例:
- ルートA(レーザー/ブレーキ):金型費=0、単価=5.00
- ルートB(打ち抜き金型):金型費=12,000、単価=1.00
- 損益分岐点販売数量 = 12,000 ÷ (5.00 − $1.00) = 3,000 単位。.
予想される総生産台数が3,000台未満の場合は、ルートAの方が経済的です。3,000台を超える場合は、$12,000ダイの導入費用が回収できます。. (注:この簡略化された計算では、二次加工、スクラップ率、および検査コストが、提示された単価にすでに織り込まれていることを前提としています。)
メンテナンス、ECO、およびサイクルタイムのペナルティ
金型は、一度購入すればそれきりという「放っておいても大丈夫」な経費ではありません。金型は切れ味が鈍り、型は汚れが付着します。.
- サイクルタイムのペナルティ: 安価な金型は、冷却路の設計が不十分な場合が多い。 安価な金型でプラスチック部品の冷却に60秒かかるのに対し、最適化された(ただし若干高価な)金型では40秒で済む場合、この20秒の差が、10万個の生産において1個あたりの機械稼働コストを大幅に押し上げてしまいます。 安価な金型は、多くの場合、運用コストが最も高くなります。.
- メンテナンス: プレス金型の場合、金型を取り外して切断パンチを再研磨するため、定期的にプレスの稼働を停止する必要があります。射出成形金型の場合、冷却路の洗浄や摩耗したエジェクタピンの交換が必要です。契約書において、日常的なメンテナンス費用を誰が負担するかを明確に定めておくようにしてください。.
- 設計変更指示書(ECOs): 熱処理後の焼入れ鋼を加工するのは、非常にコストがかかります。設計が確定していない場合は、専用金型の製作を延期してください。.
金型コスト比較マトリックス
| 費用区分[出典: 30] | ルートA:CNC/板金加工(金型不要)[出典: 30] | ルートB:ソフトツーリング(例:P20金型)[出典: 30] | ルートC:ハードツーリング(例:D2/H13)[出典: 30] |
|---|---|---|---|
| 初期投資[出典: 30] | ゼロから最小限(備品のみ)[出典: 30] | 低~中[出典: 30] | 高い[出典: 30] |
| 単価[出典: 30] | 高い[出典: 30] | ミディアム[出典: 30] | 非常に低い[出典: 30] |
| 保守の負担[出典: 30] | なし[出典: 30] | 低(全体的な寿命が短い)[出典: 30] | 高(熟練したメンテナンスが必要)[出典: 30] |
| 設計変更にかかる費用[出典: 30] | 低(CAD/CAMの更新)[出典: 30] | 高い[出典: 30] | 非常に高い(多くの場合、溶接や再加工が必要となる)[出典: 30] |
資本リスクを負うことなく、デザインをプロトタイプから量産へと移行させる準備はできていますか?
金型の投資、材料選定、公差の積み上げを適切に管理できるかどうかが、プロジェクトの予算の成否を左右します。TZRでは、設計が確実に実証されるまでは、$20,000のハード金型への投資を決定すべきではないと考えています。.
どの製造ルートが最適か、当て推量するのはやめましょう。. 今すぐCADデータをアップロードして、無料のDFMレビューと配線評価を受けましょう
ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。