Основное различие между формой и штампом заключается в физическом состоянии материала во время формования. Форма придает форму жидким или расплавленным материалам (например, пластику) внутри закрытой полости до тех пор, пока они не затвердеют. Штамп режет или деформирует твердые материалы (например, листовой металл) с помощью чрезвычайно сильного механического давления.
Понимание этого принципиального различия — лишь первый шаг. Для инженеров и менеджеров по закупкам путаница в возможностях литьевых форм и штампов может привести к катастрофически высоким затратам на инструмент, нарушению допусков на детали и потере нескольких недель производственного цикла.
В данном руководстве подробно рассмотрены основные технические различия между этими инструментами, приведены рекомендации по выбору оптимального способа изготовления с учетом геометрии вашей детали, а также описано, как точно оценить совокупную стоимость владения (TCO) перед тем, как принять решение об инвестициях в инструментарий стоимостью $20 000.
Краткий ответ: Отличие инженерной специальности
- Плесень: Осуществляет формование жидких или полужидких материалов (таких как расплавленный пластик или металл) за счет обеспечения равномерного потока и контролируемого охлаждения внутри закрытой полости.
- Умереть: Отрезает, формует или придаёт форму твёрдым материалам (таким как листовой металл), что требует высокой прочности на сдвиг и точных зазоров для выдерживания миллионов циклов механических воздействий.
- (Примечание по терминологии: при литье под давлением расплавленный металл впрыскивается в стальную полость. Хотя с механической точки зрения это устройство функционирует как форма, в отрасли принято повсеместно называть этот инструмент “матрицей”.)
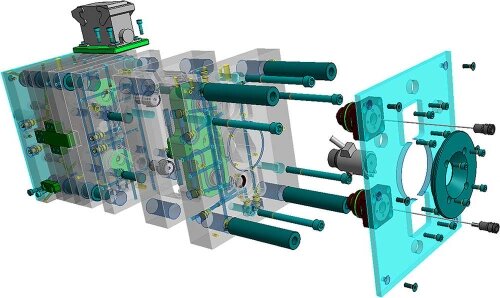
Понимание различий и типов пресс-форм и штампов
Производственные инструменты классифицируются в зависимости от характера их взаимодействия с сырьем. Понимание этого взаимодействия позволяет понять, почему для определенных инструментов требуются конкретные графики технического обслуживания и инженерные допуски.
Методы формования: заполнение полости и пластическая деформация
Основное различие заключается в состоянии материала во время формовки.
Работа пресс-форм основана на формировании полости. Материал нагревается до жидкого состояния, впрыскивается в пресс-форму и принимает форму внутреннего пространства. Например, пластиковый корпус электронного устройства формируется за счет управления термодинамикой охлаждения жидкой смолы.
Штампы, как правило, работают по принципу вырубки или пластической деформации. Они оказывают сильное механическое воздействие для резки твердых материалов или их изгиба до предела текучести. Стальной монтажный кронштейн изготавливается путем придания металлическому листу нужной формы, а это означает, что штамп должен выдерживать огромные ударные нагрузки, не подвергаясь разрушению.
Компоненты инструмента и требования к допускам
Поскольку формы и штампы предназначены для обработки материалов, находящихся в разных физических состояниях, они требуют совершенно разных внутренних конструкций и показателей точности.
- Компоненты пресс-формы: Основными компонентами, определяющими форму, являются ядро (выступающая половина) и полость (утопленная половина). Поскольку формы работают с горячими жидкостями, они требуют охлаждающие каналы для компенсации усадки материала. Они используют выталкивающие штифты для безопасного извлечения деталей. Чтобы предотвратить появление облоя (вытекание материала между половинами формы), направляющие штифты и втулки формы часто обрабатываются с соблюдением строгих допусков, как правило, в пределах ±0,005 мм.
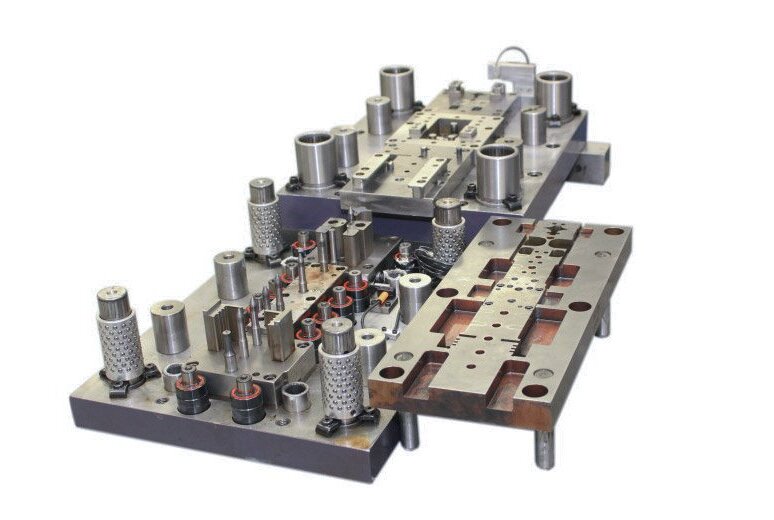
- Компоненты штампа: Основными компонентами являются ударить кулаком (мужской инструмент, прилагающий усилие) и штамповая матрица (матрица, принимающая отрезанный кусок). Для штампов требуется опорная пластина чтобы снять упрочнённый при деформации металл с пуансона. Для того чтобы матрица обеспечивала чистую резку без образования излишних заусенцев, зазор между пуансоном и матрицей имеет решающее значение — обычно он рассчитывается в пределах от 5% до 10% толщины материала в зависимости от предела сдвига металла.
Распространенные конфигурации инструментов
Инструмент подбирается с учетом требуемой операции и объема производства. Вместо использования жесткого каталога инструмент классифицируется в зависимости от конфигурации полости или операции пресса.
| Категория инструментов[ссылка: 27] | Типовые конфигурации[ссылка: 27] | Типичный производственный цикл[ссылка: 27] |
|---|---|---|
| Пресс-формы для литья под давлением[ссылка: 27] | Одногнездные, многогнездные, типовые пресс-формы.[ссылка: 27] | От 10 000 до 1 000 000+ деталей.[ссылка: 27] |
| Штамповочные штампы[ссылка: 27] | Штампы для вырубки, штампы для гибки, прогрессивные штампы.[ссылка: 27] | От 5 000 до миллионов штампованных деталей.[ссылка: 27] |
| Литейные формы[ссылка: 27] | Штампы с холодной и горячей камерами.[ссылка: 27] | От 5 000 до 500 000+ металлоконструкций.[ссылка: 27] |
Перед заказом инструментов выберите технологический процесс
Внедрение твердого инструментального оборудования требует значительных капиталовложений и времени. Выбор технологического процесса должен определяться геометрией детали, объемом производства, ограничениями по срокам изготовления и степенью зрелости конструкции.
Ограничения, связанные с материалами и геометрией
Геометрия детали напрямую определяет круг доступных методов формовки.
Для штамповки листового металла требуется, чтобы толщина материала по всей детали была одинаковой. Если в вашей конструкции предусмотрены переменные толщины стенок, внутренние ребра жесткости или сложные объемные элементы, штамповка физически невозможна.
Литье под давлением (для пластмасс) и литье под давлением в пресс-формах (для металлов) позволяют получать детали с переменной толщиной стенок и сложной внутренней геометрией. Однако эти процессы требуют специальных углов наклона (обычно от 1° до 3°), чтобы деталь могла извлекаться из формы. Если деталь имеет глубокие узкие отверстия или подрезы, в пресс-форме потребуются боковые механизмы или подъемники. Эти движущиеся детали повышают первоначальную стоимость пресс-формы и создают новые точки износа, требующие регулярного технического обслуживания.
Требования к производству и сроки выполнения заказов
Выбор инструмента в значительной степени зависит от предполагаемого общего объема, частоты заказов и допустимых сроков выполнения заказа.
Изготовление твердого инструмента (например, форм и матриц из стали H13 или D2) обычно занимает от 4 до 8 недель, включая механическую обработку, сборку и пробное производство (T1). Если вам нужны детали через две недели, вариант с использованием твердого инструмента сразу же отпадает.
Стабильность конструкции имеет не менее важное значение в связи с инженерными изменениями (ECOs). Внесение изменений в программу ЧПУ практически ничего не стоит. Изменение пресс-формы из закаленной стали — особенно если для этого требуется вваривание материала в полость или повторная обработка кромки матрицы — может обойтись в тысячи долларов и задержать производство на несколько недель. Если продукт находится на ранней стадии жизненного цикла и его размеры могут измениться с учётом отзывов пользователей, отложите изготовление твёрдого инструмента.
Альтернативные варианты прототипов и пределы валидации
Прежде чем заказывать производственные формы или штампы, следует рассмотреть такие промежуточные методы, как обработка с ЧПУ или лазерная резка с помощью листогибочного пресса проверяются на соответствие размерам и работоспособность.
Однако инженеры должны понимать, что именно можно проверить с помощью прототипа, а что — нет.
- А Пластиковая деталь, изготовленная на станке с ЧПУ проверяет правильность сборки, но не выявляет дефекты литья под давлением, такие как впадины, линии сварки или коробление, вызванные неравномерным охлаждением.
- А металлическая деталь, вырезанная лазером и сформированная на гибочном прессе проверяет расположение отверстий, однако у него не будут наблюдаться такие характеристики, как упрочнение, деформация от прессования или пружинное восстановление, характерные для детали, выштампованной на высокой скорости в штамповочной матрице.
Пример из практики: Масштабирование нестандартного стального кронштейна
В этой таблице показан переход от прототипа к серийному производству стандартного металлического кронштейна, а также объясняется, почему на разных этапах выбираются разные технологические процессы.
| Этап производства[ссылка: 28] | Технологический процесс[ссылка: 28] | Инвестиции в оснастку[ссылка: 28] | Цена за единицу[ссылка: 28] | Время выполнения[ссылка: 28] | Экологическая гибкость[ссылка: 28] |
|---|---|---|---|---|---|
| Прототип (50 штук)[ссылка: 28] | Лазерная резка + ручной листогибочный пресс[ссылка: 28] | $0[ссылка: 28] | $8.50[ссылка: 28] | 3 дня[ссылка: 28] | Высокий (Обновление только для CAD)[ссылка: 28] |
| Пробная партия (2 000 единиц)[ссылка: 28] | Простая матрица для вырубки и гибки[ссылка: 28] | $3,500[ссылка: 28] | $2.20[ссылка: 28] | 3 недели[ссылка: 28] | Низкий (Требуется модификация инструмента)[ссылка: 28] |
| Серийное производство (50 000 единиц)[ссылка: 28] | Прогрессивная штамповочная матрица[ссылка: 28] | $18,000[ссылка: 28] | $0.45[ссылка: 28] | 6 недель[ссылка: 28] | Очень низкий (Высокая стоимость модификации этапов)[ссылка: 28] |
Каждый этап реализации зависит от подтверждённого объёма спроса и окончательно утверждённого проекта, что позволяет избежать ненужных капитальных рисков и задержек на ранних этапах реализации проекта.
Разработка деталей с целью снижения проблем, связанных с формовкой и соблюдением размеров
Сложность изготовления инструментов, уровень брака и будущие затраты на технические изменения (ECO) в значительной степени определяются ещё до того, как будет вырезан первый стальной блок. Некоторые геометрические особенности напрямую приводят к возникновению видов отказов как в формах, так и в матрицах.
Текучесть и усадка: пластмассы и металлы
Материалы ведут себя принципиально по-разному в зависимости от того, охлаждаются ли они из жидкого полимерного расплава или затвердевают из состояния расплавленного металла.
- Особенность: Различная толщина стенок в пределах одной детали.
- Проблемы, связанные с литьем пластмасс: Толстые участки остывают гораздо медленнее, чем тонкие. По мере того как более толстая часть пластика остывает и сжимается, она втягивает материал внутрь, создавая визуальный вмятины от ударов на поверхности или приводящие к тому, что вся деталь основа выходит за пределы допуска.
- Проблемы, связанные с литьем металлов: При литье алюминия под давлением в изолированных участках с большей толщиной, отрезанных от потока расплавленного металла под давлением, возникают внутренние пористость или появление пустот при затвердевании металла, что приводит к нарушению прочности конструкции.
- Возможные решения: Следует соблюдать равномерную толщину стенок. Вырезание толстых участков для создания ребристой конструкции позволяет сохранить прочность и одновременно предотвратить дефекты, связанные с усадкой.
- Стратегия “Эксперт T1” (принцип «Metal-Safe»): Коэффициенты усадки редко бывают 100% предсказуемыми. Опытные инструментальщики применяют подход, обеспечивающий “запас прочности металла” (или “запас прочности стали”). Для критического внутреннего диаметра (ID) пластиковой детали полость формы намеренно обрабатывается с небольшим зазором. Если во время первого пробного литья (T1) внутренний диаметр детали усаживается слишком сильно, относительно легко снять несколько микрон стали выключить форма. Восстановление стальной части с помощью сварки обходится дорого и сопряжено с риском появления трещин.
Зазор и упругая деформация
В случае штамповочных матриц обеспечение точного соблюдения геометрических допусков полностью зависит от учета механических ограничений листового металла.
- Особенность: Стальной кронштейн с изгибом под углом 90°, при этом расстояние от места изгиба до опорного отверстия должно соответствовать допуску ±0,2 мм.
- Вопросы: Когда штамп изгибает металл и отходит назад, естественная упругость материала приводит к его небольшому разгибанию — это явление известно как пружина. Кроме того, если зазор между пуансоном и матрицей не соответствует толщине листа и пределу текучести, металл будет разрушаться неравномерно, в результате чего останутся излишние заусенцы.
- Возможные решения: Инженеры компенсируют пружинный возврат за счет избыточного изгиба (например, инструмент, рассчитанный на изгиб под углом 92°, чтобы обеспечить конечный угол изгиба 90°). Поскольку пружинный возврат зависит от партии материала, направления прокатки и толщины, окончательная геометрия пуансона часто требует ручной доработки после первых циклов прессования.
Проекты и подрезы
Выталкивание — это критически важный этап. Деталь должна выходить из жесткой стальной формы без задержек, царапин и застреваний.
- Особенность: Вертикальные стенки (перпендикулярные линии разъема) и защелкивающиеся выступы (подрезы).
- Вопросы: Идеально вертикальные стенки создают вакуумную блокировку и при выталкивании задевают сталь, что приводит к появлению следов от трения. Подрезы физически фиксируют деталь внутри полости формы.
- Возможные решения: Нанесите угол наклона (обычно от 1° до 3°) ко всем стенкам, параллельным направлению выталкивания. По возможности перепроектируйте подрезы в сквозные сердечники (отсекатели). Если подреза не избежать, для формы потребуются механические боковые приводы или подъемники. Эти подвижные компоненты значительно увеличивают первоначальную стоимость инструмента и создают точки износа, требующие частого технического обслуживания.
Выбор материалов инструмента с учетом условий эксплуатации
Выбор инструментальной стали — это не универсальное решение. При выборе необходимо учитывать тепловые условия, химический состав сырья и предполагаемые механические нагрузки.
Распространенное заблуждение относительно стоимости: Специалисты по закупкам часто полагают, что высокая стоимость инструментов обусловлена высокой стоимостью высококачественной стали. На самом деле доля сырого стального блока в общей стоимости пресс-формы обычно составляет всего от 10% до 20%. Настоящим фактором, определяющим стоимость, является обрабатываемость. Высококачественные закаленные стали (такие как D2 или H13) вынуждают станки с ЧПУ работать с более низкими скоростями подачи, приводят к быстрому износу режущих инструментов и требуют длительной и медленной обработки методом электроэрозионной обработки (ЭЭО).
Износостойкость и ударная вязкость
Существует неотъемлемый металлургический компромисс между способностью инструмента сохранять остроту (износостойкость/твердость) и его способностью поглощать удары без разрушения (вязкость).
- Новейшие разработки: Штампы для вырубки в штамповочной матрице должны обладать чрезвычайно высокой твердостью (например, сталь D2, закаленная до 60–62 HRC), чтобы сохранять острую режущую кромку в течение миллионов ходов без затупления.
- Конструктивные и формовочные элементы: Матрицы, подвергающиеся сильным ударам, или матрицы для глубокой вытяжки, испытывающие значительные сжимающие напряжения, требуют более высокой вязкости (например, ударопрочная сталь S7). Они должны поглощать удары, чтобы предотвратить катастрофическое растрескивание, даже если это означает несколько более низкую износостойкость.
Управление тепловым режимом и коррозией
Выбор основного материала часто определяется условиями эксплуатации.
- Термоциклирование: Формы для литья алюминия под давлением работают в условиях экстремальных термических ударов. Быстрый цикл впрыска расплавленного металла и обдува охлаждающей жидкостью вызывает термическую усталость, приводящую к появлению “термических трещин” (микротрещин на поверхности полости). Сталь для горячей штамповки H13 является отраслевым стандартом в данной области благодаря своей стабильности при высоких температурах.
- Коррозионные среды: При литье определенных пластиков, таких как ПВХ или огнестойкие смолы, выделяются коррозионные газы, которые быстро приводят к ржавлению стандартных инструментальных сталей. Для изготовления блоков полости требуются нержавеющие стали (например, 420 SS) или специальное никелевое покрытие.
Процедуры и вкладыши
Вместо того чтобы изготавливать целый массивный инструмент из труднообрабатываемого суперсплава, инструментальщики используют локальные методы обработки и модульную конструкцию.
- Обработка поверхности: Азотирование или Покрытия, нанесенные методом физического осаждения из паровой фазы (PVD) наносить на поверхность инструмента микроскопический слой чрезвычайной твердости, что повышает износостойкость и снижает трение, не делая при этом сердцевину стали хрупкой.
- Сменные вставки: Зоны, подверженные интенсивному износу — например, литниковые каналы при литье пластмасс или небольшие пробивные пуансоны в прогрессивной штамповой матрице — выполняются в виде сменных вставок. Когда пуансон тупеет, специалисты по техническому обслуживанию заменяют небольшую вставку, а не снимают весь инструмент с пресса для повторной обработки.
Типичные материалы для изготовления инструментов и области их применения
| Класс материала[ссылка: 29] | Идеальные условия эксплуатации[ссылка: 29] | Основные преимущества[ссылка: 29] | Основные ограничения[ссылка: 29] |
|---|---|---|---|
| Алюминий (QC-10)[ссылка: 29] | Пластмассы низкого давления, прототипы[ссылка: 29] | Высокая теплопроводность, отличная обрабатываемость[ссылка: 29] | Низкая износостойкость, легко деформируется[ссылка: 29] |
| Сталь P20[ссылка: 29] | Общие принципы литья под давлением[ссылка: 29] | Предварительно закаленная (~30 HRC), оптимальное соотношение стоимости и обрабатываемости[ссылка: 29] | Не подходит для абразивных смол, армированных стекловолокном[ссылка: 29] |
| Сталь H13[ссылка: 29] | Высокотемпературное литье, горячая ковка[ссылка: 29] | Превосходная термоусталостная стойкость[ссылка: 29] | После черновой обработки необходимо провести термообработку[ссылка: 29] |
| Сталь D2[ссылка: 29] | Штамповка в холодном состоянии, штампы для вырубки заготовок[ссылка: 29] | Высокая твердость, долго сохраняет остроту режущей кромки[ссылка: 29] | Низкая вязкость, склонность к сколам при ударах[ссылка: 29] |
Точность контроля при изготовлении пресс-форм и штампов
Точность инструмента определяет качество готовой детали. Однако обработка закаленной стали требует соблюдения определённой последовательности операций и строгого контроля совокупных допусков.
Фрезерование, глубокое фрезерование и электроэрозионная обработка
Ни один метод обработки не подходит для всех элементов детали. Инструментальщики определяют последовательность операций с учетом твердости материала, соотношения глубины к ширине и радиусов внутренних углов.
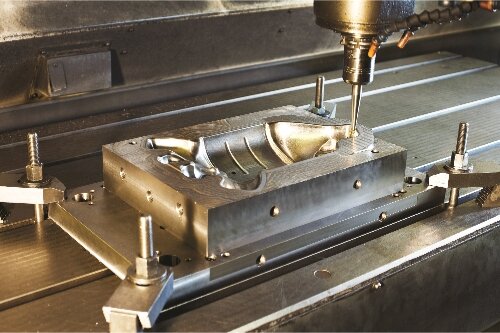
- Фрезерование с ЧПУ: Используется для удаления больших объемов материала, когда сталь находится в отожженном (мягком) состоянии. Современные центры высокоскоростной обработки (HSM) также могут выполнять “фрезерование твердых материалов” на термообработанной стали, обеспечивая исключительное качество поверхности и снижая зависимость от электроэрозионной обработки (EDM).
- Электроэрозионная резка (ЭДР): Это наиболее распространённый метод резки пуансонов и матриц в штамповочных инструментах. Он позволяет вырезать сквозные профили с исключительной точностью (±0,002 мм) независимо от твёрдости стали.
- Электроэрозионная обработка с погружением (электроэрозионная обработка с использованием форм): Необходимо для слепых полостей, которые вращающиеся режущие инструменты физически не могут обработать.
- Пример из практики: Для пластиковой формы требуется полость с глубокими охлаждающими ребрами (
1 мм в ширину × 15 ммглубокий) с острыми внутренними углами 90°. Фреза с ЧПУ не может вырезать острый внутренний угол (она оставляет радиус), а фреза, достаточно маленькая, чтобы поместиться в 1ммНа такой глубине зазор мог бы сломаться. Вместо этого инструментальщик фрезерует медный электрод, придавая ему форму, точно соответствующую форме ребра, и с помощью электроэрозионной обработки по погружению (Sinker EDM) постепенно вырезает глубокую полость в закаленном стальном блоке.
Характеристики поверхности
Качество поверхности инструмента напрямую определяет внешний вид детали, но также влияет на механику формования.
- Полировка и текстурирование: Для оптических линз обязательна высокая зеркальная полировка (SPI A-2), которая способствует отрыву определенных видов смол при выталкивании из формы. Напротив, поверхности, обработанные методом электроэрозионной обработки (EDM), естественным образом приобретают матовую текстуру (по шкале VDI), что часто специально указывается в спецификациях потребительских товаров для скрытия отпечатков пальцев и маскировки незначительных впадин, образовавшихся при литье.
- Трение: В штампах для глубокой вытяжки металла радиусы вытяжки должны быть тщательно отполированы. Неровная поверхность приводит к чрезмерному трению, что вызывает задир (холодное сваривание с штампом) и разрыв листового металла в процессе вытяжки.
Базовые системы координат, прилегание и реальность допусков
Соблюдение жестких допусков на отдельных деталях не гарантирует правильную работу собранного инструмента.
- Параметр термообработки: В процессе закалки сталь деформируется и расширяется. Блок, идеально обработанный с учетом эталонных поверхностей в мягком состоянии, теряет свою точность после прохождения печи. Поэтому окончательную обработку критически важных соединений нельзя проводить до термообработки.
- Восстановление систем отсчёта: После закалки деформированный стальной блок должен быть отправлен на Прецизионный плоскошлифовальный станок. Оператор шлифует верхнюю, нижнюю и боковые поверхности до идеальной плоскостности и перпендикулярности, чтобы восстановить базовые плоскости. Только после этого можно точно приступить к электроэрозионной резке по проволоке или фрезерованию твердых материалов.
- Допуски на оборудование и детали: Крайне важно проводить различие между допуски при изготовлении инструментов и допуски на окончающие детали. Высококлассный 5-осевой станок с ЧПУ способен обеспечить точность размеров полости формы в пределах ±0,005 мм. Однако если инженерная команда рассчитала коэффициент усадки пластика на уровне 1,5%, а фактическая усадка смолы составляет 1,8%, готовое литое изделие не пройдет контроль качества. Даже высокая точность оборудования не способна исправить неверные инженерные допущения.
Сравнение затрат на инструментарий и общих производственных затрат
Чтобы правильно оценить предложение по изготовлению инструментов, необходимо смотреть не только на первоначальную цену. За более дешевой формой или штампом часто скрываются более высокие долгосрочные затраты на техническое обслуживание или более длительное время цикла, что в конечном итоге приводит к увеличению цены за единицу продукции. Менеджеры по закупкам должны анализировать совокупную стоимость владения (TCO).
Разбор первоначальных затрат
При сравнении предложений от разных производителей инструментов убедитесь, что объем поставки строго идентичен. Полная стоимость изготовления инструментов, указываемая заранее, должна включать следующие позиции:
- Проектирование и разработка (DFM): Время, затраченное на оптимизацию детали с точки зрения технологичности и разработку архитектуры инструмента.
- Сырье: Марка стальных блоков (например, P20 и H13), изготовленные на заказ коллекторы горячеканальных систем или специализированные комплекты штампов.
- Механическая обработка и сборка: Основная часть затрат приходится на ЧПУ, электроэрозионную обработку (проволочную и погружную), прецизионное шлифование и ручную доработку.
- Испытания и модификации: Стоимость времени на прессование для T1 (первая пробная партия) и предполагаемое количество циклов доработки для достижения соответствия габаритным размерам.
Если цена предложения неожиданно низкая, это может означать, что изготовитель инструмента использует сталь более низкого качества, исключает из проекта необходимую систему горячеканальных литьевых форм или планирует взимать дополнительную плату за каждый последующий пробный запуск.
Расчет объема, обеспечивающего безубыточность
При выборе между двумя приемлемыми технологическими процессами (например, лазерная резка + гибочный пресс против прогрессивной штамповки) всё сводится к математике.
Упрощённая формула:
Объем безубыточности = Разница в фиксированных затратах на инструменты ÷ Разница в ценах за единицу
Пример сценария:
- Маршрут A (лазерная резка/тормоз): Инструментарий = 0, Цена за единицу = 5,00
- Маршрут B (штамповочная матрица): Стоимость инструмента = 12 000, Цена за единицу = 1,00
- Объем безубыточности = 12 000 ÷ (5,00 − $1,00) = 3 000 единиц.
Если общий ожидаемый объем производства за весь срок эксплуатации составляет менее 3 000 единиц, вариант A будет более экономичным решением. При объеме свыше 3 000 единиц матрица $12 000 окупит себя. (Примечание: в данном упрощённом расчёте предполагается, что затраты на дополнительные операции, отходы и контроль качества уже учтены в указанной цене за единицу.)
Техническое обслуживание, ECO и штрафы за превышение времени цикла
Оснастка — это не разовые расходы по принципу “установил и забыл”. Режущие кромки тупеют, а формы загрязняются.
- Штрафы за превышение времени цикла: В недорогих пресс-формах часто встречаются плохо спроектированные охлаждающие каналы. Если для охлаждения пластиковой детали в дешевой пресс-форме требуется 60 секунд, а в оптимизированной (но чуть более дорогой) — 40 секунд, то эта разница в 20 секунд резко увеличит ваши затраты на единицу времени работы оборудования при тираже в 100 000 деталей. Дешевое оборудование зачастую обходится дороже всего в эксплуатации.
- Обслуживание: Для штамповочных матриц требуется периодическая остановка пресса с целью извлечения инструмента и повторной заточки режущих пуансонов. Для форм для литья под давлением необходимо промывать охлаждающие каналы и заменять изношенные выталкивающие штифты. Убедитесь, что в контракте четко указано, кто несет расходы на плановое техническое обслуживание.
- Распоряжения об инженерных изменениях (ECO): Обработка закаленной стали после термообработки обходится невероятно дорого. Если конструкция ещё не утверждена, отложите изготовление твёрдого инструмента.
Матрица сравнения затрат на инструментарий
| Категория затрат[ссылка: 30] | Маршрут А: ЧПУ / обработка листового металла (без изготовления пресс-форм)[ссылка: 30] | Вариант B: Мягкие пресс-формы (например, пресс-форма P20)[ссылка: 30] | Маршрут C: Твердые инструменты (например, D2/H13)[ссылка: 30] |
|---|---|---|---|
| Первоначальные инвестиции[ссылка: 30] | От нуля до минимального уровня (только оборудование)[ссылка: 30] | От низкого до среднего[ссылка: 30] | Высокий[ссылка: 30] |
| Себестоимость единицы продукции[ссылка: 30] | Высокий[ссылка: 30] | Средний[ссылка: 30] | Очень низкий[ссылка: 30] |
| Нагрузка, связанная с техническим обслуживанием[ссылка: 30] | Нет[ссылка: 30] | Низкий (более короткий общий срок службы)[ссылка: 30] | Высокий (требует квалифицированного обслуживания)[ссылка: 30] |
| Стоимость изменений в проекте[ссылка: 30] | Низкий (обновление CAD/CAM)[ссылка: 30] | Высокий[ссылка: 30] | Очень высокий (часто требуется сварка или повторная механическая обработка)[ссылка: 30] |
Готовы перевести свой проект от прототипа к серийному производству без риска потери капитала?
Правильный подход к инвестициям в инструмент, выбору материалов и суммированию допусков может стать решающим фактором для бюджета проекта. В компании TZR мы считаем, что не следует принимать решение о приобретении твердого инструмента $20,000 до тех пор, пока ваш проект не будет однозначно подтвержден.
Хватит гадать, какой способ производства лучше всего подходит. Загрузите свои CAD-файлы, чтобы уже сегодня получить бесплатную экспертизу DFM и оценку трассировки
Привет, я Кевин Ли
Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс
Прогрессивная штамповка, комбинированная штамповка и штамповка с переносом матрицы
Материалы для прототипирования: как выбрать подходящий материал
Прессовое соединение листового металла: проектирование, стоимость и качество