Una brida de chapa metálica es un borde doblado que se forma en una pieza de trabajo para aumentar la rigidez estructural, proporcionar una superficie de montaje para el ensamblaje o encerrar un perfil. Un diseño fiable de la brida requiere fórmulas específicas para la altura mínima (como 4t+R) y aliviados de doblado para evitar el desgarro del material y las colisiones con las herramientas de la prensa plegadora.
Aunque diseñar una brida en CAD es tan sencillo como hacer clic en un borde, su fabricación está estrictamente limitada por las restricciones físicas de la prensa plegadora. Una brida que ignore estos límites puede provocar fácilmente una tasa de desechos del 20% en el taller. Cuando se omiten las restricciones de conformado durante la fase de diseño, las bridas cortas se salen de la matriz en V, los orificios roscados cercanos a la línea de plegado se deforman y las variaciones de ángulo destruyen las tolerancias de montaje.
Para evitar estos retrasos y reducir los costes de las herramientas a medida, esta guía desglosa las normas esenciales de diseño para la fabricabilidad (DFM) aplicables a las bridas rectas. Aprenderás:
- Cómo calcular el verdadero altura mínima de la brida en función de tu material.
- Los requisitos distancias libres entre el orificio y la curvatura para evitar la distorsión de los rasgos.
- Cómo influyen las bridas de retorno y las secuencias de curvas interferencia de las herramientas.
- Estrategias de reducción de costes para tolerancias de las bridas y planos de referencia.
(Nota: Este artículo se centra en los rebordes rectos formados en una prensa plegadora. El rebordeado de orificios y los rebordes por estiramiento o contracción se analizan en nuestras directrices específicas sobre estampado.)
Conoce bien la brida antes de elegir su forma
Antes de establecer las dimensiones, hay que aclarar cuál es la función de la brida y cómo su sección transversal contribuye a dicha función. Esto determina si se necesita un doblado de alta precisión o un simple pliegue del borde.
Geometría y dimensiones de la brida
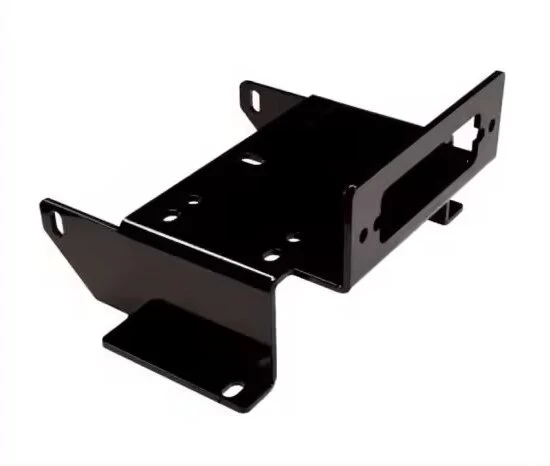
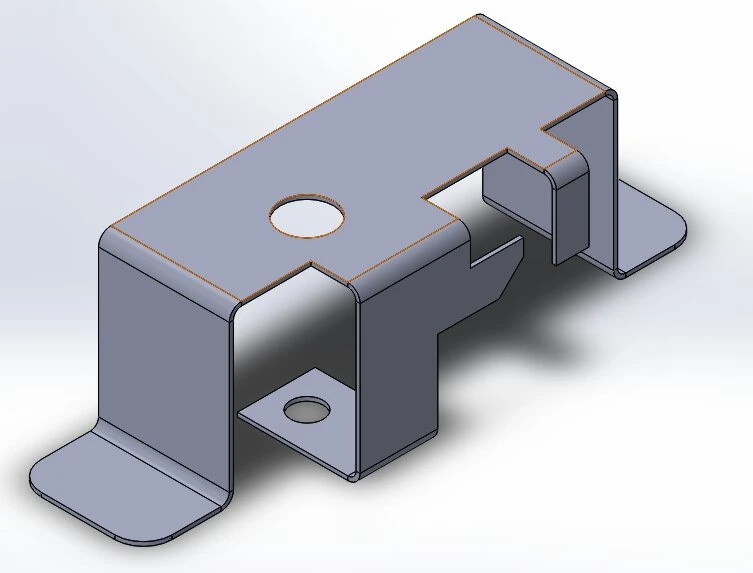
Una brida estándar se compone de la cara de la brida, el borde libre, el radio de curvatura interior y las líneas tangentes a la curvatura. Es fundamental distinguir entre la altura final de la brida y la longitud plana recta. La longitud recta solo mide la sección plana situada después del radio de curvatura, mientras que la altura final se mide desde la cara opuesta hasta el borde libre. El uso de una sencilla sección transversal en forma de L establece estos puntos de referencia básicos para la fabricación.
Requisitos de rigidización y unión
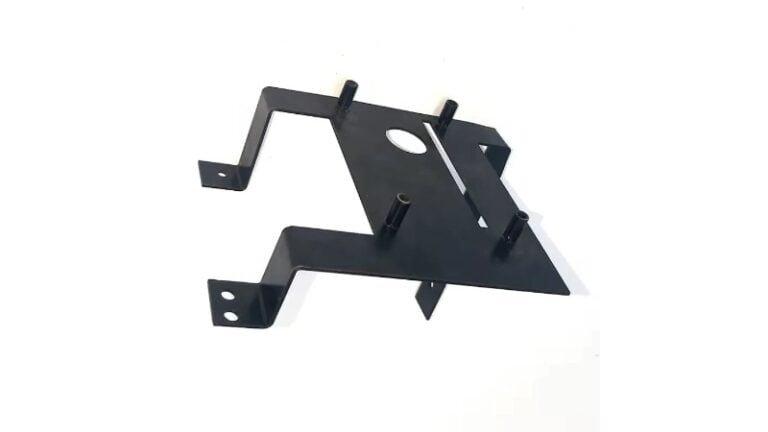
La incorporación de una brida aumenta considerablemente la rigidez a la flexión de una chapa plana a lo largo de ese eje. Además de aportar rigidez, las bridas proporcionan superficies de fijación para los herrajes, lengüetas de posicionamiento para el montaje o zonas de solapamiento para soldadura de punto.
Si la brida se utiliza para sellar, el diseño debe tener en cuenta una superficie de contacto continua y esquinas cerradas. Esto requiere tolerancias muy ajustadas. Por el contrario, un pliegue en el borde destinado únicamente a desbarbado o bien, la protección del tendido interno de cables requiere menos precisión y puede tolerar variaciones de ángulo más amplias.
Bordes rectos, de vuelta, con desplazamiento y con dobladillo
Los distintos perfiles de brida requieren diferentes configuraciones de las herramientas y repercuten directamente en los costes unitarios:
- Bridas rectas (90°): El borde más habitual. Se procesa con configuraciones estándar de punzón y matriz. Impacto en los costes: el más bajo.
- Bridas de retorno (en forma de U): Se utilizan para cubiertas y perfiles. Requieren un espacio libre suficiente entre las curvas. Si el espacio es demasiado estrecho, los punzones de cuello de cisne estándar no encajan, lo que obliga al taller a adquirir herramientas a medida. Impacto en los costes: de medio a alto.
- Bridas descentradas (joggles): Los pliegues escalonados se utilizan para crear una superficie a ras al solapar dos láminas. Para ello se necesitan troqueles de desplazamiento especializados o dos golpes separados en la prensa plegadora. Impacto en los costes: Medio.
- Bordes con dobladillo: Se pliega hasta quedar completamente plano (o con forma de lágrima) para crear un borde seguro o duplicar el grosor del material. Los dobladillos requieren materiales muy dúctiles y una matriz de aplanado de dos etapas. Impacto en los costes: Medio.
Establecer la altura de la brida y el radio de curvatura
Una vez determinada la forma, comprueba que las dimensiones se ajustan a las características físicas del material y a la matriz en V de la prensa plegadora.
Altura final y longitud en línea recta
Un dimensionado claro evita malentendidos. Especifica siempre si estás midiendo la altura exterior total (OD) o la dimensión interior (ID). Por lo general, se prefieren las dimensiones exteriores, ya que determinan cómo encaja la pieza dentro de un conjunto. Especifica la altura exterior total (OD) acabada en tu plano; el fabricante calculará la longitud del plano de corte basándose en sus deducciones específicas por plegado.
Altura mínima y abertura del troquel
Durante el plegado neumático, la chapa debe apoyarse de forma segura sobre los dos rebordes de la matriz en V. Si el reborde es demasiado corto, el material se ve arrastrado hacia el interior de la abertura de la matriz en V (un defecto conocido como «die roll»). Esto provoca un borde abombado, estropea el acabado de la superficie y da lugar a un ángulo de plegado inexacto.
Como norma de selección preliminar, la altura mínima de la brida debería ser de 4 veces el espesor del material más el radio de curvatura interior (4t + R).
Nota del taller: En Shengen, la razón por la que tenemos que solicitar un cambio de diseño o una exención de DFM es que la altura del reborde es inferior a la que admiten las aberturas estándar de los troqueles en V. Aunque una brida de 5 mm en acero de 2 mm funciona en el CAD, una matriz en V estándar de 12 mm requiere una altura de brida de al menos 8,5 mm para sujetar correctamente el material sin que se deslice.
Las bridas que se sitúan por debajo de estos límites requieren pruebas de flexión o costosas matrices de corte a medida, lo que aumenta el tiempo y el coste de preparación.
Material y radio de curvatura
El comportamiento durante el conformado varía considerablemente según la aleación y el estado de templado. La flexión en paralelo a la dirección del grano del material aumenta el riesgo de que se produzcan grietas.
Por ejemplo, mientras que el aluminio 5052-H32 a menudo se puede doblar con un radio reducido de 1t sin problemas, aplicar el mismo radio al aluminio 6061-T6 —especialmente en paralelo al sentido del grano— garantizará casi con total seguridad la aparición de microfisuras en la línea de doblado. La calidad del borde de corte (por láser frente a punzonado) también influye en el lugar donde se inician las fracturas por tensión.
Además, el radio de la punta del punzón no siempre coincide exactamente con el radio interior formado de la pieza. En el doblado por aire, el material forma de forma natural un radio en relación con la abertura de la matriz en V. Siempre que sea posible, confía en las combinaciones de herramientas estándar confirmadas por tu proveedor de fabricación, en lugar de forzar un radio teórico del CAD.
Además, el radio de la punta del punzón no siempre coincide exactamente con el radio interior de la pieza una vez conformada. En el plegado por aire, el material forma de forma natural un radio en relación con la abertura de la matriz en V. Siempre que sea posible, es recomendable recurrir a las combinaciones de herramientas estándar confirmadas por su proveedor de fabricación, en lugar de forzar un radio teórico de CAD que requiera un punzón a medida.
Comprueba las características, el espacio de montaje y el acceso a las curvas
Las bridas no existen de forma aislada. Cuando las dimensiones básicas de la brida superan los límites físicos de la matriz en V, hay que evaluar cómo interactúa la brida con los elementos circundantes, los herrajes y el propio utillaje de la prensa plegadora.
Juego del orificio y holgura de curvatura
Cuando los agujeros, las ranuras o los recortes se sitúan demasiado cerca de la línea de plegado, el estiramiento natural del material hace que adquieran una forma ovalada. Una pauta habitual es mantener el borde de cualquier agujero a una distancia mínima de Entre 2,5 y 3 veces el espesor del material (2,5t – 3t) alejada de la línea tangente a la curva.
Aunque un orificio de paso deformado puede ser solo un problema estético, un orificio roscado deformado o un orificio para tuerca PEM aplastado implica que los elementos de fijación no se podrán instalar, lo que obligaría a desechar toda la pieza. Da siempre prioridad a que los puntos de inserción de los elementos de fijación queden bien fuera de la zona de deformación.
Si se va a doblar una brida parcial a lo largo de un borde, es necesario añadir rebajes de doblado para evitar que el material plano adyacente se desgarre. Un rebaje de doblado estándar debe tener, como mínimo, el mismo ancho que el espesor del material (1t) y una profundidad superior al radio de doblado más el espesor del material (R + t).
Acceso a los elementos de fijación y a las soldaduras
El diseño de la brida debe tener en cuenta las herramientas que se utilizarán en la siguiente fase de montaje. Comprueba el espacio libre para las cabezas de los tornillos, las arandelas, los casquillos y los mandriles de instalación necesarios para la inserción de los elementos de fijación.
En el caso de los conjuntos soldados por puntos, la brida debe ofrecer una superficie suficiente para que los electrodos de soldadura puedan establecer un contacto plano y completo.
Nota del taller: En Shengen, solemos recomendar una anchura mínima de brida de entre 12 mm y 15 mm para la soldadura por puntos. Las bridas más estrechas pueden provocar una penetración deficiente de la soldadura u obligar al operario a inclinar las puntas de los electrodos, lo que debilita la unión y daña el equipo.
Secuencia de plegado e interferencia entre herramientas
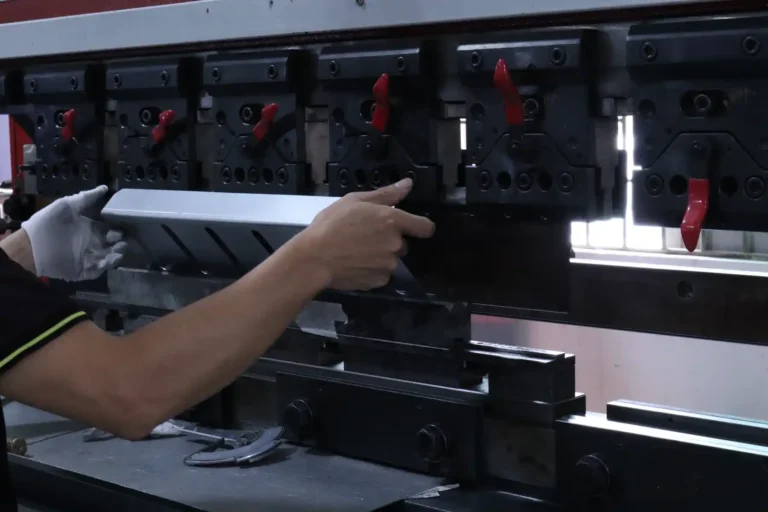
Una prensa plegadora realiza un pliegue cada vez. A medida que se van realizando los pliegues sucesivos, la pieza gira sobre su eje y se envuelve alrededor de la herramienta. Las bridas de retorno (en forma de U) y las cajas profundas son especialmente propensas a chocar con el punzón, el pistón de la máquina o el tope trasero durante el ciclo de conformado.
Si el pliegue final bloquea la pieza en la matriz, no es posible fabricarla tal y como está diseñada. Si la adquisición de herramientas a medida (como punzones para ventanas) no entra dentro del presupuesto, una solución habitual en la fase de diseño es utilizar bridas segmentadas—cortar la brida continua en secciones más pequeñas para que las herramientas estándar puedan sortear las zonas que suponen un obstáculo.
Comparar los costes de fabricación de bridas
Las decisiones de diseño determinan si una pieza puede fabricarse rápidamente con maquinaria estándar o si requiere soluciones alternativas que encarecen los costes unitarios.
Herramientas y operaciones secundarias
El doblado neumático estándar permite mantener bajos los costes de puesta en marcha. Por el contrario, doblar una brida muy corta o realizar un doblez de retorno profundo suele requerir matrices de limpieza a medida o punzones especializados en forma de cuello de cisne, lo que aumenta los costes iniciales y el plazo de entrega.
| Opción[ref.: 54] | Factores de coste que hay que comparar[ref.: 54] |
|---|---|
| Aumentar la altura de la brida[ref.: 54] | Normalmente es gratuito. Basta con comprobar si la brida más alta interfiere con el espacio interno de montaje.[ref.: 54] |
| Utilizar herramientas especiales[ref.: 54] | Supone unos costes iniciales de utillaje y tiempo de puesta a punto. Resulta más rentable cuando los volúmenes son elevados.[ref.: 54] |
| Dale forma primero y luego recorta[ref.: 54] | Requiere un mecanizado secundario o un corte por láser tras el conformado. Aumenta considerablemente la mano de obra por pieza.[ref.: 54] |
| Revisar la estructura[ref.: 54] | Al dividir la pieza en dos partes y soldarlas o remacharlas, el coste pasa de corresponder a la fase de conformado a la de montaje.[ref.: 54] |
Patrones planos y aprovechamiento del material
Cada reborde adicional complica el contorno del plano de corte. Los planos de corte complejos y extensos no encajan bien en una chapa rectangular estándar. Si el aprovechamiento del material desciende de 85% a 60% debido a un plano de corte poco manejable, el coste de los residuos se refleja directamente en el precio unitario. Comparar los esquemas de encaje reales, en lugar de basarse en los rendimientos teóricos del material, ofrece una imagen fiel de los costes de material.
Tolerancias y cantidad del pedido
Especifique tolerancias angulares estrictas únicamente cuando afecten directamente al funcionamiento del conjunto. Exigir una tolerancia angular de ±0,5° obliga al operario a realizar pruebas de doblado manuales, a ajustar las variaciones debidas a la recuperación elástica del material y a detener la producción con frecuencia para comprobar los ángulos.
Las modernas prensas plegadoras CNC suelen alcanzar directamente una tolerancia estándar de entre ±1° y ±2° sin necesidad de una intervención manual constante. Ampliar la tolerancia en las bridas no críticas reduce significativamente el coste por pieza, especialmente en pedidos de tiradas cortas o de prototipos.
Inspeccionar las bridas y solucionar los defectos más habituales
El establecimiento de criterios de inspección claros evita conflictos entre los departamentos de ingeniería y fabricación y ayuda a identificar las causas fundamentales cuando se producen defectos.
Inspección dimensional y superficial
Define claramente si las dimensiones se miden en estado libre o en estado restringido (fijado). La chapa metálica se flexiona de forma natural; una brida larga que parezca estar ligeramente fuera de tolerancia cuando se apoya sobre una mesa de inspección puede alinearse perfectamente una vez atornillada al conjunto.
Además, especifica si los límites dimensionales se aplican antes o después de enchapado y recubrimiento en polvo. Un recubrimiento en polvo estándar añade entre 50 y 100 micras (2-4 mils) por superficie, lo que puede reducir fácilmente un margen de montaje ajustado si no se tiene en cuenta en el plano de desarrollo de la chapa en bruto.
Grietas, deformaciones y variaciones angulares
Si surgen defectos durante la fase de prototipado o en la primera tirada de producción, utiliza esta referencia para analizar las variables de fabricación:
| Tema[ref.: 55] | Asuntos que hay que investigar[ref.: 55] |
|---|---|
| Grietas por flexión[ref.: 55] | La dureza del material, un radio de punzón demasiado afilado, la dirección del grano o una mala calidad del borde cortado con láser.[ref.: 55] |
| Agujeros distorsionados[ref.: 55] | El elemento está demasiado cerca de la línea tangente a la curva, o faltan cortes de alivio o estos son demasiado pequeños.[ref.: 55] |
| Variación del ángulo[ref.: 55] | Variación en la dureza del lote de material (recuperación elástica irregular) o deformación de la máquina.[ref.: 55] |
| Bridas curvadas[ref.: 55] | Un soporte inadecuado de la matriz en V, problemas de planitud del material de base o una eliminación desigual de tensiones.[ref.: 55] |
| Marcas de herramientas[ref.: 55] | Ausencia de la película protectora de uretano, troqueles sucios o una fuerza de plegado excesiva.[ref.: 55] |
Verificación del primer artículo y del montaje
Antes de autorizar una serie de producción completa, evalúa la muestra del primer artículo utilizando las piezas de acoplamiento o los dispositivos de comprobación. Comprueba que los elementos de fijación se instalen correctamente y que las bridas queden a ras de sus superficies de acoplamiento. Anota los ajustes de la máquina, las combinaciones de matrices y los lotes de material verificados para mantener la uniformidad en todo el pedido.
Antes de publicar tu dibujo
| Comprobar[ref.: 56] | Verificación[ref.: 56] |
|---|---|
| Dimensiones[ref.: 56] | ¿Están claramente indicadas las alturas totales, los puntos de referencia de las medidas interiores y exteriores y los radios?[ref.: 56] |
| formando[ref.: 56] | ¿Es la altura de la brida ≥ 4t + R? ¿Hay espacio libre para el punzón y la matriz?[ref.: 56] |
| Características[ref.: 56] | ¿Se encuentran los orificios roscados y los elementos de fijación PEM fuera de la zona de deformación, de forma que estén a salvo? ¿Tienen las dimensiones correctas los espacios de seguridad para el doblado?[ref.: 56] |
| Asamblea[ref.: 56] | ¿Hay espacio físico para llaves inglesas, puntas de soldadura y elementos de fijación compatibles?[ref.: 56] |
| Aceptación[ref.: 56] | ¿Se distinguen las tolerancias críticas de montaje de los pliegues estándar de los bordes?[ref.: 56] |
¿Estás listo para pasar del diseño a la producción?
Un pequeño ajuste en la brida hoy puede suponer un ahorro de miles de dólares en utillaje y material de desecho mañana. Envíanos tus archivos CAD y tus planos al equipo de ingeniería de Shengen para una revisión de DFM. Verificaremos los límites de curvatura, comprobaremos los holguras y nos aseguraremos de que sus piezas estén optimizadas para una fabricación rentable.
Hola, soy Kevin Lee

Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados

Estampado progresivo, compuesto y por matriz de transferencia

Materiales para la creación de prototipos: cómo elegir el material adecuado

Uniones por prensado en chapa: diseño, coste y calidad