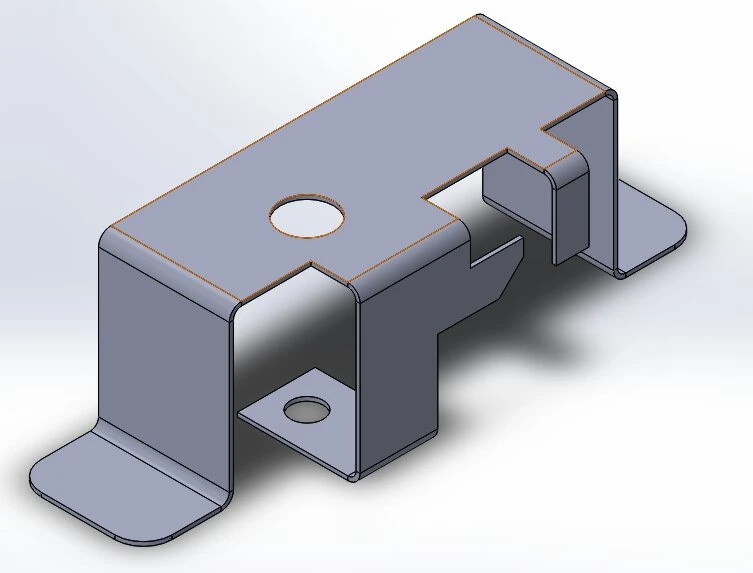
Uma flange de chapa metálica é uma borda dobrada formada numa peça de trabalho para aumentar a rigidez estrutural, proporcionar uma superfície de montagem ou envolver um perfil. A conceção fiável de uma flange requer fórmulas específicas para a altura mínima (como 4t+R) e alívios de dobra, a fim de evitar o rasgamento do material e colisões com as ferramentas da prensa-dobra.
Embora projetar uma flange no CAD seja tão simples como clicar numa aresta, a sua fabricação está estritamente limitada pelos limites físicos da prensa-dobra. Uma flange que ignore estes limites pode facilmente causar uma taxa de rejeição de 20% na linha de produção. Quando as restrições de conformação são ignoradas durante a fase de desenho, as flanges curtas escorregam para fora da matriz em V, os orifícios roscados próximos da linha de dobragem ficam deformados e as variações de ângulo comprometem as tolerâncias de montagem.
Para evitar estes atrasos e reduzir os custos com ferramentas personalizadas, este guia apresenta as regras essenciais de «Design for Manufacturability» (DFM) para flanges retas. Irá aprender:
- Como calcular o verdadeiro altura mínima da flange com base no seu material.
- O necessário distâncias entre o orifício e a curvatura para evitar a distorção das características.
- Como as flanges de retorno e as sequências de curvas influenciam interferência da ferramenta.
- Estratégias de redução de custos para tolerâncias das flanges e padrões de planicidade.
(Nota: Este artigo centra-se em flanges retas formadas numa prensa-dobra. A formação de flanges em orifícios e as flanges por estiramento/contração são analisadas nas nossas diretrizes específicas sobre estampagem.)
Compreender a flange antes de escolher a sua forma
Antes de definir as dimensões, esclareça qual é a função da flange e de que forma a sua secção transversal contribui para essa função. Isto determina se é necessária uma dobragem de alta precisão ou uma simples dobra de borda.
Geometria e dimensões da flange
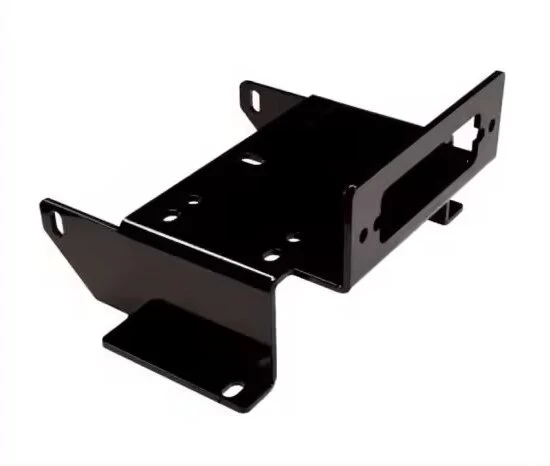
Uma flange padrão é constituída pela face da flange, pela borda livre, pelo raio de curvatura interior e pelas linhas tangentes à curvatura. É fundamental distinguir a altura final da flange do comprimento plano reto. O comprimento reto mede apenas a secção plana após o raio de curvatura, enquanto a altura final é medida desde a face oposta até à borda livre. A utilização de uma secção transversal simples em forma de L estabelece estes pontos de referência básicos para o fabrico.
Requisitos de reforço e ligação
A adição de uma aba aumenta significativamente a rigidez à flexão de uma chapa plana ao longo desse eixo. Para além da rigidez, as abas proporcionam superfícies de fixação para ferragens, saliências de posicionamento para a montagem ou áreas de sobreposição para soldagem a ponto.
Se a flange for utilizada para vedação, o projeto deve prever uma superfície de contacto contínua e cantos fechados. Isto exige tolerâncias rigorosas. Em contrapartida, uma dobra de borda destinada apenas a rebarbação ou a proteção do traçado interno dos fios requer menos precisão e pode tolerar variações de ângulo mais amplas.
Bordas retas, com retorno, deslocadas e com bainha
Os diferentes perfis de flange exigem configurações diferentes das ferramentas e têm um impacto direto nos custos unitários:
- Flanges retas (90°): A aresta mais comum. Processada com configurações padrão de punção e matriz. Impacto nos custos: O mais baixo.
- Flanges de retorno (em forma de U): Utilizados em tampas e calhas. Estes requerem um espaço livre suficiente entre as curvas. Se o espaço for demasiado estreito, os punções de pescoço de ganso padrão não cabem, obrigando a oficina a adquirir ferramentas personalizadas. Impacto nos custos: Médio a elevado.
- Flanges deslocadas (Joggles): As dobras escalonadas são utilizadas para criar uma superfície nivelada quando se sobrepõem duas chapas. Estas requerem matrizes de deslocamento especializadas ou duas passagens separadas na prensa-dobra. Impacto nos custos: Médio.
- Bordas com bainha: Dobrado de forma a ficar completamente plano (ou em forma de lágrima) para criar uma borda segura ou duplicar a espessura do material. As bainhas exigem materiais altamente dúcteis e uma matriz de achatamento de duas fases. Impacto nos custos: Médio.
Definir a altura da flange e o raio de curvatura
Assim que a forma estiver definida, verifique se as dimensões correspondem às características físicas do material e à matriz em V da prensa-dobra.
Altura final e comprimento linear
Uma dimensionação clara evita interpretações erradas. Especifique sempre se está a medir a altura exterior total (OD) ou a dimensão interior (ID). As dimensões exteriores são geralmente preferíveis, pois determinam a forma como a peça se encaixa numa montagem. Especifique a altura OD final no seu desenho; o fabricante calculará o comprimento do desenho em plano com base nas suas deduções específicas de dobragem.
Altura mínima e abertura da matriz
Durante a dobragem a ar, a chapa metálica deve assentar firmemente sobre os dois ombros da matriz em V. Se a aba for demasiado curta, o material é arrastado para dentro da abertura da matriz em V (um defeito conhecido como «die roll»). Isto cria uma borda alargada, estraga o aspeto estético da superfície e resulta num ângulo de dobragem impreciso.
Como regra de triagem preliminar, a altura mínima da flange deve ser 4 vezes a espessura do material mais o raio de curvatura interior (4t + R).
Nota sobre a loja: Na Shengen, a razão pela qual temos de solicitar uma alteração ao projeto ou uma derrogação ao DFM é uma altura de flange inferior à que as aberturas padrão das matrizes em V conseguem suportar. Embora uma flange de 5 mm em aço de 2 mm funcione no CAD, uma matriz em V padrão de 12 mm requer, pelo menos, uma altura de flange de 8,5 mm para suportar adequadamente o material sem deslizar.
As flanges que ficam abaixo destes limites exigem curvas de teste ou matrizes de corte personalizadas e dispendiosas, o que aumenta o tempo de preparação e os custos.
Material e raio de curvatura
O comportamento de conformação varia drasticamente consoante a liga e o estado de temperamento. A dobragem paralela à direção do grão do material aumenta o risco de fissuração.
Por exemplo, embora o alumínio 5052-H32 possa frequentemente ser dobrado num raio apertado de 1t sem problemas, aplicar o mesmo raio ao alumínio 6061-T6 — especialmente paralelamente ao sentido do grão — garantirá quase certamente a formação de microfissuras na linha de dobragem. A qualidade da aresta de corte (a laser vs. puncionada) também influencia o local onde as fraturas por tensão se iniciam.
Além disso, o raio da ponta do punção nem sempre corresponde exatamente ao raio interior formado na peça. Na dobragem a ar, o material forma naturalmente um raio em relação à abertura da matriz em V. Sempre que possível, opte pelas combinações de ferramentas padrão confirmadas pelo seu fornecedor de fabrico, em vez de forçar um raio teórico do CAD.
Além disso, o raio da ponta do punção nem sempre corresponde exatamente ao raio interior formado na peça. Na dobragem a ar, o material forma naturalmente um raio em relação à abertura da matriz em V. Sempre que possível, opte pelas combinações de ferramentas padrão confirmadas pelo seu fornecedor de fabrico, em vez de impor um raio teórico do CAD que exija um punção personalizado.
Verifique as características, o espaço de montagem e o acesso à curva
As abas não existem isoladamente. Quando as dimensões básicas das abas ultrapassam os limites físicos da matriz em V, é necessário avaliar a forma como as abas interagem com os elementos circundantes, os acessórios e o próprio conjunto de ferramentas da prensa-dobra.
Folga do orifício e folga de curvatura
Quando os orifícios, ranhuras ou recortes são colocados demasiado perto da linha de dobragem, o alongamento natural do material faz com que assumam uma forma oval. Uma orientação padrão consiste em manter a borda de qualquer orifício a uma distância mínima de 2,5 a 3 vezes a espessura do material (2,5t – 3t) afastada da linha tangente à curva.
Embora um orifício de passagem deformado possa ser apenas um problema estético, um orifício roscado deformado ou um orifício para porca PEM comprimido significa que os elementos de fixação não poderão ser instalados, o que implica o descarte da peça na totalidade. Dê sempre prioridade a manter os pontos de inserção dos elementos de fixação bem fora da zona de deformação.
Se estiver a dobrar uma flange parcial ao longo de uma aresta, deve adicionar alívios de dobra para evitar que o material plano adjacente se rasgue. Um alívio de dobra padrão deve ter, pelo menos, a largura da espessura do material (1t) e ser cortado a uma profundidade superior ao raio da dobra mais a espessura do material (R + t).
Acesso a elementos de fixação e soldadura
O projeto da flange deve ter em conta as ferramentas físicas utilizadas na etapa de montagem seguinte. Verifique o espaço livre para as cabeças dos parafusos, anilhas, chaves de soquete e os mandris de instalação necessários para a inserção dos elementos de fixação.
No caso de conjuntos soldados por pontos, a flange deve proporcionar uma área de superfície suficiente para que os elétrodos de soldadura estabeleçam um contacto plano e completo.
Nota sobre a loja: Na Shengen, recomendamos geralmente uma largura mínima da flange de 12 mm a 15 mm para a soldadura por pontos. As flanges mais estreitas podem comprometer a penetração da soldadura ou obrigar o operador a inclinar as pontas dos elétrodos, o que enfraquece a junta e danifica o equipamento.
Sequência de dobragem e interferência entre ferramentas
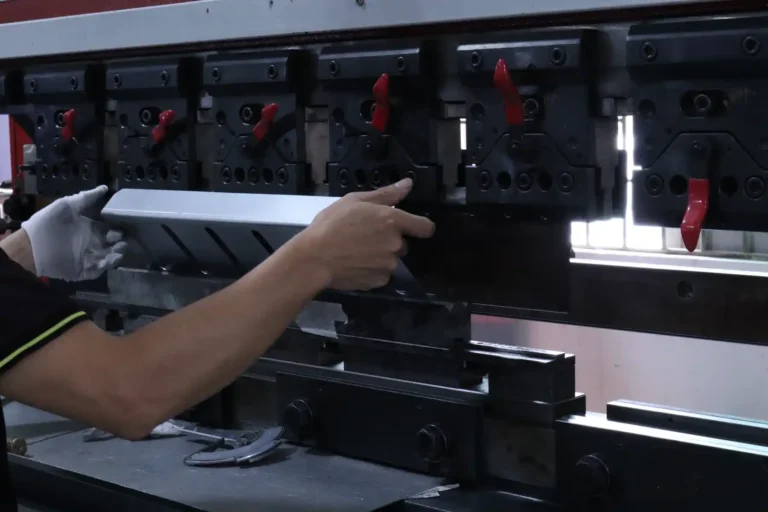
Uma prensa dobradeira realiza uma dobra de cada vez. À medida que as dobras sucessivas são realizadas, a peça gira e envolve-se à volta do utensílio de trabalho. As abas de retorno (em forma de U) e as caixas profundas são especialmente propensas a colidir com o punção, o êmbolo da máquina ou o batente traseiro durante o ciclo de conformação.
Se a dobra final fixar a peça na matriz, esta não poderá ser fabricada tal como está desenhada. Se a aquisição de ferramentas personalizadas (como punções para janelas) não estiver prevista no orçamento, uma solução comum na fase de conceção consiste em utilizar flanges segmentadas—cortar a flange contínua em secções mais pequenas para permitir que as ferramentas padrão contornem as áreas que causam interferência.
Comparar custos de fabrico de flanges
As escolhas de conceção determinam se uma peça pode ser processada rapidamente em equipamento padrão ou se requer soluções alternativas que aumentam os custos unitários.
Ferramentas e operações secundárias
A curvatura a ar padrão mantém os custos de configuração baixos. Em contrapartida, forçar uma flange muito curta ou uma curvatura de retorno profunda requer frequentemente matrizes de limpeza personalizadas ou punções em pescoço de ganso especializadas, o que aumenta os custos iniciais e o prazo de entrega.
| Opção[ref.: 54] | Fatores de custo a comparar[ref.: 54] |
|---|---|
| Aumentar a altura da flange[ref.: 54] | Normalmente é gratuito. Basta verificar se a flange mais alta interfere com o espaço interno de montagem.[ref.: 54] |
| Utilizar ferramentas especiais[ref.: 54] | Implica custos iniciais com ferramentas e tempo de preparação. Torna-se mais rentável em grandes volumes.[ref.: 54] |
| Corte comprido e, depois, apare[ref.: 54] | Requer usinagem secundária ou corte a laser após a conformação. Aumenta drasticamente a mão-de-obra por peça.[ref.: 54] |
| Revisar a estrutura[ref.: 54] | Ao dividir a peça em duas partes e soldá-las ou rebitá-las, os custos passam da fase de conformação para a fase de montagem.[ref.: 54] |
Moldes planos e aproveitamento do material
Cada flange adicional complica o contorno do desenho plano. Desenhos planos complexos e extensos não se encaixam bem numa chapa retangular padrão. Se a aproveitamento do material baixar de 85% para 60% devido a um desenho plano difícil de manusear, o custo dos resíduos é absorvido diretamente no seu preço unitário. Comparar os esquemas de encaixe reais, em vez de se basear em rendimentos teóricos de material, proporciona uma imagem fiel dos custos com o material.
Tolerâncias e quantidade da encomenda
Especifique tolerâncias angulares restritas apenas nos casos em que estas tenham um impacto direto na funcionalidade da montagem. Exigir uma tolerância angular de ±0,5° obriga o operador a realizar dobras de teste manuais, a ajustar as variações decorrentes da recuperação elástica do material e a interromper frequentemente a produção para verificar os ângulos.
Uma tolerância padrão de ±1° a ±2° pode, muitas vezes, ser alcançada diretamente pelas modernas prensas-dobradoras CNC, sem intervenção manual constante. Alargar a tolerância em flanges não críticas reduz significativamente o custo por peça, especialmente no caso de encomendas de pequenas séries ou protótipos.
Inspecionar flanges e resolver defeitos comuns
O estabelecimento de critérios de inspeção claros evita conflitos entre os departamentos de engenharia e de produção e ajuda a identificar as causas profundas quando surgem defeitos.
Inspeção dimensional e de superfícies
Defina claramente se as dimensões são medidas num estado livre ou num estado constrangido (fixado). A chapa metálica flexiona naturalmente; uma flange longa que pareça ligeiramente fora de tolerância quando assenta numa mesa de inspeção pode alinhar-se na perfeição depois de aparafusada na montagem.
Além disso, especifique se os limites dimensionais se aplicam antes ou depois chapeamento e revestimento em pó. Um revestimento em pó padrão acrescenta 50 a 100 mícrons (2-4 mils) por superfície, o que pode facilmente esgotar uma folga de montagem reduzida, se não for tido em conta no desenho plano da chapa metálica em bruto.
Fissuras, distorção e variação do ângulo
Quando surgirem defeitos durante a fase de prototipagem ou na primeira série de produção, utilize esta referência para analisar as variáveis de fabrico:
| Tema[ref.: 55] | Verificações a realizar[ref.: 55] |
|---|---|
| Fissuras por flexão[ref.: 55] | Temperamento do material, raio do punção demasiado afiado, orientação do grão ou má qualidade da aresta de corte a laser.[ref.: 55] |
| Furos distorcidos[ref.: 55] | A característica está demasiado próxima da linha tangente à curva, ou faltam cortes de alívio ou estes têm dimensões insuficientes.[ref.: 55] |
| Variação do ângulo[ref.: 55] | Variação da dureza do lote de material (recuperação elástica inconsistente) ou deflexão da máquina.[ref.: 55] |
| Flanges curvadas[ref.: 55] | Apoio inadequado da matriz em V, problemas de planicidade do material de base ou alívio de tensões desigual.[ref.: 55] |
| Marcas de ferramentas[ref.: 55] | Ausência de película protetora de uretano, matrizes sujas ou tonelagem de dobragem excessiva.[ref.: 55] |
Verificação do primeiro artigo e da montagem
Antes de autorizar o início da produção em série, avalie a amostra do primeiro artigo utilizando peças de acoplamento ou dispositivos de verificação. Verifique se os elementos de fixação se encaixam corretamente e se as flanges ficam bem encostadas nas respetivas superfícies de acoplamento. Registe as configurações verificadas da máquina, as combinações de matrizes e os lotes de material, de modo a garantir a consistência em toda a encomenda.
Antes de publicar o seu desenho
| Verificar[ref.: 56] | Verificação[ref.: 56] |
|---|---|
| Dimensões[ref.: 56] | As alturas totais, os pontos de referência das medidas internas/externas e os raios estão claramente assinalados?[ref.: 56] |
| Formando[ref.: 56] | A altura da flange é ≥ 4t + R? Existe espaço livre para o punção e a matriz?[ref.: 56] |
| Características[ref.: 56] | Os orifícios roscados/PEMs encontram-se em segurança fora da zona de deformação? As margens de flexão têm as dimensões corretas?[ref.: 56] |
| Conjunto[ref.: 56] | Existe espaço físico para chaves inglesas, pontas de soldadura e elementos de fixação correspondentes?[ref.: 56] |
| Aceitação[ref.: 56] | As tolerâncias críticas de montagem distinguem-se das dobras de borda padrão?[ref.: 56] |
Pronto para passar da fase de conceção à produção?
Um pequeno ajuste na flange hoje pode poupar milhares de dólares em ferramentas e resíduos amanhã. Envie os seus ficheiros CAD e desenhos à equipa de engenharia da Shengen para uma análise de DFM. Iremos verificar os seus limites de dobragem, analisar as suas folgas e garantir que as suas peças estão otimizadas para uma produção economicamente viável.
Olá, chamo-me Kevin Lee

Nos últimos 10 anos, tenho estado imerso em várias formas de fabrico de chapas metálicas, partilhando aqui ideias interessantes a partir das minhas experiências em diversas oficinas.
Entrar em contacto
Kevin Lee
Tenho mais de dez anos de experiência profissional no fabrico de chapas metálicas, especializando-me em corte a laser, dobragem, soldadura e técnicas de tratamento de superfícies. Como Diretor Técnico da Shengen, estou empenhado em resolver desafios complexos de fabrico e em promover a inovação e a qualidade em cada projeto.
Recursos relacionados

Estampagem progressiva vs. composta vs. por matriz de transferência

Materiais para prototipagem: como escolher o material certo