
Une bride en tôle est un rebord plié formé sur une pièce afin d'augmenter sa rigidité structurelle, de fournir une surface de fixation pour l'assemblage ou d'encadrer un profilé. La conception d'une bride fiable nécessite l'application de formules spécifiques pour la hauteur minimale (telles que 4t+R) et la prise de pli, afin d'éviter la déchirure du matériau et les collisions avec l'outillage de la presse plieuse.
Si la conception d'une bride en CAO se résume à cliquer sur une arête, sa fabrication est quant à elle strictement soumise aux limites physiques de la presse plieuse. Une bride qui ne tient pas compte de ces limites peut facilement entraîner un taux de rebut de 20% en atelier. Lorsque les contraintes de formage sont ignorées lors de la phase de conception, les brides trop courtes glissent hors de la matrice en V, les trous taraudés proches de la ligne de pliage se déforment et les variations d'angle compromettent les tolérances d'assemblage.
Afin d'éviter ces retards et de réduire les coûts liés à la fabrication d'outillages sur mesure, ce guide présente en détail les règles essentielles de conception en vue de la fabricabilité (DFM) pour les brides droites. Vous apprendrez :
- Comment calculer la valeur réelle hauteur minimale de la bride en fonction de votre documentation.
- Les éléments requis jeux entre les trous et les coudes pour éviter toute distorsion des traits.
- Impact des brides de retour et des séquences de coudes interférence d'outillage.
- Stratégies de réduction des coûts pour Tolérances des brides et plans de planéité.
(Remarque : cet article porte sur les rebords droits formés sur une presse plieuse. Le rebordage de trous et les rebords obtenus par étirage ou rétrécissement sont abordés dans nos directives spécifiques au découpage.)
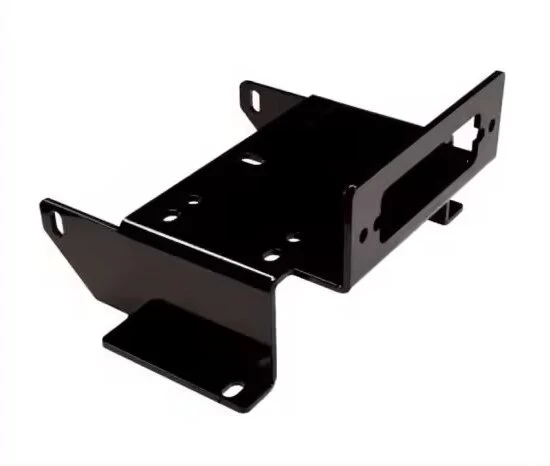
Comprendre la bride avant de choisir sa forme
Avant de définir les dimensions, déterminez clairement le rôle que doit jouer la bride et comment sa section transversale permet de remplir cette fonction. Cela permettra de déterminer si vous avez besoin d'un pliage de haute précision ou d'un simple repliage des bords.
Géométrie et dimensions des brides
Une bride standard se compose de la face de la bride, du bord libre, du rayon de courbure intérieur et des lignes tangentes à la courbure. Il est essentiel de distinguer la hauteur finale de la bride de la longueur plate droite. La longueur droite ne mesure que la partie plate située après le rayon de courbure, tandis que la hauteur finie est mesurée de la face opposée au bord libre. L'utilisation d'une simple section transversale en forme de L permet d'établir ces points de référence de base pour la fabrication.
Exigences en matière de rigidité et de raccordement
L'ajout d'une bride augmente considérablement la rigidité à la flexion d'une tôle plate selon cet axe. Outre leur fonction de rigidité, les brides offrent des surfaces de fixation pour les éléments de fixation, des ergots de positionnement pour l'assemblage ou des zones de chevauchement pour soudage par points.
Si la bride est utilisée à des fins d'étanchéité, sa conception doit garantir une surface de contact continue et des angles fermés. Cela nécessite des tolérances strictes. En revanche, un pli de bord destiné uniquement à ébavurage ou bien la protection du cheminement interne des câbles nécessite moins de précision et peut tolérer des variations d'angle plus importantes.
Bords droits, retournés, décalés et ourlés
Les différents profils de brides nécessitent des réglages d'outils différents et ont une incidence directe sur les coûts unitaires :
- Brides droites (90°) : Le bord le plus courant. Usiné à l'aide de matrices et de poinçons standard. Impact financier : le plus faible.
- Brides de retour (en forme de U) : Utilisés pour les capots et les rails. Ils nécessitent un espace suffisant entre les courbes. Si l'espace est trop étroit, les poinçons à col de cygne standard ne passeront pas, ce qui obligera l'atelier à acheter des outils sur mesure. Impact financier : moyen à élevé.
- Brides décalées (joggles) : Les plis en escalier permettent d'obtenir une surface affleurante lors du chevauchement de deux tôles. Ils nécessitent l'utilisation de matrices décalées spécialisées ou deux coups distincts sur la presse plieuse. Impact financier : moyen.
- Bords ourlés : Plié à plat (ou en forme de goutte) pour créer un bord de sécurité ou doubler l'épaisseur du matériau. Les ourlets nécessitent des matériaux très ductiles et une matrice d'aplatissement en deux étapes. Impact financier : moyen.
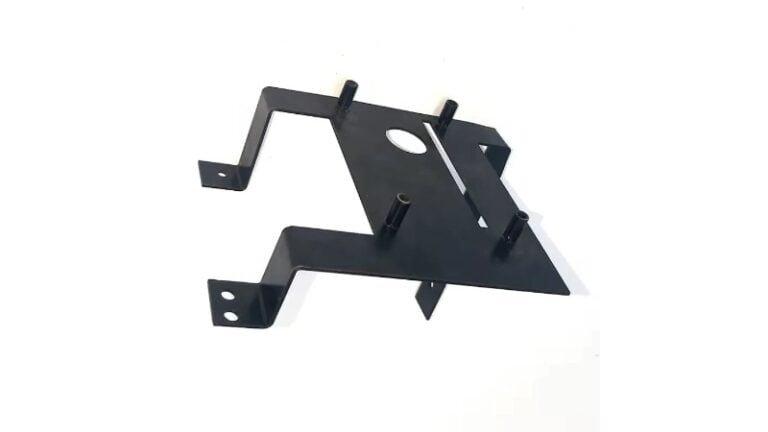
Définir la hauteur de la bride et le rayon de courbure
Une fois la forme définie, vérifiez que les dimensions correspondent aux caractéristiques physiques du matériau et à la matrice en V de la presse plieuse.
Hauteur finale et longueur en ligne droite
Un cotage clair permet d'éviter toute ambiguïté. Précisez toujours si vous mesurez la hauteur extérieure totale (OD) ou la cote intérieure (ID). Les cotes extérieures sont généralement privilégiées, car elles déterminent la manière dont la pièce s'intègre dans un ensemble. Indiquez la hauteur OD finale sur votre plan ; le fabricant calculera la longueur du dépli en fonction de ses marges de pliage spécifiques.
Hauteur minimale et ouverture de matrice
Lors du pliage à l'air comprimé, la tôle doit reposer solidement sur les deux épaulements de la matrice en V. Si la bride est trop courte, le matériau est entraîné dans l'ouverture de la matrice en V (un défaut appelé « die roll »). Cela crée un bord évasé, altère l'aspect esthétique de la surface et entraîne un angle de pliage imprécis.
À titre de règle de sélection préliminaire, la hauteur minimale de la bride doit être de 4 fois l'épaisseur du matériau plus le rayon de courbure intérieur (4t + R).
Note sur l'atelier : Chez Shengen, la raison pour laquelle nous devons demander une modification de conception ou une dérogation DFM est une hauteur de bride inférieure à celle que peuvent supporter les ouvertures standard des matrices en V. Bien qu'une bride de 5 mm sur de l'acier de 2 mm fonctionne en CAO, une matrice en V standard de 12 mm nécessite une hauteur de bride d'au moins 8,5 mm pour soutenir correctement le matériau sans glissement.
Les brides dont les dimensions sont inférieures à ces limites nécessitent des courbures d'essai ou des matrices de découpe sur mesure coûteuses, ce qui augmente le temps de mise en place et les coûts.
Matériau et rayon de courbure
Le comportement au formage varie considérablement selon l'alliage et l'état de trempe. Le pliage parallèlement au sens du grain du matériau augmente le risque de fissuration.
Par exemple, alors que l'aluminium 5052-H32 peut souvent être plié sans problème selon un rayon serré de 1 t, appliquer le même rayon à l'aluminium 6061-T6 — en particulier parallèlement au sens du grain — entraînera presque à coup sûr l'apparition de microfissures au niveau de la ligne de pliage. La qualité du bord de coupe (au laser ou par poinçonnage) influe également sur l'emplacement où les fractures de contrainte apparaissent.
De plus, le rayon de la pointe du poinçon ne correspond pas toujours exactement au rayon intérieur formé de la pièce. Lors du cintrage à l'air, le matériau forme naturellement un rayon par rapport à l'ouverture de la matrice en V. Dans la mesure du possible, privilégiez les combinaisons d'outillage standard validées par votre fournisseur plutôt que d'imposer un rayon théorique issu de la CAO.
De plus, le rayon de la pointe du poinçon ne correspond pas toujours exactement au rayon intérieur de la pièce après formage. Lors du cintrage à l'air, le matériau forme naturellement un rayon par rapport à l'ouverture de la matrice en V. Dans la mesure du possible, privilégiez les combinaisons d'outillage standard validées par votre fournisseur plutôt que d'imposer un rayon théorique issu de la CAO qui nécessiterait un poinçon sur mesure.
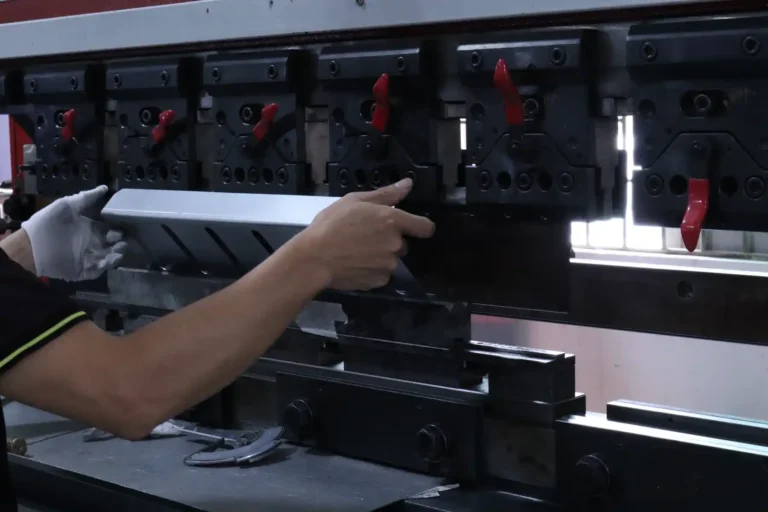
Vérifiez les caractéristiques, l'espace nécessaire au montage et l'accès aux coudes
Les rebords ne sont pas des éléments isolés. Dès lors que les dimensions de base d'un rebord dépassent les limites physiques de la matrice en V, il est nécessaire d'évaluer l'interaction entre ce rebord et les éléments environnants, les fixations ainsi que l'outillage de la presse plieuse lui-même.
Jeu des alésages et dégagement de courbure
Lorsque des trous, des fentes ou des découpes sont placés trop près de la ligne de pliage, l'étirement naturel du matériau les déforme en leur donnant une forme ovale. En règle générale, il convient de maintenir le bord de tout trou à une distance d'au moins 2,5 à 3 fois l'épaisseur du matériau (2,5 t – 3 t) éloigné de la tangente au virage.
Si un trou de passage déformé peut n'être qu'un problème esthétique, un trou taraudé déformé ou un trou destiné à un écrou PEM écrasé empêchera l'installation des pièces de fixation, ce qui rendra la pièce entière inutilisable. Veillez toujours à ce que les points d'insertion des pièces de fixation se trouvent bien en dehors de la zone de déformation.
Si vous pliez une bride partielle le long d'un bord, vous devez prévoir des découpes de dégagement afin d'éviter que le matériau plat adjacent ne se déchire. Une découpe de dégagement standard doit avoir une largeur au moins égale à l'épaisseur du matériau (1t) et une profondeur supérieure au rayon de courbure plus l'épaisseur du matériau (R + t).
Accès aux fixations et aux soudures
La conception des brides doit tenir compte des outils utilisés lors de l'étape d'assemblage suivante. Vérifiez l'espace disponible pour les têtes de vis, les rondelles, les douilles et les matrices de montage nécessaires à la mise en place des éléments de fixation.
Pour les assemblages soudés par points, la bride doit présenter une surface suffisante pour permettre aux électrodes de soudage d'être en contact plat et complet.
Note sur l'atelier : Chez Shengen, nous recommandons généralement une largeur minimale de bride comprise entre 12 mm et 15 mm pour le soudage par points. Des brides plus étroites risquent d'entraîner une pénétration insuffisante de la soudure ou d'obliger l'opérateur à incliner les pointes des électrodes, ce qui affaiblit l'assemblage et endommage l'équipement.
Séquence de pliage et interférence entre outils
Une presse plieuse réalise un pli à la fois. Au fur et à mesure que les plis successifs sont réalisés, la pièce pivote et s'enroule autour de l'outillage. Les rebords de retour (en forme de U) et les caissons profonds sont particulièrement susceptibles d'entrer en collision avec le poinçon, le coulisseau de la machine ou la butée arrière pendant le cycle de formage.
Si le pli final bloque la pièce contre la matrice, celle-ci ne peut pas être fabriquée telle quelle. Si l'achat d'outillage sur mesure (comme des poinçons pour fenêtres) n'est pas prévu dans le budget, une solution courante à adopter dès la phase de conception consiste à utiliser brides segmentées—découper la bride continue en sections plus petites afin de permettre à l'outillage standard de contourner les zones gênantes.
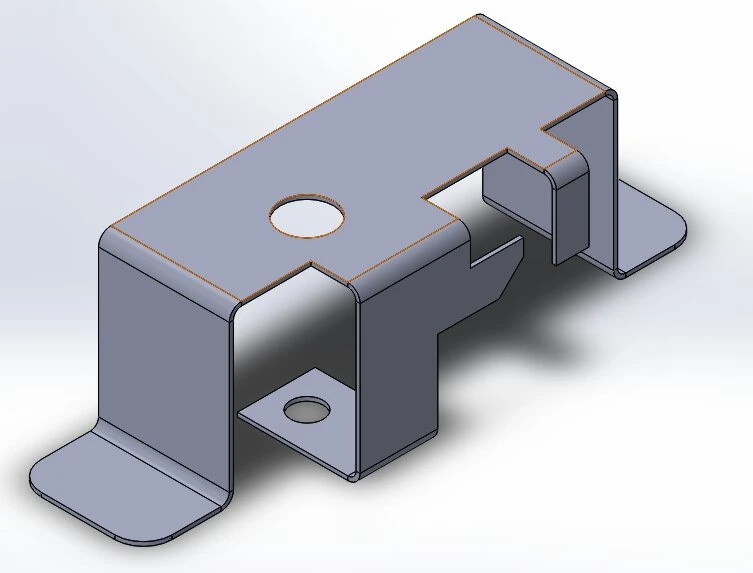
Comparer les coûts de fabrication des brides
Les choix de conception déterminent si une pièce peut être usinée rapidement sur un équipement standard ou si elle nécessite des solutions de contournement qui font grimper les coûts unitaires.
Outillage et opérations secondaires
Le cintrage à l'air standard permet de limiter les coûts de mise en place. En revanche, le cintrage d'une bride très courte ou d'un coude de retour profond nécessite souvent des matrices de cintrage sur mesure ou des poinçons spécialisés en col de cygne, ce qui augmente les coûts initiaux et allonge les délais de fabrication.
| Option[réf. : 54] | Facteurs de coût à comparer[réf. : 54] |
|---|---|
| Augmenter la hauteur de la bride[réf. : 54] | Généralement sans problème. Il suffit de vérifier si la bride la plus haute n'empiète pas sur l'espace disponible pour le montage interne.[réf. : 54] |
| Utiliser des outils spéciaux[réf. : 54] | Cela entraîne des coûts d'outillage initiaux et un temps de mise en place. Devient plus rentable à partir de volumes élevés.[réf. : 54] |
| Façonnez d’abord en longueur, puis coupez[réf. : 54] | Nécessite un usinage secondaire ou une découpe au laser après le formage. Augmente considérablement la charge de travail par pièce.[réf. : 54] |
| Refonte de la structure[réf. : 54] | Le fait de diviser la pièce en deux parties et de les souder ou de les riveter fait passer les coûts de la phase de formage à celle de l'assemblage.[réf. : 54] |
Patronages à plat et utilisation du tissu
Chaque bride supplémentaire complique le tracé du plan de découpe. Les plans de découpe complexes et étendus s'imbriquent mal sur une tôle rectangulaire standard. Si le taux d'utilisation du matériau passe de 85% à 60% en raison d'un plan de découpe peu maniable, le coût des chutes est directement répercuté sur votre prix unitaire. Comparer les agencements de placement réels plutôt que de se fier à des rendements théoriques de matière permet d’obtenir une image fidèle des coûts de matière.
Tolérances et quantité commandée
Ne spécifiez des tolérances angulaires strictes que lorsqu'elles ont un impact direct sur le fonctionnement de l'ensemble. Exiger une tolérance angulaire de ±0,5° oblige l'opérateur à effectuer des pliages d'essai manuels, à compenser les variations dues au retour élastique du matériau et à interrompre fréquemment la production pour vérifier les angles.
Les presses plieuses CNC modernes permettent souvent d'atteindre directement une tolérance standard comprise entre ±1° et ±2° sans intervention manuelle constante. L'élargissement de la tolérance sur les rebords non critiques réduit considérablement le coût unitaire, en particulier pour les petites séries ou les commandes de prototypes.
Inspecter les brides et remédier aux défauts courants
La définition de critères d'inspection clairs permet d'éviter les litiges entre les services d'ingénierie et de fabrication et facilite l'identification des causes profondes en cas de défauts.
Contrôle dimensionnel et de surface
Précisez clairement si les cotes sont mesurées à l'état libre ou à l'état contraint (fixé). La tôle se déforme naturellement ; une longue bride qui semble légèrement hors tolérance lorsqu'elle repose sur une table de contrôle peut s'aligner parfaitement une fois boulonnée dans l'ensemble.
Précisez également si les limites dimensionnelles s'appliquent avant ou après placage et revêtement en poudre. Un revêtement en poudre standard ajoute entre 50 et 100 microns (2 à 4 mils) par surface, ce qui peut facilement réduire le jeu d'assemblage si ce n'est pas pris en compte dans le plan de dépliage de la tôle brute.
Fissures, déformations et variations d'angle
Lorsque des défauts apparaissent lors du prototypage ou du premier cycle de production, utilisez cette référence pour analyser les variables de fabrication :
| Problème[réf. : 55] | Vérifications à effectuer[réf. : 55] |
|---|---|
| Fissuration par flexion[réf. : 55] | État du matériau, rayon de poinçonnage trop prononcé, sens du grain ou mauvaise qualité des bords découpés au laser.[réf. : 55] |
| Trous déformés[réf. : 55] | La pièce est trop proche de la tangente au virage, ou les rainures de dégagement sont absentes ou insuffisantes.[réf. : 55] |
| Variation d'angle[réf. : 55] | Variation de la dureté d'un lot de matière (retour élastique irrégulier) ou déformation de la machine.[réf. : 55] |
| Brides courbées[réf. : 55] | Un soutien insuffisant de la matrice en V, des problèmes de planéité du matériau de base ou une relaxation des contraintes inégale.[réf. : 55] |
| Traces d'outils[réf. : 55] | Absence de film protecteur en uréthane, matrices encrassées ou force de pliage excessive.[réf. : 55] |
Contrôle du premier article et vérification de l'assemblage
Avant de valider le lancement de la production en série, évaluez l'échantillon de premier article à l'aide de pièces d'accouplement ou de gabarits de contrôle. Vérifiez que les éléments de fixation s'installent correctement et que les brides affleurent parfaitement leurs surfaces d'accouplement. Consignez les réglages de la machine, les combinaisons de matrices et les lots de matière vérifiés afin de garantir la cohérence tout au long de la commande.
Avant de publier votre dessin
| Vérifier[réf. : 56] | Vérification[réf. : 56] |
|---|---|
| Dimensions[réf. : 56] | Les hauteurs totales, les repères de mesure intérieurs et extérieurs ainsi que les rayons sont-ils clairement indiqués ?[réf. : 56] |
| Formant[réf. : 56] | La hauteur de la bride est-elle ≥ 4t + R ? Y a-t-il un jeu suffisant pour le poinçon et la matrice ?[réf. : 56] |
| Caractéristiques[réf. : 56] | Les trous taraudés/PEM se trouvent-ils en toute sécurité en dehors de la zone de déformation ? Les marges de pliage sont-elles correctement dimensionnées ?[réf. : 56] |
| Assemblée[réf. : 56] | Y a-t-il suffisamment de place pour ranger les clés, les embouts de soudage et les éléments de fixation correspondants ?[réf. : 56] |
| Acceptation[réf. : 56] | Les tolérances d'assemblage critiques se distinguent-elles des plis standard des chants ?[réf. : 56] |
Prêt à passer de la conception à la production ?
Un petit ajustement de bride effectué aujourd'hui peut permettre d'économiser des milliers de dollars en outillage et en rebuts demain. Envoyez-nous vos fichiers CAO et vos plans à l'équipe d'ingénieurs de Shengen pour une analyse DFM. Nous vérifierons vos limites de pliage, contrôlerons vos jeux et nous assurerons que vos pièces sont optimisées pour une fabrication rentable.
Hey, je suis Kevin Lee

Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes

L'estampage à matrice composite : quand l'utiliser et combien cela coûte-t-il ?

Estampage progressif, estampage composé et estampage par matrice de transfert

Matériaux de prototypage : comment choisir le bon matériau
