
Фланец из листового металла представляет собой загнутый край, формируемый на заготовке с целью повышения жесткости конструкции, обеспечения монтажной поверхности для сборки или ограждения профиля. Для надежной конструкции фланца необходимо использовать специальные формулы расчета минимальной высоты (например, 4t+R) и предусматривать отступы при гибке, чтобы предотвратить разрыв материала и столкновения с инструментом гибочного пресса.
Хотя проектирование фланца в САПР сводится к простому щелчку по ребру, его изготовление строго ограничено физическими возможностями гибочного пресса. Фланец, конструкция которого не учитывает эти ограничения, может легко привести к браку 20% на производстве. Если на этапе черчения игнорировать ограничения, связанные с формовкой, короткие фланцы выскальзывают из V-образной матрицы, резьбовые отверстия вблизи линии сгиба деформируются, а отклонения углов нарушают допуски сборки.
Чтобы избежать таких задержек и сократить расходы на изготовление специального оборудования, в данном руководстве подробно рассмотрены основные правила проектирования с учетом технологичности (DFM) для прямых фланцев. Вы узнаете:
- Как рассчитать истинное минимальная высота фланца исходя из предоставленного вами материала.
- Требуемое зазоры между отверстиями и изгибами чтобы предотвратить искажение контуров.
- Как влияют обратные фланцы и последовательности изгибов помехи со стороны инструментов.
- Стратегии сокращения затрат для допуски на фланцы и чертежи плоских поверхностей.
(Примечание: в данной статье рассматриваются прямые отбортовки, выполняемые на листогибочном прессе. Вопросы отбортовки отверстий, а также растягиваемых и усадочных отбортовок рассматриваются в наших специальных руководствах по штамповке.)
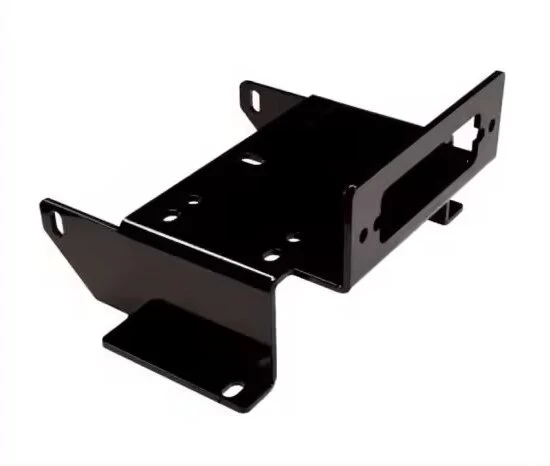
Прежде чем выбрать форму фланца, необходимо разобраться в его устройстве
Прежде чем определять размеры, необходимо выяснить, какую функцию должен выполнять фланец и как его поперечное сечение обеспечивает эту функцию. От этого зависит, потребуется ли высокоточное гибочное соединение или достаточно простой сгиб края.
Геометрия и размеры фланца
Стандартный фланец состоит из торцевой поверхности фланца, свободного края, внутреннего радиуса изгиба и касательных линий изгиба. Крайне важно различать готовую высоту фланца и длину прямой плоской части. Прямая длина измеряется только по плоской части за радиусом изгиба, тогда как готовая высота измеряется от противоположной поверхности до свободного края. Использование простого L-образного поперечного сечения позволяет установить эти основные ориентиры для изготовления.
Требования к жесткости и соединениям
Добавление фланца значительно повышает жесткость плоского листа на изгиб вдоль этой оси. Помимо жесткости, фланцы служат монтажными поверхностями для крепежа, ориентировочными выступами при сборке или зонами перекрытия для точечная сварка.
Если фланец используется для герметизации, его конструкция должна обеспечивать сплошную поверхность соприкосновения и закрытые углы. Это требует соблюдения жестких допусков. В отличие от этого, загнутый край, предназначенный исключительно для удаление заусенцев или защита внутренней прокладки проводов не требует такой высокой точности и допускает более значительные отклонения по углу.
Прямые, обратные, смещенные и подшитые края
Различные профили фланцев требуют разных настроек инструмента и напрямую влияют на себестоимость единицы продукции:
- Прямые фланцы (90°): Наиболее распространённый тип кромки. Обрабатывается с использованием стандартных пуансонов и матриц. Влияние на затраты: минимальное.
- Обратные фланцы (U-образные): Используются для изготовления крышек и направляющих. Для этого требуется достаточное расстояние между изгибами. Если зазор слишком узкий, стандартные пуансоны с гибким шейкой не подойдут, что вынудит предприятие приобретать инструмент, изготовленный на заказ. Влияние на затраты: от среднего до высокого.
- Фланцы с смещением (Joggles): Ступенчатые изгибы используются для создания ровной поверхности при наложении двух листов друг на друга. Для их выполнения требуются специальные смещенные матрицы или два отдельных удара на листогибочном прессе. Влияние на затраты: среднее.
- Обработанные края: Складывается до полностью плоского состояния (или в форме капли), чтобы создать надежный край или удвоить толщину материала. Для изготовления таких кромок требуются материалы с высокой пластичностью и двухступенчатая плоскостная матрица. Влияние на затраты: среднее.
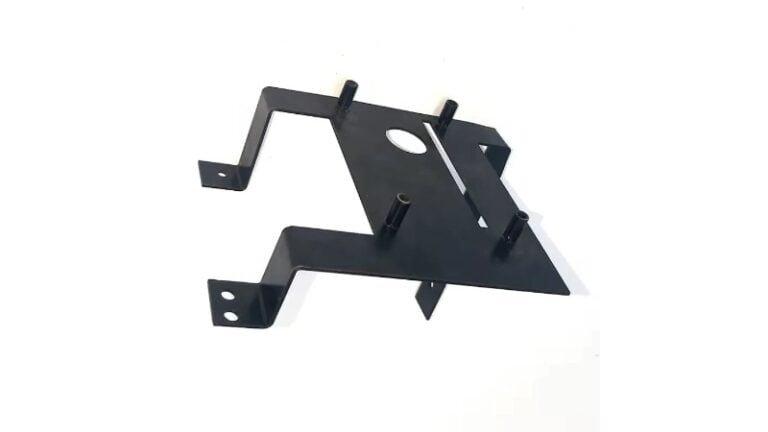
Установка высоты фланца и радиуса изгиба
После определения формы сверьте размеры с фактическими характеристиками материала и V-образной матрицей гибочного пресса.
Готовая высота и прямая длина
Четкое указание размеров позволяет избежать неверного толкования. Всегда указывайте, измеряете ли вы внешнюю общую высоту (OD) или внутренний размер (ID). Как правило, предпочтительнее указывать внешние размеры, поскольку именно они определяют, как деталь вписывается в сборку. Укажите на чертеже готовую высоту по внешнему диаметру (OD); производитель рассчитает длину развертки с учетом своих стандартных вычетов на гибку.
Минимальная высота и просвет матрицы
При гибке с помощью пневматического пресса листовой металл должен надежно упираться в оба плеча V-образной матрицы. Если фланец слишком короткий, материал затягивается в проем V-образной матрицы (этот дефект называется «закручиванием под матрицу»). Это приводит к образованию раструбчатого края, портит внешний вид поверхности и приводит к неточности угла гибки.
В качестве правила предварительного отбора минимальная высота фланца должна составлять 4-кратная толщина материала плюс внутренний радиус изгиба (4t + R).
Заметка о торговом зале: В компании Shengen причиной, по которой нам приходится запрашивать изменение конструкции или исключение из требований DFM, является высота фланца, которая меньше той, которую могут выдержать стандартные V-образные зазоры матрицы. Хотя фланец толщиной 5 мм на стали толщиной 2 мм выглядит приемлемо в CAD, стандартная V-образная матрица шириной 12 мм требует высоты фланца не менее 8,5 мм для надёжной фиксации материала без проскальзывания.
Фланцы, размеры которых выходят за пределы указанных значений, требуют использования испытательных изгибов или дорогостоящих матриц, изготовленных по индивидуальному заказу, что увеличивает время наладки и затраты.
Материал и радиус изгиба
Характеристики деформирования значительно варьируются в зависимости от сплава и состояния. Изгиб параллельно направлению кристаллитов материала повышает риск образования трещин.
Например, в то время как алюминий марки 5052-H32 часто можно без проблем согнуть с малым радиусом изгиба 1t, применение такого же радиуса к алюминию марки 6061-T6 — особенно параллельно направлению кристаллитов — практически гарантирует появление микротрещин на линии изгиба. Качество кромки разреза (лазерная или штампованная) также влияет на место возникновения трещин от напряжения.
Кроме того, радиус наконечника пуансона не всегда точно соответствует внутреннему радиусу детали после формовки. При воздушной гибке материал естественным образом принимает форму, соответствующую радиусу V-образного зазора матрицы. По возможности следует полагаться на стандартные комбинации инструментов, проверенные вашим поставщиком, а не пытаться принудительно применять теоретический радиус, рассчитанный в CAD.
Кроме того, радиус наконечника пуансона не всегда точно соответствует внутреннему радиусу детали после формовки. При воздушной гибке материал естественным образом принимает форму, соответствующую радиусу V-образного зазора матрицы. По возможности следует полагаться на стандартные комбинации инструментов, проверенные вашим поставщиком, а не настаивать на использовании теоретического радиуса, рассчитанного в CAD, который требует изготовления пуансона на заказ.
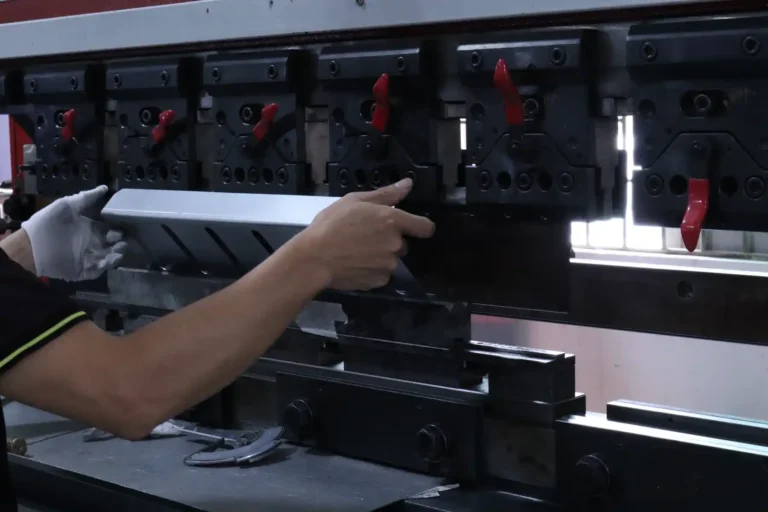
Проверьте технические характеристики, место для сборки и доступ к изгибам
Фланцы не существуют изолированно. Как только основные размеры фланца выходят за пределы физических возможностей V-образной матрицы, необходимо оценить, как фланец взаимодействует с окружающими элементами, крепежом и самим инструментом гибочного пресса.
Зазор в отверстии и радиус изгиба
Если отверстия, прорези или вырезы располагаются слишком близко к линии сгиба, естественное растяжение материала приводит к тому, что они принимают овальную форму. Стандартное правило заключается в том, чтобы край любого отверстия находился на расстоянии не менее От 2,5 до 3 толщин материала (2,5t – 3t) в сторону от касательной к изгибу.
Хотя деформированное проходное отверстие может быть лишь косметическим недостатком, деформированное резьбовое отверстие или сдавленное отверстие для гайки PEM приведет к невозможности установки крепежа, что сделает всю деталь непригодной для использования. Всегда следует уделять первостепенное внимание тому, чтобы точки установки крепежа находились за пределами зоны деформации.
При гибке частичного фланца вдоль кромки необходимо предусмотреть отступы для гибки, чтобы предотвратить разрыв прилегающего плоского материала. Стандартный отступ для гибки должен быть шириной не менее толщины материала (1t) и глубиной, превышающей радиус гибки плюс толщину материала (R + t).
Доступ к крепежным элементам и местам сварки
При проектировании фланца необходимо учитывать инструменты, которые будут использоваться на следующем этапе сборки. Проверьте зазор для головок винтов, шайб, торцевых головок и монтажных матриц, необходимых для установки крепежа.
В случае сборок, соединенных точечной сваркой, фланец должен иметь достаточную площадь поверхности, чтобы сварочные электроды могли полностью прилегать к нему.
Заметка о торговом зале: В компании Shengen мы, как правило, рекомендуем использовать для точечной сварки фланцы шириной не менее 12–15 мм. При использовании фланцев меньшей ширины возникает риск недостаточной глубины проварки, либо оператору приходится наклонять кончики электродов, что ослабляет соединение и приводит к повреждению оборудования.
Последовательность изгибов и столкновения инструментов
Пресс-гибочный станок выполняет по одному изгибу за раз. По мере выполнения последующих изгибов деталь поворачивается вокруг оси и обхватывает инструмент. Обратные фланцы (U-образные) и глубокие коробки особенно подвержены столкновениям с пуансоном, поршнем станка или задним упором во время цикла формовки.
Если последний изгиб фиксирует деталь на матрице, то в представленном виде её невозможно изготовить. Если закупка специального инструмента (например, пуансонов для окон) не предусмотрена бюджетом, то распространённым решением на этапе проектирования является использование сегментные фланцы—разделение сплошного фланца на более мелкие участки, чтобы стандартный инструмент мог обойти мешающие участки.
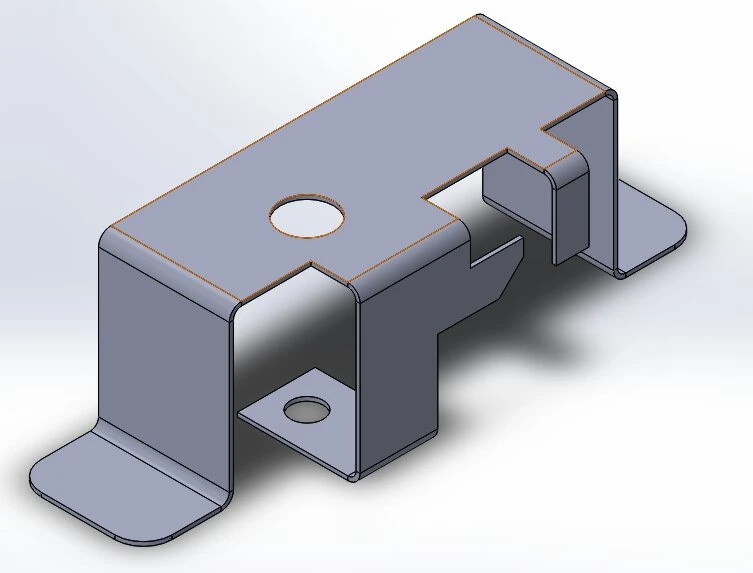
Сравнение затрат на изготовление фланцев
От конструктивных решений зависит, можно ли быстро изготовить деталь на стандартном оборудовании или для этого потребуются дополнительные меры, которые приведут к увеличению себестоимости единицы продукции.
Оснастка и вторичные операции
Стандартная гибка с помощью сжатого воздуха позволяет снизить затраты на наладку. В отличие от этого, для гибки очень короткого фланца или глубокого обратного изгиба часто требуются изготовленные на заказ очистительные матрицы или специальные пуансоны типа «гусиная шея», что увеличивает первоначальные затраты и срок изготовления.
| Вариант[ссылка: 54] | Факторы, влияющие на стоимость, которые следует сравнить[ссылка: 54] |
|---|---|
| Увеличить высоту фланца[ссылка: 54] | Как правило, это не представляет труда. Просто проверьте, не мешает ли более высокий фланец внутреннему пространству для сборки.[ссылка: 54] |
| Используйте специальный инструмент[ссылка: 54] | Приводит к дополнительным затратам на изготовление инструментов и времени на настройку. Становится более рентабельным при больших объемах производства.[ссылка: 54] |
| Сначала вытяните, а потом подрежьте[ссылка: 54] | Требует дополнительной механической обработки или лазерной резки после формовки. Значительно увеличивает трудозатраты на изготовление одной детали.[ссылка: 54] |
| Изменить структуру[ссылка: 54] | Разделение детали на две части и их сварка или заклепывание приводит к переносу затрат с этапа формовки на этап сборки.[ссылка: 54] |
Раскройные схемы и рациональное использование материала
Каждый дополнительный фланец усложняет контур раскройной схемы. Сложные, разветвленные раскройные схемы плохо размещаются на стандартном прямоугольном листе металла. Если коэффициент использования материала снижается с 85% до 60% из-за неудобной раскройной схемы, затраты на отходы напрямую отражаются на вашей цене за единицу продукции. Сравнение фактических схем раскладки, а не опора на теоретические показатели выхода готовой продукции, даёт реальное представление о затратах на материал.
Допуски и количество в заказе
Указывать жесткие допуски на угол следует только в тех случаях, когда они непосредственно влияют на работоспособность сборки. Требование допуска на угол ±0,5° обязывает оператора выполнять контрольные изгибы вручную, корректировать отклонения, связанные с упругой восстановляемостью материала, а также часто приостанавливать производство для проверки углов.
Современные гибочные прессы с ЧПУ часто позволяют напрямую достигать стандартного допуска от ±1° до ±2° без постоянного ручного вмешательства. Увеличение допуска на некритических фланцах значительно снижает себестоимость единицы продукции, особенно при мелкосерийном производстве или изготовлении прототипов.
Проверка фланцев и устранение типичных дефектов
Установление четких критериев проверки позволяет избежать споров между инженерным и производственным подразделениями и помогает выявить первопричины при возникновении дефектов.
Контроль размеров и поверхности
Чётко укажите, измеряются ли размеры в свободном состоянии или в зафиксированном (зажатом) состоянии. Листовой металл имеет естественную гибкость; длинный фланец, который при размещении на контрольном столе кажется слегка выходящим за пределы допуска, может идеально вписаться в сборку после закрепления болтами.
Кроме того, укажите, применяются ли ограничения по размерам до или после покрытие и порошковое покрытие. Стандартное порошковое покрытие увеличивает толщину поверхности на 50–100 микрон (2–4 мил), что может легко привести к превышению ограниченного монтажного зазора, если это не будет учтено при разработке плоской развертки заготовки из листового металла.
Растрескивание, деформация и изменение угла
Если в ходе создания прототипа или первой серии выпуска обнаруживаются дефекты, воспользуйтесь этим базовым показателем для анализа производственных параметров:
| Проблема[ссылка: 55] | Чеки, подлежащие проверке[ссылка: 55] |
|---|---|
| Растрескивание изгибом[ссылка: 55] | Твердость материала, слишком острый радиус пуансона, направление волокон или низкое качество кромки, полученной при лазерной резке.[ссылка: 55] |
| Искаженные отверстия[ссылка: 55] | Элемент находится слишком близко к касательной линии изгиба, либо отсутствуют рельефные выемки или их размеры недостаточны.[ссылка: 55] |
| Изменение угла[ссылка: 55] | Колебания твердости партии материала (неравномерная упругая деформация) или прогиб станка.[ссылка: 55] |
| Фланцы с загнутыми краями[ссылка: 55] | Недостаточная опора V-образной матрицы, проблемы с плоскостностью исходного материала или неравномерное снятие напряжений.[ссылка: 55] |
| Следы от инструмента[ссылка: 55] | Отсутствие защитной уретановой пленки, загрязнённые штампы или чрезмерная сила изгиба.[ссылка: 55] |
Проверка первой детали и сборки
Прежде чем дать разрешение на запуск серийного производства, проведите оценку первого образца с использованием сопрягаемых деталей или контрольных приспособлений. Убедитесь, что крепежные элементы устанавливаются ровно, а фланцы плотно прилегают к сопрягаемым поверхностям. Зафиксируйте проверенные настройки станка, комбинации штампов и партии материала, чтобы обеспечить стабильность качества на протяжении всего заказа.
Перед публикацией чертежа
| Проверить[ссылка: 56] | Проверка[ссылка: 56] |
|---|---|
| Размеры[ссылка: 56] | Чётко ли обозначены общая высота, внутренние и внешние базовые отметки и радиусы?[ссылка: 56] |
| Формирование[ссылка: 56] | Высота фланца ≥ 4t + R? Имеется ли зазор для пуансона и матрицы?[ссылка: 56] |
| Функции[ссылка: 56] | Находятся ли резьбовые отверстия/PEM-соединения в безопасном расстоянии за пределами зоны деформации? Правильно ли рассчитаны размеры отступов при гибке?[ссылка: 56] |
| Сборка[ссылка: 56] | Есть ли место для хранения гаечных ключей, насадок для сварки и сопутствующих крепежных элементов?[ссылка: 56] |
| Принятие[ссылка: 56] | Отличаются ли критические допуски при сборке от стандартных изгибов кромок?[ссылка: 56] |
Готовы перейти от проектирования к производству?
Незначительная регулировка фланца сегодня может сэкономить тысячи долларов на инструментах и браке завтра. Отправьте свои CAD-файлы и чертежи в инженерную команду Shengen для проведения экспертизы DFM. Мы проверим пределы гибки, оценим зазоры и убедимся, что ваши детали оптимизированы для экономически эффективного производства.
Привет, я Кевин Ли

Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс

Штамповка с использованием сложных штампов: когда ее применять и сколько это стоит

Прогрессивная штамповка, комбинированная штамповка и штамповка с переносом матрицы

Материалы для прототипирования: как выбрать подходящий материал
