
Kołnierz blaszany to wygięta krawędź uformowana na obrabianym elemencie w celu zwiększenia sztywności konstrukcyjnej, zapewnienia powierzchni montażowej lub zamknięcia profilu. Niezawodna konstrukcja kołnierza wymaga zastosowania określonych wzorów na minimalną wysokość (np. 4t+R) oraz odciążenia gięcia, aby zapobiec rozrywaniu się materiału i kolizjom z oprzyrządowaniem prasy krawędziowej.
Chociaż zaprojektowanie kołnierza w programie CAD jest tak proste, jak kliknięcie krawędzi, jego produkcja podlega ścisłym ograniczeniom fizycznym prasy krawędziowej. Kołnierz, który nie uwzględnia tych ograniczeń, może z łatwością spowodować, że w hali produkcyjnej wskaźnik braku 20% wzrośnie. Gdy na etapie rysunku pomija się ograniczenia związane z formowaniem, krótkie kołnierze wysuwają się z matrycy V, otwory gwintowane w pobliżu linii zgięcia ulegają odkształceniu, a odchylenia kątowe uniemożliwiają zachowanie tolerancji montażowych.
Aby zapobiec tym opóźnieniom i obniżyć koszty produkcji niestandardowych narzędzi, w niniejszym przewodniku szczegółowo omówiono podstawowe zasady projektowania pod kątem możliwości produkcyjnych (DFM) dla kołnierzy prostych. Dowiesz się:
- Jak obliczyć rzeczywistą minimalna wysokość kołnierza w oparciu o dostarczony przez Ciebie materiał.
- Wymagane odstępy między otworami a zagięciami aby zapobiec zniekształceniom obrazu.
- Jak wpływają kołnierze zwrotne i sekwencje łuków kolizja narzędzi.
- Strategie obniżania kosztów w zakresie tolerancje kołnierzy i wzory płaskie.
(Uwaga: Niniejszy artykuł dotyczy kołnierzy prostych formowanych na prasie krawędziowej. Kołnierze z otworami oraz kołnierze rozciągane i obkurczane zostały omówione w naszych specjalnych wytycznych dotyczących tłoczenia.)
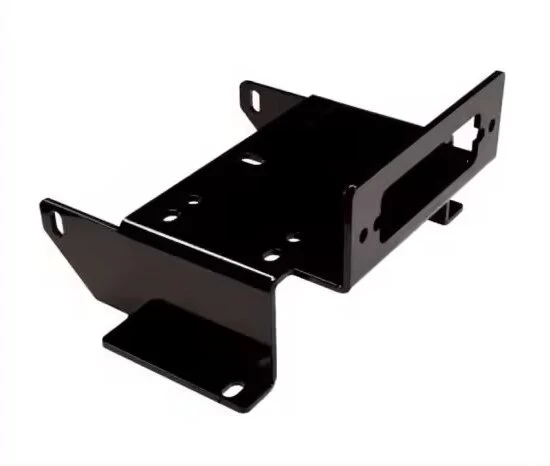
Zanim wybierzesz kształt kołnierza, zapoznaj się z jego budową
Przed ustaleniem wymiarów należy dokładnie określić, jaką funkcję ma pełnić kołnierz i w jaki sposób jego przekrój poprzeczny ma tę funkcję wspierać. Od tego zależy, czy konieczne będzie wykonanie precyzyjnego gięcia, czy też wystarczy proste zagięcie krawędzi.
Geometria i wymiary kołnierza
Standardowy kołnierz składa się z powierzchni czołowej kołnierza, wolnej krawędzi, wewnętrznego promienia gięcia oraz linii stycznych do gięcia. Bardzo ważne jest, aby odróżnić wysokość gotowego kołnierza od długości prostej części płaskiej. Długość prosta odnosi się wyłącznie do odcinka płaskiego za promieniem gięcia, natomiast wysokość gotowego elementu mierzy się od przeciwległej powierzchni do krawędzi swobodnej. Wykorzystanie prostego przekroju w kształcie litery L pozwala ustalić te podstawowe punkty odniesienia dla procesu produkcji.
Wymagania dotyczące usztywnienia i połączeń
Dodanie kołnierza znacznie zwiększa sztywność zginającą płaskiej blachy wzdłuż tej osi. Oprócz sztywności kołnierze zapewniają powierzchnie montażowe dla elementów mocujących, występy ustalające do montażu lub obszary zakładkowe do zgrzewanie punktowe.
Jeśli kołnierz służy do uszczelniania, jego konstrukcja musi zapewniać ciągłą powierzchnię styku oraz zamknięte narożniki. Wymaga to ścisłych tolerancji. Natomiast zagięcie krawędzi przeznaczone wyłącznie do gratowanie lub zabezpieczenie wewnętrznego prowadzenia przewodów wymaga mniejszej precyzji i pozwala na większe odchylenia kątowe.
Krawędzie proste, zawinięte, przesunięte i obszyte
Różne profile kołnierzy wymagają różnych ustawień narzędzi i mają bezpośredni wpływ na koszty jednostkowe:
- Kołnierze proste (90°): Najczęściej spotykana krawędź. Obrabiana przy użyciu standardowych zestawów stempli i matryc. Wpływ na koszty: Najniższy.
- Kołnierze zwrotne (w kształcie litery U): Stosowane do obudów i prowadnic. Wymagają one wystarczającej przestrzeni między zagięciami. Jeśli odstęp jest zbyt mały, standardowe stemple typu „gooseneck” nie będą pasować, co zmusi zakład do zakupu narzędzi wykonanych na zamówienie. Wpływ na koszty: od średniego do wysokiego.
- Kołnierze przesunięte (joggles): Zagięcia schodkowe służą do uzyskania równej powierzchni przy nakładaniu dwóch arkuszy na siebie. Wymagają one zastosowania specjalistycznych matryc przesuwnych lub wykonania dwóch oddzielnych operacji na prasie krawędziowej. Wpływ na koszty: średni.
- Obszyte brzegi: Składane całkowicie na płasko (lub w kształcie łezki) w celu uzyskania bezpiecznej krawędzi lub podwojenia grubości materiału. Obszycia wymagają materiałów o wysokiej plastyczności oraz dwustopniowej matrycy do spłaszczania. Wpływ na koszty: średni.
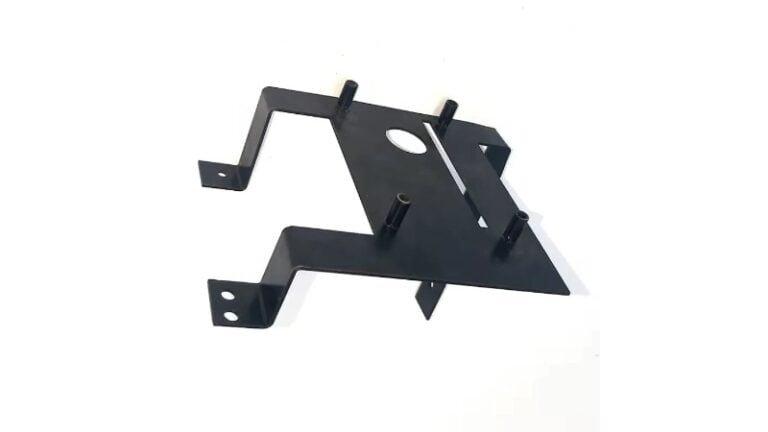
Ustawienie wysokości kołnierza i promienia gięcia
Po ustaleniu kształtu należy sprawdzić wymiary pod kątem rzeczywistych właściwości materiału oraz matrycy V-die prasy krawędziowej.
Wysokość gotowego elementu i długość w linii prostej
Jasne określenie wymiarów zapobiega błędnej interpretacji. Należy zawsze zaznaczyć, czy mierzona jest całkowita wysokość zewnętrzna (OD), czy wymiar wewnętrzny (ID). Zazwyczaj preferowane są wymiary zewnętrzne, ponieważ to one decydują o tym, jak element pasuje do zespołu. Na rysunku należy podać gotową wysokość OD; producent obliczy długość rozkładu na płasko w oparciu o swoje konkretne odliczenia związane z gięciem.
Minimalna wysokość i otwór matrycy
Podczas gięcia pneumatycznego blacha musi być stabilnie osadzona na obu ramionach matrycy w kształcie litery V. Jeśli kołnierz jest zbyt krótki, materiał zostaje wciągnięty do otworu matrycy (wada znana jako „die roll”). Powoduje to powstanie rozszerzonej krawędzi, psuje estetyczny wygląd powierzchni i skutkuje niedokładnym kątem gięcia.
Zgodnie z zasadą wstępnej selekcji minimalna wysokość kołnierza powinna wynosić 4-krotność grubości materiału plus wewnętrzny promień gięcia (4t + R).
Uwaga dotycząca hali produkcyjnej: W firmie Shengen powodem, dla którego musimy wnioskować o zmianę projektu lub zwolnienie z wymogów DFM, jest wysokość kołnierza mniejsza niż ta, którą mogą utrzymać standardowe otwory matrycy typu V. Chociaż kołnierz o wysokości 5 mm na stali o grubości 2 mm sprawdza się w programie CAD, standardowa matryca V o szerokości 12 mm wymaga kołnierza o wysokości co najmniej 8,5 mm, aby prawidłowo podtrzymać materiał bez jego przesuwania się.
Kołnierze, których wymiary wykraczają poza te granice, wymagają wykonania próbnych gięć lub kosztownych, specjalnie zaprojektowanych matryc do wygładzania, co wydłuża czas przygotowania i zwiększa koszty.
Materiał i promień gięcia
Właściwości formowania różnią się znacznie w zależności od stopu i stanu utwardzenia. Gięcie równolegle do kierunku ułożenia ziaren materiału zwiększa ryzyko pękania.
Na przykład, podczas gdy aluminium 5052-H32 często można bez problemu wygiąć do małego promienia 1t, zastosowanie tego samego promienia w przypadku aluminium 6061-T6 — zwłaszcza równolegle do kierunku włókien — niemal na pewno spowoduje powstanie mikropęknięć wzdłuż linii zgięcia. Jakość krawędzi cięcia (laserowa vs. wykrawana) również wpływa na miejsce powstania pęknięć naprężeniowych.
Ponadto promień końcówki stempla nie zawsze odpowiada dokładnie promieniu wewnętrznemu uformowanej części. Podczas gięcia pneumatycznego materiał w naturalny sposób przyjmuje promień względem otworu matrycy w kształcie litery V. W miarę możliwości należy opierać się na standardowych kombinacjach narzędzi zatwierdzonych przez dostawcę usług produkcyjnych, zamiast narzucać teoretyczny promień z modelu CAD.
Ponadto promień końcówki stempla nie zawsze odpowiada dokładnie promieniu wewnętrznemu uformowanej części. Podczas gięcia pneumatycznego materiał w naturalny sposób przyjmuje promień względem otworu matrycy w kształcie litery V. W miarę możliwości należy opierać się na standardowych kombinacjach narzędzi zatwierdzonych przez dostawcę usług produkcyjnych, zamiast narzucać teoretyczny promień z projektu CAD, który wymaga zastosowania niestandardowego stempla.
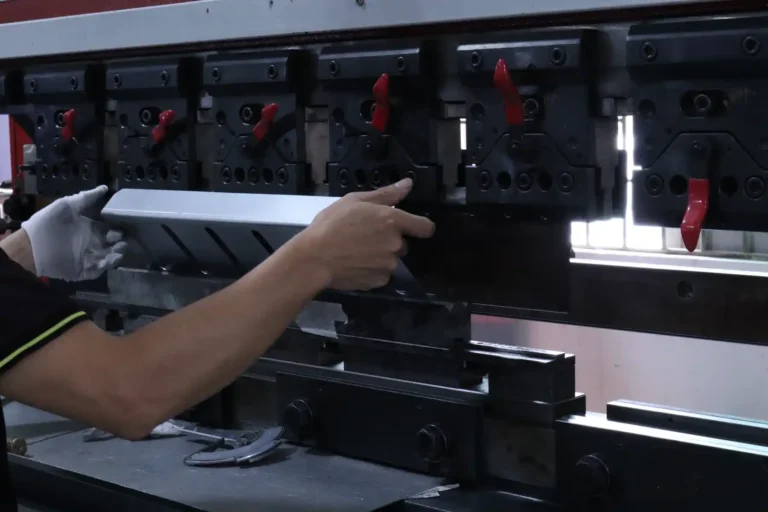
Sprawdź funkcje, miejsce montażu i dostęp do zagięć
Kołnierze nie funkcjonują w izolacji. Gdy podstawowe wymiary kołnierza przekraczają fizyczne ograniczenia matrycy typu V, należy ocenić, w jaki sposób kołnierz oddziałuje na otaczające elementy, osprzęt oraz samą matrycę prasy krawędziowej.
Prześwit otworu i luz giętności
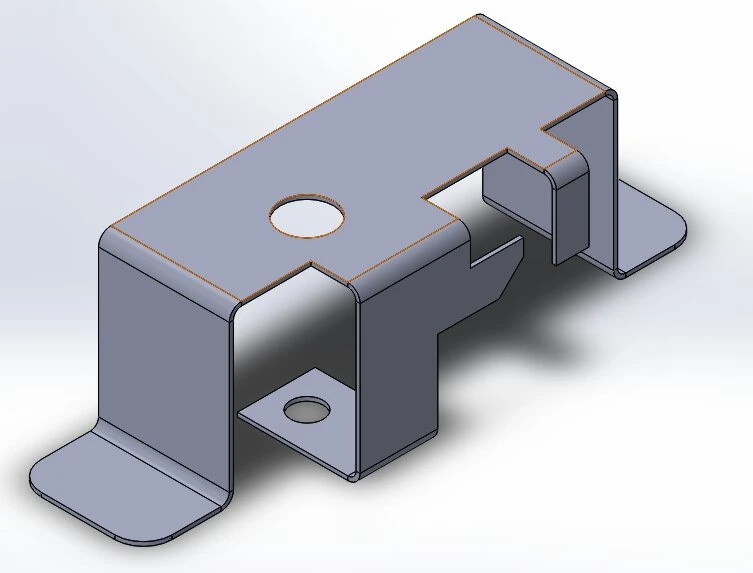
Gdy otwory, szczeliny lub wycięcia są umieszczone zbyt blisko linii zgięcia, naturalne rozciąganie się materiału powoduje, że przybierają one owalny kształt. Standardową zasadą jest utrzymywanie odległości krawędzi każdego otworu co najmniej od 2,5 do 3 razy większa od grubości materiału (2,5t – 3t) z dala od stycznej do łuku.
Chociaż zniekształcony otwór przejściowy może być jedynie problemem estetycznym, to zniekształcony otwór gwintowany lub ściśnięty otwór na nakrętkę PEM oznacza, że elementy mocujące nie da się zamontować, co skutkuje koniecznością złomowania całej części. Zawsze należy dbać o to, by punkty mocowania znajdowały się znacznie poza strefą odkształcenia.
W przypadku gięcia częściowego kołnierza wzdłuż krawędzi należy wykonać wycięcia łagodzące, aby zapobiec rozerwaniu przylegającego płaskiego materiału. Standardowe wycięcie łagodzące powinno mieć szerokość co najmniej równą grubości materiału (1t) i być wycięte na głębokość większą niż promień gięcia powiększony o grubość materiału (R + t).
Dostęp do elementów złącznych i spawania
Projekt kołnierza musi uwzględniać narzędzia, które będą używane na kolejnym etapie montażu. Należy sprawdzić, czy jest wystarczająca przestrzeń na łby śrub, podkładki, nasadki oraz matryce montażowe niezbędne do osadzenia elementów złącznych.
W przypadku zespołów spawanych punktowo kołnierz musi zapewniać wystarczającą powierzchnię, aby elektrody spawalnicze mogły się z nim stykać płasko na całej długości.
Uwaga dotycząca hali produkcyjnej: W firmie Shengen zazwyczaj zalecamy minimalną szerokość kołnierza wynoszącą od 12 mm do 15 mm w przypadku zgrzewania punktowego. Węższe kołnierze mogą powodować słabą penetrację spoiny lub wymagać od operatora ustawienia końcówek elektrod pod kątem, co osłabia połączenie i powoduje uszkodzenia sprzętu.
Sekwencja gięcia i kolizje narzędzi
Prasa krawędziowa wykonuje po jednym zagięciu na raz. W miarę wykonywania kolejnych zagięć element obraca się i owija się wokół oprzyrządowania. Kołnierze powrotne (w kształcie litery U) oraz głębokie skrzynki są szczególnie narażone na zderzenie z stemplem, tłokiem maszyny lub tylnym ogranicznikiem podczas cyklu formowania.
Jeśli ostatnie zagięcie blokuje element w matrycy, nie da się go wyprodukować zgodnie z rysunkiem. Jeśli zakup niestandardowych narzędzi (takich jak stemple okienne) nie mieści się w budżecie, powszechnym rozwiązaniem na etapie projektowania jest zastosowanie kołnierze segmentowe—cięcie ciągłego kołnierza na mniejsze odcinki, aby standardowe narzędzia mogły ominąć obszary, w których występują przeszkody.
Porównaj koszty produkcji kołnierzy
Od wyborów projektowych zależy, czy dana część może być szybko obrabiana na standardowym sprzęcie, czy też wymaga zastosowania rozwiązań alternatywnych, które powodują wzrost kosztów jednostkowych.
Oprzyrządowanie i operacje dodatkowe
Standardowe gięcie pneumatyczne pozwala utrzymać niskie koszty przygotowania produkcji. Natomiast gięcie bardzo krótkiego kołnierza lub głębokiego zagięcia powrotnego często wymaga zastosowania niestandardowych matryc wycinających lub specjalistycznych stempli typu „gęsia szyja”, co zwiększa koszty początkowe i wydłuża czas realizacji.
| Opcja[źródło: 54] | Czynniki kosztowe, które należy porównać[źródło: 54] |
|---|---|
| Zwiększenie wysokości kołnierza[źródło: 54] | Zazwyczaj nie stanowi to problemu. Wystarczy sprawdzić, czy wyższy kołnierz nie koliduje z wewnętrzną przestrzenią montażową.[źródło: 54] |
| Należy używać specjalnych narzędzi[źródło: 54] | Wiąże się z początkowymi kosztami oprzyrządowania i czasem potrzebnym na przygotowanie produkcji. Staje się bardziej opłacalne przy produkcji na dużą skalę.[źródło: 54] |
| Najpierw uformuj długi pas, a potem przytnij[źródło: 54] | Wymaga dodatkowej obróbki skrawaniem lub cięcia laserowego po formowaniu. Znacznie zwiększa nakład pracy na jedną sztukę.[źródło: 54] |
| Zmodyfikuj strukturę[źródło: 54] | Podzielenie elementu na dwie części i ich zespawanie lub znitowanie powoduje przeniesienie kosztów z etapu formowania na etap montażu.[źródło: 54] |
Wzory płaskie i wykorzystanie materiału
Każdy dodatkowy kołnierz komplikuje kontur rozkroju. Złożone, rozległe rozkroje trudno jest zagnieździć na standardowym prostokątnym arkuszu blachy. Jeśli wykorzystanie materiału spadnie z 85% do 60% z powodu nieporęcznego rozkroju, koszt odpadów jest bezpośrednio wliczany do ceny jednostkowej. Porównanie rzeczywistych układów rozmieszczenia elementów zamiast opierania się na teoretycznej wydajności materiałowej daje prawdziwy obraz kosztów materiałowych.
Tolerancje i wielkość zamówienia
Należy określać wąskie tolerancje kątowe wyłącznie w przypadkach, gdy mają one bezpośredni wpływ na funkcjonalność zespołu. Wymóg tolerancji kątowej wynoszącej ±0,5° zmusza operatora do wykonywania ręcznych zgięć próbnych, korygowania odchyleń wynikających ze sprężystości materiału oraz częstego wstrzymywania produkcji w celu sprawdzania kątów.
Nowoczesne prasy krawędziowe sterowane numerycznie (CNC) często pozwalają osiągnąć standardową tolerancję w zakresie od ±1° do ±2° bez konieczności ciągłej ręcznej interwencji. Zwiększenie tolerancji na niekrytycznych kołnierzach znacznie obniża koszt jednostkowy, zwłaszcza w przypadku małych serii lub zamówień prototypowych.
Sprawdź kołnierze i usuń typowe usterki
Ustanowienie jasnych kryteriów kontroli zapobiega sporom między działem inżynierii a produkcją oraz pomaga zidentyfikować przyczyny źródłowe w przypadku wystąpienia wad.
Kontrola wymiarów i powierzchni
Należy jasno określić, czy wymiary są mierzone w stanie swobodnym, czy w stanie unieruchomionym (zamocowanym). Blacha ma naturalną tendencję do wyginania się; długi kołnierz, który wydaje się nieznacznie wykraczać poza tolerancję, gdy spoczywa na stole kontrolnym, może idealnie się wyrównać po przykręceniu do zespołu.
Ponadto należy określić, czy ograniczenia wymiarowe mają zastosowanie przed czy po platerowanie I malowanie proszkowe. Standardowa powłoka proszkowa zwiększa grubość powierzchni o 50 do 100 mikronów (2–4 mil), co może z łatwością pochłonąć niewielki luz montażowy, jeśli nie zostanie to uwzględnione w rozkładce blachy surowej.
Pęknięcia, odkształcenia i zmiany kąta
Jeśli podczas tworzenia prototypu lub pierwszej serii produkcyjnej pojawią się wady, należy wykorzystać ten punkt odniesienia do zbadania zmiennych produkcyjnych:
| Problem[źródło: 55] | Sprawy do zbadania[źródło: 55] |
|---|---|
| Pękanie przy zginaniu[źródło: 55] | Twardość materiału, zbyt ostry promień stempla, kierunek ułożenia włókien lub niska jakość krawędzi po cięciu laserowym.[źródło: 55] |
| Zniekształcone otwory[źródło: 55] | Element znajduje się zbyt blisko stycznej do łuku lub brakuje nacięć odciążających albo są one zbyt małe.[źródło: 55] |
| Zmiana kąta[źródło: 55] | Różnice w twardości partii materiału (nierównomierny powrót sprężysty) lub ugięcie maszyny.[źródło: 55] |
| Kołnierze wygięte[źródło: 55] | Niewystarczające podparcie matrycy typu V, problemy z płaskością materiału wyjściowego lub nierównomierne rozładowanie naprężeń.[źródło: 55] |
| Ślady po narzędziach[źródło: 55] | Brak ochronnej warstwy uretanowej, zabrudzone matryce lub zbyt duża siła gięcia.[źródło: 55] |
Kontrola pierwszego egzemplarza i kontrola montażu
Przed zatwierdzeniem pełnej serii produkcyjnej należy ocenić próbkę pierwszego egzemplarza przy użyciu elementów współpracujących lub przyrządów kontrolnych. Należy sprawdzić, czy elementy złączne są prawidłowo zamontowane, a kołnierze przylegają równo do powierzchni współpracujących. Należy zapisać zweryfikowane ustawienia maszyn, kombinacje matryc oraz partie materiału, aby zapewnić spójność w całym zamówieniu.
Przed opublikowaniem rysunku
| Sprawdź[źródło: 56] | Weryfikacja[źródło: 56] |
|---|---|
| Wymiary[źródło: 56] | Czy wysokości całkowite, punkty odniesienia wymiarów wewnętrznych i zewnętrznych oraz promienie są wyraźnie oznaczone?[źródło: 56] |
| Formowanie[źródło: 56] | Czy wysokość kołnierza wynosi ≥ 4t + R? Czy zapewniono odpowiedni luz dla stempla i matrycy?[źródło: 56] |
| Cechy[źródło: 56] | Czy otwory gwintowane/elementy PEM znajdują się w bezpiecznej odległości od strefy odkształcenia? Czy odstępy odgięcia są odpowiednio dobrane?[źródło: 56] |
| Montaż[źródło: 56] | Czy jest wystarczająco dużo miejsca na klucze, końcówki spawalnicze i pasujące elementy złączne?[źródło: 56] |
| Zgoda[źródło: 56] | Czy krytyczne tolerancje montażowe różnią się od standardowych zagięć krawędzi?[źródło: 56] |
Gotowi, by przejść od projektu do produkcji?
Niewielka korekta kołnierza dzisiaj może zaoszczędzić jutro tysiące dolarów na oprzyrządowaniu i odpadach. Prześlij swoje pliki CAD i rysunki do zespołu inżynierów firmy Shengen w celu przeprowadzenia analizy DFM. Zweryfikujemy dopuszczalne granice gięcia, sprawdzimy odstępy i upewnimy się, że części są zoptymalizowane pod kątem ekonomicznej produkcji.
Hej, jestem Kevin Lee

Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby

Tłoczenie wielokomponentowe: kiedy warto z niego skorzystać i ile to kosztuje


Materiały do prototypowania: jak wybrać odpowiedni materiał
