El mecanizado de alta velocidad (HSM) es un proceso avanzado de fresado CNC que combina velocidades de avance extremadamente altas con profundidades de corte reducidas. En lugar de recurrir a cortes pesados y lentos, el HSM utiliza un contacto ligero y constante de la herramienta para reducir las fuerzas de corte, minimizar la deformación de la pieza y conseguir acabados superficiales precisos con rapidez.
Aunque la definición parezca sencilla, lograr un verdadero HSM en el taller no es tan sencillo como llevar al máximo las revoluciones por minuto del husillo. Requiere una sincronización perfecta entre el movimiento dinámico de la máquina, el equilibrado de las herramientas y unas estrategias CAM específicas.
Sin embargo, hacer funcionar un husillo a 20 000 rpm no reduce automáticamente el coste por pieza. A continuación, analizamos la realidad en el taller del fresado a alta velocidad: cómo funciona realmente el corte, qué materiales hacen que merezca la pena y cómo saber si tu componente es realmente adecuado para este proceso.
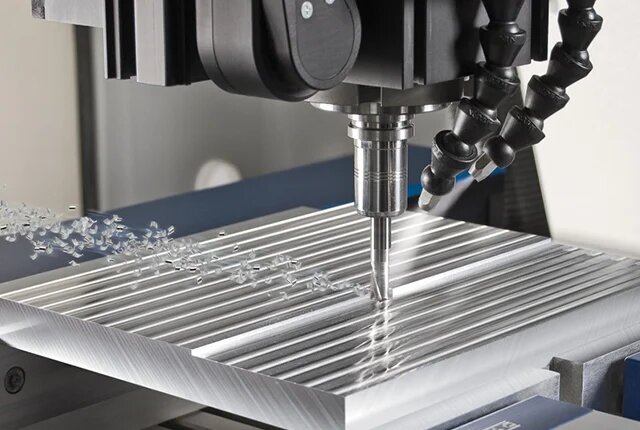
¿Cómo funciona el mecanizado de alta velocidad en el fresado CNC?
Un elevado número de revoluciones por minuto del husillo no implica automáticamente un mecanizado a alta velocidad. El proceso depende del control de la velocidad de corte real en el filo de la herramienta y de la carga física a la que está sometida la máquina.
Velocidad cortante
La velocidad de corte (medida en metros lineales por minuto o SFM) es la velocidad real a la que el filo de corte se desplaza a través del material. Depende tanto de la velocidad del husillo (RPM) como del diámetro de la herramienta.
Por ejemplo, al utilizar una fresa de 12 mm a 10 000 rpm se alcanza una velocidad de corte de ~377 m/min. Por el contrario, una herramienta de 3 mm a las mismas 10 000 rpm solo genera ~94 m/min. La planificación del proceso requiere calcular la velocidad de corte adecuada para cada material concreto, en lugar de limitarse a maximizar las revoluciones por minuto del husillo.
Acoplamiento de la herramienta
El avance de la herramienta determina la profundidad a la que se hunde la fresa en el material. Esto viene definido por la profundidad de corte radial (avance lateral) y la profundidad de corte axial (profundidad de penetración).
Las estrategias de alta velocidad controlan con precisión esta carga de corte. Mientras que las pasadas de acabado suelen utilizar profundidades radiales y axiales reducidas, las estrategias de desbaste pueden emplear una gran profundidad axial con una anchura radial muy reducida. Es erróneo suponer que el mecanizado a alta velocidad consiste simplemente en realizar cortes poco profundos en todas partes; más bien, consiste en mantener constante la carga de la herramienta.
Movimiento de la máquina
La velocidad de avance programada en el software CAM no siempre coincide con la velocidad que mantiene la máquina en el taller. Cuando una trayectoria de herramienta llega a una esquina o a un radio cerrado, la máquina debe desacelerar y acelerar.
El mecanizado de alta velocidad depende en gran medida de las capacidades de anticipación del controlador CNC. Esto permite a la máquina procesar el código siguiente y mantener una velocidad de avance suave y continua sin atascos ni sacudidas en las esquinas.
Nota terminológica: HSM frente a HEM
El mecanizado de alta velocidad (HSM) se centra, por lo general, en altas velocidades superficiales y cargas de viruta ligeras para trabajos de acabado y de precisión. El fresado de alta eficiencia (HEM) se centra en maximizar las tasas de arranque de material durante el desbaste mediante cortes axiales profundos y trayectorias dinámicas de la herramienta. En la práctica, estos conceptos se solapan, y esta guía abarca los principios aplicables a ambos.
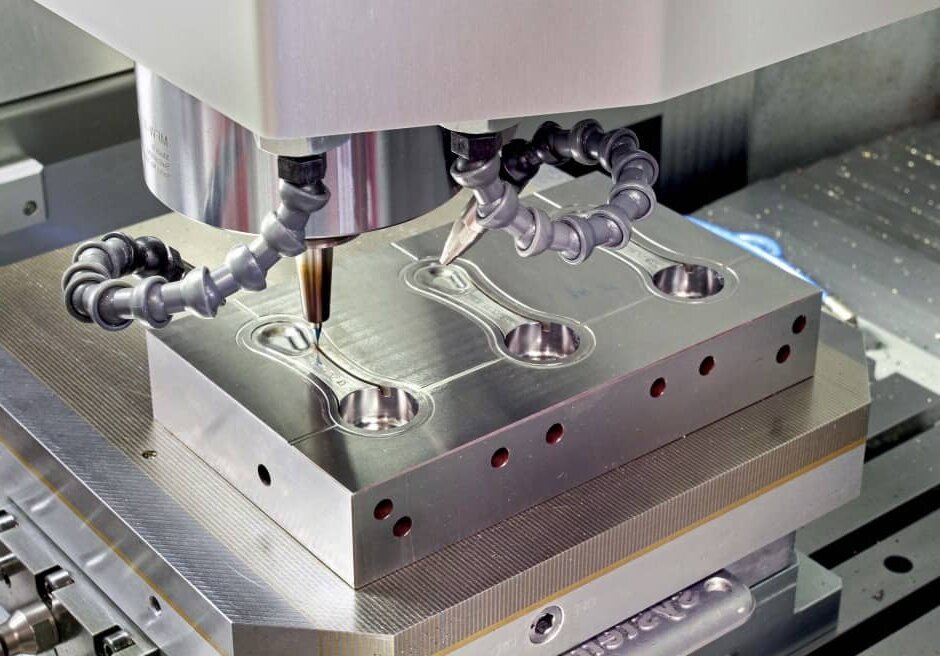
¿Cuándo conviene plantearse el mecanizado de alta velocidad?
La aplicación de técnicas de alta velocidad implica evaluar si la reducción de las fuerzas de corte y la reducción de los tiempos de ciclo compensan los requisitos de preparación y los costes de utillaje.
Piezas de paredes delgadas
Las paredes delgadas (normalmente inferiores a 1,5 mm o 0,060″) y los elementos esbeltos tienden a doblarse bajo la presión del fresado convencional. Dado que el HSM utiliza un contacto radial ligero, las fuerzas de corte son considerablemente menores, lo que ayuda a mantener la rectitud de las paredes.
Sin embargo, la carga de corte, el soporte de la pieza y el método de sujeción deben evaluarse de forma conjunta. Al mecanizar carcasas de aluminio de paredes delgadas en Shengen, hemos observado que, si el dispositivo de sujeción genera tensiones, la evaluación final debe tener en cuenta cómo se deforma la pieza una vez liberada de las abrazaderas.
Piezas templadas
El fresado directo de aceros para herramientas endurecidos (normalmente por encima de 45 HRC) es habitual en la fabricación de moldes y componentes de precisión. El mecanizado de alta velocidad (HSM) suele reducir o eliminar la necesidad de un posterior mecanizado por descarga eléctrica (EDM) o de un pulido manual.
Este método funciona bien en contornos abiertos y cavidades poco profundas. Sin embargo, sigue teniendo limitaciones en zonas profundas y estrechas o en esquinas internas pronunciadas, donde la geometría de la fresa no puede llegar ni eliminar las virutas de forma eficaz.
Superficies complejas
En el caso de contornos tridimensionales, pequeños detalles y formas orgánicas, las altas velocidades de avance, combinadas con fresas de punta esférica, permiten obtener acabados superficiales lisos. Para determinar si este método resulta rentable, los ingenieros deben evaluar la accesibilidad de la herramienta.
Como regla general, cuando el saliente de la herramienta supera 5 veces el diámetro de la herramienta, la vibración a altas velocidades suele anular las ventajas del proceso. Esta vibración obliga a reducir las velocidades de avance, lo que elimina la principal ventaja del HSM.
| Tarea de mecanizado[ref.: 23] | Beneficios potenciales[ref.: 23] | Límites principales[ref.: 23] | Alternativas para comparar[ref.: 23] |
|---|---|---|---|
| Piezas de pared delgada y de suelo[ref.: 23] | Reduce las fuerzas de corte hasta en un 40%; mantiene la deformación de la pared dentro de tolerancias muy ajustadas (por ejemplo, ±0,02 mm).[ref.: 23] | Soporte de la pieza de trabajo, amortiguación de tensiones y deformación tras la liberación.[ref.: 23] | Diferentes métodos de sujeción o secuencias de mecanizado modificadas.[ref.: 23] |
| Contornos de acero templado[ref.: 23] | Elimina el tiempo dedicado al electroerosionado; permite alcanzar una rugosidad Ra de 0,2 a 0,4 μm directamente tras el fresado.[ref.: 23] | Alcance de la herramienta para cavidades profundas; restricciones en esquinas internas afiladas.[ref.: 23] | Fresado convencional seguido de electroerosión y pulido a mano.[ref.: 23] |
| Superficies 3D complejas[ref.: 23] | Reduce los tiempos de ciclo para geometrías orgánicas entre un 30 y un 50%, al tiempo que mantiene el acabado superficial.[ref.: 23] | Accesibilidad de la herramienta; inestabilidad provocada por salientes largos de la herramienta (>5 veces el diámetro).[ref.: 23] | Geometrías alternativas de la fresa o división del conjunto de la pieza.[ref.: 23] |
| Piezas sencillas o desbaste a granel[ref.: 23] | Requiere un cálculo preciso; resulta más rentable a partir de un determinado volumen (por ejemplo, más de 50 unidades).[ref.: 23] | Los costes de preparación y utillaje son elevados; el desbaste estándar suele eliminar el material en bloque más rápidamente.[ref.: 23] | Fresado pesado convencional o fundición/extrusión para piezas de gran volumen.[ref.: 23] |
¿Cómo influyen los materiales en los requisitos de corte?
Los distintos materiales imponen limitaciones específicas al mecanizado a alta velocidad. Una estrategia de corte que permite mecanizar el aluminio sin problemas puede destruir al instante una herramienta de metal duro si se aplica al titanio.
Aleaciones de aluminio
Materiales como el 6061-T6 y el 7075-T6 son los más adecuados para el mecanizado a alta velocidad, pero su principal obstáculo es la evacuación de virutas.
Dado que el material se retira con tanta rapidez, las virutas se acumulan fácilmente en las ranuras de la fresa o en los huecos de la pieza de trabajo. Si un gran volumen de líquido refrigerante o un chorro de aire no las elimina al instante, la herramienta volverá a cortar las virutas, lo que estropea el acabado superficial y, a menudo, provoca la rotura de la fresa.
Aceros templados
El mecanizado de aceros para herramientas (como el H13 o el D2) con una dureza superior a 45 HRC hace que la atención se centre por completo en la gestión térmica.
Un error habitual es utilizar refrigerante de inundación estándar. La aplicación de refrigerante líquido a herramientas de metal duro recubiertas (como TiAlN) que funcionan a altas velocidades en acero templado provoca un choque térmico, lo que da lugar a microfisuras en el filo de corte. En estos casos, el chorro de aire suele ser la opción más adecuada, ya que permite que el recubrimiento avanzado de la herramienta absorba y disipe el calor de forma eficaz.
Titanio y acero inoxidable
Aunque a menudo se clasifican como “difíciles de mecanizar”, el Ti-6Al-4V y los aceros inoxidables austeníticos (304, 316L) fallan por motivos totalmente distintos.
El titanio tiene una conductividad térmica extremadamente baja. El calor no se disipa con la viruta, sino que se concentra en la zona de corte y se transfiere directamente a la herramienta. Esto requiere un adelgazamiento radial estricto de la viruta y un refrigerante a alta presión (a menudo >1000 PSI).
El acero inoxidable, por el contrario, se endurece rápidamente por deformación. El fresado ascendente es obligatorio Esto garantiza que la viruta comience gruesa y termine fina. Si la herramienta roza o se detiene en una esquina debido a velocidades de avance conservadoras, la superficie del material se endurece. La siguiente pasada de la fresa chocará entonces contra una superficie significativamente más dura, lo que provocará una rápida acumulación de rebabas (BUE) y el fallo de la herramienta.
| Calidad y estado del material[ref.: 24] | Dificultad principal[ref.: 24] | Criterios de selección de procesos[ref.: 24] | Enfoque en el corte de prueba[ref.: 24] |
|---|---|---|---|
| Al 6061-T6 / 7075-T6[ref.: 24] | Embalaje y recorte de chips.[ref.: 24] | Altas revoluciones por minuto, velocidades de avance elevadas y gran volumen de líquido refrigerante.[ref.: 24] | Asegúrate de que las virutas se eliminen por completo de los huecos profundos.[ref.: 24] |
| Aceros templados (>45 HRC)[ref.: 24] | Desgaste del filo de la herramienta; choque térmico.[ref.: 24] | Engranaje radial ligero, recubrimientos especializados (TiAlN), chorro de aire.[ref.: 24] | Controla el desgaste de las herramientas y el deterioro del acabado superficial.[ref.: 24] |
| Titanio (Ti-6Al-4V)[ref.: 24] | El calor se concentra en la herramienta.[ref.: 24] | Afilado radial estricto, refrigerante a alta presión.[ref.: 24] | Supervisa la carga del husillo y la temperatura de la herramienta.[ref.: 24] |
| Acero inoxidable (304 / 316L)[ref.: 24] | Endurecimiento por deformación; filo reforzado (BUE).[ref.: 24] | Velocidades de avance constantes e ininterrumpidas; fresado en subida obligatorio.[ref.: 24] | Comprueba si hay material adherido al filo de corte.[ref.: 24] |
¿Qué máquinas, herramientas y accesorios hay que controlar?
El mecanizado de alta velocidad es un proceso que afecta a todo el sistema. Ejecutar trayectorias de herramienta avanzadas en una máquina que carezca de la rigidez o las capacidades de control necesarias solo provocará vibraciones y piezas defectuosas.
Husillo y ejes
Un husillo de 20 000 rpm no sirve de mucho sin la rigidez dinámica necesaria para absorber las vibraciones de alta frecuencia. Igualmente importante es la aceleración de los ejes (control de la sacudida).
Si la máquina no puede acelerar físicamente con la rapidez suficiente para alcanzar la velocidad de avance programada antes de llegar a la siguiente esquina, la herramienta se detiene. En materiales como el acero inoxidable, esta pérdida inmediata de velocidad estropea la pieza y la herramienta. La máquina debe mantener un par adecuado y un movimiento continuo en todo su rango de trabajo.
Montaje de herramientas
A velocidades superiores a 15 000 rpm, el conjunto de herramientas debe funcionar como una unidad única y perfectamente equilibrada. La lectura total del indicador (TIR), o excentricidad, debe mantenerse en un mínimo absoluto, normalmente por debajo de 0,005 mm.
Las pinzas ER estándar tienen dificultades para mantener esta consistencia a altas velocidades. Los mandriles de ajuste por contracción o hidráulicos son habituales en las máquinas de alta velocidad (HSM), ya que proporcionan una sujeción concéntrica de 360 grados. Además, el saliente de la herramienta debe mantenerse lo más corto posible, dentro de lo matemáticamente factible, para evitar la deflexión.
Soporte de la pieza de trabajo
Aunque el HSM genera fuerzas de corte globales más bajas debido a un contacto radial ligero, la sujeción debe tener en cuenta la tensión inducida. Si se sujeta un componente de paredes delgadas con una fuerza excesiva, se cortará perfectamente en la máquina, pero se deformará fuera de tolerancia en el momento en que se suelte (recuperación elástica).
Para resolverlo, las tiendas suelen recurrir a un enfoque en varias fases: desbaste la pieza, aflojando la sujeción para liberar la tensión residual y, a continuación, volviéndola a sujetar con cuidado para la pasada final de acabado a alta velocidad. Los mandriles de vacío también son muy eficaces, ya que proporcionan un soporte uniforme sin puntos de pellizco.
¿Cómo se configuran los parámetros para el desbaste y el acabado?
Para configurar los parámetros del mecanizado de alta velocidad es necesario calcular unos valores específicos en función de la herramienta y el material, en lugar de basarse en conjeturas a partir de los límites de la máquina.
Velocidad y avance
El punto de partida consiste en determinar la velocidad de corte superficial (Vc) y el avance por diente (fz) recomendados por el fabricante de las herramientas.
Por ejemplo, el mecanizado de Al 6061-T6 con una fresa de carburo de 10 mm y 3 canales:
- Valor objetivo de capital riesgo: 400 m/min
- Cálculo de las revoluciones por minuto:
(400 × 1000) / (3,1416 × 10) = aproximadamente 12 732 rpm - Objetivo fz: 0,1 mm/diente
- Cálculo de la velocidad de avance:
12 732 × 0,1 × 3 = aproximadamente 3 819 mm/min
Durante los primeros cortes de prueba, es posible que el operario ajuste ligeramente estos valores —quizá a 12 000 rpm y 3 500 mm/min— para evitar las frecuencias de resonancia específicas de esa configuración concreta de la máquina.
Estrategia de desbaste
El desbaste moderno se basa en el desbaste adaptativo o el fresado trocoidal para controlar el ángulo de contacto. Al mantener un ancho de corte radial constante y reducido, la herramienta nunca sufre picos de carga en las esquinas.
Es fundamental señalar que, cuando el paso radial desciende por debajo de 50% del diámetro de la herramienta, se produce un fenómeno denominado adelgazamiento radial de la viruta se produce. El espesor real de la viruta resulta inferior al avance programado por diente. Los programadores deben aumentar matemáticamente la velocidad de avance para compensarlo; este efecto de reducción del espesor de la viruta es precisamente lo que permite a HSM alcanzar unas velocidades de avance tan asombrosas sin que se rompan las herramientas.
Estrategia de finalización
El acabado requiere una configuración totalmente independiente. El objetivo pasa de la eliminación de material a la precisión dimensional y a aspectos específicos rugosidad superficial (Ra).
Para ello, es necesario dejar un margen de material preciso y constante (por ejemplo, 0,1 mm) durante la fase de desbaste. A continuación, en la pasada de acabado se utiliza un avance lateral calculado en función de la altura de festón requerida. Intentar utilizar una sola herramienta y un único conjunto de parámetros tanto para el desbaste pesado como para el acabado de precisión siempre compromete la calidad de la pieza.
Ejemplo de ajuste del proceso:
Consideremos un soporte de aluminio para la industria aeroespacial al que previamente se le había realizado un desbaste con una herramienta de 12 mm, con cortes profundos y lentos que tardaban 45 minutos. Al cambiar a una herramienta de 8 mm y aplicar una estrategia de desbaste adaptativa (cortes axiales profundos, paso radial ligero y avance elevado para aprovechar el adelgazamiento de la viruta), el tiempo de ciclo se redujo a 18 minutos. El desgaste resultante y el ahorro exacto de costes se evalúan en la siguiente fase.
¿Cómo solucionar los fallos y verificar los resultados?
Cuando falla un proceso de alta velocidad, ocurre en un instante. Para solucionar el problema es necesario realizar una comprobación metódica de la configuración mecánica antes de modificar los parámetros CAM o el código G.
Marcas de vibración
El “chatter” es una vibración que se imprime en la pieza. Suele manifestarse en forma de bandas verticales en las esquinas, marcas en espiral en el fondo de las cavidades profundas o un sonido «chirriante» durante las pasadas en paredes delgadas.
El primer ajuste nunca debe consistir en una reducción generalizada de la velocidad del husillo. En primer lugar, comprueba el saliente de la herramienta; incluso un exceso de 2 mm puede provocar una resonancia grave. En segundo lugar, comprueba si el sistema de sujeción de la pieza presenta flexión. Si ambos elementos son rígidos, debes ajustar las revoluciones por minuto (RPM) del husillo —ya sea aumentándolas o reduciéndolas ligeramente— para encontrar una zona armónica estable. Reducir la velocidad a ciegas suele mantenerte en la zona de vibraciones, al tiempo que reduce drásticamente la velocidad de avance.
Desgaste de herramientas
En el fresado a alta velocidad, el desgaste de las herramientas a lo largo del flanco debe ser predecible. Si se observan microastillas en el filo de corte, es probable que la herramienta esté sufriendo un choque térmico (a menudo debido al uso de refrigerante líquido sobre acero templado) o una excentricidad excesiva en el portaherramientas.
Si observas aluminio soldado a las ranuras (borde acumulado o BUE), significa que la evacuación de virutas ha fallado. Esto suele indicar que la presión del refrigerante es demasiado baja o que la herramienta está volviendo a cortar virutas atrapadas en una cavidad. Anota exactamente dónde se produce el desgaste —radio de la esquina, filo de entrada o canal— para determinar si es necesario ajustar la estrategia de la trayectoria de la herramienta o el suministro de refrigerante.
Inspección de piezas
La verificación de una pieza HSM va más allá de colocarla en una CMM (máquina de medición por coordenadas).
Es fundamental tener en cuenta que los metales se dilatan con el calor generado durante el mecanizado. Nunca inspecciones una pieza de HSM inmediatamente después de sacarla de la máquina. La pieza debe dejarse reposar hasta alcanzar la temperatura ambiente estándar de metrología (20 °C / 68 °F); de lo contrario, las lecturas de tolerancias ajustadas serán totalmente erróneas una vez que el metal se enfríe. Además, debes medir la pieza después de Se libera de la prensa de tornillo para comprobar si hay deformación por recuperación elástica. Una pasada de acabado con HSM realizada correctamente también debería dar como resultado un borde prácticamente sin rebabas, lo que demuestra que las fuerzas de corte estaban perfectamente equilibradas.
| Síntoma del defecto[ref.: 25] | Comprobación de prioridades[ref.: 25] | Sentido del ajuste[ref.: 25] | Método de verificación[ref.: 25] |
|---|---|---|---|
| Charla de la esquina[ref.: 25] | Caída de la aceleración del eje; saliente de la herramienta.[ref.: 25] | Ajusta la optimización del avance en las esquinas del CAM; coloca la herramienta más profundamente en el portaherramientas.[ref.: 25] | Realiza una prueba de contorno; comprueba visualmente si hay bandas verticales.[ref.: 25] |
| Desgastamiento de los bordes[ref.: 25] | Tipo de refrigerante (choque térmico); excentricidad del portaherramientas.[ref.: 25] | Cambia al chorro de aire (para metales duros); comprueba el TIR con un indicador de cuadrante.[ref.: 25] | Inspecciona el filo de la herramienta con una lupa tras 10 pasadas.[ref.: 25] |
| Distorsión dimensional[ref.: 25] | Tensión de sujeción (presión del tornillo de banco); temperatura de la pieza.[ref.: 25] | Añade una pasada de desbaste para aliviar tensiones; deja que la pieza se estabilice a 20 °C antes de la medición con la máquina de coordenadas (CMM).[ref.: 25] | Inspección con máquina de coordenadas (CMM) con pieza sujeta frente a sin sujetar.[ref.: 25] |
| Borde reforzado (BUE)[ref.: 25] | Evacuación de virutas; vivienda.[ref.: 25] | Aumenta la presión del refrigerante; asegúrate de que el fresado se realice de forma continua.[ref.: 25] | Inspecciona las ranuras en busca de material soldado; comprueba que la pieza no presente signos de agarrotamiento.[ref.: 25] |
¿Cómo comparar costes, plazos de entrega y presupuestos?
Un tiempo de ciclo más rápido no implica automáticamente que la pieza sea más barata. Los responsables de compras y los ingenieros deben evaluar el coste total del proceso de fabricación para determinar si el uso de máquinas de corte de alta velocidad (HSM) resulta rentable para su pedido concreto.
Coste total de las piezas
Evaluar los presupuestos basándose únicamente en el “tiempo de máquina” es un error muy común. El HSM reduce drásticamente el tiempo de ciclo, pero aumenta los costes iniciales. Debes comparar el tiempo de programación CAM, el coste de los sistemas de sujeción especializados, la tarifa por hora de la máquina (que es más elevada en el caso de los husillos dinámicos) y las herramientas equilibradas de alta calidad.
Sin embargo, el HSM suele eliminar el costoso posprocesado. Si un proceso HSM cuesta 10 más en utillaje pero ahorra 20 en desbarbado manual y, gracias al tiempo de mecanizado, el coste total de la pieza se reduce. Además, al eliminar las configuraciones secundarias, se mejora drásticamente el tiempo de actividad del husillo y la eficacia global de la maquinaria (OEE).
Cantidad y plazo de entrega
Los costes de preparación (programación CAM avanzada y utillajes a medida) deben amortizarse sobre la cantidad del pedido. En el caso de un único prototipo, el desbaste estándar suele resultar más económico, ya que la programación es rápida. Para un lote de 50 unidades o más, el HSM resulta muy competitivo.
El plazo de entrega también debe analizarse de forma integral. Aunque el HSM reduce el ciclo de mecanizado propiamente dicho, la verdadera ventaja en cuanto al plazo de entrega radica en la eliminación de operaciones secundarias. Una pieza que sale de la fresadora completamente acabada se salta la cola del departamento de pulido o de electroerosión, lo que reduce en varios días el plazo total de entrega.
Documentación del proveedor
Al solicitar presupuestos, indique la revisión exacta del CAD, el tipo de material y el estado de temple (por ejemplo, Al 6061-T6 frente a T4), el volumen del pedido, las tolerancias críticas y el acabado Ra requerido.
A cambio, los responsables de compras deberían solicitar pruebas concretas al proveedor. Pídeles que te faciliten su plan de mecanizado específico para comprobar si tienen previsto utilizar electroerosión o fresado directo en material duro. Para pedidos de gran volumen, solicita un Informe sobre la capacidad del proceso (Cpk) en dimensiones críticas. Un verdadero proveedor de HSM contará con la estabilidad térmica y la gestión del desgaste de las herramientas necesarias para mantener un Cpk > 1,33 a lo largo de cientos de piezas.
| Factor de coste[ref.: 26] | Enrutamiento tradicional (500 unidades)[ref.: 26] | Envío de HSM (500 unidades)[ref.: 26] |
|---|---|---|
| Configuración y preparación del CAM[ref.: 26] | 2 horas ($150 en total)[ref.: 26] | 4,5 horas (1 TP, 4 T, 350 en total)[ref.: 26] |
| Tiempo de ciclo de la máquina[ref.: 26] | 45 minutos por parte[ref.: 26] | 18 minutos por parte[ref.: 26] |
| Tarifa por máquina[ref.: 26] | $60 por hora ($45,00 por pieza)[ref.: 26] | $75 por hora ($22,50 por pieza)[ref.: 26] |
| Coste de utillaje[ref.: 26] | $2,00 / pieza[ref.: 26] | $8,00 / pieza[ref.: 26] |
| Posprocesado (desbarbado/electroerosión)[ref.: 26] | $3,00 / pieza[ref.: 26] | $0.00 (Acabado a máquina)[ref.: 26] |
| Coste total por pieza[ref.: 26] | $50.30 (+$0,30, configuración amortizada)[ref.: 26] | $30.50 (configuración de +$0,70 amortizada)[ref.: 26] |
| Tiempo total de producción[ref.: 26] | ~47 días (incluidas las colas secundarias)[ref.: 26] | ~20 días (directamente a Control de Calidad)[ref.: 26] |
¿Estás listo para comprobar si tus componentes pueden beneficiarse del mecanizado de alta velocidad? Envía hoy mismo a Shengen tus archivos CAD en 3D, los requisitos de materiales y las tolerancias críticas. para una revisión exhaustiva del diseño para la fabricación (DFM), una evaluación del trazado y un presupuesto de producción.
Hola, soy Kevin Lee

Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados

Estampado progresivo, compuesto y por matriz de transferencia

Materiales para la creación de prototipos: cómo elegir el material adecuado

Uniones por prensado en chapa: diseño, coste y calidad