
Высокоскоростная обработка (HSM) — это передовой метод фрезерования с ЧПУ, сочетающий в себе чрезвычайно высокие скорости подачи с небольшой глубиной резания. В отличие от тяжелых и медленных резов, при HSM используется легкое и равномерное взаимодействие инструмента с заготовкой, что позволяет снизить режущие усилия, свести к минимуму деформацию заготовки и быстро добиться высокой точности качества поверхности.
Хотя само определение звучит просто, реализация подлинного HSM в производственных условиях — это не просто вопрос максимального увеличения частоты вращения шпинделя. Для этого требуется безупречная синхронизация динамических движений станка, сбалансированный инструмент и специальные стратегии CAM.
Однако работа шпинделя со скоростью 20 000 об/мин не всегда автоматически приводит к снижению себестоимости единицы продукции. Ниже мы рассмотрим реальные условия высокоскоростного фрезерования на производстве: как на самом деле происходит резка, для каких материалов этот метод оправдан и как определить, действительно ли ваша деталь подходит для данного процесса.
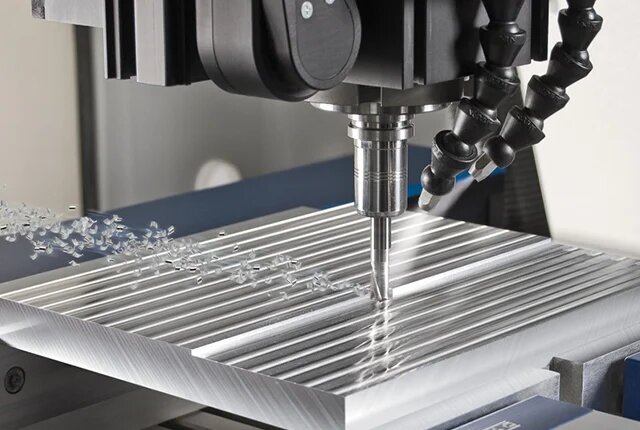
Как работает высокоскоростная обработка при фрезеровании с ЧПУ?
Высокая частота вращения шпинделя не всегда означает высокоскоростную обработку. Этот процесс зависит от контроля фактической скорости резания на кромке режущего инструмента и физической нагрузки на станок.
Скорость резания
Скорость резания (измеряемая в метрах поверхности в минуту, или SFM) — это фактическая скорость, с которой режущая кромка перемещается по материалу. Она зависит как от частоты вращения шпинделя (RPM), так и от диаметра инструмента.
Например, при обработке 12-миллиметровой концевой фрезой со скоростью вращения 10 000 об/мин скорость резания составляет ~377 м/мин. В то же время инструмент диаметром 3 мм при той же частоте вращения 10 000 об/мин генерирует лишь ~94 м/мин. При планировании технологического процесса необходимо рассчитать правильную скорость резания для конкретного материала, а не просто максимально увеличить частоту вращения шпинделя.
Взаимодействие инструмента
Заход инструмента определяет, на какую глубину режущая кромка погружается в заготовку. Этот показатель определяется радиальной глубиной резания (шагом поперечного перемещения) и осевой глубиной резания (шагом по вертикали).
Стратегии высокоскоростной обработки позволяют точно контролировать нагрузку на режущий инструмент. В то время как при чистовой обработке часто используются небольшие радиальные и осевые глубины резания, при черновой обработке может применяться большая осевая глубина резания при очень небольшой радиальной ширине. Неверно полагать, что высокоскоростная обработка означает просто выполнение повсеместно мелких проходов; на самом деле она подразумевает поддержание постоянной нагрузки на инструмент.
Движение станка
Запрограммированная скорость подачи в CAM-программе не всегда соответствует скорости, которую станок поддерживает в производственных условиях. Когда траектория инструмента достигает угла или участка с малым радиусом, станок вынужден тормозить и ускоряться.
Высокоскоростная обработка в значительной степени зависит от возможностей контроллера ЧПУ по опережающему анализу кода. Это позволяет станку обрабатывать предстоящий код и поддерживать плавную, непрерывную скорость подачи без остановки или рывков на поворотах.
Примечание по терминологии: HSM и HEM
Высокоскоростная обработка (HSM) обычно предполагает использование высоких скоростей перемещения по поверхности и небольших нагрузок на режущую кромку при чистой и прецизионной обработке. Высокоэффективное фрезерование (HEM) направлено на максимальное увеличение скорости съема материала при черновой обработке за счет глубоких осевых проходов и динамических траекторий инструмента. На практике эти концепции пересекаются, и в данном руководстве рассматриваются принципы, применимые к обеим.
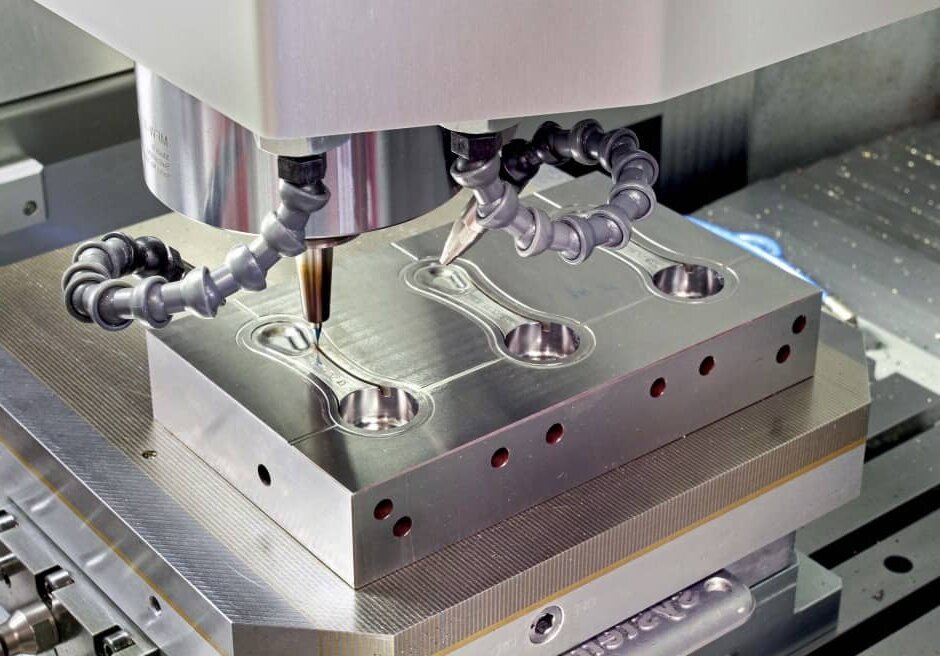
В каких случаях стоит рассмотреть возможность применения высокоскоростной обработки?
Применение высокоскоростных технологий предполагает оценку того, перевешивают ли снижение режущих усилий и сокращение времени цикла требования к настройке и затраты на инструмент.
Тонкостенные детали
Тонкие стенки (как правило, толщиной менее 1,5 мм или 0,060 дюйма) и узкие элементы склонны к изгибу под давлением при стандартном фрезеровании. Поскольку при HSM используется небольшое радиальное прилегание, режущие усилия значительно ниже, что помогает сохранить прямолинейность стенок.
Однако нагрузку при резании, опору заготовки и способ зажима необходимо оценивать в совокупности. При обработке тонкостенных алюминиевых корпусов на предприятии «Шенген» мы обнаружили, что если приспособление вызывает напряжения, то при окончательной оценке необходимо учитывать, как деформируется деталь после снятия с зажимов.
Закаленные детали
Прямое фрезерование закаленных инструментальных сталей (как правило, с твердостью выше 45 HRC) широко применяется в производстве пресс-форм и прецизионных деталей. Технология HSM зачастую позволяет сократить или полностью исключить необходимость последующей электроэрозионной обработки (EDM) или ручной полировки.
Этот подход хорошо подходит для открытых контуров и неглубоких полостей. Однако его применение ограничивается глубокими и узкими участками или острыми внутренними углами, куда геометрия режущего инструмента не может проникнуть или из которых он не может эффективно удалять стружку.
Сложные поверхности
При обработке 3D-контуров, мелких деталей и органических форм высокие скорости подачи в сочетании с концевыми фрезами с шаровидным наконечником позволяют добиться гладкой поверхности. Чтобы определить, является ли этот метод экономически выгодным, инженеры должны оценить доступность к детали для обработки.
Как правило, когда вылет инструмента превышает В 5 раз больше диаметра инструмента, вибрация на высоких скоростях зачастую сводит на нет преимущества данного процесса. Эта вибрация вынуждает снижать скорость подачи, что лишает процесс высокоскоростной механической обработки (HSM) его главного преимущества.
| Задача механической обработки[ссылка: 23] | Потенциальная прибыль[ссылка: 23] | Основные ограничения[ссылка: 23] | Варианты для сравнения[ссылка: 23] |
|---|---|---|---|
| Тонкостенные детали и детали пола[ссылка: 23] | Снижает режущие усилия на 40%; обеспечивает отклонение стенки в пределах жестких допусков (например, ±0,02 мм).[ссылка: 23] | Опора заготовки, гашение напряжений и деформация после снятия нагрузки.[ссылка: 23] | Различные методы закрепления заготовок или изменение последовательности обработки.[ссылка: 23] |
| Контуры из закаленной стали[ссылка: 23] | Исключает необходимость электроэрозионной обработки; обеспечивает шероховатость поверхности Ra 0,2–0,4 мкм непосредственно после фрезерования.[ссылка: 23] | Рабочий диапазон инструмента для глубоких углублений; ограничения, связанные с острыми внутренними углами.[ссылка: 23] | Обычное фрезерование с последующей электроэрозионной обработкой и ручной полировкой.[ссылка: 23] |
| Сложные 3D-поверхности[ссылка: 23] | Сокращает время цикла при обработке органических геометрий на 30–50% при сохранении качества поверхности.[ссылка: 23] | Доступность инструмента; нестабильность, вызванная большим вылетом инструмента (>5 диаметров).[ссылка: 23] | Использование альтернативных форм режущих кромок или разбиение сборки детали.[ссылка: 23] |
| Простые детали или черновая обработка партийной продукции[ссылка: 23] | Требует точных расчетов; становится более рентабельным при производстве больших партий (например, >50 единиц).[ссылка: 23] | Высокие затраты на настройку и инструмент; при стандартной черновой обработке материал часто снимается быстрее.[ссылка: 23] | Традиционное крупносерийное фрезерование или литье/экструзия для изготовления крупногабаритных деталей.[ссылка: 23] |
Как материалы влияют на требования к резке?
Различные материалы накладывают определённые ограничения на высокоскоростную обработку. Стратегия резания, которая позволяет безупречно обрабатывать алюминий, при применении к титану мгновенно приведёт к выходу из строя твердосплавного инструмента.
Алюминиевые сплавы
Такие материалы, как 6061-T6 и 7075-T6, идеально подходят для высокоскоростной обработки, однако основным препятствием при их обработке является удаление стружки.
Поскольку материал удаляется очень быстро, стружка легко скапливается в канавках фрезы или углублениях заготовки. Если мощная струя охлаждающей жидкости или воздуха не удаляет её мгновенно, инструмент вновь обрабатывает эту стружку, что ухудшает качество поверхности и часто приводит к поломке концевой фрезы.
Закаленные стали
При обработке инструментальных сталей (таких как H13 или D2) с твердостью выше 45 HRC основное внимание уделяется именно управлению тепловым режимом.
Распространенной ошибкой является использование стандартной жидкости для охлаждения. Нанесение жидкой охлаждающей жидкости на инструменты с твердосплавным покрытием (например, TiAlN), работающие на высоких скоростях при обработке закаленной стали, вызывает термический шок, приводящий к образованию микротрещин на режущей кромке. В данном случае правильным выбором обычно является струя воздуха, которая позволяет современному покрытию инструмента эффективно поглощать и рассеивать тепло.
Титан и нержавеющая сталь
Хотя Ti-6Al-4V и аустенитные нержавеющие стали (304, 316L) часто относят к категории “труднообрабатываемых”, причины их разрушения совершенно разные.
Титан обладает крайне низкой теплопроводностью. Тепло не уходит вместе со стружкой; оно концентрируется в зоне резания и передается непосредственно на режущий инструмент. Это требует строгого радиального утоньшения стружки и подачи охлаждающей жидкости под высоким давлением (часто >1000 PSI).
Нержавеющая сталь, напротив, быстро подвергается упрочнению при деформации. Фрезерование под наклоном является обязательным Это необходимо для того, чтобы стружка начиналась толстой и заканчивалась тонкой. Если инструмент трется или задерживается в углу из-за слишком осторожных значений подачи, поверхность материала упрочняется. При следующем проходе резака он будет сталкиваться со значительно более твердой поверхностью, что приведет к быстрому образованию наплавленного слоя (BUE) и выходу инструмента из строя.
| Марка и состояние материала[ссылка: 24] | Основная трудность[ссылка: 24] | Основания для выбора технологического процесса[ссылка: 24] | Акцент на пробную стрижку[ссылка: 24] |
|---|---|---|---|
| Алюминий 6061-T6 / 7075-T6[ссылка: 24] | Упаковка и повторная резка микросхем.[ссылка: 24] | Высокая частота вращения, высокие скорости подачи, большой расход охлаждающей жидкости.[ссылка: 24] | Обеспечьте полное удаление стружки из глубоких карманов.[ссылка: 24] |
| Закаленные стали (>45 HRC)[ссылка: 24] | Износ режущей кромки; термический удар.[ссылка: 24] | Легкое радиальное зацепление, специальные покрытия (TiAlN), струйная обработка.[ссылка: 24] | Следите за износом инструмента и ухудшением качества поверхности.[ссылка: 24] |
| Титан (Ti-6Al-4V)[ссылка: 24] | Тепло концентрируется в инструменте.[ссылка: 24] | Строгое радиальное уменьшение толщины стружки, подача охлаждающей жидкости под высоким давлением.[ссылка: 24] | Контролируйте нагрузку на шпиндель и температуру инструмента.[ссылка: 24] |
| Нержавеющая сталь (304 / 316L)[ссылка: 24] | Упрочнение при деформации; наплавленная кромка (BUE).[ссылка: 24] | Постоянная, непрерывная скорость подачи; обязательное фрезерование с подъемом.[ссылка: 24] | Проверьте, не приварился ли материал к режущей кромке.[ссылка: 24] |
Какие станки, инструменты и приспособления необходимо контролировать?
Высокоскоростная обработка — это процесс системного уровня. Использование сложных траекторий инструмента на станке, не обладающем необходимой жесткостью или возможностями управления, приведет лишь к вибрации и браку деталей.
Шпиндель и оси
Шпиндель со скоростью вращения 20 000 об/мин не принесет большого пользы без динамической жесткости, необходимой для гашения высокочастотных колебаний. Не менее важным фактором является ускорение осей (управление рывками).
Если станок физически не может разгоняться достаточно быстро, чтобы достичь заданной скорости подачи до того, как достигнет следующего угла, инструмент останавливается. При обработке таких материалов, как нержавеющая сталь, такая мгновенная потеря скорости приводит к порче детали и выходу инструмента из строя. Станок должен поддерживать достаточный крутящий момент и непрерывное движение во всём рабочем диапазоне.
Сборка инструмента
При скорости вращения свыше 15 000 об/мин инструментальный узел должен работать как единое, идеально сбалансированное целое. Показание индикатора общего биения (TIR), или биение, должно оставаться на минимально возможном уровне — как правило, ниже 0,005 мм.
Стандартные цанги ER с трудом обеспечивают такую стабильность при высоких скоростях. Термоусадочные или гидравлические патроны являются стандартным оборудованием для высокоскоростных станков (HSM), поскольку обеспечивают концентрическое зажатие на 360 градусов. Кроме того, вылет инструмента необходимо свести к минимально возможному математически, чтобы предотвратить его прогиб.
Опора заготовки
Хотя система HSM обеспечивает меньшие общие режущие усилия благодаря слабому радиальному зажиму, при закреплении детали необходимо учитывать возникающие напряжения. Если тонкостенную деталь зажать с чрезмерным усилием, она будет идеально обрабатываться на станке, но при отпускании деформируется за пределы допуска (возвратная упругость).
Для решения этой проблемы магазины, как правило, применяют многоэтапный подход: черновая обработка деталь, ослабляя зажим для снятия остаточных напряжений, а затем аккуратно зажимая её заново для выполнения заключительного высокоскоростного чистового прохода. Вакуумные зажимные устройства также отличаются высокой эффективностью, обеспечивая равномерную опору без точек зажима.
Как настроить параметры черновой и чистовой обработки?
Настройка параметров для высокоскоростной обработки требует расчета конкретных значений с учетом особенностей инструмента и материала, а не приблизительных оценок, основанных на технических характеристиках станка.
Скорость и подача
Отправной точкой является определение скорости резания по поверхности (Vc) и подачи на зуб (fz), рекомендованных производителем инструмента.
Например, обработка алюминия Al 6061-T6 с помощью 3-канальной твердосплавной торцевой фрезы диаметром 10 мм:
- Целевой объем венчурного капитала: 400 м/мин
- Расчет числа оборотов в минуту:
(400 × 1000) / (3,1416 × 10) = примерно 12 732 об/мин - Целевой fz: 0,1 мм/зуб
- Расчет скорости подачи:
12 732 × 0,1 × 3 = примерно 3 819 мм/мин
Во время первых пробных пропилов оператор может слегка скорректировать эти параметры — например, до 12 000 об/мин и 3 500 мм/мин — чтобы избежать резонансных частот, характерных для данной конкретной конфигурации станка.
Стратегия черновой обработки
Современная черновая обработка основана на адаптивном очистном или трохоидальном фрезеровании, позволяющем контролировать угол зацепления. Благодаря поддержанию постоянной небольшой радиальной ширины резания инструмент никогда не подвергается скачкам нагрузки в углах.
Важно отметить, что когда радиус перехода становится меньше 50% диаметра инструмента, возникает явление, называемое радиальное утоньшение стружки происходит. Фактическая толщина стружки становится меньше, чем запрограммированная подача на зуб. Программисты вынуждены математически увеличивать скорость подачи для компенсации — именно благодаря этому эффекту уменьшения толщины стружки HSM удается достигать таких поразительных скоростей подачи без поломки инструментов.
Стратегия завершения
Финишная обработка требует совершенно отдельной настройки. Цель меняется с удаления большого объема материала на обеспечение точности размеров и определённых шероховатость поверхности (Ra).
Для этого на этапе черновой обработки необходимо оставлять точный и постоянный припуск (например, 0,1 мм). Затем при чистовой обработке используется расчетный шаг перемещения, определяемый исходя из требуемой высоты зубца. Попытка использовать один и тот же инструмент и один набор параметров как для глубокой черновой, так и для прецизионной чистовой обработки всегда приводит к ухудшению качества детали.
Пример настройки процесса:
Рассмотрим пример алюминиевого кронштейна для аэрокосмической промышленности, черновая обработка которого ранее выполнялась с помощью 12-миллиметрового инструмента с интенсивными медленными проходами, что занимало 45 минут. Благодаря переходу на 8-миллиметровый инструмент с использованием адаптивной стратегии очистки (глубокие осевые проходы, небольшой радиальный шаг, высокая подача для использования эффекта утончения стружки) время цикла сократилось до 18 минут. На следующем этапе оцениваются фактический износ и точная экономия затрат.
Как устранять неисправности и проверять результаты?
Когда происходит сбой в высокоскоростном процессе, это происходит мгновенно. Для устранения проблемы необходимо методично проверить механическую настройку, прежде чем вносить изменения в параметры CAM или G-код.
Следы от вибрации
Вибрация — это колебания, передающиеся на деталь. Обычно она проявляется в виде вертикальных полос в углах, вихревых следов на дне глубоких полостей или “визжащего” звука при формовке тонкостенных участков.
Первая настройка никогда не заключается в общем снижении скорости вращения шпинделя. Во-первых, проверьте вылет инструмента; даже превышение на 2 мм может вызвать сильный резонанс. Во-вторых, проверьте, не прогибается ли зажимное устройство. Если оба элемента жесткие, необходимо отрегулировать частоту вращения шпинделя — слегка увеличить или уменьшить — чтобы найти зону стабильных гармоник. Слепое снижение скорости часто приводит к тому, что вы остаетесь в зоне вибрации, при этом значительно снижая скорость подачи.
Износ инструмента
При высокоскоростном фрезеровании износ режущего инструмента по боковой поверхности должен происходить предсказуемо. Если вы заметили микроотколы на режущей кромке, это, вероятно, свидетельствует о термическом шоке (часто возникающем при использовании жидкостного охлаждающего средства на закаленной стали) или о чрезмерном биении в держателе инструмента.
Если вы видите алюминий, приваренный к канавкам (наплавленная кромка, или BUE), это означает, что отвод стружки не работает. Обычно это свидетельствует о слишком низком давлении охлаждающей жидкости или о том, что инструмент повторно режет стружку, застрявшую в углублении. Точно зафиксируйте место износа — радиус угла, переднюю кромку или канавку — чтобы определить, требуется ли корректировка стратегии траектории инструмента или подачи охлаждающей жидкости.
Контроль деталей
Проверка детали HSM не ограничивается лишь её установкой на КИМ (координатно-измерительную машину).
Важно помнить, что металлы расширяются под воздействием тепла, возникающего при обработке. Ни в коем случае не проводите проверку детали, обработанной на станке с высокой скоростью резания (HSM), сразу после снятия её со станка. Деталь должна остыть до стандартной метрологической температуры окружающей среды (20 °C / 68 °F), иначе показания с узкими допусками окажутся полностью неверными после охлаждения металла. Кроме того, необходимо измерить деталь после его извлекают из тисков для проверки на наличие деформации вследствие пружинного возврата. Правильно выполненный финишный проход на станке с ЧПУ также должен обеспечить кромку, практически не имеющую заусенцев, что свидетельствует о безупречном балансе режущих сил.
| Симптом неисправности[ссылка: 25] | Проверка приоритетов[ссылка: 25] | Направление регулировки[ссылка: 25] | Метод проверки[ссылка: 25] |
|---|---|---|---|
| «Угловые разговоры»[ссылка: 25] | Падение ускорения по оси; вылет инструмента.[ссылка: 25] | Отрегулируйте оптимизацию углового подачи CAM; установите инструмент глубже в держатель.[ссылка: 25] | Запустите тестовый контур; визуально проверьте, нет ли вертикальных полос.[ссылка: 25] |
| Сколы по краям[ссылка: 25] | Тип охлаждающей жидкости (термический удар); биение держателя инструмента.[ссылка: 25] | Переключитесь на режим воздушной струи (для твердых металлов); проверьте TIR с помощью индикатора часового типа.[ссылка: 25] | После 10 проходов осмотрите кромку инструмента под увеличением.[ссылка: 25] |
| Искривление пространства-времени[ссылка: 25] | Напряжение зажима (давление тисков); температура детали.[ссылка: 25] | Добавьте черновой проход для снятия внутренних напряжений; перед измерением на координатно-измерительной машине (КИМ) дайте детали остыть до 20 °C.[ссылка: 25] | Контроль на КИМ-станции в зажатом и незажатом состоянии.[ссылка: 25] |
| Усиленный край (BUE)[ссылка: 25] | Вынос микросхем; жилье.[ссылка: 25] | Увеличьте давление охлаждающей жидкости; обеспечьте непрерывное фрезерование с подъемом.[ссылка: 25] | Осмотрите канавки на наличие приварённого материала; проверьте деталь на наличие задира.[ссылка: 25] |
Как сравнить стоимость, сроки выполнения и коммерческие предложения?
Сокращение времени цикла не всегда означает снижение стоимости детали. Менеджеры по закупкам и инженеры должны оценить совокупную стоимость производственного процесса, чтобы определить, целесообразно ли с финансовой точки зрения использовать высокоскоростные станки (HSM) для выполнения конкретного заказа.
Общая стоимость детали
Оценка предложений исключительно на основе “времени обработки на станке” — распространенная ошибка. Технология HSM значительно сокращает время цикла, но при этом увеличивает затраты на подготовительные работы. Необходимо сравнивать время программирования в системе CAM, стоимость специализированных зажимных приспособлений, почасовую ставку за работу станка (которая выше для динамических шпинделей) и стоимость высококачественного сбалансированного инструмента.
Однако технология HSM зачастую позволяет обойтись без дорогостоящей последующей обработки. Если процесс HSM требует на 10 больше затрат на инструмент, но позволяет сэкономить 20 на ручная удаление заусенцев а также за счет сокращения времени EDM общая стоимость детали снижается. Кроме того, исключение повторных настроек позволяет значительно повысить время безотказной работы шпинделя и общую эффективность оборудования (OEE).
Количество и время выполнения
Затраты на подготовку (сложное программирование ЧПУ и изготовление нестандартных приспособлений) необходимо распределить на весь объем заказа. При изготовлении единичного прототипа стандартная черновая обработка зачастую обходится дешевле, поскольку программирование занимает мало времени. При серийном производстве партией от 50 единиц и более высокоточное станочное оборудование становится весьма конкурентоспособным.
Срок выполнения заказа также необходимо рассматривать в комплексе. Хотя система HSM сокращает фактический цикл обработки, реальное преимущество в сроках выполнения заказа заключается в исключении вторичных операций. Деталь, которая сходит с фрезерного станка в полностью готовом виде, не попадает в очередь на полировку или электроэрозионную обработку, что сокращает общий срок поставки на несколько дней.
Доказательства поставщика
При запросе коммерческих предложений укажите точный номер версии чертежа в формате CAD, марку материала и состояние (например, Al 6061-T6 или T4), объем заказа, критические допуски и требуемую степень гладкости поверхности по шкале Ra.
В свою очередь, менеджеры по закупкам должны запросить у поставщика конкретные подтверждающие данные. Попросите предоставить подробную технологическую схему обработки, чтобы убедиться, планирует ли поставщик использовать электроэрозионную обработку или прямое фрезерование по твердому материалу. При размещении крупных заказов попросите предоставить Отчет о технологической способности (Cpk) по критическим размерам. Настоящий поставщик услуг HSM обеспечит термическую стабильность и контроль износа инструмента, что позволит поддерживать показатель Cpk > 1,33 на протяжении производства сотен деталей.
| Фактор затрат[ссылка: 26] | Традиционная маршрутизация (500 единиц)[ссылка: 26] | Маршрутизация HSM (500 единиц)[ссылка: 26] |
|---|---|---|
| Настройка и подготовка CAM[ссылка: 26] | 2 часа (всего $150)[ссылка: 26] | 4,5 часа (всего $350)[ссылка: 26] |
| Время цикла машины[ссылка: 26] | 45 минут / часть[ссылка: 26] | 18 минут / часть[ссылка: 26] |
| Скорость работы машины[ссылка: 26] | $60 в час ($45,00 за деталь)[ссылка: 26] | $75 в час ($22,50 за деталь)[ссылка: 26] |
| Стоимость оснастки[ссылка: 26] | $2.00 / шт.[ссылка: 26] | $8,00 за штуку[ссылка: 26] |
| Последующая обработка (удаление заусенцев/электроэрозионная обработка)[ссылка: 26] | $3,00 / шт.[ссылка: 26] | $0.00 (Готовое изделие, изготовленное на станке)[ссылка: 26] |
| Общая стоимость одной детали[ссылка: 26] | $50.30 (+$0,30 — амортизированная настройка)[ссылка: 26] | $30.50 (+$0,70 — амортизированная настройка)[ссылка: 26] |
| Общее время производства[ссылка: 26] | ~47 дней (с учётом вторичных очередей)[ссылка: 26] | ~20 дней (сдача непосредственно в отдел контроля качества)[ссылка: 26] |
Готовы проверить, можно ли повысить эффективность ваших деталей с помощью высокоскоростной обработки? Отправьте свои 3D-файлы CAD, требования к материалам и критические допуски в компанию Shengen уже сегодня для проведения комплексной экспертизы по технологичности (DFM), оценки трассировки и подготовки коммерческого предложения по производству.
Привет, я Кевин Ли

Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс

Материалы для прототипирования: как выбрать подходящий материал

Прессовое соединение листового металла: проектирование, стоимость и качество

Сталь 4140 и 4130: механическая обработка, сварка и выбор
