
La lavorazione ad alta velocità (HSM) è un processo avanzato di fresatura CNC che combina velocità di avanzamento estremamente elevate con profondità di taglio ridotte. Anziché ricorrere a tagli pesanti e lenti, l’HSM utilizza un impegno leggero e costante dell’utensile per ridurre le forze di taglio, minimizzare la deformazione del pezzo e ottenere rapidamente finiture superficiali precise.
Sebbene la definizione possa sembrare chiara, ottenere un vero HSM in officina non è così semplice come portare al massimo il numero di giri del mandrino. Richiede infatti una sincronizzazione perfetta tra il movimento dinamico della macchina, l’utensileria bilanciata e specifiche strategie CAM.
Ma far funzionare un mandrino a 20.000 giri/min non riduce automaticamente il costo per pezzo. Di seguito, esaminiamo la realtà pratica della fresatura ad alta velocità: come funziona effettivamente il taglio, quali materiali rendono questa tecnica vantaggiosa e come capire se un componente è effettivamente adatto a questo processo.
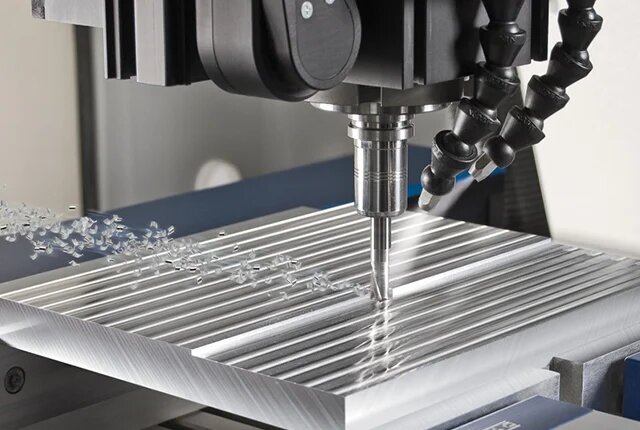
Come funziona la lavorazione ad alta velocità nella fresatura CNC?
Un elevato numero di giri al minuto del mandrino non comporta automaticamente una lavorazione ad alta velocità. Il processo si basa sul controllo della velocità di taglio effettiva sul tagliente dell'utensile e del carico fisico sulla macchina.
Velocità di taglio
La velocità di taglio (misurata in metri lineari al minuto o SFM) è la velocità effettiva con cui il tagliente si muove attraverso il materiale. Dipende sia dalla velocità del mandrino (RPM) sia dal diametro dell'utensile.
Ad esempio, l'utilizzo di una fresa cilindrica da 12 mm a 10.000 giri/min genera una velocità di taglio pari a ~377 m/min. Al contrario, un utensile da 3 mm alla stessa velocità di 10.000 giri/min genera solo ~94 m/min. La pianificazione del processo richiede il calcolo della velocità di taglio corretta per il materiale specifico, piuttosto che la semplice massimizzazione del numero di giri al minuto del mandrino.
Inserimento dell'utensile
L'inserimento dell'utensile determina la profondità di penetrazione della fresa nel materiale. Tale profondità è definita dalla profondità di taglio radiale (passo trasversale) e dalla profondità di taglio assiale (passo longitudinale).
Le strategie ad alta velocità controllano con precisione questo carico di taglio. Mentre le passate di finitura utilizzano spesso profondità radiali e assiali ridotte, le strategie di sgrossatura possono prevedere una profondità assiale elevata con una larghezza radiale molto ridotta. È errato ritenere che la lavorazione ad alta velocità significhi semplicemente effettuare tagli poco profondi in ogni punto; significa invece mantenere costante il carico sull’utensile.
Movimento della macchina
La velocità di avanzamento programmata nel software CAM non corrisponde sempre alla velocità effettiva della macchina in officina. Quando un percorso utensile raggiunge un angolo o un raggio stretto, la macchina deve decelerare e accelerare.
La lavorazione ad alta velocità dipende in larga misura dalle capacità di anticipazione del controllore CNC. Ciò consente alla macchina di elaborare il codice successivo e di mantenere una velocità di avanzamento regolare e continua, senza blocchi o scatti nelle curve.
Nota terminologica: HSM vs. HEM
La lavorazione ad alta velocità (HSM) si concentra generalmente su velocità superficiali elevate e carichi di truciolo ridotti per la finitura e le lavorazioni di precisione. La fresatura ad alta efficienza (HEM) punta invece a massimizzare le velocità di asportazione del materiale durante la sgrossatura, utilizzando tagli assiali profondi e percorsi utensile dinamici. Nella pratica, questi concetti si sovrappongono e la presente guida illustra i principi applicabili a entrambi.
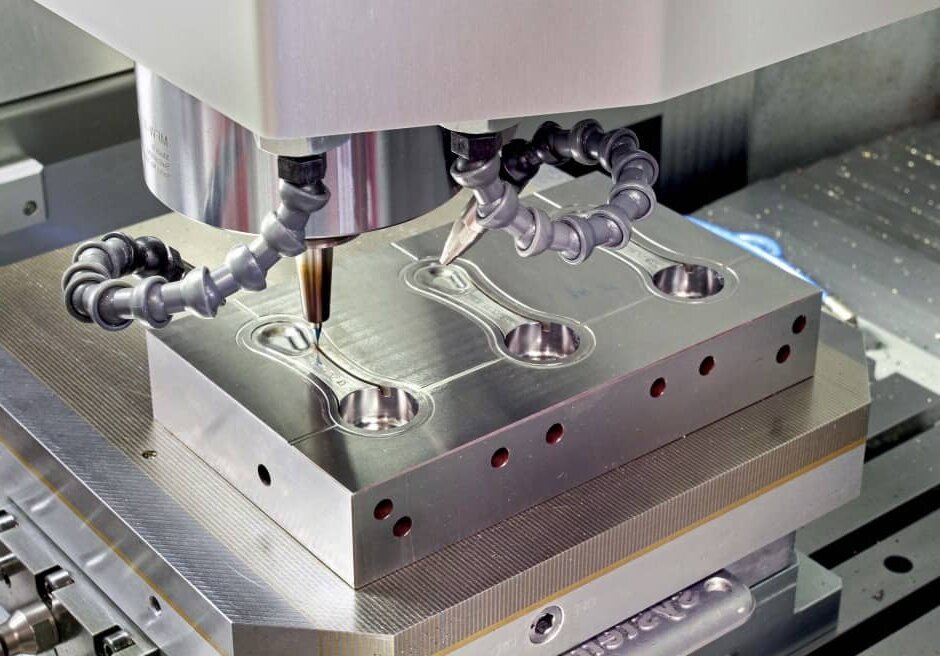
Quando vale la pena prendere in considerazione la lavorazione ad alta velocità?
L'applicazione di tecniche ad alta velocità comporta la valutazione se la riduzione delle forze di taglio e i tempi di ciclo più rapidi compensino i requisiti di configurazione e i costi degli utensili.
Parti a pareti sottili
Le pareti sottili (in genere inferiori a 1,5 mm o 0,060″) e gli elementi esili tendono a deformarsi sotto la pressione della fresatura standard. Poiché la tecnologia HSM utilizza un innesto radiale leggero, le forze di taglio sono notevolmente inferiori, il che contribuisce a mantenere la rettilineità delle pareti.
Tuttavia, il carico di taglio, il supporto del pezzo e il metodo di serraggio devono essere valutati nel loro insieme. Durante la lavorazione di alloggiamenti in alluminio a pareti sottili presso Shengen, abbiamo riscontrato che, se il dispositivo di fissaggio induce delle sollecitazioni, la valutazione finale deve tenere conto di come il pezzo si deforma una volta rilasciato dai morsetti.
Parti temprate
La fresatura diretta di acciai per utensili temprati (in genere con durezza superiore a 45 HRC) è una pratica comune nella produzione di stampi e componenti di precisione. La lavorazione ad alta velocità (HSM) spesso consente di ridurre o eliminare la necessità di successive operazioni di elettroerosione (EDM) o di lucidatura manuale.
Questo approccio funziona bene per contorni aperti e cavità poco profonde. Tuttavia, presenta dei limiti in presenza di aree profonde e strette o di spigoli interni acuti, dove la geometria della fresa non riesce a raggiungere o a rimuovere efficacemente i trucioli.
Superfici complesse
Per i contorni 3D, i piccoli dettagli e le forme organiche, le elevate velocità di avanzamento, abbinate alle frese a testa sferica, garantiscono finiture superficiali lisce. Per stabilire se questo metodo sia economicamente vantaggioso, gli ingegneri devono valutare l’accessibilità dell’utensile.
Come regola generale, quando lo sbalzo dell'utensile supera 5 volte il diametro dell'utensile, le vibrazioni alle alte velocità spesso annullano i vantaggi del processo. Queste vibrazioni costringono a ridurre le velocità di avanzamento, eliminando il vantaggio principale dell'HSM.
| Operazione di lavorazione[rif.: 23] | Potenziali guadagni[rif.: 23] | Limiti principali[rif.: 23] | Alternative da confrontare[rif.: 23] |
|---|---|---|---|
| Parti a pareti sottili e parti per pavimenti[rif.: 23] | Riduce le forze di taglio fino al 40%; mantiene la deformazione della parete entro tolleranze ristrette (ad es., ±0,02 mm).[rif.: 23] | Supporto del pezzo, smorzamento delle sollecitazioni e deformazione dopo il rilascio.[rif.: 23] | Metodi di fissaggio diversi o sequenze di lavorazione modificate.[rif.: 23] |
| Contorni in acciaio temprato[rif.: 23] | Elimina i tempi di elettroerosione; consente di ottenere una rugosità Ra compresa tra 0,2 e 0,4 μm direttamente dalla fresatura.[rif.: 23] | Raggio d'azione dell'utensile per cavità profonde; vincoli legati agli angoli interni stretti.[rif.: 23] | Fresatura convenzionale seguita da elettroerosione e lucidatura a mano.[rif.: 23] |
| Superfici 3D complesse[rif.: 23] | Riduce i tempi di ciclo per le geometrie organiche del 30-50%, mantenendo la finitura superficiale.[rif.: 23] | Accessibilità dell'utensile; instabilità causata da sporgenze eccessive dell'utensile (>5 volte il diametro).[rif.: 23] | Geometrie alternative delle frese o suddivisione dell'assieme del pezzo.[rif.: 23] |
| Pezzi semplici o sgrossatura in serie[rif.: 23] | Richiede un calcolo preciso; diventa più conveniente con quantità elevate (ad es., >50 unità).[rif.: 23] | Costi elevati di configurazione e attrezzatura; la sgrossatura standard spesso asporta il materiale in modo più rapido.[rif.: 23] | Fresatura pesante convenzionale o fusione/estrusione per forme di grandi dimensioni.[rif.: 23] |
In che modo i materiali influenzano i requisiti di taglio?
I diversi materiali impongono vincoli specifici alla lavorazione ad alta velocità. Una strategia di taglio che consente di lavorare l’alluminio senza problemi distruggerebbe istantaneamente un utensile in carburo se applicata al titanio.
Leghe di alluminio
Materiali come il 6061-T6 e il 7075-T6 sono i candidati ideali per la lavorazione ad alta velocità, ma il loro principale collo di bottiglia è l'evacuazione dei trucioli.
Poiché il materiale viene asportato così rapidamente, i trucioli tendono ad accumularsi facilmente nelle scanalature della fresa o nelle cavità del pezzo. Se un flusso abbondante di refrigerante o un getto d’aria non li rimuove immediatamente, l’utensile finirà per tagliare nuovamente i trucioli, compromettendo la finitura superficiale e spesso causando la rottura della fresa.
Acciai temprati
La lavorazione di acciai per utensili (come l’H13 o il D2) con durezza superiore a 45 HRC sposta completamente l’attenzione sulla gestione termica.
Un errore comune è l'uso di un refrigerante a flusso pieno standard. L'applicazione di refrigerante liquido su utensili in carburo rivestiti (come il TiAlN) che lavorano ad alte velocità su acciaio temprato provoca uno shock termico, causando microfessurazioni sul tagliente. In questi casi, il getto d'aria è solitamente la scelta corretta, poiché consente al rivestimento avanzato dell'utensile di assorbire e dissipare il calore in modo efficace.
Titanio e acciaio inossidabile
Sebbene vengano spesso classificati come “difficili da lavorare”, il Ti-6Al-4V e gli acciai inossidabili austenitici (304, 316L) presentano difetti per ragioni completamente diverse.
Il titanio presenta una conduttività termica estremamente bassa. Il calore non viene dissipato con il truciolo, ma si concentra nella zona di taglio e viene trasferito direttamente all’utensile. Ciò richiede un rigoroso assottigliamento radiale del truciolo e un refrigerante ad alta pressione (spesso >1000 PSI).
L'acciaio inossidabile, al contrario, subisce un rapido incrudimento. La fresatura a scalare è obbligatoria Questo per garantire che il truciolo sia più spesso all’inizio e più sottile alla fine. Se l’utensile sfrega o si ferma in un angolo a causa di velocità di avanzamento troppo basse, la superficie del materiale si indurisce. Il passaggio successivo della fresa andrà quindi a colpire una superficie significativamente più dura, causando un rapido accumulo di materiale (BUE) e il guasto dell’utensile.
| Tipo e stato del materiale[rif.: 24] | Difficoltà principale[rif.: 24] | Criteri di selezione dei processi[rif.: 24] | Focus sul taglio di prova[rif.: 24] |
|---|---|---|---|
| Al 6061-T6 / 7075-T6[rif.: 24] | Imballaggio e ritaglio dei chip.[rif.: 24] | Elevato numero di giri al minuto, avanzamenti elevati, grande quantità di refrigerante.[rif.: 24] | Assicurarsi che i trucioli vengano completamente rimossi dalle cavità profonde.[rif.: 24] |
| Acciai temprati (>45 HRC)[rif.: 24] | Usura del tagliente; shock termico.[rif.: 24] | Leggero contatto radiale, rivestimenti speciali (TiAlN), getto d’aria.[rif.: 24] | Monitorare l'usura degli utensili e il deterioramento della finitura superficiale.[rif.: 24] |
| Titanio (Ti-6Al-4V)[rif.: 24] | Il calore si concentra nell'utensile.[rif.: 24] | Riduzione radiale rigorosa dei trucioli, refrigerante ad alta pressione.[rif.: 24] | Monitorare il carico del mandrino e la temperatura dell'utensile.[rif.: 24] |
| Acciaio inossidabile (304 / 316L)[rif.: 24] | Tempratura a freddo; bordo rinforzato (BUE).[rif.: 24] | Velocità di avanzamento costanti e ininterrotte; fresatura in salita obbligatoria.[rif.: 24] | Verificare che non vi siano residui di materiale saldato al bordo tagliente.[rif.: 24] |
Quali macchine, utensili e attrezzature devono essere controllati?
La lavorazione ad alta velocità è un processo che coinvolge l'intero sistema. L'esecuzione di percorsi utensile avanzati su una macchina priva della rigidità o delle capacità di controllo necessarie comporterà solo vibrazioni e scarti di produzione.
Mandrino e assi
Un mandrino da 20.000 giri/min non serve a molto se non è dotato della rigidità dinamica necessaria ad assorbire le vibrazioni ad alta frequenza. Altrettanto fondamentale è l’accelerazione degli assi (controllo dello scatto).
Se la macchina non è fisicamente in grado di accelerare abbastanza rapidamente da raggiungere la velocità di avanzamento programmata prima di raggiungere l'angolo successivo, l'utensile rimane fermo. In materiali come l'acciaio inossidabile, questa perdita immediata di velocità danneggia il pezzo e l'utensile. La macchina deve mantenere una coppia adeguata e un movimento continuo su tutto il suo campo di lavoro.
Assemblaggio degli utensili
A velocità superiori a 15.000 giri/min, il gruppo utensile deve comportarsi come un’unica unità perfettamente bilanciata. Il valore totale indicato dall’indicatore (TIR), ovvero l’eccentricità, deve rimanere al minimo assoluto, in genere inferiore a 0,005 mm.
Le pinze ER standard faticano a garantire questa uniformità alle alte velocità. I mandrini a calettamento termico o idraulici sono di serie per le macchine HSM poiché garantiscono un serraggio concentrico a 360 gradi. Inoltre, lo sbalzo dell’utensile deve essere ridotto al minimo matematicamente possibile per evitare deformazioni.
Supporto del pezzo
Sebbene l’HSM generi forze di taglio complessive inferiori grazie al leggero contatto radiale, il sistema di fissaggio deve tenere conto delle sollecitazioni indotte. Se un componente a pareti sottili viene serrato con una forza eccessiva, verrà tagliato perfettamente nella macchina ma si deformerà oltre i limiti di tolleranza nel momento stesso in cui verrà rilasciato (ritorno elastico).
Per risolvere questo problema, i negozi adottano solitamente un approccio in più fasi: sgrossatura il pezzo, sbloccandolo per allentare le tensioni residue, per poi ribloccarlo delicatamente in vista della passata finale di finitura ad alta velocità. Anche i mandrini a vuoto sono estremamente efficaci, in quanto garantiscono un sostegno uniforme senza punti di schiacciamento.
Come impostare i parametri per la sgrossatura e la finitura?
L'impostazione dei parametri per la lavorazione ad alta velocità richiede il calcolo di valori specifici in base all'utensile e al materiale, anziché basarsi su stime approssimative fondate sui limiti della macchina.
Velocità e avanzamento
Il punto di partenza consiste nel determinare la velocità di taglio superficiale (Vc) e l'avanzamento per dente (fz) raccomandati dal produttore dell'utensile.
Ad esempio, la lavorazione dell'Al 6061-T6 con una fresa in carburo a 3 taglienti da 10 mm:
- Target Vc: 400 m/min
- Calcolo del numero di giri al minuto (RPM):
(400 × 1000) / (3,1416 × 10) = circa 12.732 giri al minuto - Obiettivo fz: 0,1 mm/dente
- Calcolo della velocità di avanzamento:
12.732 × 0,1 × 3 = circa 3.819 mm/min
Durante i primi tagli di prova, un operatore potrebbe regolare leggermente questi valori — magari portandoli a 12.000 giri/min e 3.500 mm/min — per evitare le frequenze di risonanza specifiche di quella particolare configurazione della macchina.
Strategia di sgrossatura
La sgrossatura moderna si avvale della fresatura adattiva o trocoidale per controllare l'angolo di taglio. Mantenendo una larghezza di taglio radiale costante e ridotta, l'utensile non subisce mai picchi di carico negli angoli.
È fondamentale notare che, quando lo step-over radiale scende al di sotto di 50% del diametro dell'utensile, si verifica un fenomeno denominato assottigliamento radiale del truciolo si verifica. Lo spessore effettivo del truciolo risulta inferiore all’avanzamento programmato per dente. I programmatori devono aumentare matematicamente la velocità di avanzamento per compensare: è proprio grazie a questo effetto di assottigliamento del truciolo che le macchine HSM raggiungono velocità di avanzamento così sbalorditive senza rompere gli utensili.
Strategia di chiusura
La finitura richiede una configurazione completamente distinta. L'obiettivo non è più la rimozione di materiale in eccesso, ma la precisione dimensionale e specifiche rugosità superficiale (Ra).
Ciò richiede di lasciare un margine di asportazione preciso e costante (ad esempio, 0,1 mm) durante la fase di sgrossatura. La passata di finitura utilizza poi un passo trasversale calcolato in base all’altezza richiesta della scanalatura. Cercare di utilizzare un unico utensile e un unico set di parametri sia per la sgrossatura pesante che per la finitura di precisione compromette sempre la qualità del pezzo.
Esempio di regolazione del processo:
Si consideri una staffa in alluminio per il settore aerospaziale precedentemente sgrossata con un utensile da 12 mm, con tagli pesanti e lenti che richiedevano 45 minuti. Passando a un utensile da 8 mm e utilizzando una strategia di sgrossatura adattiva (tagli assiali profondi, passo radiale leggero, avanzamento elevato per sfruttare l’assottigliamento dei trucioli), il tempo di ciclo è sceso a 18 minuti. L’usura risultante e i risparmi esatti sui costi vengono valutati nella fase successiva.
Come risolvere i problemi e verificare i risultati?
Quando un processo ad alta velocità va in errore, ciò avviene in un attimo. Per risolvere il problema è necessario effettuare un controllo sistematico della configurazione meccanica prima di modificare i parametri CAM o il codice G.
Segni di sfregamento
Il chatter è una vibrazione che si imprime sul pezzo. In genere si manifesta sotto forma di striature verticali negli angoli, segni a spirale sul fondo delle cavità profonde o un rumore simile a un “urlo” durante le passate su pareti sottili.
La prima regolazione non deve mai consistere in una riduzione generalizzata della velocità del mandrino. Innanzitutto, verificare lo sbalzo dell’utensile; anche un eccesso di soli 2 mm può causare una forte risonanza. In secondo luogo, controllare la flessibilità del sistema di serraggio del pezzo. Se entrambi sono rigidi, è necessario regolare il numero di giri del mandrino — aumentandolo o diminuendolo leggermente — per individuare una zona armonica stabile. Rallentare alla cieca spesso mantiene il mandrino nella zona di vibrazione, riducendo al contempo la velocità di avanzamento.
Usura degli utensili
Nella fresatura ad alta velocità, l'usura degli utensili lungo il fianco dovrebbe essere prevedibile. Se si osservano micro-scheggiature sul tagliente, è probabile che l'utensile sia soggetto a shock termico (spesso causato dall'uso di refrigerante liquido su acciaio temprato) o a un'eccessiva eccentricità nel portautensili.
Se si nota la presenza di alluminio saldato alle scanalature (bordo accumulato, o BUE), significa che l’evacuazione dei trucioli non è avvenuta correttamente. Ciò indica solitamente che la pressione del refrigerante è troppo bassa oppure che l’utensile sta ritagliando i trucioli intrappolati in una cavità. Documentate con precisione dove si verifica l’usura — raggio d’angolo, tagliente d’attacco o scanalatura — per determinare se è necessario modificare la strategia del percorso utensile o l’erogazione del refrigerante.
Controllo dei componenti
La verifica di un componente HSM non si limita al suo posizionamento su una CMM (macchina di misura a coordinate).
È fondamentale tenere presente che i metalli si dilatano a causa del calore generato dalla lavorazione. Non ispezionare mai un pezzo lavorato con macchine utensili subito dopo che è stato estratto dalla macchina. Il pezzo deve essere lasciato a temperatura ambiente standard per la metrologia (20 °C / 68 °F); in caso contrario, le letture relative alle tolleranze strette risulteranno del tutto errate una volta che il metallo si sarà raffreddato. Inoltre, è necessario misurare il pezzo dopo Viene sganciato dalla morsa per verificare l'eventuale presenza di deformazioni dovute al ritorno elastico. Una passata di finitura HSM eseguita correttamente dovrebbe inoltre garantire un bordo praticamente privo di bave, a dimostrazione del fatto che le forze di taglio erano perfettamente bilanciate.
| Sintomo del difetto[rif.: 25] | Verifica delle priorità[rif.: 25] | Direzione di regolazione[rif.: 25] | Metodo di verifica[rif.: 25] |
|---|---|---|---|
| Chiacchiere da angolo[rif.: 25] | Calo dell'accelerazione assiale; sbalzo dell'utensile.[rif.: 25] | Regolare l'ottimizzazione dell'avanzamento angolare della CAM; inserire l'utensile più in profondità nel portautensili.[rif.: 25] | Eseguire una linea di contorno di prova; verificare visivamente la presenza di striature verticali.[rif.: 25] |
| Scheggiatura dei bordi[rif.: 25] | Tipo di refrigerante (shock termico); eccentricità del portautensili.[rif.: 25] | Passare alla sabbiatura ad aria (per metalli duri); controllare il TIR con un comparatore.[rif.: 25] | Dopo 10 passaggi, controllare il filo dell'utensile al microscopio.[rif.: 25] |
| Distorsione dimensionale[rif.: 25] | Sollecitazione di serraggio (pressione della morsa); temperatura del pezzo.[rif.: 25] | Aggiungere una passata di sgrossatura per l'eliminazione delle tensioni; lasciare che il pezzo si stabilizzi a 20 °C prima della misurazione con la CMM.[rif.: 25] | Ispezione CMM con pezzo fissato rispetto a quella senza fissaggio.[rif.: 25] |
| Bordo rinforzato (BUE)[rif.: 25] | Evacuazione del chip; permanenza.[rif.: 25] | Aumentare la pressione del refrigerante; garantire una fresatura in salita continua.[rif.: 25] | Controllare che non vi siano residui di materiale saldato nelle scanalature; verificare che il pezzo non presenti segni di grippaggio.[rif.: 25] |
Come confrontare costi, tempi di consegna e preventivi?
Un tempo di ciclo più breve non implica automaticamente un costo inferiore del pezzo. I responsabili degli acquisti e gli ingegneri devono valutare il costo totale del processo di produzione per determinare se l’HSM sia economicamente vantaggioso per il loro specifico ordine.
Costo totale dei componenti
Valutare i preventivi basandosi esclusivamente sul “tempo macchina” è una trappola comune. L’HSM riduce drasticamente il tempo di ciclo, ma aumenta i costi iniziali. È necessario confrontare il tempo di programmazione CAM, il costo dei sistemi di serraggio specializzati, la tariffa oraria della macchina (che è più elevata per i mandrini dinamici) e gli utensili bilanciati di alta qualità.
Tuttavia, l'HSM spesso elimina costose operazioni di post-lavorazione. Se un processo HSM comporta un costo aggiuntivo di 10 per gli utensili ma consente un risparmio di 20 in sbavatura manuale e, grazie all'EDM, il costo totale dei componenti diminuisce. Inoltre, l'eliminazione delle operazioni di riattrezzaggio secondarie migliora notevolmente il tempo di funzionamento del mandrino e l'efficacia complessiva delle attrezzature (OEE).
Quantità e tempi di consegna
I costi di preparazione (programmazione CAM avanzata e attrezzature personalizzate) devono essere ammortizzati sul quantitativo dell'ordine. Per un singolo prototipo, la sgrossatura standard è spesso più economica perché la programmazione è rapida. Per un lotto di 50 unità o più, l'HSM diventa altamente competitivo.
Anche i tempi di consegna devono essere considerati in modo olistico. Sebbene l’HSM riduca il ciclo di lavorazione effettivo, il vero vantaggio in termini di tempi di consegna deriva dall’eliminazione delle operazioni secondarie. Un pezzo che esce dalla fresatrice già completamente finito salta la coda per il reparto di lucidatura o di elettroerosione, riducendo di diversi giorni i tempi totali di consegna.
Documentazione del fornitore
Quando richiedete un preventivo, specificate la versione esatta del disegno CAD, il tipo di materiale e il trattamento termico (ad es. Al 6061-T6 rispetto a T4), il volume dell'ordine, le tolleranze critiche e la finitura Ra richiesta.
A loro volta, i responsabili degli acquisti dovrebbero richiedere prove concrete al fornitore. Chiedete loro di specificare il percorso di lavorazione per verificare se intendono utilizzare l’elettroerosione o la fresatura diretta su materiale duro. Per ordini di grandi volumi, chiedete un Rapporto sulla capacità di processo (Cpk) sulle dimensioni critiche. Un vero fornitore di HSM disporrà della stabilità termica e della gestione dell'usura degli utensili necessarie per mantenere un Cpk > 1,33 su centinaia di pezzi.
| Fattore di costo[rif.: 26] | Routing tradizionale (500 unità)[rif.: 26] | Routing HSM (500 unità)[rif.: 26] |
|---|---|---|
| Configurazione e preparazione CAM[rif.: 26] | 2 ore ($150 in totale)[rif.: 26] | 4,5 ore ($350 in totale)[rif.: 26] |
| Tempo di ciclo della macchina[rif.: 26] | 45 minuti / parte[rif.: 26] | 18 minuti / parte[rif.: 26] |
| Velocità della macchina[rif.: 26] | $60 all’ora ($45,00 per pezzo)[rif.: 26] | $75 all’ora ($22,50 per pezzo)[rif.: 26] |
| Costo degli utensili[rif.: 26] | $2,00 / pezzo[rif.: 26] | $8,00 / pezzo[rif.: 26] |
| Post-lavorazione (sbavatura/elettroerosione)[rif.: 26] | $3,00 / pezzo[rif.: 26] | $0.00 (Lavorazione a macchina)[rif.: 26] |
| Costo totale per pezzo[rif.: 26] | $50.30 (+$0,30 configurazione ammortizzata)[rif.: 26] | $30.50 (configurazione +$0,70 ammortizzata)[rif.: 26] |
| Tempo totale di produzione[rif.: 26] | circa 47 giorni (comprese le code secondarie)[rif.: 26] | circa 20 giorni (invio diretto al controllo qualità)[rif.: 26] |
Sei pronto a scoprire se i tuoi componenti possono trarre vantaggio dalla lavorazione ad alta velocità? Invia oggi stesso a Shengen i tuoi file CAD 3D, le specifiche sui materiali e le tolleranze critiche per un'analisi completa della progettabilità per la produzione (DFM), una valutazione del percorso dei circuiti e un preventivo di produzione.
Ciao, sono Kevin Lee

Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata

Stampaggio con matrice composta: quando utilizzarlo e quanto costa

Stampaggio progressivo, composto e a matrice di trasferimento

Materiali per la prototipazione: come scegliere il materiale giusto
