
التصنيع عالي السرعة (HSM) هو عملية طحن متطورة باستخدام التحكم الرقمي بالكمبيوتر (CNC)، تجمع بين معدلات تغذية عالية للغاية وعمق قطع ضحل. وبدلاً من الاعتماد على عمليات القطع الثقيلة والبطيئة، تستخدم تقنية HSM تفاعلًا خفيفًا ومتسقًا للأداة لتقليل قوى القطع، وتقليل تشوه القطعة إلى أدنى حد، وتحقيق تشطيبات سطحية دقيقة بسرعة.
ورغم أن التعريف يبدو واضحًا، فإن تحقيق التصنيع عالي السرعة (HSM) الفعلي في ورشة العمل ليس بالأمر البسيط الذي يقتصر على رفع عدد دورات المحور في الدقيقة إلى أقصى حد. بل يتطلب ذلك تزامنًا مثاليًا بين الحركة الديناميكية للآلة، وتوازن الأدوات، واستراتيجيات CAM محددة.
لكن تشغيل عمود الدوران بسرعة 20,000 دورة في الدقيقة لا يؤدي تلقائيًّا إلى خفض تكلفة كل قطعة. وفيما يلي، نلقي نظرة على الواقع العملي لطحن السرعة العالية في ورشة العمل: كيف تتم عملية القطع فعليًّا، وما هي المواد التي تجعل هذه العملية مجدية، وكيفية تحديد ما إذا كان المكون الخاص بك مناسبًا فعليًّا لهذه العملية.
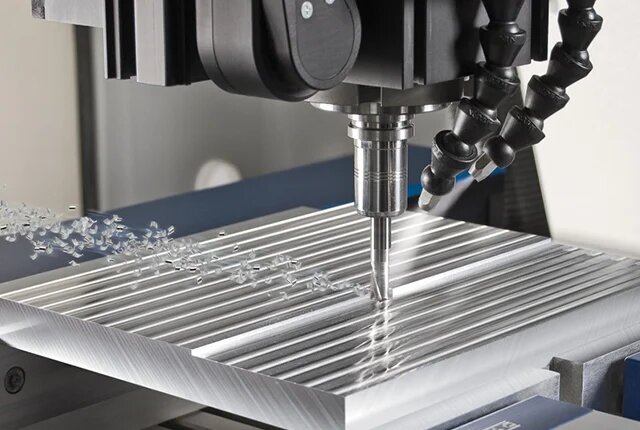
كيف تعمل المعالجة عالية السرعة في عملية الطحن باستخدام الحاسب الآلي (CNC)؟
لا تؤدي السرعة العالية لدوران عمود الدوران تلقائيًّا إلى تصنيع عالي السرعة. تعتمد العملية على التحكم في سرعة القطع الفعلية عند حافة الأداة والحمل المادي على الماكينة.
سرعة القطع
سرعة القطع (المقاسة بالمتر السطحي في الدقيقة أو SFM) هي السرعة الفعلية التي تتحرك بها حافة القطع عبر المادة. وهي تعتمد على كل من سرعة المغزل (RPM) وقطر الأداة.
على سبيل المثال، عند تشغيل مثقاب طرفي قطره 12 ملم بسرعة دوران تبلغ 10,000 دورة في الدقيقة، فإن سرعة القطع الناتجة تكون ~377 م/دقيقة. في المقابل، فإن أداة قطرها 3 مم عند نفس السرعة البالغة 10,000 دورة في الدقيقة لا تولد سوى ~94 م/دقيقة. يتطلب تخطيط العملية حساب سرعة القطع الصحيحة للمادة المعنية، بدلاً من الاكتفاء بزيادة عدد دورات المحور في الدقيقة إلى أقصى حد.
معدل استخدام الأداة
يحدد عمق انغماس الأداة مدى انغماس القاطع في المادة. ويتم تحديد ذلك من خلال عمق القطع الشعاعي (الخطوة الجانبية) وعمق القطع المحوري (الخطوة العمودية).
تتحكم استراتيجيات السرعة العالية في حمل القطع هذا بدقة. ففي حين أن عمليات التشطيب غالبًا ما تستخدم أعماقًا شعاعية ومحورية صغيرة، قد تستخدم استراتيجيات التخشين عمقًا محوريًا كبيرًا مع عرض شعاعي صغير جدًّا. ومن غير الدقيق الافتراض أن التصنيع عالي السرعة يعني ببساطة إجراء قطع ضحلة في كل مكان؛ بل يعني الحفاظ على ثبات حمل الأداة.
حركة الآلة
لا تكون سرعة التغذية المبرمجة في برنامج CAM هي دائمًا السرعة التي تحافظ عليها الآلة في ورشة العمل. فعندما يصل مسار الأداة إلى زاوية أو نصف قطر ضيق، يتعين على الآلة الفعلية أن تبطئ سرعتها ثم تسرعها.
تعتمد المعالجة الآلية عالية السرعة بشكل كبير على قدرات «التنبؤ» التي تتمتع بها وحدة التحكم CNC. وهذا يتيح للآلة معالجة التعليمات البرمجية القادمة والحفاظ على معدل تغذية سلس ومستمر دون توقف أو اهتزاز عند الزوايا.
ملاحظة مصطلحية: HSM مقابل HEM
تركز «المعالجة عالية السرعة» (HSM) عمومًا على السرعات السطحية العالية وأحمال البرادة الخفيفة في أعمال التشطيب والأعمال الدقيقة. أما «الطحن عالي الكفاءة» (HEM) فيركز على تعظيم معدلات إزالة المواد أثناء التخشين باستخدام قطع محورية عميقة ومسارات ديناميكية للأداة. وفي الممارسة العملية، تتداخل هذه المفاهيم، ويغطي هذا الدليل المبادئ التي تنطبق على كليهما.
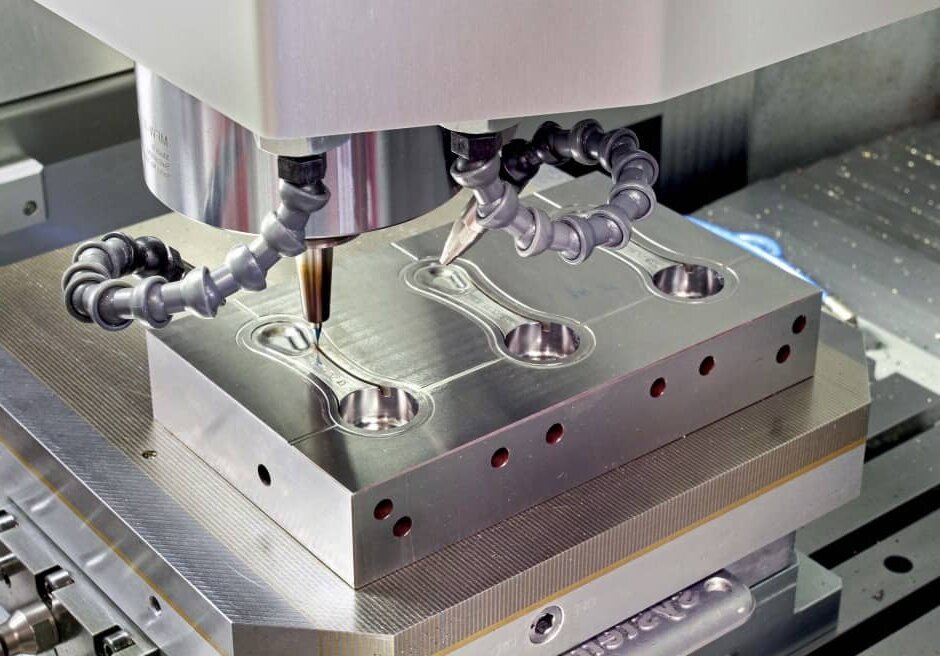
متى يجدر التفكير في استخدام التصنيع عالي السرعة؟
يتطلب تطبيق تقنيات السرعة العالية تقييم ما إذا كانت قوى القطع المنخفضة وأوقات الدورات الأسرع تفوق متطلبات الإعداد وتكاليف الأدوات.
الأجزاء ذات الجدران الرقيقة
تكون الجدران الرقيقة (التي يقل سمكها عادةً عن 1.5 مم أو 0.060 بوصة) والملامح النحيلة عرضة للانحناء تحت ضغط عملية الطحن القياسية. ونظرًا لأن تقنية HSM تستخدم تلامسًا شعاعيًّا خفيفًا، فإن قوى القطع تكون أقل بكثير، مما يساعد في الحفاظ على استقامة الجدران.
ومع ذلك، يجب تقييم حمل القطع ودعم قطعة العمل وطريقة التثبيت معًا. عند تصنيع العلب المصنوعة من الألومنيوم ذات الجدران الرقيقة في شركة شينغن، نجد أنه إذا تسببت أداة التثبيت في إحداث إجهاد، فيجب أن يأخذ التقييم النهائي في الاعتبار كيفية تشوه القطعة بمجرد تحريرها من المشابك.
الأجزاء المقواة
يُعد الطحن المباشر لفولاذ الأدوات المُصلب (الذي يتجاوز عادةً 45 HRC) أمرًا شائعًا في صناعة القوالب والمكونات الدقيقة. وغالبًا ما تقلل تقنية HSM من الحاجة إلى المعالجة اللاحقة بالتفريغ الكهربائي (EDM) أو التلميع اليدوي، أو تلغيها تمامًا.
يعمل هذا النهج بشكل جيد مع الخطوط المفتوحة والتجاويف الضحلة. ومع ذلك، فإنه يظل محدودًا في المناطق العميقة والضيقة أو الزوايا الداخلية الحادة، حيث لا تستطيع هندسة القاطع الوصول إليها أو إزالة البرادة منها بفعالية.
الأسطح المعقدة
بالنسبة للخطوط الكنتورية ثلاثية الأبعاد والتفاصيل الصغيرة والأشكال العضوية، فإن معدلات التقدم العالية، عند استخدامها مع مثاقب ذات رأس كروي، تنتج أسطحًا ذات تشطيب ناعم. ولتحديد ما إذا كانت هذه الطريقة فعالة من حيث التكلفة، يجب على المهندسين تقييم مدى سهولة الوصول إلى الأدوات.
كقاعدة عامة، عندما يتجاوز طول الجزء البارز من الأداة 5 أضعاف قطر الأداة, ، غالبًا ما تؤدي الاهتزازات عند السرعات العالية إلى إبطال فوائد هذه العملية. وتؤدي هذه الاهتزازات إلى ضرورة خفض معدلات التغذية، مما يلغي الميزة الرئيسية لتقنية HSM.
| مهمة التصنيع[المرجع: 23] | المكاسب المحتملة[المرجع: 23] | القيود الرئيسية[المرجع: 23] | خيارات للمقارنة[المرجع: 23] |
|---|---|---|---|
| الأجزاء ذات الجدران الرقيقة وأجزاء الأرضية[المرجع: 23] | يقلل قوى القطع بنسبة تصل إلى 40%؛ ويحافظ على انحراف الجدار ضمن حدود تفاوت ضيقة (على سبيل المثال، ±0.02 مم).[المرجع: 23] | دعم قطعة العمل، وتخفيف الإجهاد، والتشوه بعد التحرير.[المرجع: 23] | طرق تثبيت مختلفة أو تسلسلات تصنيع معدلة.[المرجع: 23] |
| خطوط من الفولاذ المقوى[المرجع: 23] | يلغي الحاجة إلى معالجة إزالة الحواف (EDM)؛ ويحقق قيمة Ra تتراوح بين 0.2 و0.4 ميكرومتر مباشرةً بعد الخراطة.[المرجع: 23] | مدى وصول الأداة إلى التجاويف العميقة؛ قيود الزوايا الداخلية الحادة.[المرجع: 23] | الطحن التقليدي، يليه القطع بالصعق الكهربائي (EDM) والتلميع اليدوي.[المرجع: 23] |
| الأسطح ثلاثية الأبعاد المعقدة[المرجع: 23] | يقلل من أوقات الدورة للأشكال الهندسية العضوية بنسبة تتراوح بين 30 و50% مع الحفاظ على جودة تشطيب السطح.[المرجع: 23] | إمكانية الوصول إلى الأداة؛ عدم الاستقرار الناتج عن البروز الطويل للأداة (أكثر من 5 أضعاف القطر).[المرجع: 23] | استخدام أشكال هندسية بديلة للقاطع أو تقسيم مجموعة الأجزاء.[المرجع: 23] |
| قطع بسيطة أو التخشين بكميات كبيرة[المرجع: 23] | يتطلب حسابًا دقيقًا؛ ويصبح أكثر فعالية من حيث التكلفة عند شراء كميات كبيرة (على سبيل المثال، أكثر من 50 وحدة).[المرجع: 23] | ارتفاع تكاليف الإعداد والأدوات؛ وغالبًا ما تؤدي عملية التخشين القياسية إلى إزالة الحجم الزائد بسرعة أكبر.[المرجع: 23] | الطحن الثقيل التقليدي أو الصب/البثق لتصنيع الأشكال الكبيرة الحجم.[المرجع: 23] |
كيف تؤثر المواد على متطلبات القطع؟
تفرض المواد المختلفة قيودًا محددة على عمليات التصنيع عالية السرعة. فاستراتيجية القطع التي تزيل الألومنيوم بشكل مثالي ستؤدي إلى تدمير أداة كربيد على الفور إذا طُبقت على التيتانيوم.
سبائك الألومنيوم
تُعد المواد مثل 6061-T6 و7075-T6 الخيار الأمثل للتصنيع عالي السرعة، لكن العقبة الرئيسية التي تواجهها هي إزالة البرادة.
ونظرًا لإزالة المادة بسرعة كبيرة، تتراكم البرادة بسهولة في أخاديد القاطع أو تجاويف قطعة العمل. وإذا لم يتم إزالتها على الفور بواسطة كمية كبيرة من سائل التبريد أو نفث الهواء، فإن الأداة ستقوم بإعادة قطع البرادة، مما يؤدي إلى إتلاف تشطيب السطح وغالبًا ما يتسبب في كسر القاطع الطرفي.
الفولاذ المقوى
عندما تتجاوز صلابة فولاذ أدوات التصنيع (مثل H13 أو D2) 45 HRC، يتحول التركيز بالكامل إلى إدارة الحرارة.
من الأخطاء الشائعة استخدام سائل التبريد القياسي. فاستخدام سائل التبريد على الأدوات المطلية بالكربيد (مثل TiAlN) التي تعمل بسرعات عالية في الفولاذ المقوى يتسبب في صدمة حرارية، مما يؤدي إلى حدوث تشققات دقيقة على حافة القطع. وعادةً ما يكون النفخ بالهواء هو الخيار الصحيح في هذه الحالة، حيث يسمح للطلاء المتطور للأداة بامتصاص الحرارة وتبديدها بفعالية.
التيتانيوم والفولاذ المقاوم للصدأ
ورغم تصنيفهما غالبًا ضمن فئة “المواد الصعبة التشكيل”، فإن معدن Ti-6Al-4V والفولاذ المقاوم للصدأ الأوستنيتي (304، 316L) يفشلان لأسباب مختلفة تمامًا.
يتميز التيتانيوم بموصلية حرارية ضعيفة للغاية. فلا تخرج الحرارة مع البرادة؛ بل تتركز في منطقة القطع وتنتقل مباشرةً إلى الأداة. وهذا يتطلب ترققًا شعاعيًا دقيقًا للبرادة واستخدام سائل تبريد عالي الضغط (غالبًا ما يزيد عن 1000 رطل لكل بوصة مربعة).
أما الفولاذ المقاوم للصدأ، فيحدث فيه تصلب نتيجة التشكيل بسرعة. يُعد الطحن التصاعدي إلزاميًا وهذا لضمان أن تبدأ الرقاقة سميكة وتنتهي رفيعة. فإذا احتكت الأداة أو بقيت في أحد الزوايا بسبب معدلات التغذية المتحفظة، فإن سطح المادة يتصلب. وعندئذٍ ستصطدم الممر التالي للقاطع بسطح أكثر صلابة بشكل ملحوظ، مما يؤدي إلى تراكم سريع للمخلفات على حافة القطع (BUE) وفشل الأداة.
| درجة المادة وحالتها[المرجع: 24] | الصعوبة الأساسية[المرجع: 24] | أسس اختيار العمليات[المرجع: 24] | التركيز على النسخة التجريبية[المرجع: 24] |
|---|---|---|---|
| Al 6061-T6 / 7075-T6[المرجع: 24] | تعبئة الرقائق وإعادة قطعها.[المرجع: 24] | عدد دورات في الدقيقة مرتفع، ومعدلات تغذية عالية، وكمية كبيرة من سائل التبريد.[المرجع: 24] | تأكد من إزالة البرادة بالكامل من الجيوب العميقة.[المرجع: 24] |
| الفولاذ المقوى (>45 HRC)[المرجع: 24] | تآكل حافة الأداة؛ الصدمة الحرارية.[المرجع: 24] | تلامس شعاعي خفيف، طلاءات متخصصة (TiAlN)، تنظيف بالهواء المضغوط.[المرجع: 24] | راقب تآكل الأدوات وتدهور جودة تشطيب الأسطح.[المرجع: 24] |
| التيتانيوم (Ti-6Al-4V)[المرجع: 24] | تتركز الحرارة في الأداة.[المرجع: 24] | تخفيف رقائق الخشب بشكل شعاعي دقيق، وسائل تبريد عالي الضغط.[المرجع: 24] | راقب حمل عمود الدوران ودرجة حرارة الأداة.[المرجع: 24] |
| الفولاذ المقاوم للصدأ (304 / 316L)[المرجع: 24] | تصلب العمل؛ الحافة المُعززة (BUE).[المرجع: 24] | معدلات تغذية ثابتة ودون انقطاع؛ طحن صاعد إلزامي.[المرجع: 24] | تحقق من وجود أي مواد ملتصقة بحافة القطع.[المرجع: 24] |
ما هي الآلات والأدوات والتركيبات التي يجب التحكم فيها؟
تعد المعالجة الآلية عالية السرعة عملية تتم على مستوى النظام. إن تشغيل مسارات أدوات متطورة على آلة تفتقر إلى الصلابة اللازمة أو قدرات التحكم المطلوبة لن يؤدي إلا إلى حدوث اهتزازات وإتلاف القطع.
المغزل والمحاور
لا تعني سرعة دوران المغزل البالغة 20,000 دورة في الدقيقة الكثير دون وجود الصلابة الديناميكية اللازمة لامتصاص الاهتزازات عالية التردد. كما أن تسارع المحور (التحكم في الارتجاج) لا يقل أهمية عن ذلك.
إذا لم تتمكن الآلة فعليًّا من التسارع بالسرعة الكافية للوصول إلى معدل التغذية المبرمج قبل الوصول إلى الزاوية التالية، فإن الأداة تتوقف مؤقتًا. وفي مواد مثل الفولاذ المقاوم للصدأ، يؤدي هذا الفقدان الفوري للسرعة إلى إتلاف القطعة والأداة. ويجب أن تحافظ الآلة على عزم دوران كافٍ وحركة مستمرة عبر نطاق عملها بالكامل.
تجميع الأدوات
عند السرعات التي تتجاوز 15,000 دورة في الدقيقة، يجب أن تعمل مجموعة الأدوات كوحدة واحدة متوازنة تمامًا. ويجب أن تظل القراءة الإجمالية للمؤشر (TIR)، أو الانحراف، عند الحد الأدنى المطلق — وعادةً ما تكون أقل من 0.005 مم.
تواجه أطواق التثبيت القياسية من نوع ER صعوبة في الحفاظ على هذا الاتساق عند السرعات العالية. وتُعد أظرف التثبيت بالانكماش أو الأظرف الهيدروليكية هي المعيار القياسي في HSM لأنها توفر تثبيتًا متحد المركز بزاوية 360 درجة. كما يجب الحفاظ على الجزء البارز من الأداة قصيرًا قدر الإمكان من الناحية الحسابية لمنع حدوث انحراف.
دعم قطعة العمل
على الرغم من أن تقنية HSM تولد قوى قطع إجمالية أقل بسبب التلامس الشعاعي الخفيف، إلا أنه يجب أن تأخذ أجهزة التثبيت في الحسبان الإجهاد الناتج عن ذلك. فإذا تم تثبيت مكون ذي جدران رقيقة بقوة مفرطة، فسوف يتم قطعه بشكل مثالي في الآلة، لكنه سينحني خارج نطاق التفاوت المسموح به لحظة تحريره (الارتداد الزنبركي).
ولحل هذه المشكلة، عادةً ما تتبع المتاجر نهجًا متعدد المراحل: التخشين القطعة، وفك التثبيت لتحرير الإجهاد المتبقي، ثم إعادة تثبيتها برفق من أجل عملية التشطيب النهائية عالية السرعة. كما تتميز المثبتات الفراغية بفعالية عالية، حيث توفر دعماً متجانساً دون وجود نقاط انضغاط.
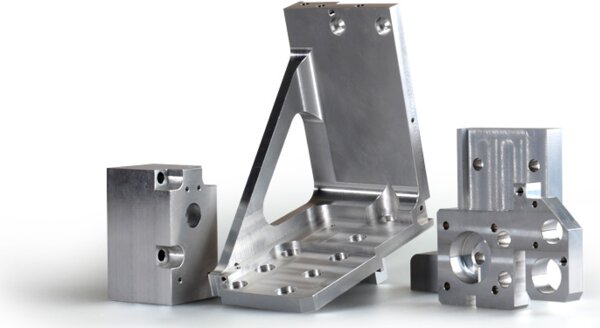
كيفية ضبط معلمات التخشين والتشطيب؟
يتطلب ضبط معلمات التصنيع عالي السرعة حساب أهداف محددة بناءً على الأداة والمادة، بدلاً من الاعتماد على التخمين استناداً إلى حدود الآلة.
السرعة والتغذية
تتمثل نقطة البداية في تحديد سرعة القطع السطحية (Vc) ومعدل التقدم لكل سن (fz) اللذين أوصت بهما الشركة المصنعة للأدوات.
على سبيل المثال، تصنيع مادة Al 6061-T6 باستخدام مثقاب طرفي من الكربيد ذي 3 شفرات وقطر 10 مم:
- القيمة المستهدفة: 400 م/دقيقة
- حساب عدد الدورات في الدقيقة:
(400 × 1000) / (3.1416 × 10) = حوالي 12,732 دورة في الدقيقة - الهدف fz: 0.1 ملم/سنّ
- حساب معدل التغذية:
12,732 × 0.1 × 3 = حوالي 3,819 ملم/دقيقة
أثناء عمليات القطع التجريبية الأولية، قد يقوم المشغل بتعديل هذه القيم قليلاً — ربما إلى 12,000 دورة في الدقيقة و3,500 ملم/دقيقة — لتجنب ترددات الرنين الخاصة بإعدادات تلك الآلة بالذات.
استراتيجية التخشين
تعتمد عمليات التخشين الحديثة على التقليم التكيفي أو الطحن التروكويدالي للتحكم في زاوية التلامس. ومن خلال الحفاظ على عرض قطع شعاعي ثابت وخفيف، لا تتعرض الأداة أبدًا لارتفاعات مفاجئة في الحمل عند الزوايا.
والأهم من ذلك، عندما ينخفض التجاوز الشعاعي عن 50% من قطر الأداة، تحدث ظاهرة تُسمى تخفيف الرقاقة الشعاعي يحدث ذلك. يصبح سمك الرقاقة الفعلي أقل من معدل التغذية المبرمج لكل سن. ويجب على المبرمجين زيادة معدل التغذية حسابيًا للتعويض عن ذلك — وهذا التأثير المتمثل في ترقق الرقاقة هو بالضبط السبب الذي يجعل ماكينات HSM قادرة على تحقيق معدلات تغذية مذهلة دون كسر الأدوات.
استراتيجية الإنهاء
تتطلب عملية التشطيب إعدادًا منفصلاً تمامًا. ويتحول الهدف من إزالة الكتلة الزائدة إلى دقة الأبعاد ومتطلبات محددة خشونة السطح (Ra).
وهذا يتطلب ترك هامش دقيق ومتسق للمادة (على سبيل المثال، 0.1 مم) خلال مرحلة التخشين. ثم تستخدم مرحلة التشطيب خطوة جانبية محسوبة بناءً على ارتفاع التجاويف المطلوب. إن محاولة استخدام أداة واحدة ومجموعة واحدة من المعلمات لكل من التخشين الثقيل والتشطيب الدقيق تؤدي دائمًا إلى الإضرار بجودة القطعة.
مثال على تعديل العملية:
لنفترض أن هناك دعامة من الألومنيوم تُستخدم في صناعة الطيران، تم إجراء عملية التخشين الأولي لها باستخدام أداة قطرها 12 مم، حيث استغرقت العملية 45 دقيقة بسبب القطع الثقيلة والبطيئة. وبالانتقال إلى استخدام أداة قطرها 8 مم مع اتباع استراتيجية إزالة ملائمة (قطع محورية عميقة، وتخطي شعاعي خفيف، وتغذية عالية للاستفادة من ترقق البُرادة)، انخفضت مدة الدورة إلى 18 دقيقة. ويتم تقييم التآكل الناتج والتوفير الدقيق في التكاليف في المرحلة التالية.
كيفية استكشاف الأعطال وإصلاحها والتحقق من النتائج؟
عندما تفشل عملية عالية السرعة، فإن ذلك يحدث بسرعة. ويتطلب تصحيح المشكلة إجراء فحص منهجي للإعدادات الميكانيكية قبل تعديل معلمات CAM أو كود G.
علامات الخدش
الاهتزازات هي اهتزازات تنقسم على السطح. وعادةً ما تظهر على شكل خطوط عمودية في الزوايا، أو علامات دوامية في قاع التجاويف العميقة، أو صوت “صراخ” أثناء عمليات التشكيل ذات الجدران الرقيقة.
التعديل الأول لا يتمثل أبدًا في خفض سرعة المغزل بشكل عام. أولًا، تحقق من طول الأداة البارز؛ فحتى زيادة بمقدار 2 مم قد تتسبب في حدوث رنين شديد. ثانيًا، تحقق من مرونة حامل قطعة العمل. إذا كان كلاهما صلبًا، فيجب عليك ضبط عدد الدورات في الدقيقة للمغزل — إما بزيادته قليلاً أو خفضه قليلاً — للوصول إلى منطقة ترددات متناسقة مستقرة. فالتباطؤ العشوائي غالبًا ما يبقيك في منطقة الاهتزازات مع تقليل معدل التغذية بشكل كبير.
ارتداء أداة
في عمليات الطحن عالية السرعة، يجب أن يتآكل الجسم الجانبي للأداة بشكل متوقع. إذا لاحظت حدوث تشققات دقيقة على حافة القطع، فمن المحتمل أن الأداة تعاني من صدمة حرارية (غالبًا بسبب استخدام سائل التبريد على الفولاذ المقوى) أو انحراف مفرط في حامل الأداة.
إذا لاحظت وجود ألومنيوم ملحوم بالأخاديد (الحافة المركبة، أو BUE)، فهذا يعني أن عملية إخراج البرادة قد فشلت. وعادةً ما يشير ذلك إلى أن ضغط سائل التبريد منخفض جدًّا، أو أن الأداة تعيد قطع البرادة العالقة في الجيب. قم بتحديد المكان الذي يحدث فيه التآكل بالضبط — نصف قطر الزاوية، أو الحافة الأمامية، أو الأخدود — لتحديد ما إذا كانت استراتيجية مسار الأداة أو توزيع سائل التبريد بحاجة إلى تعديل.
فحص الأجزاء
لا يقتصر التحقق من جودة قطعة HSM على مجرد وضعها على جهاز قياس الإحداثيات (CMM).
والأمر الأهم هو أن المعادن تتمدد تحت تأثير حرارة المعالجة. لا تقم أبدًا بفحص قطعة تم تصنيعها باستخدام آلة تصنيع ذاتية التشغيل (HSM) فور خروجها من الآلة. يجب أن تبرد القطعة حتى تصل إلى درجة الحرارة المحيطة القياسية المستخدمة في علم القياس (20 درجة مئوية / 68 درجة فهرنهايت)، وإلا فإن قراءات التفاوتات الدقيقة ستكون خاطئة تمامًا بمجرد أن يبرد المعدن. بالإضافة إلى ذلك، يجب عليك قياس القطعة بعد يتم تحريرها من الملزمة للتحقق من وجود أي تشوه ناتج عن الارتداد. كما ينبغي أن تسفر عملية التشطيب التي تُنفذ بشكل صحيح باستخدام نظام HSM عن حافة خالية تقريبًا من النتوءات، مما يثبت أن قوى القطع كانت متوازنة تمامًا.
| أعراض العيب[المرجع: 25] | التحقق من الأولوية[المرجع: 25] | اتجاه الضبط[المرجع: 25] | طريقة التحقق[المرجع: 25] |
|---|---|---|---|
| أحاديث الزاوية[المرجع: 25] | انخفاض تسارع المحور؛ بروز الأداة.[المرجع: 25] | اضبط تحسين تغذية الزاوية في نظام CAM؛ وثبّت الأداة بشكل أعمق في الحامل.[المرجع: 25] | قم بإجراء اختبار للخطوط الكنتورية؛ وتحقق بصريًّا من عدم وجود خطوط عمودية.[المرجع: 25] |
| تكسير الحواف[المرجع: 25] | نوع سائل التبريد (الصدمة الحرارية)؛ انحراف حامل الأداة.[المرجع: 25] | قم بالتبديل إلى وضع النفخ الهوائي (للمعدنات الصلبة)؛ وتحقق من دقة TIR باستخدام مؤشر قياس.[المرجع: 25] | افحص حافة الأداة تحت العدسة المكبرة بعد 10 دورات.[المرجع: 25] |
| التشوه البعدي[المرجع: 25] | إجهاد التثبيت (ضغط الملزمة)؛ درجة حرارة القطعة.[المرجع: 25] | أضف عملية تخشين لتخفيف التوتر؛ واترك القطعة تبرد حتى تصل درجة حرارتها إلى 20 درجة مئوية قبل إجراء قياسها باستخدام جهاز قياس التنسيق (CMM).[المرجع: 25] | الفحص باستخدام آلة القياس المنسقة (CMM) في حالة التثبيت مقابل عدم التثبيت.[المرجع: 25] |
| الحافة المُعززة (BUE)[المرجع: 25] | إخلاء الرقاقة؛ المسكن.[المرجع: 25] | زيادة ضغط سائل التبريد؛ والتأكد من استمرار عملية الطحن الصاعد.[المرجع: 25] | افحص الأخاديد بحثًا عن أي مواد ملحومة؛ وتحقق من عدم وجود تآكل في القطعة.[المرجع: 25] |
كيف يمكن مقارنة التكاليف ومواعيد التسليم وعروض الأسعار؟
لا يعني تقليل مدة الدورة تلقائيًا أن سعر القطعة سيكون أرخص. يجب على مديري المشتريات والمهندسين تقييم التكلفة الإجمالية لعملية التصنيع لتحديد ما إذا كانت آلات التصنيع عالية السرعة (HSM) خيارًا مجديًّا من الناحية المالية لطلبهم المحدد.
إجمالي تكلفة القطعة
يُعد تقييم عروض الأسعار بناءً على “وقت تشغيل الآلة” وحده فخًا شائعًا. تقلل تقنية HSM من مدة الدورة بشكل كبير، لكنها تزيد من التكاليف الأولية. يجب عليك مقارنة وقت برمجة CAM، وتكلفة أجهزة تثبيت قطع العمل المتخصصة، وسعر الساعة للآلة (الذي يكون أعلى في حالة المغازل الديناميكية)، والأدوات المتوازنة عالية الجودة.
ومع ذلك، غالبًا ما تغني تقنية HSM عن عمليات المعالجة اللاحقة المكلفة. فإذا كانت تكلفة عملية HSM تزيد بمقدار 10 في تكاليف الأدوات، لكنها توفر 20 في إزالة الحواف الخشنة يدويًّا ومع تقليل وقت التصنيع الرقمي (EDM)، تنخفض التكلفة الإجمالية للقطعة. علاوة على ذلك، يؤدي التخلص من عمليات الإعداد الثانوية إلى تحسين وقت تشغيل المغزل وفعالية المعدات الإجمالية (OEE) بشكل كبير.
الكمية والمهلة الزمنية
يجب توزيع تكاليف الإعداد (البرمجة المتقدمة لنظام CAM والتركيبات المخصصة) على كمية الطلب. بالنسبة للنموذج الأولي الفردي، غالبًا ما تكون عملية التخشين القياسية أرخص لأن البرمجة سريعة. أما بالنسبة لدفعة تضم 50 وحدة أو أكثر، فإن آلات التصنيع عالية السرعة (HSM) تصبح خيارًا تنافسيًا للغاية.
كما يجب النظر إلى المدة الزمنية للتسليم من منظور شامل. ففي حين أن آلات HSM تقلل من مدة دورة التصنيع الفعلية، فإن الميزة الحقيقية في المدة الزمنية للتسليم تنبع من تخطي العمليات الثانوية. فالقطعة التي تخرج من آلة الطحن وهي جاهزة تمامًا تتخطى قائمة الانتظار لقسم التلميع أو قسم التصنيع بالصعق الكهربائي (EDM)، مما يقلص الجدول الزمني الإجمالي للتسليم بعدة أيام.
أدلة الموردين
عند طلب عروض الأسعار، يرجى ذكر رقم إصدار CAD الدقيق، ودرجة المادة ودرجة الصلابة (على سبيل المثال، Al 6061-T6 مقابل T4)، وحجم الطلب، والتفاوتات المسموح بها الحرجة، ودرجة الخشونة المطلوبة (Ra).
في المقابل، ينبغي على مديري المشتريات البحث عن أدلة محددة من المورد. اطلبوا منهم تقديم مسار التصنيع المحدد للتحقق مما إذا كانوا يعتزمون استخدام التصنيع بالقطع الكهربائي (EDM) أو الطحن الصلب المباشر. بالنسبة للطلبات ذات الحجم الكبير، اطلبوا تقرير قدرة العملية (Cpk) فيما يتعلق بالأبعاد الحرجة. يتمتع المورد الحقيقي لتقنية HSM بالاستقرار الحراري والقدرة على إدارة تآكل الأدوات، مما يضمن الحفاظ على قيمة Cpk تزيد عن 1.33 عبر مئات القطع.
| عامل التكلفة[المرجع: 26] | التوجيه التقليدي (500 وحدة)[المرجع: 26] | توجيه HSM (500 وحدة)[المرجع: 26] |
|---|---|---|
| الإعداد والتحضير لنظام CAM[المرجع: 26] | ساعتان (إجمالي $150)[المرجع: 26] | 4.5 ساعات (إجمالي $350)[المرجع: 26] |
| مدة دورة الماكينة[المرجع: 26] | 45 دقيقة / الجزء[المرجع: 26] | 18 دقيقة / الجزء[المرجع: 26] |
| معدل التشغيل الآلي[المرجع: 26] | $60 في الساعة ($45.00 لكل قطعة)[المرجع: 26] | $75 في الساعة ($22.50 لكل قطعة)[المرجع: 26] |
| تكلفة الأدوات[المرجع: 26] | $2.00 / قطعة[المرجع: 26] | $8.00 / قطعة[المرجع: 26] |
| المعالجة اللاحقة (إزالة الحواف الخشنة/التصنيع الكهربائي)[المرجع: 26] | $3.00 / قطعة[المرجع: 26] | $0.00 (مُصنَّع آليًّا)[المرجع: 26] |
| التكلفة الإجمالية لكل قطعة[المرجع: 26] | $50.30 (+$0.30 الإعداد الموزع على فترات)[المرجع: 26] | $30.50 (+$0.70 الإعداد الموزع على فترات)[المرجع: 26] |
| إجمالي وقت الإنتاج[المرجع: 26] | حوالي 47 يومًا (بما في ذلك قوائم الانتظار الثانوية)[المرجع: 26] | حوالي 20 يومًا (إرسال مباشر إلى قسم ضمان الجودة)[المرجع: 26] |
هل أنت مستعد لمعرفة ما إذا كانت مكوناتك يمكن أن تستفيد من التصنيع عالي السرعة؟ أرسل ملفات CAD ثلاثية الأبعاد ومتطلبات المواد والتفاوتات المسموح بها الحرجة إلى Shengen اليوم لإجراء مراجعة شاملة لتصميم قابل للتصنيع (DFM)، وتقييم مسار التوصيل، والحصول على عرض أسعار للإنتاج.
مهلا، أنا كيفن لي

على مدى السنوات العشر الماضية، كنت منغمسًا في أشكال مختلفة من تصنيع الصفائح المعدنية، وشاركت رؤى رائعة هنا من تجاربي عبر ورش العمل المتنوعة.
ابقى على تواصل
كيفن لي
لدي أكثر من عشر سنوات من الخبرة المهنية في تصنيع الصفائح المعدنية، وتخصصت في القطع بالليزر، والثني، واللحام، وتقنيات معالجة الأسطح. كمدير فني في شنغن، أنا ملتزم بحل تحديات التصنيع المعقدة ودفع الابتكار والجودة في كل مشروع.
الموارد ذات الصلة



