High-speed machining (HSM) is een geavanceerd CNC-freesproces waarbij extreem hoge voedingssnelheden worden gecombineerd met geringe snijdieptes. In plaats van te vertrouwen op zware, trage sneden, maakt HSM gebruik van lichte, gelijkmatige gereedschapscontacten om de snijkrachten te verminderen, vervorming van het werkstuk tot een minimum te beperken en snel een nauwkeurige oppervlakteafwerking te realiseren.
Hoewel de definitie eenvoudig klinkt, is het realiseren van echte HSM op de werkvloer niet zo eenvoudig als het op het maximum brengen van het toerental van de spil. Het vereist een feilloze synchronisatie van dynamische machinebewegingen, uitgebalanceerde gereedschappen en specifieke CAM-strategieën.
Maar het draaien van een spil op 20.000 RPM leidt niet automatisch tot lagere kosten per onderdeel. Hieronder gaan we in op de praktijk van het frezen op hoge snelheid: hoe het frezen in de praktijk werkt, voor welke materialen het de moeite waard is, en hoe u kunt bepalen of uw onderdeel daadwerkelijk geschikt is voor dit proces.
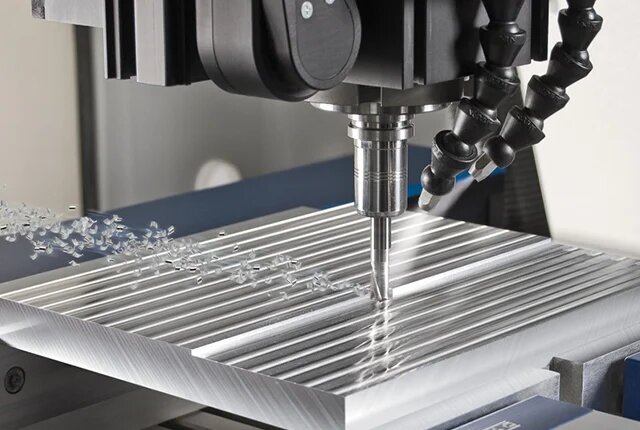
Hoe werkt hogesnelheidsbewerking bij CNC-frezen?
Een hoog toerental van de spil leidt niet automatisch tot verspanen op hoge snelheid. Het proces is afhankelijk van de regeling van de werkelijke snijsnelheid aan de snijkant van het gereedschap en de fysieke belasting van de machine.
Snijsnelheid
De snijsnelheid (gemeten in oppervlakte-meter per minuut of SFM) is de werkelijke snelheid waarmee de snijkant door het materiaal beweegt. Deze is afhankelijk van zowel het toerental van de spil (RPM) als de diameter van het gereedschap.
Als je bijvoorbeeld een frees van 12 mm gebruikt bij 10.000 RPM, levert dat een snijsnelheid op van ~377 m/min. Een gereedschap van 3 mm bij hetzelfde toerental van 10.000 RPM genereert daarentegen slechts ~94 m/min. Bij de procesplanning moet deze juiste snijsnelheid voor het specifieke materiaal worden berekend, in plaats van simpelweg het toerental van de spil te maximaliseren.
Gebruik van gereedschap
De ingrijping van het gereedschap bepaalt hoe diep het snijgereedschap in het materiaal is ingebed. Dit wordt bepaald door de radiale snijdiepte (step-over) en de axiale snijdiepte (step-down).
Strategieën voor bewerking op hoge snelheid regelen deze snijbelasting nauwkeurig. Terwijl bij afwerkingsbewerkingen vaak kleine radiale en axiale snijdieptes worden gebruikt, kunnen bij voorbewerkingsstrategieën een grote axiale snijdiepte en een zeer kleine radiale snijbreedte worden toegepast. Het is onjuist om aan te nemen dat bewerken op hoge snelheid simpelweg betekent dat overal ondiepe sneden worden gemaakt; het betekent veeleer dat de belasting op het gereedschap constant wordt gehouden.
Machinebeweging
De in de CAM-software geprogrammeerde voedingssnelheid is niet altijd dezelfde als de snelheid die de machine in de werkplaats aanhoudt. Wanneer een gereedschapspad een hoek of een krappe straal bereikt, moet de machine afremmen en weer versnellen.
Bij verspanen op hoge snelheid is men sterk afhankelijk van de vooruitkijkfuncties van de CNC-besturing. Hierdoor kan de machine de volgende code al verwerken en een soepele, continue voedingssnelheid handhaven zonder vast te lopen of te schokken in bochten.
Terminologische opmerking: HSM versus HEM
Bij High Speed Machining (HSM) ligt de nadruk doorgaans op hoge oppervlakte-snelheden en lichte spaanafname voor nabewerking en precisiewerk. Bij High Efficiency Milling (HEM) ligt de nadruk op het maximaliseren van de materiaalafname tijdens het voorbewerken door middel van diepe axiale sneden en dynamische gereedschapspaden. In de praktijk overlappen deze concepten elkaar, en deze handleiding behandelt de principes die op beide van toepassing zijn.
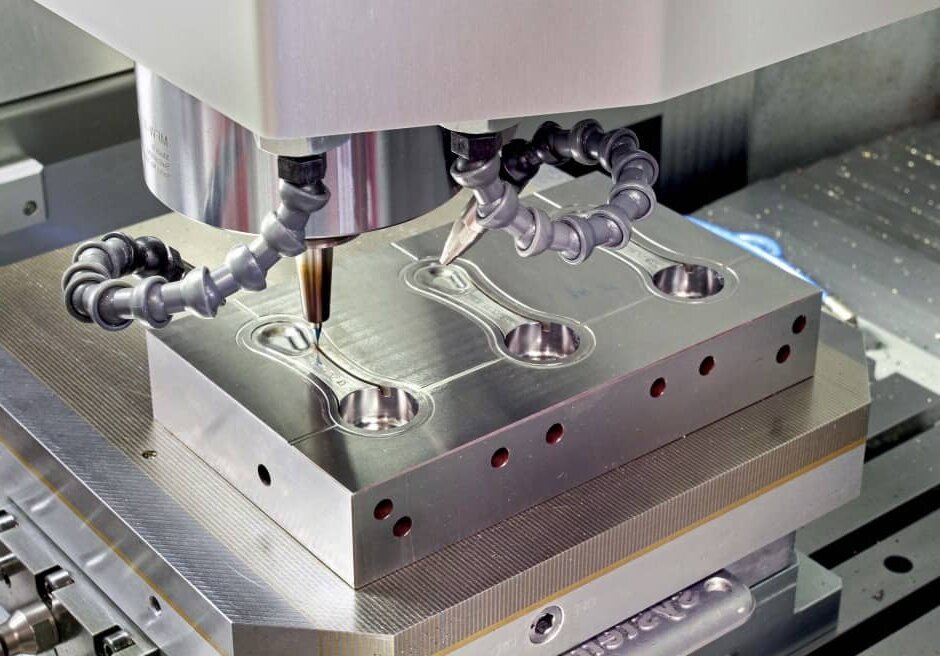
Wanneer is verspanen op hoge snelheid het overwegen waard?
Bij het toepassen van hogesnelheidstechnieken moet worden afgewogen of de lagere snijkrachten en kortere cyclustijden opwegen tegen de instelvereisten en de kosten voor gereedschap.
Dunwandige onderdelen
Dunne wanden (doorgaans minder dan 1,5 mm of 0,060″) en slanke onderdelen zijn gevoelig voor vervorming onder de druk van standaard freesbewerkingen. Omdat HSM gebruikmaakt van een lichte radiale ingrijping, zijn de snijkrachten aanzienlijk lager, waardoor de rechtheid van de wanden beter behouden blijft.
De snijbelasting, de ondersteuning van het werkstuk en de opspanningsmethode moeten echter in onderlinge samenhang worden beoordeeld. Bij de bewerking van dunwandige aluminium behuizingen bij Shengen merken we dat, als de opspanning spanning veroorzaakt, bij de uiteindelijke beoordeling rekening moet worden gehouden met de manier waarop het onderdeel vervormt zodra het uit de klemmen wordt losgelaten.
Geharde onderdelen
Het direct frezen van gehard gereedschapsstaal (doorgaans boven 45 HRC) is gebruikelijk bij de matrijzenbouw en de productie van precisieonderdelen. Met HSM kan de noodzaak voor daaropvolgende vonkverspaning (EDM) of handmatig polijsten vaak worden verminderd of zelfs volledig worden weggenomen.
Deze aanpak werkt goed bij open contouren en ondiepe holtes. Er zijn echter beperkingen bij diepe, smalle gebieden of scherpe binnenhoeken, waar de geometrie van de frees niet bij kan komen of de spanen niet effectief kan afvoeren.
Complexe oppervlakken
Bij 3D-contouren, kleine details en organische vormen zorgen hoge voedingssnelheden in combinatie met kogelkopfrezen voor een glad oppervlak. Om te bepalen of deze methode rendabel is, moeten ingenieurs de toegankelijkheid van het werkstuk beoordelen.
Als algemene vuistregel geldt dat wanneer de overhang van het gereedschap groter is dan 5 keer de diameter van het gereedschap, maar de trillingen bij hoge snelheden doen de voordelen van het proces vaak teniet. Deze trillingen dwingen tot een verlaging van de voedingssnelheden, waardoor het belangrijkste voordeel van HSM teniet wordt gedaan.
| Bewerkingstaak[bronvermelding: 23] | Mogelijke winsten[bronvermelding: 23] | Belangrijkste beperkingen[bronvermelding: 23] | Alternatieven om te vergelijken[bronvermelding: 23] |
|---|---|---|---|
| Dunwandige onderdelen en vloeronderdelen[bronvermelding: 23] | Vermindert de snijkrachten met maximaal 40%; houdt de wanddoorbuiging binnen nauwe toleranties (bijv. ±0,02 mm).[bronvermelding: 23] | Ondersteuning van het werkstuk, demping van spanningen en vervorming na het loslaten.[bronvermelding: 23] | Verschillende opspanningsmethoden of aangepaste bewerkingsvolgordes.[bronvermelding: 23] |
| Contouren van gehard staal[bronvermelding: 23] | Maakt EDM-bewerking overbodig; levert direct na het frezen een Ra-waarde van 0,2 - 0,4 μm op.[bronvermelding: 23] | Bereik van het gereedschap bij diepe holtes; beperkingen door scherpe binnenhoeken.[bronvermelding: 23] | Conventioneel frezen, gevolgd door vonkverspaning en handmatig polijsten.[bronvermelding: 23] |
| Complexe 3D-oppervlakken[bronvermelding: 23] | Verkort de cyclustijden voor organische geometrieën met 30-50%, met behoud van de oppervlakteafwerking.[bronvermelding: 23] | Toegankelijkheid van het gereedschap; instabiliteit als gevolg van grote overhangen van het gereedschap (>5x de diameter).[bronvermelding: 23] | Alternatieve snijgeometrieën of het opsplitsen van de onderdeelassemblage.[bronvermelding: 23] |
| Eenvoudige onderdelen of voorbewerking in grote hoeveelheden[bronvermelding: 23] | Vereist een nauwkeurige berekening; wordt rendabeler bij grotere hoeveelheden (bijv. >50 stuks).[bronvermelding: 23] | Hoge instel- en gereedschapskosten; bij standaard voorbewerking wordt het materiaal vaak sneller verwijderd.[bronvermelding: 23] | Traditioneel zwaar freeswerk of gieten/extrusie voor grote vormstukken.[bronvermelding: 23] |
Hoe beïnvloeden materialen de snijvereisten?
Verschillende materialen stellen specifieke eisen aan verspanen op hoge snelheid. Een snijstrategie die aluminium feilloos verwerkt, zal een hardmetalen gereedschap onmiddellijk vernielen als deze op titanium wordt toegepast.
Aluminiumlegeringen
Materialen zoals 6061-T6 en 7075-T6 zijn bij uitstek geschikt voor verspanen op hoge snelheid, maar de belangrijkste beperkende factor is de afvoer van de spanen.
Omdat het materiaal zo snel wordt verwijderd, hopen de spanen zich gemakkelijk op in de groeven van de frees of in de uitsparingen van het werkstuk. Als deze niet onmiddellijk worden weggeblazen door een krachtige koelvloeistofstroom of luchtstroom, zal het gereedschap de spanen opnieuw versnijden, wat de oppervlakteafwerking aantast en er vaak toe leidt dat de frees breekt.
Gehard staal
Bij het bewerken van gereedschapsstaal (zoals H13 of D2) met een hardheid van meer dan 45 HRC komt het volledig aan op warmtebeheer.
Een veelgemaakte fout is het gebruik van standaard koelvloeistof. Het aanbrengen van vloeibare koelvloeistof op gecoate hardmetalen gereedschappen (zoals TiAlN) die bij hoge snelheden in gehard staal worden gebruikt, veroorzaakt een thermische schok, wat leidt tot microscheurtjes in de snijkant. Luchtstroom is in dit geval meestal de juiste keuze, omdat hierdoor de geavanceerde gereedschapscoating de warmte effectief kan opnemen en afvoeren.
Titanium en roestvrij staal
Hoewel Ti-6Al-4V en austenitische roestvaste staalsoorten (304, 316L) vaak onder de noemer “moeilijk te bewerken” worden geschaard, gaan ze om totaal verschillende redenen kapot.
Titanium heeft een uiterst slechte warmtegeleiding. De warmte wordt niet met de spanen afgevoerd; deze concentreert zich in de snijzone en wordt rechtstreeks naar het gereedschap overgedragen. Dit vereist een strikte radiale verdunning van de spanen en koelvloeistof onder hoge druk (vaak >1000 PSI).
Roestvrij staal daarentegen wordt snel koudverhard. Het frezen van de klim is verplicht Dit zorgt ervoor dat de spaander dik begint en dun eindigt. Als het gereedschap door te lage voedingssnelheden in een hoek schuurt of daar blijft hangen, wordt het materiaaloppervlak harder. Bij de volgende snijbeweging komt het gereedschap dan in aanraking met een aanzienlijk harder oppervlak, wat leidt tot snelle opbouw van snijresten (BUE) en defect raken van het gereedschap.
| Materiaalkwaliteit en -toestand[bronvermelding: 24] | Belangrijkste moeilijkheid[bronvermelding: 24] | Grondslag voor de proceskeuze[bronvermelding: 24] | Focus op proefversie[bronvermelding: 24] |
|---|---|---|---|
| Al 6061-T6 / 7075-T6[bronvermelding: 24] | Verpakken en opnieuw snijden van chips.[bronvermelding: 24] | Hoog toerental, hoge voedingssnelheden, grote hoeveelheden koelvloeistof.[bronvermelding: 24] | Zorg ervoor dat alle spanen volledig uit diepe uitsparingen worden afgevoerd.[bronvermelding: 24] |
| Gehard staal (>45 HRC)[bronvermelding: 24] | Slijtage van de snijkant; thermische schok.[bronvermelding: 24] | Lichte radiale aangrijping, speciale coatings (TiAlN), luchtstraling.[bronvermelding: 24] | Houd de slijtage van gereedschap en de verslechtering van de oppervlakteafwerking in de gaten.[bronvermelding: 24] |
| Titanium (Ti-6Al-4V)[bronvermelding: 24] | De warmte hoopt zich op in het gereedschap.[bronvermelding: 24] | Strikte radiale versnijding, koelvloeistof onder hoge druk.[bronvermelding: 24] | Houd de belasting van de spil en de temperatuur van het gereedschap in de gaten.[bronvermelding: 24] |
| Roestvrij staal (304 / 316L)[bronvermelding: 24] | Werkverharding; opgebouwde snijkant (BUE).[bronvermelding: 24] | Constante, ononderbroken voedingssnelheden; verplicht klimmend frezen.[bronvermelding: 24] | Controleer of er materiaal aan de snijkant vastgelast zit.[bronvermelding: 24] |
Welke machines, gereedschappen en opspanningen moeten worden aangestuurd?
Snelbewerking is een proces op systeemniveau. Het uitvoeren van geavanceerde gereedschapspaden op een machine die niet over de nodige stijfheid of regelingsmogelijkheden beschikt, leidt alleen maar tot trillingen en afgedankte onderdelen.
Spil en assen
Een spil met 20.000 RPM heeft weinig zin zonder de dynamische stijfheid om hoogfrequente trillingen op te vangen. Even cruciaal is de asversnelling (jerk-regeling).
Als de machine fysiek niet snel genoeg kan versnellen om de geprogrammeerde voedingssnelheid te bereiken voordat de volgende hoek wordt bereikt, blijft het gereedschap stilstaan. Bij materialen zoals roestvrij staal leidt dit onmiddellijke snelheidsverlies tot beschadiging van het werkstuk en het gereedschap. De machine moet over haar gehele werkbereik voldoende koppel en een continue beweging behouden.
Montage van gereedschap
Bij toerentallen van meer dan 15.000 RPM moet de gereedschapsopstelling functioneren als één enkele, perfect uitgebalanceerde eenheid. De totale indicatorwaarde (TIR), oftewel de slingering, moet tot een absoluut minimum worden beperkt — doorgaans onder de 0,005 mm.
Standaard ER-spantangen hebben moeite om deze consistentie bij hoge snelheden te handhaven. Krimp- of hydraulische spankoppen zijn standaard bij HSM, omdat ze een concentrische klemming over 360 graden bieden. De overhang van het gereedschap moet bovendien zo kort mogelijk worden gehouden om doorbuiging te voorkomen.
Werkstuksteun
Hoewel HSM door de lichte radiale aangrijping over het algemeen lagere snijkrachten genereert, moet bij de opspanning rekening worden gehouden met de opgewekte spanning. Als een dunwandig onderdeel met te veel kracht wordt vastgeklemd, zal het in de machine weliswaar perfect worden gesneden, maar buiten de tolerantie vervormen zodra het wordt losgelaten (terugvering).
Om dit op te lossen, hanteren winkels doorgaans een meerfasige aanpak: opruwen het onderdeel losmaken om de restspanning te laten verdwijnen, en het vervolgens voorzichtig weer vastklemmen voor de laatste afwerkingsgang op hoge snelheid. Vacuümspankoppen zijn eveneens zeer effectief en bieden een gelijkmatige ondersteuning zonder knelpunten.
Hoe stel je de parameters voor voorbewerking en nabewerking in?
Bij het instellen van parameters voor verspanen op hoge snelheid moeten specifieke streefwaarden worden berekend op basis van het gereedschap en het materiaal, in plaats van te gokken op basis van de machinegrenzen.
Snelheid en voeding
Het uitgangspunt is het bepalen van de oppervlakte-snijsnelheid (Vc) en de voedingssnelheid per tand (fz) die door de fabrikant van het gereedschap worden aanbevolen.
Bijvoorbeeld: het verspanen van Al 6061-T6 met een 10 mm lange hardmetalen frees met drie snijvlakken:
- Doel Vc: 400 m/min
- Berekening van het toerental:
(400 × 1000) / (3,1416 × 10) = ongeveer 12.732 tpm - Doel fz: 0,1 mm/tand
- Berekening van de voedingssnelheid:
12.732 × 0,1 × 3 = ongeveer 3.819 mm/min
Tijdens de eerste proefsneden kan een operator deze instellingen enigszins aanpassen – bijvoorbeeld naar 12.000 tpm en 3.500 mm/min – om de specifieke resonantiefrequenties van die specifieke machineopstelling te vermijden.
Voorbewerkingsstrategie
Bij het moderne voorfrezen wordt gebruikgemaakt van adaptief frezen of trochoïdaal frezen om de invalshoek te regelen. Door een constante, geringe radiale snijbreedte aan te houden, ondervindt het gereedschap nooit piekbelastingen in de hoeken.
Cruciaal is dat, wanneer de radiale stapafstand kleiner wordt dan 50% van de diameter van het gereedschap, een verschijnsel optreedt dat bekend staat als radiale afslanking van de spaander treedt op. De werkelijke spaandikte wordt kleiner dan de geprogrammeerde voedingssnelheid per tand. Programmeurs moeten de voedingssnelheid wiskundig verhogen om dit te compenseren — dankzij dit effect van afnemende spaandikte kan HSM zulke verbluffende voedingssnelheden halen zonder dat het gereedschap breekt.
Afsluitingsstrategie
Voor de afwerking is een volledig aparte opstelling nodig. Het doel verschuift van het verwijderen van grote hoeveelheden materiaal naar maatnauwkeurigheid en specifieke oppervlakte-ruwheid (Ra).
Hiervoor moet tijdens de voorbewerkingsfase een nauwkeurige, consistente bewerkingsreserve (bijvoorbeeld 0,1 mm) worden aangehouden. Bij de nabewerkingsgang wordt vervolgens een berekende stapbreedte gebruikt op basis van de vereiste schulphoogte. Het gebruik van één enkel gereedschap en één enkele set parameters voor zowel zware voorbewerking als precisienabewerking gaat altijd ten koste van de kwaliteit van het werkstuk.
Voorbeeld van een procesaanpassing:
Neem bijvoorbeeld een aluminium beugel voor de lucht- en ruimtevaart die eerder was voorbewerkt met een 12 mm-gereedschap, waarbij zware, langzame sneden 45 minuten in beslag namen. Door over te schakelen op een 8 mm-gereedschap met een adaptieve freesstrategie (diepe axiale sneden, lichte radiale stapbreedte, hoge voedingssnelheid om te profiteren van spaanafslanking), daalde de cyclustijd tot 18 minuten. De daaruit voortvloeiende slijtage en de exacte kostenbesparingen worden in de volgende fase geëvalueerd.
Hoe kun je storingen opsporen en resultaten controleren?
Wanneer een proces met hoge snelheid misgaat, gebeurt dat in een oogwenk. Om het probleem op te lossen, moet de mechanische opstelling systematisch worden gecontroleerd voordat de CAM-parameters of de G-code worden aangepast.
Schuurplekken
Chatter is trilling die in het onderdeel wordt ingeprent. Dit uit zich doorgaans in verticale strepen in hoeken, wervelsporen op de bodem van diepe holtes of een “gillend” geluid tijdens bewerkingen van dunwandige delen.
De eerste aanpassing is nooit een algemene verlaging van het spindeltotaal. Controleer eerst de overhang van het gereedschap; zelfs een overschrijding van 2 mm kan ernstige resonantie veroorzaken. Controleer vervolgens of de werkstukopspanning niet doorbuigt. Als beide onderdelen stijf zijn, moet u het toerental van de spil afstemmen – iets verhogen of iets verlagen – om een stabiele harmonische zone te vinden. Door blindelings het toerental te verlagen, blijft u vaak in de trillingszone terwijl uw voedingssnelheid sterk afneemt.
Slijtage gereedschap
Bij frezen op hoge snelheid moet de slijtage van de gereedschappen langs de flank voorspelbaar verlopen. Als u microafbrokkeling aan de snijkant waarneemt, heeft het gereedschap waarschijnlijk te maken met thermische schokken (vaak als gevolg van het gebruik van vloeibare koelvloeistof op gehard staal) of overmatige slingering in de gereedschapshouder.
Als u aluminium ziet dat aan de groeven is vastgelast (opgebouwde rand, of BUE), is de spaanafvoer mislukt. Dit betekent meestal dat de koelvloeistofdruk te laag is, of dat het gereedschap vastzittende spanen in een uitsparing opnieuw verspaant. Leg precies vast waar de slijtage optreedt – hoekradius, snijkant of spaangroef – om te bepalen of de gereedschapspadstrategie of de koelvloeistoftoevoer moet worden aangepast.
Inspectie van onderdelen
Het controleren van een HSM-onderdeel houdt meer in dan het alleen maar op een CMM (coördinatenmeetmachine) plaatsen.
Het is van cruciaal belang dat metalen uitzetten onder invloed van de warmte die bij de bewerking vrijkomt. Inspecteer een HSM-onderdeel nooit direct nadat het uit de machine is gekomen. Het onderdeel moet eerst op de standaard omgevingstemperatuur voor metrologie (20 °C / 68 °F) komen, anders zullen je meetwaarden met nauwe toleranties volkomen onjuist zijn zodra het metaal afkoelt. Bovendien moet je het onderdeel meten na het wordt uit de bankschroef gehaald om te controleren op vervorming door terugvering. Een correct uitgevoerde HSM-afwerkingsbewerking zou ook een vrijwel braamvrije rand moeten opleveren, wat aantoont dat de snijkrachten perfect in evenwicht waren.
| Storingssymptoom[bronvermelding: 25] | Prioriteitscontrole[bronvermelding: 25] | Aanpassingsrichting[bronvermelding: 25] | Controlemethode[bronvermelding: 25] |
|---|---|---|---|
| Hoekpraat[bronvermelding: 25] | Daling van de asversnelling; overhang van het gereedschap.[bronvermelding: 25] | Pas de optimalisatie van de CAM-hoekvoeding aan; plaats het gereedschap dieper in de houder.[bronvermelding: 25] | Voer een testcontour uit; controleer visueel of er verticale strepen zichtbaar zijn.[bronvermelding: 25] |
| Afbrokkeling van de randen[bronvermelding: 25] | Type koelvloeistof (thermische schok); slingering van de gereedschapshouder.[bronvermelding: 25] | Schakel over op luchtstraal (voor harde metalen); controleer de TIR met een meetklok.[bronvermelding: 25] | Controleer de snijkant van het gereedschap onder vergroting na 10 bewerkingen.[bronvermelding: 25] |
| Dimensionale vervorming[bronvermelding: 25] | Klemkracht (klemdruk); temperatuur van het werkstuk.[bronvermelding: 25] | Voeg een voorbewerking ter spanningsvermindering toe; laat het werkstuk tot 20 °C afkoelen voordat het op de CMM wordt gemeten.[bronvermelding: 25] | CMM-inspectie bij vastgeklemd versus niet-vastgeklemd.[bronvermelding: 25] |
| Opgebouwde rand (BUE)[bronvermelding: 25] | Afvoer van spaanders; woning.[bronvermelding: 25] | Verhoog de koelvloeistofdruk; zorg ervoor dat het frezen continu omhoog gaat.[bronvermelding: 25] | Controleer de groeven op lasmateriaal; controleer het onderdeel op vastlopen.[bronvermelding: 25] |
Hoe vergelijk je kosten, levertijden en offertes?
Een kortere cyclustijd betekent niet automatisch dat een onderdeel goedkoper wordt. Inkoopmanagers en ingenieurs moeten de totale kosten van het productieproces beoordelen om te bepalen of HSM voor hun specifieke order financieel gezien zinvol is.
Totale kosten van de onderdelen
Het is een veelvoorkomende valkuil om offertes uitsluitend op basis van “machinetijd” te beoordelen. HSM verkort de cyclustijd aanzienlijk, maar verhoogt de initiële kosten. U moet de CAM-programmeertijd, de kosten van gespecialiseerde werkstukopspanning, het uurtarief van de machine (dat hoger is voor dynamische spindels) en hoogwaardig, uitgebalanceerd gereedschap met elkaar vergelijken.
HSM maakt dure nabewerking echter vaak overbodig. Als een HSM-proces 10 extra kost aan gereedschap, maar 20 bespaart op handmatig ontbramen en dankzij EDM-tijd dalen de totale onderdelenkosten. Bovendien zorgt het wegvallen van secundaire instellingen voor een drastische verbetering van de spil-uptime en de algehele apparatuureffectiviteit (OEE).
Hoeveelheid en levertijd
De voorbereidingskosten (geavanceerde CAM-programmering en op maat gemaakte opspanningen) moeten over de orderhoeveelheid worden afgeschreven. Voor een enkel prototype is standaard voorbewerking vaak goedkoper omdat de programmering snel gaat. Bij een serie van 50 stuks of meer wordt HSM zeer concurrerend.
De doorlooptijd moet ook in zijn geheel worden bekeken. Hoewel HSM de daadwerkelijke bewerkingscyclus verkort, komt het echte voordeel in de doorlooptijd voort uit het overslaan van secundaire bewerkingen. Een onderdeel dat volledig afgewerkt van de freesmachine komt, hoeft niet in de wachtrij voor de polijst- of vonkverspaningsafdeling te staan, waardoor er dagen van het totale leveringsschema worden afgeschaafd.
Bewijsstukken van leveranciers
Geef bij het aanvragen van offertes de exacte CAD-versie, de materiaalkwaliteit en de hardheid (bijv. Al 6061-T6 versus T4), de bestelhoeveelheid, de kritische toleranties en de vereiste Ra-afwerking op.
In ruil daarvoor moeten inkoopmanagers de leverancier om concreet bewijs vragen. Vraag naar hun specifieke bewerkingsroute om na te gaan of ze van plan zijn om EDM of direct hardfrezen toe te passen. Vraag bij grote bestellingen om een Rapport over procescapaciteit (Cpk) op kritische afmetingen. Een echte HSM-leverancier beschikt over de thermische stabiliteit en het slijtagebeheer van de gereedschappen om een Cpk > 1,33 te handhaven over honderden onderdelen.
| Kostenfactor[bronvermelding: 26] | Traditionele routering (500 eenheden)[bronvermelding: 26] | HSM-routing (500 stuks)[bronvermelding: 26] |
|---|---|---|
| Installatie en CAM-voorbereiding[bronvermelding: 26] | 2 uur ($150 in totaal)[bronvermelding: 26] | 4,5 uur ($350 in totaal)[bronvermelding: 26] |
| Machinecyclusduur[bronvermelding: 26] | 45 minuten per deel[bronvermelding: 26] | 18 minuten per deel[bronvermelding: 26] |
| Machinetarief[bronvermelding: 26] | $60 per uur ($45,00 per stuk)[bronvermelding: 26] | $75 per uur ($22,50 per stuk)[bronvermelding: 26] |
| Kosten gereedschap[bronvermelding: 26] | $2,00 / stuk[bronvermelding: 26] | $8,00 / stuk[bronvermelding: 26] |
| Nabewerking (ontbramen/vonkverspaning)[bronvermelding: 26] | $3,00 / stuk[bronvermelding: 26] | $0.00 (Machinaal afgewerkt)[bronvermelding: 26] |
| Totale kosten per onderdeel[bronvermelding: 26] | $50.30 (+$0,30, afgeschreven)[bronvermelding: 26] | $30.50 (+$0,70, afgeschreven)[bronvermelding: 26] |
| Totale productietijd[bronvermelding: 26] | ~47 dagen (inclusief secundaire wachtrijen)[bronvermelding: 26] | ~20 dagen (rechtstreeks naar QA)[bronvermelding: 26] |
Bent u klaar om te ontdekken of uw onderdelen baat kunnen hebben bij verspanen op hoge snelheid? Dien vandaag nog uw 3D-CAD-bestanden, materiaalvereisten en kritische toleranties in bij Shengen voor een uitgebreide DFM-beoordeling, een evaluatie van de routings en een productieofferte.
Hey, ik ben Kevin Lee

De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron

Progressief stansen versus samengesteld stansen versus transferstansen

Materialen voor prototypen: hoe kies je het juiste materiaal?