A maquinagem de alta velocidade (HSM) é um processo avançado de fresagem CNC que combina velocidades de avanço extremamente elevadas com profundidades de corte reduzidas. Em vez de recorrer a cortes pesados e lentos, a HSM utiliza um contacto leve e consistente da ferramenta para reduzir as forças de corte, minimizar a deformação da peça e obter acabamentos de superfície precisos de forma rápida.
Embora a definição pareça clara, alcançar um verdadeiro HSM na linha de produção não é tão simples como aumentar ao máximo as rotações por minuto do fuso. Exige uma sincronização perfeita entre o movimento dinâmico da máquina, o equilíbrio das ferramentas e estratégias CAM específicas.
No entanto, operar um fuso a 20 000 RPM não reduz automaticamente o custo por peça. A seguir, analisamos a realidade no chão de fábrica da fresagem de alta velocidade: como funciona, na prática, o corte; quais os materiais para os quais vale a pena utilizá-la; e como determinar se o seu componente é, de facto, adequado para o processo.
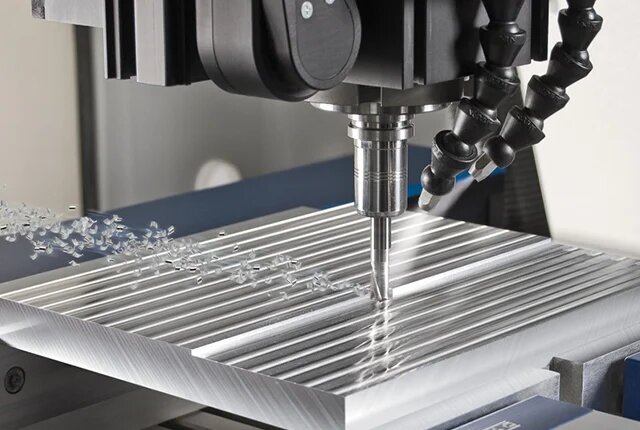
Como funciona a usinagem de alta velocidade na fresagem CNC?
Uma rotação elevada do fuso não implica automaticamente uma maquinação de alta velocidade. O processo depende do controlo da velocidade de corte efetiva na aresta da ferramenta e da carga física exercida sobre a máquina.
Velocidade de corte
A velocidade de corte (medida em metros de superfície por minuto ou SFM) é a velocidade real a que a aresta de corte se desloca através do material. Depende tanto da velocidade do fuso (RPM) como do diâmetro da ferramenta.
Por exemplo, utilizar uma fresa de ponta de 12 mm a 10 000 RPM gera uma velocidade de corte de ~377 m/min. Em contrapartida, uma ferramenta de 3 mm, à mesma velocidade de 10 000 RPM, apenas gera ~94 m/min. O planeamento do processo exige o cálculo da velocidade de corte correta para o material específico, em vez de se limitar a maximizar as rotações por minuto do fuso.
Encaixe da ferramenta
O avanço da ferramenta determina a profundidade a que a lâmina fica mergulhada no material. Esta é definida pela profundidade de corte radial (avanço lateral) e pela profundidade de corte axial (avanço vertical).
As estratégias de alta velocidade controlam esta carga de corte com precisão. Enquanto as passagens de acabamento utilizam frequentemente profundidades radiais e axiais reduzidas, as estratégias de desbaste podem recorrer a uma grande profundidade axial com uma largura radial muito reduzida. É incorreto partir do princípio de que a maquinagem de alta velocidade significa simplesmente efetuar cortes superficiais em todas as zonas; pelo contrário, significa manter a carga da ferramenta constante.
Movimento da máquina
A velocidade de avanço programada no software CAM nem sempre corresponde à velocidade que a máquina mantém na oficina. Quando uma trajetória da ferramenta chega a um canto ou a um raio apertado, a máquina tem de desacelerar e acelerar.
A maquinação de alta velocidade depende em grande medida das capacidades de antecipação do controlador CNC. Isto permite que a máquina processe o código seguinte e mantenha uma velocidade de avanço suave e contínua, sem travamentos nem solavancos nas curvas.
Nota terminológica: HSM vs. HEM
A Usinagem de Alta Velocidade (HSM) centra-se geralmente em velocidades superficiais elevadas e cargas de cavacos reduzidas para trabalhos de acabamento e de precisão. A Fresagem de Alta Eficiência (HEM) centra-se na maximização das taxas de remoção de material durante o desbaste, recorrendo a cortes axiais profundos e percursos dinâmicos da ferramenta. Na prática, estes conceitos sobrepõem-se, e este guia aborda os princípios aplicáveis a ambos.
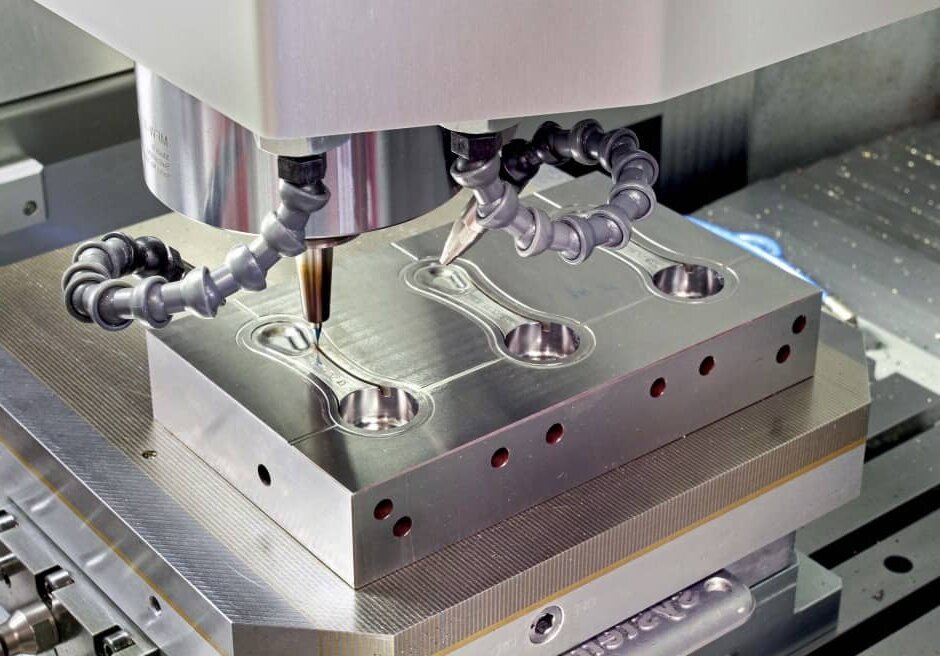
Quando vale a pena considerar a maquinagem de alta velocidade?
A aplicação de técnicas de alta velocidade implica avaliar se a redução das forças de corte e a diminuição dos tempos de ciclo compensam os requisitos de configuração e os custos com as ferramentas.
Peças de parede fina
As paredes finas (normalmente com menos de 1,5 mm ou 0,060″) e os elementos delgados são propensos a deformar-se sob a pressão da fresagem convencional. Como a HSM utiliza um contacto radial leve, as forças de corte são significativamente mais baixas, o que ajuda a manter a retidão das paredes.
No entanto, a carga de corte, o apoio da peça e o método de fixação devem ser avaliados em conjunto. Ao maquinar caixas de alumínio de paredes finas na Shengen, constatamos que, se o dispositivo de fixação induzir tensões, a avaliação final deve ter em conta a forma como a peça se deforma assim que é libertada das braçadeiras.
Peças temperadas
A fresagem direta de aços para ferramentas endurecidos (normalmente acima de 45 HRC) é comum na fabricação de moldes e de componentes de precisão. A HSM consegue, muitas vezes, reduzir ou eliminar a necessidade de uma posterior usinagem por descarga elétrica (EDM) ou de polimento manual.
Esta abordagem funciona bem em contornos abertos e cavidades pouco profundas. No entanto, continua a ser limitada em áreas profundas e estreitas ou em cantos internos acentuados, onde a geometria da fresa não consegue alcançar ou remover as limalhas de forma eficaz.
Superfícies complexas
No caso de contornos 3D, pequenos detalhes e formas orgânicas, as elevadas velocidades de avanço, combinadas com fresas de ponta esférica, proporcionam acabamentos de superfície lisos. Para determinar se este método é rentável, os engenheiros devem avaliar a acessibilidade da ferramenta.
Como regra geral, quando a saliência da ferramenta excede 5 vezes o diâmetro da ferramenta, a vibração a altas velocidades acaba frequentemente por anular os benefícios do processo. Esta vibração obriga a uma redução das velocidades de avanço, eliminando a principal vantagem da HSM.
| Tarefa de maquinagem[ref.: 23] | Ganhos potenciais[ref.: 23] | Limites principais[ref.: 23] | Alternativas para comparar[ref.: 23] |
|---|---|---|---|
| Peças de parede fina e peças de piso[ref.: 23] | Reduz as forças de corte em até 40%; mantém a deflexão da parede dentro de tolerâncias rigorosas (por exemplo, ±0,02 mm).[ref.: 23] | Suporte da peça, amortecimento da tensão e deformação após a libertação.[ref.: 23] | Diferentes métodos de fixação ou sequências de maquinagem alteradas.[ref.: 23] |
| Contornos em aço temperado[ref.: 23] | Elimina o tempo de eletroerosão; atinge um Ra de 0,2 a 0,4 μm diretamente após a fresagem.[ref.: 23] | Alcance da ferramenta para cavidades profundas; restrições em ângulos internos acentuados.[ref.: 23] | Fresagem convencional, seguida de eletroerosão e polimento manual.[ref.: 23] |
| Superfícies 3D complexas[ref.: 23] | Reduz os tempos de ciclo para geometrias orgânicas em 30-50%, mantendo o acabamento superficial.[ref.: 23] | Acessibilidade da ferramenta; instabilidade causada por saliências excessivas da ferramenta (>5x o diâmetro).[ref.: 23] | Geometrias alternativas da fresa ou divisão do conjunto da peça.[ref.: 23] |
| Peças simples ou desbaste em série[ref.: 23] | Exige um cálculo preciso; torna-se mais rentável em grandes quantidades (por exemplo, >50 unidades).[ref.: 23] | Custos elevados de configuração e de ferramentas; o desbaste padrão costuma remover material em maior volume mais rapidamente.[ref.: 23] | Fresagem pesada convencional ou fundição/extrusão para peças de grandes dimensões.[ref.: 23] |
De que forma os materiais alteram os requisitos de corte?
Os diferentes materiais impõem restrições específicas à maquinagem de alta velocidade. Uma estratégia de corte que permite trabalhar o alumínio sem problemas destruirá instantaneamente uma ferramenta de metal duro se for aplicada ao titânio.
Ligas de alumínio
Materiais como o 6061-T6 e o 7075-T6 são os candidatos ideais para a maquinagem de alta velocidade, mas o seu principal obstáculo é a evacuação das limalhas.
Como o material é removido tão rapidamente, as limalhas acumulam-se facilmente nas ranhuras da fresa ou nas cavidades da peça. Se um fluxo elevado de líquido de arrefecimento ou um jato de ar não as remover instantaneamente, a ferramenta voltará a cortar as limalhas, o que prejudica o acabamento da superfície e, muitas vezes, provoca a quebra da fresa.
Aços temperados
A maquinagem de aços para ferramentas (como o H13 ou o D2) com dureza superior a 45 HRC faz com que a atenção se concentre inteiramente na gestão térmica.
Um erro comum é utilizar líquido de arrefecimento de fluxo contínuo. A aplicação de líquido de arrefecimento em ferramentas de metal duro revestidas (como TiAlN) que funcionam a altas velocidades em aço temperado provoca choque térmico, o que leva à formação de microfissuras na aresta de corte. O jato de ar é normalmente a escolha correta neste caso, permitindo que o revestimento avançado da ferramenta absorva e dissipe o calor de forma eficaz.
Titânio e aço inoxidável
Embora sejam frequentemente classificados como “difíceis de maquinar”, o Ti-6Al-4V e os aços inoxidáveis austeníticos (304, 316L) apresentam falhas por razões completamente diferentes.
O titânio apresenta uma condutividade térmica extremamente baixa. O calor não é dissipado com a limalha; concentra-se na zona de corte e é transferido diretamente para a ferramenta. Isto exige um afinamento radial rigoroso da limalha e um líquido de arrefecimento a alta pressão (frequentemente >1000 PSI).
O aço inoxidável, por outro lado, sofre endurecimento por deformação rapidamente. A fresagem ascendente é obrigatória Isto é necessário para garantir que a limalha comece grossa e termine fina. Se a ferramenta roçar ou permanecer num canto devido a velocidades de avanço conservadoras, a superfície do material endurece. A passagem seguinte da fresa irá então encontrar uma superfície significativamente mais dura, levando a uma rápida formação de rebarbas (BUE) e à falha da ferramenta.
| Tipo e estado do material[ref.: 24] | Dificuldade principal[ref.: 24] | Bases para a seleção de processos[ref.: 24] | Foco no corte experimental[ref.: 24] |
|---|---|---|---|
| Al 6061-T6 / 7075-T6[ref.: 24] | Embalagem e recorte de chips.[ref.: 24] | Altas rotações, velocidades de avanço elevadas, grande volume de líquido de arrefecimento.[ref.: 24] | Assegure a remoção completa das limalhas dos cavidades profundas.[ref.: 24] |
| Aços temperados (>45 HRC)[ref.: 24] | Desgaste do gume da ferramenta; choque térmico.[ref.: 24] | Engate radial leve, revestimentos especializados (TiAlN), jato de ar.[ref.: 24] | Acompanhar o desgaste das ferramentas e a degradação do acabamento superficial.[ref.: 24] |
| Titânio (Ti-6Al-4V)[ref.: 24] | O calor concentra-se na ferramenta.[ref.: 24] | Desbaste radial rigoroso, líquido de arrefecimento a alta pressão.[ref.: 24] | Monitorize a carga do eixo e a temperatura da ferramenta.[ref.: 24] |
| Aço inoxidável (304 / 316L)[ref.: 24] | Endurecimento por deformação; aresta reforçada (BUE).[ref.: 24] | Velocidades de avanço constantes e ininterruptas; fresagem em subida obrigatória.[ref.: 24] | Verifique se há material soldado à aresta de corte.[ref.: 24] |
Que máquinas, ferramentas e dispositivos de fixação é necessário controlar?
A maquinação de alta velocidade é um processo que envolve todo o sistema. Executar percursos de ferramenta avançados numa máquina que não possua a rigidez ou as capacidades de controlo necessárias só resultará em vibrações e peças rejeitadas.
Eixo e eixos
Um fuso de 20 000 RPM pouco significa sem a rigidez dinâmica necessária para absorver as vibrações de alta frequência. Igualmente crucial é a aceleração dos eixos (controlo do jerk).
Se a máquina não conseguir acelerar fisicamente com rapidez suficiente para atingir a velocidade de avanço programada antes de chegar ao canto seguinte, a ferramenta fica parada. Em materiais como o aço inoxidável, esta perda imediata de velocidade danifica a peça e a ferramenta. A máquina deve manter um binário adequado e um movimento contínuo em toda a sua gama de trabalho.
Montagem de ferramentas
A velocidades superiores a 15 000 RPM, o conjunto da ferramenta deve funcionar como uma única unidade perfeitamente equilibrada. A leitura total do indicador (TIR), ou excentricidade, deve permanecer no mínimo absoluto — normalmente abaixo de 0,005 mm.
As pinças ER padrão têm dificuldade em manter esta consistência a altas velocidades. Os mandris de encaixe por contração ou hidráulicos são padrão nas máquinas de alta velocidade (HSM), uma vez que proporcionam um aperto concêntrico de 360 graus. O saliente da ferramenta também deve ser mantido o mais curto quanto matematicamente possível, para evitar a deflexão.
Suporte da peça de trabalho
Embora o HSM gere forças de corte globais mais baixas devido ao contacto radial reduzido, a fixação deve ter em conta a tensão induzida. Se um componente de paredes finas for fixado com força excessiva, será cortado na perfeição na máquina, mas deformar-se-á para fora das tolerâncias no momento em que for libertado (recuperação elástica).
Para resolver esta situação, as lojas recorrem normalmente a uma abordagem em várias etapas: desbaste a peça, soltando-a para libertar a tensão residual e, em seguida, voltando a fixá-la com cuidado para a passagem final de acabamento a alta velocidade. Os mandris a vácuo são também altamente eficazes, proporcionando um apoio uniforme sem pontos de aperto.
Como definir os parâmetros para o desbaste e o acabamento?
A definição de parâmetros para a maquinação de alta velocidade requer o cálculo de valores-alvo específicos com base na ferramenta e no material, em vez de se basear em suposições com base nos limites da máquina.
Velocidade e avanço
O ponto de partida consiste em determinar a velocidade de corte superficial (Vc) e o avanço por dente (fz) recomendados pelo fabricante da ferramenta.
Por exemplo, a usinagem de Al 6061-T6 com uma fresa de metal duro de 10 mm e 3 canais:
- Valor-alvo de capital de risco: 400 m/min
- Cálculo das RPM:
(400 x 1000) / (3,1416 x 10) = aproximadamente 12 732 RPM - Meta fz: 0,1 mm/dente
- Cálculo da velocidade de avanço:
12 732 × 0,1 × 3 = aproximadamente 3 819 mm/min
Durante os cortes de teste iniciais, um operador poderá ajustar ligeiramente estes valores — talvez para 12 000 RPM e 3 500 mm/min — para evitar as frequências de ressonância específicas daquela configuração concreta da máquina.
Estratégia de desbaste
O desbaste moderno recorre à limpeza adaptativa ou à fresagem trocoidal para controlar o ângulo de engate. Ao manter uma largura de corte radial constante e reduzida, a ferramenta nunca sofre picos de carga nos cantos.
Fundamentalmente, quando o avanço radial fica inferior a 50% do diâmetro da ferramenta, ocorre um fenómeno denominado desbaste radial ocorre. A espessura real da limalha torna-se inferior ao avanço programado por dente. Os programadores têm de aumentar matematicamente a velocidade de avanço para compensar — este efeito de redução da espessura da limalha é precisamente a razão pela qual as máquinas HSM alcançam velocidades de avanço tão impressionantes sem partir as ferramentas.
Estratégia de finalização
O acabamento requer uma configuração totalmente distinta. O objetivo passa da remoção de material em massa para a precisão dimensional e específica rugosidade da superfície (Ra).
Para tal, é necessário deixar uma margem de material precisa e consistente (por exemplo, 0,1 mm) durante a fase de desbaste. A passagem de acabamento utiliza, então, um avanço lateral calculado com base na altura de recorte necessária. Tentar utilizar uma única ferramenta e um único conjunto de parâmetros tanto para o desbaste pesado como para o acabamento de precisão compromete sempre a qualidade da peça.
Exemplo de ajuste do processo:
Considere um suporte de alumínio para a indústria aeroespacial que tenha sido previamente desbastado com uma ferramenta de 12 mm, com cortes pesados e lentos que demoraram 45 minutos. Ao passar a utilizar uma ferramenta de 8 mm com uma estratégia de desbaste adaptativa (cortes axiais profundos, deslocamento radial leve e avanço elevado para tirar partido do afinamento das limalhas), o tempo de ciclo diminuiu para 18 minutos. O desgaste resultante e as poupanças exatas são avaliados na fase seguinte.
Como resolver problemas e verificar os resultados?
Quando um processo de alta velocidade falha, isso acontece rapidamente. Para corrigir o problema, é necessário efetuar uma verificação metódica da configuração mecânica antes de alterar os parâmetros CAM ou o código G.
Marcas de atrito
O ruído de vibração é uma vibração que fica impressa na peça. Normalmente manifesta-se sob a forma de faixas verticais nos cantos, marcas em espiral no fundo de cavidades profundas ou um som “estridente” durante as passagens em paredes finas.
O primeiro ajuste nunca deve consistir numa redução generalizada da velocidade do fuso. Em primeiro lugar, verifique o saliente da ferramenta; mesmo um excesso de 2 mm pode causar ressonância grave. Em segundo lugar, verifique se o sistema de fixação da peça apresenta flexibilidade. Se ambos forem rígidos, deve ajustar as RPM do fuso — aumentando-as ou diminuindo-as ligeiramente — para encontrar uma zona harmónica estável. Abrandar cegamente muitas vezes mantém-no na zona de vibração, ao mesmo tempo que reduz drasticamente a sua velocidade de avanço.
Desgaste da ferramenta
Na fresagem de alta velocidade, as ferramentas devem apresentar um desgaste previsível ao longo do flanco. Se observar micro-lascas na aresta de corte, é provável que a ferramenta esteja a sofrer um choque térmico (muitas vezes devido à utilização de líquido de arrefecimento em aço temperado) ou um desvio excessivo no porta-ferramentas.
Se observar alumínio soldado às ranhuras (borda acumulada, ou BUE), significa que a evacuação das limalhas falhou. Normalmente, isto significa que a pressão do líquido de arrefecimento está demasiado baixa ou que a ferramenta está a recortar limalhas retidas numa cavidade. Registe exatamente onde ocorre o desgaste — raio do canto, aresta de ataque ou ranhura — para determinar se a estratégia do percurso da ferramenta ou o fornecimento de líquido de arrefecimento necessitam de ajustes.
Inspeção de peças
A verificação de uma peça HSM vai além de a colocar numa CMM (máquina de medição por coordenadas).
É fundamental ter em conta que os metais se dilatam devido ao calor gerado durante a maquinagem. Nunca inspecione uma peça HSM imediatamente após esta sair da máquina. A peça deve arrefecer até atingir a temperatura ambiente padrão de metrologia (20 °C / 68 °F); caso contrário, as suas leituras de tolerâncias apertadas serão totalmente erradas assim que o metal arrefecer. Além disso, deve medir a peça após é libertado do torno para verificar se existe alguma deformação por retorno elástico. Uma passagem de acabamento HSM devidamente executada deve também resultar numa aresta praticamente sem rebarbas, comprovando que as forças de corte estavam perfeitamente equilibradas.
| Sintoma do defeito[ref.: 25] | Verificação de prioridades[ref.: 25] | Sentido do ajuste[ref.: 25] | Método de verificação[ref.: 25] |
|---|---|---|---|
| Conversas de canto[ref.: 25] | Queda da aceleração do eixo; saliência da ferramenta.[ref.: 25] | Ajustar a otimização do avanço nos cantos da CAM; encaixar a ferramenta mais profundamente no suporte.[ref.: 25] | Execute um contorno de teste; verifique visualmente se existem faixas verticais.[ref.: 25] |
| Lasca na aresta[ref.: 25] | Tipo de líquido de arrefecimento (choque térmico); excentricidade do porta-ferramentas.[ref.: 25] | Mude para jato de ar (para metais duros); verifique o TIR com um indicador de quadrante.[ref.: 25] | Inspecione o gume da ferramenta com ampliação após 10 passagens.[ref.: 25] |
| Distorção Dimensional[ref.: 25] | Tensão de fixação (pressão do torno); temperatura da peça.[ref.: 25] | Adicione uma passagem de desbaste para alívio de tensões; deixe a peça repousar até atingir os 20 °C antes da medição na CMM.[ref.: 25] | Inspeção por CMM com a peça fixada vs. sem fixação.[ref.: 25] |
| Borda reforçada (BUE)[ref.: 25] | Evacuação de limalhas; habitação.[ref.: 25] | Aumente a pressão do líquido de arrefecimento; assegure uma fresagem em subida contínua.[ref.: 25] | Inspecione as ranhuras para verificar se há material soldado; verifique se a peça apresenta sinais de atrito excessivo.[ref.: 25] |
Como comparar custos, prazos de entrega e orçamentos?
Um tempo de ciclo mais rápido não significa, automaticamente, uma peça mais barata. Os responsáveis pelas compras e os engenheiros devem avaliar o custo total do processo de fabrico para determinar se a HSM é economicamente vantajosa para a sua encomenda específica.
Custo total das peças
Avaliar orçamentos com base exclusivamente no “tempo de máquina” é uma armadilha comum. O HSM reduz drasticamente o tempo de ciclo, mas aumenta os custos iniciais. É necessário comparar o tempo de programação CAM, o custo dos sistemas de fixação especializados, a tarifa horária da máquina (que é mais elevada no caso dos fusos dinâmicos) e as ferramentas equilibradas de alta qualidade.
No entanto, o HSM elimina frequentemente o dispendioso pós-processamento. Se um processo HSM custar mais 10 em ferramentas, mas poupar 20 em refinamento manual e, com o tempo de EDM, o custo total da peça diminui. Além disso, a eliminação das configurações secundárias melhora drasticamente o tempo de funcionamento do fuso e a eficácia global do equipamento (OEE).
Quantidade e prazo de entrega
Os custos de preparação (programação CAM avançada e acessórios personalizados) devem ser amortizados ao longo da quantidade da encomenda. No caso de um único protótipo, o desbaste padrão é frequentemente mais económico, uma vez que a programação é rápida. Para um lote de 50 unidades ou mais, a HSM torna-se altamente competitiva.
O prazo de entrega também deve ser analisado de forma holística. Embora a HSM reduza o ciclo de maquinagem propriamente dito, a verdadeira vantagem em termos de prazo de entrega advém da eliminação de operações secundárias. Uma peça que sai da fresadora completamente acabada evita a fila de espera para o departamento de polimento ou de eletroerosão, reduzindo em vários dias o prazo total de entrega.
Documentação do fornecedor
Ao solicitar orçamentos, indique a revisão exata da norma CAD, o tipo de material e o estado de endurecimento (por exemplo, Al 6061-T6 vs. T4), o volume da encomenda, as tolerâncias críticas e o acabamento Ra pretendido.
Por sua vez, os gestores de compras devem procurar obter provas concretas por parte do fornecedor. Peçam-lhes o plano de usinagem específico para verificar se pretendem utilizar EDM ou fresagem direta de material duro. No caso de encomendas de grande volume, peçam um Relatório de Capacidade do Processo (Cpk) em dimensões críticas. Um verdadeiro fornecedor de HSM disporá da estabilidade térmica e da gestão do desgaste das ferramentas necessárias para manter um Cpk > 1,33 ao longo de centenas de peças.
| Fator de custo[ref.: 26] | Roteamento tradicional (500 unidades)[ref.: 26] | Roteamento HSM (500 unidades)[ref.: 26] |
|---|---|---|
| Configuração e preparação do CAM[ref.: 26] | 2 horas ($150 no total)[ref.: 26] | 4,5 horas ($350 no total)[ref.: 26] |
| Tempo de ciclo da máquina[ref.: 26] | 45 minutos / parte[ref.: 26] | 18 minutos / parte[ref.: 26] |
| Taxa da máquina[ref.: 26] | $60 / hora ($45,00 / peça)[ref.: 26] | $75 / hora ($22,50 / peça)[ref.: 26] |
| Custo das ferramentas[ref.: 26] | $2,00 / peça[ref.: 26] | $8,00 / peça[ref.: 26] |
| Pós-processamento (remoção de rebarbas/EDM)[ref.: 26] | $3,00 / peça[ref.: 26] | $0.00 (Acabamento à máquina)[ref.: 26] |
| Custo total por peça[ref.: 26] | $50.30 (configuração (+$0,30) amortizada)[ref.: 26] | $30.50 (configuração (+$0,70) amortizada)[ref.: 26] |
| Tempo total de produção[ref.: 26] | ~47 dias (inclui filas secundárias)[ref.: 26] | ~20 dias (diretamente para o controlo de qualidade)[ref.: 26] |
Está pronto para ver se os seus componentes podem beneficiar da maquinagem de alta velocidade? Envie hoje mesmo à Shengen os seus ficheiros CAD 3D, os requisitos de materiais e as tolerâncias críticas para uma análise abrangente de DFM, avaliação do traçado e orçamento de produção.
Olá, chamo-me Kevin Lee

Nos últimos 10 anos, tenho estado imerso em várias formas de fabrico de chapas metálicas, partilhando aqui ideias interessantes a partir das minhas experiências em diversas oficinas.
Entrar em contacto
Kevin Lee
Tenho mais de dez anos de experiência profissional no fabrico de chapas metálicas, especializando-me em corte a laser, dobragem, soldadura e técnicas de tratamento de superfícies. Como Diretor Técnico da Shengen, estou empenhado em resolver desafios complexos de fabrico e em promover a inovação e a qualidade em cada projeto.
Recursos relacionados

Estampagem progressiva vs. composta vs. por matriz de transferência

Materiais para prototipagem: como escolher o material certo