L'alluminio 6063 è una lega di media resistenza e altamente estrudibile, utilizzata principalmente per profili architettonici, telai di apparecchiature automatizzate e dissipatori di calore per componenti elettronici. Nota per l'eccellente finitura superficiale e la resistenza alla corrosione, è facilmente anodizzabile ma richiede un'attenta scelta del trattamento termico (T5 o T6) per bilanciare la formabilità con la capacità di carico.
La scelta del 6063 non si limita alla semplice lettura della scheda tecnica del materiale. Per garantire il successo di un progetto è necessario trovare il giusto equilibrio tra i costi iniziali delle matrici di estrusione e i tempi di lavorazione secondaria con macchine CNC, evitando al contempo le insidie più comuni che si presentano in officina, come l’accumulo di materiale sui bordi (BUE) o la distorsione da saldatura.
Oltre alle proprietà standard del materiale, questa guida illustra in dettaglio come lavorare effettivamente l’alluminio 6063. Tratteremo le differenze concrete tra i gradi T5 e T6, come evitare i problemi più comuni nella lavorazione meccanica e quali informazioni il vostro fornitore deve trovare in una richiesta di preventivo.
Guida rapida: Alluminio 6063
| Attributo[rif.: 31] | Dettagli[rif.: 31] |
|---|---|
| Famiglia di leghe[rif.: 31] | Serie 6xxx (magnesio e silicio)[rif.: 31] |
| Caratteri comuni[rif.: 31] | T5, T6 (O e T4 disponibili per la formatura pesante)[rif.: 31] |
| Moduli tipici[rif.: 31] | Profili estrusi su misura, tubi standard, profilati a U[rif.: 31] |
| Usi principali[rif.: 31] | Sistemi architettonici, telai per l'automazione, dissipatori di calore, corpi di involucri[rif.: 31] |
| Vantaggi principali[rif.: 31] | Eccezionale estrudibilità per pareti sottili, risposta di anodizzazione altamente uniforme[rif.: 31] |
| Principali limiti[rif.: 31] | Resistenza allo snervamento inferiore rispetto al 6061; calo significativo della resistenza nelle zone termicamente alterate (HAZ) delle saldature[rif.: 31] |
| Implicazioni in termini di costi e approvvigionamento[rif.: 31] | Costo contenuto delle materie prime; le matrici di estrusione personalizzate hanno solitamente una capacità compresa tra $500 e $2.000, con tempi di consegna di 2–4 settimane.[rif.: 31] |
Comprendere la composizione, i tipi di tempra e le proprietà del materiale 6063
Per utilizzare correttamente l'alluminio 6063 in un progetto, è necessario comprendere in che modo le sue specifiche proprietà chimiche e il trattamento termico ne determinano i limiti meccanici in officina.
Composizione della lega
Il 6063 è legato principalmente con magnesio (Mg) e silicio (Si). L'intervallo di composizione standard è:
- Silicio (Si): 0.20 – 0.60%
- Magnesio (Mg): 0.45 – 0.90%
- Ferro (Fe): 0,351 TP3T max
- Rame (Cu): 0,101 TP3T max
- Zinco (Zn), manganese (Mn), cromo (Cr), titanio (Ti): 0,101 TP3T al massimo ciascuno
Il magnesio e il silicio si combinano per formare il siliciuro di magnesio (Mg₂Si), che conferisce alla lega la resistenza strutturale dopo il trattamento termico. Tuttavia, il parametro di produzione più critico in questo caso è il rigoroso controllo del ferro (<0,35%). Questo basso contenuto di ferro non serve solo a garantire la resistenza alla corrosione, ma riduce al minimo l’usura degli stampi durante il processo di estrusione. È proprio per questo motivo che i profili in 6063 possono raggiungere tolleranze dimensionali più strette e pareti molto più sottili rispetto al 6061.
Tempere T5 e T6
Il 6063 viene solitamente fornito nelle condizioni di tempra T5 o T6. La scelta influisce direttamente sulla resistenza, sulla formabilità e sui costi di approvvigionamento.
- Tempera T5: L'alluminio viene raffreddato ad aria all'uscita dalla matrice di estrusione e successivamente sottoposto a invecchiamento artificiale in forno. Si tratta di un processo altamente efficiente ed economico. Il T5 offre una resistenza moderata ed è la scelta standard per profili architettonici, infissi e involucri estetici.
- Tempera T6: L'alluminio viene sottoposto a trattamento termico in soluzione (in genere raffreddato rapidamente con acqua direttamente sulla pressa) e successivamente sottoposto a invecchiamento artificiale. Ciò massimizza il limite di snervamento del materiale, rendendolo indispensabile per applicazioni portanti quali staffe di montaggio strutturali o telai di macchinari per impieghi gravosi.
Avviso relativo alla produzione: Il T6 è particolarmente soggetto a fessurazioni se il profilo richiede una piegatura secondaria o una profilatura. Se il processo di produzione prevede una piegatura post-estrusione, specificare il T5 o il T4 (invecchiato naturalmente) per evitare scarti.
Dati immobiliari
La tabella riportata di seguito illustra le proprietà meccaniche e fisiche tipiche dei profili estrusi standard 6063-T5 e 6063-T6 a temperatura ambiente. Nota: i valori minimi delle specifiche saranno leggermente inferiori e varieranno in base allo spessore della sezione trasversale.
| Proprietà[rif.: 32] | 6063-T5 (tipico)[rif.: 32] | 6063-T6 (tipico)[rif.: 32] | Implicazioni per la progettazione[rif.: 32] |
|---|---|---|---|
| Resistenza alla trazione finale[rif.: 32] | 186 MPa (27.000 psi)[rif.: 32] | 241 MPa (35.000 psi)[rif.: 32] | Il punto di rottura. Il T6 garantisce un margine di sicurezza più ampio per i carichi strutturali.[rif.: 32] |
| Resistenza allo snervamento[rif.: 32] | 145 MPa (21.000 psi)[rif.: 32] | 214 MPa (31.000 psi)[rif.: 32] | Il punto di deformazione permanente. Fondamentale per i calcoli di resistenza al carico.[rif.: 32] |
| Allungamento a rottura[rif.: 32] | ~12%[rif.: 32] | ~8%[rif.: 32] | Indica la duttilità. Il T5 consente una leggera formatura; il T6 è più fragile.[rif.: 32] |
| Modulo di elasticità[rif.: 32] | 68,9 GPa[rif.: 32] | 68,9 GPa[rif.: 32] | Rigidità del materiale. Entrambe le tempere presentano una deformazione identica sotto lo stesso carico.[rif.: 32] |
| Conduttività termica[rif.: 32] | 209 W/m·K[rif.: 32] | 200 W/m·K[rif.: 32] | L'elevata conduttività rende entrambe le tempere ideali per le applicazioni con dissipatori di calore.[rif.: 32] |
Come utilizzare questi dati: Un errore comune in ambito ingegneristico consiste nel passare dal grado T5 al grado T6 per impedire che un telaio lungo si pieghi (si deformi) sotto un carico pesante. Come dimostra il modulo di elasticità (68,9 GPa), il T6 non è più rigido del T5. Se il componente si flette entro il proprio limite elastico, cambiare il trattamento termico non servirà a nulla; è necessario modificare la geometria del profilo (ad esempio, aumentando lo spessore delle pareti o aggiungendo nervature di rinforzo).
Valuta se il 6063 è adatto al tuo pezzo
Per stabilire se il 6063 sia il materiale giusto, occorre valutare la geometria specifica del vostro componente alla luce delle effettive capacità di estrusione e dei costi di lavorazione.
Applicazioni idonee
Il 6063 è particolarmente indicato quando il progetto prevede l'integrazione di più caratteristiche in un unico profilo o richiede finiture superficiali estetiche specifiche.
- Profili per l'automazione (profili con scanalature a T): Richiede la capacità di estrudere scanalature interne complesse, profonde e strette per il montaggio dei componenti.
- Custodie per apparecchiature elettroniche: Sfrutta il processo di estrusione per realizzare senza giunture la forma di base dell’alloggiamento, integrando guide interne per i circuiti stampati.
- Componenti architettonici: Richiede una risposta impeccabile all'anodizzazione trasparente o colorata per garantire una resistenza agli agenti atmosferici a lungo termine in ambienti esterni.
- Dissipatori di calore: Richiede un'eccellente conduttività termica, unita alla capacità dello stampo di realizzare alette di raffreddamento molto sottili e compatte senza che si strappino.
6063 vs. 6061
Quando si sceglie una lega della serie 6xxx, i reparti acquisti e progettazione tendono solitamente a preferire la 6063 alla 6061.
| Caratteristica[rif.: 33] | 6063[rif.: 33] | 6061[rif.: 33] |
|---|---|---|
| Complessità dell'estrusione[rif.: 33] | Eccellente. Consente di lavorare pareti sottili, cavità complesse e angoli acuti con una minore usura degli utensili.[rif.: 33] | Moderato. Ideale per forme semplici, semisolide, con pareti spesse e uniformi.[rif.: 33] |
| Limite di snervamento (T6)[rif.: 33] | Moderato (~214 MPa)[rif.: 33] | Elevata (~276 MPa)[rif.: 33] |
| Lavorabilità[rif.: 33] | Giusto. Il materiale più morbido produce trucioli gommosi che causano l’accumulo di materiale sui bordi (BUE) degli utensili da taglio. Ciò aumenta i tempi di ciclo CNC a causa della necessità di avanzamenti più lenti o di una foratura a picchiettamento specializzata.[rif.: 33] | Bene. Le schegge si staccano in modo netto. Particolarmente indicato per la lavorazione CNC ad alta velocità o per pezzi che richiedono un'elevata asportazione di materiale.[rif.: 33] |
| Risposta sull'anodizzazione[rif.: 33] | Eccellente. Garantisce una finitura uniforme e brillante, con una corrispondenza cromatica costante tra i diversi lotti.[rif.: 33] | Buono. A volte può apparire leggermente più opaco, giallastro o di aspetto non uniforme rispetto al 6063.[rif.: 33] |
Nota sulle alternative di approvvigionamento: Se ci si rifornisce in Europa, il 6060 è un sostituto comune. Si tratta di una variante meno legata del 6063 (con minore contenuto di Mg e Si), che consente velocità di estrusione ancora più elevate per geometrie estremamente complesse, sebbene presenti una resistenza meccanica leggermente inferiore. Verificate i requisiti di carico prima di accettare il 6060 come sostituto diretto.
Estrusione vs. Lamiera (Profilo 6063 vs. Lamiera 5052)
Durante la fase di introduzione di un nuovo prodotto (NPI) per componenti quali involucri su misura, gli ingegneri si trovano spesso a valutare se investire in uno stampo personalizzato per l’estrusione dell’alluminio 6063 oppure progettare un assemblaggio in lamiera piegata 5052.
La soglia: In genere, il punto di pareggio tra l'investimento in attrezzature personalizzate per l'estrusione di profilati 6063 e la realizzazione di un assemblaggio in lamiera si attesta intorno alle 250–500 unità, a seconda della quantità di saldature e di assemblaggio manuale richiesta dal progetto in lamiera.
| Requisiti relativi ai componenti[rif.: 34] | Materiale/Processo candidato[rif.: 34] | Condizioni da verificare prima dell'approvvigionamento[rif.: 34] |
|---|---|---|
| Sezioni trasversali complesse (ad es. piste dei circuiti stampati, sedi per viti)[rif.: 34] | 6063 Estrusione su misura[rif.: 34] | Verificare che il budget iniziale per gli stampi ($500-$2000) sia giustificato dal volume di produzione.[rif.: 34] |
| Piccoli volumi o prototipi rapidi (< 50 unità)[rif.: 34] | 5052 Piegatura della lamiera[rif.: 34] | Verificare che il progetto possa effettivamente essere realizzato con utensili standard per presse piegatrici senza che si verifichino collisioni.[rif.: 34] |
| Corpo esterno senza giunture[rif.: 34] | 6063 Estruso cavo[rif.: 34] | Elimina i cordoni di saldatura lunghi e costosi. Assicurarsi di disporre di una strategia alternativa per la chiusura delle estremità (ad esempio, tappi terminali stampati).[rif.: 34] |
| Ampia gamma di schemi di foratura personalizzati su più facce[rif.: 34] | 5052 Lamiera (taglio laser/punzonatura e successiva piegatura)[rif.: 34] | In genere è più veloce ed economico eseguire la punzonatura o il taglio laser su una lamiera piana prima della piegatura piuttosto che impostare un profilo 3D in una fresatrice CNC a 4 assi.[rif.: 34] |
| Finitura cosmetica di alta qualità[rif.: 34] | 6063 Estrusione + Anodizzazione[rif.: 34] | Verificate che il vostro fornitore sia in grado di gestire le linee di stampaggio. Il 6063 offre una finitura anodizzata estetica superiore e più uniforme rispetto al 5052.[rif.: 34] |
Progettazione di profili 6063 per estrusione e assemblaggio
La forma fisica di un profilo 6063 è determinata dalla matrice di estrusione, ma una progettazione inadeguata della sezione trasversale comporta il guasto prematuro della matrice, profili deformati o costi eccessivi di lavorazione secondaria. La progettazione per l'estrusione richiede il controllo del flusso del materiale e la pianificazione in base alle effettive esigenze di assemblaggio.
Pareti e nervature
Lo spessore uniforme delle pareti è la regola fondamentale nella progettazione dell'estrusione. Quando una sezione trasversale passa bruscamente da una parte spessa a una parete sottile, la parte sottile si raffredda più rapidamente dopo essere uscita dalla matrice, causando la deformazione o l'incurvatura dell'intero profilo.
- Transizioni tra le pareti: Se lo spessore deve variare, utilizzare ristreggimenti graduali o raggi ampi anziché gradini bruschi.
- Scanalature profonde e nervature sottili: L'estrusione di una scanalatura profonda e stretta richiede la presenza, all'interno dello stampo, di una “linguetta” di acciaio per utensili altrettanto sottile e non sostenuta. L'enorme pressione dell'alluminio in flusso può causare la rottura di questa linguetta. Ove possibile, mantenere un rapporto profondità/larghezza inferiore a 3:1 per le scanalature.
- Raggi: Gli angoli interni acuti fungono da concentratori di sollecitazioni sullo stampo. Specificare un raggio interno minimo compreso tra 0,5 mm e 1,0 mm per prolungare la durata dello stampo e migliorare il flusso del materiale.
- Simmetria: I profili asimmetrici presentano un flusso irregolare, costringendo il costruttore dello stampo a rallentare artificialmente il lato più pesante. I progetti simmetrici — o quelli raggruppati in stampi simmetrici a più cavità — consentono di ottenere pezzi più diritti con tolleranze più strette.
Tolleranze e sistemi di riferimento
L'estrusione è un processo termomeccanico: l'alluminio viene spinto attraverso una matrice ad alte temperature e poi stirato. Non può eguagliare la precisione di una fresatura CNC appena uscita dalla pressa.
Attenzione: la trappola della tolleranza nel cartiglio
Un errore tecnico comune e costoso consiste nel lasciare le tolleranze standard predefinite del cartellino tecnico (ad esempio, ISO 2768-m, ±0,1 mm) sulle quote grezze dei profili estrusi. Le tolleranze standard di estrusione sono in genere comprese tra ±0,2 mm e ±0,5 mm, a seconda delle dimensioni del profilo. Imponete tolleranze strette solo su elementi specifici lavorati con macchine CNC; in caso contrario, lo stabilimento rifiuterà il disegno o proporrà un prezzo esorbitante.
- Linearità e torsione: Tutti i profili estrusi presentano una curvatura e una torsione intrinseche lungo tutta la loro lunghezza. Se un profilo lungo richiede una superficie di accoppiamento perfettamente piana, non affidarsi alla superficie grezza del profilo estruso. Aggiungere un tolleranza di lavorazione (in genere da 1,0 mm a 2,0 mm) al profilo estruso, che viene poi rifilato su una fresatrice.
- Datum: Scegliere punti di riferimento stabili e facilmente accessibili. Evitare di utilizzare pareti sottili e flessibili o superfici esterne estetiche come punti di riferimento primari per le configurazioni CNC, poiché la forza di serraggio deformerebbe il pezzo prima ancora che la fresa lo tocchi.
Caratteristiche dell'assemblaggio
L'estrusione consente di integrare direttamente nella materia prima le funzioni di assemblaggio, eliminando così le operazioni secondarie. Tuttavia, è necessario distinguere le caratteristiche che possono essere estruse da quelle che devono essere lavorate.
- Integrare nell'estrusione: Scanalature a T per dadi imperdibili, boccole filettate (dimensionate per viti autofilettanti), giunti a incastro e guide di scorrimento.
- Riserva per la lavorazione CNC: Fori trasversali, allineamenti precisi dei perni di centraggio, asole intersecanti e filettature (se sono richiesti maschi standard).
- Distanza tra utensile e superficie: Quando si progettano sedi interne per viti o canaline per bulloni, verificare che vi sia spazio sufficiente affinché gli utensili di montaggio standard (chiavi, punte per cacciaviti) possano raggiungere l'elemento di fissaggio senza urtare le pareti del profilo.

Controllo dei risultati di lavorazione, piegatura e saldatura
Sebbene il 6063 sia generalmente un materiale che tollera bene gli errori, la sua natura relativamente morbida e le sue specifiche proprietà termiche richiedono controlli rigorosi in officina per evitare scarti e mantenere la precisione dimensionale.
Lavorazione CNC
Poiché il 6063 è più morbido e “gommoso” rispetto al 6061, presenta alcune difficoltà specifiche durante Lavorazione CNC.
- Controllo dei chip e bordo rinforzato (BUE): I trucioli del 6063 tendono ad aderire al tagliente, compromettendo la finitura superficiale e causando infine la rottura dell'utensile. Utilizzare utensili in carburo lucidato con angolo di spoglia elevato (i rivestimenti DLC sono particolarmente efficaci) in combinazione con un refrigerante ad alta pressione o una lubrificazione a nebbia per espellere immediatamente i trucioli.
- Fissaggio di pareti sottili: Le morse standard per macchine possono deformare i profili 6063 cavi o a pareti sottili. Si consiglia di utilizzare ganasce morbide su misura, sagomate in base alla forma esatta dell’estruso, oppure di ricorrere a mandrini espandibili interni per sostenere le sezioni cave durante le operazioni di fresatura pesante.
- Protocollo di misurazione: Misurare sempre le dimensioni lavorate in un “stato libero” (senza morsetti). Se si lavora un profilo sottile mentre è serrato in una morsa, questo tornerà fuori tolleranza non appena verrà allentata la pressione di serraggio.
Piegatura di profili
La piegatura dei profili in 6063 per applicazioni quali maniglie, telai o curve architettoniche dipende in larga misura dal grado di tempra e dalla geometria della sezione trasversale.
- Limiti di temperatura: La piegatura di un profilo T6 comporterà quasi certamente la formazione di crepe o un grave effetto “buccia d’arancia” sul raggio esterno. Le operazioni di piegatura devono essere eseguite su pezzi con tempra T4 o T5. Se è indispensabile la resistenza del T6, piegare il pezzo allo stato T4 e sottoporlo successivamente a invecchiamento artificiale fino a raggiungere lo stato T6.
Regola empirica per la piegatura:
Per i gradi di tempra T4/T5, è consigliabile mantenere un raggio di curvatura minimo pari a 3-4 volte lo spessore del profilo, al fine di evitare la frattura. Raggi più stretti richiedono l'uso di utensili specializzati o una ricottura localizzata.
- Deformazione: Durante la piegatura, i profili cavi tendono a collassare o a deformarsi lungo il raggio interno. Ciò richiede un sostegno interno durante l’operazione, che in genere si ottiene utilizzando mandrini flessibili, riempimento con sabbia o piegatura a trazione rotativa con matrici di pulizia specializzate.
- Verifica: L'alluminio presenta notevoli ritorno a molla. È sempre necessario eseguire una prova di piegatura su un campione fisico utilizzando il lotto di profili effettivamente in produzione prima di definire la geometria dello stampo di piegatura.
Giunti saldati
La saldatura dell'alluminio 6063 è comunemente utilizzata per l'assemblaggio dei telai, ma l'apporto di calore altera l'integrità strutturale del materiale e, se non pianificata correttamente, può rovinare le finiture estetiche.
Avviso: l’effetto “alone nero” dell’anodizzazione”
L'ER4043 è il filo di apporto più comunemente utilizzato per il 6063 grazie alla sua eccellente fluidità e resistenza alle fessurazioni. Tuttavia, l'ER4043 contiene un'elevata percentuale di silicio, che durante la processo di anodizzazione, lasciando un brutto “alone” attorno alla saldatura. Se il gruppo saldato richiede una finitura estetica trasparente o anodizzata a colori, specificare il filo di apporto ER5356. Si abbina molto meglio al colore del metallo di base 6063, anche se è leggermente più difficile da saldare.
- La zona termicamente alterata (HAZ): Il calore proveniente da Saldatura TIG o MIG distrugge localmente il trattamento termico T5/T6. Si prevede una riduzione del limite di snervamento da 30% a 40% nella zona termicamente alterata (HAZ). Progettare la struttura in modo che le saldature siano posizionate lontano dai punti di massima sollecitazione.
- Controllo della distorsione: L'elevata conduttività termica dell'alluminio 6063 fa sì che il calore si propaghi rapidamente, provocando la deformazione dei profili sottili. Per gestire la distorsione termica, è necessario utilizzare dispositivi di fissaggio rigidi, blocchi di raffreddamento in rame per dissipare il calore e sequenze di saldatura a punti anziché passaggi continui.
Caso pratico in officina: deformazione di un profilo a pareti sottili
- Il problema: La saldatura TIG di un telaio elettronico in 6063-T5 con spessori di 1,5 mm ha provocato una grave deformazione termica, causando il disallineamento delle guide interne estruse per i circuiti stampati e impedendone l'assemblaggio.
- L'adeguamento: La sequenza di saldatura è stata modificata, passando da passate continue a una saldatura a punti sfalsati. Alcuni blocchi di raffreddamento in rame sono stati integrati nel dispositivo di fissaggio per la saldatura, direttamente dietro le piste del circuito stampato, per fungere da dissipatori di calore.
- Il risultato: Il telaio ha garantito la stabilità dimensionale lungo la diagonale, mantenendo parallele le piste del circuito stampato ed eliminando la necessità di un’operazione di raddrizzatura successiva alla saldatura.
Specificare le finiture per l'aspetto estetico e l'adattamento in fase di assemblaggio
Specificare “buona finitura superficiale” su un disegno non garantisce nulla. L’alluminio 6063 si presta molto bene ai trattamenti estetici, ma per ottenere un risultato ripetibile è necessario definire le operazioni di preparazione, lo spessore del rivestimento e i difetti accettabili.
Anodizzazione
Il 6063 è la scelta ideale per l'anodizzazione, poiché il suo basso contenuto di leghe garantisce uno strato di ossido trasparente e omogeneo. Tuttavia, l'anodizzazione è un processo traslucido: non nasconde i difetti fisici.
- Preparazione della superficie: L'anodizzazione metterà in risalto, anziché nascondere, le linee dello stampo di estrusione e i segni lasciati dagli utensili CNC. Se è richiesta una superficie estetica uniforme, il pezzo deve essere preparato meccanicamente (spazzolato o sabbiato) o inciso chimicamente prima di essere immerso nel bagno di anodizzazione.
- Segni di deformazione: L'anodizzazione richiede un collegamento elettrico fisico. Specificare sul disegno le posizioni ammesse per i “segni di fissaggio” (di solito superfici interne non a vista), poiché questi punti di contatto rimarranno in alluminio nudo.
- Alterazione del colore della saldatura: Si ricordi che le zone termicamente alterate (HAZ) e i fili di apporto ricchi di silicio assumono una tonalità diversa (spesso grigio scuro) dopo l’anodizzazione. Si raccomanda di progettare le superfici estetiche lontano dai giunti saldati.
Sabbiatura e spazzolatura
Le finiture meccaniche vengono utilizzate per ottenere una texture uniforme prima del rivestimento finale.
- Granigliatura: Garantisce una finitura opaca e non direzionale. È particolarmente efficace nel mascherare lievi segni di estrusione e lievi imperfezioni dovute alla lavorazione. Tuttavia, la sabbiatura presenta dei limiti: non è in grado di eliminare solchi profondi o segni marcati lasciati da una fresa da sgrossatura.
- Spazzolatura: Conferisce una grana direzionale. È necessario specificare la direzione della grana sul disegno (ad es., “Spazzolare parallelamente alla dimensione maggiore”). Richiedere un campione fisico di bordo per concordare la granulosità della finitura a spazzola prima di autorizzare la produzione in serie.
Rivestimento in polvere
La verniciatura a polvere garantisce una finitura robusta e resistente ai raggi UV, ideale per ambienti esterni o condizioni estreme. La verniciatura elettroforetica (e-coating) è un’alternativa molto più sottile, spesso utilizzata per geometrie complesse o come primer anticorrosivo.
- Accumulo dimensionale: A differenza dell'anodizzazione standard (che aggiunge circa 5-25 micron), la verniciatura a polvere aggiunge uno spessore significativo, in genere compreso tra 60 e 120 micron. Ciò comprometterà le tolleranze di assemblaggio strette.
- Mascheratura vs. filettatura sovradimensionata: È necessario definire esplicitamente i requisiti di schermatura per gli accoppiamenti dei cuscinetti e i punti di messa a terra elettrica.
Consiglio per l'officina: gestione dei fori filettati
Mascherare decine di piccoli fori filettati con tappi in silicone è un’operazione che richiede molto lavoro. Per ridurre i costi, specificare filettatura sovradimensionata (ad esempio, utilizzando un maschio sovradimensionato di +0,1 mm) prima della verniciatura. L’accumulo di polvere ridurrà naturalmente il diametro della filettatura, consentendo alle viti standard di adattarsi perfettamente senza necessità di mascheratura manuale.
Indicazione suggerita per la finitura superficiale (esempio di nota di disegno):
- FINITURA: SABBIATURA CON PERLE DI VETRO (GRANA 80) SU TUTTE LE SUPERFICI ESTERNE PER OTTENERE UNA TEXTURE OPACA UNIFORME.
- ANODIZZAZIONE: MIL-A-8625 TIPO II, CLASSE 2 (NERO). SPESSORE 15-25 MICRON.
- MASCHERATURA: NON SONO AMMESSI SEGNI DI SUPPORTO SULLE SUPERFICI CONTRASSEGNATE CON “A” (LATO ESTETICO). FORI FILETTATI SOVRADIMENSIONATI DI +0,1 mm, NON È NECESSARIA LA MASCHERATURA.
Confronta i costi di attrezzature, lavorazione meccanica e pezzi finiti
Un prezzo più basso della materia prima non significa automaticamente che il componente sia più economico. Il costo di un componente in 6063 dipende dall’efficacia con cui si riesce a bilanciare i costi iniziali delle attrezzature di estrusione con il tempo necessario per la lavorazione secondaria con macchine CNC.
Attrezzature e volumi
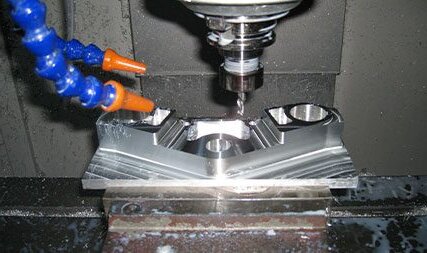
L'utilizzo di profili standard disponibili in commercio (come una barra piatta piena) consente di evitare i costi iniziali di attrezzaggio, ma impone di asportare 80% di materiale per ottenere la forma finale. Gli stampi personalizzati per l’estrusione del 6063 sono relativamente economici, con un costo che varia in genere da 500 a 2.000 a seconda della complessità del profilo.
La realtà dei MOQ (quantità minime d'ordine):
Sebbene lo stampo personalizzato sia economico, occorre tenere presente il quantitativo minimo ordinabile (MOQ) di materiale richiesto dallo stabilimento di estrusione, che in genere va da 500 kg a 1.000 kg per ciclo. Se il volume annuale è di sole 50 piccole unità, lo stampo si ripaga da solo, ma tenere in magazzino 500 kg di materia prima comprometterà il ritorno sull’investimento. L’estrusione su misura è economicamente vantaggiosa quando il volume giustifica i quantitativi minimi di materia prima.
Operazioni secondarie
Ogni volta che un pezzo viene caricato su una macchina CNC, i costi aumentano. L'obiettivo è quello di estrudere la maggior parte possibile della geometria.
- Estrudi questo: Rilievi a vite continua, guide di scorrimento, alette di raffreddamento e scanalature decorative.
- Prova questo: Fori precisi per cuscinetti, fori trasversali e superfici di accoppiamento fresate frontalmente che richiedono un’elevata planarità.
- La trappola dei costi: Evitate di progettare profili con cavità profonde e chiuse che richiedono frese a punta lunga per la pulizia. Se l'utensile vibra, lo stabilimento vi addebiterà i costi dovuti alle velocità di avanzamento ridotte e all'elevato numero di scarti.
Compromessi progettuali: estrusione su misura vs. lavorazione CNC da solido
La tabella che segue presenta un confronto dei costi per un ipotetico involucro elettronico con dissipatore di calore (volume ipotizzato: 500 unità/anno, peso del componente: 1,2 kg).
| Fattore di costo[rif.: 35] | Scenario A: Lavorato con CNC da un blocco pieno di alluminio 6061[rif.: 35] | Scenario B: Profilo estruso 6063 su misura + Lavorazione CNC leggera[rif.: 35] |
|---|---|---|
| Attrezzature iniziali[rif.: 35] | $0 (Sistema di serraggio standard)[rif.: 35] | $1.200 (matrice di estrusione personalizzata)[rif.: 35] |
| Resa del materiale[rif.: 35] | Molto basso (75% di materiale viene trasformato in trucioli)[rif.: 35] | Alto (il profilo è estruso fino a raggiungere una forma quasi definitiva)[rif.: 35] |
| Tempo di ciclo CNC[rif.: 35] | 45 minuti per ogni parte[rif.: 35] | 8 minuti per pezzo (rifinitura delle estremità, foratura e maschiatura di 4 fori)[rif.: 35] |
| Costo unitario del componente[rif.: 35] | $42.00[rif.: 35] | $14.00[rif.: 35] |
| Costo totale del programma (500 pezzi)[rif.: 35] | $21,000[rif.: 35] | $8,200 (Attrezzatura inclusa)[rif.: 35] |
| Condizioni da accettare[rif.: 35] | Si può iniziare domani. Prezzo unitario elevato.[rif.: 35] | Sono necessarie 3-4 settimane per la prova dello stampo. Drastica riduzione dei costi.[rif.: 35] |
Sei pronto a valutare il tuo progetto di estrusione o lavorazione meccanica? Vi preghiamo di fornirci i vostri disegni, le quantità previste e i requisiti relativi alla finitura superficiale in modo da poter valutare la tempra ottimale, il percorso di produzione e il prezzo.
Ciao, sono Kevin Lee
Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata
Materiali per la prototipazione: come scegliere il materiale giusto
Giunzioni a pressione nella lavorazione della lamiera: progettazione, costi e qualità
Acciaio 4140 vs. 4130: lavorazione, saldatura e scelta