Алюминий марки 6063 — это среднепрочный сплав с высокой экструзионной способностью, который в основном используется для изготовления архитектурных профилей, каркасов автоматизированного оборудования и радиаторов для электронных устройств. Он отличается превосходной гладкостью поверхности и коррозионной стойкостью, легко поддается анодированию, однако требует тщательного выбора состояния (T5 или T6) для обеспечения баланса между формуемостью и несущей способностью.
Выбор сплава 6063 — это нечто большее, чем просто изучение технического паспорта материала. Для успешной реализации проекта необходимо найти баланс между первоначальными затратами на экструзионную матрицу и временем, затрачиваемым на последующую обработку на станках с ЧПУ, при этом избегая типичных производственных проблем, таких как наплавленные кромки (BUE) или деформации в местах сварки.
Помимо стандартных характеристик материала, в данном руководстве подробно описан процесс изготовления изделий из алюминия 6063. Мы рассмотрим реальные различия между состояниями T5 и T6, расскажем, как избежать типичных проблем при механической обработке, а также объясним, какую информацию поставщику необходимо указать в запросе на предложение.
Краткое руководство: алюминий 6063
| Атрибут[ссылка: 31] | Подробности[ссылка: 31] |
|---|---|
| Семейство сплавов[ссылка: 31] | Серия 6xxx (магний и кремний)[ссылка: 31] |
| Распространенные темпераменты[ссылка: 31] | T5, T6 (для глубокой штамповки доступны O и T4)[ссылка: 31] |
| Типовые формы[ссылка: 31] | Профили, изготовленные по индивидуальному заказу методом экструзии, стандартные трубы, швеллеры[ссылка: 31] |
| Основные области применения[ссылка: 31] | Архитектурные системы, рамы для автоматизации, радиаторы, корпуса[ссылка: 31] |
| Ключевые преимущества[ссылка: 31] | Превосходная экструдируемость при изготовлении тонкостенных деталей, стабильные характеристики анодирования[ссылка: 31] |
| Основные ограничения[ссылка: 31] | Предел текучести ниже, чем у сплава 6061; значительное снижение прочности в зоне термического влияния сварного шва (HAZ)[ссылка: 31] |
| Последствия для затрат и поставок[ссылка: 31] | Низкая стоимость сырья; стоимость изготовления экструзионных матриц на заказ обычно составляет от $500 до $2,000, а срок изготовления — 2–4 недели.[ссылка: 31] |
Понимание состава, видов закалки и свойств материала 6063
Чтобы правильно использовать алюминий марки 6063 в конструкции, необходимо понимать, как его химический состав и термическая обработка определяют пределы его механических свойств в условиях производства.
Состав сплава
Сплав 6063 в основном легирован магнием (Mg) и кремнием (Si). Стандартный диапазон состава составляет:
- Кремний (Si): 0.20 – 0.60%
- Магний (Mg): 0.45 – 0.90%
- Железо (Fe): 0,351 TP3T (макс.)
- Медь (Cu): 0,101 TP3T макс.
- Цинк (Zn), марганец (Mn), хром (Cr), титан (Ti): 0,101 TP3T, не более по каждому
Магний и кремний образуют при соединении силицид магния (Mg₂Si), который обеспечивает прочность конструкции сплава после термообработки. Однако наиболее важным производственным показателем в данном случае является строгий контроль содержания железа (<0,35%). Такое низкое содержание железа необходимо не только для обеспечения коррозионной стойкости — оно также сводит к минимуму износ матрицы в процессе экструзии. Именно поэтому профили из сплава 6063 позволяют добиться более жестких допусков на размеры и значительно более тонких стенок, чем у профилей из сплава 6061.
Темперы T5 и T6
Алюминий марки 6063 чаще всего поставляется в состоянии T5 или T6. Выбор состояния напрямую влияет на прочность, технологичность и затраты на закупку.
- Температура T5: Алюминий охлаждается на воздухе при выходе из экструзионной матрицы, а затем подвергается искусственному старению в печи. Это высокоэффективный и экономичный процесс. Профиль T5 обладает умеренной прочностью и является стандартным выбором для архитектурных профилей, оконных рам и декоративных ограждений.
- Температура T6: Алюминий подвергается термообработке в растворе (как правило, с охлаждением водой непосредственно на прессе), а затем искусственному старению. Это позволяет максимально повысить предел текучести материала, что делает его незаменимым для несущих конструкций, таких как монтажные кронштейны или рамы тяжелых машин.
Предупреждение для производителей: Профиль T6 очень подвержен растрескиванию, если в процессе изготовления требуется вторичная гибка или профилирование. Если в технологическом маршруте предусмотрена гибка после экструзии, укажите T5 или T4 (естественно выдержанный), чтобы избежать брака.
Данные о недвижимости
В приведенной ниже таблице представлены типичные механические и физические свойства стандартных экструдированных профилей 6063-T5 и 6063-T6 при комнатной температуре. Примечание: Минимальные значения технических характеристик будут несколько ниже и будут варьироваться в зависимости от толщины поперечного сечения.
| Свойство[ссылка: 32] | 6063-T5 (типовой)[ссылка: 32] | 6063-T6 (типовой)[ссылка: 32] | Последствия для проектирования[ссылка: 32] |
|---|---|---|---|
| Предельная прочность на разрыв[ссылка: 32] | 186 МПа (27 000 фунтов на квадратный дюйм)[ссылка: 32] | 241 МПа (35 000 фунтов на квадратный дюйм)[ссылка: 32] | Предельное значение. T6 обеспечивает более широкий запас прочности при воздействии конструктивных нагрузок.[ссылка: 32] |
| Предел текучести[ссылка: 32] | 145 МПа (21 000 фунтов на квадратный дюйм)[ссылка: 32] | 214 МПа (31 000 фунтов на квадратный дюйм)[ссылка: 32] | Точка постоянной деформации. Имеет решающее значение для расчетов несущей способности.[ссылка: 32] |
| Относительное удлинение при разрыве[ссылка: 32] | ~12%[ссылка: 32] | ~8%[ссылка: 32] | Обозначает пластичность. T5 допускает незначительную деформацию; T6 более хрупок.[ссылка: 32] |
| Модуль упругости[ссылка: 32] | 68,9 ГПа[ссылка: 32] | 68,9 ГПа[ссылка: 32] | Жесткость материала. Обе закалки будут прогибаться одинаково под одинаковой нагрузкой.[ссылка: 32] |
| Теплопроводность[ссылка: 32] | 209 Вт/м·К[ссылка: 32] | 200 Вт/м·К[ссылка: 32] | Благодаря высокой теплопроводности оба вида закалки отлично подходят для использования в радиаторах.[ссылка: 32] |
Как использовать эти данные: Распространенной инженерной ошибкой является переход с состояния T5 на T6 с целью предотвращения изгиба (прогиба) длинной рамы под воздействием большой нагрузки. Как показывает модуль упругости (68,9 ГПа), T6 не обладает большей жесткостью, чем T5. Если деталь прогибается в пределах упругости, изменение состояния твердости не поможет; необходимо изменить геометрию профиля (например, увеличить толщину стенок или добавить ребра жесткости).
Определите, подходит ли сплав 6063 для вашей детали
Чтобы определить, подходит ли сплав 6063 для данной задачи, необходимо сопоставить конкретную геометрию детали с реальными возможностями экструзии и затратами на механическую обработку.
Подходящие области применения
Алюминий 6063 хорошо подходит для случаев, когда конструкция предполагает объединение нескольких элементов в одном профиле или требует определённой эстетической отделки поверхности.
- Каркасы для автоматизации (профили с Т-образными пазами): Требуется возможность выдавливания сложных, глубоких и узких внутренних пазов для крепления деталей.
- Корпуса для электронного оборудования: Использует технологию экструзии для бесшовного формирования основной формы корпуса с встроенными внутренними направляющими для печатных плат.
- Архитектурные компоненты: Требуется безупречная реакция на прозрачное или цветное анодирование для обеспечения долговечной устойчивости к воздействию атмосферных факторов при эксплуатации на открытом воздухе.
- Радиаторы: Требуется превосходная теплопроводность в сочетании со способностью матрицы выдавливать очень тонкие и плотные охлаждающие ребра без разрывов.
6063 против 6061
При выборе сплава серии 6xxx специалисты по закупкам и инженеры обычно сравнивают сплавы 6063 и 6061.
| Особенность[ссылка: 33] | 6063[ссылка: 33] | 6061[ссылка: 33] |
|---|---|---|
| Сложность экструзии[ссылка: 33] | Отлично. Обеспечивает обработку тонких стенок, сложных углублений и острых углов с меньшим износом инструмента.[ссылка: 33] | Средняя. Наилучшим образом подходит для простых полутвердых форм с более толстыми однородными стенками.[ссылка: 33] |
| Предел текучести (T6)[ссылка: 33] | Умеренная (~214 МПа)[ссылка: 33] | Высокое (~276 МПа)[ссылка: 33] |
| Обрабатываемость[ссылка: 33] | Верно. Более мягкий материал образует липкие стружки, которые приводят к образованию нагара на кромках (BUE) режущих инструментов. Это увеличивает продолжительность циклов ЧПУ из-за необходимости снижения скорости подачи или применения специального метода «пек-сверления».[ссылка: 33] | Хорошо. Стружка отламывается ровно. Лучше подходит для высокоскоростной обработки на станках с ЧПУ или для деталей, требующих интенсивного снятия материала.[ссылка: 33] |
| Реакция анодирования[ссылка: 33] | Отлично. Обеспечивает однородное, блестящее покрытие с постоянным цветовым соответствием между партиями.[ссылка: 33] | Хорошо. Иногда может выглядеть чуть более тусклым, желтоватым или неравномерным по сравнению с 6063.[ссылка: 33] |
Примечание об альтернативных источниках поставок: При закупках в Европе 6060 является распространенным заменителем. Это менее легированный вариант сплава 6063 (с меньшим содержанием магния и кремния), позволяющий достигать еще более высоких скоростей экструзии при изготовлении деталей чрезвычайно сложной геометрии, хотя он и обладает несколько более низкой механической прочностью. Перед тем как принять 6060 в качестве прямой замены, проверьте требования к нагрузке.
Экструзия против. Листовой металл (Профиль 6063 по сравнению с листом 5052)
На этапе внедрения новой продукции (NPI) для таких деталей, как корпуса, изготавливаемые по индивидуальному заказу, инженеры часто обсуждают, стоит ли инвестировать в изготовление специальной матрицы для экструзии алюминия 6063 или разработать конструкцию из гибочного листового металла 5052.
«Порог»: Как правило, порог рентабельности при инвестировании в изготовление нестандартных форм для экструзии алюминия 6063 по сравнению с изготовлением узлов из листового металла составляет около 250–500 единиц, в зависимости от объема сварочных работ и ручной сборки, требуемых конструкцией из листового металла.
| Требования к детали[ссылка: 34] | Материал/процесс кандидата[ссылка: 34] | Условия, которые необходимо проверить перед поиском поставщиков[ссылка: 34] |
|---|---|---|
| Сложное поперечное сечение (например, дорожки печатной платы, резьбовые выступы)[ссылка: 34] | 6063 — экструдированный профиль по индивидуальному заказу[ссылка: 34] | Убедитесь, что первоначальный бюджет на изготовление оснастки ($500–$2000) оправдан объемом производства.[ссылка: 34] |
| Мелкие партии или быстрая прототипизация (< 50 единиц)[ссылка: 34] | 5052 Гибка листового металла[ссылка: 34] | Убедитесь, что данная конструкция действительно может быть изготовлена с помощью стандартных инструментов для гибочного пресса без столкновений.[ссылка: 34] |
| Цельный внешний корпус[ссылка: 34] | 6063 Полый профиль[ссылка: 34] | Позволяет избежать длинных и дорогостоящих сварных швов. Убедитесь, что у вас есть запасной вариант для закрытия концов (например, штампованные заглушки).[ссылка: 34] |
| Разнообразные индивидуальные схемы расположения отверстий на нескольких гранях[ссылка: 34] | 5052 Листовой металл (лазерная резка/штамповка с последующей гибкой)[ссылка: 34] | Как правило, пробивать отверстия или обрабатывать лазером плоский лист перед гибкой быстрее и дешевле, чем настраивать обработку трехмерного профиля на 4-осевом фрезерном станке с ЧПУ.[ссылка: 34] |
| Косметическая отделка премиум-класса[ссылка: 34] | 6063: экструзия + анодирование[ссылка: 34] | Убедитесь, что ваш поставщик может работать с штампованными профилями. Алюминий марки 6063 обеспечивает более качественное и однородное анодированное покрытие, чем алюминий марки 5052.[ссылка: 34] |
Проектирование профилей из алюминия 6063 для экструзии и сборки
Форма профиля 6063 определяется экструзионной матрицей, однако неэффективная конструкция поперечного сечения приводит к преждевременному износу матрицы, деформации профилей или чрезмерным затратам на вторичную механическую обработку. Проектирование с учетом экструзии требует контроля потока материала и учета реальных условий сборки.
Стенки и ребра
Обеспечение равномерной толщины стенок — самое важное правило при проектировании экструзионных изделий. Когда поперечное сечение резко переходит от толстой части к тонкой стенке, тонкая часть охлаждается быстрее после выхода из матрицы, что приводит к деформации или изгибу всего профиля.
- Переходы между стенами: Если толщина должна изменяться, используйте плавные сужения или большие радиусы, а не резкие переходы.
- Глубокие пазы и тонкие ребра: Для экструзии глубокой и узкой канавки в матрице требуется соответствующий тонкий “язычок” из инструментальной стали без опоры. Огромное давление текущего алюминия может привести к поломке этого язычка. По возможности следует соблюдать соотношение глубины к ширине канавок не более 3:1.
- Радиусы: Острые внутренние углы действуют как концентраторы напряжений на матрице. Укажите минимальный внутренний радиус от 0,5 мм до 1,0 мм, чтобы продлить срок службы матрицы и улучшить течение материала.
- Симметрия: При асимметричных профилях материал течет неравномерно, что вынуждает производителя пресс-форм искусственно замедлять процесс на более тяжелой стороне. Симметричные конструкции — или те, что объединены в симметричные многогнездные пресс-формы — позволяют получать более ровные детали с более жесткими допусками.
Допуски и базовые точки
Экструзия — это термомеханический процесс: алюминий под высокими температурами продавливается через матрицу, а затем растягивается. По точности изделия, полученного непосредственно после экструзии, оно не может сравниться с изделием, изготовленным на фрезерном станке с ЧПУ.
Предупреждение: «Ловушка допусков в титульном блоке»
Распространенной и дорогостоящей инженерной ошибкой является указание стандартных допусков по титульному блоку (например, ISO 2768-m, ±0,1 мм) для исходных экструдированных размеров. Стандартные допуски на экструдированные детали, как правило, близки к ±0,2 мм – ±0,5 мм, в зависимости от размера профиля. Применяйте жесткие допуски только к конкретным элементам, обрабатываемым на станках с ЧПУ; в противном случае завод отклонит чертеж или предложит завышенную цену.
- Прямолинейность и скрученность: Все экструдированные профили имеют свойственный им изгиб и скручивание по всей длине. Если длинный профиль требует идеально плоской сопрягаемой поверхности, не следует полагаться на необработанную поверхность экструдированного профиля. Добавьте припуск на обработку (обычно от 1,0 мм до 2,0 мм) к экструдированному профилю, который затем подравнивается на фрезерном станке.
- Даты: Выбирайте опорные поверхности, которые являются устойчивыми и легко доступными. Не следует использовать гибкие тонкие стенки или декоративные наружные поверхности в качестве основных опорных поверхностей при настройке ЧПУ, так как усилие зажима деформирует деталь ещё до того, как резец коснется её.
Особенности сборки
Экструзия позволяет формировать сборочные элементы непосредственно в исходном материале, что позволяет исключить вторичные операции. Однако необходимо отделить элементы, которые можно экструдировать, от тех, которые необходимо обрабатывать.
- Встроить в экструдер: Т-образные пазы для невыпадающих гаек, резьбовых выступов (рассчитанных на саморезы), защелкивающихся соединений и направляющих.
- Запас на ЧПУ-обработку: Перекрестные отверстия, точное центрирование установочных штифтов, пересекающиеся пазы и резьба (если требуется использование стандартных метчиков).
- Зазор инструмента: При проектировании внутренних резьбовых выступов или каналов для болтов необходимо убедиться в наличии достаточного свободного пространства, чтобы стандартные монтажные инструменты (ключи, насадки для отверток) могли достигать крепежного элемента, не задевая стенок профиля.

Контроль результатов механической обработки, гибки и сварки
Хотя сплав 6063 в целом нетребователен в обработке, его относительно мягкая структура и специфические тепловые свойства требуют строгого контроля на производстве, чтобы предотвратить брак и обеспечить точность размеров.
обработка с ЧПУ
Поскольку сплав 6063 мягче и “эластичнее”, чем 6061, это создает определенные сложности при обработка с ЧПУ.
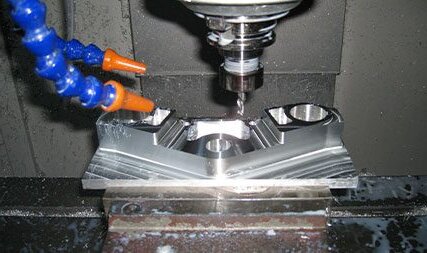
- Контроль чипов и наплавленная кромка (BUE): Стружка при обработке материала 6063 имеет тенденцию прилипать к режущей кромке, что ухудшает качество поверхности и в конечном итоге приводит к поломке инструмента. Следует использовать инструменты из полированного карбида с большим углом наклона режущей кромки (покрытия DLC демонстрируют высокую эффективность) в сочетании с подачей охлаждающей жидкости под высоким давлением или смазкой в виде тумана для немедленного удаления стружки.
- Зажим тонкостенных деталей: Стандартные станки с тисками могут деформировать полые или тонкостенные профили из алюминия 6063. Для фиксации полых профилей при интенсивном фрезеровании следует использовать специальные мягкие губки, точно повторяющие форму профиля, либо внутренние расширяющиеся оправки.
- Протокол измерений: Всегда измеряйте размеры обработанных деталей в “свободное состояние” (без зажима). Если обрабатывать тонкий профиль, зажав его в тисках, он сразу же выйдет за пределы допуска, как только давление зажима ослабнет.
Гибка профилей
Гибка профилей из алюминия 6063 для изготовления таких элементов, как ручки, рамы или архитектурные изгибы, в значительной степени зависит от состояния материала и геометрии поперечного сечения.
- Ограничения по температуре: Гибка профиля T6 почти наверняка приведет к появлению трещин или сильному образованию «апельсиновой корки» на внешнем радиусе. Операции гибки следует выполнять с материалами в состоянии T4 или T5. Если требуется прочность T6, необходимо сначала согнуть деталь в состоянии T4, а затем подвергнуть её искусственному старению до состояния T6.
Практическое правило для гибки:
Чтобы избежать растрескивания, следует стремиться к тому, чтобы радиус изгиба составлял не менее 3–4 толщин профиля для состояний T4/T5. Для более малых радиусов требуются специальные инструменты или локальный отжиг.
- Деформация: При гибке полые профили могут разрушаться или деформироваться по внутреннему радиусу. Это требует обеспечения внутренней опоры в процессе гибки, что обычно достигается с помощью гибких оправок, песчаной набивки или гибки методом ротационного вытягивания со специальными очищающими матрицами.
- Проверка: Алюминий обладает значительными пружина. Перед окончательной доработкой геометрии гибочной матрицы всегда необходимо провести испытательный изгиб с использованием реальной партии серийного профиля.
Сварные соединения
Сварка алюминия 6063 широко применяется при сборке каркасов, однако приток тепла нарушает структурную целостность материала и может привести к порче внешнего вида изделия, если не предусмотреть соответствующие меры.
Предупреждение: “Чёрный ореол” при анодировании”
ER4043 — наиболее распространенная присадочная проволока для сварки сплава 6063 благодаря своим превосходным текучести и стойкости к растрескиванию. Однако ER4043 содержит высокое количество кремния, из-за чего она приобретает темно-серый или черный цвет во время процесс анодирования, в результате чего вокруг сварного шва остаётся некрасивый “ореол”. Если сварная сборка требует косметического прозрачного или цветного анодированного покрытия, следует указать присадочную проволоку ER5356. Он гораздо лучше сочетается по цвету с основным металлом 6063, хотя сваривать его немного сложнее.
- Зона термического влияния (HAZ): Тепло от Сварка методом TIG или MIG локально разрушает термообработку T5/T6. Следует ожидать снижения предела текучести в зоне термического влияния (HAZ) с 30% до 40%. Конструируйте конструкцию таким образом, чтобы сварные швы располагались вдали от точек максимального напряжения.
- Управление искажениями: Высокая теплопроводность сплава 6063 приводит к быстрому распространению тепла, что вызывает деформацию тонких профилей. Для предотвращения тепловых деформаций следует использовать жесткие зажимные приспособления, медные охлаждающие блоки для отвода тепла, а также применять сварку отрезками вместо непрерывных проходов.
Пример из производственной практики: деформация тонкостенного профиля
- Проблема: При сварке методом TIG рамы для электронных компонентов из алюминия 6063-T5 с толщиной стенок 1,5 мм произошло сильное термическое искривление, что привело к смещению экструдированных внутренних направляющих для печатных плат и сделало сборку невозможной.
- Корректировка: Порядок сварки был изменен с непрерывных проходов на сварку «чередующимися стежками». Медные охлаждающие блоки были встроены в сварочное приспособление непосредственно за дорожками печатной платы, чтобы служить в качестве теплоотвода.
- Результат: Рама обеспечивала стабильность размеров по диагонали, благодаря чему дорожки печатной платы оставались параллельными, что исключало необходимость в последующей правке после сварки.
Укажите варианты отделки для внешнего вида и точности сборки
Указание “хорошей отделки поверхности” в чертеже ничего не гарантирует. Алюминий марки 6063 отлично поддается косметической обработке, однако для достижения стабильного результата необходимо точно определить этапы предварительной подготовки, толщину покрытия и допустимые дефекты.
Анодирование
Алюминий 6063 является оптимальным выбором для анодирования, поскольку низкое содержание легирующих элементов в его составе обеспечивает образование прозрачного и однородного оксидного слоя. Однако анодирование — это процесс, при котором материал становится полупрозрачным, поэтому он не скрывает физических дефектов.
- Подготовка поверхности: Анодирование подчеркнет, а не скроет следы от экструзионной матрицы и следы от инструментов с ЧПУ. Если требуется получить однородную внешнюю поверхность, деталь необходимо подвергнуть механической обработке (щеткой или дробеструйной обработкой) или химическому травлению перед погружением в ванну для анодирования.
- Следы от стеллажей: Для анодирования требуется физический электрический контакт. Укажите на чертеже допустимые места для “следов от зажима” (как правило, это внутренние поверхности, не влияющие на внешний вид), поскольку эти точки контакта останутся в виде голого алюминия.
- Изменение цвета сварного шва: Помните, что зоны термического влияния (HAZ) и присадочные проволоки с высоким содержанием кремния при анодировании приобретают иной оттенок (часто тёмно-серый). Планируйте эстетические поверхности так, чтобы они не прилегали к сварным швам.
Пескоструйная обработка и чистка щеткой
Механическая обработка поверхности применяется для придания ей однородной текстуры перед нанесением окончательного покрытия.
- Обработка бисером: Обеспечивает матовую поверхность без выраженного направления. Этот метод очень эффективен для маскировки мелких линий экструзии и незначительных следов вибрации при обработке. Однако пескоструйная обработка имеет свои ограничения — она не способна устранить глубокие зазубрины или значительные ступенчатые переходы, оставленные фрезой для черновой обработки.
- Чистка: Придаёт направление текстуры. На чертеже необходимо указать направление текстуры (например, “Нанесение кистью параллельно самому длинному размеру”). Перед запуском серийного производства необходимо получить образец с реальной поверхности для согласования степени шероховатости кистовой отделки.
Порошковое покрытие
Порошковое покрытие обеспечивает прочное, устойчивое к ультрафиолетовому излучению покрытие для использования на открытом воздухе или в суровых условиях эксплуатации. Электрофоретическое нанесение (E-coating) представляет собой гораздо более тонкий вариант, который часто применяется для изделий сложной формы или в качестве антикоррозионной грунтовки.
- Наращивание размеров: В отличие от стандартного анодирования (при котором толщина покрытия составляет ~5–25 микрон), порошковое покрытие значительно увеличивает толщину, как правило, от 60 до 120 микрон. Это приведет к нарушению жестких допусков при сборке.
- Маскировка против резьбы увеличенного размера: Необходимо явно определить требования к маскировке для сальников подшипников и точек электрического заземления.
Совет для цеха: обработка резьбовых отверстий
Заделка десятков небольших отверстий с резьбой с помощью силиконовых заглушек — очень трудоемкий процесс. Чтобы сократить расходы, укажите резьба с превышением размера (например, с использованием метчика с превышением размера +0,1 мм) перед нанесением покрытия. Наслоение порошка естественным образом уменьшит диаметр резьбы, благодаря чему стандартные винты будут идеально подходить без необходимости ручной маскировки.
Рекомендуемая формулировка требования к отделке поверхности (пример примечания к чертежу):
- ОТДЕЛКА: ПИСКОВОЕ ДРЕССИРОВАНИЕ (СТЕКЛЯННЫЕ ШАРИКИ, ЗЕРНИСТОСТЬ 80) ВСЕХ НАРУЖНЫХ ПОВЕРХНОСТЕЙ ДО ПОЛУЧЕНИЯ ОДНОРОДНОЙ МАТОВОЙ ТЕКСТУРЫ.
- АНОДИРОВАНИЕ: MIL-A-8625, ТИП II, КЛАСС 2 (ЧЕРНЫЙ). ТОЛЩИНА 15–25 МИКРОН.
- МАСКИРОВКА: НА ПОВЕРХНОСТЯХ, ОБОЗНАЧЕННЫХ БУКВОЙ “A” (КОСМЕТИЧЕСКАЯ ПЕРЕДНЯЯ ЧАСТЬ), НЕ ДОПУСКАЮТСЯ СЛЕДЫ ОТ СТЕНДА. ОТВЕРСТИЯ С РЕЗЬБОЙ С ПРЕВЫШЕНИЕМ РАЗМЕРА НА +0,1 мм — МАСКИРОВКА НЕ ТРЕБУЕТСЯ.
Сравнение затрат на инструмент, механическую обработку и готовую деталь
Более низкая цена на сырье не означает автоматически, что деталь будет дешевле. Стоимость детали из сплава 6063 зависит от того, насколько эффективно вы уравновешиваете затраты на изготовление инструментов для экструзии и время, затрачиваемое на последующую обработку на станках с ЧПУ.
Оборудование и объемы производства
Использование стандартных готовых профилей (таких как сплошной плоский пруток) позволяет избежать первоначальных затрат на изготовление инструментов, но вынуждает снимать 80% материала для получения конечной формы. Индивидуальные матрицы для экструзии 6063 относительно недороги; их стоимость обычно колеблется от 500 до 2000 в зависимости от сложности профиля.
Реальность минимальных объемов заказа (MOQ):
Несмотря на то что изготовление матрицы на заказ обходится недорого, следует учитывать минимальный объем заказа (MOQ) на сырье у экструзионного завода, который обычно составляет от 500 до 1 000 кг за один цикл. Если ваш годовой объем составляет всего 50 небольших единиц продукции, матрица окупится, но хранение 500 кг сырья на складе значительно снизит рентабельность инвестиций. Индивидуальная экструзия экономически целесообразна, когда объем производства оправдывает минимальные требования к количеству сырья.
Вторичные операции
Каждый раз, когда деталь загружается в станок с ЧПУ, затраты возрастают. Цель состоит в том, чтобы выдавливать как можно большую часть геометрии.
- Экструдировать это: Непрерывные резьбовые выступы, направляющие, теплоотводящие ребра и декоративные канавки.
- Сделайте это на станке: Точные подшипниковые отверстия, сквозные отверстия и торцевые пары поверхностей, требующие высокой плоскостности.
- «Ловушка затрат»: Старайтесь не проектировать профили с глубокими закрытыми углублениями, для очистки которых требуются концевые фрезы с большим вылетом. Если инструмент начинает вибрировать, завод взыщет с вас расходы за снижение скорости подачи и повышенный объем брака.
Компромиссы при проектировании: изготовление по индивидуальному чертежу против обработки на станке с ЧПУ из цельного материала
В приведенной ниже таблице представлено сравнение затрат на гипотетический корпус для электронного радиатора (предполагаемый объем производства: 500 единиц в год, вес детали — 1,2 кг).
| Фактор затрат[ссылка: 35] | Вариант А: изготовлено на станке с ЧПУ из цельной заготовки из алюминия 6061[ссылка: 35] | Вариант B: Профиль 6063 по индивидуальному заказу + легкая обработка на станке с ЧПУ[ссылка: 35] |
|---|---|---|
| Предварительная подготовка инструментов[ссылка: 35] | $0 (Стандартное закрепление заготовки)[ссылка: 35] | $1,200 (специальная экструзионная матрица)[ссылка: 35] |
| Выход материала[ссылка: 35] | Очень низкий (75% материала превращается в стружку)[ссылка: 35] | Высокая (профиль экструдируется до формы, близкой к конечной)[ссылка: 35] |
| Время цикла ЧПУ[ссылка: 35] | 45 минут на каждую часть[ссылка: 35] | 8 минут на каждую деталь (обработка торцов, сверление/нарезание резьбы в 4 отверстиях)[ссылка: 35] |
| Стоимость детали[ссылка: 35] | $42.00[ссылка: 35] | $14.00[ссылка: 35] |
| Общая стоимость программы (500 шт.)[ссылка: 35] | $21,000[ссылка: 35] | $8,200 (Включая инструменты)[ссылка: 35] |
| Условия, с которыми необходимо согласиться[ссылка: 35] | Можно начать завтра. Высокая цена за штуку.[ссылка: 35] | На испытание пресс-формы требуется 3–4 недели. Значительное снижение затрат.[ссылка: 35] |
Готовы к оценке вашего проекта по экструзии или механической обработке? Пожалуйста, предоставьте чертежи, предполагаемые объемы и требования к качеству поверхности чтобы мы могли определить оптимальный состав, технологический маршрут и цену.
Привет, я Кевин Ли
Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс
Материалы для прототипирования: как выбрать подходящий материал
Прессовое соединение листового металла: проектирование, стоимость и качество
Сталь 4140 и 4130: механическая обработка, сварка и выбор