L'aluminium 6063 est un alliage de résistance moyenne et hautement extrudable, principalement utilisé pour les profilés architecturaux, les châssis d'équipements automatisés et les dissipateurs thermiques électroniques. Réputé pour son excellent état de surface et sa résistance à la corrosion, il s'anodise facilement mais nécessite un choix minutieux du traitement thermique (T5 ou T6) afin de trouver le juste équilibre entre formabilité et capacité de charge.
Le choix de l'alliage 6063 ne se résume pas à la simple lecture d'une fiche technique. Pour mener à bien un projet, il faut trouver le juste équilibre entre le coût initial de la filière d'extrusion et le temps consacré à l'usinage CNC secondaire, tout en évitant les écueils courants en atelier, tels que les dépôts de matière (BUE) ou la déformation due au soudage.
Au-delà des propriétés techniques standard du matériau, ce guide explique en détail comment fabriquer concrètement des pièces en 6063. Nous aborderons les différences concrètes entre les états T5 et T6, comment éviter les problèmes courants d'usinage, et ce que votre fournisseur doit trouver dans un appel d'offres.
Guide de référence rapide : aluminium 6063
| Attribut[réf. : 31] | Détails[réf. : 31] |
|---|---|
| Famille d'alliages[réf. : 31] | Série 6xxx (magnésium et silicium)[réf. : 31] |
| Tempéraments courants[réf. : 31] | T5, T6 (O et T4 disponibles pour le formage lourd)[réf. : 31] |
| Formulaires types[réf. : 31] | Profilés extrudés sur mesure, tubes standard, cornières[réf. : 31] |
| Utilisations principales[réf. : 31] | Systèmes architecturaux, châssis d'automatisation, dissipateurs thermiques, boîtiers[réf. : 31] |
| Principaux avantages[réf. : 31] | Excellente extrudabilité pour les parois minces, comportement très homogène lors de l'anodisation[réf. : 31] |
| Principales limites[réf. : 31] | Limite d'élasticité inférieure à celle de l'alliage 6061, baisse significative de la résistance dans les zones affectées thermiquement (HAZ) des soudures[réf. : 31] |
| Conséquences en matière de coûts et d'approvisionnement[réf. : 31] | Coût des matières premières faible ; les matrices d'extrusion sur mesure ont généralement une capacité comprise entre 1 TP 4 T 500 et 1 TP 4 T 2 000, avec un délai de livraison de 2 à 4 semaines.[réf. : 31] |
Comprendre la composition, les états de trempe et les propriétés du matériau 6063
Pour utiliser correctement l'aluminium 6063 dans une conception, il faut comprendre comment sa composition chimique et son traitement thermique déterminent ses limites mécaniques en atelier.
Composition de l'alliage
L'alliage 6063 est principalement composé de magnésium (Mg) et de silicium (Si). La plage de composition standard est la suivante :
- Silicium (Si) : 0.20 – 0.60%
- Magnésium (Mg) : 0.45 – 0.90%
- Fer (Fe) : 0,351 TP3T max
- Cuivre (Cu) : 0,101 TP3T max
- Zinc (Zn), manganèse (Mn), chrome (Cr), titane (Ti) : 0,101 TP3T max. chacun
Le magnésium et le silicium se combinent pour former du siliciure de magnésium (Mg₂Si), qui confère à l’alliage sa résistance structurelle après traitement thermique. Cependant, le paramètre de fabrication le plus critique ici est le contrôle strict de la teneur en fer (<0,35%). Cette faible teneur en fer ne vise pas seulement à assurer la résistance à la corrosion : elle permet également de minimiser l’usure des matrices pendant le processus d’extrusion. C’est précisément pour cette raison que les profilés en 6063 peuvent présenter des tolérances dimensionnelles plus serrées et des parois beaucoup plus fines que ceux en 6061.
Trempes T5 et T6
L'alliage 6063 est le plus souvent proposé dans les états de traitement T5 ou T6. Ce choix a une incidence directe sur la résistance, la formabilité et les coûts d'approvisionnement.
- Trempe T5 : L'aluminium est refroidi à l'air dès sa sortie de la filière d'extrusion, puis soumis à un vieillissement artificiel dans un four. Il s'agit d'un procédé très efficace et économique. La nuance T5 offre une résistance modérée et constitue le choix standard pour les profilés architecturaux, les châssis de fenêtres et les habillages esthétiques.
- Trempe T6 : L'aluminium subit un traitement thermique de mise en solution (généralement un trempage à l'eau au niveau de la presse), puis un vieillissement artificiel. Ce procédé permet d'optimiser la limite d'élasticité du matériau, ce qui le rend indispensable pour les applications soumises à des charges importantes, telles que les supports de fixation structurels ou les châssis de machines à usage intensif.
Avertissement concernant la fabrication : Le T6 est très sensible à la fissuration si votre profilé doit subir un cintrage secondaire ou un profilage. Si votre processus de fabrication prévoit un cintrage après extrusion, spécifiez le T5 ou le T4 (vieilli naturellement) afin d'éviter les rebuts.
Données relatives au bien immobilier
Le tableau ci-dessous présente les propriétés mécaniques et physiques typiques des profilés extrudés standard 6063-T5 et 6063-T6 à température ambiante. Remarque : les valeurs minimales des caractéristiques techniques seront légèrement inférieures et varieront en fonction de l'épaisseur de la section transversale.
| Propriété[réf. : 32] | 6063-T5 (standard)[réf. : 32] | 6063-T6 (type)[réf. : 32] | Conséquences pour la conception[réf. : 32] |
|---|---|---|---|
| Résistance ultime à la traction[réf. : 32] | 186 MPa (27 000 psi)[réf. : 32] | 241 MPa (35 000 psi)[réf. : 32] | La limite de rupture. Le T6 offre une marge de sécurité plus importante pour les charges structurelles.[réf. : 32] |
| Limite d'élasticité[réf. : 32] | 145 MPa (21 000 psi)[réf. : 32] | 214 MPa (31 000 psi)[réf. : 32] | Le point de déformation permanente. Élément essentiel pour les calculs de résistance aux charges.[réf. : 32] |
| Allongement à la rupture[réf. : 32] | ~12%[réf. : 32] | ~8%[réf. : 32] | Indique la ductilité. Le T5 permet un formage léger ; le T6 est plus cassant.[réf. : 32] |
| Module d'élasticité[réf. : 32] | 68,9 GPa[réf. : 32] | 68,9 GPa[réf. : 32] | Rigidité du matériau. Les deux états de trempe présentent une déformation identique sous une charge identique.[réf. : 32] |
| Conductivité thermique[réf. : 32] | 209 W/m·K[réf. : 32] | 200 W/m·K[réf. : 32] | Grâce à leur conductivité élevée, ces deux nuances sont idéales pour les applications de dissipateurs thermiques.[réf. : 32] |
Comment utiliser ces données : Une erreur courante en ingénierie consiste à passer d'un état T5 à un état T6 pour empêcher un châssis long de se déformer (fléchir) sous une charge importante. Comme l'indique le module d'élasticité (68,9 GPa), le T6 n'est pas plus rigide que le T5. Si votre pièce fléchit dans les limites de sa limite d'élasticité, changer le traitement thermique ne servira à rien ; vous devez modifier la géométrie du profil (par exemple, augmenter l'épaisseur des parois ou ajouter des nervures de renfort).
Déterminez si l'alliage 6063 convient à votre pièce
Pour déterminer si l'alliage 6063 est le matériau approprié, il faut évaluer la géométrie spécifique de votre pièce à la lumière des capacités réelles d'extrusion et des coûts d'usinage.
Applications adaptées
L'alliage 6063 est particulièrement adapté lorsque la conception repose sur l'intégration de plusieurs caractéristiques dans un seul profilé ou nécessite des finitions de surface esthétiques spécifiques.
- Cadres d'automatisation (profilés à rainures en T) : Nécessite la capacité à réaliser des rainures internes complexes, profondes et étroites pour le montage des éléments de fixation.
- Boîtiers électroniques : Utilise le procédé d'extrusion pour former la structure de base du boîtier d'un seul tenant, en intégrant des rails de guidage internes pour les circuits imprimés.
- Éléments architecturaux : Nécessite une réaction parfaite à l'anodisation transparente ou colorée pour garantir une résistance à long terme aux intempéries en extérieur.
- Dissipateurs thermiques : Cela exige une excellente conductivité thermique, associée à la capacité de la matrice à former des ailettes de refroidissement très fines et denses sans les déchirer.
6063 vs 6061
Lors du choix d'un alliage de la série 6xxx, les services des achats et de l'ingénierie comparent généralement le 6063 au 6061.
| Fonctionnalité[réf. : 33] | 6063[réf. : 33] | 6061[réf. : 33] |
|---|---|---|
| Complexité de l'extrusion[réf. : 33] | Excellent. Permet de traiter les parois fines, les cavités complexes et les angles vifs tout en réduisant l'usure des outils.[réf. : 33] | Modéré. Convient particulièrement aux formes simples, semi-solides, présentant des parois épaisses et uniformes.[réf. : 33] |
| Limite d'élasticité (T6)[réf. : 33] | Modéré (~214 MPa)[réf. : 33] | Élevée (~276 MPa)[réf. : 33] |
| Usinabilité[réf. : 33] | C'est vrai. La matière plus tendre produit des copeaux collants qui provoquent une accumulation de copeaux sur les arêtes (BUE) des outils de coupe. Cela allonge les temps de cycle CNC, car il faut recourir à des avances plus lentes ou à un perçage par à-coups spécifique.[réf. : 33] | Bien. Les copeaux se détachent proprement. Convient mieux à l'usinage CNC à grande vitesse ou aux pièces nécessitant un enlèvement important de matière.[réf. : 33] |
| Réponse concernant l'anodisation[réf. : 33] | Excellent. Permet d'obtenir une finition uniforme et brillante, avec une correspondance des couleurs constante d'un lot à l'autre.[réf. : 33] | Bien. Peut parfois paraître légèrement plus terne, jaunâtre ou d'aspect irrégulier par rapport au 6063.[réf. : 33] |
Remarque concernant les alternatives d'approvisionnement : Si vous vous approvisionnez en Europe, le 6060 est un substitut courant. Il s'agit d'une variante moins alliée du 6063 (moins de Mg et de Si), qui permet d'atteindre des vitesses d'extrusion encore plus élevées pour des géométries extrêmement complexes, même si sa résistance mécanique est légèrement inférieure. Vérifiez vos exigences en matière de charge avant d'accepter le 6060 comme substitut direct.
Extrusion contre. Tôle (Profilé 6063 vs. Tôle 5052)
Au cours de la phase de lancement d'un nouveau produit (NPI) pour des composants tels que les boîtiers sur mesure, les ingénieurs se demandent souvent s'il vaut mieux investir dans une filière d'extrusion 6063 sur mesure ou concevoir un assemblage en tôle pliée 5052.
Le Seuil : En règle générale, le seuil de rentabilité entre l'investissement dans un outillage sur mesure pour l'extrusion de profilés 6063 et la fabrication d'un ensemble en tôle se situe entre 250 et 500 unités, en fonction de la quantité de soudure et d'assemblage manuel requise par la conception de la pièce en tôle.
| Exigences relatives aux pièces[réf. : 34] | Matériau/procédé candidat[réf. : 34] | Éléments à vérifier avant de se procurer des produits[réf. : 34] |
|---|---|---|
| Sections transversales complexes (par exemple, pistes de circuits imprimés, bossages de vis)[réf. : 34] | Profilé sur mesure 6063[réf. : 34] | Vérifier que le budget initial consacré à l'outillage ($500-$2000) est justifié par le volume de production.[réf. : 34] |
| Petits volumes ou prototypes rapides (< 50 unités)[réf. : 34] | 5052 Cintrage de tôles[réf. : 34] | Vérifier que la pièce peut effectivement être formée à l'aide d'outils standard pour presse plieuse, sans risque de collision.[réf. : 34] |
| Corps extérieur sans soudure[réf. : 34] | Profilé creux 6063[réf. : 34] | Élimine les cordons de soudure longs et coûteux. Assurez-vous de disposer d'une solution alternative pour fermer les extrémités (par exemple, des embouts emboutis).[réf. : 34] |
| Modèles de perçage personnalisés complexes sur plusieurs faces[réf. : 34] | 5052 Tôlerie (découpe au laser/poinçonnage puis pliage)[réf. : 34] | Il est généralement plus rapide et moins coûteux de poinçonner ou de découper au laser une tôle plate avant de la plier que de réaliser un profil en 3D sur une fraiseuse CNC à 4 axes.[réf. : 34] |
| Finition cosmétique haut de gamme[réf. : 34] | 6063 Extrusion + Anodisation[réf. : 34] | Assurez-vous que votre fournisseur est en mesure de traiter les découpes à l'emporte-pièce. L'alliage 6063 offre une finition anodisée esthétique de meilleure qualité et plus homogène que l'alliage 5052.[réf. : 34] |
Conception de profilés 6063 destinés à l'extrusion et à l'assemblage
La forme physique d'un profilé 6063 est déterminée par la filière d'extrusion, mais une conception inadéquate de la section transversale peut entraîner une défaillance prématurée de la filière, des profilés déformés ou des coûts d'usinage secondaire excessifs. La conception en vue de l'extrusion nécessite de maîtriser l'écoulement du matériau et de tenir compte des contraintes réelles de l'assemblage.
Parois et nervures
Une épaisseur de paroi uniforme est la règle la plus importante dans la conception d'une extrusion. Lorsqu'une section transversale passe brusquement d'une partie épaisse à une paroi mince, cette dernière se refroidit plus rapidement après être sortie de la filière, ce qui provoque une déformation ou un gauchissement de l'ensemble du profilé.
- Transitions murales : Si l'épaisseur doit varier, privilégiez des coniques progressifs ou des rayons importants plutôt que des changements brusques.
- Rainures profondes et nervures fines : L'extrusion d'une rainure profonde et étroite nécessite la présence, dans la matrice, d'une “ languette ” en acier à outils suffisamment fine et non soutenue. La pression considérable exercée par l'aluminium en écoulement peut provoquer la rupture de cette languette. Dans la mesure du possible, veillez à ce que le rapport profondeur/largeur des rainures soit inférieur à 3:1.
- Rayons : Les angles internes vifs agissent comme des concentrateurs de contraintes sur la matrice. Prévoyez un rayon interne minimal compris entre 0,5 mm et 1,0 mm afin de prolonger la durée de vie de la matrice et d'améliorer l'écoulement du matériau.
- Symétrie : Les profils asymétriques présentent un écoulement irrégulier, ce qui oblige le fabricant de matrices à ralentir artificiellement le côté le plus lourd. Les conceptions symétriques — ou celles regroupées dans des matrices symétriques à plusieurs cavités — permettent d'obtenir des pièces plus droites avec des tolérances plus strictes.
Tolérances et repères
L'extrusion est un procédé thermomécanique : l'aluminium est poussé à travers une filière à haute température, puis étiré. Elle ne permet pas d'obtenir, dès sa sortie de la presse, la même précision qu'une pièce usinée sur une fraiseuse à commande numérique.
Avertissement : le piège des tolérances dans le cartouche
Une erreur d'ingénierie courante et coûteuse consiste à laisser les tolérances standard par défaut indiquées dans le cartouche (par exemple, ISO 2768-m, ±0,1 mm) sur les cotes brutes d'extrusion. Les tolérances d'extrusion standard sont généralement comprises entre ±0,2 mm et ±0,5 mm, selon la taille du profilé. N'imposez des tolérances strictes que sur des éléments spécifiques usinés par CNC ; sinon, l'usine rejettera le plan ou proposera un prix exorbitant.
- Rectitude et torsion : Toutes les extrusions présentent une courbure et une torsion inhérentes sur toute leur longueur. Si un profilé long nécessite une surface d'assemblage parfaitement plane, ne vous fiez pas à la face brute de l'extrusion. Ajoutez un marge d'usinage (généralement entre 1,0 mm et 2,0 mm) au profilé extrudé, qui est ensuite surfaçonné sur une fraiseuse.
- Datums : Choisissez des repères stables et facilement accessibles. Évitez d'utiliser des parois minces et souples ou des faces extérieures esthétiques comme repères principaux pour les réglages CNC, car la force de serrage déformera la pièce avant même que la fraise ne la touche.
Caractéristiques de l'assemblage
L'extrusion permet d'intégrer directement des fonctions d'assemblage dans la matière première, ce qui évite les opérations secondaires. Cependant, vous devez distinguer les éléments pouvant être extrudés de ceux qui doivent être usinés.
- Intégrer dans l'extrusion : Rainures en T pour écrous imperdables, bossages filetés (dimensionnés pour des vis autotaraudeuses), assemblages par encliquetage et glissières.
- Marge pour l'usinage CNC : Perçages transversaux, alignements précis de goupilles de centrage, fentes qui se croisent et filetages (si l'utilisation de tarauds standard est requise).
- Dégagement de l'outil : Lors de la conception de bossages de vis internes ou de rainures pour boulons, vérifiez qu'il y a suffisamment d'espace pour que les outils de montage standard (clés, embouts de vissage) puissent atteindre la fixation sans heurter les parois du profilé.

Contrôle des résultats d'usinage, de pliage et de soudage
Bien que l'alliage 6063 soit généralement facile à usiner, sa nature relativement tendre et ses propriétés thermiques spécifiques exigent des contrôles rigoureux en atelier afin d'éviter les rebuts et de garantir la précision dimensionnelle.
Usinage CNC
Le 6063 étant plus tendre et plus “ caoutchouteux ” que le 6061, il pose des difficultés particulières lors de Usinage CNC.
- Contrôle des copeaux et arête de coupe (BUE) : Les copeaux de l'alliage 6063 ont tendance à adhérer au tranchant, ce qui altère la finition de surface et finit par endommager l'outil. Utilisez des outils en carbure polis à angle de coupe important (les revêtements DLC sont très efficaces), associés à un liquide de refroidissement à haute pression ou à une lubrification par brouillard, afin d'évacuer immédiatement les copeaux.
- Serrage de parois minces : Les étaux standard risquent d'écraser les profilés 6063 creux ou à parois minces. Utilisez des mâchoires souples sur mesure, adaptées à la forme exacte de l'extrusion, ou recourez à des mandrins expansibles internes pour soutenir les profilés creux lors d'opérations de fraisage intensives.
- Protocole de mesure : Mesurez toujours les cotes usinées dans un “ état libre ” (sans serrage). Si vous usinez un profilé fin alors qu'il est serré dans un étau, celui-ci reprendra sa forme initiale et sortira des tolérances dès que la pression de serrage sera relâchée.
Cintrage de profilés
Le cintrage des profilés en 6063 destinés à des applications telles que les poignées, les cadres ou les courbes architecturales dépend fortement de l'état de trempe et de la géométrie de la section transversale.
- Limites de trempe : Le cintrage d'un profilé T6 entraînera presque à coup sûr l'apparition de fissures ou d'un effet « peau d'orange » important au niveau du rayon extérieur. Les opérations de cintrage doivent être réalisées sur des profilés de trempe T4 ou T5. Si la résistance T6 est indispensable, cintrer la pièce à l'état T4, puis la soumettre à un vieillissement artificiel pour obtenir l'état T6.
Règle empirique pour le cintrage :
Pour les états de trempe T4/T5, veillez à respecter un rayon de courbure minimal compris entre 3 et 4 fois l'épaisseur du profilé afin d'éviter toute rupture. Les rayons plus serrés nécessitent un outillage spécialisé ou un recuit localisé.
- Déformation : Lors du cintrage, les profilés creux risquent de s'affaisser ou de se déformer au niveau du rayon intérieur. Cela nécessite un soutien interne pendant l'opération, généralement assuré par des mandrins flexibles, un rembourrage de sable ou un cintrage par étirage rotatif à l'aide de matrices de raclage spécialisées.
- Vérification : L'aluminium présente des propriétés remarquables dos d'âne. Il convient de toujours effectuer un essai de pliage physique à partir du lot de profilés de production réel avant de finaliser la géométrie de la matrice de pliage.
Assemblages soudés
Le soudage de l'aluminium 6063 est couramment utilisé pour l'assemblage de châssis, mais l'apport de chaleur altère l'intégrité structurelle du matériau et peut endommager les finitions esthétiques s'il n'est pas correctement planifié.
Avertissement : le “ halo noir ” lié à l'anodisation”
L'ER4043 est le fil d'apport le plus couramment utilisé pour l'alliage 6063 en raison de son excellente fluidité et de sa résistance à la fissuration. Cependant, l'ER4043 présente une teneur élevée en silicium, ce qui lui confère une couleur gris foncé ou noire pendant le procédé d'anodisation, ce qui laisse un vilain “ halo ” autour de la soudure. Si l'assemblage soudé doit présenter une finition anodisée transparente ou colorée à des fins esthétiques, spécifiez le fil d'apport ER5356. Sa couleur correspond bien mieux à celle du métal de base 6063, même s'il est légèrement plus difficile à souder.
- La zone affectée par la chaleur (HAZ) : La chaleur provenant de Soudage TIG ou MIG détruit localement le traitement thermique T5/T6. Il faut s'attendre à une baisse de la limite d'élasticité de 30% à 40% dans la zone affectée thermiquement (HAZ). Concevez la structure de manière à ce que les soudures soient situées loin des points de contrainte maximale.
- Contrôle de la distorsion : La conductivité thermique élevée de l'alliage 6063 entraîne une propagation rapide de la chaleur, ce qui provoque la déformation des profilés fins. Pour limiter la déformation thermique, il convient d'utiliser des dispositifs de fixation rigides, des blocs de refroidissement en cuivre pour évacuer la chaleur, et de privilégier des séquences de soudage par points plutôt que des passes continues.
Cas pratique en atelier : déformation d'un profilé à paroi mince
- Le problème : Le soudage TIG d'un châssis électronique en 6063-T5 à paroi de 1,5 mm a entraîné un déformation thermique importante, provoquant un désalignement des rails de guidage internes extrudés destinés aux circuits imprimés, ce qui a empêché l'assemblage.
- L'ajustement : La séquence de soudage a été modifiée : on est passé d'un soudage en passes continues à un soudage par points décalés. Des blocs de refroidissement en cuivre ont été intégrés au gabarit de soudage, juste derrière les pistes du circuit imprimé, afin de servir de dissipateurs thermiques.
- Le résultat : Le châssis a conservé sa stabilité dimensionnelle sur toute la diagonale, ce qui a permis de maintenir les pistes du circuit imprimé parallèles et d'éviter ainsi toute opération de redressage après soudage.
Spécifier les finitions pour l'aspect et l'ajustement lors de l'assemblage
Le fait d'indiquer “ bonne finition de surface ” sur un plan ne garantit rien. L'aluminium 6063 se prête très bien aux traitements esthétiques, mais pour obtenir un résultat reproductible, il est nécessaire de définir les opérations de préparation, l'épaisseur du revêtement et les défauts acceptables.
Anodisation
L'alliage 6063 est le choix idéal pour l'anodisation, car sa faible teneur en alliage permet d'obtenir une couche d'oxyde transparente et homogène. Cependant, l'anodisation est un procédé translucide : elle ne masque pas les défauts physiques.
- Préparation de la surface : L'anodisation mettra en valeur, plutôt que de les masquer, les traces laissées par la filière d'extrusion et les marques d'outils CNC. Si l'on souhaite obtenir une surface esthétique uniforme, la pièce doit être préparée mécaniquement (brossage ou sablage) ou traitée par attaque chimique avant d'être plongée dans le bain d'anodisation.
- Marques de rayonnage : L'anodisation nécessite une connexion électrique physique. Indiquez sur votre plan les emplacements autorisés pour les “ marques de support ” (généralement des faces internes non visibles), car ces points de contact resteront en aluminium nu.
- Décoloration des soudures : N'oubliez pas que les zones affectées par la chaleur (HAZ) et les fils d'apport riches en silicium prennent une teinte différente (souvent gris foncé) lors de l'anodisation. Prévoyez les surfaces esthétiques à l'écart des joints de soudure.
Sablage et brossage
Les finitions mécaniques servent à obtenir une texture uniforme avant l'application du revêtement final.
- Sablage de perles : Il offre un fini mat et non directionnel. Il est très efficace pour masquer les légères traces d'extrusion et les légères irrégularités dues à l'usinage. Cependant, le sablage a ses limites : il ne permet pas d'effacer les rainures profondes ni les traces marquées laissées par une fraise d'ébauche.
- Brossage : Confère un grain directionnel. Vous devez préciser le sens du grain sur le dessin (par exemple : “ Brossage parallèle à la plus grande dimension ”). Exigez un échantillon physique de bordure afin de convenir de la grossièreté de la finition brossée avant d’autoriser la production en série.
Revêtement par poudre
Le revêtement par poudrage offre une finition robuste et résistante aux UV, adaptée aux environnements extérieurs ou aux conditions difficiles. Le revêtement par électrophorèse (E-coating) est une alternative beaucoup plus fine, souvent utilisée pour les géométries complexes ou comme couche d'apprêt anticorrosion.
- Assemblage dimensionnel : Contrairement à l'anodisation standard (qui ajoute environ 5 à 25 microns), le revêtement par poudrage apporte une épaisseur considérable, généralement comprise entre 60 et 120 microns. Cela compromettra les tolérances d'assemblage serrées.
- Masquage ou taraudage surdimensionné : Vous devez définir explicitement les exigences en matière de masquage pour les ajustements des roulements et les points de mise à la terre électrique.
Conseil pratique : gestion des trous filetés
Le masquage de dizaines de petits trous filetés à l'aide de bouchons en silicone est une opération très fastidieuse. Pour réduire les coûts, précisez taraudage surdimensionné (par exemple, à l'aide d'un taraud surdimensionné de +0,1 mm) avant l'application du revêtement. L'accumulation de poudre réduira naturellement le diamètre du filetage, ce qui permettra aux vis standard de s'adapter parfaitement sans qu'il soit nécessaire de procéder à un masquage manuel.
Exemple de mention relative à la finition de surface (exemple de note de dessin) :
- FINITION : SABLAGE AUX PERLES DE VERRE (GRIN 80) SUR TOUTES LES FACES EXTÉRIEURES POUR OBTENIR UNE TEXTURE MATTE UNIFORME.
- ANODISAGE : MIL-A-8625 TYPE II, CLASSE 2 (NOIR). ÉPAISSEUR : 15 À 25 MICRONS.
- MASQUAGE : AUCUNE MARQUE DE SUPPORT N'EST AUTORISÉE SUR LES SURFACES MARQUÉES “ A ” (FACE ESTHÉTIQUE). TROUS TARAUDÉS SURDIMENSIONNÉS DE +0,1 mm : AUCUN MASQUAGE N'EST NÉCESSAIRE.
Comparer les coûts liés à l'outillage, à l'usinage et aux pièces finies
Une baisse du prix des matières premières ne se traduit pas automatiquement par une pièce moins chère. Le coût d'un composant en 6063 dépend de la manière dont vous parvenez à trouver le juste équilibre entre l'investissement initial dans l'outillage d'extrusion et le temps consacré à l'usinage CNC secondaire.
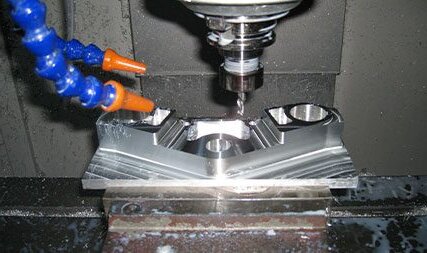
Outillage et volume
L'utilisation de profilés standard disponibles dans le commerce (comme une barre plate pleine) permet d'éviter les coûts d'outillage initiaux, mais vous oblige à usiner 80% de matière pour obtenir la forme finale souhaitée. Les matrices d'extrusion 6063 sur mesure sont relativement peu coûteuses, leur prix variant généralement entre 500 et 2 000 en fonction de la complexité du profilé.
La réalité des quantités minimales de commande (MOQ) :
Même si la matrice sur mesure est peu coûteuse, tenez compte de la quantité minimale de commande (MOQ) imposée par l’extrudeur, qui se situe généralement entre 500 kg et 1 000 kg par cycle de production. Si votre volume annuel ne s'élève qu'à 50 petites unités, la matrice sera rentabilisée, mais le fait de devoir stocker 500 kg de matière première ruinera votre retour sur investissement. L'extrusion sur mesure est financièrement intéressante lorsque le volume justifie les quantités minimales de matière première.
Opérations secondaires
Chaque fois qu'une pièce est chargée dans une machine CNC, les coûts augmentent. L'objectif est d'extruder autant que possible la géométrie.
- Extruder ceci : Têtes de vis continues, glissières, ailettes de refroidissement et rainures décoratives.
- À traiter ainsi : Alésages de roulements de haute précision, trous percés transversalement et surfaces d'accouplement fraisées en bout nécessitant une grande planéité.
- Le piège des coûts : Évitez de concevoir des profils comportant des cavités profondes et fermées qui nécessitent l'utilisation de fraises à longue portée pour être évidées. Si l'outil vibre, l'usine vous facturera des vitesses d'avance plus lentes et un taux de rebut élevé.
Compromis de conception : extrusion sur mesure ou usinage CNC à partir d'un solide
Le tableau ci-dessous présente une comparaison des coûts pour un boîtier de dissipateur thermique électronique hypothétique (volume estimé : 500 unités/an, poids unitaire : 1,2 kg).
| Facteur de coût[réf. : 35] | Scénario A : Usiné par CNC à partir d'un bloc massif de 6061[réf. : 35] | Scénario B : Profilé 6063 sur mesure + usinage CNC léger[réf. : 35] |
|---|---|---|
| Outillage initial[réf. : 35] | $0 (Système de serrage standard)[réf. : 35] | $1 200 (matrice d'extrusion sur mesure)[réf. : 35] |
| Rendement des matériaux[réf. : 35] | Très faible (751 TP3T de matière sont transformés en copeaux)[réf. : 35] | Élevé (le profilé est extrudé pour obtenir une forme proche de la forme finale)[réf. : 35] |
| Temps de cycle CNC[réf. : 35] | 45 minutes par partie[réf. : 35] | 8 minutes par pièce (usiner les extrémités, percer et tarauder 4 trous)[réf. : 35] |
| Coût unitaire[réf. : 35] | $42.00[réf. : 35] | $14.00[réf. : 35] |
| Coût total du programme (500 unités)[réf. : 35] | $21,000[réf. : 35] | $8,200 (Outillage compris)[réf. : 35] |
| Conditions à accepter[réf. : 35] | Peut commencer dès demain. Prix unitaire élevé.[réf. : 35] | Il faut compter 3 à 4 semaines pour l'essai du moule. Réduction considérable des coûts.[réf. : 35] |
Prêt à évaluer votre projet d'extrusion ou d'usinage ? Veuillez nous fournir vos plans, les quantités prévues et les spécifications relatives à la finition de surface. afin de pouvoir déterminer le trempage optimal, le processus de fabrication et la tarification.
Hey, je suis Kevin Lee
Au cours des dix dernières années, j'ai été immergé dans diverses formes de fabrication de tôles, partageant ici des idées intéressantes tirées de mes expériences dans divers ateliers.
Prendre contact
Kevin Lee
J'ai plus de dix ans d'expérience professionnelle dans la fabrication de tôles, avec une spécialisation dans la découpe au laser, le pliage, le soudage et les techniques de traitement de surface. En tant que directeur technique chez Shengen, je m'engage à résoudre des problèmes de fabrication complexes et à favoriser l'innovation et la qualité dans chaque projet.
Ressources connexes
Matériaux de prototypage : comment choisir le bon matériau
Assemblage par emboutissage de la tôle : conception, coût et qualité