6063-aluminium is een legering met gemiddelde sterkte die zeer goed geschikt is voor extrusie en voornamelijk wordt gebruikt voor architecturale profielen, frames van geautomatiseerde apparatuur en koellichamen voor elektronische componenten. Het staat bekend om zijn uitstekende oppervlakteafwerking en corrosiebestendigheid, en kan gemakkelijk worden geanodiseerd, maar vereist een zorgvuldige keuze van de hardheidsgraad (T5 versus T6) om een evenwicht te vinden tussen vervormbaarheid en draagvermogen.
Bij de keuze voor 6063 gaat het om meer dan alleen het doornemen van een materiaalgegevensblad. Voor een succesvol project moet een afweging worden gemaakt tussen de initiële kosten van de extrusiematrijs en de tijd die nodig is voor de secundaire CNC-bewerking, waarbij veelvoorkomende valkuilen op de werkvloer, zoals opgebouwde randen (BUE) of vervorming door laswerk, moeten worden vermeden.
Naast de standaard materiaaleigenschappen wordt in deze gids uitgelegd hoe je daadwerkelijk met 6063 kunt produceren. We bespreken de praktische verschillen tussen T5 en T6, hoe je veelvoorkomende bewerkingsproblemen kunt voorkomen en wat je leverancier in een offerteaanvraag moet zien.
Beknopte gids: 6063-aluminium
| Kenmerk[bronvermelding: 31] | Details[bronvermelding: 31] |
|---|---|
| Legeringsfamilie[bronvermelding: 31] | 6xxx-serie (magnesium en silicium)[bronvermelding: 31] |
| Veelvoorkomende temperamenten[bronvermelding: 31] | T5, T6 (O en T4 beschikbaar voor zware vervorming)[bronvermelding: 31] |
| Veelvoorkomende formulieren[bronvermelding: 31] | Op maat geëxtrudeerde profielen, standaardbuizen, U-profielen[bronvermelding: 31] |
| Belangrijkste toepassingen[bronvermelding: 31] | Architecturale systemen, automatiseringsframes, koellichamen, behuizingen[bronvermelding: 31] |
| Belangrijkste voordelen[bronvermelding: 31] | Uitstekende extrudeerbaarheid voor dunne wanden, zeer consistente anodisatieresultaten[bronvermelding: 31] |
| Belangrijkste beperkingen[bronvermelding: 31] | Lagere vloeigrens dan bij 6061, aanzienlijke sterktevermindering in de door de las beïnvloede zones (HAZ)[bronvermelding: 31] |
| Gevolgen voor kosten en inkoop[bronvermelding: 31] | Lage grondstofkosten; op maat gemaakte extrusiematrijzen variëren doorgaans van $500 tot $2.000, met een levertijd van 2 tot 4 weken.[bronvermelding: 31] |
Inzicht in de samenstelling, hardheidsgraden en materiaaleigenschappen van 6063
Om 6063-aluminium op de juiste manier in een ontwerp toe te passen, moet je begrijpen hoe de specifieke chemische samenstelling en warmtebehandeling ervan bepalend zijn voor de mechanische eigenschappen ervan in de werkplaats.
Samenstelling legering
6063 is voornamelijk gelegeerd met magnesium (Mg) en silicium (Si). Het standaard samenstellingsbereik is:
- Silicium (Si): 0.20 – 0.60%
- Magnesium (Mg): 0.45 – 0.90%
- IJzer (Fe): 0,351 TP3T max.
- Koper (Cu): 0,101 TP3T max
- Zink (Zn), mangaan (Mn), chroom (Cr), titanium (Ti): 0,101 TP3T max. per stuk
Magnesium en silicium vormen samen magnesiumsilicide (Mg₂Si), dat na de warmtebehandeling zorgt voor de structurele sterkte van de legering. De belangrijkste productiecriteria is hier echter de strikte beheersing van het ijzergehalte (<0,35%). Dit lage ijzergehalte is niet alleen bedoeld voor corrosiebestendigheid, maar minimaliseert ook de slijtage van de matrijs tijdens het extrusieproces. Dit is precies de reden waarom 6063-profielen strakkere maattoleranties en veel dunnere wanden kunnen bereiken dan 6061.
T5- en T6-hardingen
6063 wordt meestal geleverd in de hardheidsgraden T5 of T6. De keuze heeft een directe invloed op de sterkte, de vervormbaarheid en de inkoopkosten.
- T5-hardheid: Het aluminium wordt bij het verlaten van de extrusiematrijs luchtgekoeld en vervolgens in een oven kunstmatig verouderd. Dit is een zeer efficiënt en kosteneffectief proces. T5 biedt een gemiddelde sterkte en is de standaardkeuze voor architecturale profielen, raamkozijnen en decoratieve behuizingen.
- T6-harding: Het aluminium ondergaat een oplossingsgloeibehandeling (meestal wordt het bij de pers met water afgekoeld) en wordt vervolgens kunstmatig verouderd. Hierdoor wordt de vloeigrens van het materiaal gemaximaliseerd, wat het geschikt maakt voor dragende toepassingen zoals constructiebeugels of zware machineframes.
Waarschuwing voor de productie: T6 is zeer gevoelig voor scheurvorming als uw profiel secundair moet worden gebogen of gewalst. Als uw productieroute het buigen na extrusie omvat, geef dan T5 of T4 (natuurlijk verouderd) aan om afval te voorkomen.
Vastgoedgegevens
In de onderstaande tabel worden de typische mechanische en fysische eigenschappen van standaard geëxtrudeerde profielen van 6063-T5 en 6063-T6 bij kamertemperatuur weergegeven. Opmerking: De minimale specificatiewaarden zullen iets lager liggen en variëren afhankelijk van de dikte van de dwarsdoorsnede.
| Eigendom[bronvermelding: 32] | 6063-T5 (standaard)[bronvermelding: 32] | 6063-T6 (standaard)[bronvermelding: 32] | Gevolgen voor het ontwerp[bronvermelding: 32] |
|---|---|---|---|
| Uiteindelijke treksterkte[bronvermelding: 32] | 186 MPa (27.000 psi)[bronvermelding: 32] | 241 MPa (35.000 psi)[bronvermelding: 32] | Het breekpunt. T6 biedt een grotere veiligheidsmarge voor constructieve belastingen.[bronvermelding: 32] |
| Opbrengststerkte[bronvermelding: 32] | 145 MPa (21.000 psi)[bronvermelding: 32] | 214 MPa (31.000 psi)[bronvermelding: 32] | Het punt van blijvende vervorming. Van cruciaal belang voor berekeningen van de draagkracht.[bronvermelding: 32] |
| Rek bij breuk[bronvermelding: 32] | ~12%[bronvermelding: 32] | ~8%[bronvermelding: 32] | Geeft de vervormbaarheid aan. T5 is in beperkte mate vervormbaar; T6 is brozer.[bronvermelding: 32] |
| Elasticiteitsmodulus[bronvermelding: 32] | 68,9 GPa[bronvermelding: 32] | 68,9 GPa[bronvermelding: 32] | Stijfheid van het materiaal. Beide hardheidsgraden zullen onder dezelfde belasting in dezelfde mate doorbuigen.[bronvermelding: 32] |
| Thermische geleidbaarheid[bronvermelding: 32] | 209 W/m·K[bronvermelding: 32] | 200 W/m·K[bronvermelding: 32] | Door hun hoge geleidbaarheid zijn beide hardheden uitermate geschikt voor toepassingen met koellichamen.[bronvermelding: 32] |
Hoe deze gegevens te gebruiken: Een veelgemaakte technische fout is het overschakelen van T5 naar T6 om te voorkomen dat een lang frame onder zware belasting doorbuigt (vervormt). Zoals de elasticiteitsmodulus (68,9 GPa) aantoont, is T6 niet stijver dan T5. Als uw onderdeel doorbuigt binnen zijn elasticiteitsgrens, helpt het veranderen van de hardheid niet; u moet de geometrie van het profiel aanpassen (bijvoorbeeld door de wanddikte te vergroten of verstevigingsribben toe te voegen).
Bepaal of 6063 geschikt is voor uw onderdeel
Om te bepalen of 6063 het juiste materiaal is, moet u de specifieke geometrie van uw onderdeel afwegen tegen de feitelijke mogelijkheden op het gebied van extrusie en de bewerkingskosten.
Geschikte toepassingen
6063 is een geschikte keuze wanneer het ontwerp erop gericht is meerdere functies in één profiel te integreren of wanneer specifieke esthetische oppervlakteafwerkingen vereist zijn.
- Automatiseringsframes (T-gleufprofielen): Hiervoor is het nodig dat complexe, diepe en smalle inwendige groeven kunnen worden geëxtrudeerd voor de bevestiging van bevestigingsmaterialen.
- Elektronische behuizingen: Maakt gebruik van extrusie om de basisvorm van de behuizing naadloos te vormen, waarbij interne geleiderails voor printplaten zijn geïntegreerd.
- Architectonische onderdelen: Vereist een onberispelijke reactie op helder of gekleurd anodiseren voor langdurige weersbestendigheid bij buitengebruik.
- Koellichamen: Vereist een uitstekende warmtegeleiding in combinatie met het vermogen van de matrijs om zeer dunne, compacte koelribben te persen zonder dat deze scheuren.
6063 versus 6061
Bij de keuze voor een legering uit de 6xxx-serie wordt door de inkoop- en engineeringafdelingen meestal een afweging gemaakt tussen 6063 en 6061.
| Functie[bronvermelding: 33] | 6063[bronvermelding: 33] | 6061[bronvermelding: 33] |
|---|---|---|
| Complexiteit van extrusie[bronvermelding: 33] | Uitstekend. Geschikt voor dunne wanden, ingewikkelde holtes en scherpe hoeken, met minder slijtage aan het gereedschap.[bronvermelding: 33] | Matig. Het meest geschikt voor eenvoudigere, halfvaste vormen met dikkere, gelijkmatige wanden.[bronvermelding: 33] |
| Vloeigrens (T6)[bronvermelding: 33] | Matig (~214 MPa)[bronvermelding: 33] | Hoog (~276 MPa)[bronvermelding: 33] |
| Bewerkbaarheid[bronvermelding: 33] | Dat klopt. Het zachtere materiaal zorgt voor kleverige spanen die randafzetting (BUE) op snijgereedschappen veroorzaken. Dit verlengt de CNC-cyclustijden, omdat er langzamere voedingssnelheden of gespecialiseerd peck-boren nodig zijn.[bronvermelding: 33] | Goed. De spanen breken netjes af. Meer geschikt voor CNC-bewerking op hoge snelheid of voor onderdelen waarbij veel materiaal moet worden verwijderd.[bronvermelding: 33] |
| Reactie op het anodiseren[bronvermelding: 33] | Uitstekend. Zorgt voor een gelijkmatig, glanzend resultaat met een consistente kleurovereenkomst tussen de verschillende partijen.[bronvermelding: 33] | Goed. Kan er soms iets doffer, gelig of minder uniform uitzien in vergelijking met 6063.[bronvermelding: 33] |
Opmerking over alternatieve inkoopbronnen: Bij inkoop in Europa is 6060 een veelgebruikte vervanging. Het is een minder gelegeerde variant van 6063 (minder Mg en Si), waardoor nog hogere extrusiesnelheden mogelijk zijn voor uiterst complexe geometrieën, hoewel de mechanische sterkte iets lager is. Controleer uw belastingseisen voordat u 6060 als directe vervanging accepteert.
Extrusie vs. Plaatwerk (6063-profiel versus 5052-plaat)
Tijdens de NPI-fase (New Product Introduction) voor onderdelen zoals op maat gemaakte behuizingen, discussiëren ingenieurs vaak over de vraag of ze moeten investeren in een op maat gemaakte 6063-extrusiematrijs of dat ze een constructie uit gevouwen 5052-plaatwerk moeten ontwerpen.
De drempel: Doorgaans ligt het break-evenpunt voor een investering in op maat gemaakte 6063-extrusiegereedschappen ten opzichte van de fabricage van een plaatwerkconstructie rond de 250–500 stuks, afhankelijk van de hoeveelheid laswerk en handmatige montage die het plaatwerkontwerp vereist.
| Vereisten voor onderdelen[bronvermelding: 34] | Kandidaatmateriaal/proces[bronvermelding: 34] | Voorwaarden die moeten worden gecontroleerd vóór de inkoop[bronvermelding: 34] |
|---|---|---|
| Complexe dwarsdoorsnede (bijv. printplaatbanen, schroefnokken)[bronvermelding: 34] | 6063 Op maat gemaakte extrusie[bronvermelding: 34] | Controleer of het begrote budget voor gereedschappen ($500-$2000) in verhouding staat tot het productievolume.[bronvermelding: 34] |
| Kleine series of snelle prototypes (< 50 stuks)[bronvermelding: 34] | 5052 Plaatwerkbuigen[bronvermelding: 34] | Controleer of het ontwerp daadwerkelijk met standaard kantpersgereedschap kan worden gevormd zonder dat er botsingen optreden.[bronvermelding: 34] |
| Naadloze buitenbehuizing[bronvermelding: 34] | 6063 holle extrusieprofielen[bronvermelding: 34] | Maakt lange, dure lasnaden overbodig. Zorg ervoor dat u een alternatieve oplossing hebt voor het afsluiten van de uiteinden (bijvoorbeeld gestanste eindkappen).[bronvermelding: 34] |
| Uitgebreide, op maat gemaakte gatenpatronen op meerdere vlakken[bronvermelding: 34] | 5052 Plaatwerk (lasersnijden/ponsen en vervolgens buigen)[bronvermelding: 34] | Over het algemeen is het sneller en goedkoper om een vlakke plaat te ponsen of met een laser te bewerken voordat deze wordt gebogen, dan om een 3D-profiel in te stellen op een 4-assige CNC-freesmachine.[bronvermelding: 34] |
| Hoogwaardige cosmetische afwerking[bronvermelding: 34] | 6063 Extrusie + anodiseren[bronvermelding: 34] | Controleer of uw leverancier met matrijslijnen kan werken. 6063 biedt een superieure, consistentere cosmetische geanodiseerde afwerking dan 5052.[bronvermelding: 34] |
Ontwerp 6063-profielen voor extrusie en montage
De fysieke vorm van een 6063-profiel wordt bepaald door de extrusiematrijs, maar een slecht ontwerp van de dwarsdoorsnede leidt tot voortijdige uitval van de matrijs, kromgetrokken profielen of buitensporige kosten voor nabewerking. Bij het ontwerpen voor extrusie is het van belang de materiaalstroom te beheersen en rekening te houden met de praktische aspecten van de assemblage.
Wanden en ribben
Een gelijkmatige wanddikte is de belangrijkste regel bij het ontwerpen van extrusieprofielen. Wanneer een dwarsdoorsnede abrupt overgaat van een dik deel naar een dunne wand, koelt het dunne deel sneller af nadat het uit de matrijs is gekomen, waardoor het gehele profiel kromtrekt of doorbuigt.
- Wandovergangen: Als de dikte moet veranderen, gebruik dan geleidelijke overgangen of grote radii in plaats van scherpe overgangen.
- Diepe groeven en dunne ribben: Voor het extruderen van een diepe, smalle gleuf is een navenant dunne, niet-ondersteunde “lip” van gereedschapsstaal in de matrijs nodig. De enorme druk van het stromende aluminium kan deze lip doen afbreken. Houd de verhouding tussen diepte en breedte van gleuven waar mogelijk onder de 3:1.
- Straal: Scherpe binnenhoeken fungeren als spanningsconcentrators op de matrijs. Geef een minimale binnenradius van 0,5 mm tot 1,0 mm op om de levensduur van de matrijs te verlengen en de materiaalstroom te verbeteren.
- Symmetrie: Bij asymmetrische profielen verloopt de stroming ongelijkmatig, waardoor de matrijzenbouwer de zwaardere kant kunstmatig moet vertragen. Symmetrische ontwerpen – of ontwerpen die zijn gegroepeerd in symmetrische matrijzen met meerdere holtes – leveren rechtere onderdelen op met kleinere toleranties.
Toleranties en referentiepunten
Extrusie is een thermomechanisch proces; het aluminium wordt bij hoge temperaturen door een matrijs geperst en vervolgens uitgerekt. Het kan direct na het persen niet tippen aan de precisie van een CNC-freesmachine.
Waarschuwing: De valkuil van de tolerantie in het titelblok
Een veelvoorkomende en kostbare technische fout is het handhaven van de standaardtoleranties uit het titelblok (bijv. ISO 2768-m, ±0,1 mm) voor de ruwe extrusieafmetingen. Standaardtoleranties voor extrusies liggen doorgaans dichter bij ±0,2 mm tot ±0,5 mm, afhankelijk van de profielafmetingen. Pas strakke toleranties alleen toe op specifieke CNC-gefreesde onderdelen; anders zal de fabriek de tekening afwijzen of een exorbitante prijs vragen.
- Rechtheid en verdraaiing: Alle extrusies vertonen over hun lengte een natuurlijke kromming en verdraaiing. Als een lang profiel een perfect vlak aanlegvlak vereist, vertrouw dan niet op het onbewerkte extrusieoppervlak. Voeg een bewerkingstolerantie (meestal 1,0 mm tot 2,0 mm) aan het geëxtrudeerde profiel, dat vervolgens op een freesmachine wordt afgeschuind.
- Datums: Kies referentiepunten die stabiel en gemakkelijk bereikbaar zijn. Vermijd het gebruik van dunne, buigzame wanden of cosmetische buitenvlakken als primaire referentiepunten voor CNC-instellingen, aangezien de klemkracht het werkstuk zal vervormen nog voordat de frees het raakt.
Kenmerken van de assemblage
Met extrusie kun je assemblagefuncties rechtstreeks in het ruwe materiaal inbouwen, waardoor secundaire bewerkingen overbodig worden. Je moet echter wel onderscheid maken tussen elementen die kunnen worden geëxtrudeerd en elementen die moeten worden bewerkt.
- In de extrusie integreren: T-gleuven voor borgmoeren, schroefnokken (afgestemd op schroeven die zelf schroefdraad vormen), klikverbindingen en glijrails.
- Voorraad voor CNC-bewerking: Doorgaande gaten, nauwkeurige uitlijning van paspennen, elkaar kruisende sleuven en schroefdraad (indien standaard machinetappen vereist zijn).
- Vrije ruimte rond het gereedschap: Let er bij het ontwerpen van interne schroefuitsparingen of boutkanalen op dat er voldoende ruimte is zodat standaard montagegereedschap (sleutels, schroefbits) de bevestigingsmiddelen kan bereiken zonder tegen de wanden van het profiel aan te stoten.

Controle van de resultaten van verspanen, buigen en lassen
Hoewel 6063 over het algemeen een materiaal is dat fouten goed opvangt, vereisen de relatief zachte aard en de specifieke thermische eigenschappen ervan strikte controles op de werkvloer om afval te voorkomen en de maatnauwkeurigheid te waarborgen.
CNC-bewerking
Omdat 6063 zachter en “gumachtiger” is dan 6061, brengt dit specifieke uitdagingen met zich mee tijdens CNC-bewerking.
- Chipcontrole en opgebouwde rand (BUE): 6063-spanen hebben de neiging om aan de snijkant vast te blijven zitten, waardoor de oppervlakteafwerking wordt aangetast en het gereedschap uiteindelijk breekt. Gebruik gepolijste hardmetalen gereedschappen met een grote spaanhoek (DLC-coatings zijn zeer effectief) in combinatie met koelvloeistof onder hoge druk of nevelsmering om de spanen onmiddellijk af te voeren.
- Dunne wanden vastklemmen: Standaard machineklemmen zullen holle of dunwandige 6063-profielen verpletteren. Gebruik op maat gemaakte zachte klembekken die precies zijn aangepast aan de vorm van het extrusieprofiel, of maak gebruik van inwendige uitzetdoorns om holle profielen te ondersteunen tijdens zwaar freeswerk.
- Meetprotocol: Meet bewerkte afmetingen altijd in een “vrije staat” (zonder klem). Als je een dun profiel bewerkt terwijl het in een bankschroef is vastgeklemd, zal het buiten de tolerantie terugveren zodra de klemdruk wordt opgeheven.
Profielbuigen
Het buigen van 6063-profielen voor toepassingen zoals handgrepen, frames of architectonische rondingen is zeer gevoelig voor de hardheid en de geometrie van de dwarsdoorsnede.
- Beperkingen met betrekking tot de temperatuur: Het buigen van een T6-profiel leidt vrijwel zeker tot scheurvorming of ernstige sinaasappelhuid aan de buitenradius. Buigbewerkingen moeten worden uitgevoerd op T4- of T5-toestanden. Als de T6-sterkte vereist is, buig het onderdeel dan in de T4-toestand en laat het daarna kunstmatig verouderen tot T6.
Vuistregel voor het buigen:
Streef naar een minimale buigradius van 3 tot 4 keer de profieldikte voor T4/T5-harden om breuken te voorkomen. Voor kleinere radii zijn speciale gereedschappen of plaatselijke gloeibehandeling nodig.
- Vervorming: Holle profielen zullen tijdens het buigen instorten of knikken ter hoogte van de binnenstraal. Dit vereist interne ondersteuning tijdens het buigproces, wat doorgaans wordt bereikt met behulp van flexibele doornstaven, zandvulling of roterend trekbuigen met speciale afstrijkmatrijzen.
- Controle: Aluminium vertoont aanzienlijke springrug. Voer altijd een fysieke testbuiging uit met de daadwerkelijke productiebatch van het profiel voordat de geometrie van de buigmatrijs definitief wordt vastgesteld.
Lasverbindingen
Het lassen van 6063 wordt vaak toegepast bij het samenstellen van frames, maar de warmte-inbreng tast de structurele integriteit van het materiaal aan en kan de esthetische afwerking aantasten als dit niet goed wordt gepland.
Waarschuwing: De “zwarte halo” bij het anodiseren”
ER4043 is de meest gebruikte lasdraad voor 6063 vanwege zijn uitstekende vloeibaarheid en scheurweerstand. ER4043 bevat echter veel silicium, waardoor het tijdens het anodisatieproces, waardoor er een lelijke “halo” rond de las ontstaat. Als het gelaste geheel een cosmetische, transparante of gekleurde geanodiseerde afwerking vereist, geef dan ER5356-vuldraad op. Het past qua kleur veel beter bij het 6063-basismetaal, hoewel het iets moeilijker te lassen is.
- De door hitte beïnvloede zone (HAZ): De warmte van TIG- of MIG-lassen vernietigt plaatselijk de T5/T6-warmtebehandeling. Reken op een daling van de vloeigrens van 30% naar 40% in de HAZ. Ontwerp de constructie zodanig dat lasnaden niet op plaatsen met maximale spanning komen te liggen.
- Vervormingsregeling: Door de hoge warmtegeleiding van 6063 wordt warmte snel doorgegeven, waardoor dunne profielen kromtrekken. Gebruik stevige opspanningen, koperen koelblokken om warmte af te voeren en las in stiklassequenties in plaats van doorlopende lasgangen om thermische vervorming te beperken.
Praktijkvoorbeeld: vervorming van dunwandige profielen
- Het probleem: Bij het TIG-lassen van een 6063-T5-elektronicaframe met een wanddikte van 1,5 mm ontstond er ernstige thermische vervorming, waardoor de geëxtrudeerde interne geleiderails voor de printplaten uit hun positie raakten en montage onmogelijk werd.
- De aanpassing: De lasvolgorde werd aangepast van doorlopende lasnaden naar een verspringende stiklas. Direct achter de printbaansporen werden koperen koelblokken in de lasopspanning geïntegreerd om als warmteafvoer te fungeren.
- Het resultaat: Het frame behield zijn maatvastheid over de diagonaal, waardoor de printbaansporen parallel bleven en er geen rechtmakingsbewerking na het lassen nodig was.
Geef de afwerkingen op voor het uiterlijk en de pasvorm bij de montage
Het vermelden van “goede oppervlakteafwerking” op een tekening biedt geen enkele garantie. 6063-aluminium leent zich uitstekend voor cosmetische behandelingen, maar om een herhaalbaar resultaat te bereiken, moeten de voorbereidende werkzaamheden, de laagdikte en de aanvaardbare gebreken worden vastgelegd.
Anodiseren
6063 is de beste keuze voor anodiseren, omdat het lage gehalte aan legeringselementen zorgt voor een heldere, gelijkmatige oxidelaag. Anodiseren is echter een doorschijnend proces: het verbergt geen fysieke gebreken.
- Voorbereiding van het oppervlak: Door anodiseren worden de lijnen van de extrusiematrijs en de sporen van CNC-bewerkingen juist versterkt, in plaats van verborgen. Als een uniform uiterlijk van het oppervlak vereist is, moet het onderdeel mechanisch worden voorbehandeld (geborsteld of gestraald) of chemisch worden geëtst voordat het in het anodisatiebad wordt ondergedompeld.
- Spoorafdrukken: Bij het anodiseren is een fysieke elektrische verbinding vereist. Geef op uw tekening aan waar “rekstrepen” zijn toegestaan (meestal op niet-zichtbare binnenvlakken), aangezien deze contactpunten uit blank aluminium blijven bestaan.
- Verkleuring van lasnaden: Houd er rekening mee dat warmtebeïnvloede zones (HAZ) en siliciumrijke lasdraden bij anodiseren een andere kleur krijgen (vaak donkergrijs). Plan oppervlakken die er esthetisch moeten uitzien zo dat ze niet in de buurt van lasnaden liggen.
Stralen en borstelen
Mechanische afwerkingen worden gebruikt om vóór de definitieve coating een gelijkmatige structuur te verkrijgen.
- Parelstralen: Zorgt voor een matte, niet-directionele afwerking. Het is zeer effectief bij het verbergen van kleine extrusielijnen en lichte bewerkingssporen. Stralen heeft echter zijn beperkingen: het verwijdert geen diepe groeven of grote stapafstanden die zijn veroorzaakt door een voorbewerkingsfrees.
- Poetsen: Zorgt voor een gerichte nerfstructuur. U moet de nerfrichting op de tekening aangeven (bijv. “Borstel parallel aan de langste afmeting”). Vraag om een fysiek grensmonster om overeenstemming te bereiken over de grofheid van de borstelafwerking voordat u toestemming geeft voor massaproductie.
Poedercoating
Poedercoating zorgt voor een robuuste, UV-bestendige afwerking voor gebruik buitenshuis of in veeleisende omgevingen. E-coating (elektroforetische afzetting) is een veel dunner alternatief dat vaak wordt gebruikt voor complexe vormen of als anticorrosieve grondlaag.
- Opbouw van de afmetingen: In tegenstelling tot standaard anodiseren (waarbij een laag van ongeveer 5 tot 25 micron wordt aangebracht), zorgt poedercoating voor een aanzienlijke dikte, doorgaans 60 tot 120 micron. Dit zal de nauwe montagetoleranties tenietdoen.
- Afplakken versus boren met een te grote boor: U moet de afschermingsvereisten voor lagerpassingen en elektrische aardingspunten expliciet vastleggen.
Tip voor op de werkvloer: omgaan met schroefgaten
Het afdichten van tientallen kleine tapgaten met siliconenpluggen is zeer arbeidsintensief. Om de kosten te verlagen, moet u het volgende specificeren: tappen met een grotere diameter (bijvoorbeeld met een tap die +0,1 mm groter is) vóór het coaten. Door de poederlaag wordt de schroefdraaddiameter vanzelf kleiner, waardoor standaardschroeven perfect passen zonder dat er handmatig afplakt.
Aanbevolen aanduiding voor oppervlakteafwerking (voorbeeld van een tekeningopmerking):
- AFWERKING: PARELSTRAALBEURT (GLASPARELS, KORRELGROOTTE 80) VAN ALLE BUITENVLAKKEN TOT EEN GELIJKMATIGE, MATTE STRUCTUUR.
- ANODISEREN: MIL-A-8625 TYPE II, KLASSE 2 (ZWART). DIKTE 15-25 MICRON.
- AFPLKKEN: ER MOGEN GEEN RACKSPOREN VOORKOMEN OP OPPERVLAKKEN GEMERKT MET “A” (COSMETISCHE VOORZIJDE). GEDRAAIDE GATEN MET EEN OVERMAAT VAN +0,1 mm; AFPLKKEN IS NIET NODIG.
Vergelijk de kosten van gereedschap, bewerking en afgewerkte onderdelen
Een lagere grondstofprijs betekent niet automatisch dat een onderdeel goedkoper is. De kosten van een 6063-onderdeel worden bepaald door hoe goed je de initiële kosten voor de extrusiematrijzen weet af te wegen tegen de tijd die nodig is voor de secundaire CNC-bewerking.
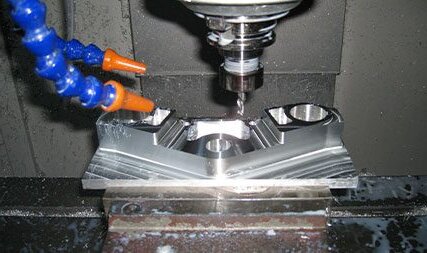
Gereedschap en productievolume
Door gebruik te maken van standaard, kant-en-klare profielen (zoals een massieve platstaaf) vermijd je initiële gereedschapskosten, maar moet je wel 80% aan materiaal wegwerken om de uiteindelijke vorm te verkrijgen. Op maat gemaakte 6063-extrusiematrijzen zijn relatief goedkoop; de kosten variëren doorgaans van 500 tot 2.000, afhankelijk van de complexiteit van het profiel.
De realiteit van MOQ’s (minimale bestelhoeveelheden):
Hoewel de op maat gemaakte matrijs goedkoop is, moet u rekening houden met de minimale afnamehoeveelheid (MOQ) van de extrusiefabriek, die doorgaans tussen de 500 kg en 1.000 kg per productierun ligt. Als uw jaarlijkse productievolume slechts 50 kleine eenheden bedraagt, verdient de matrijs zichzelf weliswaar terug, maar het aanhouden van een voorraad van 500 kg grondstof zal uw rendement op investering (ROI) ondermijnen. Op maat gemaakte extrusie is financieel zinvol wanneer het volume de minimale grondstofhoeveelheden rechtvaardigt.
Secundaire activiteiten
Elke keer dat een onderdeel in een CNC-machine wordt geladen, stijgen de kosten. Het doel is om zoveel mogelijk van de geometrie in één stuk te vervaardigen.
- Extrudeer dit: Doorlopende schroefnokken, glijrails, koelribben en decoratieve groeven.
- Maak hier een machine van: Nauwkeurige lagerboringen, dwarsgeboorde gaten en vlakgefreesde pasvlakken die een hoge vlakheid vereisen.
- Kostenval: Vermijd het ontwerpen van profielen met diepe, gesloten holtes die alleen met frezen met een groot bereik kunnen worden schoongemaakt. Als het gereedschap gaat trillen, brengt de fabriek u extra kosten in rekening vanwege lagere voedingssnelheden en een hoog afvalpercentage.
Afwegingen bij het ontwerp: op maat gemaakte extrusie versus CNC-bewerking vanuit een massief blok
In de onderstaande tabel wordt een kostenvergelijking weergegeven voor een hypothetische behuizing voor een elektronisch koellichaam (verondersteld volume: 500 stuks/jaar, gewicht per stuk 1,2 kg).
| Kostenfactor[bronvermelding: 35] | Scenario A: CNC-gefreesd uit een massief 6061-blok[bronvermelding: 35] | Scenario B: Op maat gemaakte 6063-profiel + lichte CNC-bewerking[bronvermelding: 35] |
|---|---|---|
| Gereedschap voor de beginfase[bronvermelding: 35] | $0 (Standaard werkstukopspanning)[bronvermelding: 35] | $1.200 (op maat gemaakte extrusiematrijs)[bronvermelding: 35] |
| Materiaalopbrengst[bronvermelding: 35] | Zeer laag (75% materiaal wordt tot spanen verwerkt)[bronvermelding: 35] | Hoog (het profiel wordt tot een bijna-eindvorm geëxtrudeerd)[bronvermelding: 35] |
| CNC-cyclustijd[bronvermelding: 35] | 45 minuten per deel[bronvermelding: 35] | 8 minuten per onderdeel (uiteinden bewerken, 4 gaten boren/tappen)[bronvermelding: 35] |
| Kosten per onderdeel[bronvermelding: 35] | $42.00[bronvermelding: 35] | $14.00[bronvermelding: 35] |
| Totale programmakosten (500 stuks)[bronvermelding: 35] | $21,000[bronvermelding: 35] | $8,200 (Inclusief gereedschap)[bronvermelding: 35] |
| Voorwaarden die u moet accepteren[bronvermelding: 35] | Kan morgen beginnen. Hoge stukprijs.[bronvermelding: 35] | De proefproductie van de matrijs duurt 3-4 weken. Aanzienlijke kostenbesparing.[bronvermelding: 35] |
Bent u klaar om uw extrusie- of bewerkingsproject te laten beoordelen? Geef alstublieft uw tekeningen, de verwachte hoeveelheden en de vereisten voor de oppervlakteafwerking door zodat we de optimale hardheid, het productieproces en de prijsstelling kunnen bepalen.
Hey, ik ben Kevin Lee
De afgelopen 10 jaar heb ik me verdiept in verschillende vormen van plaatbewerking en ik deel hier de coole inzichten die ik heb opgedaan in verschillende werkplaatsen.
Neem contact op
Kevin Lee
Ik heb meer dan tien jaar professionele ervaring in plaatbewerking, gespecialiseerd in lasersnijden, buigen, lassen en oppervlaktebehandelingstechnieken. Als technisch directeur bij Shengen zet ik me in om complexe productie-uitdagingen op te lossen en innovatie en kwaliteit in elk project te stimuleren.
Verwante bron
Materialen voor prototypen: hoe kies je het juiste materiaal?
Persverbindingen in plaatwerk: ontwerp, kosten en kwaliteit