
Aluminium 6063 to stop o średniej wytrzymałości i wysokiej wytłaczalności, stosowany przede wszystkim do produkcji profili architektonicznych, ram urządzeń automatycznych oraz radiatorów elektronicznych. Znany ze swojego doskonałego wykończenia powierzchni i odporności na korozję, łatwo poddaje się anodowaniu, ale wymaga starannego doboru stanu utwardzenia (T5 lub T6) w celu zapewnienia równowagi między plastycznością a nośnością.
Wybór stopu 6063 to coś więcej niż tylko zapoznanie się z kartą techniczną materiału. Aby projekt zakończył się sukcesem, należy znaleźć równowagę między początkowymi kosztami matrycy do wytłaczania a czasem potrzebnym na wtórną obróbkę CNC, unikając jednocześnie typowych pułapek występujących na hali produkcyjnej, takich jak osad na krawędziach (BUE) czy odkształcenia spawalnicze.
Oprócz standardowych właściwości materiału w niniejszym przewodniku szczegółowo opisano, jak w praktyce wygląda produkcja z wykorzystaniem stopu 6063. Omówimy rzeczywiste różnice między stanami T5 i T6, sposoby unikania typowych problemów związanych z obróbką skrawaniem oraz informacje, które dostawca powinien znaleźć w zapytaniu ofertowym.
Skrócony przewodnik: Aluminium 6063
| Atrybut[źródło: 31] | Szczegóły[źródło: 31] |
|---|---|
| Rodzina stopów[źródło: 31] | Seria 6xxx (magnez i krzem)[źródło: 31] |
| Typowe temperamenty[źródło: 31] | T5, T6 (do obróbki ciężkiej dostępne są również gatunki O i T4)[źródło: 31] |
| Typowe formularze[źródło: 31] | Profile wytłaczane na zamówienie, rury standardowe, ceowniki[źródło: 31] |
| Główne zastosowania[źródło: 31] | Systemy architektoniczne, ramy automatyki, radiatory, korpusy obudów[źródło: 31] |
| Główne zalety[źródło: 31] | Wyjątkowa łatwość wytłaczania w przypadku cienkich ścianek, bardzo stabilne wyniki anodowania[źródło: 31] |
| Główne ograniczenia[źródło: 31] | Niższa granica plastyczności niż w przypadku stopu 6061, znaczny spadek wytrzymałości w strefach wpływu ciepła spawania (HAZ)[źródło: 31] |
| Konsekwencje dla kosztów i zaopatrzenia[źródło: 31] | Niski koszt surowca; niestandardowe matryce do wytłaczania mają zazwyczaj zakres od $500 do $2 000, a czas realizacji wynosi od 2 do 4 tygodni.[źródło: 31] |
Poznaj skład, rodzaje utwardzenia i właściwości materiału 6063
Aby prawidłowo wykorzystać aluminium 6063 w projekcie, należy zrozumieć, w jaki sposób jego specyficzny skład chemiczny i obróbka cieplna determinują jego ograniczenia mechaniczne w warunkach warsztatowych.
Skład stopu
Stop 6063 zawiera przede wszystkim magnez (Mg) i krzem (Si). Standardowy zakres składu wynosi:
- Krzem (Si): 0.20 – 0.60%
- Magnez (Mg): 0.45 – 0.90%
- Żelazo (Fe): 0,351 TP3T maks.
- Miedź (Cu): 0,101 TP3T maks.
- Cynk (Zn), mangan (Mn), chrom (Cr), tytan (Ti): maksymalnie 0,101 TP3T na sztukę
Magnez i krzem łączą się, tworząc krzemek magnezu (Mg₂Si), który zapewnia wytrzymałość konstrukcyjną stopu po obróbce cieplnej. Jednak najważniejszym wskaźnikiem produkcyjnym jest tutaj ścisła kontrola zawartości żelaza (<0,35%). Ta niska zawartość żelaza ma na celu nie tylko zapewnienie odporności na korozję — minimalizuje ona również zużycie matrycy podczas procesu wytłaczania. Właśnie dlatego profile z stopu 6063 mogą charakteryzować się węższymi tolerancjami wymiarowymi i znacznie cieńszymi ściankami niż profile z stopu 6061.
Gatunki stali T5 i T6
Stal 6063 jest najczęściej dostarczana w stanach utwardzenia T5 lub T6. Wybór tego stanu ma bezpośredni wpływ na wytrzymałość, plastyczność oraz koszty zakupu.
- Stopień utwardzenia T5: Aluminium jest chłodzone powietrzem po wyjściu z matrycy wytłaczającej, a następnie poddawane sztucznemu starzeniu w piecu. Jest to proces wysoce wydajny i ekonomiczny. Stop T5 charakteryzuje się umiarkowaną wytrzymałością i stanowi standardowy wybór w przypadku profili architektonicznych, ram okiennych oraz obudów o charakterze estetycznym.
- Stan utwardzenia T6: Aluminium poddaje się obróbce cieplnej w roztworze (zazwyczaj hartowaniu wodą bezpośrednio na prasie), a następnie sztucznemu starzeniu. Pozwala to zmaksymalizować granicę plastyczności materiału, co sprawia, że nadaje się on do zastosowań nośnych, takich jak konstrukcyjne wsporniki montażowe czy ramy maszyn o dużej wytrzymałości.
Ostrzeżenie dotyczące produkcji: Profil T6 jest bardzo podatny na pękanie, jeśli profil wymaga dodatkowego gięcia lub walcowania. Jeśli proces produkcyjny obejmuje gięcie po wytłaczaniu, należy określić profil T5 lub T4 (poddany naturalnemu starzeniu), aby uniknąć powstania odpadów.
Dane dotyczące nieruchomości
W poniższej tabeli przedstawiono typowe właściwości mechaniczne i fizyczne standardowych profili wytłaczanych 6063-T5 i 6063-T6 w temperaturze pokojowej. Uwaga: Minimalne wartości parametrów technicznych będą nieco niższe i będą się różnić w zależności od grubości przekroju.
| Nieruchomość[źródło: 32] | 6063-T5 (typowy)[źródło: 32] | 6063-T6 (typowy)[źródło: 32] | Konsekwencje dla projektowania[źródło: 32] |
|---|---|---|---|
| Ostateczna wytrzymałość na rozciąganie[źródło: 32] | 186 MPa (27 000 psi)[źródło: 32] | 241 MPa (35 000 psi)[źródło: 32] | Punkt krytyczny. T6 zapewnia większy margines bezpieczeństwa w odniesieniu do obciążeń konstrukcyjnych.[źródło: 32] |
| Siła plonu[źródło: 32] | 145 MPa (21 000 psi)[źródło: 32] | 214 MPa (31 000 psi)[źródło: 32] | Punkt trwałego odkształcenia. Ma kluczowe znaczenie dla obliczeń nośności.[źródło: 32] |
| Wydłużenie przy zerwaniu[źródło: 32] | ~12%[źródło: 32] | ~8%[źródło: 32] | Wskazuje na plastyczność. T5 pozwala na niewielką obróbkę plastyczną; T6 jest bardziej kruche.[źródło: 32] |
| Moduł sprężystości[źródło: 32] | 68,9 GPa[źródło: 32] | 68,9 GPa[źródło: 32] | Sztywność materiału. Oba rodzaje hartowania będą ulegać odkształceniu w identyczny sposób pod tym samym obciążeniem.[źródło: 32] |
| Przewodność cieplna[źródło: 32] | 209 W/m·K[źródło: 32] | 200 W/m·K[źródło: 32] | Dzięki wysokiej przewodności oba rodzaje hartowania doskonale nadają się do zastosowań w radiatorach.[źródło: 32] |
Jak korzystać z tych danych: Częstym błędem inżynieryjnym jest zmiana stanu utwardzenia z T5 na T6 w celu zapobieżenia wyginaniu się (ugięciu) długiej ramy pod wpływem dużego obciążenia. Jak wskazuje moduł sprężystości (68,9 GPa), stan T6 nie jest sztywniejszy od T5. Jeśli element ulega ugięciu w granicach swojej granicy sprężystości, zmiana stanu utwardzenia nie pomoże; konieczne jest zmodyfikowanie geometrii profilu (np. zwiększenie grubości ścianek lub dodanie żeber wzmacniających).
Zastanów się, czy stop 6063 nadaje się do Twojej części
Aby ustalić, czy 6063 jest odpowiednim materiałem, należy porównać konkretną geometrię danej części z rzeczywistymi możliwościami wytłaczania oraz kosztami obróbki skrawaniem.
Odpowiednie zastosowania
Stal 6063 sprawdza się dobrze, gdy projekt opiera się na połączeniu wielu elementów w jednym profilu lub wymaga określonych wykończeń powierzchniowych.
- Ramy automatyki (profile z rowkami teowymi): Wymaga możliwości wytłaczania skomplikowanych, głębokich i wąskich rowków wewnętrznych przeznaczonych do montażu elementów mocujących.
- Obudowy urządzeń elektronicznych: Wykorzystuje proces wytłaczania do płynnego uformowania podstawowego kształtu obudowy, z wbudowanymi wewnętrznymi szynami prowadzącymi dla płytek drukowanych.
- Elementy architektoniczne: Wymaga doskonałej reakcji na anodowanie bezbarwne lub barwione, aby zapewnić długotrwałą odporność na warunki atmosferyczne na zewnątrz.
- Radiatory: Wymaga doskonałej przewodności cieplnej w połączeniu z możliwością formowania bardzo cienkich, gęstych żeber chłodzących bez ich rozrywania.
6063 a 6061
Przy wyborze stopu z serii 6xxx działy zaopatrzenia i inżynierii zazwyczaj rozważają model 6063 w porównaniu z modelem 6061.
| Funkcja[źródło: 33] | 6063[źródło: 33] | 6061[źródło: 33] |
|---|---|---|
| Złożoność procesu wytłaczania[źródło: 33] | Świetnie. Radzi sobie z cienkimi ściankami, skomplikowanymi wgłębieniami i ostrymi narożnikami, powodując mniejsze zużycie narzędzi.[źródło: 33] | Umiarkowana. Najlepiej nadaje się do prostszych, półsztywnych kształtów o grubszych, jednolitych ściankach.[źródło: 33] |
| Granica plastyczności (T6)[źródło: 33] | Umiarkowana (~214 MPa)[źródło: 33] | Wysokie (~276 MPa)[źródło: 33] |
| Obrabialność[źródło: 33] | Zgadza się. Miększy materiał powoduje powstawanie lepkich wiórów, które prowadzą do gromadzenia się osadu na krawędziach narzędzi skrawających (BUE). Powoduje to wydłużenie czasów cyklu obróbki CNC ze względu na konieczność stosowania wolniejszych posuwów lub specjalistycznego wiercenia z podnoszeniem wiertła.[źródło: 33] | Dobrze. Wióry odłamują się równo. Nadaje się lepiej do szybkiej obróbki CNC lub elementów wymagających intensywnego usuwania materiału.[źródło: 33] |
| Odpowiedź dotycząca anodowania[źródło: 33] | Świetnie. Zapewnia jednolite, jasne wykończenie oraz spójne dopasowanie koloru w poszczególnych partiach.[źródło: 33] | Dobrze. Czasami może wydawać się nieco matowszy, żółtawy lub niejednolity w porównaniu z 6063.[źródło: 33] |
Uwaga dotycząca alternatywnych źródeł zaopatrzenia: W przypadku zaopatrzenia w Europie popularnym zamiennikiem jest stop 6060. Jest to mniej stopiona odmiana stopu 6063 (zawierająca mniej magnezu i krzemu), umożliwiająca osiągnięcie jeszcze większych prędkości wytłaczania w przypadku niezwykle skomplikowanych geometrii, choć charakteryzuje się nieco niższą wytrzymałością mechaniczną. Przed zaakceptowaniem stopu 6060 jako bezpośredniego zamiennika należy sprawdzić wymagania dotyczące obciążenia.
Wyrzucenie vs. Metalowa blacha (Profil 6063 a blacha 5052)
W fazie wprowadzania nowego produktu (NPI) w przypadku elementów takich jak obudowy wykonywane na zamówienie inżynierowie często zastanawiają się, czy zainwestować w niestandardową matrycę do wytłaczania profilu 6063, czy też zaprojektować konstrukcję z giętej blachy 5052.
Próg: Zazwyczaj próg rentowności inwestycji w niestandardowe oprzyrządowanie do wytłaczania profilu 6063 w porównaniu z produkcją zespołu z blachy wynosi około 250–500 sztuk, w zależności od zakresu prac spawalniczych i ręcznego montażu, jakie wymaga dana konstrukcja blaszana.
| Wymagania dotyczące części[źródło: 34] | Materiał/proces kandydacki[źródło: 34] | Warunki, które należy sprawdzić przed rozpoczęciem zaopatrzenia[źródło: 34] |
|---|---|---|
| Złożony przekrój poprzeczny (np. ścieżki na płytce drukowanej, występy pod śruby)[źródło: 34] | 6063 – profil wytłaczany na zamówienie[źródło: 34] | Należy sprawdzić, czy budżet na oprzyrządowanie wstępne ($500–$2000) jest uzasadniony wielkością produkcji.[źródło: 34] |
| Małe serie lub prototypy szybkie (< 50 sztuk)[źródło: 34] | 5052 Gięcie blach[źródło: 34] | Należy sprawdzić, czy projekt można faktycznie wykonać przy użyciu standardowych narzędzi do prasy krawędziowej bez ryzyka kolizji.[źródło: 34] |
| Bezszwowa obudowa zewnętrzna[źródło: 34] | 6063 – profil wydrążony[źródło: 34] | Eliminuje długie i kosztowne spoiny. Należy upewnić się, że istnieje alternatywny sposób zamknięcia końców (np. tłoczone zaślepki).[źródło: 34] |
| Rozbudowane, niestandardowe układy otworów na wielu powierzchniach[źródło: 34] | 5052 Blacha (obróbka laserowa/wykrawanie, a następnie gięcie)[źródło: 34] | Zazwyczaj szybsze i tańsze jest wykrawanie lub obróbka laserowa płaskiej blachy przed jej gięciem niż przygotowanie profilu 3D na 4-osiowej frezarce CNC.[źródło: 34] |
| Wysokiej jakości wykończenie kosmetyczne[źródło: 34] | 6063 Wytłaczanie + anodowanie[źródło: 34] | Upewnij się, że Twój dostawca potrafi obsługiwać linie do wytłaczania. Stop 6063 zapewnia lepsze i bardziej jednolite wykończenie anodowane pod względem estetycznym niż stop 5052.[źródło: 34] |
Konstrukcja profili 6063 do wytłaczania i montażu
Kształt profilu 6063 zależy od matrycy do wytłaczania, jednak nieodpowiednia konstrukcja przekroju poprzecznego prowadzi do przedwczesnego zużycia matrycy, wypaczenia profili lub nadmiernych kosztów obróbki wtórnej. Projektowanie pod kątem wytłaczania wymaga kontroli przepływu materiału oraz uwzględnienia rzeczywistych warunków montażu.
Ścianki i żebra
Najważniejszą zasadą przy projektowaniu elementów wytłaczanych jest zachowanie jednolitej grubości ścianki. Gdy przekrój poprzeczny gwałtownie przechodzi od grubej części do cienkiej ścianki, cienka część schładza się szybciej po wyjściu z matrycy, co powoduje wypaczenie lub wygięcie całego profilu.
- Przejścia ścienne: Jeśli grubość musi ulegać zmianie, należy stosować stopniowe zwężenia lub duże promienie zamiast ostrych skoków.
- Głębokie rowki i wąskie żebra: Wytłaczanie głębokiego, wąskiego rowka wymaga zastosowania w matrycy odpowiednio cienkiego, niepodpartego “języka” ze stali narzędziowej. Ogromne ciśnienie przepływającego aluminium może spowodować pęknięcie tego języka. W miarę możliwości należy utrzymywać stosunek głębokości do szerokości rowków na poziomie poniżej 3:1.
- Promienie: Ostre narożniki wewnętrzne działają jak skupiska naprężeń na matrycy. Należy określić minimalny promień wewnętrzny w zakresie od 0,5 mm do 1,0 mm, aby wydłużyć żywotność matrycy i poprawić przepływ materiału.
- Symetria: Profile asymetryczne charakteryzują się nierównomiernym przepływem, co wymaga od konstruktora matrycy sztucznego spowolnienia przepływu po cięższej stronie. Konstrukcje symetryczne — lub te zgrupowane w symetrycznych matrycach wielogniazdowych — zapewniają uzyskanie elementów o prostszym kształcie i węższych tolerancjach.
Tolerancje i punkty odniesienia
Wytłaczanie to proces termomechaniczny; aluminium jest przepychane przez matrycę w wysokiej temperaturze, a następnie rozciągane. Nie można oczekiwać, że element prosto z prasy będzie miał taką samą precyzję jak ten wyfrezowany na frezarce CNC.
Ostrzeżenie: Pułapka związana z tolerancją w polu tytułowym
Częstym i kosztownym błędem inżynierskim jest pozostawianie standardowych, domyślnych tolerancji z ramki tytułowej (np. ISO 2768-m, ±0,1 mm) w przypadku surowych wymiarów wytłoczonych. Standardowe tolerancje wytłoczeń wynoszą zazwyczaj od ±0,2 mm do ±0,5 mm, w zależności od rozmiaru profilu. Wymagaj ścisłych tolerancji tylko w przypadku konkretnych elementów obrabianych na maszynach CNC; w przeciwnym razie fabryka odrzuci rysunek lub zaoferuje wygórowaną cenę.
- Prostoliniowość i skręt: Wszystkie profile wytłaczane charakteryzują się naturalnym wygięciem i skręceniem na całej długości. Jeśli długi profil wymaga idealnie płaskiej powierzchni styku, nie należy polegać na surowej, wytłaczanej powierzchni czołowej. Należy dodać naddatek obróbczy (zazwyczaj od 1,0 mm do 2,0 mm) do wytłoczonego profilu, który następnie jest wyrównywany na frezarce.
- Układy odniesienia: Należy wybierać punkty odniesienia, które są stabilne i łatwo dostępne. Należy unikać wykorzystywania cienkich, giętkich ścianek lub zewnętrznych powierzchni dekoracyjnych jako głównych punktów odniesienia podczas ustawiania maszyn CNC, ponieważ siła mocowania spowoduje odkształcenie elementu, zanim frez w ogóle go dotknie.
Cechy montażu
Wytłaczanie pozwala na wbudowanie funkcji montażowych bezpośrednio w surowiec, co eliminuje konieczność wykonywania operacji dodatkowych. Należy jednak oddzielić elementy, które można wytłoczyć, od tych, które wymagają obróbki skrawaniem.
- Włączenie do procesu wytłaczania: Rowki teowe do nakrętek zabezpieczających, występów śrubowych (dopasowanych do śrub formujących gwint), połączeń zatrzaskowych oraz prowadnic przesuwnych.
- Rezerwa na obróbkę CNC: Otwory krzyżowe, precyzyjne ustawienie kołków ustalających, przecinające się rowki oraz gwinty (jeśli wymagane są standardowe gwintowniki maszynowe).
- Odstęp między narzędziami: Podczas projektowania wewnętrznych gniazd śrubowych lub kanałów na śruby należy sprawdzić, czy istnieje wystarczający prześwit, aby standardowe narzędzia montażowe (klucze, końcówki wkrętakowe) mogły dotrzeć do elementu złącznego bez uderzania o ścianki profilu.

Kontrola wyników obróbki skrawaniem, gięcia i spawania
Chociaż stop 6063 jest ogólnie materiałem łatwym w obróbce, jego stosunkowo miękka struktura i specyficzne właściwości termiczne wymagają ścisłej kontroli na hali produkcyjnej, aby zapobiegać powstawaniu odpadów i zachować dokładność wymiarową.
Obróbka CNC
Ponieważ stop 6063 jest bardziej miękki i “elastyczny” niż stop 6061, stwarza to pewne trudności podczas Obróbka CNC.
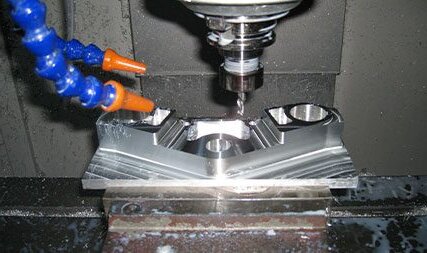
- Kontrola wióra i krawędź spiekaną (BUE): Wióry z stopu 6063 mają tendencję do przywierania do krawędzi skrawającej, co pogarsza jakość powierzchni i ostatecznie prowadzi do złamania narzędzia. Należy stosować narzędzia z węglika spiekanego o dużym kącie natarcia i wypolerowanej powierzchni (powłoki DLC są bardzo skuteczne) w połączeniu z chłodzeniem wysokociśnieniowym lub smarowaniem mgłą, aby natychmiast usuwać wióry.
- Mocowanie cienkich ścianek: Standardowe imadła maszynowe mogą zgnieść profile 6063 o przekroju pustym lub cienkościennym. Należy stosować specjalnie wykonane miękkie szczęki, dopasowane dokładnie do kształtu profilu, lub wykorzystać wewnętrzne trzpienie rozszerzające do podtrzymywania profili o przekroju pustym podczas intensywnego frezowania.
- Protokół pomiarowy: Wymiary elementów obrobionych należy zawsze mierzyć w “stan swobodny” (bez zacisku). Jeśli obrabiasz cienki profil, gdy jest on ściśnięty w imadle, w momencie zwolnienia nacisku mocującego odskoczy on z powrotem poza dopuszczalne tolerancje.
Gięcie profili
Gięcie profili ze stopu 6063 do zastosowań takich jak uchwyty, ramy czy elementy architektoniczne o zakrzywionych kształtach w dużym stopniu zależy od stanu utwardzenia i geometrii przekroju poprzecznego.
- Ograniczenia dotyczące temperatury: Gięcie profilu w stanie T6 prawie na pewno spowoduje pękanie lub silne powstawanie efektu „skórki pomarańczy” na zewnętrznym promieniu. Operacje gięcia należy wykonywać na elementach w stanie T4 lub T5. Jeśli wymagana jest wytrzymałość stanu T6, należy wygiąć element w stanie T4, a następnie poddać go sztucznemu starzeniu do stanu T6.
Ogólna zasada dotycząca gięcia:
Aby uniknąć pękania, należy dążyć do uzyskania promienia gięcia wynoszącego co najmniej 3–4-krotność grubości profilu w przypadku stanów twardości T4/T5. Mniejsze promienie wymagają zastosowania specjalistycznych narzędzi lub miejscowego wyżarzania.
- Odkształcenie: Podczas gięcia profile drążone ulegają zapadnięciu lub wyboczeniu na promieniu wewnętrznym. Wymaga to zastosowania podpór wewnętrznych podczas operacji, co zazwyczaj osiąga się za pomocą elastycznych trzpieni, wypełnienia piaskiem lub gięcia obrotowego z wykorzystaniem specjalistycznych matryc wygładzających.
- Weryfikacja: Aluminium wykazuje znaczną odskocznia. Przed ostatecznym ustaleniem geometrii matrycy do gięcia należy zawsze przeprowadzić fizyczną próbę gięcia z wykorzystaniem rzeczywistej partii profili produkcyjnych.
Połączenia spawane
Spawanie stopu 6063 jest powszechnie stosowane przy montażu ram, jednak wniesienie ciepła wpływa na integralność strukturalną materiału i może zniszczyć wykończenie estetyczne, jeśli nie zostanie odpowiednio zaplanowane.
Ostrzeżenie: “Czarna aureola” powstająca podczas anodowania”
ER4043 jest najczęściej stosowanym drutem spawalniczym do stopu 6063 ze względu na doskonałą płynność i odporność na pękanie. Jednak drut ER4043 zawiera dużą ilość krzemu, który podczas proces anodowania, pozostawiając brzydką “obwódkę” wokół spoiny. Jeśli spawany zespół ma być pokryty estetyczną powłoką anodowaną bezbarwną lub kolorową, należy określić drut spawalniczy ER5356. Pod względem koloru znacznie lepiej pasuje do metalu podstawowego 6063, choć jest nieco trudniejszy w spawaniu.
- Strefa wpływu ciepła (HAZ): Ciepło pochodzące z Spawanie metodą TIG lub MIG powoduje miejscowe zniszczenie efektów obróbki cieplnej T5/T6. Należy spodziewać się spadku granicy plastyczności w strefie wpływu ciepła (HAZ) z poziomu 30% do 40%. Konstrukcję należy zaprojektować tak, aby spoiny znajdowały się z dala od punktów maksymalnego naprężenia.
- Kontrola zniekształceń: Wysoka przewodność cieplna stopu 6063 powoduje szybkie rozprzestrzenianie się ciepła, co prowadzi do wypaczenia cienkich profili. Aby ograniczyć odkształcenia termiczne, należy stosować sztywne uchwyty, miedziane bloki chłodzące do odprowadzania ciepła oraz spawać sekwencyjnie, a nie ciągłymi przejściami.
Przykład z hali produkcyjnej: Odkształcenie profilu cienkościennego
- Problem: Spawanie metodą TIG ramy elektronicznej z profilu 6063-T5 o grubości ścianki 1,5 mm spowodowało znaczne wypaczenie termiczne, co doprowadziło do przesunięcia wytłoczonych wewnętrznych prowadnic płytki drukowanej i uniemożliwiło montaż.
- Korekta: Sekwencję spawania zmieniono z ciągłych przejść na spawanie zszywkowe naprzemienne. W uchwycie spawalniczym bezpośrednio za ścieżkami płytki drukowanej zamontowano miedziane bloki chłodzące, pełniące rolę radiatora.
- Wynik: Rama zachowała stabilność wymiarową wzdłuż przekątnej, dzięki czemu ścieżki na płytce drukowanej pozostały równoległe, co wyeliminowało konieczność przeprowadzania operacji prostowania po spawaniu.
Określ wykończenia pod kątem wyglądu i dopasowania elementów podczas montażu
Wskazanie na rysunku “dobrego wykończenia powierzchni” niczego nie gwarantuje. Aluminium 6063 doskonale nadaje się do obróbki kosmetycznej, jednak uzyskanie powtarzalnego wyniku wymaga określenia prac przygotowawczych, grubości powłoki oraz dopuszczalnych wad.
Anodowanie
Stop 6063 stanowi najlepszy wybór do anodowania, ponieważ dzięki niskiej zawartości stopu tworzy przezroczystą, jednolitą warstwę tlenku. Anodowanie jest jednak procesem półprzezroczystym — nie maskuje ono wad fizycznych.
- Przygotowanie powierzchni: Anodowanie uwydatni, a nie ukryje, ślady po matrycy do wytłaczania oraz ślady po narzędziach CNC. Jeśli wymagana jest jednolita powierzchnia estetyczna, element należy poddać obróbce mechanicznej (szczotkowaniu lub piaskowaniu) lub trawieniu chemicznemu przed umieszczeniem go w kąpieli anodowej.
- Ślady po regałach: Anodowanie wymaga fizycznego połączenia elektrycznego. Należy wskazać na rysunku dopuszczalne miejsca występu “śladów po uchwytach” (zazwyczaj są to wewnętrzne powierzchnie, które nie mają znaczenia estetycznego), ponieważ te punkty styku pozostaną w postaci surowego aluminium.
- Zmiana koloru spoiny: Należy pamiętać, że strefy wpływu ciepła (HAZ) oraz druty spawalnicze o wysokiej zawartości krzemu po anodowaniu przybierają inny odcień (często ciemnoszary). Powierzchnie o znaczeniu estetycznym należy planować z dala od połączeń spawanych.
Piaskowanie i szczotkowanie
Obróbka mechaniczna służy do uzyskania jednolitej tekstury przed nałożeniem ostatecznej powłoki.
- Śrutowanie: Zapewnia matowe wykończenie bez widocznego kierunku. Bardzo skutecznie maskuje drobne ślady wytłoczenia i niewielkie drgania powstające podczas obróbki. Jednak piaskowanie ma swoje ograniczenia — nie usunie głębokich rys ani wyraźnych śladów po dużych skokach frezu do zgrubnej obróbki.
- Szczotkowanie: Nadaje powierzchni kierunkowe usłojenie. Należy określić kierunek usłojenia na rysunku (np. “Szczotkowanie równoległe do najdłuższego wymiaru”). Przed zatwierdzeniem produkcji seryjnej należy zażądać fizycznej próbki brzegowej w celu uzgodnienia stopnia chropowatości wykończenia szczotkowanego.
Malowanie proszkowe
Malowanie proszkowe zapewnia trwałe, odporne na promieniowanie UV wykończenie przeznaczone do zastosowań na zewnątrz lub w trudnych warunkach. Malowanie elektroforetyczne (e-coating) stanowi znacznie cieńszą alternatywę, często stosowaną w przypadku skomplikowanych kształtów lub jako podkład antykorozyjny.
- Budowa wymiarowa: W przeciwieństwie do standardowego anodowania (które zapewnia warstwę o grubości około 5–25 mikronów), malowanie proszkowe powoduje znaczny wzrost grubości powłoki, zazwyczaj od 60 do 120 mikronów. Spowoduje to przekroczenie wąskich tolerancji montażowych.
- Maskowanie a gwintowanie z nadmiarem: Należy wyraźnie określić wymagania dotyczące maskowania w odniesieniu do pasowań łożysk oraz punktów uziemienia elektrycznego.
Porada z hali produkcyjnej: Postępowanie z otworami gwintowanymi
Zakrywanie dziesiątek małych otworów gwintowanych za pomocą silikonowych zatyczek jest bardzo pracochłonne. Aby obniżyć koszty, należy określić gwintowanie z nadmiarem (np. przy użyciu gwintownika o nadmiarze +0,1 mm) przed nałożeniem powłoki. Nagromadzenie proszku w naturalny sposób zmniejszy średnicę gwintu, dzięki czemu standardowe śruby będą idealnie pasować bez konieczności ręcznego maskowania.
Proponowany opis wykończenia powierzchni (przykładowa adnotacja do rysunku):
- WYKOŃCZENIE: PIASKOWANIE KULKOWE (KULKI SZKLANE, ZIARNO 80) WSZYSTKICH POWIERZCHNI ZEWNĘTRZNYCH W CELU UZYSKANIA JEDNOLITEJ MATOWEJ TEKSTURY.
- ANODOWANIE: MIL-A-8625 TYP II, KLASA 2 (CZARNY). GRUBOŚĆ 15–25 MIKRONÓW.
- MASKOWANIE: NA POWIERZCHNIACH OZNACZONYCH LITERĄ “A” (STRONA ESTETYCZNA) NIE WOLNO POZOSTAWIAĆ ŚLADÓW PO STOJAKU. OTWORY Z GWINTEM O PRZEKROCZENIU ROZMIARU +0,1 mm – MASKOWANIE NIE JEST WYMAGANE.
Porównaj koszty oprzyrządowania, obróbki skrawaniem i gotowych części
Niższa cena surowca nie oznacza automatycznie, że część będzie tańsza. Koszt elementu wykonanego z profilu 6063 zależy od tego, jak skutecznie uda się zrównoważyć koszty początkowego oprzyrządowania do wytłaczania z czasem potrzebnym na wtórną obróbkę CNC.
Oprzyrządowanie i wielkość produkcji
Wykorzystanie standardowych, gotowych profili (takich jak pełny pręt płaski) pozwala uniknąć początkowych kosztów związanych z oprzyrządowaniem, ale wymaga usunięcia 80% materiału w celu uzyskania ostatecznego kształtu. Niestandardowe matryce do wytłaczania 6063 są stosunkowo niedrogie, a ich cena zazwyczaj waha się od 500 do 2 000, w zależności od złożoności profilu.
Rzeczywistość związana z MOQ (minimalnymi ilościami zamówień):
Chociaż forma na zamówienie jest tania, należy pamiętać o minimalnej ilości zamówienia (MOQ) surowca w zakładzie wytłaczania, która zazwyczaj wynosi od 500 kg do 1 000 kg na serię. Jeśli roczna wielkość produkcji wynosi zaledwie 50 niewielkich jednostek, matryca się zwróci, ale utrzymywanie zapasów surowca w ilości 500 kg zrujnuje zwrot z inwestycji. Wytłaczanie na zamówienie ma sens finansowy, gdy wielkość produkcji uzasadnia minimalne ilości surowca.
Operacje dodatkowe
Za każdym razem, gdy element jest ładowany do maszyny CNC, koszty rosną. Celem jest wytłoczenie jak największej części geometrii.
- Wytłocz to: Ciągłe występy śrubowe, prowadnice przesuwne, żebra chłodzące i estetyczne rowki.
- Zrób to na maszynie: Precyzyjne otwory łożyskowe, otwory poprzeczne oraz powierzchnie współpracujące frezowane czołowo, wymagające wysokiej płaskości.
- Pułapka kosztowa: Należy unikać projektowania profili z głębokimi, zamkniętymi wnękami, których oczyszczenie wymaga użycia frezów o dużym zasięgu. Jeśli narzędzie drga, zakład naliczy opłatę za niższe prędkości posuwu i dużą ilość odpadów.
Kompromisy projektowe: profile wytłaczane na zamówienie a obróbka CNC z bryły
W poniższej tabeli przedstawiono porównanie kosztów hipotetycznej obudowy elektronicznego radiatora (zakładana wielkość produkcji: 500 sztuk rocznie, waga części: 1,2 kg).
| Czynnik kosztowy[źródło: 35] | Scenariusz A: Obróbka CNC z litego kawałka aluminium 6061[źródło: 35] | Scenariusz B: Profil 6063 wykonany na zamówienie + niewielka obróbka CNC[źródło: 35] |
|---|---|---|
| Wstępne przygotowanie narzędzi[źródło: 35] | $0 (Standardowe mocowanie obrabianego elementu)[źródło: 35] | $1,200 (niestandardowa matryca do wytłaczania)[źródło: 35] |
| Wydajność materiału[źródło: 35] | Bardzo niski (75% materiału zamienia się w wióry)[źródło: 35] | Wysoki (profil jest wytłaczany do kształtu zbliżonego do docelowego)[źródło: 35] |
| Czas cyklu CNC[źródło: 35] | 45 minut na każdą część[źródło: 35] | 8 minut na każdą część (obrobienie końców czołowych, wywiercenie i gwintowanie 4 otworów)[źródło: 35] |
| Koszt pojedynczej części[źródło: 35] | $42.00[źródło: 35] | $14.00[źródło: 35] |
| Całkowity koszt programu (500 szt.)[źródło: 35] | $21,000[źródło: 35] | $8,200 (Wraz z oprzyrządowaniem)[źródło: 35] |
| Warunki, które należy zaakceptować[źródło: 35] | Można zacząć już jutro. Wysoka cena za sztukę.[źródło: 35] | Próba matrycy trwa 3–4 tygodnie. Znaczna redukcja kosztów.[źródło: 35] |
Chcesz omówić swój projekt związany z wytłaczaniem lub obróbką skrawaniem? Prosimy o przesłanie rysunków, przewidywanych ilości oraz wymagań dotyczących wykończenia powierzchni abyśmy mogli określić optymalną twardość, przebieg procesu produkcyjnego oraz cenę.
Hej, jestem Kevin Lee

Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby

Tłoczenie wielokomponentowe: kiedy warto z niego skorzystać i ile to kosztuje


Materiały do prototypowania: jak wybrać odpowiedni materiał
