El aluminio 6063 es una aleación de resistencia media y alta capacidad de extrusión que se utiliza principalmente para perfiles arquitectónicos, bastidores de equipos automatizados y disipadores térmicos electrónicos. Conocida por su excelente acabado superficial y su resistencia a la corrosión, se anodiza fácilmente, pero requiere una selección cuidadosa del estado de templado (T5 frente a T6) para equilibrar la conformabilidad con la capacidad de soportar cargas.
Elegir el 6063 es algo más que limitarse a leer la ficha técnica del material. Para que un proyecto tenga éxito, es necesario encontrar el equilibrio entre los costes iniciales de la matriz de extrusión y el tiempo de mecanizado CNC posterior, evitando al mismo tiempo los errores habituales en el taller, como la acumulación de material en los bordes (BUE) o la deformación por soldadura.
Más allá de las propiedades estándar del material, esta guía explica detalladamente cómo fabricar realmente con el 6063. Abordaremos las diferencias prácticas entre los grados T5 y T6, cómo evitar los problemas habituales de mecanizado y qué información debe incluir en una solicitud de presupuesto (RFQ) para su proveedor.
Referencia rápida: Aluminio 6063
| Atributo[ref.: 31] | Detalles[ref.: 31] |
|---|---|
| Familia de aleaciones[ref.: 31] | Serie 6xxx (magnesio y silicio)[ref.: 31] |
| Temperamentos comunes[ref.: 31] | T5, T6 (O y T4 disponibles para conformado pesado)[ref.: 31] |
| Formularios habituales[ref.: 31] | Perfiles extruidos a medida, tubos estándar, perfiles en U[ref.: 31] |
| Usos principales[ref.: 31] | Sistemas arquitectónicos, estructuras de automatización, disipadores térmicos, carcasas[ref.: 31] |
| Principales ventajas[ref.: 31] | Excelente capacidad de extrusión para paredes delgadas y un comportamiento de anodizado muy uniforme[ref.: 31] |
| Principales limitaciones[ref.: 31] | Límite elástico inferior al del 6061; caída significativa de la resistencia en las zonas afectadas por el calor (HAZ) de la soldadura[ref.: 31] |
| Repercusiones en los costes y el abastecimiento[ref.: 31] | Bajo coste de la materia prima; las matrices de extrusión a medida suelen oscilar entre $500 y $2.000, con un plazo de entrega de entre 2 y 4 semanas.[ref.: 31] |
Conocer la composición, los tipos de templado y las propiedades del material 6063
Para utilizar correctamente el aluminio 6063 en un diseño, es necesario comprender cómo su composición química específica y su tratamiento térmico determinan sus límites mecánicos en el taller.
Composición de la aleación
La aleación 6063 está compuesta principalmente por magnesio (Mg) y silicio (Si). El rango de composición estándar es:
- Silicio (Si): 0.20 – 0.60%
- Magnesio (Mg): 0.45 – 0.90%
- Hierro (Fe): 0,351 TP3T máx.
- Cobre (Cu): 0,101 TP3T máx.
- Zinc (Zn), manganeso (Mn), cromo (Cr), titanio (Ti): 0,101 TP3T como máximo cada uno
El magnesio y el silicio se combinan para formar siliciuro de magnesio (Mg₂Si), que proporciona la resistencia estructural de la aleación tras el tratamiento térmico. Sin embargo, el parámetro de fabricación más crítico en este caso es el control estricto del hierro (<0,35%). Este bajo contenido en hierro no solo sirve para la resistencia a la corrosión, sino que también minimiza el desgaste de los troqueles durante el proceso de extrusión. Precisamente por eso, los perfiles de 6063 pueden alcanzar tolerancias dimensionales más ajustadas y paredes mucho más finas que los de 6061.
Temperamentos T5 y T6
El 6063 se suministra habitualmente en los estados de temple T5 o T6. La elección influye directamente en la resistencia, la conformabilidad y los costes de adquisición.
- T5 Temper: El aluminio se enfría al aire al salir de la matriz de extrusión y, a continuación, se somete a un envejecimiento artificial en un horno. Se trata de un proceso muy eficiente y rentable. El T5 ofrece una resistencia moderada y es la opción estándar para perfiles arquitectónicos, marcos de ventanas y carcasas decorativas.
- Temple T6: El aluminio se somete a un tratamiento térmico de solubilización (normalmente, se enfría rápidamente con agua en la prensa) y, a continuación, se somete a un envejecimiento artificial. Esto maximiza el límite elástico del material, lo que lo hace imprescindible para aplicaciones que soportan cargas, como soportes de montaje estructurales o bastidores de maquinaria de alta resistencia.
Advertencia sobre la fabricación: El T6 es muy propenso a agrietarse si el perfil requiere un doblado secundario o un perfilado en rodillo. Si el proceso de fabricación incluye un doblado posterior a la extrusión, especifica T5 o T4 (envejecido natural) para evitar que se generen desechos.
Datos de la propiedad
En la tabla siguiente se resumen las propiedades mecánicas y físicas típicas de los perfiles extruidos estándar 6063-T5 y 6063-T6 a temperatura ambiente. Nota: Los valores mínimos de las especificaciones serán ligeramente inferiores y variarán en función del espesor de la sección transversal.
| Propiedad[ref.: 32] | 6063-T5 (típico)[ref.: 32] | 6063-T6 (típico)[ref.: 32] | Implicaciones para el diseño[ref.: 32] |
|---|---|---|---|
| Resistencia a la tracción[ref.: 32] | 186 MPa (27 000 psi)[ref.: 32] | 241 MPa (35 000 psi)[ref.: 32] | El límite de rotura. El T6 ofrece un mayor margen de seguridad frente a las cargas estructurales.[ref.: 32] |
| Fuerza de producción[ref.: 32] | 145 MPa (21 000 psi)[ref.: 32] | 214 MPa (31 000 psi)[ref.: 32] | El punto de deformación permanente. Fundamental para los cálculos de resistencia a la carga.[ref.: 32] |
| Alargamiento a la rotura[ref.: 32] | ~12%[ref.: 32] | ~8%[ref.: 32] | Indica ductilidad. El T5 permite un conformado leve; el T6 es más frágil.[ref.: 32] |
| Módulo de elasticidad[ref.: 32] | 68,9 GPa[ref.: 32] | 68,9 GPa[ref.: 32] | Rigidez del material. Ambos tipos de templado se deformarán de forma idéntica bajo la misma carga.[ref.: 32] |
| Conductividad térmica[ref.: 32] | 209 W/m·K[ref.: 32] | 200 W/m·K[ref.: 32] | Su alta conductividad hace que ambos tipos de templado sean excelentes para aplicaciones con disipadores térmicos.[ref.: 32] |
Cómo utilizar estos datos: Un error habitual en ingeniería es pasar del estado T5 al T6 para evitar que un bastidor largo se doble (se deforme) bajo una carga pesada. Como muestra el módulo de elasticidad (68,9 GPa), el T6 no es más rígido que el T5. Si la pieza se deforma dentro de su límite elástico, cambiar el estado de templado no servirá de nada; hay que modificar la geometría del perfil (por ejemplo, aumentando el espesor de las paredes o añadiendo nervaduras de refuerzo).
Decide si el 6063 es adecuado para tu pieza
Para determinar si el 6063 es el material adecuado, hay que evaluar la geometría específica de la pieza teniendo en cuenta las limitaciones reales de las capacidades de extrusión y los costes de mecanizado.
Aplicaciones adecuadas
El 6063 funciona bien cuando el diseño se basa en la integración de múltiples características en un único perfil o requiere acabados superficiales estéticos específicos.
- Estructuras de automatización (perfiles con ranuras en T): Requiere la capacidad de extruir ranuras internas complejas, profundas y estrechas para el montaje de los elementos de fijación.
- Cajas para equipos electrónicos: Aprovecha el proceso de extrusión para dar forma a la carcasa básica sin juntas, incorporando rieles de guía internos para las placas de circuito impreso.
- Componentes arquitectónicos: Requiere una respuesta impecable al anodizado transparente o de color para garantizar la resistencia a la intemperie a largo plazo en exteriores.
- Disipadores térmicos: Requiere una excelente conductividad térmica, junto con la capacidad del troquel para cortar aletas de refrigeración muy finas y densas sin que se rompan.
6063 frente a 6061
A la hora de elegir una aleación de la serie 6xxx, los departamentos de compras e ingeniería suelen barajar entre la 6063 y la 6061.
| Característica[ref.: 33] | 6063[ref.: 33] | 6061[ref.: 33] |
|---|---|---|
| Complejidad de la extrusión[ref.: 33] | Excelente. Permite trabajar con paredes finas, cavidades complejas y esquinas afiladas con un menor desgaste de las herramientas.[ref.: 33] | Moderado. Ideal para formas más sencillas y semisólidas con paredes más gruesas y uniformes.[ref.: 33] |
| Límite elástico (T6)[ref.: 33] | Moderada (~214 MPa)[ref.: 33] | Alta (~276 MPa)[ref.: 33] |
| maquinabilidad[ref.: 33] | Es cierto. El material más blando da lugar a virutas pegajosas que provocan la acumulación de rebabas (BUE) en las herramientas de corte. Esto aumenta los tiempos de ciclo del CNC, ya que es necesario utilizar avances más lentos o recurrir a un taladrado por toques especializado.[ref.: 33] | Bien. Las virutas se desprenden limpiamente. Más adecuado para el mecanizado CNC a alta velocidad o para piezas que requieren una gran eliminación de material.[ref.: 33] |
| Respuesta sobre el anodizado[ref.: 33] | Excelente. Proporciona un acabado uniforme y brillante, con una coincidencia de color constante entre lotes.[ref.: 33] | Bien. A veces puede parecer ligeramente más apagado, amarillento o de aspecto irregular en comparación con el 6063.[ref.: 33] |
Nota sobre alternativas de abastecimiento: Si se adquiere en Europa, el 6060 es un sustituto habitual. Se trata de una variante menos aleada del 6063 (con menos Mg y Si), lo que permite alcanzar velocidades de extrusión aún mayores para geometrías extremadamente complejas, aunque ofrece una resistencia mecánica ligeramente inferior. Comprueba los requisitos de carga antes de aceptar el 6060 como sustituto directo.
Extrusión vs. Hoja de metal (Perfil 6063 frente a chapa 5052)
Durante la fase de introducción de nuevos productos (NPI) para componentes como las carcasas a medida, los ingenieros suelen debatir si conviene invertir en una matriz de extrusión 6063 a medida o diseñar un conjunto de chapa metálica 5052 plegada.
El umbral: Por lo general, el umbral de rentabilidad de invertir en utillaje a medida para extrusión de 6063 frente a la fabricación de un conjunto de chapa metálica se sitúa entre 250 y 500 unidades, dependiendo de la cantidad de soldadura y montaje manual que requiera el diseño de la chapa metálica.
| Requisitos de las piezas[ref.: 34] | Material/proceso candidato[ref.: 34] | Condiciones que hay que comprobar antes de la adquisición[ref.: 34] |
|---|---|---|
| Sección transversal compleja (por ejemplo, pistas de placas de circuito impreso, salientes para tornillos)[ref.: 34] | Extrusión a medida 6063[ref.: 34] | Comprueba que el presupuesto inicial para utillaje ($500-$2000) esté justificado por el volumen de producción.[ref.: 34] |
| Prototipos de bajo volumen o rápidos (< 50 unidades)[ref.: 34] | 5052 Doblado de chapa[ref.: 34] | Comprueba que el diseño pueda fabricarse realmente con las herramientas estándar de la prensa plegadora sin que se produzcan colisiones.[ref.: 34] |
| Carcasa exterior sin costuras[ref.: 34] | Extrusión hueca 6063[ref.: 34] | Elimina las costuras de soldadura largas y costosas. Asegúrate de contar con una estrategia alternativa para cerrar los extremos (por ejemplo, tapones estampados).[ref.: 34] |
| Amplia variedad de patrones de orificios personalizados en varias caras[ref.: 34] | 5052 Chapa metálica (corte por láser/punzonado y, a continuación, plegado)[ref.: 34] | Por lo general, resulta más rápido y económico perforar o cortar con láser una chapa plana antes de doblarla que configurar un perfil 3D en una fresadora CNC de 4 ejes.[ref.: 34] |
| Acabado cosmético de alta calidad[ref.: 34] | 6063 Extrusión + Anodizado[ref.: 34] | Asegúrate de que tu proveedor pueda trabajar con perfiles troquelados. El 6063 ofrece un acabado anodizado estético superior y más uniforme que el 5052.[ref.: 34] |
Diseño de perfiles 6063 para extrusión y montaje
La forma física de un perfil 6063 viene determinada por la matriz de extrusión, pero un diseño deficiente de la sección transversal provoca fallos prematuros de la matriz, perfiles deformados o costes excesivos de mecanizado secundario. El diseño para la extrusión requiere controlar el flujo del material y tener en cuenta las realidades del montaje.
Paredes y nervaduras
Un espesor uniforme de la pared es la regla más importante en el diseño de la extrusión. Cuando una sección transversal pasa bruscamente de una masa gruesa a una pared delgada, la sección delgada se enfría más rápido al salir de la matriz, lo que provoca que todo el perfil se deforme o se combe.
- Transiciones entre paredes: Si es necesario modificar el grosor, utiliza transiciones graduales o radios amplios en lugar de cambios bruscos.
- Ranuras profundas y nervaduras finas: Para extruir una ranura profunda y estrecha se necesita una “lengüeta” de acero para herramientas en la matriz que sea igualmente delgada y no esté apoyada. La enorme presión del aluminio en movimiento puede romper esta lengüeta. Siempre que sea posible, mantén una relación profundidad-anchura inferior a 3:1 para las ranuras.
- Radios: Las esquinas internas afiladas actúan como concentradores de tensión en la matriz. Especifique un radio interno mínimo de entre 0,5 mm y 1,0 mm para prolongar la vida útil de la matriz y mejorar el flujo del material.
- Simetría: Los perfiles asimétricos fluyen de forma desigual, lo que obliga al fabricante del troquel a ralentizar artificialmente el lado más pesado. Los diseños simétricos —o aquellos agrupados en troqueles simétricos de múltiples cavidades— producen piezas más rectas con tolerancias más ajustadas.
Tolerancias y puntos de referencia
La extrusión es un proceso termomecánico: el aluminio se empuja a través de una matriz a altas temperaturas y, a continuación, se estira. No puede igualar la precisión de una fresadora CNC nada más salir de la prensa.
Advertencia: La trampa de la tolerancia en el bloque de título
Un error de ingeniería habitual y costoso es dejar las tolerancias predeterminadas estándar del bloque de título (por ejemplo, ISO 2768-m, ±0,1 mm) en las dimensiones extruidas sin procesar. Las tolerancias estándar de extrusión suelen estar más cerca de ±0,2 mm a ±0,5 mm, dependiendo del tamaño del perfil. Impone tolerancias estrictas solo en elementos específicos mecanizados con CNC; de lo contrario, la fábrica rechazará el plano o ofrecerá un precio desorbitado.
- Rectitud y torsión: Todas las extrusiones presentan una curvatura y una torsión inherentes a lo largo de su longitud. Si un perfil largo requiere una superficie de contacto perfectamente plana, no confíes en la cara sin tratar de la extrusión. Añade un margen de mecanizado (normalmente entre 1,0 mm y 2,0 mm) al perfil extruido, que posteriormente se rectifica en una fresadora.
- Datums: Selecciona puntos de referencia que sean estables y de fácil acceso. Evita utilizar paredes delgadas y flexibles o caras exteriores decorativas como puntos de referencia principales para las configuraciones CNC, ya que la fuerza de sujeción deformará la pieza antes incluso de que la fresa la toque.
Características del montaje
La extrusión permite crear funciones de ensamblaje directamente en la materia prima, lo que elimina las operaciones secundarias. Sin embargo, es necesario separar los elementos que se pueden extruir de aquellos que deben mecanizarse.
- Integrar en la extrusión: Ranuras en T para tuercas cautivas, salientes roscados (dimensionados para tornillos autorroscantes), uniones a presión y guías deslizantes.
- Reserva para el mecanizado CNC: Agujeros transversales, alineaciones precisas de pasadores de centrado, ranuras que se cruzan y roscas (si se requieren machos de roscar estándar).
- Holgura de la herramienta: Al diseñar salientes para tornillos internos o canales para pernos, comprueba que haya espacio suficiente para que las herramientas de montaje estándar (llaves, puntas de destornillador) puedan acceder al elemento de fijación sin chocar con las paredes del perfil.

Control de los resultados del mecanizado, el plegado y la soldadura
Aunque el 6063 suele ser un material fácil de trabajar, su naturaleza relativamente blanda y sus propiedades térmicas específicas exigen controles estrictos en el taller para evitar desperdicios y mantener la precisión dimensional.
Mecanizado CNC
Dado que el 6063 es más blando y “más elástico” que el 6061, plantea dificultades específicas durante Mecanizado CNC.
- Control de virutas y borde de acumulación (BUE): Las virutas del 6063 tienden a adherirse al filo de corte, lo que deteriora el acabado superficial y, con el tiempo, provoca la rotura de la herramienta. Utilice herramientas de carburo pulido con ángulo de inclinación elevado (los recubrimientos de DLC son muy eficaces) combinadas con refrigerante a alta presión o lubricación por nebulización para eliminar las virutas de inmediato.
- Sujeción de paredes delgadas: Los tornillos de banco estándar aplastan los perfiles 6063 huecos o de paredes delgadas. Utilice mordazas blandas a medida, adaptadas a la forma exacta de la extrusión, o emplee mandriles expansibles internos para sujetar las secciones huecas durante el fresado intensivo.
- Protocolo de medición: Mide siempre las dimensiones mecanizadas en un “estado libre” (sin sujeción). Si se mecaniza un perfil delgado mientras está comprimido en un tornillo de banco, este recuperará su forma original y quedará fuera de tolerancia en cuanto se libere la presión de sujeción.
Curvado de perfiles
El plegado de perfiles de aluminio 6063 para aplicaciones como tiradores, marcos o curvas arquitectónicas depende en gran medida del estado de temple y de la geometría de la sección transversal.
- Limitaciones de la templa: El doblado de un perfil T6 provocará casi con toda seguridad la aparición de grietas o un marcado efecto «piel de naranja» en el radio exterior. Las operaciones de doblado deben realizarse con perfiles en estado T4 o T5. Si es imprescindible la resistencia del T6, se debe doblar la pieza en estado T4 y someterla posteriormente a un envejecimiento artificial hasta alcanzar el estado T6.
Regla general para el doblado:
Para evitar fracturas, se recomienda un radio de curvatura mínimo de entre 3 y 4 veces el espesor del perfil en los estados de templado T4/T5. Los radios más cerrados requieren herramientas especializadas o un recocido localizado.
- Deformación: Los perfiles huecos se colapsan o se deforman en el radio interior durante el proceso de doblado. Esto requiere un soporte interno durante la operación, lo que suele conseguirse mediante mandriles flexibles, relleno de arena o doblado por embutición rotativa con matrices de limpieza especializadas.
- Verificación: El aluminio presenta una importante springback. Es imprescindible realizar siempre una prueba de doblado física con el lote real del perfil de producción antes de dar por definitiva la geometría de la matriz de doblado.
Uniones soldadas
La soldadura del 6063 es habitual en los ensamblajes de bastidores, pero el aporte de calor altera la integridad estructural del material y puede estropear los acabados estéticos si no se planifica adecuadamente.
Advertencia: El “halo negro” del anodizado”
El ER4043 es el alambre de aportación más habitual para el 6063 debido a su excelente fluidez y resistencia a las grietas. Sin embargo, el ER4043 tiene un alto contenido en silicio, lo que hace que adquiera un color gris oscuro o negro durante el proceso de anodizado, dejando un feo “halo” alrededor de la soldadura. Si el conjunto soldado requiere un acabado anodizado transparente o de color con fines estéticos, especifica el alambre de aportación ER5356. Su color se adapta mucho mejor al del metal base 6063, aunque es un poco más difícil de soldar.
- La zona afectada por el calor (HAZ): El calor procedente de Soldadura TIG o MIG destruye localmente el tratamiento térmico T5/T6. Se prevé una disminución del límite elástico de entre 30% y 40% en la zona afectada por el calor (HAZ). Diseñe la estructura de manera que las soldaduras queden alejadas de los puntos de máxima tensión.
- Control de distorsión: La elevada conductividad térmica del 6063 hace que el calor se propague rápidamente, lo que provoca la deformación de los perfiles delgados. Para controlar la deformación térmica, utiliza fijaciones rígidas, bloques refrigerantes de cobre para disipar el calor y secuencias de soldadura por puntos en lugar de pasadas continuas.
Caso práctico de la planta de producción: Deformación de un perfil de pared delgada
- El problema: La soldadura TIG de un bastidor electrónico de 6063-T5 con un espesor de pared de 1,5 mm provocó una deformación térmica grave, lo que causó la desalineación de las guías internas extruidas para placas de circuito impreso e impidió el montaje.
- El ajuste: La secuencia de soldadura se modificó, pasando de pasadas continuas a una soldadura por puntos escalonados. Se integraron bloques de refrigeración de cobre en el dispositivo de sujeción para soldadura, justo detrás de las pistas de la placa de circuito impreso, para que actuaran como disipadores de calor.
- El resultado: El bastidor mantuvo la estabilidad dimensional a lo largo de la diagonal, lo que permitió que las pistas de la placa de circuito impreso permanecieran paralelas y eliminó la necesidad de realizar una operación de enderezado tras la soldadura.
Especificar los acabados para el aspecto y el ajuste en el montaje
Especificar “buen acabado superficial” en un plano no garantiza nada. El aluminio 6063 se presta muy bien a los tratamientos estéticos, pero para conseguir un resultado repetible es necesario definir los trabajos de preparación, el espesor del recubrimiento y los defectos aceptables.
Anodizado
El 6063 es la mejor opción para el anodizado, ya que su bajo contenido en aleación da lugar a una capa de óxido transparente y uniforme. Sin embargo, el anodizado es un proceso translúcido, por lo que no oculta los defectos físicos.
- Preparación de la superficie: El anodizado resaltará, en lugar de ocultar, las líneas de la matriz de extrusión y las marcas de las herramientas CNC. Si se requiere una superficie con un aspecto uniforme, la pieza debe someterse a un tratamiento mecánico (cepillado o granallado) o a un grabado químico antes de introducirla en el baño de anodizado.
- Marcas de estantería: El anodizado requiere una conexión eléctrica física. Especifica en tu plano las ubicaciones permitidas para las “marcas de los soportes” (normalmente, caras internas no visibles), ya que estos puntos de contacto permanecerán en aluminio sin tratar.
- Decoloración de la soldadura: Recuerda que las zonas afectadas por el calor (HAZ) y los hilos de relleno ricos en silicio adquieren un tono diferente tras el anodizado (a menudo, gris oscuro). Planifica las superficies estéticas lejos de las uniones soldadas.
Chorreado y cepillado
Los acabados mecánicos se utilizan para conseguir una textura uniforme antes del recubrimiento final.
- Granallado: Proporciona un acabado mate y no direccional. Es muy eficaz para disimular pequeñas líneas de extrusión y ligeras vibraciones de mecanizado. Sin embargo, el granallado tiene sus límites: no elimina las hendiduras profundas ni los pasos muy marcados dejados por una fresa de desbaste.
- Cepillado: Aporta un veteado direccional. Debes especificar la dirección del veteado en el plano (por ejemplo, “Cepillar en paralelo a la dimensión más larga”). Solicita una muestra física del borde para acordar el grado de rugosidad del acabado cepillado antes de autorizar la producción en serie.
Recubrimiento en polvo
El recubrimiento en polvo proporciona un acabado resistente y resistente a los rayos UV, ideal para entornos exteriores o condiciones adversas. El recubrimiento electroforético (deposición electroforética) es una alternativa mucho más fina que se utiliza a menudo para geometrías complejas o como imprimación anticorrosiva.
- Acumulación dimensional: A diferencia del anodizado estándar (que añade entre 5 y 25 micras aproximadamente), el recubrimiento en polvo aporta un espesor considerable, normalmente de entre 60 y 120 micras. Esto comprometerá las estrictas tolerancias de montaje.
- Enmascaramiento frente a roscado sobredimensionado: Debes definir explícitamente los requisitos de enmascaramiento para los ajustes de los cojinetes y los puntos de puesta a tierra eléctrica.
Consejo para el taller: Gestión de los orificios roscados
Tapar docenas de pequeños orificios roscados con tapones de silicona supone mucho trabajo. Para reducir los costes, especifica roscado con taladro de mayor diámetro (por ejemplo, utilizando un taladro de +0,1 mm) antes del recubrimiento. La acumulación de polvo reducirá de forma natural el diámetro de la rosca, lo que permitirá que los tornillos estándar encajen perfectamente sin necesidad de enmascarar manualmente.
Indicación sugerida para el acabado superficial (ejemplo de nota del plano):
- ACABADO: CHORREADO CON PERLAS (PERLAS DE VIDRIO, GRANO 80) EN TODAS LAS SUPERFICIES EXTERIORES PARA OBTENER UNA TEXTURA MATE UNIFORME.
- ANODIZADO: MIL-A-8625 TIPO II, CLASE 2 (NEGRO). ESPESOR DE 15-25 MICRAS.
- ENMASCARAMIENTO: NO SE PERMITEN MARCAS DE SOPORTE EN LAS SUPERFICIES MARCADAS CON “A” (FACETA ESTÉTICA). AGUJEROS ROSCADOS CON SOBREDIMENSIONAMIENTO DE +0,1 mm: NO SE REQUIERE ENMASCARAMIENTO.
Comparar los costes de utillaje, mecanizado y piezas acabadas
Un precio más bajo de la materia prima no implica automáticamente que la pieza sea más barata. El coste de un componente de 6063 depende de la eficacia con la que se equilibre la inversión inicial en utillaje de extrusión con el tiempo de mecanizado CNC secundario.
Utillaje y volumen
El uso de perfiles estándar disponibles en el mercado (como una barra plana maciza) evita los costes iniciales de utillaje, pero obliga a mecanizar 80% del material para obtener la forma final. Las matrices de extrusión 6063 a medida son relativamente económicas, y suelen oscilar entre 500 y 2.000, dependiendo de la complejidad del perfil.
La realidad de los MOQ (cantidades mínimas de pedido):
Aunque el troquel a medida es barato, ten en cuenta la cantidad mínima de pedido (MOQ) de material de la fábrica de extrusión, que suele oscilar entre 500 kg y 1.000 kg por tirada. Si tu volumen anual es de solo 50 unidades pequeñas, el troquel se amortiza por sí solo, pero mantener un stock de 500 kg de materia prima arruinará tu retorno de la inversión. La extrusión a medida tiene sentido desde el punto de vista económico cuando el volumen justifica los mínimos de materia prima.
Operaciones secundarias
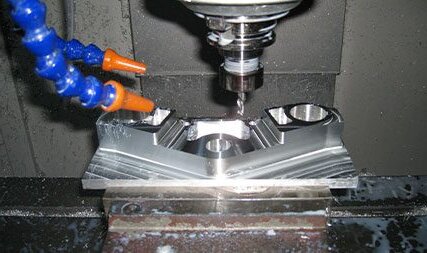
Cada vez que se carga una pieza en una máquina CNC, los costes aumentan. El objetivo es extruir la mayor parte posible de la geometría.
- Extruye esto: Salientes de tornillo continuo, guías de deslizamiento, aletas de disipación de calor y ranuras decorativas.
- Programa esto: Orificios de cojinetes de gran precisión, orificios transversales y superficies de acoplamiento fresadas en plano que requieren un alto grado de planitud.
- La trampa de los costes: Evita diseñar perfiles con cavidades profundas y cerradas que requieran fresas de largo alcance para su limpieza. Si la herramienta vibra, la fábrica te cobrará por las velocidades de avance más lentas y el elevado volumen de desechos.
Compensaciones de diseño: extrusión a medida frente a mecanizado CNC a partir de un sólido
En la tabla siguiente se presenta una comparación de costes para una carcasa hipotética de disipador térmico electrónico (volumen estimado: 500 unidades al año; peso de la pieza: 1,2 kg).
| Factor de coste[ref.: 35] | Escenario A: Mecanizado con CNC a partir de un bloque macizo de aluminio 6061[ref.: 35] | Escenario B: Extrusión 6063 a medida + mecanizado CNC ligero[ref.: 35] |
|---|---|---|
| Herramientas iniciales[ref.: 35] | $0 (Sujeción estándar)[ref.: 35] | $1.200 (matriz de extrusión a medida)[ref.: 35] |
| Rendimiento del material[ref.: 35] | Muy bajo (75% de material se convierte en virutas)[ref.: 35] | Alto (el perfil se extruye hasta alcanzar una forma casi definitiva)[ref.: 35] |
| Tiempo de ciclo CNC[ref.: 35] | 45 minutos por parte[ref.: 35] | 8 minutos por pieza (acabado de las caras, taladrar y roscar 4 agujeros)[ref.: 35] |
| Coste por pieza[ref.: 35] | $42.00[ref.: 35] | $14.00[ref.: 35] |
| Coste total del programa (500 unidades)[ref.: 35] | $21,000[ref.: 35] | $8,200 (Incluye utillaje)[ref.: 35] |
| Condiciones que hay que aceptar[ref.: 35] | Se puede empezar mañana. Precio por pieza elevado.[ref.: 35] | Se necesitan entre 3 y 4 semanas para la prueba del troquel. Reducción drástica de los costes.[ref.: 35] |
¿Estás listo para evaluar tu proyecto de extrusión o mecanizado? Por favor, facilite sus planos, las cantidades previstas y los requisitos de acabado superficial. para que podamos evaluar el temple óptimo, el proceso de fabricación y la fijación de precios.
Hola, soy Kevin Lee
Durante los últimos 10 años, he estado inmerso en diversas formas de fabricación de chapa metálica, compartiendo aquí ideas interesantes de mis experiencias en diversos talleres.
Póngase en contacto
Kevin Lee
Tengo más de diez años de experiencia profesional en la fabricación de chapas metálicas, especializada en corte por láser, plegado, soldadura y técnicas de tratamiento de superficies. Como Director Técnico de Shengen, me comprometo a resolver complejos retos de fabricación y a impulsar la innovación y la calidad en cada proyecto.
Recursos relacionados
Estampado progresivo, compuesto y por matriz de transferencia
Materiales para la creación de prototipos: cómo elegir el material adecuado
Uniones por prensado en chapa: diseño, coste y calidad