
Aluminium 6063 ist eine mittelfeste, gut extrudierbare Legierung, die vor allem für Architekturprofile, Rahmen von automatisierten Anlagen und Kühlkörper in der Elektronik verwendet wird. Sie ist bekannt für ihre hervorragende Oberflächenbeschaffenheit und Korrosionsbeständigkeit, lässt sich leicht eloxieren erfordert jedoch eine sorgfältige Auswahl der Temperierung (T5 vs. T6), um die Umformbarkeit mit der Tragfähigkeit in Einklang zu bringen.
Bei der Auswahl von 6063 geht es um mehr als nur das Lesen eines Werkstoffdatenblatts. Für ein erfolgreiches Projekt müssen die anfänglichen Kosten für die Extrusionsdüse gegen den Zeitaufwand für die anschließende CNC-Bearbeitung abgewogen werden, wobei häufige Probleme in der Fertigung wie Aufbauschneiden (BUE) oder Verformungen durch Schweißnähte vermieden werden müssen.
Über die üblichen Materialeigenschaften hinaus erläutert dieser Leitfaden, wie die Fertigung mit 6063 in der Praxis abläuft. Wir gehen auf die praktischen Unterschiede zwischen T5 und T6 ein, erklären, wie sich häufige Probleme bei der Bearbeitung vermeiden lassen, und zeigen, welche Angaben Ihr Lieferant in einer Angebotsanfrage benötigt.
Kurzübersicht: Aluminium 6063
| Attribut[Zit. 31] | Details[Zit. 31] |
|---|---|
| Legierungsfamilie[Zit. 31] | 6xxx-Serie (Magnesium und Silizium)[Zit. 31] |
| Häufige Temperamente[Zit. 31] | T5, T6 (O und T4 für die Schwerumformung erhältlich)[Zit. 31] |
| Typische Formulare[Zit. 31] | Maßgefertigte Strangpressprofile, Standardrohre, U-Profile[Zit. 31] |
| Hauptverwendungszwecke[Zit. 31] | Architektursysteme, Automatisierungsrahmen, Kühlkörper, Gehäusekörper[Zit. 31] |
| Die wichtigsten Vorteile[Zit. 31] | Hervorragende Extrudierbarkeit bei dünnen Wandstärken, äußerst gleichmäßiges Anodisierungsverhalten[Zit. 31] |
| Wichtigste Einschränkungen[Zit. 31] | Geringere Streckgrenze als bei 6061, deutlicher Festigkeitsabfall in den von der Schweißwärme betroffenen Zonen (HAZ)[Zit. 31] |
| Auswirkungen auf Kosten und Beschaffung[Zit. 31] | Niedrige Rohstoffkosten; maßgefertigte Extrusionswerkzeuge liegen in der Regel im Bereich von $500 bis $2.000, wobei die Lieferzeit 2 bis 4 Wochen beträgt.[Zit. 31] |
Informationen zu Zusammensetzung, Härtegraden und Materialeigenschaften von 6063
Um Aluminium 6063 in einer Konstruktion richtig einzusetzen, muss man verstehen, wie seine spezifische chemische Zusammensetzung und Wärmebehandlung seine mechanischen Grenzen in der Fertigung bestimmen.
Zusammensetzung der Legierung
6063 wird hauptsächlich mit Magnesium (Mg) und Silizium (Si) legiert. Der Standardzusammensetzungsbereich lautet:
- Silizium (Si): 0.20 – 0.60%
- Magnesium (Mg): 0.45 – 0.90%
- Eisen (Fe): 0,351 TP3T max
- Kupfer (Cu): 0,101 TP3T max
- Zink (Zn), Mangan (Mn), Chrom (Cr), Titan (Ti): jeweils maximal 0,101 TP3T
Magnesium und Silizium verbinden sich zu Magnesiumsilizid (Mg₂Si), das der Legierung nach der Wärmebehandlung ihre Festigkeit verleiht. Der entscheidende Fertigungsparameter ist hier jedoch die strenge Kontrolle des Eisengehalts (<0,35%). Dieser niedrige Eisengehalt dient nicht nur der Korrosionsbeständigkeit – er minimiert auch den Werkzeugverschleiß während des Strangpressprozesses. Genau aus diesem Grund lassen sich bei 6063-Profilen engere Maßtoleranzen und deutlich dünnere Wandstärken erzielen als bei 6061.
T5- und T6-Härtungsgrade
6063 wird meist in den Härtegraden T5 oder T6 geliefert. Die Wahl des Härtegrads wirkt sich unmittelbar auf die Festigkeit, die Umformbarkeit und die Beschaffungskosten aus.
- T5-Härtegrad: Das Aluminium wird beim Austritt aus der Extrusionsdüse luftgekühlt und anschließend in einem Ofen künstlich gealtert. Es handelt sich um ein hocheffizientes und kostengünstiges Verfahren. T5 bietet eine moderate Festigkeit und ist die Standardwahl für Architekturprofile, Fensterrahmen und dekorative Gehäuse.
- T6-Härtung: Das Aluminium wird einer Lösungsglühbehandlung unterzogen (in der Regel durch Abschrecken mit Wasser an der Presse) und anschließend künstlich gealtert. Dadurch wird die Streckgrenze des Werkstoffs maximiert, was für tragende Anwendungen wie strukturelle Befestigungshalterungen oder hochbelastbare Maschinenrahmen unerlässlich ist.
Warnhinweis zur Herstellung: T6 ist äußerst anfällig für Rissbildung, wenn Ihr Profil ein nachträgliches Biegen oder eine Profilierung erfordert. Falls Ihr Fertigungsablauf ein Biegen nach dem Strangpressen vorsieht, geben Sie bitte T5 oder T4 (natürlich gealtert) an, um Ausschuss zu vermeiden.
Objektdaten
Die folgende Tabelle gibt einen Überblick über die typischen mechanischen und physikalischen Eigenschaften von standardmäßigen stranggepressten Profilen der Typen 6063-T5 und 6063-T6 bei Raumtemperatur. Hinweis: Die Mindestwerte der Spezifikation liegen etwas niedriger und variieren je nach Querschnittsdicke.
| Eigentum[Zit. 32] | 6063-T5 (typisch)[Zit. 32] | 6063-T6 (typisch)[Zit. 32] | Auswirkungen auf die Gestaltung[Zit. 32] |
|---|---|---|---|
| Zugfestigkeit (Ultimate Tensile Strength)[Zit. 32] | 186 MPa (27.000 psi)[Zit. 32] | 241 MPa (35.000 psi)[Zit. 32] | Die Bruchgrenze. T6 bietet eine größere Sicherheitsreserve bei strukturellen Belastungen.[Zit. 32] |
| Streckgrenze[Zit. 32] | 145 MPa (21.000 psi)[Zit. 32] | 214 MPa (31.000 psi)[Zit. 32] | Der Punkt der bleibenden Verformung. Entscheidend für die Tragfähigkeitsberechnungen.[Zit. 32] |
| Bruchdehnung[Zit. 32] | ~12%[Zit. 32] | ~8%[Zit. 32] | Zeigt die Duktilität an. T5 lässt eine leichte Umformung zu; T6 ist spröder.[Zit. 32] |
| Elastizitätsmodul[Zit. 32] | 68,9 GPa[Zit. 32] | 68,9 GPa[Zit. 32] | Materialsteifigkeit. Beide Härtegrade weisen unter gleicher Belastung die gleiche Durchbiegung auf.[Zit. 32] |
| Wärmeleitfähigkeit[Zit. 32] | 209 W/m·K[Zit. 32] | 200 W/m·K[Zit. 32] | Dank ihrer hohen Leitfähigkeit eignen sich beide Härtegrade hervorragend für Kühlkörperanwendungen.[Zit. 32] |
So verwenden Sie diese Daten: Ein häufiger Fehler in der Konstruktion ist es, von T5 auf T6 umzustellen, um zu verhindern, dass sich ein langer Rahmen unter hoher Belastung verbiegt (durchbiegt). Wie der Elastizitätsmodul (68,9 GPa) zeigt, ist T6 nicht steifer als T5. Wenn sich Ihr Bauteil innerhalb seiner Elastizitätsgrenze durchbiegt, hilft ein Wechsel der Härte nicht; Sie müssen die Geometrie des Profils ändern (z. B. die Wandstärke erhöhen oder Verstärkungsrippen hinzufügen).
Entscheiden Sie, ob 6063 für Ihr Bauteil geeignet ist
Um festzustellen, ob 6063 das richtige Material ist, muss die spezifische Geometrie Ihres Bauteils im Hinblick auf die tatsächlichen Extrusionsmöglichkeiten und Bearbeitungskosten bewertet werden.
Geeignete Anwendungsbereiche
6063 eignet sich gut, wenn das Design darauf abzielt, mehrere Funktionen in einem einzigen Profil zu vereinen, oder wenn bestimmte optische Oberflächenausführungen erforderlich sind.
- Automatisierungsrahmen (T-Nut-Profile): Erfordert die Fähigkeit, komplexe, tiefe und schmale Innennuten für die Befestigung von Bauteilen zu extrudieren.
- Elektronikgehäuse: Durch Extrusion wird die Grundform des Gehäuses nahtlos geformt, wobei interne Führungsschienen für Leiterplatten integriert werden.
- Architektonische Komponenten: Erfordert ein einwandfreies Ansprechen auf klares oder farbiges Eloxieren, um eine langfristige Witterungsbeständigkeit im Außenbereich zu gewährleisten.
- Kühlkörper: Erfordert eine hervorragende Wärmeleitfähigkeit in Verbindung mit der Fähigkeit des Stempels, sehr dünne, dichte Kühlrippen zu prägen, ohne dass diese reißen.
6063 im Vergleich zu 6061
Bei der Auswahl einer Legierung der 6xxx-Serie wird in der Beschaffung und im Engineering in der Regel zwischen 6063 und 6061 abgewogen.
| Besonderheit[Zit. 33] | 6063[Zit. 33] | 6061[Zit. 33] |
|---|---|---|
| Komplexität der Extrusion[Zit. 33] | Hervorragend. Eignet sich für dünne Wände, komplexe Hohlräume und scharfe Ecken bei geringerem Werkzeugverschleiß.[Zit. 33] | Mäßig. Am besten geeignet für einfachere, halbfeste Formen mit dickeren, gleichmäßigen Wänden.[Zit. 33] |
| Streckgrenze (T6)[Zit. 33] | Mäßig (~214 MPa)[Zit. 33] | Hoch (~276 MPa)[Zit. 33] |
| Bearbeitbarkeit[Zit. 33] | Richtig. Das weichere Material führt zur Bildung von klebrigen Spänen, die an den Schneidwerkzeugen zu Späneablagerungen (BUE) führen. Dies verlängert die CNC-Zykluszeiten, da langsamere Vorschübe oder spezielles Peck-Bohren erforderlich sind.[Zit. 33] | Gut. Die Späne brechen sauber ab. Eignet sich besser für die Hochgeschwindigkeits-CNC-Bearbeitung oder für Teile, bei denen viel Material abgetragen werden muss.[Zit. 33] |
| Reaktion beim Eloxieren[Zit. 33] | Hervorragend. Erzeugt eine gleichmäßige, glänzende Oberfläche mit konsistenter Farbanpassung über alle Chargen hinweg.[Zit. 33] | Gut. Kann im Vergleich zu 6063 manchmal etwas matter, gelblich oder ungleichmäßig wirken.[Zit. 33] |
Hinweis zu Beschaffungsalternativen: Bei der Beschaffung in Europa ist 6060 ein gängiger Ersatzwerkstoff. Es handelt sich um eine weniger legierte Variante von 6063 (mit weniger Mg und Si), die noch höhere Extrusionsgeschwindigkeiten bei äußerst komplexen Geometrien ermöglicht, allerdings eine etwas geringere mechanische Festigkeit aufweist. Prüfen Sie Ihre Belastungsanforderungen, bevor Sie 6060 als direkten Ersatz akzeptieren.
Extrusion vs. Blech (6063-Profil im Vergleich zu 5052-Blech)
Während der NPI-Phase (New Product Introduction) für Bauteile wie maßgefertigte Gehäuse diskutieren Ingenieure häufig darüber, ob sie in eine maßgefertigte 6063-Strangpressform investieren oder eine gefaltete Baugruppe aus 5052-Blech konstruieren sollen.
Die Schwelle: In der Regel liegt die Rentabilitätsschwelle für die Investition in maßgeschneiderte 6063-Strangpresswerkzeuge im Vergleich zur Fertigung einer Blechbaugruppe bei etwa 250 bis 500 Einheiten, je nachdem, in welchem Umfang das Blechdesign Schweißarbeiten und manuelle Montage erfordert.
| Anforderungen an das Bauteil[Zit. 34] | Geeignetes Material/Verfahren[Zit. 34] | Vor der Beschaffung zu prüfende Bedingungen[Zit. 34] |
|---|---|---|
| Komplexer Querschnitt (z. B. Leiterbahnen auf Leiterplatten, Schraubvorsprünge)[Zit. 34] | 6063 Sonderprofil[Zit. 34] | Stellen Sie sicher, dass das Budget für die Vorab-Werkzeugkosten ($500–$2000) durch das Produktionsvolumen gerechtfertigt ist.[Zit. 34] |
| Kleinserien oder Rapid-Prototyping (< 50 Stück)[Zit. 34] | 5052 Blechbiegen[Zit. 34] | Stellen Sie sicher, dass die Konstruktion tatsächlich mit Standard-Abkantwerkzeugen ohne Kollision gefertigt werden kann.[Zit. 34] |
| Nahtloser Außenkörper[Zit. 34] | 6063 Hohlprofil[Zit. 34] | Vermeidet lange, kostspielige Schweißnähte. Stellen Sie sicher, dass Sie über eine alternative Lösung zum Verschließen der Enden verfügen (z. B. geprägte Endkappen).[Zit. 34] |
| Umfangreiche kundenspezifische Lochmuster auf mehreren Flächen[Zit. 34] | 5052 Blechbearbeitung (Laserschneiden/Stanzen, anschließend Biegen)[Zit. 34] | Im Allgemeinen ist es schneller und kostengünstiger, ein flaches Blech vor dem Biegen zu stanzen oder mit einem Laser zu bearbeiten, als ein 3D-Profil in einer 4-Achsen-CNC-Fräse einzurichten.[Zit. 34] |
| Hochwertige kosmetische Oberflächenbehandlung[Zit. 34] | 6063 Strangpressen + Eloxieren[Zit. 34] | Vergewissern Sie sich, dass Ihr Lieferant die Bearbeitung von Profilschienen beherrscht. 6063 bietet eine hochwertigere und gleichmäßigere eloxierte Oberfläche als 5052.[Zit. 34] |
Konstruktion von 6063-Profilen für die Extrusion und Montage
Die Form eines 6063-Profils wird durch die Extrusionsmatrize bestimmt, doch eine ungünstige Querschnittsauslegung führt zu vorzeitigem Ausfall der Matrize, verzogenen Profilen oder überhöhten Kosten für die Nachbearbeitung. Bei der Konstruktion für die Extrusion müssen der Materialfluss gesteuert und die Gegebenheiten der Montage berücksichtigt werden.
Wände und Rippen
Eine gleichmäßige Wandstärke ist die wichtigste Regel bei der Konstruktion von Extrusionsprofilen. Wenn ein Querschnitt abrupt von einer dicken Wand in eine dünne Wand übergeht, kühlt der dünne Abschnitt nach dem Austritt aus der Düse schneller ab, was dazu führt, dass sich das gesamte Profil verzieht oder verbiegt.
- Wandübergänge: Wenn sich die Dicke ändern muss, sollten Sie sanfte Verjüngungen oder große Radien anstelle von scharfen Sprüngen verwenden.
- Tiefe Nuten und schmale Rippen: Um einen tiefen, schmalen Schlitz zu extrudieren, ist eine entsprechend dünne, nicht abgestützte “Zunge” aus Werkzeugstahl in der Matrize erforderlich. Der immense Druck des fließenden Aluminiums kann diese Zunge abbrechen. Halten Sie bei Schlitzen nach Möglichkeit ein Verhältnis von Tiefe zu Breite von weniger als 3:1 ein.
- Radien: Scharfe Innenecken wirken als Spannungskonzentratoren am Werkzeug. Legen Sie einen Mindestinnenradius von 0,5 mm bis 1,0 mm fest, um die Lebensdauer des Werkzeugs zu verlängern und den Materialfluss zu verbessern.
- Symmetrie: Asymmetrische Profile fließen ungleichmäßig, sodass der Formenbauer die schwerere Seite künstlich verlangsamen muss. Symmetrische Konstruktionen – oder solche, die in symmetrischen Mehrfachformen zusammengefasst sind – liefern geradlinigere Teile mit engeren Toleranzen.
Toleranzen und Bezugspunkte
Das Strangpressen ist ein thermomechanischer Prozess: Das Aluminium wird bei hohen Temperaturen durch eine Matrize gepresst und anschließend gestreckt. Es kann direkt nach dem Pressvorgang nicht mit der Präzision einer CNC-Fräse mithalten.
Warnung: Die „Toleranzfalle“ beim Titelblock
Ein häufiger und kostspieliger Konstruktionsfehler besteht darin, die standardmäßigen Toleranzen für Titelblöcke (z. B. ISO 2768-m, ±0,1 mm) auf die rohen Extrusionsmaße zu übertragen. Standardtoleranzen bei der Extrusion liegen in der Regel näher bei ±0,2 mm bis ±0,5 mm, je nach Profilgröße. Legen Sie enge Toleranzen nur für bestimmte CNC-bearbeitete Merkmale fest; andernfalls wird der Hersteller die Zeichnung ablehnen oder einen überhöhten Preis anbieten.
- Geradheit und Verdrehung: Alle Strangpressprofile weisen über ihre gesamte Länge hinweg eine natürliche Wölbung und Verdrehung auf. Wenn ein langes Profil eine vollkommen ebene Passfläche erfordert, sollten Sie sich nicht auf die unbearbeitete Strangpressoberfläche verlassen. Fügen Sie eine Bearbeitungszugabe (in der Regel 1,0 mm bis 2,0 mm) auf das extrudierte Profil aufgebracht, das anschließend auf einer Fräsmaschine abgeflacht wird.
- Datumsangaben: Wählen Sie Bezugspunkte, die stabil und leicht zugänglich sind. Vermeiden Sie es, dünnwandige, biegsame Teile oder kosmetisch wichtige Außenflächen als primäre Bezugspunkte für die CNC-Einrichtung zu verwenden, da die Spannkraft das Werkstück verformt, noch bevor der Fräser es überhaupt berührt.
Merkmale der Montage
Durch die Extrusion können Sie Baugruppenfunktionen direkt in das Rohmaterial integrieren und so Nachbearbeitungsschritte vermeiden. Allerdings müssen Sie die Elemente, die extrudiert werden können, von denen trennen, die bearbeitet werden müssen.
- In die Extrusion integrieren: T-Nuten für unverlierbare Muttern, Schraubvorsprünge (abgestimmt auf gewindeformende Schrauben), Schnappverbindungen und Gleitschienen.
- Reserve für die CNC-Bearbeitung: Durchgangsbohrungen, präzise Passstiftausrichtungen, sich kreuzende Nuten und Gewindebohrungen (sofern Standard-Maschinengewindebohrer erforderlich sind).
- Werkzeugabstand: Achten Sie bei der Konstruktion von internen Schraubaufnahmen oder Schraubenkanälen darauf, dass ausreichend Freiraum vorhanden ist, damit Standard-Montagewerkzeuge (Schraubenschlüssel, Schraubendreherbits) das Befestigungselement erreichen können, ohne an den Profilwänden anzustoßen.

Kontrolle der Ergebnisse bei der Zerspanung, beim Biegen und beim Schweißen
Zwar ist 6063 im Allgemeinen ein relativ unkritisches Material, doch erfordern seine relativ weiche Beschaffenheit und seine spezifischen thermischen Eigenschaften strenge Kontrollen in der Fertigung, um Ausschuss zu vermeiden und die Maßgenauigkeit zu gewährleisten.
CNC-Bearbeitung
Da 6063 weicher und “gummiartiger” ist als 6061, bringt dies bestimmte Herausforderungen mit sich bei CNC-Bearbeitung.
- Spanabfuhr und Aufbaukante (BUE): 6063-Späne neigen dazu, an der Schneide zu haften, wodurch die Oberflächengüte beeinträchtigt wird und das Werkzeug schließlich bricht. Verwenden Sie polierte Hartmetallwerkzeuge mit großem Spanwinkel (DLC-Beschichtungen sind dabei äußerst wirksam) in Kombination mit Hochdruckkühlmittel oder Nebelschmierung, um die Späne sofort abzutransportieren.
- Spannen dünner Wände: Herkömmliche Maschinenschraubstöcke können hohle oder dünnwandige 6063-Profile zerquetschen. Verwenden Sie maßgefertigte, weiche Backen, die genau an die Form des Profils angepasst sind, oder setzen Sie interne Spreizdorne ein, um Hohlprofile beim schweren Fräsen zu stützen.
- Messprotokoll: Messen Sie bearbeitete Maße stets in einer “freier Zustand” (ohne Klemmung). Wenn Sie ein dünnes Profil bearbeiten, während es in einem Schraubstock eingespannt ist, springt es in dem Moment, in dem der Spanndruck nachlässt, wieder aus der Toleranz heraus.
Profilbiegung
Das Biegen von 6063-Profilen für Anwendungen wie Griffe, Rahmen oder architektonische Rundungen hängt in hohem Maße vom Härtegrad und der Querschnittsgeometrie ab.
- Einschränkungen hinsichtlich der Temperatur: Das Biegen eines T6-Profils führt mit ziemlicher Sicherheit zu Rissen oder starker Orangenhaut am Außenradius. Biegevorgänge sollten an Werkstücken im T4- oder T5-Zustand durchgeführt werden. Wenn die Festigkeit von T6 zwingend erforderlich ist, biegen Sie das Teil im T4-Zustand und lassen Sie es anschließend künstlich auf T6 altern.
Faustregel für das Biegen:
Um Brüche zu vermeiden, sollte bei den Härtegraden T4 und T5 ein Mindestbiegeradius von 3- bis 4-facher Profildicke eingehalten werden. Für kleinere Radien sind Spezialwerkzeuge oder eine lokale Glühbehandlung erforderlich.
- Verformung: Hohlprofile knicken beim Biegen am Innenradius ein oder verformen sich. Dies erfordert eine innere Abstützung während des Vorgangs, die in der Regel durch flexible Dorne, Sandfüllung oder Rotationsziehbiegen mit speziellen Wischerwerkzeugen erreicht wird.
- Überprüfung: Aluminium weist erhebliche Rückfederung. Führen Sie vor der endgültigen Festlegung der Biegewerkzeuggeometrie stets einen physischen Biegetest mit der tatsächlichen Serienprofilcharge durch.
Schweißverbindungen
Das Schweißen von 6063 ist bei Rahmenkonstruktionen üblich, doch die Wärmezufuhr beeinträchtigt die strukturelle Integrität des Materials und kann, wenn sie nicht richtig geplant wird, die optische Oberfläche beschädigen.
Warnung: Der “schwarze Halo” bei der Eloxierung”
ER4043 ist aufgrund seiner hervorragenden Fließfähigkeit und Rissbeständigkeit der am häufigsten verwendete Schweißdraht für 6063. Allerdings enthält ER4043 einen hohen Siliziumanteil, der während des Eloxierverfahren, wodurch ein unschöner “Lichtkranz” um die Schweißnaht herum entsteht. Falls die Schweißkonstruktion eine optische, klare oder farbig eloxierte Oberfläche erfordert, geben Sie bitte den Schweißdraht ER5356 an. Es passt farblich viel besser zum Grundmetall 6063, ist allerdings etwas schwieriger zu schweißen.
- Die Wärmeeinflusszone (HAZ): Die Hitze von WIG- oder MIG-Schweißen zerstört lokal die T5/T6-Wärmebehandlung. Rechnen Sie mit einem Rückgang der Streckgrenze in der Wärmeeinflusszone von 30% auf 40%. Konstruieren Sie die Struktur so, dass sich die Schweißnähte nicht an Stellen mit maximaler Beanspruchung befinden.
- Verzerrungskontrolle: Aufgrund der hohen Wärmeleitfähigkeit von 6063 wird Wärme schnell übertragen, wodurch sich dünne Profile verziehen. Verwenden Sie starre Spannvorrichtungen und Kupferkühlblöcke zur Wärmeableitung sowie Stichschweißsequenzen anstelle von durchgehenden Schweißgängen, um thermische Verformungen zu minimieren.
Praxisbeispiel: Verformung dünnwandiger Profile
- Das Problem: Beim WIG-Schweißen eines Elektronikrahmens aus 6063-T5 mit einer Wandstärke von 1,5 mm kam es zu starken thermischen Verformungen, wodurch sich die extrudierten inneren Leiterplattenführungsschienen verschoben und die Montage unmöglich machten.
- Die Anpassung: Die Schweißreihenfolge wurde von durchgehenden Schweißnähten auf eine versetzte Zickzack-Schweißnaht umgestellt. Direkt hinter den Leiterbahnspuren der Leiterplatte wurden Kupferkühlblöcke in die Schweißvorrichtung integriert, die als Kühlkörper dienen.
- Das Ergebnis: Der Rahmen sorgte für Maßhaltigkeit über die Diagonale hinweg, wodurch die Leiterbahnen der Leiterplatte parallel blieben und ein Richten nach dem Schweißen entfiel.
Oberflächenausführungen für Optik und Passgenauigkeit festlegen
Die Angabe “gute Oberflächenbeschaffenheit” in einer Zeichnung bietet keinerlei Garantie. Aluminium 6063 lässt sich sehr gut oberflächenbehandeln, doch um ein reproduzierbares Ergebnis zu erzielen, müssen die Vorbehandlung, die Schichtdicke und die zulässigen Fehler genau festgelegt werden.
Eloxieren
6063 ist die erste Wahl für das Eloxieren, da sein geringer Legierungsanteil eine klare, gleichmäßige Oxidschicht ergibt. Das Eloxieren ist jedoch ein lichtdurchlässiges Verfahren – es verdeckt keine physikalischen Mängel.
- Untergrundvorbereitung: Durch das Eloxieren werden die Spuren der Extrusionsmatrize und die CNC-Bearbeitungsspuren verstärkt und nicht verdeckt. Wenn eine einheitliche, optisch ansprechende Oberfläche gewünscht ist, muss das Bauteil vor dem Eintauchen in das Eloxalbad mechanisch vorbehandelt (gebürstet oder gestrahlt) oder chemisch geätzt werden.
- Regalmarkierungen: Für die Eloxierung ist eine physikalische elektrische Verbindung erforderlich. Geben Sie in Ihrer Zeichnung die zulässigen Stellen für “Halterungsspuren” an (in der Regel nicht sichtbare Innenflächen), da diese Kontaktstellen aus blankem Aluminium bestehen bleiben.
- Verfärbung der Schweißnaht: Beachten Sie, dass die Wärmeeinflusszone (HAZ) und siliziumreiche Schweißdrähte beim Eloxieren einen anderen Farbton annehmen (oft dunkelgrau). Planen Sie optisch anspruchsvolle Oberflächen daher nicht in der Nähe von Schweißnähten ein.
Strahlen und Bürsten
Mechanische Oberflächenbearbeitungen dienen dazu, vor der Endbeschichtung eine einheitliche Struktur zu erzielen.
- Perlstrahlen: Sorgt für eine matte, richtungsunabhängige Oberfläche. Es eignet sich hervorragend zum Kaschieren kleinerer Extrusionsspuren und leichter Bearbeitungsratter. Das Strahlen hat jedoch seine Grenzen – tiefe Kerben oder starke Stufen, die durch einen Schruppfräser entstanden sind, lassen sich damit nicht beseitigen.
- Bürsten: Verleiht eine gerichtete Maserung. Die Maserungsrichtung muss in der Zeichnung angegeben werden (z. B. “Bürsten parallel zur längsten Abmessung”). Verlangen Sie ein physisches Muster, um sich über die Körnigkeit der Bürstenoberfläche zu einigen, bevor Sie die Serienfertigung freigeben.
Pulverbeschichtung
Die Pulverbeschichtung sorgt für eine robuste, UV-beständige Oberfläche für den Außenbereich oder raue Umgebungen. Die E-Beschichtung (elektrophoretische Abscheidung) ist eine deutlich dünnere Alternative, die häufig bei komplexen Geometrien oder als Korrosionsschutzgrundierung eingesetzt wird.
- Maßaufbau: Im Gegensatz zur Standard-Eloxierung (bei der eine Schichtdicke von ca. 5–25 Mikrometern entsteht) führt die Pulverbeschichtung zu einer deutlich höheren Schichtdicke, typischerweise 60 bis 120 Mikrometer. Dies würde enge Montagetoleranzen zunichte machen.
- Abkleben vs. übergroßes Gewindeschneiden: Sie müssen die Anforderungen an die Abschirmung für Lagerpassungen und elektrische Erdungspunkte ausdrücklich festlegen.
Tipp aus der Fertigung: Umgang mit Gewindebohrungen
Das Verschließen von Dutzenden kleiner Gewindebohrungen mit Silikonstopfen ist äußerst arbeitsintensiv. Um die Kosten zu senken, sollten Sie Folgendes festlegen: Übermaßgewindeschneiden (z. B. mit einem Gewindebohrer mit +0,1 mm Übermaß) vor dem Beschichten. Durch die Pulverablagerung verringert sich der Gewindedurchmesser auf natürliche Weise, sodass Standardschrauben ohne manuelles Abkleben perfekt passen.
Vorschlag für die Angabe der Oberflächenbeschaffenheit (Beispiel für eine Zeichnungsanmerkung):
- OBERFLÄCHENBEARBEITUNG: PERLSTRAHLEN (GLASPERLEN, KORNGRÖSSE 80) AUF ALLEN AUSSENFLÄCHEN ZU EINER GLEICHMÄSSIGEN MATTEN STRUKTUR.
- ELOXIERUNG: MIL-A-8625 TYP II, KLASSE 2 (SCHWARZ). DICKE: 15–25 Mikrometer.
- ABKLEBEN: AUF DEN MIT “A” GEKENNZEICHNETEN OBERFLÄCHEN (OPTISCHE VORDERSEITE) DÜRFEN KEINE RACK-SPUREN VORHANDEN SEIN. GEWINDELOCHEN MIT EINER ÜBERGRÖSSE VON +0,1 mm MÜSSEN NICHT ABGEKLEBT WERDEN.
Vergleich der Kosten für Werkzeuge, Bearbeitung und Fertigteile
Ein niedrigerer Rohstoffpreis bedeutet nicht automatisch, dass ein Bauteil auch billiger ist. Die Kosten für ein Bauteil aus 6063 hängen davon ab, wie effektiv Sie die Anschaffungskosten für die Extrusionswerkzeuge gegen die Zeit für die anschließende CNC-Bearbeitung abwägen.
Werkzeuge und Stückzahlen
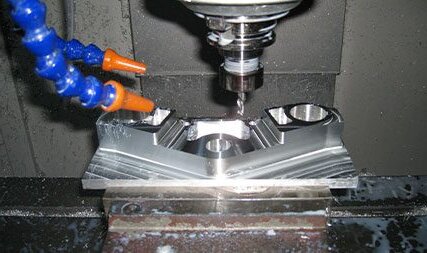
Die Verwendung von handelsüblichen Standardprofilen (wie beispielsweise einem massiven Flachstahl) erspart zwar Vorabkosten für Werkzeuge, zwingt Sie jedoch dazu, 80% des Materials abzutragen, um die gewünschte Endform zu erhalten. Maßgefertigte 6063-Strangpresswerkzeuge sind relativ kostengünstig und kosten in der Regel zwischen 500 und 2.000, je nach Komplexität des Profils.
Die Realität der Mindestbestellmengen (MOQs):
Auch wenn die maßgefertigte Matrize kostengünstig ist, sollten Sie die Mindestabnahmemenge des Extrusionsunternehmens beachten, die in der Regel bei 500 kg bis 1.000 kg pro Durchlauf liegt. Wenn Ihr Jahresvolumen nur 50 kleine Einheiten beträgt, macht sich die Matrize zwar bezahlt, aber die Lagerhaltung von 500 kg Rohmaterial wird Ihren ROI zunichte machen. Eine maßgeschneiderte Extrusion ist wirtschaftlich sinnvoll, wenn das Volumen die Mindestmengen für das Rohmaterial rechtfertigt.
Sekundäre Operationen
Jedes Mal, wenn ein Teil in eine CNC-Maschine geladen wird, steigen die Kosten. Das Ziel besteht darin, so viel wie möglich von der Geometrie als Extrudat zu fertigen.
- Extrudieren Sie Folgendes: Durchgehende Schraubenansätze, Gleitschienen, Kühlrippen und Zierrillen.
- Maschine: Präzise Lagerbohrungen, Querbohrungen und plangefräste Passflächen, die eine hohe Ebenheit erfordern.
- Kostenfalle: Vermeiden Sie die Konstruktion von Profilen mit tiefen, geschlossenen Hohlräumen, für deren Aushöhlung Fräser mit großer Reichweite erforderlich sind. Wenn das Werkzeug ins Ruckeln gerät, werden Ihnen vom Werk langsamere Vorschubgeschwindigkeiten und hohe Ausschussquoten in Rechnung gestellt.
Kompromisse bei der Konstruktion: Maßgefertigte Strangpressprofile vs. CNC-Bearbeitung aus dem Vollmaterial
Die folgende Tabelle enthält einen Kostenvergleich für ein hypothetisches Gehäuse für einen elektronischen Kühlkörper (angenommenes Volumen: 500 Stück/Jahr, Teilgewicht 1,2 kg).
| Kostenfaktor[Zit. 35] | Szenario A: CNC-gefräst aus einem massiven 6061-Block[Zit. 35] | Szenario B: Maßgefertigtes 6063-Profil + leichte CNC-Bearbeitung[Zit. 35] |
|---|---|---|
| Vorab-Werkzeugbau[Zit. 35] | $0 (Standard-Werkstückspannung)[Zit. 35] | $1.200 (Sonderprofilierwerkzeug)[Zit. 35] |
| Materialausbeute[Zit. 35] | Sehr gering (75% des Materials werden zu Spänen)[Zit. 35] | Hoch (Das Profil wird nahezu in Endform extrudiert)[Zit. 35] |
| CNC-Zykluszeit[Zit. 35] | 45 Minuten pro Teil[Zit. 35] | 8 Minuten pro Teil (Stirnseiten bearbeiten, 4 Löcher bohren/gewinden)[Zit. 35] |
| Stückkosten[Zit. 35] | $42.00[Zit. 35] | $14.00[Zit. 35] |
| Gesamtkosten des Programms (500 Stück)[Zit. 35] | $21,000[Zit. 35] | $8,200 (einschließlich Werkzeuge)[Zit. 35] |
| Zu akzeptierende Bedingungen[Zit. 35] | Kann morgen anfangen. Hoher Stückpreis.[Zit. 35] | Die Testphase für die Form dauert 3–4 Wochen. Drastische Kostensenkung.[Zit. 35] |
Sind Sie bereit, Ihr Extrusions- oder Bearbeitungsprojekt zu bewerten? Bitte geben Sie Ihre Zeichnungen, die voraussichtlichen Stückzahlen und die Anforderungen an die Oberflächenbeschaffenheit an. damit wir die optimale Härtung, den Fertigungsablauf und die Preisgestaltung ermitteln können.
Hey, ich bin Kevin Lee

In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource

Mehrfachstanzverfahren: Wann es zum Einsatz kommt und was es kostet

Progressives Stanzen vs. Verbundstanzen vs. Transferstanzen

Materialien für den Prototypenbau: So wählen Sie das richtige Material aus
