Die Hochgeschwindigkeitsbearbeitung (HSM) ist ein fortschrittliches CNC-Fräsverfahren, bei dem extrem hohe Vorschubgeschwindigkeiten mit geringen Schnitttiefen kombiniert werden. Anstelle von schweren, langsamen Schnitten setzt HSM auf leichte, gleichmäßige Werkzeugbelastung, um die Schnittkräfte zu reduzieren, die Verformung des Werkstücks zu minimieren und schnell präzise Oberflächengüten zu erzielen.
Auch wenn die Definition einfach klingt, ist die Umsetzung eines echten HSM in der Fertigung nicht so einfach, wie die Spindeldrehzahl auf das Maximum zu erhöhen. Sie erfordert eine einwandfreie Synchronisation der dynamischen Maschinenbewegungen, ausgewogene Werkzeuge und spezifische CAM-Strategien.
Doch der Betrieb einer Spindel mit 20.000 U/min senkt nicht automatisch Ihre Stückkosten. Im Folgenden werfen wir einen Blick auf die Praxis des Hochgeschwindigkeitsfräsens in der Fertigung: Wie funktioniert der Zerspanungsvorgang tatsächlich, bei welchen Werkstoffen lohnt sich der Einsatz und wie lässt sich feststellen, ob Ihr Bauteil tatsächlich für dieses Verfahren geeignet ist?.
Wie funktioniert die Hochgeschwindigkeitsbearbeitung beim CNC-Fräsen?
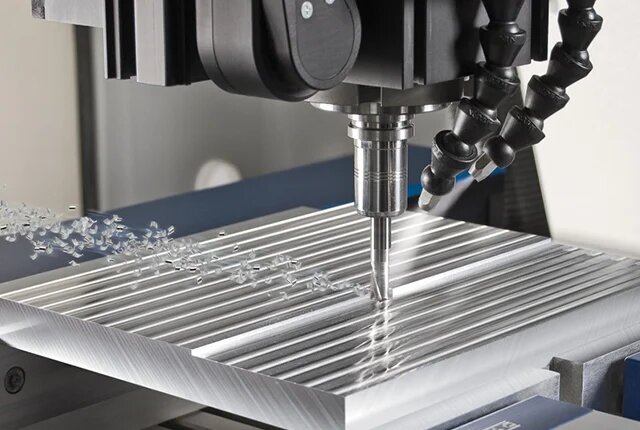
Eine hohe Spindeldrehzahl führt nicht automatisch zu einer Hochgeschwindigkeitsbearbeitung. Der Prozess hängt von der Steuerung der tatsächlichen Schnittgeschwindigkeit an der Werkzeugkante und der physikalischen Belastung der Maschine ab.
Schneidgeschwindigkeit
Die Schnittgeschwindigkeit (gemessen in Oberflächenmetern pro Minute oder SFM) ist die tatsächliche Geschwindigkeit, mit der sich die Schneidkante durch das Material bewegt. Sie hängt sowohl von der Spindeldrehzahl (U/min) als auch vom Werkzeugdurchmesser ab.
Wenn man beispielsweise einen 12-mm-Schaftfräser mit 10.000 U/min betreibt, ergibt sich eine Schnittgeschwindigkeit von ~377 m/min. Im Gegensatz dazu erzeugt ein 3-mm-Werkzeug bei denselben 10.000 U/min lediglich ~94 m/min. Bei der Prozessplanung muss diese richtige Schnittgeschwindigkeit für das jeweilige Material berechnet werden, anstatt einfach nur die Spindeldrehzahl zu maximieren.
Werkzeug-Eingriff
Die Einstechtiefe bestimmt, wie tief der Fräser in das Material eindringt. Sie wird durch die radiale Schnitttiefe (Schrittweite) und die axiale Schnitttiefe (Einschnitttiefe) definiert.
Hochgeschwindigkeitsstrategien regeln diese Schnittbelastung präzise. Während bei Schlichtdurchgängen häufig geringe radiale und axiale Schnitttiefen zum Einsatz kommen, können bei Schruppstrategien eine große axiale Schnitttiefe bei sehr geringer radialer Schnittbreite verwendet werden. Es ist unzutreffend anzunehmen, dass Hochgeschwindigkeitsbearbeitung einfach bedeutet, überall flache Schnitte auszuführen; vielmehr geht es darum, die Werkzeugbelastung konstant zu halten.
Maschinenbewegung
Die in der CAM-Software programmierte Vorschubgeschwindigkeit entspricht nicht immer der Geschwindigkeit, die die Maschine in der Fertigung tatsächlich einhält. Wenn eine Werkzeugbahn eine Ecke oder einen engen Radius erreicht, muss die Maschine abbremsen und wieder beschleunigen.
Die Hochgeschwindigkeitsbearbeitung hängt in hohem Maße von den Vorausschau-Fähigkeiten der CNC-Steuerung ab. Dadurch kann die Maschine den nachfolgenden Code vorverarbeiten und einen gleichmäßigen, kontinuierlichen Vorschub aufrechterhalten, ohne dass es in Kurven zu Stillständen oder Ruckeln kommt.
Anmerkung zur Terminologie: HSM vs. HEM
Bei der Hochgeschwindigkeitsbearbeitung (HSM) liegt der Schwerpunkt im Allgemeinen auf hohen Oberflächengeschwindigkeiten und geringen Spanbelastungen für die Schlichtbearbeitung und Präzisionsarbeiten. Beim hocheffizienten Fräsen (HEM) steht die Maximierung der Zerspanungsleistung beim Schruppen durch tiefe axiale Schnitte und dynamische Werkzeugbahnen im Vordergrund. In der Praxis überschneiden sich diese Konzepte, und dieser Leitfaden behandelt die für beide geltenden Grundsätze.
Wann lohnt sich die Hochgeschwindigkeitsbearbeitung?
Bei der Anwendung von Hochgeschwindigkeitsverfahren muss abgewogen werden, ob die geringeren Schnittkräfte und schnelleren Zykluszeiten die Anforderungen an die Einrichtung und die Werkzeugkosten aufwiegen.
Dünnwandige Teile
Dünne Wände (in der Regel unter 1,5 mm oder 0,060″) und schlanke Strukturen neigen dazu, sich unter dem Druck des herkömmlichen Fräsens zu verbiegen. Da beim HSM-Verfahren ein geringer radialer Eingriff zum Einsatz kommt, sind die Schnittkräfte deutlich geringer, was dazu beiträgt, die Geradheit der Wände zu erhalten.
Allerdings müssen die Schnittkraft, die Werkstückauflage und die Spannmethode gemeinsam bewertet werden. Bei der Bearbeitung dünnwandiger Aluminiumgehäuse bei Shengen stellen wir fest: Wenn die Spannvorrichtung Spannungen erzeugt, muss bei der abschließenden Bewertung berücksichtigt werden, wie sich das Teil verformt, sobald es aus den Spannvorrichtungen gelöst wird.
Gehärtete Teile
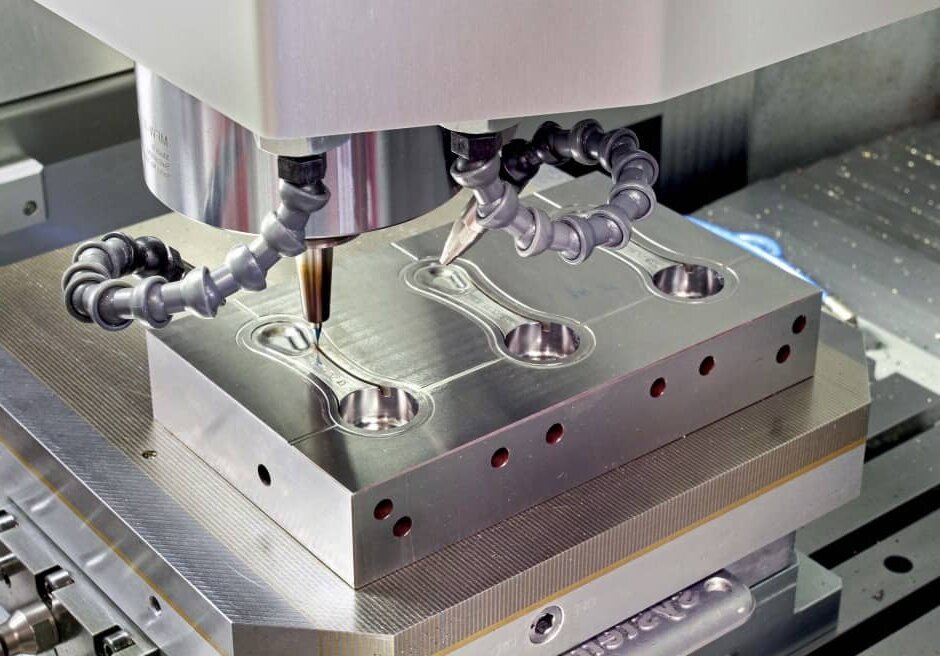
Das direkte Fräsen von gehärteten Werkzeugstählen (in der Regel über 45 HRC) ist im Formenbau und bei Präzisionsbauteilen weit verbreitet. Durch HSM lässt sich der Bedarf an anschließender Funkenerosion (EDM) oder manuellem Polieren oft reduzieren oder ganz vermeiden.
Dieser Ansatz eignet sich gut für offene Konturen und flache Hohlräume. Allerdings stößt er an seine Grenzen bei tiefen, schmalen Bereichen oder scharfen Innenecken, wo die Fräsergeometrie nicht hinkommt oder Späne nicht effektiv abtransportieren kann.
Komplexe Oberflächen
Bei 3D-Konturen, kleinen Details und organischen Formen sorgen hohe Vorschubgeschwindigkeiten in Kombination mit Kugelfräser für glatte Oberflächen. Um festzustellen, ob dieses Verfahren wirtschaftlich ist, müssen Ingenieure die Zugänglichkeit der Werkzeuge prüfen.
Als allgemeine Faustregel gilt: Wenn der Werkzeugüberhang größer ist als das 5-Fache des Werkzeugdurchmessers, doch die Vibrationen bei hohen Drehzahlen machen die Vorteile des Verfahrens oft zunichte. Dieses Rattern zwingt zu einer Verringerung der Vorschubgeschwindigkeiten, wodurch der Hauptvorteil der HSM zunichte gemacht wird.
| Bearbeitungsaufgabe[Zit. 23] | Mögliche Gewinne[Zit. 23] | Wichtigste Einschränkungen[Zit. 23] | Alternativen zum Vergleich[Zit. 23] |
|---|---|---|---|
| Dünnwandige Teile und Bodenteile[Zit. 23] | Reduziert die Schnittkräfte um bis zu 40%; hält die Wandauslenkung innerhalb enger Toleranzen (z. B. ±0,02 mm).[Zit. 23] | Werkstückauflage, Dämpfung der Spannungen und Verformung nach dem Lösen.[Zit. 23] | Unterschiedliche Spannverfahren oder geänderte Bearbeitungsabläufe.[Zit. 23] |
| Konturen aus gehärtetem Stahl[Zit. 23] | Macht die EDM-Bearbeitung überflüssig; erzielt direkt nach dem Fräsen eine Oberflächenrauheit von Ra 0,2–0,4 μm.[Zit. 23] | Reichweite des Werkzeugs bei tiefen Hohlräumen; Einschränkungen durch scharfe Innenecken.[Zit. 23] | Herkömmliches Fräsen, gefolgt von Elektroerosion und Handpolieren.[Zit. 23] |
| Komplexe 3D-Oberflächen[Zit. 23] | Verkürzt die Zykluszeiten bei organischen Geometrien um 30–50%, ohne dass die Oberflächengüte beeinträchtigt wird.[Zit. 23] | Zugänglichkeit des Werkzeugs; Instabilität aufgrund langer Werkzeugüberhänge (>5-facher Durchmesser).[Zit. 23] | Alternative Schneidgeometrien oder Aufteilung der Baugruppe.[Zit. 23] |
| Einfache Teile oder Schruppbearbeitung großer Stückzahlen[Zit. 23] | Erfordert eine genaue Berechnung; wird bei größeren Stückzahlen (z. B. > 50 Einheiten) kostengünstiger.[Zit. 23] | Hohe Einrichtungs- und Werkzeugkosten; beim Standard-Schruppen wird das Material oft schneller abgetragen.[Zit. 23] | Herkömmliches Schwerfräsen oder Guss-/Strangpressverfahren für großvolumige Formteile.[Zit. 23] |
Inwiefern beeinflussen Werkstoffe die Anforderungen an den Schneidvorgang?
Verschiedene Werkstoffe stellen bei der Hochgeschwindigkeitsbearbeitung spezifische Anforderungen. Eine Zerspanungsstrategie, mit der sich Aluminium problemlos bearbeiten lässt, würde ein Hartmetallwerkzeug sofort zerstören, wenn sie bei Titan angewendet würde.
Aluminiumlegierungen
Werkstoffe wie 6061-T6 und 7075-T6 eignen sich ideal für die Hochgeschwindigkeitsbearbeitung, doch ihr größter Engpass ist die Spanabfuhr.
Da das Material so schnell abgetragen wird, sammeln sich Späne leicht in den Nuten des Fräsers oder in den Vertiefungen des Werkstücks an. Wenn sie nicht sofort durch eine starke Kühlmittelzufuhr oder einen starken Luftstrom entfernt werden, fräst das Werkzeug die Späne erneut ein, was die Oberflächengüte beeinträchtigt und häufig zum Bruch des Schaftfräsers führt.
Gehärtete Stähle
Bei der Bearbeitung von Werkzeugstählen (wie H13 oder D2) mit einer Härte von über 45 HRC verlagert sich der Schwerpunkt vollständig auf das Wärmemanagement.
Ein häufiger Fehler ist die Verwendung von herkömmlichem Kühlmittel. Das Aufbringen von flüssigem Kühlmittel auf beschichtete Hartmetallwerkzeuge (z. B. TiAlN), die bei hohen Drehzahlen in gehärtetem Stahl eingesetzt werden, führt zu einem Thermoschock, der Mikrorisse an der Schneide verursacht. In diesem Fall ist ein Luftstrahl in der Regel die richtige Wahl, da er es der modernen Werkzeugbeschichtung ermöglicht, die Wärme effektiv aufzunehmen und abzuleiten.
Titan und Edelstahl
Obwohl Ti-6Al-4V und austenitische Edelstähle (304, 316L) oft als “schwer zerspanbar” eingestuft werden, scheitern sie aus völlig unterschiedlichen Gründen.
Titan weist eine extrem geringe Wärmeleitfähigkeit auf. Die Wärme wird nicht mit dem Span abgeführt, sondern konzentriert sich in der Schnittzone und wird direkt auf das Werkzeug übertragen. Dies erfordert eine strenge radiale Spanausdünnung und Hochdruck-Kühlmittel (oft >1000 PSI).
Edelstahl hingegen wird schnell kaltverfestigt. Das Steigfräsen ist vorgeschrieben Hier muss sichergestellt werden, dass der Span am Anfang dick und am Ende dünn ist. Wenn das Werkzeug aufgrund zu konservativer Vorschubgeschwindigkeiten in einer Ecke reibt oder dort verweilt, verhärtet sich die Materialoberfläche. Der nächste Schnittdurchgang trifft dann auf eine deutlich härtere Oberfläche, was zu einer raschen Aufbaukante (BUE) und zum Werkzeugausfall führt.
| Werkstoffgüte und -zustand[Zitat: 24] | Hauptschwierigkeit[Zitat: 24] | Grundlagen der Prozessauswahl[Zitat: 24] | Schwerpunkt „Probeschnitt“[Zitat: 24] |
|---|---|---|---|
| Al 6061-T6 / 7075-T6[Zitat: 24] | Chip-Verpackung und Nachschneiden.[Zitat: 24] | Hohe Drehzahl, aggressive Vorschubgeschwindigkeiten, große Kühlmittelmenge.[Zitat: 24] | Stellen Sie sicher, dass die Späne vollständig aus tiefen Taschen abtransportiert werden.[Zitat: 24] |
| Gehärtete Stähle (>45 HRC)[Zitat: 24] | Verschleiß der Werkzeugkante; Thermoschock.[Zitat: 24] | Leichter Radialdruck, Spezialbeschichtungen (TiAlN), Luftstrahl.[Zitat: 24] | Überwachen Sie den Verschleiß der Werkzeuge und die Verschlechterung der Oberflächengüte.[Zitat: 24] |
| Titan (Ti-6Al-4V)[Zitat: 24] | Die Wärme staut sich im Werkzeug.[Zitat: 24] | Streng radiale Spanabführung, Hochdruck-Kühlmittel.[Zitat: 24] | Überwachen Sie die Spindelbelastung und die Werkzeugtemperatur.[Zitat: 24] |
| Edelstahl (304 / 316L)[Zitat: 24] | Kaltverfestigung; Aufschweißkante (BUE).[Zitat: 24] | Konstante, unterbrechungsfreie Vorschubgeschwindigkeiten; obligatorisches Steigfräsen.[Zitat: 24] | Prüfen Sie, ob Material an der Schneide festgeschweißt ist.[Zitat: 24] |
Welche Maschinen, Werkzeuge und Vorrichtungen müssen gesteuert werden?
Die Hochgeschwindigkeitsbearbeitung ist ein Prozess auf Systemebene. Die Ausführung komplexer Werkzeugwege auf einer Maschine, der es an der erforderlichen Steifigkeit oder den erforderlichen Regelungsfähigkeiten mangelt, führt lediglich zu Vibrationen und Ausschuss.
Spindel und Achsen
Eine Spindel mit 20.000 U/min nützt wenig, wenn die dynamische Steifigkeit fehlt, um hochfrequente Schwingungen zu dämpfen. Ebenso entscheidend ist die Achsbeschleunigung (Ruckkontrolle).
Wenn die Maschine physikalisch nicht schnell genug beschleunigen kann, um die programmierte Vorschubgeschwindigkeit zu erreichen, bevor sie die nächste Ecke erreicht, kommt es zu einer Verweilzeit des Werkzeugs. Bei Werkstoffen wie Edelstahl führt dieser sofortige Geschwindigkeitsverlust zur Beschädigung des Werkstücks und des Werkzeugs. Die Maschine muss über ihren gesamten Arbeitsbereich hinweg ein ausreichendes Drehmoment und eine kontinuierliche Bewegung aufrechterhalten.
Werkzeugbaugruppe
Bei Drehzahlen von über 15.000 U/min muss die Werkzeugbaugruppe als eine einzige, perfekt ausgewuchtete Einheit fungieren. Der Gesamtanzeigewert (TIR) bzw. der Rundlauf muss auf einem absoluten Minimum bleiben – in der Regel unter 0,005 mm.
Herkömmliche ER-Spannzangen haben Schwierigkeiten, diese Konsistenz bei hohen Drehzahlen aufrechtzuerhalten. Schrumpf- oder Hydraulikspannfutter sind bei HSM Standard, da sie eine 360-Grad-konzentrische Spannung gewährleisten. Der Werkzeugüberhang muss zudem so kurz wie mathematisch möglich gehalten werden, um eine Durchbiegung zu verhindern.
Werkstückauflage
Zwar erzeugt HSM aufgrund des geringen radialen Eingriffs insgesamt geringere Schnittkräfte, doch müssen bei der Aufspannung die dadurch verursachten Spannungen berücksichtigt werden. Wird ein dünnwandiges Bauteil mit zu großer Kraft eingespannt, lässt es sich zwar in der Maschine einwandfrei bearbeiten, verzieht sich jedoch außerhalb der Toleranz, sobald es freigegeben wird (Rückfederung).
Um dieses Problem zu lösen, verfolgen Geschäfte in der Regel einen mehrstufigen Ansatz: Schruppen das Werkstück, es zu lösen, um Restspannungen abzubauen, und es anschließend für den abschließenden Hochgeschwindigkeits-Schlichtdurchgang vorsichtig wieder einzuspannen. Vakuumspannfutter sind ebenfalls äußerst effektiv und bieten eine gleichmäßige Abstützung ohne Klemmstellen.
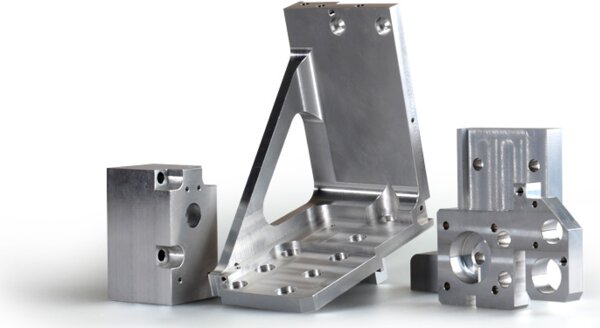
Wie legt man die Parameter für die Schrupp- und Schlichtbearbeitung fest?
Die Einstellung der Parameter für die Hochgeschwindigkeitsbearbeitung erfordert die Berechnung spezifischer Zielwerte auf der Grundlage des Werkzeugs und des Werkstoffs, anstatt sich auf die Maschinengrenzen zu verlassen.
Drehzahl und Vorschub
Ausgangspunkt ist die Ermittlung der vom Werkzeughersteller empfohlenen Oberflächenschnittgeschwindigkeit (Vc) und des Vorschubs pro Zahn (fz).
Beispiel: Bearbeitung von Al 6061-T6 mit einem 10 mm langen, 3-schneidigen Hartmetall-Schaftfräser:
- Ziel-Vc: 400 m/min
- Berechnung der Drehzahl:
(400 × 1000) / (3,1416 × 10) = ca. 12.732 U/min - Ziel fz: 0,1 mm/Zahn
- Berechnung der Vorschubgeschwindigkeit:
12.732 × 0,1 × 3 = ca. 3.819 mm/min
Bei ersten Probeschnitten passt ein Bediener diese Werte möglicherweise leicht an – etwa auf 12.000 U/min und 3.500 mm/min –, um die spezifischen Resonanzfrequenzen dieser bestimmten Maschinenkonfiguration zu vermeiden.
Schruppstrategie
Beim modernen Schruppen wird der Eingriffswinkel durch adaptives Freifräsen oder trochoidales Fräsen gesteuert. Durch die Beibehaltung einer konstanten, geringen radialen Schnittbreite kommt es an den Ecken zu keinen Lastspitzen am Werkzeug.
Entscheidend ist, dass, wenn der radiale Schrittabstand unter 50% des Werkzeugdurchmessers fällt, ein Phänomen auftritt, das als radiale Spanabtragung tritt auf. Die tatsächliche Spandicke wird geringer als der programmierte Vorschub pro Zahn. Die Programmierer müssen den Vorschub mathematisch erhöhen, um dies auszugleichen – genau durch diesen Effekt der Spandickenverringerung erreicht HSM solch atemberaubende Vorschubgeschwindigkeiten, ohne dass die Werkzeuge brechen.
Strategie für den Schlussabschnitt
Die Endbearbeitung erfordert eine völlig separate Einrichtung. Der Schwerpunkt verlagert sich vom Abtragen großer Materialmengen hin zu Maßgenauigkeit und spezifischen Oberflächenrauheit (Ra).
Dazu muss während der Schruppphase ein präziser, gleichbleibender Aufmaßwert (z. B. 0,1 mm) eingehalten werden. Beim Schlichtdurchgang wird dann ein berechneter Schrittabstand verwendet, der auf der erforderlichen Rillenhöhe basiert. Der Versuch, sowohl für das grobe Schruppen als auch für das Präzisionsschlichten ein einziges Werkzeug und einen einzigen Parametersatz zu verwenden, beeinträchtigt stets die Teilequalität.
Beispiel für eine Prozessanpassung:
Betrachten wir eine Aluminiumhalterung für die Luft- und Raumfahrt, die zuvor mit einem 12-mm-Werkzeug durch schwere, langsame Züge in 45 Minuten vorbearbeitet wurde. Durch den Wechsel zu einem 8-mm-Werkzeug unter Anwendung einer adaptiven Freiarbeitungsstrategie (tiefe axiale Züge, geringer radialer Schritt, hoher Vorschub zur Ausnutzung der Spanverdünnung) sank die Zykluszeit auf 18 Minuten. Der daraus resultierende Verschleiß und die genauen Kosteneinsparungen werden in der nächsten Phase bewertet.
Wie lassen sich Fehler beheben und Ergebnisse überprüfen?
Wenn ein Hochgeschwindigkeitsprozess fehlschlägt, geschieht dies sehr schnell. Um das Problem zu beheben, muss zunächst die mechanische Einrichtung systematisch überprüft werden, bevor Änderungen an den CAM-Parametern oder am G-Code vorgenommen werden.
Rattermarken
Chatter ist eine auf das Bauteil übertragene Schwingung. Sie äußert sich typischerweise in Form von vertikalen Streifen in Ecken, Wirbelspuren am Boden tiefer Hohlräume oder einem “kreischenden” Geräusch bei der Bearbeitung dünnwandiger Bereiche.
Die erste Anpassung besteht niemals in einer pauschalen Verringerung der Spindeldrehzahl. Überprüfen Sie zunächst den Werkzeugüberhang; bereits 2 mm zu viel können zu starker Resonanz führen. Zweitens sollten Sie die Werkstückspannung auf Durchbiegung prüfen. Sind beide Komponenten steif, müssen Sie die Spindeldrehzahl anpassen – entweder leicht erhöhen oder leicht verringern –, um einen stabilen harmonischen Bereich zu finden. Ein blindes Verringern der Drehzahl führt oft dazu, dass Sie im Ratternbereich bleiben und gleichzeitig Ihre Vorschubgeschwindigkeit stark einschränken.
Werkzeugverschleiß
Beim Hochgeschwindigkeitsfräsen sollte der Verschleiß der Werkzeuge entlang der Flanke vorhersehbar verlaufen. Wenn Sie Mikroausbrüche an der Schneide feststellen, leidet das Werkzeug wahrscheinlich unter einem Thermoschock (häufig durch die Verwendung von Flüssigkühlmittel bei gehärtetem Stahl) oder einem übermäßigen Rundlauffehler im Werkzeughalter.
Wenn Sie an den Schneidrillen angeschweißtes Aluminium sehen (Aufschweißkante, BUE), ist der Spanabtransport fehlgeschlagen. Dies bedeutet in der Regel, dass der Kühlmitteldruck zu niedrig ist oder dass das Werkzeug in einer Vertiefung festsitzende Späne erneut zerschneidet. Halten Sie genau fest, wo der Verschleiß auftritt – Eckenradius, Vorderkante oder Schneidnut –, um festzustellen, ob die Werkzeugwegstrategie oder die Kühlmittelzufuhr angepasst werden muss.
Teileprüfung
Die Prüfung eines HSM-Teils beschränkt sich nicht darauf, es auf eine Koordinatenmessmaschine (CMM) zu legen.
Entscheidend ist, dass sich Metalle unter der bei der Bearbeitung entstehenden Wärme ausdehnen. Prüfen Sie ein HSM-Bauteil niemals unmittelbar nach dem Entnehmen aus der Maschine. Das Bauteil muss sich auf die standardmäßige messtechnische Umgebungstemperatur (20 °C / 68 °F) abkühlen, da Ihre Messwerte mit engen Toleranzen nach dem Abkühlen des Metalls völlig falsch ausfallen werden. Außerdem müssen Sie das Bauteil messen nach Es wird aus dem Schraubstock gelöst, um es auf Rückverformungen zu überprüfen. Ein ordnungsgemäß durchgeführter HSM-Schlichtdurchgang sollte zudem eine nahezu gratfreie Kante ergeben, was belegt, dass die Schnittkräfte perfekt ausbalanciert waren.
| Fehlersymptom[Zit. 25] | Prioritätsprüfung[Zit. 25] | Einstellrichtung[Zit. 25] | Prüfverfahren[Zit. 25] |
|---|---|---|---|
| Eckgeplauder[Zit. 25] | Achsbeschleunigungsabfall; Werkzeugüberhang.[Zit. 25] | Optimierung des CAM-Eckvorschubs anpassen; Werkzeug tiefer in den Halter einsetzen.[Zit. 25] | Führen Sie eine Testkontur durch; überprüfen Sie diese visuell auf vertikale Streifenbildung.[Zit. 25] |
| Kantenausbrüche[Zit. 25] | Kühlmitteltyp (Thermoschock); Rundlaufabweichung des Werkzeughalters.[Zit. 25] | Auf Luftstrahl umschalten (für Hartmetalle); TIR mit einer Messuhr überprüfen.[Zit. 25] | Überprüfen Sie die Werkzeugkante nach 10 Durchgängen unter Vergrößerung.[Zit. 25] |
| Dimensionsverzerrung[Zit. 25] | Spannkraft (Schraubstockdruck); Werkstücktemperatur.[Zit. 25] | Einen Schruppdurchgang zur Spannungsentlastung durchführen; das Werkstück vor der Messung mit dem Koordinatenmessgerät auf 20 °C abkühlen lassen.[Zit. 25] | CMM-Prüfung im eingespannten Zustand im Vergleich zum ungespannten Zustand.[Zit. 25] |
| Aufgebaute Kante (BUE)[Zit. 25] | Späneabtransport; Verweilzeit.[Zit. 25] | Den Kühlmitteldruck erhöhen; auf einen kontinuierlichen Steigfräsvorgang achten.[Zit. 25] | Die Rillen auf Schweißgut untersuchen; das Bauteil auf Abrieb prüfen.[Zit. 25] |
Wie lassen sich Kosten, Lieferzeiten und Angebote vergleichen?
Eine kürzere Zykluszeit bedeutet nicht automatisch, dass das Bauteil kostengünstiger ist. Einkaufsleiter und Ingenieure müssen die Gesamtkosten des Fertigungsprozesses bewerten, um festzustellen, ob sich der Einsatz von HSM für ihren konkreten Auftrag wirtschaftlich lohnt.
Gesamtkosten für Teile
Die Bewertung von Angeboten ausschließlich anhand der “Maschinenzeit” ist eine häufige Falle. HSM verkürzt die Zykluszeit drastisch, erhöht jedoch die Vorlaufkosten. Sie müssen die CAM-Programmierzeit, die Kosten für spezielle Spannvorrichtungen, den Stundensatz der Maschine (der bei dynamischen Spindeln höher ist) und hochwertige, ausgewuchtete Werkzeuge miteinander vergleichen.
HSM macht jedoch oft eine kostspielige Nachbearbeitung überflüssig. Wenn ein HSM-Verfahren 10 mehr an Werkzeugkosten verursacht, aber 20 an manuelles Entgraten und durch die EDM-Zeit sinken die Gesamtkosten für die Teile. Darüber hinaus führt der Wegfall von Nachrichtungsvorgängen zu einer drastischen Verbesserung der Spindelverfügbarkeit und der Gesamtanlageneffektivität (OEE).
Menge und Vorlaufzeit
Die Vorbereitungskosten (aufwändige CAM-Programmierung und maßgeschneiderte Vorrichtungen) müssen über die Auftragsmenge abgeschrieben werden. Bei einem einzelnen Prototyp ist die Standard-Schruppbearbeitung oft kostengünstiger, da die Programmierung schnell vonstattengeht. Bei einer Charge von 50 Stück oder mehr ist die HSM-Bearbeitung äußerst wettbewerbsfähig.
Auch die Durchlaufzeit muss ganzheitlich betrachtet werden. Zwar verkürzt HSM den eigentlichen Bearbeitungszyklus, doch der eigentliche Vorteil bei der Durchlaufzeit ergibt sich aus dem Wegfall von Nachbearbeitungsschritten. Ein Bauteil, das vollständig fertigbearbeitet aus der Fräsmaschine kommt, muss nicht mehr in der Warteschlange der Polier- oder Erodierabteilung anstehen, wodurch sich der gesamte Lieferzeitplan um mehrere Tage verkürzt.
Nachweise des Lieferanten
Geben Sie bei der Anforderung von Angeboten die genaue CAD-Revision, die Werkstoffsorte und den Härtezustand (z. B. Al 6061-T6 im Vergleich zu T4), die Bestellmenge, kritische Toleranzen sowie die gewünschte Ra-Oberflächenrauheit an.
Im Gegenzug sollten Einkaufsleiter konkrete Nachweise vom Lieferanten einholen. Fragen Sie nach dem genauen Bearbeitungsplan, um zu überprüfen, ob der Lieferant EDM oder direktes Hartfräsen einsetzen will. Bei Großaufträgen fragen Sie nach einem Bericht zur Prozessfähigkeit (Cpk) bei kritischen Maßen. Ein echter HSM-Anbieter verfügt über die erforderliche thermische Stabilität und ein geeignetes Werkzeugverschleißmanagement, um über Hunderte von Teilen hinweg einen Cpk-Wert von > 1,33 aufrechtzuerhalten.
| Kostenfaktor[Zitat: 26] | Traditionelles Routing (500 Einheiten)[Zitat: 26] | HSM-Routing (500 Einheiten)[Zitat: 26] |
|---|---|---|
| Einrichtung und CAM-Vorbereitung[Zitat: 26] | 2 Stunden (insgesamt $150)[Zitat: 26] | 4,5 Stunden (insgesamt 1 TP, 4 T, 350)[Zitat: 26] |
| Maschinenzykluszeit[Zitat: 26] | 45 Minuten / Teil[Zitat: 26] | 18 Minuten / Folge[Zitat: 26] |
| Maschinenleistung[Zitat: 26] | $60 pro Stunde ($45,00 pro Teil)[Zitat: 26] | $75 pro Stunde ($22,50 pro Teil)[Zitat: 26] |
| Werkzeugkosten[Zitat: 26] | $2,00 / Stück[Zitat: 26] | $8,00 / Stück[Zitat: 26] |
| Nachbearbeitung (Entgraten/EDM)[Zitat: 26] | $3,00 / Stück[Zitat: 26] | $0.00 (Maschinell fertiggestellt)[Zitat: 26] |
| Gesamtkosten pro Teil[Zitat: 26] | $50.30 (+$0,30, abgeschrieben)[Zitat: 26] | $30.50 (+$0,70, abgeschrieben)[Zitat: 26] |
| Gesamtproduktionszeit[Zitat: 26] | ~47 Tage (einschließlich sekundärer Warteschlangen)[Zitat: 26] | ca. 20 Tage (direkt an die Qualitätssicherung)[Zitat: 26] |
Möchten Sie herausfinden, ob Ihre Bauteile von der Hochgeschwindigkeitsbearbeitung profitieren können? Reichen Sie noch heute Ihre 3D-CAD-Dateien, Materialanforderungen und kritischen Toleranzen bei Shengen ein für eine umfassende DFM-Prüfung, eine Bewertung der Leiterbahnführung und ein Produktionsangebot.
Hey, ich bin Kevin Lee
In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource
Materialien für den Prototypenbau: So wählen Sie das richtige Material aus
Pressverbindungen in der Blechbearbeitung: Konstruktion, Kosten und Qualität
Stahl 4140 im Vergleich zu Stahl 4130: Bearbeitung, Schweißen und Auswahl