Główna różnica między formą a matrycą polega na stanie fizycznym materiału podczas formowania. Forma nadaje kształt materiałom płynnym lub stopionym (takim jak tworzywo sztuczne) wewnątrz zamkniętej wnęki, aż do ich zestalenia. Matryca tnie lub odkształca materiały stałe (takie jak blacha) przy użyciu ogromnego nacisku mechanicznego.
Zrozumienie tej zasadniczej różnicy to dopiero pierwszy krok. W przypadku inżynierów i kierowników ds. zaopatrzenia pomylenie możliwości form i matryc może skutkować katastrofalnymi kosztami oprzyrządowania, pogorszeniem tolerancji elementów oraz wielotygodniowymi opóźnieniami w realizacji zamówień.
W niniejszym przewodniku omówiono podstawowe różnice techniczne między tymi narzędziami, sposoby doboru odpowiedniej metody produkcji dostosowanej do geometrii danego elementu oraz metody dokładnej oceny całkowitego kosztu posiadania (TCO) przed podjęciem decyzji o inwestycji w oprzyrządowanie o wartości $20 000.
Krótka odpowiedź: Wyróżnienie inżynierskie
- Pleśń: Formuje materiały płynne lub półpłynne (takie jak stopione tworzywo sztuczne lub metal), zapewniając równomierny przepływ i kontrolowane chłodzenie wewnątrz zamkniętej wnęki.
- Umierać: Tnie, formuje lub nadaje kształt materiałom litym (takim jak blacha), co wymaga wysokiej wytrzymałości na ścinanie oraz precyzyjnych tolerancji, aby wytrzymać miliony cykli uderzeń mechanicznych.
- (Uwaga dotycząca terminologii: W procesie odlewania ciśnieniowego stopiony metal wtłaczany jest do stalowej wnęki. Chociaż pod względem mechanicznym działa to podobnie jak forma, w branży narzędzie to powszechnie określa się mianem “matrycy”.)
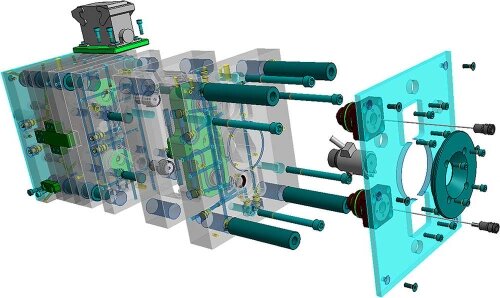
Poznaj różnice i rodzaje form i matryc
Narzędzia produkcyjne klasyfikuje się na podstawie sposobu, w jaki oddziałują one na surowiec. Zrozumienie tej interakcji pozwala wyjaśnić, dlaczego niektóre narzędzia wymagają określonych harmonogramów konserwacji i tolerancji technicznych.
Metody formowania: wypełnianie wnęki a odkształcanie plastyczne
Główna różnica polega na stanie materiału podczas formowania.
W formach wykorzystuje się proces tworzenia wnęk. Materiał jest podgrzewany do momentu osiągnięcia stanu płynnego, wtryskiwany do formy i przyjmuje kształt przestrzeni ujemnej wewnątrz niej. Na przykład obudowa elektroniczna z tworzywa sztucznego powstaje poprzez kontrolowanie dynamiki termicznej schładzającej się płynnej żywicy.
Matyce działają zazwyczaj na zasadzie wycinania lub odkształcania plastycznego. Wywierają one ogromną siłę mechaniczną w celu cięcia materiałów stałych lub wyginania ich ponad granicę plastyczności. Stalowy wspornik montażowy powstaje poprzez nadanie blachy odpowiedniego kształtu, co oznacza, że matryca musi wytrzymać ogromne obciążenia udarowe bez pękania.
Elementy narzędzi i wymagania dotyczące tolerancji
Ponieważ formy i matryce służą do obróbki materiałów w różnych stanach skupienia, wymagają one zupełnie odmiennej budowy wewnętrznej i innych parametrów precyzji.
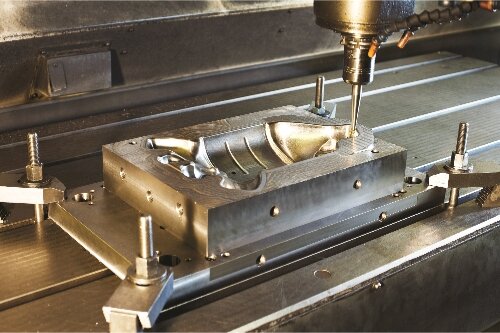
- Elementy formy: Głównymi elementami kształtującymi są: rdzeń (wystająca połowa) oraz wnęka (wgłębiona połowa). Ponieważ formy mają kontakt z gorącymi płynami, wymagają kanały chłodzące w celu ograniczenia strat materiałowych. Wykorzystują one kołki wyrzutowe w celu bezpiecznego wyjmowania elementów. Aby zapobiec powstawaniu nadlewek (wytłoczeń materiału między połówkami formy), kołki prowadzące i tuleje formy są często obrabiane z zachowaniem ścisłych tolerancji, zazwyczaj rzędu ±0,005 mm.
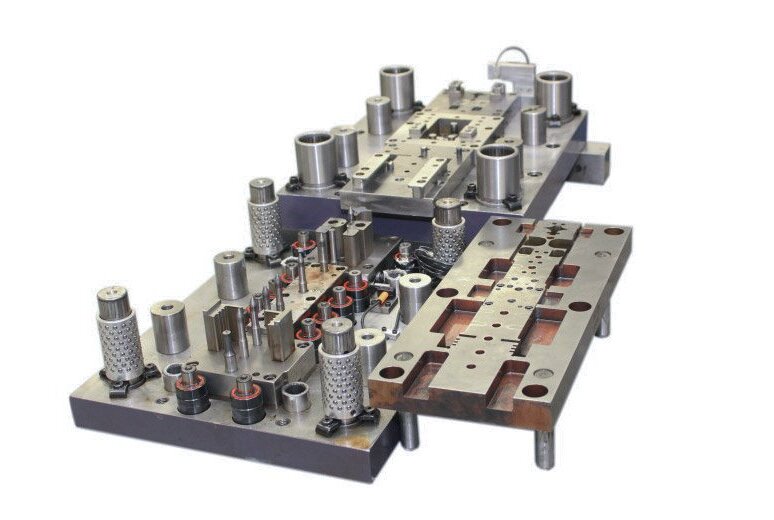
- Elementy matrycy: Głównymi składnikami są: dziurkacz (męskie narzędzie wywierające siłę) oraz matryca do tłoczenia (matryca, do której trafia wycięty element). Matryce wymagają płytka oddzielająca w celu oddzielenia utwardzonego podczas obróbki metalu od stempla. Aby matryca mogła wykonywać czyste cięcie bez tworzenia nadmiernych zadziorów, niezwykle istotny jest luz między stemplem a matrycą — zazwyczaj ustala się go na poziomie od 5% do 10% grubości materiału, w zależności od wytrzymałości metalu na ścinanie.
Typowe konfiguracje oprzyrządowania
Oprzyrządowanie dobiera się w zależności od wymaganej operacji i wielkości produkcji. Zamiast opierać się na sztywnym katalogu, oprzyrządowanie klasyfikuje się według konfiguracji gniazda lub operacji prasowania.
| Kategoria narzędzi[źródło: 27] | Typowe konfiguracje[źródło: 27] | Typowa seria produkcyjna[źródło: 27] |
|---|---|---|
| Formy wtryskowe[źródło: 27] | Formy jednokomorowe, wielokomorowe, formowe z tej samej rodziny.[źródło: 27] | Od 10 000 do ponad 1 000 000 sztuk.[źródło: 27] |
| Tłoczniki[źródło: 27] | Maty do wycinania, maty do gięcia, maty progresywne.[źródło: 27] | Od 5 000 do milionów elementów tłoczonych.[źródło: 27] |
| Matryce odlewnicze[źródło: 27] | Maty do odlewania w komorze zimnej i gorącej.[źródło: 27] | Od 5 000 do ponad 500 000 metalowych elementów konstrukcyjnych.[źródło: 27] |
Przed złożeniem zamówienia na oprzyrządowanie należy wybrać metodę produkcji
Zdecydowanie się na wykonanie stałych narzędzi wiąże się ze znacznymi nakładami kapitałowymi i czasowymi. Wybór procesu produkcyjnego musi zależeć od geometrii części, wielkości produkcji, ograniczeń dotyczących czasu realizacji oraz stopnia zaawansowania projektu.
Ograniczenia dotyczące materiałów i geometrii
Geometria części bezpośrednio ogranicza dostępne procesy formowania.
Tłoczenie blach wymaga, aby grubość materiału była jednolita na całej powierzchni elementu. Jeśli projekt zawiera ścianki o zmiennej grubości, wewnętrzne żebra lub skomplikowane elementy bryłowe, tłoczenie jest fizycznie niemożliwe.
Formowanie wtryskowe (w przypadku tworzyw sztucznych) oraz odlewanie ciśnieniowe (w przypadku metali) pozwalają na uzyskanie zmiennej grubości ścianek i skomplikowanych geometrii wewnętrznych. Procesy te wymagają jednak odpowiednio zaprojektowanych kątów nachylenia (zwykle od 1^\circ do 3^\circ), aby umożliwić wyrzucenie elementu. Jeśli element wymaga głębokich, wąskich otworów lub podcięć, oprzyrządowanie będzie wymagało zastosowania elementów bocznych lub podnośników. Te ruchome elementy podnoszą początkowy koszt formy i wprowadzają nowe punkty zużycia, które wymagają regularnej konserwacji.
Wymagania produkcyjne i terminy realizacji
Wybór oprzyrządowania zależy w dużej mierze od przewidywanej całkowitej wielkości produkcji, częstotliwości zamówień oraz dopuszczalnego czasu realizacji.
Obróbka twardych narzędzi (takich jak formy i matryce ze stali H13 lub D2) zajmuje zazwyczaj od 4 do 8 tygodni, uwzględniając obróbkę skrawaniem, montaż i testy (T1). Jeśli potrzebujesz części w ciągu dwóch tygodni, twarde narzędzia od razu odpadają z rozważań.
Stabilność projektu ma równie kluczowe znaczenie ze względu na zlecenia zmian technicznych (ECO). Modyfikacja programu CNC praktycznie nic nie kosztuje. Modyfikacja formy ze stali hartowanej — zwłaszcza jeśli wymaga ona wtopienia materiału spawalniczego z powrotem do wnęki lub ponownej obróbki krawędzi matrycy — może kosztować tysiące dolarów i opóźnić produkcję o kilka tygodni. Jeśli produkt znajduje się na wczesnym etapie cyklu życia, a jego wymiary mogą ulec zmianie w oparciu o opinie użytkowników, należy wstrzymać się z wykonaniem trwałych narzędzi.
Alternatywne prototypy i granice walidacji
Przed zamówieniem form produkcyjnych lub matryc warto rozważyć metody przejściowe, takie jak Obróbka CNC Lub cięcie laserowe za pomocą prasy krawędziowej służy do sprawdzania dopasowania i działania.
Inżynierowie muszą jednak zrozumieć, co prototyp pozwala zweryfikować, a czego nie.
- A Część z tworzywa sztucznego obrabiana metodą CNC sprawdza dopasowanie elementów podczas montażu, ale nie wykrywa wad formowania wtryskowego, takich jak wgłębienia, linie spawania czy wypaczenia spowodowane nierównomiernym chłodzeniem.
- A element metalowy wycięty laserowo i gięty na prasie krawędziowej sprawdza rozmieszczenie otworów, ale nie wykazuje cech związanych z utwardzeniem materiału, odkształceniem matrycy ani sprężystością powrotną, charakterystycznych dla części wykrawanej z dużą prędkością w matrycy tłoczącej.
Studium przypadku: Zwiększanie skali produkcji niestandardowego wspornika stalowego
W poniższej tabeli przedstawiono proces przejścia od prototypu do produkcji seryjnej standardowego metalowego wspornika, podkreślając, dlaczego na poszczególnych etapach wybiera się różne procesy.
| Etap produkcji[źródło: 28] | Proces produkcyjny[źródło: 28] | Inwestycja w oprzyrządowanie[źródło: 28] | Cena części[źródło: 28] | Czas realizacji[źródło: 28] | Elastyczność ECO[źródło: 28] |
|---|---|---|---|---|---|
| Prototyp (50 sztuk)[źródło: 28] | Cięcie laserowe + ręczna prasa krawędziowa[źródło: 28] | $0[źródło: 28] | $8.50[źródło: 28] | 3 dni[źródło: 28] | Wysoki (Aktualizacja dotyczy wyłącznie CAD)[źródło: 28] |
| Seria pilotażowa (2 000 sztuk)[źródło: 28] | Prosta matryca do wycinania i gięcia[źródło: 28] | $3,500[źródło: 28] | $2.20[źródło: 28] | 3 tygodnie[źródło: 28] | Niski (Wymaga modyfikacji oprzyrządowania)[źródło: 28] |
| Produkcja seryjna (50 000 sztuk)[źródło: 28] | Matryca do tłoczenia progresywnego[źródło: 28] | $18,000[źródło: 28] | $0.45[źródło: 28] | 6 tygodni[źródło: 28] | Bardzo niski (Wysokie koszty modyfikacji etapów)[źródło: 28] |
Każdy etap przejściowy zależy od potwierdzonego wolumenu popytu oraz ustalonego projektu, co pozwala uniknąć niepotrzebnego ryzyka kapitałowego i wąskich gardeł związanych z czasem realizacji na wczesnych etapach projektu.
Projektowanie elementów w celu ograniczenia problemów związanych z formowaniem i wymiarami
Złożoność oprzyrządowania, wskaźniki wadliwości oraz przyszłe koszty zmian konstrukcyjnych (ECO) są w dużej mierze ustalane jeszcze przed wykonaniem pierwszego cięcia bloku stalowego. Niektóre cechy geometryczne bezpośrednio powodują powstawanie trybów awarii zarówno w formach, jak i matrycach.
Przepływ i skurcz: tworzywa sztuczne a metale
Materiały zachowują się zasadniczo inaczej w zależności od tego, czy ulegają ochłodzeniu ze stanu ciekłego stopionego polimeru, czy też krzepną ze stanu stopionego metalu.
- Funkcja: Zmienne grubości ścianek w obrębie jednego elementu.
- Problemy związane z formowaniem tworzyw sztucznych: Grube elementy stygną znacznie wolniej niż cienkie. Gdy grubszy plastik styga i kurczy się, wciąga materiał do środka, tworząc wizualny wgłębienia na powierzchni lub powodując, że cała część osnowa poza tolerancją.
- Problemy związane z odlewaniem metali: W procesie odlewania ciśnieniowego aluminium w odizolowanych grubych sekcjach, odciętych od przepływu stopionego metalu pod ciśnieniem, powstają pęknięcia wewnętrzne porowatość lub powstawanie wgłębień w wyniku kurczenia się metalu podczas krzepnięcia, co zagraża integralności strukturalnej.
- Realne rozwiązania: Należy zachować jednolitą grubość ścianek. Wycięcie grubych odcinków w celu uzyskania konstrukcji żebrowanej pozwala zachować wytrzymałość, a jednocześnie zapobiega powstawaniu wad skurczowych.
- Strategia ekspercką T1 (zasada “Metal-Safe”): Współczynniki skurczu rzadko da się przewidzieć z dokładnością do 100%. Doświadczeni konstruktorzy form stosują podejście oparte na “bezpieczeństwie metalowym” (lub “bezpieczeństwie stalowym”). W przypadku krytycznej średnicy wewnętrznej (ID) elementu z tworzywa sztucznego wnęka formy jest celowo obrabiana tak, aby miała nieco mniejszy rozmiar. Jeśli podczas pierwszej próby (T1) średnica wewnętrzna elementu skurczy się zbyt mocno, stosunkowo łatwo jest zeszlifować kilka mikronów stali wyłączony forma. Dodanie stali poprzez spawanie jest kosztowne i wiąże się z ryzykiem pęknięcia.
Luz i sprężystość powrotna
W przypadku matryc tłoczących osiągnięcie precyzyjnej tolerancji geometrycznej zależy wyłącznie od uwzględnienia ograniczeń mechanicznych blachy.
- Funkcja: Stalowy wspornik wygięty pod kątem 90°, w którym odległość od zagięcia do otworu odniesienia musi być utrzymana z dokładnością do ±0,2 mm.
- Kwestie: Kiedy stempel wygina metal i cofa się, naturalna sprężystość materiału powoduje jego nieznaczne wyprostowanie — zjawisko to znane jest jako odskocznia. Ponadto, jeśli luz matrycy (odstęp między stemplem a matrycą) jest nieodpowiedni w stosunku do grubości blachy i jej granicy plastyczności, metal ulegnie nierównomiernemu pęknięciu, pozostawiając nadmierne zadziory.
- Realne rozwiązania: Inżynierowie kompensują sprężystość materiału poprzez nadmierne gięcie (np. oprzyrządowanie zaprojektowane do gięcia pod kątem 92°, aby uzyskać stan spoczynkowy pod kątem 90°). Ponieważ sprężystość materiału różni się w zależności od partii materiału, kierunku walcowania i grubości, ostateczna geometria stempla często wymaga ręcznego dostrojenia po pierwszych cyklach prasowania.
Przeciągi i podcięcia
Wyrzucanie to kluczowy etap. Element musi opuścić sztywne stalowe narzędzie bez zaciągania się, zarysowywania ani przywierania.
- Funkcja: Ścianki pionowe (prostopadłe do linii podziału) oraz zaczepy zatrzaskowe (podcięcia).
- Kwestie: Idealnie pionowe ścianki tworzą blokadę próżniową i ocierają się o stal podczas wyrzucania, co powoduje powstawanie śladów otarć. Podcięcia fizycznie blokują element wewnątrz wnęki formy.
- Realne rozwiązania: Nałóż kąt nachylenia (zazwyczaj od 1° do 3°) na wszystkich ściankach równoległych do kierunku wyrzutu. W miarę możliwości należy przeprojektować podcięcia na rdzenie przelotowe (zamknięcia). Jeśli podcięcia są nieuniknione, forma wymaga zastosowania mechanicznych elementów bocznych lub podnośników. Te ruchome elementy znacznie zwiększają początkowy koszt oprzyrządowania i powodują powstanie punktów zużycia, które wymagają częstej konserwacji.
Dobór materiałów narzędziowych pod kątem warunków pracy
Wybór stali narzędziowej nie jest decyzją, którą można podjąć w sposób uniwersalny. Przy wyborze należy uwzględnić warunki termiczne, właściwości chemiczne surowca oraz przewidywane obciążenia mechaniczne.
Błędne przekonanie dotyczące kosztów: Zespoły ds. zaopatrzenia często zakładają, że wysokie koszty oprzyrządowania wynikają z wysokich cen stali najwyższej jakości. W rzeczywistości blok surowej stali stanowi zazwyczaj jedynie od 10% do 20% całkowitego kosztu formy. Prawdziwym czynnikiem wpływającym na koszty jest obrabialność. Wysokiej jakości stale hartowane (takie jak D2 czy H13) wymuszają na maszynach CNC pracę z mniejszymi prędkościami posuwu, powodują szybkie zużycie narzędzi skrawających oraz wymagają długotrwałej i powolnej obróbki elektroerozyjnej (EDM).
Odporność na zużycie a wytrzymałość
Istnieje nieodłączny kompromis metalurgiczny między zdolnością narzędzia do zachowania ostrości (odporność na zużycie/twardość) a jego zdolnością do pochłaniania uderzeń bez pękania (wytrzymałość).
- Najnowsze osiągnięcia: Stempelki wycinające w matrycy tłoczącej muszą charakteryzować się wyjątkową twardością (np. stal D2 utwardzona do 60–62 HRC), aby zachować ostrą krawędź tnącą przez miliony cykli pracy bez stępienia.
- Elementy konstrukcyjne i formujące: Bloki matrycowe narażone na silne uderzenia lub matryce do głębokiego tłoczenia, poddawane znacznym naprężeniom ściskającym, wymagają większej wytrzymałości na uderzenia (np. stal odporna na uderzenia typu S7). Muszą one pochłaniać uderzenia, aby zapobiec katastrofalnym pęknięciom, nawet jeśli wiąże się to z nieznacznie mniejszą odpornością na zużycie.
Zarządzanie temperaturą i korozją
Wybór materiału podstawowego często zależy od warunków eksploatacji.
- Cykl termiczny: Formy do odlewania ciśnieniowego aluminium są narażone na ekstremalne szoki termiczne. Szybki cykl wtryskiwania stopionego metalu i wdmuchiwania chłodziwa powoduje zmęczenie termiczne, co prowadzi do powstawania “pęknięć termicznych” (mikropęknięć na powierzchni gniazda). Stal narzędziowa H13 do obróbki na gorąco jest w tym przypadku standardem branżowym ze względu na swoją stabilność w wysokich temperaturach.
- Środowiska korozyjne: Formowanie niektórych tworzyw sztucznych, takich jak PVC lub żywice trudnopalne, powoduje wydzielanie się żrących oparów, które szybko powodują rdzewienie standardowych stali narzędziowych. Do wykonania bloków wnękowych konieczne jest zastosowanie stali nierdzewnych (np. 420 SS) lub specjalistycznych powłok niklowych.
Zabiegi i wkładki
Zamiast obrabiać cały masywny narzędzie z trudnego w obróbce superstopu, producenci narzędzi stosują miejscowe obróbki i konstrukcje modułowe.
- Obróbka powierzchni: Azotowanie lub Powłoki PVD (fizyczne osadzanie z fazy gazowej) nakładać na powierzchnię narzędzia mikroskopijną warstwę o wyjątkowej twardości, poprawiając odporność na zużycie i zmniejszając tarcie bez powodowania kruchości rdzenia stali.
- Wymienne wkłady: Elementy narażone na duże zużycie — takie jak wlewki w formach wtryskowych do tworzyw sztucznych lub małe stemple przebijające w matrycach progresywnych — są zaprojektowane jako wymienne wkładki. Gdy stempel się stępi, zespół konserwacyjny wymienia tylko tę małą wkładkę, zamiast wyjmować całe narzędzie z prasy w celu ponownej obróbki.
Typowe materiały narzędziowe i ich zastosowania
| Klasa materiału[źródło: 29] | Idealne warunki pracy[źródło: 29] | Główne zalety[źródło: 29] | Główne ograniczenia[źródło: 29] |
|---|---|---|---|
| Aluminium (QC-10)[źródło: 29] | Tworzywa sztuczne formowane pod niskim ciśnieniem, prototypy[źródło: 29] | Wysoka przewodność cieplna, doskonała obrabialność[źródło: 29] | Niska odporność na zużycie, łatwo ulega wgnieceniom[źródło: 29] |
| Stal P20[źródło: 29] | Ogólne informacje na temat formowania wtryskowego[źródło: 29] | Wstępnie utwardzone (~30 HRC), dobry stosunek ceny do możliwości obróbki skrawaniem[źródło: 29] | Niewystarczające do żywic wzmocnionych włóknem szklanym o właściwościach ściernych[źródło: 29] |
| Stal H13[źródło: 29] | Odlewanie w wysokiej temperaturze, kucie na gorąco[źródło: 29] | Wyjątkowa odporność na zmęczenie termiczne[źródło: 29] | Po obróbce zgrubnej należy poddać obróbce cieplnej[źródło: 29] |
| Stal D2[źródło: 29] | Tłoczenie na zimno, matryce do wycinania[źródło: 29] | Wysoka twardość, zachowuje ostrość krawędzi tnącej[źródło: 29] | Niska wytrzymałość, podatność na odpryskiwanie pod wpływem uderzeń[źródło: 29] |
Dokładność kontroli podczas produkcji form i matryc
Precyzja oprzyrządowania decyduje o jakości gotowego elementu. Obróbka stali hartowanej wymaga jednak określonej kolejności operacji oraz ścisłego kontrolowania tolerancji skumulowanych.
Frezowanie, frezowanie twarde i obróbka elektroerozyjna
Nie ma jednej metody obróbki, która sprawdzałaby się w przypadku każdego elementu. Producenci narzędzi ustalają kolejność operacji w oparciu o twardość materiału, stosunek głębokości do szerokości oraz promienie narożników wewnętrznych.
- Frezowanie CNC: Stosowane do usuwania dużych ilości materiału, gdy stal znajduje się w stanie wyżarzonym (miękkim). Nowoczesne centra do obróbki z dużą prędkością (HSM) mogą również wykonywać “frezowanie twardej stali” na stali poddanej obróbce cieplnej, zapewniając wyjątkową jakość wykończenia powierzchni i zmniejszając zależność od obróbki elektroerozyjnej (EDM).
- Obróbka elektroerozyjna drutowa (EDM): Najczęściej stosowana metoda cięcia stempli męskich i matryc żeńskich w narzędziach do tłoczenia. Pozwala ona na wycinanie profili przelotowych z niezwykłą precyzją (±0,002 mm) niezależnie od twardości stali.
- Elektroerozyjna obróbka wgłębna (EDM w gniazdach): Niezbędne w przypadku niewidocznych wnęk, których obrabianie za pomocą frezów obrotowych jest fizycznie niemożliwe.
- Przykład: Forma z tworzywa sztucznego wymaga głębokiej wnęki z żebrami chłodzącymi (
1 mm szerokości × 15 mmgłębokość) z ostrymi narożnikami wewnętrznymi pod kątem 90°. Frez trzpieniowy CNC nie jest w stanie wyfrezować ostrego narożnika wewnętrznego (pozostawia promień), a frez wystarczająco mały, by zmieścić się w 1mmNa tej głębokości szczelina uległaby pęknięciu. Zamiast tego konstruktor narzędzi frezuje miedzianą elektrodę o kształcie dokładnie odpowiadającym żebrze, a następnie wykorzystuje elektroerozję wgłębną (Sinker EDM) do powolnego wyżłabiania głębokiego wgłębienia w bloku ze stali hartowanej.
Specyfikacje powierzchni
Wykończenie powierzchni narzędzia ma bezpośredni wpływ na wygląd elementu, ale decyduje również o mechanice formowania.
- Polerowanie a nadawanie tekstury: W przypadku soczewek optycznych wymagane jest wysokie wypolerowanie na połysk lustrzany (SPI A-2), które ułatwia odrywanie się określonych żywic podczas wyrzucania z formy. Z kolei powierzchnie obrabiane metodą elektroerozji (EDM) mają naturalnie matową teksturę (skala VDI), co często jest celowo stosowane w przypadku towarów konsumpcyjnych w celu ukrycia odcisków palców i zamaskowania niewielkich wgłębień powstałych podczas wtrysku.
- Tarcie: W matrycach do głębokiego tłoczenia metalu promienie tłoczenia muszą być dokładnie wypolerowane. Chropowata powierzchnia powoduje nadmierne tarcie, co prowadzi do zatarcia blachy (zgrzania na zimno z matrycą) i jej rozdarcia podczas tłoczenia.
Systemy odniesienia, dopasowania i rzeczywiste wartości tolerancji
Osiągnięcie wąskich tolerancji dla poszczególnych elementów nie gwarantuje, że zmontowane narzędzie będzie działać prawidłowo.
- Zmienna dotycząca obróbki cieplnej: W trakcie procesu hartowania stal ulega odkształceniom i rozszerza się. Element obrobiony z idealną dokładnością względem punktów odniesienia w stanie miękkim traci swoją dokładność po przejściu przez piec. Dlatego też krytycznych połączeń nie można wykańczać przed obróbką cieplną.
- Ponowne ustalenie układów odniesienia: Po utwardzeniu odkształcony blok stalowy musi trafić do Precyzyjna szlifierka płaszczyznowa. Operator szlifuje powierzchnie górną, dolną i boczne, nadając im idealną płaskość i prostopadłość, aby przywrócić płaszczyzny odniesienia. Dopiero wtedy można precyzyjnie przeprowadzić obróbkę elektroerozyjną drutową lub frezowanie twardych materiałów.
- Tolerancje sprzętu a tolerancje części: Niezwykle ważne jest, aby rozróżnić między tolerancje produkcyjne narzędzi I tolerancje elementów końcowych. Wysokiej klasy 5-osiowa maszyna CNC pozwala utrzymać wymiary wnęki formy z dokładnością do ±0,005 mm. Jeśli jednak zespół inżynierów oszacował współczynnik skurczu tworzywa na 1,5%, a rzeczywisty skurcz żywicy wynosi 1,8%, gotowy element formowany nie przejdzie kontroli jakości. Wysoka precyzja sprzętu nie jest w stanie naprawić błędnych założeń inżynieryjnych.
Porównanie nakładów na oprzyrządowanie i całkowitych kosztów produkcji
Ocena oferty na oprzyrządowanie wymaga spojrzenia poza początkową cenę katalogową. Tańsza forma lub matryca często kryje w sobie wyższe długoterminowe koszty konserwacji lub dłuższe czasy cyklu, co ostatecznie powoduje wzrost ceny jednostkowej. Kierownicy ds. zaopatrzenia muszą przeanalizować całkowity koszt posiadania (TCO).
Analiza kosztów początkowych
Porównując oferty różnych producentów narzędzi, należy upewnić się, że zakres dostawy jest dokładnie taki sam. Kompleksowy koszt narzędzi podany z góry powinien zawierać następujące pozycje:
- Projektowanie i inżynieria (DFM): Czas poświęcony na optymalizację części pod kątem możliwości produkcyjnych oraz na opracowanie architektury oprzyrządowania.
- Surowce: Gatunek bloków stalowych (np. P20 w porównaniu z H13), niestandardowe kolektory gorących kanałów lub specjalistyczne zestawy matryc.
- Obróbka skrawaniem i montaż: Większość kosztów obejmuje obróbkę CNC, elektroerozję drutową i wgłębną, precyzyjne szlifowanie oraz ręczne dopasowywanie.
- Testy i modyfikacje: Koszt czasu pracy prasy dla serii T1 (pierwsza seria próbna) oraz przewidywana liczba cykli dostosowawczych niezbędnych do osiągnięcia zgodności wymiarowej.
Jeśli oferta cenowa jest zaskakująco niska, producent narzędzi może stosować stal gorszej jakości, pomijać niezbędny system gorących kanałów lub planować naliczanie dodatkowych opłat za każdą kolejną próbę produkcyjną.
Obliczanie wielkości sprzedaży zapewniającej próg rentowności
Przy wyborze między dwoma realnymi metodami produkcji (np. cięcie laserowe + prasa krawędziowa a tłoczenie progresywne) ostatecznie decydują obliczenia.
Uproszczony wzór:
Wielkość progu rentowności = różnica w stałych kosztach oprzyrządowania ÷ różnica w cenach jednostkowych
Przykładowy scenariusz:
- Trasa A (laser/hamulec): Oprzyrządowanie = 0, cena jednostkowa = 5,00
- Trasa B (matryca tłocząca): Koszt oprzyrządowania = 12 000, cena jednostkowa = 1,00
- Wielkość progu rentowności = 12 000 ÷ (5,00 − $1,00) = 3 000 sztuk.
Jeśli całkowita przewidywana wielkość produkcji w całym okresie eksploatacji wynosi poniżej 3 000 sztuk, opcja A jest bardziej opłacalna. Przy ponad 3 000 sztukach matryca $12 000 zwraca się sama. (Uwaga: W tym uproszczonym obliczeniu założono, że operacje dodatkowe, wskaźniki odpadów oraz koszty kontroli zostały już uwzględnione w podanej cenie jednostkowej.)
Konserwacja, certyfikaty ECO i kary za przekroczenie czasu cyklu
Wyposażenie produkcyjne nie jest jednorazowym wydatkiem typu “ustaw i zapomnij”. Matryce się tępią, a formy ulegają zanieczyszczeniu.
- Kary związane z czasem cyklu: Tania forma często charakteryzuje się źle zaprojektowanymi kanałami chłodzącymi. Jeśli tania forma potrzebuje 60 sekund na schłodzenie elementu z tworzywa sztucznego, podczas gdy zoptymalizowana (ale nieco droższa) forma robi to w 40 sekund, ta 20-sekundowa różnica drastycznie zwiększy jednostkowe koszty czasu pracy maszyny przy serii 100 000 sztuk. Tanie oprzyrządowanie często okazuje się najdroższe w eksploatacji.
- Konserwacja: Wykrojniki wymagają regularnych przestojów prasy w celu wyjęcia narzędzia i ponownego ostrzenia stempli tnących. Formy wtryskowe wymagają przepłukiwania kanałów chłodzących oraz wymiany zużytych kołków wyrzutowych. Należy upewnić się, że w umowie określono, kto ponosi koszty rutynowej konserwacji.
- Zlecenia zmian technicznych (ECO): Modyfikowanie stali hartowanej po obróbce cieplnej jest niezwykle kosztowne. Jeśli projekt nie jest jeszcze ostatecznie ustalony, należy wstrzymać się z wykonaniem stałych narzędzi.
Tabela porównawcza kosztów oprzyrządowania
| Kategoria kosztów[źródło: 30] | Trasa A: CNC / Blacha (bez oprzyrządowania)[źródło: 30] | Trasa B: Narzędzia miękkie (np. forma P20)[źródło: 30] | Trasa C: Twarde narzędzia (np. D2/H13)[źródło: 30] |
|---|---|---|---|
| Inwestycja początkowa[źródło: 30] | Od zera do minimalnego (tylko elementy wyposażenia)[źródło: 30] | Niski do średniego[źródło: 30] | Wysoki[źródło: 30] |
| Koszt jednostkowy[źródło: 30] | Wysoki[źródło: 30] | Średni[źródło: 30] | Bardzo niski[źródło: 30] |
| Obciążenie związane z konserwacją[źródło: 30] | Brak[źródło: 30] | Niski (krótsza żywotność)[źródło: 30] | Wysoki (wymaga fachowej konserwacji)[źródło: 30] |
| Koszt zmian projektowych[źródło: 30] | Niski (aktualizacja CAD/CAM)[źródło: 30] | Wysoki[źródło: 30] | Bardzo wysokie (często wymaga spawania lub ponownej obróbki)[źródło: 30] |
Chcesz przenieść swój projekt z etapu prototypu do produkcji bez ryzyka kapitałowego?
Podejmowanie decyzji dotyczących inwestycji w oprzyrządowanie, doboru materiałów i sumowania tolerancji może zadecydować o sukcesie lub porażce budżetu projektu. W TZR uważamy, że nie należy decydować się na zakup twardego oprzyrządowania typu $20 000, dopóki projekt nie zostanie jednoznacznie sprawdzony.
Nie musisz już zgadywać, która metoda produkcji jest najlepsza. Prześlij swój plik CAD już dziś, aby uzyskać bezpłatną analizę DFM i ocenę trasowania
Hej, jestem Kevin Lee
Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby
Materiały do prototypowania: jak wybrać odpowiedni materiał
Łączenie tłoczone w blachach: projektowanie, koszt i jakość