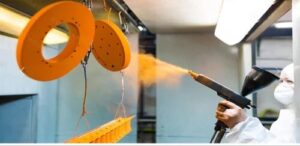
パウダーコーティングの厚みについて:適切な範囲とは?
粉体塗装の厚みは、表面に塗布されたコーティングの深さです。塗膜の上面から下面の部品表面までの深さを表します。理想的な粉体塗装の厚さは2~5ミル(50~125ミクロン)です。これにより、強力な保護、滑らかな外観、性能上の問題がなくなります。

粉体塗装の厚みは、表面に塗布されたコーティングの深さです。塗膜の上面から下面の部品表面までの深さを表します。理想的な粉体塗装の厚さは2~5ミル(50~125ミクロン)です。これにより、強力な保護、滑らかな外観、性能上の問題がなくなります。
316Lステンレス鋼は、優れた耐食性と溶接性を兼ね備えるよう設計された、低炭素・モリブデン添加オーステナイト系合金です。 モリブデンは塩化物や孔食から保護する一方、炭素含有量が最大0.03%に抑えられているため、溶接時の感作を防止し、海洋、製薬、食品加工分野における標準的な選択肢となっています。.
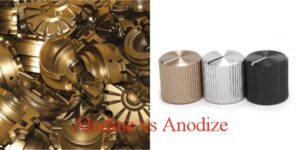
アロジン処理と陽極酸化処理は、アルミニウム表面のための2つの一般的な処理です。どちらも耐食性を向上させますが、その方法は異なります。陽極酸化は電気化学的処理で、金属上に厚く硬い非導電性の酸化皮膜を形成します。アロジンは、より薄く、導電性の層を形成する化学プロセスである。保護効果は高いが、金属の導電性は維持される。
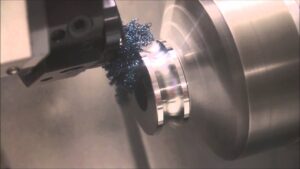
ハードターニングは、一般的に45HRC以上の高硬度の金属を成形する精密旋削加工である。このプロセスでは、CBN(立方晶窒化ホウ素)、セラミック、または超硬合金製の1点切削工具を使用する。その目的は、1回の加工で滑らかな表面を作り出し、厳しい公差を満たすことである。熱処理後の鋼部品に使用されることが多く、二次研削の必要がない。
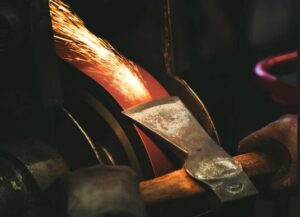
リニッシングは、金属部品を平滑に磨き上げる表面仕上げ方法です。ベルトやディスクのような研磨工具を使ってバリや傷、溶接痕を取り除き、表面をよりきれいに、より均一に仕上げます。切断、溶接、成形の後に行われることが多く、塗装、コーティング、組み立てに備える。
スズは磁性金属ではない。標準的なスズは磁石に反応せず、磁石で引きつけることはできない。錫は「反磁性」物質として知られており、磁場に対して弱い反発力を生み出す。
201ステンレス鋼は、オーステナイト系ステンレス鋼の200シリーズの一部である。304よりもニッケル含有量が少ないが、それを補うためにマンガンと窒素が多く添加されている。この変更は、必要な強度と延性の多くを維持しながら、コストを下げるのに役立ちます。標準組成は、約16-18%のクロム、3.5-5.5%のマンガン、4-6%のニッケル、および少量の窒素と炭素を含む。
5754アルミニウムはアルミニウムとマグネシウムの合金です。約3%のマグネシウムを含み、強度と耐食性を高めます。この合金は熱処理ができないため、加熱ではなく冷間加工によって強度が増します。
黒鉛の密度は一定ではありません。種類、純度、製造方法によって変化する。これらの違いを理解することで、用途に合った黒鉛を選ぶことができます。
黒鉛の密度は通常、1立方センチメートル当たり1.5グラムから2.26グラムの間である。