板金フランジとは、構造的剛性を高めたり、組立用の取り付け面を確保したり、あるいはプロファイルを囲い込んだりするために、ワークピースに形成される曲げ縁のことです。信頼性の高いフランジ設計には、材料の破断やプレスブレーキの金型との衝突を防ぐため、特定の最小高さ算出式(4t+Rなど)や曲げレリーフの設定が必要です。.
CADでフランジを設計するのはエッジをクリックするだけの簡単な作業ですが、その製造はプレスブレーキの物理的な限界に厳密に制約されます。 こうした限界を無視したフランジは、現場で20%のスクラップ率を容易に引き起こす原因となります。図面作成段階で成形上の制約を無視すると、短いフランジがVダイから滑り出したり、曲げ線付近のタップ穴が歪んだり、角度のばらつきによって組立公差が崩れたりします。.
こうした遅延を防ぎ、特注金型のコストを削減するため、本ガイドではストレートフランジの製造適性設計(DFM)における重要なルールを詳しく解説します。本ガイドでは、以下の内容を学ぶことができます:
- 真の値を計算する方法 フランジの最小高さ ご提供いただいた資料に基づき。.
- 必要な 穴と曲げ部のクリアランス 機能の歪みを防ぐため。.
- リターンフランジとベンドの配列が及ぼす影響 金型の干渉.
- のコスト削減戦略 フランジの公差および平面形状.
(注:本記事では、プレスブレーキで成形されるストレートフランジに焦点を当てています。穴のフランジ加工およびストレッチ/シュリンクフランジについては、当社の専用のプレス加工ガイドラインで解説しています。)
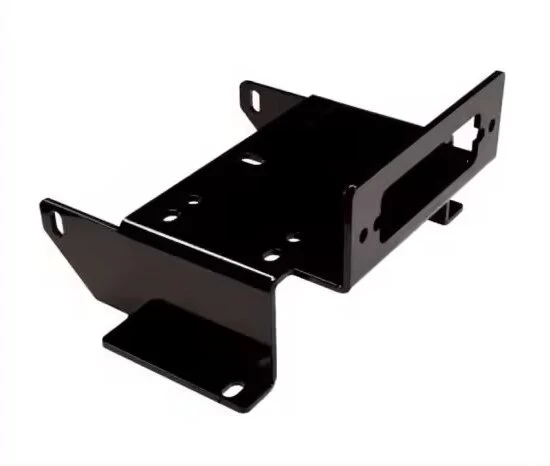
フランジの形状を選ぶ前に、その構造を理解しておく
寸法を決定する前に、フランジにどのような役割が求められるか、またその断面形状がどのようにその機能を支えるのかを明確にしておく必要があります。これにより、高精度な曲げ加工が必要か、それとも単純なエッジ折り加工で済むかが決まります。.
フランジの形状と寸法
標準的なフランジは、フランジ面、フリーエッジ、内側曲げ半径、および曲げ接線から構成されています。完成したフランジの高さと、直線状の平坦部の長さを区別することが極めて重要です。 直線長さは曲げ半径以降の平坦部分のみを測定するものであるのに対し、完成時の高さは反対側の面からフリーエッジまでの高さを測定するものです。単純なL字型の断面を用いることで、製造のためのこれらの基本的な基準点が確立されます。.
補強および接合に関する要件
フランジを追加すると、その軸に沿った平板の曲げ剛性が大幅に向上します。剛性に加え、フランジは金具を取り付けるための取り付け面、組み立て用の位置決めタブ、あるいは重なり合う部分として機能します。 スポット溶接.
フランジをシール用途に用いる場合、設計上、連続した接触面と閉じた角を確保する必要があります。これには厳しい公差が求められます。対照的に、単に バリ取り あるいは、内部配線の保護にはそれほど高い精度は必要とされず、角度のばらつきも許容範囲が広い。.
直線、折り返し、オフセット、およびヘム仕上げのエッジ
フランジの形状が異なれば、工具のセットアップも異なり、単位コストに直接影響します:
- ストレートフランジ(90°): 最も一般的なエッジです。標準的なパンチとダイのセットアップで加工されます。. コストへの影響:最も低い。.
- リターンフランジ(U字型): カバーやトラックの製造に使用されます。これらは、曲げ部間に十分なクリアランスが必要です。隙間が狭すぎると、標準的なグースネックパンチが使用できず、工場は特注の金型を購入せざるを得なくなります。. コストへの影響:中~高。.
- オフセットフランジ(ジョグル): ステップベンドは、2枚のシートを重ね合わせた際に表面を平らに仕上げるために使用されます。これには、専用のオフセット金型、あるいはプレスブレーキでの2回の打ち込みが必要となります。. コストへの影響:中程度。.
- 縁の縫い代: 完全に平らに(あるいはティアドロップ型に)折り畳むことで、安全なエッジを形成したり、素材の厚みを2倍にしたりします。ヘム加工には、延性の高い素材と2段階の平坦化ダイスが必要です。. コストへの影響:中程度。.
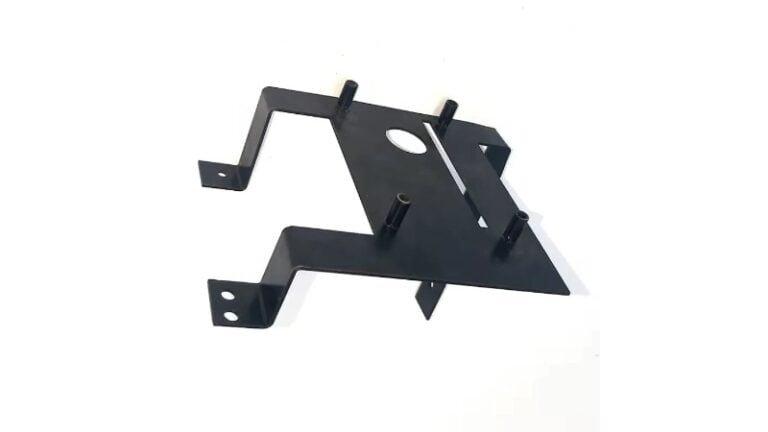
フランジの高さと曲げ半径の設定
形状が決まったら、その寸法が材料の物理的特性やプレスブレーキのVダイの仕様に合っているかを確認してください。.
完成時の高さと直線長
寸法を明確に表記することで、誤解を防ぐことができます。測定対象が外形全体の高さ(OD)か、内径(ID)かを必ず明記してください。部品がアセンブリ内にどのように収まるかを決定づけるため、一般的には外形寸法が好まれます。図面には完成時のOD高さを明記してください。製造業者は、自社の曲げ公差に基づいて展開図の長さを算出します。.
最小高さと金型開口幅
エアベンディングを行う際、板金はV型ダイの2つの肩部にしっかりと載っている必要があります。フランジが短すぎると、材料がV型ダイの開口部に引き込まれてしまいます(これは「ダイロール」と呼ばれる欠陥です)。これにより、エッジが外側に広がり、表面の美観が損なわれるだけでなく、曲げ角度も不正確になってしまいます。.
予備的な選定基準として、フランジの高さは少なくとも 材料厚さの4倍に内側曲げ半径を加えた値(4t + R).
ショップ・フロア・ノート Shengenでは、設計変更やDFM免除を要請しなければならない主な理由は、標準的なVダイの開口部が支えられる高さよりもフランジの高さが低いことです。 2mm厚の鋼板に5mmのフランジを付けることはCAD上では可能ですが、標準的な12mmのVダイでは、材料が滑ることなく適切に支持されるためには、少なくとも8.5mmのフランジ高さが求められます。.
これらの限界値を下回るフランジには、試験用曲げ加工や高価な特注のワイピングダイが必要となり、セットアップ時間とコストが増加します。.
材質と曲げ半径
成形挙動は、合金や焼きなまし状態によって大きく異なります。材料の結晶粒方向と平行に曲げると、割れが生じるリスクが高まります。.
例えば、5052-H32アルミニウムは多くの場合、1tという狭い半径でも問題なく曲げることができますが、6061-T6アルミニウムに同じ半径で曲げ加工を行うと――特に結晶粒の方向と平行に曲げる場合――曲げ線に微細な亀裂が生じることはほぼ確実です。 また、切断面の品質(レーザー切断かパンチングか)も、応力亀裂が発生する位置に影響を与えます。.
さらに、パンチ先端の半径は、必ずしも部品の成形後の内径と完全に一致するとは限りません。エアベンディングでは、材料はV型ダイの開口部に対して自然に半径を形成します。可能な限り、理論上のCAD半径を無理に適用するのではなく、製造サプライヤーによって確認済みの標準的な金型組み合わせを採用してください。
さらに、パンチの先端半径は、必ずしも部品の成形された内径と完全に一致するとは限りません。エアベンディングでは、材料はV型ダイの開口部に対して自然に半径を形成します。可能な限り、特注のパンチを必要とする理論上のCAD半径を無理に適用するのではなく、製造サプライヤーによって確認済みの標準的な金型組み合わせを採用するようにしてください。.
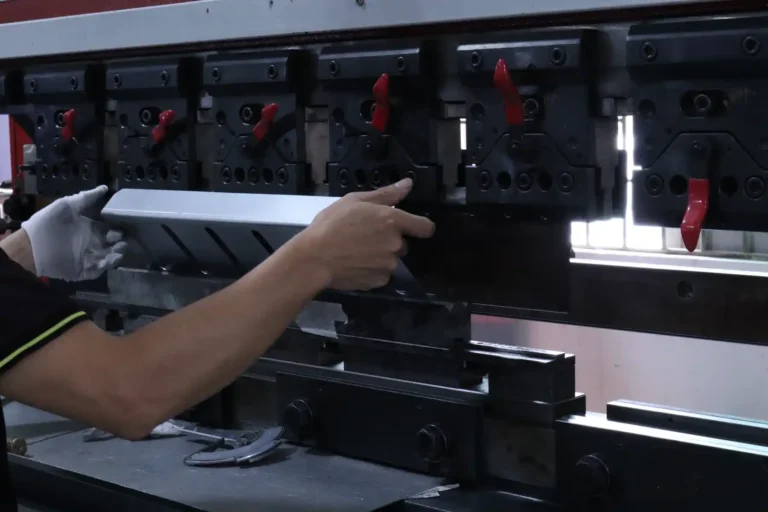
機能、組み立てスペース、および曲げ加工のアクセス性を確認する
フランジは単独で存在するものではありません。フランジの基本寸法がVダイの物理的な限界を超えた場合、そのフランジが周囲の形状、金具、およびプレスブレーキ用金型自体とどのように相互作用するかを評価する必要があります。.
穴のクリアランスと曲げ余裕
穴、スリット、または切り欠きを曲げ線に近すぎる位置に配置すると、材料が自然に伸びる力によって、それらが楕円形に歪んでしまいます。一般的な指針として、穴の端は少なくとも 材料厚さの2.5倍から3倍(2.5t~3t) 曲線の接線から離れる。.
クリアランス穴の歪みは単なる外観上の問題に過ぎないかもしれませんが、タップ穴やPEMナット用の穴が歪んだり、狭くなったりしていると、金具を取り付けることができなくなり、部品全体が廃棄されることになります。金具の挿入箇所は、常に変形領域からはるかに外側に配置するよう最優先で配慮してください。.
部分フランジの端部に沿って曲げ加工を行う場合は、隣接する平坦な材料が裂けるのを防ぐために、曲げレリーフを設ける必要があります。標準的な曲げレリーフの幅は、少なくとも材料の厚さ(1t)以上とし、深さは曲げ半径に材料の厚さ(t)を加えた値(R + t)よりも深く切削する必要があります。.
ファスナーおよび溶接へのアクセス
フランジの設計では、次の組立工程で使用される工具を考慮に入れる必要があります。ネジ頭、ワッシャー、ソケット、および金具の挿入に必要な取り付けダイスのクリアランスを確認してください。.
スポット溶接される組立品の場合、フランジは、溶接電極が全面にわたって平らに接触できるだけの十分な表面積を確保していなければならない。.
ショップ・フロア・ノート シェンゲンでは、スポット溶接において、フランジ幅は最低でも12mmから15mmとすることを一般的に推奨しています。フランジ幅がこれより狭いと、溶接の溶込みが不十分になる恐れがあるほか、作業者が電極の先端を傾けて溶接しなければならなくなり、その結果、接合部の強度が低下したり、装置が損傷したりする恐れがあります。.
曲げ加工の順序と工具の干渉
プレスブレーキは、1回につき1か所ずつ曲げ加工を行います。曲げ加工が連続して行われるにつれて、加工物は回転しながら金型に巻き付きます。リターンフランジ(U字型)や深型ボックスは、成形サイクル中にパンチ、機械のラム、またはバックゲージと衝突しやすい傾向があります。.
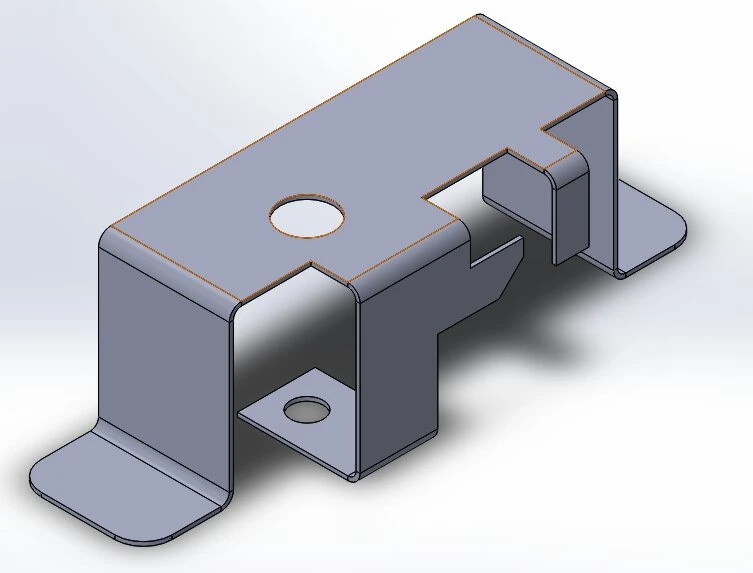
最後の曲げ加工によって部品が金型に固定されてしまう場合、その図面のままでは製造できません。特注の金型(ウィンドウパンチなど)を購入する予算がない場合、設計段階でよく取られる対策として、 セグメント式フランジ—連続したフランジを小さな区間に切断し、標準的な工具が干渉する箇所を迂回できるようにする。.
フランジの製造コストを比較する
設計上の選択によって、その部品が標準的な設備で迅速に加工できるか、それとも単価を押し上げるような回避策が必要になるかが決まります。.
金型および二次加工
標準的なエアベンディングであれば、セットアップコストを低く抑えることができます。対照的に、非常に短いフランジや深いリターンベンドを加工する場合、特注のワイピングダイや専用のグースネックパンチが必要になることが多く、初期コストやリードタイムが増加します。.
| オプション[出典: 54] | 比較すべきコスト要因[出典: 54] |
|---|---|
| フランジの高さを増やす[出典: 54] | 通常は問題ありません。高い方のフランジが内部の組み立てスペースに干渉しないか確認してください。.[出典: 54] |
| 専用工具を使用する[出典: 54] | 初期の金型費用とセットアップ時間が追加される。大量生産になると費用対効果が高まる。.[出典: 54] |
| まず長く伸ばしてから、整える[出典: 54] | 成形後に二次加工またはレーザー切断が必要となる。部品1個あたりの工数が大幅に増加する。.[出典: 54] |
| 構成を見直す[出典: 54] | 部品を2つに分割し、それらを溶接またはリベット留めすることで、コストが成形工程から組立工程へと移行する。.[出典: 54] |
型紙と生地の有効活用
フランジが1つ増えるごとに、展開図の輪郭は複雑になります。複雑で広範囲に及ぶ展開図は、標準的な長方形の金属板にうまく配置することができません。扱いにくい展開図のせいで材料利用率が85%から60%に低下した場合、そのスクラップコストは直接単価に転嫁されます。 理論上の材料歩留まりに頼るのではなく、実際のネスティングレイアウトを比較することで、材料コストの実態を正確に把握することができます。.
公差と発注数量
角度公差を厳しく設定するのは、組み立ての機能性に直接影響する場合に限るべきである。±0.5°という厳しい角度公差を要求すると、作業者は手作業で曲げ試験を行い、材料のスプリングバックによるばらつきを調整し、角度を確認するために頻繁に生産を停止しなければならなくなる。.
±1°から±2°という標準的な公差は、多くの場合、最新のCNCプレスブレーキであれば、絶えず手動で調整することなく直接達成できます。重要度の低いフランジの公差を広げることで、特に小ロットや試作の注文において、1個あたりのコストを大幅に削減できます。.
フランジを点検し、よくある不具合を解消する
明確な検査基準を定めることで、設計部門と製造部門間のトラブルを未然に防ぎ、不具合が発生した際に根本原因を特定しやすくなります。.
寸法・表面検査
寸法が「自由状態」で測定されるのか、それとも「拘束(クランプ)状態」で測定されるのかを明確に定義してください。板金は本来、たわみを生じます。検査台の上に置いた状態では公差をわずかに超えているように見える長いフランジでも、アセンブリにボルトで固定すれば、完全に位置が合う場合があります。.
また、寸法制限が「前」に適用されるか「後」に適用されるかを指定してください。 メッキ そして 粉体塗装. 標準的な粉体塗装では、表面1面あたり50~100ミクロン(2~4ミル)の厚みが増加するため、板金の展開図でこれを考慮しておかないと、組み立てクリアランスが不足してしまう可能性があります。.
ひび割れ、歪み、および角度のばらつき
プロトタイプ作成時や初回生産の段階で不具合が発生した場合は、このベースラインを用いて製造上の要因を調査してください:
| 問題点[出典: 55] | 調査対象となる小切手[出典: 55] |
|---|---|
| 曲げ亀裂[出典: 55] | 材料の焼き戻し状態、パンチの半径が鋭すぎる、結晶粒の方向、あるいはレーザー切断エッジの品質不良。.[出典: 55] |
| 歪んだ穴[出典: 55] | 形状が曲率接線に近すぎるか、またはリリーフカットが欠けているか、あるいはその寸法が不足しています。.[出典: 55] |
| 角度の変化[出典: 55] | 材料ロットごとの硬度のばらつき(スプリングバックの不均一)や、機械のたわみ。.[出典: 55] |
| 湾曲したフランジ[出典: 55] | Vダイの支持が不十分であること、基材の平坦性に問題があること、または応力緩和が不均一であること。.[出典: 55] |
| 工具痕[出典: 55] | ウレタン保護フィルムの欠如、金型の汚れ、または過大な曲げ荷重。.[出典: 55] |
初回品検査および組立検査
本格生産を開始する前に、組み合わせ部品や検査治具を使用して初回試作品を評価してください。締結部品がきれいに取り付けられ、フランジが組み合わせ面にぴったりと密着していることを確認してください。注文全体を通じて一貫性を保つため、確認済みの機械設定、金型の組み合わせ、および材料のロット番号を記録してください。.
図面を公開する前に
| 確認[出典: 56] | 検証[出典: 56] |
|---|---|
| 寸法[出典: 56] | 全高、内側・外側の測定基準点、および半径は明確に表示されていますか?[出典: 56] |
| 形にする[出典: 56] | フランジの高さは 4t + R 以上ですか?パンチとダイの間にクリアランスはありますか?[出典: 56] |
| 特徴[出典: 56] | タップ穴やPEMは、変形領域の外側に十分に位置していますか?曲げ余裕の寸法は適切ですか?[出典: 56] |
| 組み立て[出典: 56] | レンチ、溶接チップ、および対応する締結部品を収納する物理的なスペースはありますか?[出典: 56] |
| 承諾[出典: 56] | 重要な組立公差は、標準的なエッジベンドとは区別されるのでしょうか?[出典: 56] |
デザインから生産へと進む準備はできていますか?
今日、フランジをわずかに調整しておくだけで、将来、金型やスクラップにかかる費用を数千ドルも節約できる。. CADファイルや図面をお送りください シェンゲンのエンジニアリングチームにDFMレビューを依頼してください。曲げ限界の検証やクリアランスの確認を行い、コスト効率の良い製造に向けて部品が最適化されていることを保証いたします。.

ケビン・リー
レーザー切断、曲げ加工、溶接、表面処理技術を専門とし、板金加工において10年以上の実務経験があります。シェンゲンのテクニカルディレクターとして、複雑な製造上の課題を解決し、各プロジェクトにおける革新と品質の向上に尽力しています。