
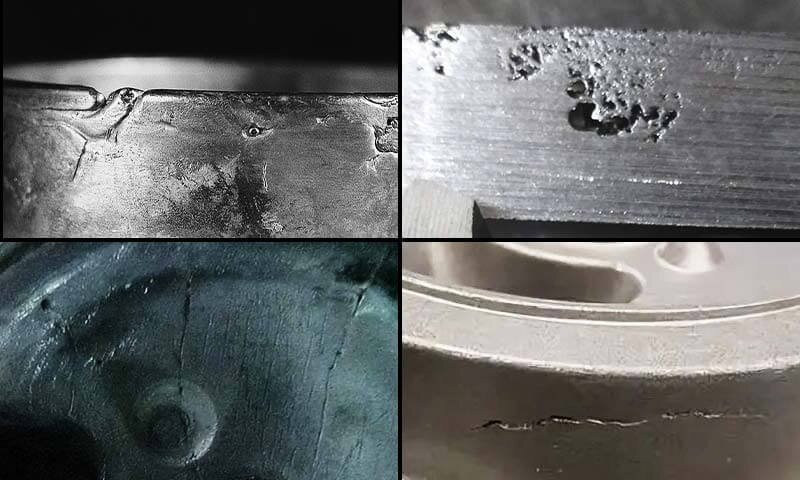
Zu den häufigen Fehlern bei Blechbearbeitungen zählen Laserschneidrückstände, Biege-Risse, Rückfederungsabweichungen, Stanzfalten und Schweißverformungen. Um diese Fehler zu beheben, müssen die physikalischen Symptome zunächst auf bestimmte Werkzeugkonfigurationen, Maschinenparameter oder DFM-Mängel zurückgeführt werden, bevor Nacharbeiten oder die Aussortierung einer Charge in Betracht gezogen werden.
Wenn eine Metallschranktür bei der Endmontage am Rahmen kratzt, hat der Fehler selten seinen Ursprung in den Scharnieren – meist liegt der Ursprung bereits drei Arbeitsschritte zuvor. Eine geringfügige Dickenschwankung aus dem Stahlwerk beeinflusst den Biegewinkel der Abkantpresse, was wiederum dazu führt, dass die Schweißvorrichtung den Rahmen aus der Rechtwinkligkeit bringt.
Bei der Fehlerbehebung in der Blechbearbeitung geht es nicht nur darum, Teile auszusortieren, die außerhalb der Toleranzen liegen, sondern auch darum, Maßabweichungen über mehrere Fertigungsschritte hinweg zu verfolgen. Die nachstehende Übersichtstabelle ordnet häufige äußere Anzeichen den ersten Prüfpunkten zu, die unsere Shengen-Ingenieure in der Fertigung anwenden.
| Visuelle Symptome | Erster Kontrollpunkt | Verdächtige Operation |
|---|---|---|
| Schlacke am unteren Rand einer lasergeschnittenen Kante | Prüfen Sie, ob sich die Schlacke an Ecken und kleinen Löchern ansammelt oder über die gesamte Schnittlinie verteilt ist. | Laserschneiden |
| Risse, die an der Schnittstelle zwischen einer Schnittkante und einer Biegelinie beginnen | Untersuchen Sie die Randbedingungen des ungebogenen flachen Rohlings an dieser bestimmten Stelle. | Stanzen / Biegen |
| Uneinheitlicher Winkel entlang einer einzigen langen Biegelinie | Vergleichen Sie die Winkelwerte am linken, mittleren und rechten Abschnitt der Biegung. | Abkantpresse (Biegen) |
| Faltenbildung am Flansch eines tiefgezogenen Teils | Beobachten Sie, ob sich die Falten auf einer Seite konzentrieren oder gleichmäßig über den Umfang des Flansches verteilt sind. | Stanzen / Umformen |
| Löcher, die entlang einer Schweißnaht auftreten | Überprüfen Sie die Schweißnaht vor dem Schweißen auf Öl, Feuchtigkeit oder andere Verunreinigungen. | Vorbereitung vor dem Schweißen / Schweißen |
| Die Schranktür kratzt am oberen Rahmen | Überprüfen Sie die Türverkleidung, die Ausrichtung der Scharniere und die Abstände zum Rahmen im Verhältnis zum Kontaktpunkt. | Montage / Thermische Verformung |
Finden Sie heraus, wo der Fehler seinen Ursprung hat
Die genaue Ermittlung der Ursache eines Fehlers spart Zeit und Nacharbeitskosten. Durch die Verfolgung von Mustern und Messungen zwischen den einzelnen Arbeitsschritten können Sie genau feststellen, welcher Schritt das Problem verursacht hat.
Ort und Art des Defekts
Erfassen Sie die genaue Position, Richtung und Häufigkeit des Defekts innerhalb der Charge. Wenn ein V-Matrizenabdruck oder ein Kratzer bei jedem Teil an genau derselben Stelle auftritt, überprüfen Sie die Kontaktpunkte an der Abkantpresse oder den Stanzwerkzeugen. Wenn Oberflächenkratzer zufällig auftreten, verfolgen Sie die Abläufe bei der Materialhandhabung, dem Transport und dem Stapeln zwischen den Stationen zurück. Isolieren Sie für jedes Muster die Variable – führen Sie beispielsweise ein einzelnes Rohteil durch den Handhabungsablauf, ohne es zu biegen –, um die Grundursache zu bestätigen.
Messungen zwischen den Arbeitsgängen
Am Beispiel der Schrankmontage lassen sich Maßabweichungen durch die Festlegung einer strengen Messreihenfolge isolieren. Überprüfen Sie zunächst die Abmessungen der Türfüllung und die Positionen der Scharniere. Messen Sie anschließend die Breite der Schranköffnung an drei Stellen (oben, in der Mitte und unten) und überprüfen Sie beide Diagonalen.
Verwenden Sie während der gesamten Auswertung einheitliche Bezugspunkte. Vergleichen Sie die relevanten Maße, die nach dem Biegen, nach dem Schweißen und Abkühlen sowie nach der Pulverbeschichtung erfasst wurden. Falls Zwischenqualitätsprotokolle fehlen, verwenden Sie aufbewahrte Erstmuster (FAI) oder bearbeiten Sie ein neues Prüfstück, um die Referenzwerte für jeden einzelnen Arbeitsschritt wiederherzustellen. Bei Shengen ermöglicht die Verknüpfung von FAI- und Routineprobenahmedaten mit bestimmten Werkzeug- und Materialchargen unseren Ingenieuren, eine Maßabweichung innerhalb einer Stunde auf Werkzeugverschleiß oder eine bestimmte Material-Wärmeschmelzcharge zurückzuführen.
Prüfung auf Schnitt- und Biegefehler
Schneiden und Biegen sind die häufigsten Ursachen für Fehler bei Blechen. Die Feststellung, ob das Problem auf die Werkzeuge, thermische Spannungen oder die Materialeigenschaften zurückzuführen ist, ist der erste Schritt zu einer dauerhaften Lösung.
Grate und Laserschlacke
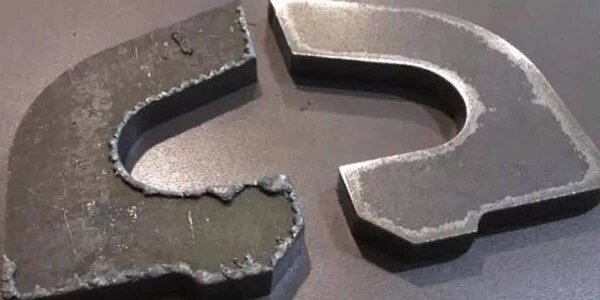
Durch die Ermittlung der Fehlerart lässt sich die Ursache sofort eingrenzen. Mechanische Grate von Stanzen oder Scherungen deuten auf ein Problem mit dem Werkzeug hin, während Schlacke (wiederverfestigtes Metall) auf Lasergeschnitten edges deutet auf Abweichungen bei den thermischen Parametern hin.
- Mechanische Fräser: Wenn sich eine gestanzte Kante scharf und gezackt anfühlt, ist der Abstand zwischen Stempel und Matrize für die Materialstärke wahrscheinlich falsch eingestellt. Weichstahl erfordert in der Regel ein Spiel von 8–10% der Materialdicke, während Edelstahl 10–12% benötigt. Auch Werkzeugverschleiß oder eine Fehlausrichtung führen dazu, dass das Material verschoben statt sauber abgeschnitten wird.
- Laser-Schlacke: Durch das Entfernen von Schlacke entstehen unnötige manuelles Entgraten Kosten. Wenn sich an Edelstahlteilen harte, schwer zu entfernende Schlacke bildet, überprüfen Sie den Druck des Stickstoff-Hilfsgases; bei unzureichendem Druck wird die Schmelze nicht vollständig weggeblasen. Tritt Schlacke nur an scharfen Ecken auf, verweilt der Laser wahrscheinlich zu lange an dieser Stelle, sodass die Geschwindigkeit beim Durchfahren von Ecken verringert oder die Pulsfrequenz angepasst werden muss.
Thermische Verzerrung
Wenn sich lange, schmale Streifen oder dicht perforierte Platten verziehen, sind innere thermische Spannungen die Ursache. Anstatt zu versuchen, ein verzogenes Teil nach dem Schneiden wieder zu glätten, liegt die Lösung in der CAM-Programmierung. Durch eine Anpassung der Schnittbahn, um die Wärme gleichmäßig über den Rohling zu verteilen – beispielsweise mithilfe von Techniken wie „Flying Optics“ (Skip-Cutting) oder durch das Belassen von Mikrofugen, um das Teil bis zum Ende des Durchlaufs zu sichern –, wird verhindert, dass das Metall seine Spannungen ungleichmäßig abbaut. Bei extrem wärmeempfindlichen dicken Blechen ist die vollständige Umstellung des Verfahrens vom Laserschneiden auf das Wasserstrahlschneiden oft die kostengünstigste DFM-Empfehlung.
Biegerisse und verformte Löcher
Das Biegen parallel zur Materialmaserung führt unweigerlich zu Rissen am Außenradius, insbesondere bei harten Legierungen wie 6061-T6-Aluminium. Flache Zuschnitte müssen so verschachtelt werden, dass kritische Biegelinien senkrecht (oder zumindest in einem Winkel von 45 Grad) zur Walzrichtung verlaufen. Überprüfen Sie außerdem den inneren Biegeradius. Als Faustregel gilt, dass der Innenradius bei Weichstahl mindestens 1T (das Einfache der Materialdicke) und bei härteren Aluminiumlegierungen 2T bis 3T betragen sollte, um Risse am Außenradius zu vermeiden.
Wenn sich ein Riss von einer freien Kante aus ausbreitet, die die Biegung schneidet, überprüfen Sie die Qualität des ursprünglichen Schnitts des Rohlings; Mikrorisse, die beim Laserschneiden entstanden sind, weiten sich häufig während der Umformung aus. Wenn sich runde Löcher nach dem Biegen zu Ovalen verziehen, überprüfen Sie die Geometrie der Abwicklungszeichnung und stellen Sie sicher, dass der Abstand vom Lochrand zur Biegelinie dem für diese Materialstärke und die V-Matrizenkonfiguration erforderlichen Mindestabstand entspricht.
Rückfederung, ungleiche Winkel und Flanschgröße
Unterschiedliche Maßabweichungen erfordern spezifische Vorgehensweisen zur Fehlerbehebung in der Fertigung.
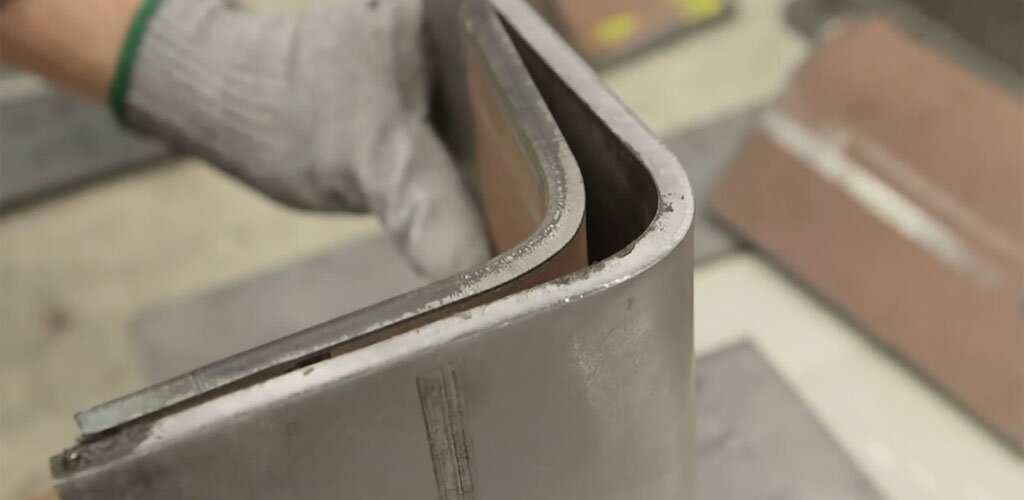
- Gesamtwinkel außerhalb der Toleranz: Dies wird in der Regel verursacht durch Materialrückfederung. Bei Werkstoffen mit hoher Streckgrenze reicht das herkömmliche Luftbiegen unter Umständen nicht aus. In diesem Fall kann es erforderlich sein, das Material durch Auskehlen oder Prägen plastisch zu verformen und den Winkel zu fixieren oder die Überbiegungskompensation im Programm der Abkantpresse anzupassen.
- Uneinheitlicher Winkel entlang der Biegelinie: Wenn der Winkel zwischen dem linken, mittleren und rechten Abschnitt einer langen Biegung variiert, liegt das Problem in der Durchbiegung der Maschine. Wenn sich die Stempel der Abkantpresse unter Last durchbiegen, öffnet sich der mittlere Winkel. Die Lösung besteht darin, die CNC-Einstellungen für die Wölbung (Durchbiegungskompensation) der Maschine anzupassen, nicht darin, die Stempeltiefe zu ändern.
- Der Winkel ist korrekt, aber das Flanschmaß liegt außerhalb der Toleranz: Führen Sie das Problem auf den flachen Rohling zurück. Überprüfen Sie die am Hinteranschlag anliegende Anschlagkante, kontrollieren Sie die Gesamtabmessungen des flachen Rohlings und überprüfen Sie den Biegeabzug (K-Faktor) Daten, die bei der CAD-Entfaltung verwendet werden.
Prüfung auf Stanz-, Schweiß- und Oberflächenfehler
Fehler in den Folgeprozessen führen oft dazu, dass perfekt geschnittene und gebogene Teile unbrauchbar werden. Wenn man genau weiß, was an der Presse oder am Schweißtisch zu prüfen ist, lassen sich Ausschussquoten niedrig halten und der Fertigungsfluss aufrechterhalten.
Falten, Ausdünnungen und Risse beim Stanzen
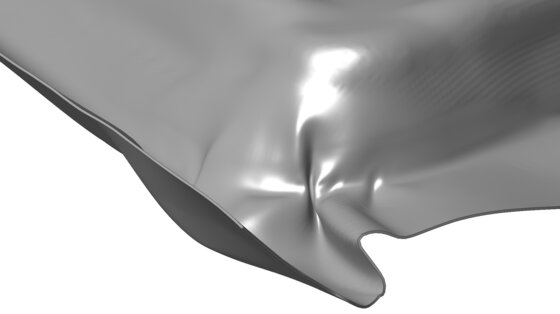
Teilen Sie ein Tiefziehteil bei der Fehlersuche in drei Prüfbereiche ein: den Flansch, die Seitenwand und den Eckenradius. Treten am Flansch Falten auf, liegt das Problem in der Regel an einer unzureichenden Niederhalterkraft (Niederhalterdruck) oder einem übermäßigen Materialfluss in den Werkzeughohlraum.
Umgekehrt gilt: Wenn die Seitenwand oder der Eckenradius übermäßig dünn wird oder aufreißt, wird das Material gedehnt, da es nicht frei fließen kann. Um dies zu beheben, überprüfen Sie den Stempelradius und ermitteln Sie, wo sich die Zugsspannung konzentriert. Da das Anpassen der Niederhalterkraft zur Beseitigung einer Falte einen Riss verursachen kann, müssen Sie nach jeder Werkzeugjustierung sowohl den Flansch als auch den Eckenradius gleichzeitig erneut überprüfen.
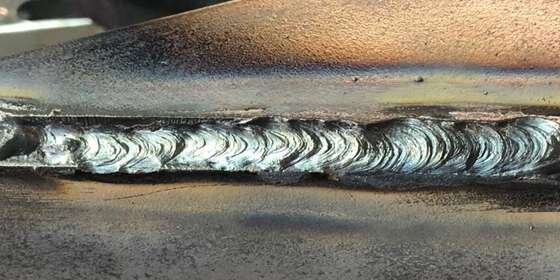
Porosität in Schweißnähten und Verformung von Bauteilen
Lochfraß oder Porosität in einer Schweißnaht beeinträchtigen die strukturelle Integrität und sind stets auf Verunreinigungen oder Probleme mit dem Schutzgas zurückzuführen. Vor der Änderung WIG- oder MIG-Schweißen Parameter, überprüfen Sie die zu schweißende Fuge auf Rückstände von Schneidölen, Feuchtigkeit oder Rost und kontrollieren Sie das Schutzgasgemisch (z. B. das Argon/CO₂-Verhältnis) sowie die Durchflussmenge.
Wenn sich eine geschweißte Baugruppe außerhalb der Toleranz verzieht, vergleichen Sie die vor dem Schweißen gemessenen Maße mit denen, die nach dem vollständigen Abkühlen des Teils ermittelt wurden. Bei erheblichen Verformungen sollten Sie die Fugenabstände vor dem Schweißen, die Reihenfolge der Heftschweißungen und die Konstruktion der Spannvorrichtung überprüfen, um sicherzustellen, dass die Wärmezufuhr gleichmäßig über die gesamte Baugruppe verteilt ist. Die Dokumentation der Fuge mit Fotos vor und nach dem Schweißen hilft dabei, Maßabweichungen auf bestimmte Bezugspunkte zurückzuführen.
Kratzer, Schrammen und Beschichtungsfehler
Oberflächenfehler machen optische Teile unbrauchbar, unabhängig von ihrer Maßgenauigkeit. Wenn entlang der Biegelinie parallele V-förmige Einkerbungen auftreten, überprüfen Sie die Schultern der Unterform der Abkantpresse. Bei Teilen mit strengen optischen Anforderungen, wie beispielsweise Platten aus gebürstetem Aluminium oder poliertem Edelstahl, verhindert das Aufbringen einer Urethan-Werkzeugfolie während des Biegevorgangs den Metall-auf-Metall-Kontakt, erfordert jedoch eine erneute Überprüfung des Biegewinkels.
Sollten nach der Pulverbeschichtung “Orangenhaut”-Strukturen oder kleine Löcher auftreten, sollten Sie nicht sofort die Pulverformulierung dafür verantwortlich machen. Vergleichen Sie Fotos des unbehandelten Untergrunds mit denen des fertigen Teils und überprüfen Sie den Vorbehandlungs-Waschprozess (z. B. Entfetten und Phosphatieren), die Oberflächenrauheit des Untergrunds sowie die Aushärtungstemperatur im Ofen, um die eigentliche Ursache zu ermitteln.
Fehler vor und während der Produktion vermeiden
Die kostengünstigste Methode, Fehler zu vermeiden, besteht darin, diese bereits vor dem Schneiden des ersten Rohlings konstruktiv zu beseitigen. Ein proaktiver Ansatz verbindet die Konstruktionsabsicht direkt mit den Qualitätskontrollen in der Fertigung.
Zeichnungs- und Materialanforderungen
Eine aussagekräftige Fertigungszeichnung lässt im Fertigungsbereich keinen Interpretationsspielraum. Geben Sie die Materialgüte, den Härtegrad und die Dicke sowie die erforderlichen Innenbiegeradien, Bohrungspositionen und Biegeentlastungskerben eindeutig an. Verwenden Sie die korrekte geometrische Bemaßung und Tolerierung (GD&T), um funktionskritische Baugruppenmaße zu kennzeichnen.
Legen Sie die primären Sichtflächen (A-Seiten) fest und geben Sie die zu maskierenden Bereiche für Lackier- oder Beschichtungsarbeiten an. Wenn das Ingenieurteam von Shengen einen engeren Radius empfiehlt oder vorschlägt, eine Bohrung weiter von einer Biegelinie entfernt zu platzieren, geben wir ausdrücklich den erforderlichen Materialhärtegrad und die Werkzeugkonfiguration an, um diese Geometrie ohne Brüche oder Verformungen zu erzielen.
Erst- und Zwischenkontrollen
Erstellen Sie einen Prüfplan, bei dem das Messinstrument auf das jeweilige Merkmal und den jeweiligen Arbeitsgang abgestimmt ist. Überprüfen Sie bei der Wareneingangsabnahme die Legierung, den Härtegrad und die tatsächliche Blechdicke anhand der Werkszeugnisse; bereits eine geringfügige Abweichung in der Dicke bringt den gesamten Biegeablauf durcheinander.
Verwenden Sie bei der Erstmusterprüfung (FAI) einen Winkelmesser oder eine Laserwinkelmessung zur Ermittlung der Biegewinkel sowie präzise Stifteinmessgeräte für kritische Bohrungen. Immer wenn sich die Materialcharge ändert, ein Werkzeug ausgetauscht oder ein Maschinenparameter angepasst wird, überprüfen Sie unverzüglich die von dieser Änderung betroffenen Merkmale, bevor Sie den Produktionslauf fortsetzen.
Entscheiden Sie, ob das Teil angenommen, nachbearbeitet oder zurückgewiesen werden soll
Wird ein Fehler festgestellt, muss die Entscheidung, das Teil anzunehmen, nachzubearbeiten oder auszusortieren, auf objektiven Kriterien beruhen und darf nicht allein vom äußeren Erscheinungsbild abhängen. Ein strukturierter Prozess zur Eindämmung und Überprüfung verhindert, dass sich kleinere Probleme zu Fehlern in der Montage ausweiten.
Chargenbegrenzung und Abnahmekriterien
Sobald eine Chargenabweichung festgestellt wird, sind die verdächtigen Teile unverzüglich unter Quarantäne zu stellen und eine Abweichungsbericht (NCR). Verwenden Sie die Produktionsprotokolle, um das letzte bekanntermaßen einwandfreie Teil (die letzte bestandene FAI oder Routineprüfung) zurückzuverfolgen und so den genauen Umfang der Eindämmungsmaßnahmen zu bestimmen. Bewerten Sie anschließend den Fehler anhand der geometrischen Toleranzen der Zeichnung, der Muster für optische Grenzwerte und der funktionalen Montageanforderungen.
So kann beispielsweise eine geringfügige V-Matrizen-Eindrückung an einer verdeckten Halterung akzeptabel sein, während dieselbe Markierung an einer kosmetischen Verkleidungsplatte auf der A-Seite automatisch zur Ausschusserklärung führt. Wenn die Maße eines Teils geringfügig außerhalb der Toleranz liegen, es aber dennoch einen physischen Passformtest besteht, ohne dass die Montage erzwungen werden muss, muss die Entscheidung, es “wie vorliegend” anzunehmen, formell durch eine Materialprüfungsausschuss (MRB) oder ein formelles Genehmigungsverfahren für Abweichungen durch die zuständige technische Behörde.
Nachbearbeitung und erneute Prüfung
Die Nachbearbeitung eines Teils ist oft kostengünstiger als dessen Ausschuss, vorausgesetzt, durch die Nachbearbeitung entstehen keine sekundären Fehler. Jeder Nachbearbeitungsschritt muss mit einer spezifischen Nachprüfung einhergehen. Werden Teile manuell entgratet oder geschliffen, um Laserschlacke zu entfernen, müssen die betroffenen Gesamtabmessungen erneut gemessen und sichergestellt werden, dass keine scharfen Kanten zurückbleiben.
Wenn eine lackierte Oberfläche ausgebessert wird, überprüfen Sie die Farbübereinstimmung unter geeigneten Lichtverhältnissen und kontrollieren Sie die Abklebezonen, um sicherzustellen, dass kritische Passflächen unbehandelt bleiben. Wird ein verzogener Schrank mechanisch gerichtet, stellen Sie sicher, dass durch die erzwungene Korrektur keine Mikrorisse an den Biegeradien entstanden sind. Messen Sie anschließend die Öffnungsbreiten, Diagonalen und die Ausrichtung der Scharnierlöcher erneut und führen Sie eine weitere Probe-Montage mit der Türverkleidung durch, um die ordnungsgemäße Funktion zu gewährleisten.
Prüfung und Freigabe
Um noch einmal auf unser Beispiel mit der zerkratzten Schranktür zurückzukommen: Durch Maßkontrollen konnte festgestellt werden, dass das Problem auf eine übermäßige thermische Verformung während des Schweißvorgangs zurückzuführen war, wodurch der obere Rahmen aus der Rechtwinkligkeit geriet. Die Rahmen, die außerhalb der Toleranz lagen, wurden aussortiert, mechanisch gerichtet, auf ihre strukturelle Integrität überprüft und erfolgreich probeweise montiert, bevor sie zur Pulverbeschichtung freigegeben wurden.
Noch wichtiger ist es, die Korrektur- und Vorbeugungsmaßnahmen (CAPA) Im Anschluss daran passten die Ingenieure von Shengen die Schweißvorrichtung an und änderten die Heftschweißsequenz für alle nachfolgenden Chargen. Indem Sie jeden Fehler in der Fertigung auf einen messbaren Prozessparameter zurückführen, verwandeln Sie die Fehlersuche von einem Ratespiel in einen wiederholbaren Mechanismus zur Qualitätskontrolle.
Laden Sie Ihre Zeichnungen hoch, um eine DFM-Prüfung und ein Angebot zu erhalten
Hey, ich bin Kevin Lee

In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource

Mehrfachstanzverfahren: Wann es zum Einsatz kommt und was es kostet

Progressives Stanzen vs. Verbundstanzen vs. Transferstanzen

Materialien für den Prototypenbau: So wählen Sie das richtige Material aus
