
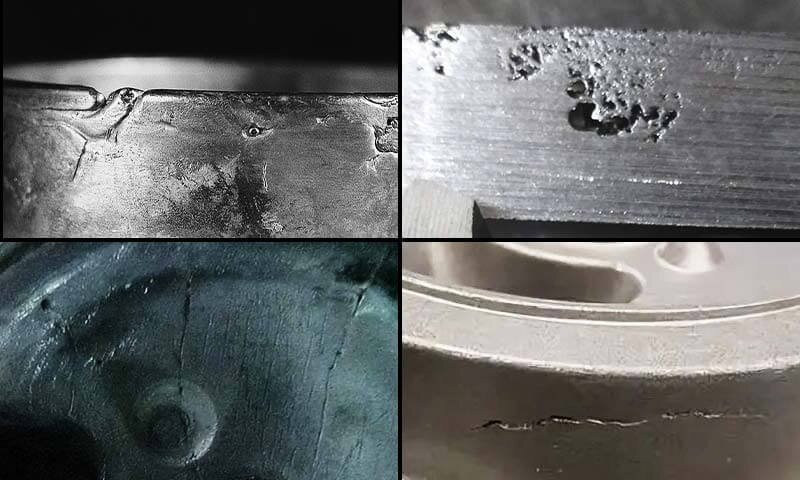
Tra i difetti più comuni della lamiera figurano le scorie da taglio laser, le crepe da piegatura, le deformazioni da ritorno elastico, le grinze da stampaggio e le distorsioni da saldatura. Per risolvere questi difetti è necessario ricondurre il sintomo fisico a specifiche configurazioni degli utensili, a parametri della macchina o a difetti di progettazione per la produzione (DFM), prima di procedere a qualsiasi ritocco o scarto del lotto.
Quando l’anta di un armadio metallico sfrega contro il telaio durante l’assemblaggio finale, il difetto raramente ha origine dalle cerniere: di solito risale a tre operazioni precedenti. Una leggera variazione di spessore proveniente dall’acciaieria influisce sull’angolo di piegatura della pressa piegatrice, il che a sua volta fa sì che il dispositivo di saldatura deformi il telaio, rendendolo non perpendicolare.
La risoluzione dei problemi nella lavorazione della lamiera non consiste semplicemente nello scartare i pezzi fuori tolleranza, ma nel monitorare le variazioni dimensionali lungo le diverse fasi di produzione. La tabella di riferimento rapido riportata di seguito mette in relazione i sintomi fisici più comuni con i punti di ispezione iniziali utilizzati dai nostri ingegneri Shengen in officina.
| Sintomo visivo | Primo punto di controllo | Operazione “Sospetto” |
|---|---|---|
| Scorie sul fondo di un bordo tagliato al laser | Verificare se le scorie si concentrano negli angoli o nei piccoli fori oppure se sono distribuite lungo l'intera linea di taglio. | Taglio laser |
| Crepe che hanno origine all’intersezione tra un bordo tagliato e una linea di piegatura | Esaminare la condizione del bordo del grezzo piatto non piegato in quel punto specifico. | Taglio / Piegatura |
| Angolo non uniforme lungo una singola linea di curvatura estesa | Confronta le letture angolari nelle sezioni sinistra, centrale e destra della curva. | Piegatrice (piegatura) |
| Formazione di increspature sulla flangia di un pezzo imbutito | Verificare se le rughe sono concentrate su un lato o distribuite uniformemente lungo il perimetro della flangia. | Stampaggio / Formatura |
| Piccoli fori che compaiono lungo il cordone di saldatura | Controllare che il giunto da saldare non presenti tracce di olio, umidità o altri contaminanti residui. | Preparazione pre-saldatura / Saldatura |
| L'anta dell'armadio sfiora il telaio superiore | Controllare il pannello della porta, l’allineamento delle cerniere e i giochi del telaio rispetto al punto di contatto. | Assemblaggio / Deformazione termica |
Individua l'origine del difetto
Individuare con precisione l'origine di un difetto consente di risparmiare tempo e ridurre i costi di rilavorazione. Monitorando gli andamenti e effettuando misurazioni tra una fase operativa e l'altra, è possibile identificare con esattezza quale fase abbia causato il problema.
Posizione e configurazione del difetto
Registrare la posizione esatta, la direzione e la frequenza del difetto nell’intero lotto. Se un’impronta a V o un graffio compare esattamente nello stesso punto su ogni pezzo, verificare i punti di contatto sulla pressa piegatrice o sugli utensili di stampaggio. Se i graffi superficiali compaiono in modo casuale, ricostruire le procedure di movimentazione, trasporto e impilamento del materiale tra le stazioni. Per ogni schema, isolare la variabile — ad esempio, facendo passare un singolo grezzo attraverso la sequenza di movimentazione senza piegarlo — per confermare la causa principale.
Misure tra le operazioni
Prendendo come esempio il montaggio di un mobile, stabilire una sequenza di misurazione rigorosa consente di individuare eventuali variazioni dimensionali. Innanzitutto, verificare le dimensioni del pannello della porta e la posizione delle cerniere. Successivamente, misurare la larghezza dell’apertura del mobile in tre punti (in alto, al centro e in basso) e controllare entrambe le diagonali.
Mantenere gli stessi riferimenti di riferimento per tutta la valutazione. Confrontare le dimensioni rilevanti registrate dopo la piegatura, dopo la saldatura e il raffreddamento e dopo la verniciatura a polvere. Se mancano i dati di qualità intermedi, utilizzare i campioni conservati dell’ispezione del primo articolo (FAI) oppure lavorare un nuovo provino per ristabilire la linea di riferimento operazione per operazione. In Shengen, collegando i dati della FAI e del campionamento di routine a specifici lotti di utensili e materiali, i nostri ingegneri sono in grado di ricondurre una variazione dimensionale all’usura degli utensili o a uno specifico lotto termico di materiale nel giro di un’ora.
Verifica dei difetti di taglio e piegatura
Il taglio e la piegatura sono le cause più comuni dei difetti nella lamiera. Individuare se il problema deriva dagli utensili, dalle sollecitazioni termiche o dalle proprietà del materiale è il primo passo verso una soluzione definitiva.
Bave e scorie laser
Identificare il tipo di difetto permette di restringere immediatamente il campo delle possibili cause. Le bave meccaniche derivanti da punzonatura o la tranciatura indicano un problema di attrezzatura, mentre la scoria (metallo risolidificato) su taglio laser i bordi indicano discrepanze nei parametri termici.
- Frese meccaniche: Se il bordo punzonato risulta tagliente e frastagliato, è probabile che il gioco tra punzone e matrice non sia corretto per lo spessore del materiale. L'acciaio dolce richiede in genere un gioco pari a 8–10% dello spessore del materiale, mentre l'acciaio inossidabile ne richiede 10–12%. Anche l'usura o il disallineamento dell'utensile possono spingere il materiale anziché tagliarlo in modo netto.
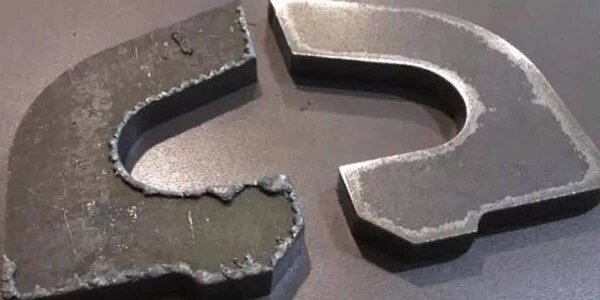
- Scorie del laser: La rimozione delle scorie aggiunge elementi superflui sbavatura manuale costi. Se sui componenti in acciaio inossidabile compaiono scorie dure e difficili da rimuovere, verificare la pressione del gas di assistenza azoto; una pressione insufficiente non consente di espellere completamente il metallo fuso. Se le scorie si formano solo negli angoli acuti, è probabile che il laser rimanga troppo a lungo in quel punto, il che richiede una riduzione della velocità in curva o una regolazione della frequenza di pulsazione.
Distorsione termica
Quando strisce lunghe e strette o pannelli densamente perforati si deformano, la causa è da ricercarsi nelle sollecitazioni termiche interne. Anziché cercare di appiattire un pezzo deformato dopo il taglio, la soluzione risiede nella programmazione CAM. Modificare il percorso di taglio per distribuire il calore in modo uniforme sul grezzo — utilizzando tecniche come l’ottica volante (taglio a salti) o lasciando microgiunti per fissare il pezzo fino alla fine della lavorazione — impedisce al metallo di rilasciare la tensione in modo non uniforme. Per le lamiere spesse estremamente sensibili al calore, passare completamente dal taglio laser a quello a getto d’acqua è spesso la raccomandazione DFM più conveniente.
Crepe da flessione e fori deformati
La piegatura parallela alla direzione delle fibre del materiale è una causa certa di fessurazione sul raggio esterno, specialmente nelle leghe dure come l’alluminio 6061-T6. I disegni piatti devono essere disposti in modo che le linee di piegatura critiche siano perpendicolari (o almeno a 45 gradi) rispetto alla direzione di laminazione. Inoltre, verificare il raggio di piegatura interno. Come regola generale, il raggio interno dovrebbe essere di almeno 1T (una volta lo spessore del materiale) per l’acciaio dolce e da 2T a 3T per gli allumini più duri, al fine di prevenire la frattura del raggio esterno.
Se una crepa si propaga da un bordo libero che interseca la piega, controllare la qualità del taglio iniziale del grezzo; le microfratture derivanti dal taglio laser spesso si espandono durante la formatura. Se i fori circolari si deformano assumendo una forma ovale dopo la piegatura, verificare la geometria del disegno in piano e assicurarsi che la distanza dal bordo del foro alla linea di piegatura soddisfi la distanza minima richiesta per quello spessore di materiale e quella configurazione della matrice a V.
Ritorno elastico, angoli irregolari e dimensioni della flangia
Errori dimensionali diversi richiedono procedure specifiche di risoluzione dei problemi in officina.
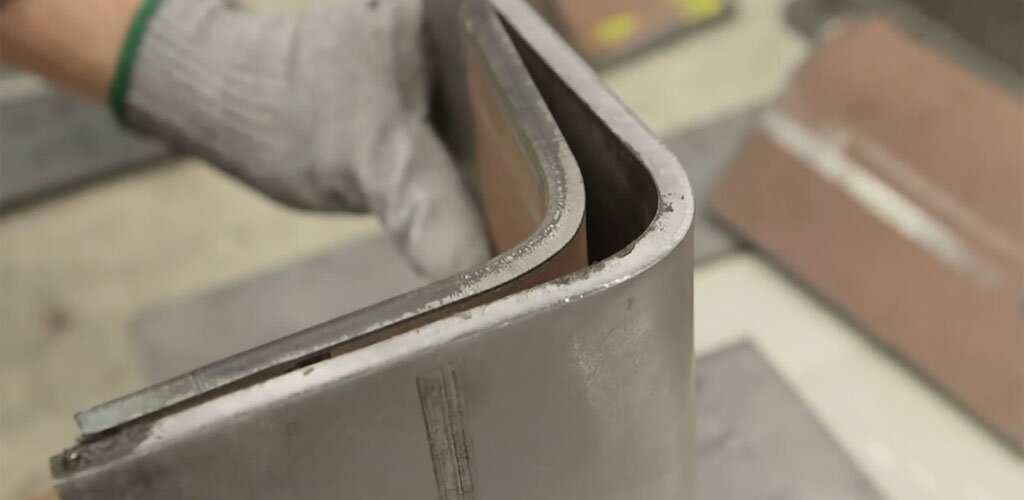
- Angolo complessivo fuori tolleranza: Ciò è solitamente causato da ritorno elastico del materiale. Nel caso di materiali ad alto limite di snervamento, la piegatura standard ad aria potrebbe non essere sufficiente. Il processo potrebbe richiedere l’utilizzo di tecniche di “bottoming” o “coining” per deformare plasticamente il materiale e fissarne l’angolo, oppure la regolazione della compensazione di sovrapiegatura nel programma della pressa piegatrice.
- Angolo non uniforme lungo la linea di curvatura: Se l'angolo varia tra la sezione sinistra, quella centrale e quella destra di una piegatura lunga, il problema è la deflessione della macchina. Quando i pistoni della pressa piegatrice si flettono sotto carico, l'angolo centrale si allarga. La soluzione consiste nel regolare le impostazioni di bombatura (compensazione della deflessione) del CNC della macchina, non nel modificare la profondità del punzone.
- L'angolo è corretto, ma la dimensione della flangia è fuori tolleranza: Risalire alla causa del problema fino al semilavorato piatto. Controllare il bordo di riferimento utilizzato rispetto al reggispinta, verificare le dimensioni complessive del semilavorato piatto e controllare la deduzione di piegatura (Fattore K) dati utilizzati nella rappresentazione in piano del CAD.
Controllo della stampigliatura, delle saldature e dei difetti superficiali
I difetti nelle operazioni secondarie spesso compromettono la qualità di pezzi tagliati e piegati alla perfezione. Sapere esattamente cosa controllare alla pressa o al banco di saldatura consente di ridurre i tassi di scarto e garantire la continuità della produzione.
Rimuovere le pieghe, l’assottigliamento e le spaccature
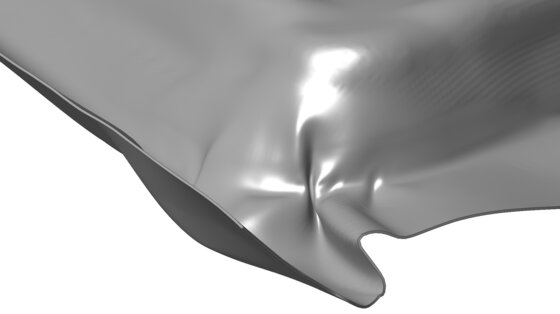
Quando si individua il problema in un pezzo imbutito, è opportuno suddividerlo in tre zone di ispezione: la flangia, la parete laterale e il raggio d’angolo. Se sulla flangia compaiono delle grinze, il problema è solitamente dovuto a una forza di tenuta del grezzo (pressione del tampone) inadeguata o a un flusso eccessivo di materiale nella cavità dello stampo.
Al contrario, se la parete laterale o il raggio dell’angolo si assottigliano eccessivamente o si spaccano, il materiale si sta allungando perché non riesce a scorrere liberamente. Per risolvere questo problema, ispezionare il raggio del punzone e individuare dove si concentra la sollecitazione di imbutitura. Poiché la regolazione della forza del fermo fustella per eliminare una grinza può provocare una spaccatura, è necessario ricontrollare contemporaneamente sia la flangia che il raggio d’angolo dopo ogni regolazione dello stampo.
Porosità delle saldature e deformazione dei pezzi
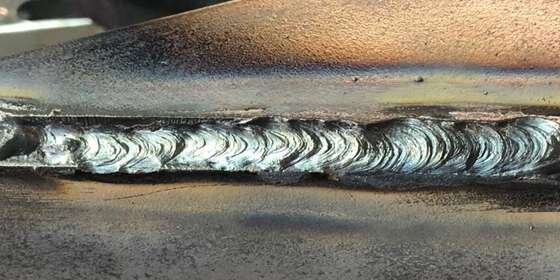
I fori o la porosità presenti in un cordone di saldatura compromettono l'integrità strutturale e sono sempre riconducibili a contaminazioni o a problemi legati al gas di protezione. Prima di apportare modifiche Saldatura TIG o MIG parametri, controllare che il giunto da saldare non presenti residui di oli da taglio, umidità o ruggine e verificare la composizione della miscela di gas di protezione (ad esempio il rapporto argon/CO₂) e la portata.
Quando un assemblaggio saldato subisce una deformazione che lo porta fuori tolleranza, confrontare le dimensioni misurate prima della saldatura con quelle rilevate dopo il completo raffreddamento del pezzo. Se la deformazione è significativa, verificare gli spazi tra i giunti prima della saldatura, la sequenza di saldatura a punti e il progetto del dispositivo di serraggio per garantire che l’apporto di calore sia bilanciato su tutto l’assemblaggio. Documentare il giunto con fotografie prima e dopo la saldatura aiuta a ricondurre le variazioni dimensionali a specifici punti di riferimento.
Segni, graffi e difetti di rivestimento
I difetti superficiali rendono i componenti estetici non conformi, indipendentemente dalla precisione dimensionale. Se lungo la linea di piegatura compaiono incisioni parallele a forma di V, ispezionare le spalle dello stampo inferiore della pressa piegatrice. Per i pezzi con requisiti estetici rigorosi, come i pannelli in alluminio spazzolato o in acciaio inossidabile lucidato, l’applicazione di una pellicola protettiva in uretano durante la piegatura impedisce il contatto metallo-metallo, sebbene richieda una nuova verifica dell’angolo di piegatura.
Se dopo la verniciatura a polvere compaiono texture a “buccia d’arancia” o fori minuscoli, non attribuire immediatamente la colpa alla formulazione della polvere. Confronta le foto del substrato grezzo con quelle del pezzo finito e verifica il processo di lavaggio di pretrattamento (come lo sgrassaggio e la fosfatazione), la rugosità superficiale del substrato e la temperatura di polimerizzazione in forno per individuare la causa principale.
Prevenire i difetti prima e durante la produzione
Il modo più conveniente per gestire i difetti consiste nell'eliminarli in fase di progettazione, prima ancora di tagliare il primo pezzo grezzo. Un approccio proattivo collega direttamente l'intento progettuale ai controlli di qualità in officina.
Requisiti relativi ai disegni e ai materiali
Un disegno di produzione ben strutturato non lascia spazio a interpretazioni in officina. Indicare chiaramente il tipo di materiale, il grado di tempra e lo spessore, oltre ai raggi di curvatura interni richiesti, alla posizione dei fori e alle tacche di scarico. Utilizzare le tecniche appropriate di quotatura geometrica e tolleranze (GD&T) per identificare le quote di assemblaggio critiche per il funzionamento.
Indicare le superfici visive principali (lati A) e specificare le aree da mascherare per la verniciatura o la placcatura. Quando il team di ingegneri di Shengen raccomanda un raggio più stretto o di spostare un foro più lontano da una linea di piegatura, indichiamo esplicitamente il grado di tempra del materiale e la configurazione degli utensili necessari per ottenere tale geometria senza causare fratture o deformazioni.
Controlli a monte e durante la produzione
Stabilire un piano di ispezione in cui lo strumento di misurazione sia adeguato alle caratteristiche e alle operazioni specifiche. Al momento del ricevimento del materiale, verificare la lega, il trattamento termico e lo spessore effettivo della lamiera confrontandoli con i certificati di fabbrica; una minima variazione di spessore compromette l’intera sequenza di piegatura.
Durante l'ispezione del primo articolo (FAI), utilizzare un goniometro o un sistema di misurazione angolare a laser per gli angoli di piegatura e calibri a perno di precisione per i fori critici. Ogni volta che cambia il lotto termico del materiale, viene sostituito un utensile o viene regolato un parametro della macchina, è necessario verificare immediatamente le caratteristiche specifiche interessate da tale modifica prima di riprendere il ciclo di produzione.
Decidere se accettare, rielaborare o rifiutare il pezzo
Quando viene individuato un difetto, la decisione di accettare, rilavorare o scartare il pezzo deve basarsi su criteri oggettivi, non solo sull’aspetto estetico. Un processo strutturato di contenimento e revisione impedisce che problemi minori si trasformino in guasti all’assemblaggio.
Contenimento dei lotti e criteri di accettazione
Non appena si rileva un'anomalia in un lotto, mettere immediatamente in quarantena i pezzi sospetti ed emettere un Rapporto di non conformità (NCR). Utilizzare i registri di produzione per risalire all'ultimo pezzo ritenuto conforme (l'ultimo che ha superato il controllo FAI o l'ispezione di routine) al fine di definire l'esatta portata delle misure di contenimento. Successivamente, valutare il difetto in base alle tolleranze geometriche del disegno tecnico, ai campioni di riferimento per gli aspetti estetici e ai requisiti funzionali dell'assemblaggio.
Ad esempio, una leggera impronta a V su un bracket nascosto potrebbe essere accettabile, mentre lo stesso segno su un pannello estetico del lato A comporta il rifiuto automatico. Se le dimensioni di un pezzo sono leggermente fuori tolleranza ma superano comunque una prova di montaggio fisico senza forzare l’assemblaggio, la decisione di accettarlo “così com’è” deve essere formalmente autorizzata tramite un Comitato di revisione dei materiali (MRB) oppure un processo formale di approvazione delle deroghe da parte dell'autorità tecnica competente.
Rielaborazione e nuova ispezione
La rilavorazione di un pezzo è spesso più conveniente rispetto alla sua rottamazione, a condizione che la rilavorazione non introduca difetti secondari. Ogni operazione di rilavorazione deve essere accompagnata da una specifica fase di ricontrollo. Se i pezzi vengono sbavati o levigati manualmente per rimuovere le scorie del laser, è necessario rimisurare le dimensioni complessive interessate e assicurarsi che non rimangano spigoli vivi.
Se si esegue un ritocco su una superficie verniciata, verificare la corrispondenza del colore in condizioni di illuminazione adeguate e controllare le zone mascherate per assicurarsi che le superfici di accoppiamento critiche rimangano non verniciate. Se un mobile deformato viene raddrizzato meccanicamente, verificare che la correzione forzata non abbia provocato microfessurazioni nei punti di curvatura. Successivamente, rimisurare le larghezze delle aperture, le diagonali e l’allineamento dei fori delle cerniere, quindi eseguire un altro montaggio di prova con il pannello della porta per garantirne il corretto funzionamento.
Verifica e rilascio
Tornando al nostro esempio dell’anta dell’armadio graffiata: il problema è stato individuato, grazie a controlli dimensionali, in un’eccessiva distorsione termica verificatasi durante la fase di saldatura, che ha causato la perdita di squadratura del telaio superiore. I telai fuori tolleranza sono stati messi in quarantena, raddrizzati meccanicamente, sottoposti a verifica dell’integrità strutturale e sottoposti con esito positivo a un montaggio di prova prima di essere inviati alla verniciatura a polvere.
Ma soprattutto, per chiudere il Azioni correttive e preventive (CAPA) A seguito di questo ciclo, i tecnici di Shengen hanno regolato il dispositivo di saldatura e modificato la sequenza di saldatura a punti per tutti i lotti successivi. Collegando ogni difetto riscontrato in produzione a un parametro di processo misurabile, si trasforma la ricerca dei guasti da un gioco d’ipotesi a un meccanismo di controllo qualità ripetibile.
Ciao, sono Kevin Lee

Negli ultimi 10 anni mi sono immerso in varie forme di lavorazione della lamiera, condividendo qui le mie esperienze in diverse officine.
Contattate
Kevin Lee
Ho oltre dieci anni di esperienza professionale nella fabbricazione di lamiere, con specializzazione nel taglio laser, nella piegatura, nella saldatura e nelle tecniche di trattamento delle superfici. In qualità di direttore tecnico di Shengen, mi impegno a risolvere sfide produttive complesse e a promuovere innovazione e qualità in ogni progetto.
Risorsa correlata

Stampaggio con matrice composta: quando utilizzarlo e quanto costa

Stampaggio progressivo, composto e a matrice di trasferimento

Materiali per la prototipazione: come scegliere il materiale giusto
