
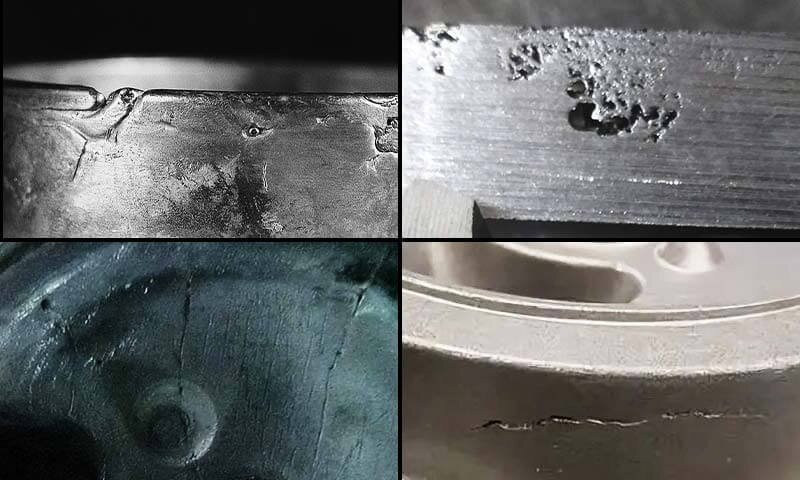
К распространенным дефектам листового металла относятся окалина, образовавшаяся при лазерной резке, трещины при гибке, отклонения, вызванные пружинным возвратом, складки при штамповке и деформации в местах сварки. Для устранения этих дефектов необходимо проследить, как конкретные физические проявления связаны с настройками инструмента, параметрами станка или недостатками проектирования с точки зрения технологичности (DFM), прежде чем приступать к любой доработке или браку партии.
Когда дверца металлического шкафа церает по раме на этапе окончательной сборки, причина дефекта редко кроется в петлях — обычно она уходит корнями в три предыдущих этапа производства. Незначительные отклонения в толщине стали, полученной с металлургического завода, влияют на угол гибки на листогибочном прессе, что, в свою очередь, приводит к тому, что сварочное приспособление вытягивает раму из прямоугольника.
Устранение неисправностей при изготовлении листового металла заключается не только в отбраковке деталей, выходящих за пределы допуска, но и в отслеживании изменений размеров на различных этапах производства. В приведенной ниже таблице-справочнике приведены типичные внешние признаки неисправностей и соответствующие им пункты первоначального контроля, которые инженеры компании Shengen используют непосредственно на производстве.
| Визуальный симптом | Первый контрольно-пропускной пункт | Операция «Подозреваемый» |
|---|---|---|
| Окис на дне кромки, вырезанной лазером | Проверьте, сосредоточены ли окалины в углах, в небольших отверстиях или распределены по всей линии реза. | Лазерная резка |
| Трещины, начинающиеся в месте пересечения обрезанной кромки и линии изгиба | Рассмотрите краевые условия для неизогнутой плоской заготовки в данном конкретном месте. | Вырубка / Гибка |
| Неравномерный угол вдоль одной длинной линии изгиба | Сравните показания углов в левой, центральной и правой частях изгиба. | Пресс-гибочный станок (гибка) |
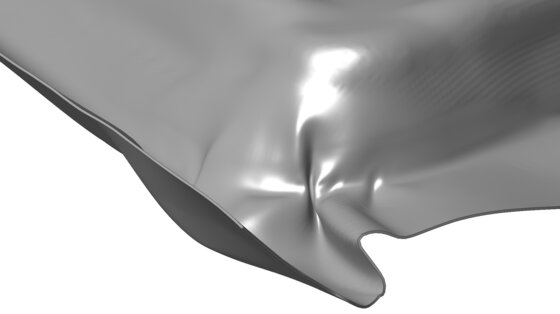
| Складки на фланце глубокотянутой детали | Обратите внимание, сосредоточены ли складки на одной стороне или равномерно распределены по периметру фланца. | Штамповка / Формовка |
| Мелкие отверстия, появляющиеся вдоль сварного шва | Проверьте стык перед сваркой на наличие масла, влаги или других остаточных загрязнений. | Подготовка к сварке / Сварка |
| Дверца шкафа церает по верхней раме | Проверьте дверную панель, выравнивание петель и зазоры рамы относительно точки соприкосновения. | Сборка / Термическая деформация |
Определите место возникновения неисправности
Точное определение источника дефекта позволяет сэкономить время и сократить затраты на доработку. Отслеживая закономерности и проводя измерения на этапах производства, можно точно установить, на каком именно этапе возникла проблема.
Местоположение и характер дефекта
Зафиксируйте точное местоположение дефекта, направление его проявления и частоту встречаемости в партии. Если отпечаток V-образной матрицы или царапина появляется в одном и том же месте на каждой детали, проверьте точки соприкосновения на листогибочном прессе или штамповочных инструментах. Если поверхностные царапины появляются хаотично, проследите процедуры обработки, транспортировки и укладки материала между станциями. Для каждого типа дефекта выделите переменную — например, пропустите одну заготовку через всю технологическую цепочку без гибки — чтобы подтвердить первопричину.
Измерения между операциями
На примере сборки шкафа можно показать, что соблюдение строгой последовательности измерений позволяет выявить отклонения в размерах. Сначала необходимо проверить размеры дверной панели и положение петель. Затем измерьте ширину проёма шкафа в трёх точках (вверху, посередине и внизу) и проверьте обе диагонали.
На протяжении всей оценки придерживайтесь одних и тех же эталонных значений. Сравните соответствующие размеры, зафиксированные после гибки, после сварки и охлаждения, а также после нанесения порошкового покрытия. Если отсутствуют промежуточные записи о качестве, используйте сохраненные образцы для первичного контроля изделия (FAI) или изготовьте новый испытательный образец, чтобы восстановить базовые показатели для каждой операции. В компании Shengen привязка данных FAI и результатов планового отбора проб к конкретным партиям инструментов и материалов позволяет нашим инженерам в течение часа отследить причину изменения размеров — будь то износ инструмента или конкретная партия материала, подвергшаяся термической обработке.
Проверка на наличие дефектов при резке и гибке
Резка и гибка являются наиболее распространёнными причинами дефектов листового металла. Определение того, связана ли проблема с инструментом, термическими напряжениями или свойствами материала, является первым шагом на пути к окончательному устранению неисправности.
Заусенцы и лазерный шлак
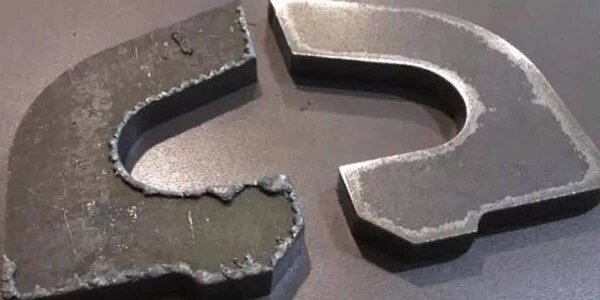
Определение типа дефекта позволяет сразу же сузить круг возможных первопричин. Механические заусенцы от пробивание или следы сдвига указывают на проблему с инструментом, в то время как окалина (повторно затвердевший металл) на лазерная резка несоответствия указывают на несовпадение тепловых параметров.
- Механические борфрезы: Если край пробитого отверстия кажется острым и неровным, это, вероятно, означает, что зазор между пуансоном и матрицей не соответствует толщине материала. Для мягкой стали обычно требуется зазор, равный 8–10% от толщины материала, тогда как для нержавеющей стали — 10–12%. Износ или несоосность инструмента также приводят к тому, что материал сдвигается, а не срезается ровно.
- Лазерный шлак: Удаление шлака приводит к появлению лишнего ручная удаление заусенцев затраты. Если на деталях из нержавеющей стали появляется твердая, трудноудаляемая окалина, проверьте давление азота, используемого в качестве вспомогательного газа; при недостаточном давлении расплавленный металл не удаляется полностью. Если окалина образуется только на острых углах, вероятно, лазер задерживается на них слишком долго, что требует снижения скорости прохождения по углам или корректировки частоты импульсов.
Тепловое искажение
Когда длинные узкие полосы или панели с плотной перфорацией деформируются, причиной этого являются внутренние термические напряжения. Вместо того чтобы пытаться выпрямить деформированную деталь после резки, решение заключается в программировании CAM. Изменение траектории резки для равномерного распределения тепла по заготовке — с использованием таких методов, как «летящая оптика» (пропускная резка) или оставление микросоединений для фиксации детали до конца цикла — предотвращает неравномерное снятие напряжений в металле. Для толстых листов, чрезвычайно чувствительных к нагреву, полный переход с лазерной резки на гидроабразивную часто является наиболее экономически эффективной рекомендацией по оптимизации производства (DFM).
Изгибные трещины и деформированные отверстия
Гибка, выполняемая параллельно направлению кристаллитов материала, неизбежно приводит к появлению трещин на внешнем радиусе, особенно в случае твердых сплавов, таких как алюминий 6061-T6. Развороты плоских деталей необходимо размещать таким образом, чтобы критические линии гибки проходили перпендикулярно (или под углом не менее 45 градусов) к направлению прокатки. Кроме того, необходимо проверить внутренний радиус изгиба. Как правило, внутренний радиус должен составлять не менее 1T (одна толщина материала) для мягкой стали и от 2T до 3T для более твёрдых алюминиевых сплавов, чтобы предотвратить растрескивание на внешнем радиусе.
Если трещина распространяется от свободного края, пересекающего линию изгиба, проверьте качество начального разреза заготовки; микротрещины, образовавшиеся при лазерной резке, часто расширяются в процессе формовки. Если круглые отверстия после гибки деформируются в овалы, проверьте геометрию плоской развертки и убедитесь, что расстояние от края отверстия до линии гибки соответствует минимальному требуемому расстоянию для данной толщины материала и настройки V-образной матрицы.
Остаточная деформация, неравномерные углы и размеры фланца
Различные погрешности в размерах требуют применения определённых методов устранения неисправностей на производстве.
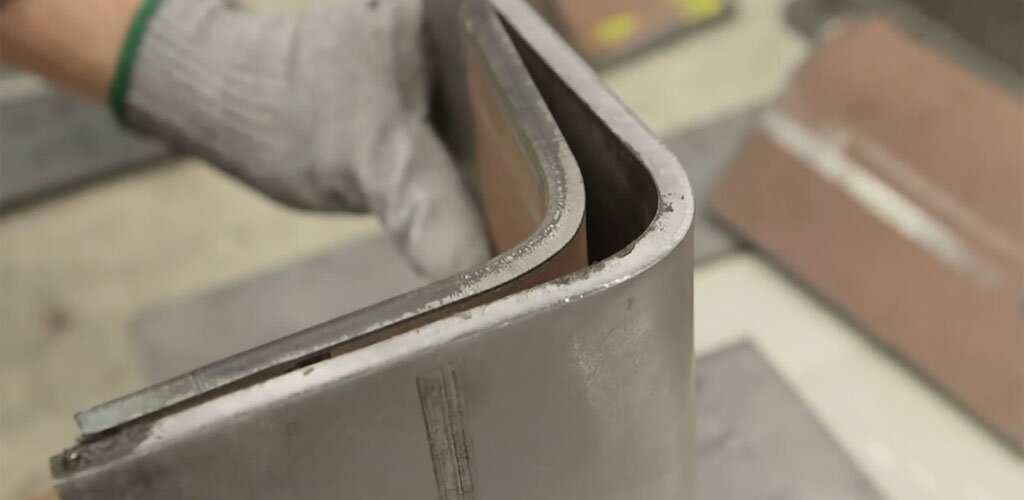
- Общий угол, выходящий за пределы допуска: Как правило, это вызвано пружинистость материала. В случае материалов с высоким пределом текучести стандартной гибки с использованием сжатого воздуха может оказаться недостаточно. Для пластической деформации материала и фиксации угла может потребоваться применение методов «боттинг» или «коининг», либо настройка компенсации избыточного изгиба в программе гибочного пресса.
- Неравномерный угол вдоль линии изгиба: Если угол изгиба варьируется между левой, центральной и правой частями длинного изгиба, причиной является прогиб станка. Когда поршни гибочного пресса изгибают заготовку под нагрузкой, центральный угол увеличивается. Решением проблемы является настройка параметров ЧПУ по компенсации прогиба (компенсации отклонения), а не изменение глубины пробивания.
- Угол правильный, но размер фланца выходит за пределы допуска: Проследите причину проблемы до плоской заготовки. Проверьте, как устанавливается направляющий край относительно заднего упора, убедитесь в правильности габаритных размеров плоской заготовки и проверьте величину выемки при гибке (Коэффициент K) данные, использованные при развертке в САПР.
Проверка штамповки, сварки и дефектов поверхности
Дефекты, возникающие на последующих этапах производства, зачастую приводят к браку деталей, которые были идеально вырезаны и согнуты. Точное знание того, что именно необходимо проверять на прессе или сварочном станке, позволяет снизить уровень брака и обеспечить бесперебойное производство узлов.
Устранение заломов, истончения и зазубрин
При устранении неисправностей в детали, изготовленной методом глубокой вытяжки, разделите её на три зоны контроля: фланец, боковую стенку и радиус угла. Если на фланце появляются складки, причиной, как правило, является недостаточное усилие прижима заготовки (давление прижимной подушки) или чрезмерный поток материала в полость штампа.
И наоборот, если толщина боковой стенки или радиус угла чрезмерно уменьшаются или возникает трещина, это означает, что материал растягивается, поскольку не может свободно течь. Чтобы исправить это, проверьте радиус пуансона и определите, где концентрируется напряжение вытяжки. Поскольку регулировка усилия прижима для устранения складок может вызвать разрыв, после каждой регулировки штампа необходимо одновременно повторно проверять как фланец, так и радиус угла.
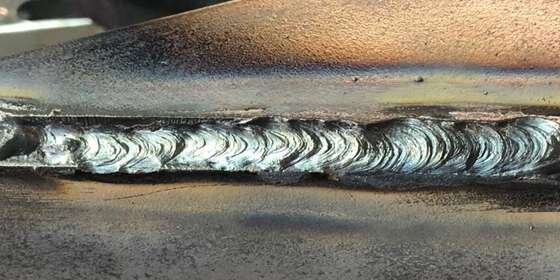
Пористость сварного шва и деформация детали
Микроотверстия или пористость в сварном шве нарушают прочность конструкции и всегда связаны с загрязнением или проблемами со защитным газом. Перед тем как приступить к модификации Сварка методом TIG или MIG параметры, проверьте стык перед сваркой на наличие остатков смазочно-охлаждающих жидкостей, влаги или ржавчины, а также убедитесь в правильности состава защитной газовой смеси (например, соотношения аргона и CO₂) и расхода газа.
Если сварная сборка деформировалась с превышением допустимых отклонений, сравните размеры, измеренные до сварки, с размерами, снятыми после полного остывания детали. В случае значительной деформации необходимо проверить зазоры в соединении перед сваркой, последовательность прихваточной сварки и конструкцию зажимного приспособления, чтобы обеспечить равномерное распределение тепла по всей сборке. Фотографирование соединения до и после сварки помогает отследить изменения размеров относительно конкретных опорных точек.
Следы, царапины и дефекты покрытия
Дефекты поверхности делают детали, предназначенные для внешнего вида, непригодными, независимо от точности размеров. Если вдоль линии гибки появляются параллельные V-образные вмятины, проверьте плечи нижней матрицы гибочного пресса. Для деталей с жесткими требованиями к внешнему виду, таких как панели из матового алюминия или полированной нержавеющей стали, нанесение уретановой защитной пленки на инструмент во время гибки предотвращает контакт металла с металлом, хотя это требует повторной проверки угла гибки.
Если после нанесения порошкового покрытия появляются текстура “апельсиновой корки” или мелкие отверстия, не стоит сразу винить в этом состав порошка. Сравните фотографии необработанной поверхности и готовой детали, а также проверьте процесс предварительной очистки (например, обезжиривание и фосфатирование), шероховатость поверхности и температуру отверждения в печи, чтобы выявить первопричину.
Предотвращение дефектов до и во время производства
Наиболее экономически эффективный способ устранения дефектов — устранить их на этапе проектирования ещё до начала резки первой заготовки. Проактивный подход напрямую увязывает замысел конструкции с проверками качества на производстве.
Требования к чертежам и материалам
Четко составленный производственный чертеж не оставляет места для разночтений на производстве. Четко укажите марку материала, степень закалки и толщину, а также требуемые радиусы внутренних изгибов, расположение отверстий и выемки для облегчения изгиба. Используйте надлежащие правила геометрической разметки и допусков (GD&T) для обозначения размеров сборки, критически важных для функционирования изделия.
Обозначьте основные видимые поверхности (лицевые стороны) и укажите места маскировки для окраски или гальванического покрытия. Когда инженерная команда Shengen рекомендует уменьшить радиус изгиба или сместить отверстие дальше от линии изгиба, мы четко указываем степень закалки материала и настройки инструмента, необходимые для получения такой геометрии без образования трещин или деформаций.
Первичные и промежуточные проверки
Разработайте план контроля, в котором измерительные приборы будут соответствовать конкретным характеристикам и этапам технологического процесса. При приемке материала сверяйте состав сплава, степень отпуски и фактическую толщину листа с заводскими сертификатами; даже незначительное отклонение в толщине может нарушить всю последовательность операций гибки.
В ходе первичного контроля изделия (FAI) для измерения углов изгиба следует использовать транспортир или лазерный угломер, а для контроля критически важных отверстий — прецизионные щупы. При каждой смене партии материала, замене инструмента или корректировке параметров станка необходимо немедленно повторно проверить конкретные элементы, на которые повлияло данное изменение, прежде чем возобновлять производственный цикл.
Принять решение о том, следует ли принять, доработать или отклонить деталь
При обнаружении дефекта решение о приемке, доработке или браковании детали должно основываться на объективных критериях, а не только на внешнем виде. Структурированный процесс локализации и проверки позволяет не допустить, чтобы незначительные проблемы переросли в сбои при сборке.
Критерии локализации и приемки партии
При обнаружении отклонений в партии немедленно поместите подозрительные детали в карантин и выпустите Отчет о несоответствии (NCR). Воспользуйтесь производственными журналами, чтобы отследить последнюю деталь, признанную исправной (последнюю, прошедшую входной контроль или плановый осмотр), и определить точный объем мер по локализации. Затем оцените дефект с учетом геометрических допусков, указанных в чертеже, образцов, определяющих допустимые пределы внешнего вида, а также функциональных требований к сборке.
Например, незначительный след от V-образной матрицы на скрытой скобе может быть допустим, тогда как такой же след на косметической панели со стороны A автоматически приводит к браку. Если размеры детали незначительно выходят за пределы допуска, но она всё же проходит проверку физической посадки без применения силы при сборке, решение принять её “в том виде, в каком она есть”, должно быть официально утверждено посредством Комиссия по рассмотрению материалов (MRB) либо официальная процедура утверждения отклонений со стороны соответствующего инженерного органа.
Переделка и повторный контроль
Переделка детали зачастую обходится дешевле, чем её утилизация, при условии, что в ходе переделки не возникают вторичные дефекты. Каждая операция по переделке должна сопровождаться конкретным этапом повторного контроля. Если детали зачищаются вручную или шлифуются для удаления лазерной окалины, необходимо повторно измерить соответствующие габаритные размеры и убедиться в отсутствии острых кромок.
При подкрашивании окрашенной поверхности проверьте соответствие цвета при надлежащем освещении и осмотрите зоны маскировки, чтобы убедиться, что критически важные соприкасающиеся поверхности остались неокрашенными. Если деформированный корпус был выпрямлен механическим способом, убедитесь, что принудительная коррекция не привела к появлению микротрещин в местах изгиба. Затем заново измерьте ширину проёмов, диагонали и совмещение отверстий для петель, после чего проведите ещё одну пробную сборку с дверной панелью, чтобы гарантировать правильную работу.
Проверка и выпуск
Вернёмся к нашему примеру с поцарапанной дверцей шкафа: в ходе проверки размеров удалось установить, что проблема заключалась в чрезмерной тепловой деформации на этапе сварки, в результате чего верхняя рама потеряла прямоугольность. Рамы, выходящие за пределы допуска, были выделены в отдельную партию, механически выпрямлены, проверены на прочность конструкции и успешно прошли пробную сборку перед отправкой на порошковое покрытие.
Что ещё более важно, чтобы закрыть Корректирующие и предупреждающие меры (CAPA) После этого инженеры компании Shengen отрегулировали сварочное приспособление и изменили последовательность прихваточной сварки для всех последующих партий. Устанавливая связь между каждым производственным дефектом и измеримым параметром процесса, вы превращаете поиск и устранение неисправностей из игры в угадывание в надежный механизм контроля качества, обеспечивающий повторяемость результатов.
Привет, я Кевин Ли

Последние 10 лет я занимался различными формами изготовления листового металла и делился здесь интересными идеями из своего опыта работы в различных мастерских.
Связаться
Кевин Ли
У меня более десяти лет профессионального опыта в производстве листового металла, специализирующегося на лазерной резке, гибке, сварке и методах обработки поверхности. Как технический директор Shengen, я стремлюсь решать сложные производственные задачи и внедрять инновации и качество в каждом проекте.
Связанный ресурс

Штамповка с использованием сложных штампов: когда ее применять и сколько это стоит

Прогрессивная штамповка, комбинированная штамповка и штамповка с переносом матрицы

Материалы для прототипирования: как выбрать подходящий материал
