Ein Blechflansch ist eine an einem Werkstück geformte gebogene Kante, die dazu dient, die strukturelle Steifigkeit zu erhöhen, eine Befestigungsfläche für die Montage bereitzustellen oder ein Profil einzufassen. Eine zuverlässige Flanschkonstruktion erfordert die Anwendung spezifischer Formeln für die Mindesthöhe (wie z. B. 4t+R) sowie Biegeentlastungen, um Materialrisse und Kollisionen mit den Werkzeugen der Abkantpresse zu verhindern.
Während das Entwerfen eines Flansches im CAD so einfach ist wie das Anklicken einer Kante, unterliegt dessen Fertigung strengen physikalischen Grenzen der Abkantpresse. Ein Flansch, der diese Grenzen außer Acht lässt, kann in der Fertigung leicht zu einer Ausschussquote von 20% führen. Werden Umformbeschränkungen bereits in der Konstruktionsphase ignoriert, rutschen kurze Flansche aus der V-Matrize heraus, Gewindebohrungen in der Nähe der Biegelinie verziehen sich und Winkelabweichungen machen die Montagetoleranzen zunichte.
Um diese Verzögerungen zu vermeiden und die Kosten für Sonderwerkzeuge zu senken, werden in diesem Leitfaden die wesentlichen Regeln der fertigungsgerechten Konstruktion (Design for Manufacturability, DFM) für gerade Flansche erläutert. Sie erfahren:
- Wie berechnet man den wahren Mindestflanschhöhe auf der Grundlage Ihres Materials.
- Die erforderlichen Abstände zwischen Bohrung und Biegung um Verzerrungen der Merkmale zu vermeiden.
- Wie sich Rücklaufflansche und Biegeabfolgen auswirken Werkzeugkollision.
- Strategien zur Kostensenkung für Flanschtoleranzen und Flachmuster.
(Hinweis: Dieser Artikel befasst sich mit geraden Flanschen, die auf einer Abkantpresse geformt werden. Das Bördeln von Löchern sowie Streck- und Schrumpf-Flansche werden in unseren speziellen Richtlinien zum Stanzen behandelt.)
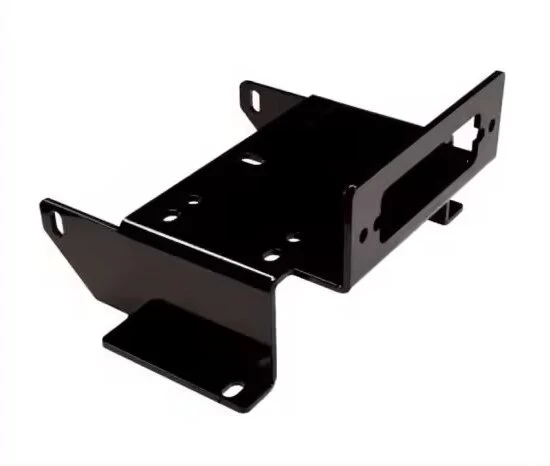
Machen Sie sich mit dem Flansch vertraut, bevor Sie dessen Form auswählen
Bevor Sie die Maße festlegen, sollten Sie klären, welche Aufgabe der Flansch erfüllen soll und wie sein Querschnitt diese Funktion unterstützt. Davon hängt ab, ob Sie eine hochpräzise Biegung oder eine einfache Kantenumlegung benötigen.
Flanschgeometrie und -abmessungen
Ein Standardflansch besteht aus der Flanschfläche, der freien Kante, dem inneren Biegeradius und den Biegetangenten. Es ist entscheidend, zwischen der fertigen Flanschhöhe und der geraden Flachlänge zu unterscheiden. Die gerade Länge misst lediglich den flachen Abschnitt hinter dem Biegeradius, während die fertige Höhe von der gegenüberliegenden Fläche bis zur freien Kante gemessen wird. Anhand eines einfachen L-förmigen Querschnitts lassen sich diese grundlegenden Bezugspunkte für die Fertigung festlegen.
Anforderungen an die Aussteifung und die Verbindungen
Durch das Anbringen eines Flansches wird die Biegesteifigkeit eines flachen Blechs entlang dieser Achse erheblich erhöht. Neben der Steifigkeit bieten Flansche Befestigungsflächen für Beschläge, Positionierungslaschen für die Montage oder überlappende Bereiche für Punktschweißen.
Wird der Flansch zur Abdichtung verwendet, muss bei der Konstruktion auf eine durchgehende Kontaktfläche und geschlossene Ecken geachtet werden. Dies erfordert enge Toleranzen. Im Gegensatz dazu ist eine Kantenbiegung, die ausschließlich für Entgraten oder der Schutz der internen Kabelverlegung erfordert weniger Präzision und lässt größere Winkelabweichungen zu.
Gerade, umgeschlagene, versetzte und gesäumte Kanten
Unterschiedliche Flanschprofile erfordern unterschiedliche Werkzeugeinstellungen und wirken sich direkt auf die Stückkosten aus:
- Gerade Flansche (90°): Die gängigste Kante. Wird mit Standard-Stanz- und Matrizen-Kombinationen bearbeitet. Auswirkungen auf die Kosten: am geringsten.
- Rücklaufflansche (U-Form): Wird für Abdeckungen und Schienen verwendet. Hierfür ist ein ausreichender Abstand zwischen den Biegungen erforderlich. Ist der Abstand zu gering, passen die handelsüblichen Schwanenhals-Stanzwerkzeuge nicht, sodass die Werkstatt Sonderwerkzeuge anschaffen muss. Auswirkungen auf die Kosten: mittel bis hoch.
- Versetzte Flansche (Joggles): Stufenbiegungen dienen dazu, beim Überlappen zweier Bleche eine bündige Oberfläche zu erzielen. Hierfür sind spezielle Versatzmatrizen oder zwei separate Biegevorgänge auf der Abkantpresse erforderlich. Auswirkungen auf die Kosten: Mittel.
- Gesäumte Kanten: Vollständig flach (oder tropfenförmig) gefaltet, um eine sichere Kante zu bilden oder die Materialstärke zu verdoppeln. Für solche Falze sind hochduktile Materialien und eine zweistufige Abflachungsmatrize erforderlich. Auswirkungen auf die Kosten: Mittel.
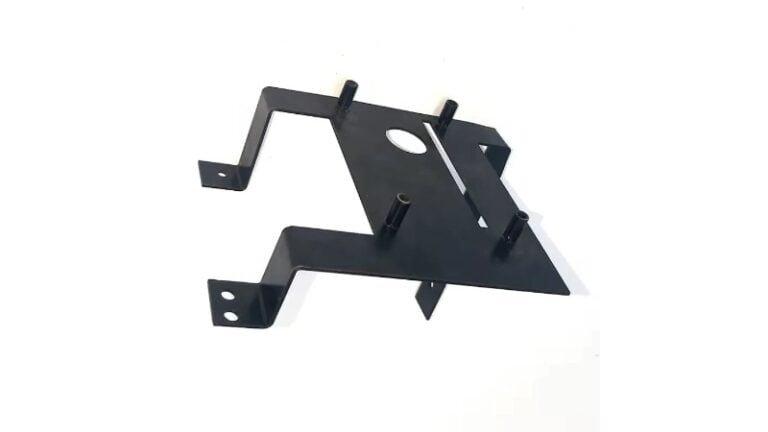
Flanschhöhe und Biegeradius festlegen
Sobald die Form festgelegt ist, überprüfen Sie die Abmessungen im Hinblick auf die tatsächlichen Eigenschaften des Materials und des V-Stanzwerkzeugs der Abkantpresse.
Fertige Höhe und gerade Länge
Eindeutige Maßangaben verhindern Fehlinterpretationen. Geben Sie stets an, ob Sie die äußere Gesamthöhe (OD) oder das Innenmaß (ID) messen. Äußere Maße werden in der Regel bevorzugt, da sie bestimmen, wie das Teil in eine Baugruppe passt. Geben Sie in Ihrer Zeichnung die fertige OD-Höhe an; der Hersteller berechnet die Abwicklungslänge auf der Grundlage seiner spezifischen Biegeabzüge.
Mindesthöhe und Stanzöffnung
Beim Luftbiegen muss das Blech fest auf den beiden Schultern der V-Matrize aufliegen. Ist der Flansch zu kurz, wird das Material in die Öffnung der V-Matrize gezogen (ein als „Die Roll“ bezeichneter Fehler). Dies führt zu einer aufgeweiteten Kante, beeinträchtigt das optische Erscheinungsbild der Oberfläche und hat einen ungenauen Biegewinkel zur Folge.
Als vorläufige Auswahlregel sollte die Mindestflanschhöhe Das 4-fache der Materialdicke plus der Innenbiegeradius (4t + R).
Shop Floor Note: Bei Shengen ist der Grund, warum wir eine Konstruktionsänderung oder eine DFM-Ausnahmegenehmigung beantragen müssen, eine Flanschhöhe, die geringer ist, als es die Standardöffnungen von V-Matrizen zulassen. Zwar funktioniert ein 5-mm-Flansch auf 2-mm-Stahl im CAD, doch erfordert ein standardmäßiger 12-mm-V-Die mindestens eine Flanschhöhe von 8,5 mm, um das Material ordnungsgemäß zu stützen, ohne dass es verrutscht.
Flansche, die diese Grenzwerte unterschreiten, erfordern Testbiegungen oder teure, maßgefertigte Wischmatrizen, was die Rüstzeit und die Kosten erhöht.
Werkstoff und Biegeradius
Das Umformverhalten variiert je nach Legierung und Härtegrad erheblich. Beim Biegen parallel zur Kornrichtung des Werkstoffs steigt das Rissrisiko.
Während beispielsweise Aluminium der Sorte 5052-H32 oft problemlos auf einen engen Biegeradius von 1 t gebogen werden kann, führt die Anwendung desselben Radius bei Aluminium der Sorte 6061-T6 – insbesondere parallel zur Faserrichtung – fast zwangsläufig zu Mikrorissen an der Biegelinie. Auch die Qualität der Schnittkante (Laserschnitt vs. Stanzschnitt) beeinflusst, wo Spannungsrisse entstehen.
Zudem entspricht der Radius der Stanzspitze nicht immer genau dem Innenradius des Formteils. Beim Luftbiegen bildet das Material naturgemäß einen Radius im Verhältnis zur Öffnung der V-Matrize. Verlassen Sie sich nach Möglichkeit auf die von Ihrem Fertigungslieferanten bestätigten Standardwerkzeugkombinationen, anstatt einen theoretischen CAD-Radius zu erzwingen.
Zudem entspricht der Radius der Stempelspitze nicht immer genau dem Innenradius des Formteils. Beim Luftbiegen bildet das Material naturgemäß einen Radius im Verhältnis zur Öffnung der V-Matrize. Verlassen Sie sich nach Möglichkeit auf die von Ihrem Fertigungslieferanten bestätigten Standardwerkzeugkombinationen, anstatt einen theoretischen CAD-Radius zu erzwingen, der einen maßgefertigten Stempel erfordert.
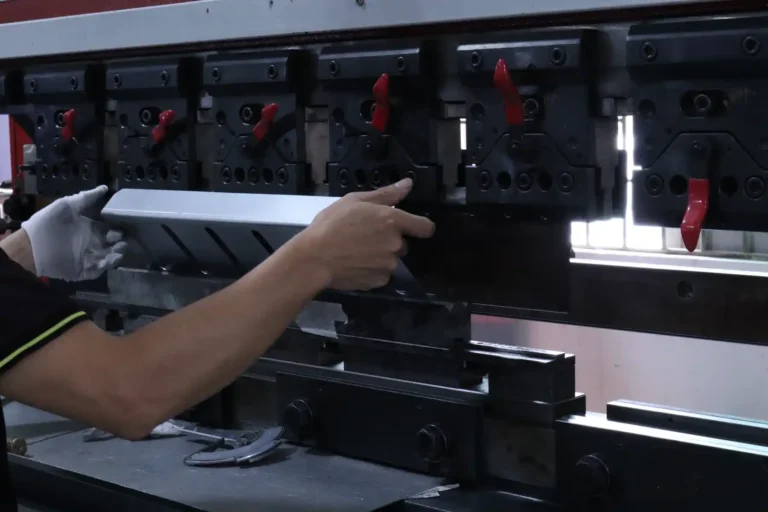
Funktionen, Einbauraum und Zugang zur Biegestelle prüfen
Flansche existieren nicht isoliert. Sobald die grundlegenden Flanschabmessungen die physikalischen Grenzen der V-Matrize überschreiten, müssen Sie prüfen, wie der Flansch mit den umgebenden Strukturen, den Befestigungselementen und dem Abkantwerkzeug selbst zusammenwirkt.
Bohrungsabstand und Biegeentlastung
Wenn Löcher, Schlitze oder Aussparungen zu nahe an der Biegelinie angeordnet sind, werden sie durch die natürliche Dehnung des Materials in eine ovale Form gezogen. Als allgemeine Richtlinie gilt, dass der Rand eines Lochs mindestens Das 2,5- bis 3-fache der Materialdicke (2,5t – 3t) weg von der Tangente an die Kurve.
Während ein verformtes Durchgangsloch lediglich ein optisches Problem darstellen mag, führt ein verformtes Gewindeloch oder ein zusammengedrücktes Loch für eine PEM-Mutter dazu, dass sich die Befestigungsteile nicht montieren lassen, wodurch das gesamte Bauteil unbrauchbar wird. Achten Sie daher stets darauf, dass die Einsteckstellen für die Befestigungsteile deutlich außerhalb der Verformungszone liegen.
Wenn Sie einen Teilflansch entlang einer Kante biegen, müssen Sie Biegeentlastungen vorsehen, um ein Reißen des angrenzenden flachen Materials zu verhindern. Eine Standard-Biegeentlastung sollte mindestens so breit wie die Materialdicke (1t) sein und tiefer als der Biegeradius plus der Materialdicke (R + t) eingeschnitten werden.
Zugang zu Befestigungselementen und Schweißstellen
Bei der Konstruktion der Flansche müssen die Werkzeuge berücksichtigt werden, die im nächsten Montageschritt zum Einsatz kommen. Überprüfen Sie den Freiraum für Schraubenköpfe, Unterlegscheiben, Steckschlüssel und die zum Einsetzen der Befestigungselemente erforderlichen Einpresswerkzeuge.
Bei punktgeschweißten Baugruppen muss der Flansch eine ausreichende Oberfläche bieten, damit die Schweißelektroden einen vollständigen flächigen Kontakt herstellen können.
Shop Floor Note: Bei Shengen empfehlen wir für das Punktschweißen generell eine Mindestflanschbreite von 12 mm bis 15 mm. Bei schmaleren Flanschen besteht die Gefahr einer unzureichenden Schweißdurchdringung oder der Bediener muss die Elektrodenspitzen schräg ansetzen, was die Verbindung schwächt und die Ausrüstung beschädigt.
Biegeabfolge und Werkzeugkollisionen
Eine Abkantpresse führt jeweils eine Biegung nach der anderen aus. Während aufeinanderfolgende Biegungen vorgenommen werden, dreht sich das Werkstück um die eigene Achse und schmiegt sich an das Werkzeug an. Rücklaufkragen (U-Formen) und tiefe Kästen neigen während des Umformvorgangs besonders dazu, mit dem Stempel, dem Maschinenstößel oder dem Hinteranschlag zusammenzustoßen.
Wenn die letzte Biegung das Teil in der Matrize festklemmt, ist es in der gezeichneten Form nicht herstellbar. Wenn die Anschaffung von Sonderwerkzeugen (wie Fensterstanzern) nicht im Budget vorgesehen ist, besteht eine gängige Lösung bereits in der Konstruktionsphase darin, segmentierte Flansche—Zerschneiden des durchgehenden Flansches in kleinere Abschnitte, damit Standardwerkzeuge die störenden Bereiche umgehen können.
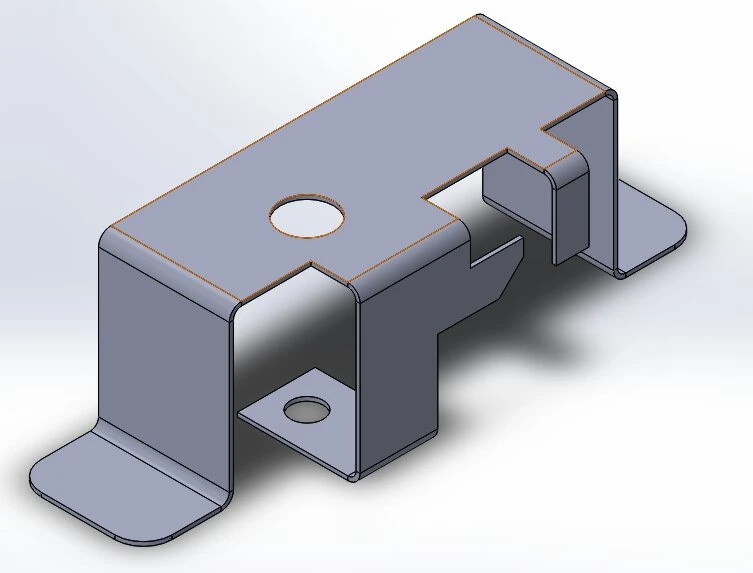
Vergleich der Herstellungskosten für Flansche
Von den konstruktiven Entscheidungen hängt es ab, ob ein Bauteil schnell auf Standardanlagen bearbeitet werden kann oder ob Umgehungslösungen erforderlich sind, die die Stückkosten in die Höhe treiben.
Werkzeuge und Folgebearbeitung
Durch das Standard-Luftbiegen bleiben die Rüstkosten gering. Im Gegensatz dazu erfordert das Biegen eines sehr kurzen Flansches oder einer tiefen Rückbiegung oft maßgefertigte Wischmatrizen oder spezielle Schwanenhalsstempel, was zu höheren Vorlaufkosten und längeren Vorlaufzeiten führt.
| Option[Zit. 54] | Zu vergleichende Kostenfaktoren[Zit. 54] |
|---|---|
| Flanschhöhe vergrößern[Zit. 54] | In der Regel kein Problem. Prüfen Sie einfach, ob der höhere Flansch den Einbauraum im Inneren beeinträchtigt.[Zit. 54] |
| Verwenden Sie Spezialwerkzeuge[Zit. 54] | Es fallen Vorlaufkosten für Werkzeuge und Rüstzeiten an. Bei hohen Stückzahlen wird es kostengünstiger.[Zit. 54] |
| Zuerst lang schneiden, dann kürzen[Zit. 54] | Erfordert nach dem Umformen eine Nachbearbeitung oder das Laserschneiden. Erhöht den Arbeitsaufwand pro Teil erheblich.[Zit. 54] |
| Die Struktur überarbeiten[Zit. 54] | Durch die Aufteilung des Teils in zwei Einzelteile und deren Verschweißung bzw. Vernietung verlagern sich die Kosten vom Umformprozess auf die Montage.[Zit. 54] |
Schnittmuster und Stoffausnutzung
Jeder zusätzliche Flansch verkompliziert den Umriss des Abwicklungsmusters. Komplexe, weitläufige Abwicklungsmuster lassen sich nur schlecht auf einer standardmäßigen rechteckigen Metallplatte verschachteln. Wenn die Materialausnutzung aufgrund eines unhandlichen Abwicklungsmusters von 85% auf 60% sinkt, schlagen sich die Verschnittkosten direkt in Ihrem Stückpreis nieder. Ein Vergleich der tatsächlichen Schachtelungslayouts anstelle der Heranziehung theoretischer Materialausbeuten liefert ein realistisches Bild der Materialkosten.
Toleranzen und Bestellmenge
Legen Sie enge Winkeltoleranzen nur dort fest, wo sie sich direkt auf die Funktionsfähigkeit der Baugruppe auswirken. Die Vorgabe einer Winkeltoleranz von ±0,5° erfordert, dass der Bediener manuelle Testbiegungen durchführt, Abweichungen aufgrund des Materialrückfederungsverhaltens ausgleicht und die Produktion häufig unterbricht, um die Winkel zu überprüfen.
Eine Standardtoleranz von ±1° bis ±2° lässt sich mit modernen CNC-Abkantpressen oft direkt und ohne ständige manuelle Eingriffe erreichen. Eine Ausweitung der Toleranz bei unkritischen Flanschen senkt die Stückkosten erheblich, insbesondere bei Kleinserien oder Prototypenaufträgen.
Flansche prüfen und häufige Mängel beheben
Die Festlegung klarer Prüfkriterien beugt Streitigkeiten zwischen Konstruktion und Fertigung vor und hilft dabei, die Ursachen zu ermitteln, wenn Mängel auftreten.
Maß- und Oberflächenprüfung
Legen Sie eindeutig fest, ob die Maße im freien Zustand oder im eingespannten (festgeklemmten) Zustand gemessen werden. Bleche biegen sich naturgemäß; ein langer Flansch, der auf einem Prüftisch liegend leicht außerhalb der Toleranz zu liegen scheint, kann sich nach dem Verschrauben in der Baugruppe möglicherweise perfekt ausrichten.
Geben Sie außerdem an, ob Maßgrenzen vor oder nach Überzug und Pulverbeschichtung. Eine Standard-Pulverbeschichtung trägt pro Oberfläche 50 bis 100 Mikrometer (2–4 mil) auf, was ein knapp bemessenes Einbaumaß leicht aufzehren kann, wenn dies im Abwicklungsmuster des Rohblechs nicht berücksichtigt wird.
Risse, Verformungen und Winkelabweichungen
Sollten während der Prototypenentwicklung oder der ersten Produktionsserie Mängel auftreten, nutzen Sie diese Basis als Grundlage, um die Fertigungsvariablen zu untersuchen:
| Thema[Zit. 55] | Zu prüfende Punkte[Zit. 55] |
|---|---|
| Biegebildete Risse[Zit. 55] | Materialhärte, zu scharfer Stanzradius, Faserrichtung oder schlechte Qualität der lasergeschnittenen Kanten.[Zit. 55] |
| Verzerrte Löcher[Zit. 55] | Das Merkmal liegt zu nahe an der Tangente der Biegung, oder es fehlen Entlastungsnuten bzw. diese sind zu klein dimensioniert.[Zit. 55] |
| Winkelabweichung[Zit. 55] | Schwankungen in der Härte der Materialcharge (uneinheitliche Rückfederung) oder Durchbiegung der Maschine.[Zit. 55] |
| Gebogene Flansche[Zit. 55] | Unzureichende Abstützung des V-Stempels, Probleme mit der Ebenheit des Ausgangsmaterials oder ungleichmäßige Spannungsentlastung.[Zit. 55] |
| Werkzeugspuren[Zit. 55] | Fehlende Urethan-Schutzfolie, verschmutzte Stanzwerkzeuge oder zu hohe Biegetonnage.[Zit. 55] |
Erstmuster- und Montageprüfung
Bevor Sie die Serienfertigung freigeben, prüfen Sie das Erstmuster unter Verwendung der Gegenstücke oder Prüfvorrichtungen. Vergewissern Sie sich, dass die Befestigungselemente sauber sitzen und die Flansche bündig an den Passflächen anliegen. Halten Sie die überprüften Maschineneinstellungen, Werkzeugkombinationen und Materialchargen fest, um die Konsistenz über den gesamten Auftrag hinweg zu gewährleisten.
Bevor Sie Ihre Zeichnung freigeben
| Überprüfen[Zit. 56] | Überprüfung[Zit. 56] |
|---|---|
| Abmessungen[Zit. 56] | Sind die Gesamthöhen, die inneren und äußeren Bezugspunkte sowie die Radien deutlich gekennzeichnet?[Zit. 56] |
| Bildung[Zit. 56] | Ist die Flanschhöhe ≥ 4t + R? Ist genügend Freiraum für Stempel und Matrize vorhanden?[Zit. 56] |
| Merkmale[Zit. 56] | Befinden sich die Gewindebohrungen/PEMs sicher außerhalb der Verformungszone? Sind die Biegeauskragungen richtig dimensioniert?[Zit. 56] |
| Montage[Zit. 56] | Gibt es genügend Platz für Schraubenschlüssel, Schweißdüsen und passende Befestigungselemente?[Zit. 56] |
| Annahme[Zit. 56] | Werden kritische Montagetoleranzen von Standard-Kantenbiegungen unterschieden?[Zit. 56] |
Sind Sie bereit, vom Entwurf zur Produktion überzugehen?
Eine kleine Anpassung am Flansch heute kann morgen Tausende von Dollar an Werkzeugkosten und Ausschuss einsparen. Senden Sie uns Ihre CAD-Dateien und Zeichnungen an das Shengen-Entwicklungsteam zur DFM-Prüfung. Wir überprüfen Ihre Biegebegrenzungen, kontrollieren Ihre Abstände und stellen sicher, dass Ihre Bauteile für eine kosteneffiziente Fertigung optimiert sind.
Hey, ich bin Kevin Lee

In den letzten 10 Jahren bin ich in verschiedene Formen der Blechbearbeitung eingetaucht und teile hier coole Erkenntnisse aus meinen Erfahrungen in verschiedenen Werkstätten.
Kontakt aufnehmen
Kevin Lee
Ich verfüge über mehr als zehn Jahre Berufserfahrung in der Blechverarbeitung und bin auf Laserschneiden, Biegen, Schweißen und Oberflächenbehandlungstechniken spezialisiert. Als Technischer Direktor bei Shengen bin ich bestrebt, komplexe Fertigungsherausforderungen zu lösen und Innovation und Qualität in jedem Projekt voranzutreiben.
Verwandte Ressource

Progressives Stanzen vs. Verbundstanzen vs. Transferstanzen

Materialien für den Prototypenbau: So wählen Sie das richtige Material aus

Pressverbindungen in der Blechbearbeitung: Konstruktion, Kosten und Qualität