
الألمنيوم 6063 هو سبيكة متوسطة القوة وذات قابلية عالية للبثق، تُستخدم بشكل أساسي في تصنيع المقاطع المعمارية، وإطارات المعدات الآلية، ومبددات الحرارة الإلكترونية. وتشتهر هذه السبيكة بلمسة سطحية ممتازة ومقاومة عالية للتآكل، كما أنها سهلة الطلاء بالأنود، لكنها تتطلب اختيارًا دقيقًا لدرجة التصلب (T5 مقابل T6) لتحقيق التوازن بين قابلية التشكيل والقدرة على تحمل الأحمال.
لا يقتصر اختيار مادة 6063 على مجرد الاطلاع على ورقة بيانات المادة. فالمشروع الناجح يتطلب تحقيق التوازن بين التكاليف الأولية لقوالب البثق ووقت المعالجة الثانوية باستخدام آلات CNC، مع تجنب المشاكل الشائعة في ورشة العمل مثل الحواف المتراكمة (BUE) أو تشوه اللحام.
بالإضافة إلى الخصائص القياسية للمواد، يشرح هذا الدليل بالتفصيل كيفية التصنيع الفعلي باستخدام مادة 6063. وسنتناول الاختلافات الفعلية بين T5 وT6، وكيفية تجنب المشكلات الشائعة في عمليات التصنيع، وما يحتاج المورد إلى رؤيته في طلب عرض الأسعار.
مرجع سريع: الألومنيوم 6063
| السمة[المرجع: 31] | التفاصيل[المرجع: 31] |
|---|---|
| عائلة السبائك[المرجع: 31] | سلسلة 6xxx (المغنيسيوم والسيليكون)[المرجع: 31] |
| الأنماط المزاجية الشائعة[المرجع: 31] | T5، T6 (تتوفر O وT4 للتشكيل الثقيل)[المرجع: 31] |
| النماذج النموذجية[المرجع: 31] | مقاطع مبثوقة حسب الطلب، وأنابيب قياسية، وقنوات[المرجع: 31] |
| الاستخدامات الرئيسية[المرجع: 31] | الأنظمة المعمارية، هياكل الأتمتة، المبددات الحرارية، هياكل العلب[المرجع: 31] |
| المزايا الرئيسية[المرجع: 31] | قدرة استثنائية على البثق للجدران الرقيقة، واستجابة عالية الاتساق لعملية الطلاء الأنودي[المرجع: 31] |
| القيود الرئيسية[المرجع: 31] | قوة الخضوع أقل من 6061، وانخفاض ملحوظ في القوة في المناطق المتأثرة بالحرارة الناتجة عن اللحام (HAZ)[المرجع: 31] |
| التكاليف/الآثار المترتبة على التوريد[المرجع: 31] | تكلفة منخفضة للمواد الخام؛ وتتراوح قوالب البثق المخصصة عادةً بين $500 و$2,000، مع فترة إنجاز تتراوح بين 2 و4 أسابيع.[المرجع: 31] |
فهم تركيب 6063، وأنواع الصلابة، وخصائص المادة
لاستخدام الألومنيوم 6063 بشكل صحيح في التصميم، يجب أن تفهم كيف تحدد خصائصه الكيميائية والمعالجة الحرارية حدوده الميكانيكية في ورشة العمل.
تركيبة السبيكة
تتكون سبيكة 6063 بشكل أساسي من المغنيسيوم (Mg) والسيليكون (Si). ونطاق التركيب القياسي هو:
- السيليكون (سي): 0.20 – 0.60%
- المغنيسيوم (Mg): 0.45 – 0.90%
- الحديد (Fe): 0.35% كحد أقصى
- النحاس (النحاس): 0.10% كحد أقصى
- الزنك (Zn)، المنغنيز (Mn)، الكروم (Cr)، التيتانيوم (Ti): 0.10% كحد أقصى لكل منها
يتحد المغنيسيوم والسيليكون لتكوين سيليسيد المغنيسيوم (Mg₂Si)، الذي يوفر القوة الهيكلية للسبائك بعد المعالجة الحرارية. ومع ذلك، فإن المعيار التصنيعي الأكثر أهمية هنا هو التحكم الصارم في نسبة الحديد (<0.35%). ولا يقتصر دور هذا المحتوى المنخفض من الحديد على مقاومة التآكل فحسب، بل إنه يقلل أيضًا من تآكل القوالب أثناء عملية البثق. وهذا هو بالضبط السبب الذي يجعل المقاطع المقطعية من النوع 6063 قادرة على تحقيق تفاوتات أبعاد أقل دقة وجدران أرق بكثير مقارنةً بالنوع 6061.
درجات الصلابة T5 وT6
يتم توريد 6063 عادةً في حالتي الصلب T5 أو T6. ويؤثر هذا الاختيار بشكل مباشر على القوة، وقابلية التشكيل، وتكاليف الشراء.
- درجة الصلابة T5: يتم تبريد الألمنيوم بالهواء فور خروجه من قالب البثق، ثم يخضع لعملية تقادم صناعي في فرن. وتُعد هذه العملية عالية الكفاءة وفعالة من حيث التكلفة. ويتميز النوع T5 بقوة معتدلة، وهو الخيار القياسي للمقاطع المعمارية وإطارات النوافذ والأغلفة التجميلية.
- درجة الصلابة T6: يخضع الألومنيوم لمعالجة حرارية بالمحلول (عادةً ما يتم تبريده بالماء في المكبس) ثم يخضع لعملية شيخوخة اصطناعية. ويؤدي ذلك إلى زيادة مقاومة الخضوع للمادة إلى أقصى حد، مما يجعلها ضرورية في التطبيقات التي تتطلب تحمل الأحمال، مثل حوامل التثبيت الهيكلية أو هياكل الآلات الثقيلة.
تحذير بشأن التصنيع: يكون المعيار T6 عرضة للتشقق بشكل كبير إذا كان المقطع الخاص بك يتطلب ثنيًا ثانويًّا أو تشكيلًا بالدرفلة. إذا كان مسار التصنيع الخاص بك يتضمن عملية ثني بعد البثق، فحدد المعيار T5 أو T4 (المُعتق طبيعيًّا) لتجنب هدر المواد.
بيانات العقار
يوضح الجدول أدناه الخصائص الميكانيكية والفيزيائية النموذجية للمقاطع المبثوقة القياسية من نوعي 6063-T5 و6063-T6 في درجة حرارة الغرفة. ملاحظة: ستكون قيم المواصفات الدنيا أقل قليلاً، وستختلف وفقًا لسمك المقطع العرضي.
| ملكية[المرجع: 32] | 6063-T5 (نموذجي)[المرجع: 32] | 6063-T6 (نموذجي)[المرجع: 32] | الآثار المترتبة على التصميم[المرجع: 32] |
|---|---|---|---|
| قوة الشد القصوى[المرجع: 32] | 186 ميجا باسكال (27,000 رطل لكل بوصة مربعة)[المرجع: 32] | 241 ميجا باسكال (35,000 رطل لكل بوصة مربعة)[المرجع: 32] | نقطة الانهيار. يوفر T6 هامش أمان أوسع للأحمال الهيكلية.[المرجع: 32] |
| قوة العائد[المرجع: 32] | 145 ميجا باسكال (21,000 رطل لكل بوصة مربعة)[المرجع: 32] | 214 ميجا باسكال (31,000 رطل لكل بوصة مربعة)[المرجع: 32] | نقطة التشوه الدائم. وهي ذات أهمية حاسمة في حسابات تحمل الأحمال.[المرجع: 32] |
| الاستطالة عند الكسر[المرجع: 32] | ~12%[المرجع: 32] | ~8%[المرجع: 32] | يشير إلى الليونة. يسمح النوع T5 بإجراء عمليات تشكيل بسيطة؛ أما النوع T6 فهو أكثر هشاشة.[المرجع: 32] |
| معامل المرونة[المرجع: 32] | 68,9 جيجا باسكال[المرجع: 32] | 68,9 جيجا باسكال[المرجع: 32] | صلابة المادة. سيتعرض كلا النوعين من الصلب لانحراف متطابق تحت نفس الحمل.[المرجع: 32] |
| توصيل حراري[المرجع: 32] | 209 واط/م·كلفن[المرجع: 32] | 200 واط/م·كلفن[المرجع: 32] | تجعل الموصلية العالية كلا النوعين من الفولاذ المقسّى خيارين ممتازين لتطبيقات المبددات الحرارية.[المرجع: 32] |
كيفية استخدام هذه البيانات: من الأخطاء الهندسية الشائعة الترقية من T5 إلى T6 لمنع انحناء (انحراف) الإطار الطويل تحت حمل ثقيل. وكما يوضح معامل المرونة (68.9 جيجا باسكال)، فإن T6 ليس أكثر صلابة من T5. إذا كان الجزء الخاص بك ينحرف ضمن حد مرونته، فإن تغيير درجة الصلابة لن يساعد؛ بل يجب عليك تغيير الشكل الهندسي للملف (على سبيل المثال، زيادة سماكة الجدار أو إضافة أضلاع تقوية).
حدد ما إذا كان 6063 مناسبًا لقطعتك
يتطلب تحديد ما إذا كانت المادة 6063 هي الخيار المناسب تقييم الشكل الهندسي المحدد لقطعتك في ضوء القدرات الفعلية لعملية البثق وتكاليف التصنيع.
التطبيقات المناسبة
يعمل المعيار 6063 بشكل جيد عندما يعتمد التصميم على دمج ميزات متعددة في مقطع جانبي واحد أو يتطلب تشطيبات سطحية تجميلية محددة.
- إطارات الأتمتة (مقاطع ذات فتحات على شكل حرف T): يتطلب القدرة على تشكيل فتحات داخلية معقدة وعميقة وضيقة لتركيب قطع التثبيت.
- العلب الإلكترونية: يستفيد من تقنية البثق لتشكيل الهيكل الأساسي للغلاف بشكل سلس، مع دمج قضبان توجيه داخلية للوحات الدوائر المطبوعة (PCB).
- المكونات المعمارية: يتطلب استجابة مثالية لعملية الطلاء الأنودي الشفاف أو الملون لضمان مقاومة العوامل الجوية في الأماكن المفتوحة على المدى الطويل.
- مبددات الحرارة: يتطلب ذلك توصيلية حرارية ممتازة، إلى جانب قدرة القالب على تشكيل ريش تبريد رفيعة جدًّا وكثيفة دون أن تتمزق.
6063 مقابل 6061
عند اختيار سبيكة من سلسلة 6xxx، عادةً ما تقارن أقسام المشتريات والهندسة بين السبيكة 6063 والسبيكة 6061.
| ميزة[المرجع: 33] | 6063[المرجع: 33] | 6061[المرجع: 33] |
|---|---|---|
| تعقيد عملية البثق[المرجع: 33] | ممتاز. يتعامل مع الجدران الرقيقة والتجاويف المعقدة والزوايا الحادة مع تقليل تآكل الأدوات.[المرجع: 33] | متوسط. يُعد الأنسب للأشكال البسيطة شبه الصلبة ذات الجدران السميكة والمتجانسة.[المرجع: 33] |
| حد الخضوع (T6)[المرجع: 33] | متوسط (~214 ميجا باسكال)[المرجع: 33] | مرتفع (~276 ميجا باسكال)[المرجع: 33] |
| القدرة على التصنيع[المرجع: 33] | صحيح. تؤدي المادة الأكثر ليونة إلى تكوّن شظايا لزجة تتسبب في تراكم الحواف (BUE) على أدوات القطع. وهذا يؤدي إلى زيادة مدة دورات التصنيع باستخدام الحاسب الآلي (CNC) بسبب الحاجة إلى سرعات تغذية أبطأ أو استخدام تقنية الحفر المتقطع المتخصصة.[المرجع: 33] | جيد. تتكسر الرقائق بشكل نظيف. وهي أكثر ملاءمة للتصنيع باستخدام الحاسب الآلي (CNC) عالي السرعة أو للأجزاء التي تتطلب إزالة كميات كبيرة من المواد.[المرجع: 33] |
| رد بشأن عملية الأنودة[المرجع: 33] | ممتاز. ينتج عنه مظهر نهائي متجانس ولامع مع توافق لوني ثابت عبر الدفعات المختلفة.[المرجع: 33] | جيد. قد يبدو أحيانًا أقل لمعانًا قليلاً، أو مائلًا إلى اللون الأصفر، أو غير متجانس مقارنةً بالسلالة 6063.[المرجع: 33] |
ملاحظة بشأن بدائل التوريد: في حالة الشراء من أوروبا، يُعدّ 6060 بديلاً شائعاً. وهو نسخة أقل سبائكاً من 6063 (تحتوي على نسبة أقل من المغنيسيوم والسيليكون)، مما يتيح سرعات بثق أعلى حتى بالنسبة للأشكال الهندسية شديدة التعقيد، على الرغم من أن قوته الميكانيكية أقل قليلاً. تأكد من متطلبات الحمل قبل قبول 6060 كبديل مباشر.
البثق مقابل. صفيحة معدنية (مقارنة بين مقطع 6063 والصفائح 5052)
خلال مرحلة طرح المنتج الجديد (NPI) لأجزاء مثل العلب المصممة خصيصًا، غالبًا ما يتناقش المهندسون حول ما إذا كان ينبغي الاستثمار في قالب بثق مخصص من مادة 6063 أم تصميم مجموعة من الصفائح المعدنية المطوية من مادة 5052.
العتبة: عادةً ما تتراوح نقطة التعادل بين الاستثمار في أدوات البثق المخصصة من نوع 6063 وتصنيع مجموعة من الصفائح المعدنية بين 250 و500 وحدة، اعتمادًا على مقدار اللحام والتجميع اليدوي الذي يتطلبه تصميم الصفائح المعدنية.
| متطلبات القطعة[المرجع: 34] | المواد/العمليات المرشحة[المرجع: 34] | الشروط التي يجب التحقق منها قبل الشراء[المرجع: 34] |
|---|---|---|
| المقاطع العرضية المعقدة (مثل مسارات لوحات الدوائر المطبوعة، ونتوءات البراغي)[المرجع: 34] | 6063 - قضبان مبثوقة حسب الطلب[المرجع: 34] | التحقق من أن ميزانية الأدوات الأولية ($500-$2000) مبررة بحجم الإنتاج.[المرجع: 34] |
| كميات صغيرة أو نماذج أولية سريعة (< 50 وحدة)[المرجع: 34] | 5052 ثني الصفائح المعدنية[المرجع: 34] | تأكد من أن التصميم يمكن تشكيله فعليًّا باستخدام أدوات مكبس الثني القياسية دون حدوث تصادم.[المرجع: 34] |
| هيكل خارجي بدون وصلات[المرجع: 34] | 6063 البثق المجوف[المرجع: 34] | يُزيل الحاجة إلى خطوط اللحام الطويلة والمكلفة. تأكد من وجود خطة بديلة لإغلاق الأطراف (مثل الأغطية الطرفية المُختومة).[المرجع: 34] |
| أنماط ثقوب مخصصة واسعة النطاق على وجوه متعددة[المرجع: 34] | 5052 الصفائح المعدنية (القطع بالليزر/التثقيب ثم الثني)[المرجع: 34] | بشكل عام، يُعدّ ثقب الصفيحة المسطحة أو قطعها بالليزر قبل ثنيها أسرع وأرخص من إعداد مقطع ثلاثي الأبعاد في آلة طحن CNC ذات 4 محاور.[المرجع: 34] |
| تشطيب تجميلي فاخر[المرجع: 34] | 6063: البثق + الطلاء بالأنودة[المرجع: 34] | تأكد من أن المورد الخاص بك قادر على التعامل مع خطوط القوالب. يوفر معدن 6063 تشطيبًا أنوديًا جماليًا فائقًا وأكثر اتساقًا مقارنةً بمعدن 5052.[المرجع: 34] |
تصميم مقاطع 6063 للقولبة والتجميع
يتم تحديد الشكل المادي لمقاطع 6063 من خلال قالب البثق، لكن سوء تصميم المقطع العرضي يؤدي إلى تعطل القالب قبل الأوان، أو تشوه المقاطع، أو تكاليف معالجة ثانوية مفرطة. ويتطلب التصميم المخصص للبثق التحكم في تدفق المواد والتخطيط وفقًا لظروف التجميع الفعلية.
الجدران والأضلاع
يُعد توحيد سماكة الجدار القاعدة الأكثر أهمية في تصميم عمليات البثق. فعندما ينتقل المقطع العرضي بشكل مفاجئ من كتلة سميكة إلى جدار رقيق، يبرد الجزء الرقيق بسرعة أكبر بعد خروجه من القالب، مما يتسبب في انحراف أو انثناء المقطع بأكمله.
- انتقالات الجدران: إذا كان لا بد من تغيير السماكة، فاستخدم انحناءات تدريجية أو أنصاف أقطار كبيرة بدلاً من الفروق الحادة.
- فتحات عميقة وأضلاع رفيعة: يتطلب تشكيل فتحة عميقة وضيقة وجود “لسان” رفيع وغير مدعوم مصنوع من فولاذ الأدوات داخل القالب. وقد يؤدي الضغط الهائل للألمنيوم المتدفق إلى كسر هذا اللسان. لذا، يجب الحفاظ على نسبة العمق إلى العرض أقل من 3:1 للفتحات كلما أمكن ذلك.
- نصف القطر: تعمل الزوايا الداخلية الحادة كمركّزات للإجهاد على القالب. حدد نصف قطرًا داخليًّا لا يقل عن 0.5 مم إلى 1.0 مم لإطالة عمر القالب وتحسين تدفق المادة.
- التناظر: تتدفق المقاطع غير المتماثلة بشكل غير متساوٍ، مما يتطلب من صانع القالب إبطاء الجانب الأثقل بشكل مصطنع. أما التصاميم المتماثلة — أو تلك المجمعة في قوالب متعددة التجاويف متماثلة — فتنتج قطعًا أكثر استقامةً مع تفاوتات أضيق.
التفاوتات المسموح بها ونقاط الإسناد
البثق عملية حرارية-ميكانيكية؛ حيث يتم دفع الألومنيوم عبر قالب عند درجات حرارة عالية ثم يتم شدّه. ولا يمكن لهذه العملية أن تضاهي دقة القطع باستخدام ماكينة طحن بتحكم رقمي (CNC) فور خروج القطعة من آلة البثق.
تحذير: فخ التفاوت في مقاسات لوحة العنوان
من الأخطاء الهندسية الشائعة والمكلفة ترك التفاوتات القياسية الافتراضية الخاصة بكتلة العنوان (مثل ISO 2768-m، ±0.1 مم) على الأبعاد الأولية للقطع المبثوقة. وعادةً ما تكون التفاوتات القياسية للبثق أقرب إلى ±0.2 مم إلى ±0.5 مم، اعتمادًا على حجم المقطع الجانبي. لا تفرض تفاوتات ضيقة إلا على ميزات محددة تم تصنيعها باستخدام آلات CNC؛ وإلا فإن المصنع سيرفض الرسم أو سيقدم عرض سعر باهظًا.
- الاستقامة والالتواء: تتميز جميع القطع المبثوقة بانحناء ولف طبيعيين على طولها. إذا كان المقطع الطويل يتطلب سطح تلامس مستوٍ تمامًا، فلا تعتمد على السطح الخارجي للقطعة المبثوقة في حالتها الأولية. أضف الهامش المخصص للتصنيع (عادةً ما يتراوح بين 1.0 مم و2.0 مم) إلى المقطع المبثوق، الذي يتم بعد ذلك تشذيب حوافه على آلة طحن.
- التواريخ: اختر نقاط مرجعية ثابتة ويسهل الوصول إليها. تجنب استخدام الجدران الرقيقة المرنة أو الأسطح الخارجية التجميلية كنقاط مرجعية أساسية لإعدادات التصنيع باستخدام الحاسب الآلي (CNC)، حيث إن قوة التثبيت ستؤدي إلى تشويه القطعة قبل أن تلمسها أداة القطع.
ميزات التجميع
يتيح لك البثق دمج وظائف التجميع مباشرةً في المادة الخام، مما يلغي الحاجة إلى العمليات الثانوية. ومع ذلك، يجب عليك التمييز بين الميزات التي يمكن بثقها وتلك التي يجب معالجتها آليًّا.
- دمجها في عملية البثق: فتحات على شكل حرف T مخصصة للصواميل المثبتة، ونتوءات البراغي (مصممة لتناسب البراغي المُشكِّلة للخيوط)، والمفاصل القابلة للتثبيت بالضغط، والمسارات المنزلقة.
- احتياطي للتصنيع باستخدام الحاسب الآلي (CNC): الثقوب المتقاطعة، والمحاذاة الدقيقة للمسامير الدبوسية، والشقوق المتقاطعة، واللولبات الملولبة (في حال الحاجة إلى استخدام مثاقب آلية قياسية).
- مسافة الأداة: عند تصميم نتوءات البراغي الداخلية أو قنوات البراغي، تأكد من وجود مسافة كافية تسمح لأدوات التجميع القياسية (المفاتيح، رؤوس المفكات) بالوصول إلى أداة التثبيت دون أن تصطدم بجدران المقطع الجانبي.

مراقبة نتائج عمليات التصنيع والانحناء واللحام
على الرغم من أن معدن 6063 يُعد عمومًا سهل التشكيل، إلا أن طبيعته اللينة نسبيًّا وخصائصه الحرارية المحددة تتطلب ضوابط صارمة في ورشة العمل لمنع حدوث نفايات والحفاظ على دقة الأبعاد.
التصنيع باستخدام الحاسب الآلي
نظرًا لأن معدن 6063 أكثر ليونة و“أكثر لزوجة” من معدن 6061، فإنه يطرح تحديات معينة أثناء التصنيع باستخدام الحاسب الآلي.
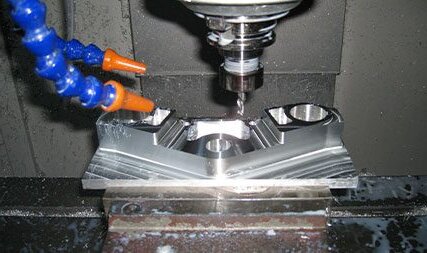
- التحكم في الرقاقة والحافة المركبة (BUE): تميل نشارة معدن 6063 إلى الالتصاق بحافة القطع، مما يؤدي إلى تآكل السطح النهائي، ويؤدي في النهاية إلى كسر الأداة. استخدم أدوات كربيد مصقولة ذات زاوية ميل عالية (تُعد طلاءات DLC فعالة للغاية) مع سائل تبريد عالي الضغط أو تزييت بالرذاذ لإزالة النشارة على الفور.
- تثبيت الجدران الرقيقة: ستؤدي الملازم القياسية للآلات إلى سحق المقاطع 6063 المجوفة أو ذات الجدران الرقيقة. استخدم فكوكًا لينة مصنوعة خصيصًا لتتناسب مع الشكل الدقيق للمقاطع المبثوقة، أو استخدم مغازل داخلية قابلة للتمدد لدعم المقاطع المجوفة أثناء عمليات الطحن الثقيلة.
- بروتوكول القياس: احرص دائمًا على قياس الأبعاد المُشكَّلة آليًّا في “الدولة الحرة” (غير مقيدة). إذا قمت بتشكيل مقطع رفيع وهو مضغوط في ملزمة، فسوف يرتد خارج نطاق التفاوت المسموح به فور رفع ضغط التثبيت.
ثني المقاطع الجانبية
يعد ثني المقاطع المعدنية من نوع 6063 لاستخدامات مثل المقابض أو الإطارات أو المنحنيات المعمارية عملية تتأثر بشدة بدرجة الصلابة وهندسة المقطع العرضي.
- قيود درجة الحرارة: من شبه المؤكد أن ثني مقطع T6 سيؤدي إلى حدوث تشققات أو ظهور تقشر شديد على نصف القطر الخارجي. يجب إجراء عمليات الثني على المقاطع ذات درجات الصلابة T4 أو T5. إذا كانت قوة T6 إلزامية، فيجب ثني القطعة وهي في حالة T4 ثم إخضاعها لعملية شيخوخة اصطناعية لتحويلها إلى T6 بعد ذلك.
قاعدة عامة للثني:
يجب أن يكون نصف قطر الانحناء 3 إلى 4 أضعاف سماكة المقطع على الأقل بالنسبة للمعادن ذات درجات الصلابة T4/T5 لتجنب حدوث كسر. أما نصف القطر الأصغر فيتطلب استخدام أدوات متخصصة أو إجراء عملية تلدين موضعية.
- التشوه: تنحني المقاطع المجوفة أو تنثني عند نصف القطر الداخلي أثناء عملية الثني. وهذا يتطلب توفير دعم داخلي أثناء العملية، ويتم تحقيق ذلك عادةً باستخدام مغازل مرنة، أو حشو الرمل، أو الثني بالدرفلة الدوارة باستخدام قوالب مسح متخصصة.
- التحقق: يُظهر الألومنيوم خصائص هامة سبرينجباك. يجب دائمًا إجراء اختبار ثني فعلي باستخدام دفعة من المقاطع المخصصة للإنتاج الفعلي قبل وضع اللمسات الأخيرة على هندسة قالب الثني.
الوصلات الملحومة
يُستخدم اللحام بالسبائك 6063 بشكل شائع في تجميع الهياكل، لكن المدخلات الحرارية تؤثر على السلامة الهيكلية للمادة وقد تؤدي إلى إتلاف التشطيبات التجميلية إذا لم يتم التخطيط لها بشكل صحيح.
تحذير: “الهالة السوداء” الناتجة عن عملية الأنودة”
يُعد ER4043 سلك الحشو الأكثر شيوعًا في اللحام بالصهر للسبائك 6063 نظرًا لتدفقه الممتاز ومقاومته للتشقق. ومع ذلك، يحتوي ER4043 على نسبة عالية من السيليكون، الذي يتحول إلى اللون الرمادي الداكن أو الأسود أثناء عملية الطلاء الأنودي, ، مما يترك “هالة” قبيحة حول اللحام. إذا كانت المجموعة الملحومة تتطلب تشطيبًا تجميليًّا شفافًا أو ملونًا باستخدام عملية الأنودة، فيُرجى تحديد سلك الحشو ER5356. إنه يتناسب لونيًّا مع المعدن الأساسي 6063 بشكل أفضل بكثير، على الرغم من أنه أصعب قليلاً في اللحام.
- المنطقة المتأثرة بالحرارة (HAZ): الحرارة المنبعثة من اللحام بتقنية TIG أو MIG يؤدي ذلك إلى إتلاف المعالجة الحرارية T5/T6 محليًّا. ومن المتوقع أن تنخفض مقاومة الخضوع في منطقة التأثير الحراري (HAZ) من 30% إلى 40%. يجب تصميم الهيكل بحيث تكون اللحامات بعيدة عن نقاط الإجهاد القصوى.
- التحكم في التشويه: تؤدي الموصلية الحرارية العالية لمادة 6063 إلى انتقال الحرارة بسرعة، مما يؤدي إلى تشوه المقاطع الرقيقة. لذا، يجب استخدام قوالب تثبيت صلبة وكتل تبريد نحاسية لتصريف الحرارة، وتطبيق تسلسلات لحام متقطعة بدلاً من الممرات المستمرة للتحكم في التشوه الحراري.
حالة عملية في ورشة التصنيع: تشوه المقطع الجانبي ذي الجدران الرقيقة
- المشكلة أدى اللحام بتقنية TIG لإطار إلكتروني من نوع 6063-T5 بسماكة جدار تبلغ 1.5 مم إلى حدوث انحراف حراري شديد، مما تسبب في اختلال محاذاة مسارات التوجيه الداخلية المبثوقة للوحة الدوائر المطبوعة (PCB)، مما حال دون التجميع.
- التعديل: تم تغيير تسلسل اللحام من تمريرات متواصلة إلى لحام متداخل. وأُدمجت كتل تبريد نحاسية في جهاز التثبيت الخاص باللحام مباشرةً خلف مسارات لوحة الدوائر المطبوعة (PCB) لتعمل كمشتت حراري.
- النتيجة: حافظ الإطار على ثبات الأبعاد عبر القطر، مما أبقى مسارات لوحة الدوائر المطبوعة متوازيةً وألغى الحاجة إلى عملية تقويم بعد اللحام.
تحديد التشطيبات من أجل المظهر وملاءمة التجميع
إن تحديد عبارة “تشطيب سطحي جيد” في الرسم الهندسي لا يضمن شيئًا. فالألومنيوم من النوع 6063 قابل جدًّا للمعالجات التجميلية، لكن تحقيق نتيجة قابلة للتكرار يتطلب تحديد الأعمال التحضيرية، وسماكة الطلاء، والعيوب المقبولة.
أنودة
يُعد 6063 الخيار الأمثل لعملية الأكسدة الأنودية، حيث إن محتواه المنخفض من السبائك ينتج طبقة أكسيد شفافة ومتجانسة. ومع ذلك، فإن عملية الأكسدة الأنودية هي عملية شفافة — فهي لا تخفي العيوب المادية.
- تحضير السطح: سيؤدي عملية الأنودة إلى إبراز خطوط قوالب البثق وعلامات أدوات التصنيع باستخدام الحاسب الآلي (CNC)، لا إخفاءها. وإذا كان المطلوب الحصول على سطح خارجي متجانس المظهر، فيجب تحضير القطعة ميكانيكيًا (بالفرشاة أو بالسفع) أو حفرها كيميائيًا قبل إدخالها في حوض الأنودة.
- علامات التصدع: تتطلب عملية الأنودة وجود اتصال كهربائي مادي. يرجى تحديد المواقع المسموح بها لـ“علامات الحامل” في الرسم التخطيطي (عادةً ما تكون الأوجه الداخلية غير المرئية)، حيث ستبقى نقاط التلامس هذه من الألومنيوم المكشوف.
- تغير لون اللحام: تذكر أن المناطق المتأثرة بالحرارة (HAZ) وأسلاك الحشو الغنية بالسيليكون ستتأكسد لتصبح بلون مختلف (غالبًا رمادي داكن). لذا، يجب تخطيط الأسطح التجميلية بعيدًا عن الوصلات الملحومة.
التفجير والتنظيف بالفرشاة
تُستخدم عمليات التشطيب الميكانيكي لتحقيق ملمس موحد قبل الطلاء النهائي.
- السفع بالخرز: يمنح السطح مظهرًا غير لامعًا وغير اتجاهي. وهو فعال للغاية في إخفاء خطوط البثق الطفيفة والاهتزازات الخفيفة الناتجة عن المعالجة الآلية. ومع ذلك، فإن عملية السفع لها حدودها — فهي لا تزيل الشقوق العميقة أو آثار التخطي الكبيرة الناتجة عن استخدام مثقاب التخشين.
- تنظيف الأسنان بالفرشاة: يضفي مظهرًا اتجاهيًّا للألياف. يجب تحديد اتجاه الألياف في الرسم (على سبيل المثال، “تطبيق الفرشاة بشكل موازٍ لأطول بُعد”). يجب الحصول على عينة من الحدود المادية للتوصل إلى اتفاق بشأن خشونة تشطيب الفرشاة قبل الموافقة على الإنتاج الضخم.
مسحوق الطلاء
يوفر الطلاء بالمسحوق طبقة نهائية متينة ومقاومة للأشعة فوق البنفسجية، مما يجعله مناسبًا للاستخدام في الأماكن الخارجية أو البيئات القاسية. أما الطلاء الكهربائي (الترسيب الكهروضوئي) فهو بديل أرق بكثير يُستخدم غالبًا للأشكال الهندسية المعقدة أو كطبقة أولية مقاومة للتآكل.
- تراكم الأبعاد: على عكس عملية الأكسدة القياسية (التي تضيف سماكة تتراوح بين 5 و25 ميكرونًا تقريبًا)، فإن الطلاء بالمسحوق يضيف سماكة كبيرة، تتراوح عادةً بين 60 و120 ميكرونًا. وهذا من شأنه أن يخل بتفاوتات التجميع الدقيقة.
- التغطية مقابل التثقيب الزائد الحجم: يجب عليك تحديد متطلبات التغطية بشكل صريح بالنسبة لمقاسات المحامل ونقاط التأريض الكهربائي.
نصيحة من موقع العمل: إدارة الثقوب الملولبة
يُعد تغطية العشرات من الثقوب الصغيرة المُثقوبة بسدادات سيليكون عملية تتطلب جهدًا كبيرًا. لتقليل التكاليف، حدد التثقيب بزيادة في الحجم (على سبيل المثال، باستخدام مثقاب أكبر بمقدار +0.1 مم) قبل الطلاء. سيؤدي تراكم المسحوق بطبيعة الحال إلى تقليل قطر الخيط، مما يتيح تركيب البراغي القياسية بشكل مثالي دون الحاجة إلى أي تغطية يدوية.
نص مقترح لتوضيح تشطيب السطح (مثال على ملاحظة الرسم):
- التشطيب: السفع بالخرز (خرز زجاجي، حبيبات 80) لجميع الأسطح الخارجية للحصول على ملمس غير لامع موحد.
- الطلاء الأنودي: MIL-A-8625 النوع الثاني، الفئة 2 (أسود). سماكة 15-25 ميكرون.
- التغطية: لا يُسمح بوجود علامات حامل على الأسطح المُشار إليها بالحرف “A” (الواجهة التجميلية). الثقوب الملولبة ذات الحجم الزائد +0.1 مم، لا حاجة للتغطية.
مقارنة تكاليف الأدوات والتصنيع الآلي وتكاليف القطع النهائية
انخفاض سعر المواد الخام لا يعني تلقائيًا أن المكون سيكون أرخص. تتحدد تكلفة المكون المصنوع من سبائك 6063 بمدى فعالية تحقيق التوازن بين تكلفة أدوات البثق الأولية ووقت المعالجة الثانوية باستخدام آلات CNC.
الأدوات وحجم الإنتاج
يؤدي استخدام المقاطع القياسية الجاهزة (مثل القضيب المسطح الصلب) إلى تجنب تكاليف الأدوات الأولية، لكنه يجبرك على إزالة 80% من المادة للحصول على الشكل النهائي. تعتبر قوالب البثق المخصصة من نوع 6063 غير مكلفة نسبيًا، وتتراوح تكلفتها عادةً بين 500 و2,000 اعتمادًا على مدى تعقيد المقطع.
حقيقة الحد الأدنى لكميات الطلب (MOQ):
على الرغم من أن القالب المخصص رخيص الثمن، إلا أنه يجب الانتباه إلى الحد الأدنى لكمية الطلب (MOQ) للمواد في مصنع البثق، والذي يتراوح عادةً بين 500 كجم و1,000 كجم لكل دورة إنتاج. وإذا كان حجم إنتاجك السنوي لا يتجاوز 50 وحدة صغيرة، فإن القالب سيغطي تكلفته، لكن الاحتفاظ بمخزون من المواد الخام يبلغ 500 كجم سيؤدي إلى تدهور عائد الاستثمار. ويكون البثق المخصص مجديًّا من الناحية المالية عندما يبرر حجم الإنتاج الحد الأدنى المطلوب من المواد الخام.
العمليات الثانوية
في كل مرة يتم فيها تحميل قطعة ما في آلة CNC، ترتفع التكاليف. والهدف هو تشكيل أكبر قدر ممكن من الشكل الهندسي.
- قم بالبثق لهذا: نتوءات اللولب المتصلة، ومسارات الانزلاق، وريش التبريد، والأخاديد التجميلية.
- قم بتصنيع هذا: فتحات محامل دقيقة، وثقوب مثقوبة عرضياً، وأسطح تلامس مُشطّبة بالطحن تتطلب درجة عالية من الاستواء.
- فخ التكلفة: تجنب تصميم الملامح التي تحتوي على تجاويف عميقة ومغلقة تتطلب استخدام مثاقب طرفية طويلة المدى لتنظيفها. فإذا تعرضت الأداة للاهتزاز، فسوف يفرض عليك المصنع رسومًا بسبب معدلات التغذية البطيئة وارتفاع كمية النفايات.
المفاضلات التصميمية: البثق المخصص مقابل التصنيع باستخدام الحاسب الآلي (CNC) من مادة صلبة
يوضح الجدول أدناه مقارنة في التكاليف لغلاف مبدد حرارة إلكتروني افتراضي (الحجم المفترض: 500 وحدة/سنة، وزن القطعة 1.2 كجم).
| عامل التكلفة[المرجع: 35] | السيناريو أ: مصنوع بتقنية التصنيع باستخدام الحاسب الآلي (CNC) من قطعة صلبة من مادة 6061[المرجع: 35] | السيناريو ب: قضبان مقذوفة مخصصة من نوع 6063 + معالجة خفيفة باستخدام آلات CNC[المرجع: 35] |
|---|---|---|
| الأدوات الأولية[المرجع: 35] | $0 (نظام تثبيت قطع العمل القياسي)[المرجع: 35] | $1,200 (قالب بثق مخصص)[المرجع: 35] |
| العائد المادي[المرجع: 35] | منخفض جدًّا (يتحول 75% من المادة إلى رقائق)[المرجع: 35] | عالية (يتم بثق المقطع إلى شكل قريب من الشكل النهائي)[المرجع: 35] |
| زمن دورة التصنيع باستخدام الحاسب الآلي (CNC)[المرجع: 35] | 45 دقيقة لكل جزء[المرجع: 35] | 8 دقائق لكل قطعة (تشذيب الأطراف، وحفر/تثقيب 4 ثقوب)[المرجع: 35] |
| تكلفة القطعة[المرجع: 35] | $42.00[المرجع: 35] | $14.00[المرجع: 35] |
| التكلفة الإجمالية للبرنامج (500 قطعة)[المرجع: 35] | $21,000[المرجع: 35] | $8,200 (يشمل الأدوات)[المرجع: 35] |
| شروط القبول[المرجع: 35] | يمكن البدء غدًا. سعر القطعة مرتفع.[المرجع: 35] | يستغرق اختبار القالب من 3 إلى 4 أسابيع. انخفاض كبير في التكلفة.[المرجع: 35] |
هل أنت مستعد لتقييم مشروعك في مجال البثق أو التصنيع الآلي؟ يرجى تقديم الرسومات الخاصة بكم، والكميات المتوقعة، ومتطلبات تشطيب الأسطح حتى نتمكن من تقييم درجة الصلابة المثلى، ومسار التصنيع، والتسعير.
مهلا، أنا كيفن لي

على مدى السنوات العشر الماضية، كنت منغمسًا في أشكال مختلفة من تصنيع الصفائح المعدنية، وشاركت رؤى رائعة هنا من تجاربي عبر ورش العمل المتنوعة.
ابقى على تواصل
كيفن لي
لدي أكثر من عشر سنوات من الخبرة المهنية في تصنيع الصفائح المعدنية، وتخصصت في القطع بالليزر، والثني، واللحام، وتقنيات معالجة الأسطح. كمدير فني في شنغن، أنا ملتزم بحل تحديات التصنيع المعقدة ودفع الابتكار والجودة في كل مشروع.
الموارد ذات الصلة



