Obróbka z dużą prędkością (HSM) to zaawansowany proces frezowania CNC, łączący niezwykle wysokie prędkości posuwu z niewielką głębokością skrawania. Zamiast opierać się na głębokich, powolnych cięciach, technologia HSM wykorzystuje lekkie, równomierne przyłożenie narzędzia w celu zmniejszenia sił skrawania, zminimalizowania odkształceń detalu oraz szybkiego uzyskania precyzyjnej jakości powierzchni.
Chociaż definicja wydaje się prosta, osiągnięcie prawdziwego HSM na hali produkcyjnej nie polega jedynie na ustawieniu maksymalnej prędkości obrotowej wrzeciona. Wymaga to bezbłędnej synchronizacji dynamicznych ruchów maszyny, odpowiednio wyważonego oprzyrządowania oraz konkretnych strategii CAM.
Jednak praca wrzeciona z prędkością 20 000 obr./min nie oznacza automatycznie obniżenia kosztu jednostkowego. Poniżej przyjrzymy się praktycznym aspektom frezowania z dużą prędkością: jak faktycznie przebiega proces skrawania, w przypadku jakich materiałów jest to opłacalne oraz jak ocenić, czy dany element rzeczywiście nadaje się do tego procesu.
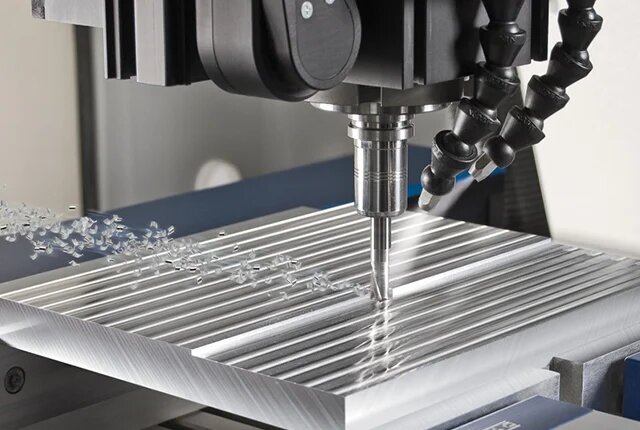
Jak działa obróbka z dużą prędkością w frezowaniu CNC?
Wysoka prędkość obrotowa wrzeciona nie oznacza automatycznie obróbki z dużą prędkością. Proces ten opiera się na kontrolowaniu rzeczywistej prędkości skrawania na krawędzi narzędzia oraz obciążenia fizycznego maszyny.
Prędkość cięcia
Prędkość skrawania (mierzona w metrach powierzchniowych na minutę, czyli SFM) to rzeczywista prędkość, z jaką krawędź skrawająca przemieszcza się przez materiał. Jest ona funkcją zarówno prędkości obrotowej wrzeciona (RPM), jak i średnicy narzędzia.
Na przykład obróbka frezem trzpieniowym o średnicy 12 mm przy prędkości obrotowej 10 000 obr./min daje prędkość skrawania wynoszącą ~377 m/min. Natomiast narzędzie o średnicy 3 mm przy tej samej prędkości obrotowej wynoszącej 10 000 obrotów na minutę wytwarza jedynie ~94 m/min. Planowanie procesu wymaga obliczenia właściwej prędkości skrawania dla danego materiału, a nie tylko maksymalizacji prędkości obrotowej wrzeciona.
Współpraca z narzędziami
Zagłębienie narzędzia określa, jak głęboko frez jest zanurzony w materiale. Jest ono definiowane przez promieniową głębokość skrawania (krok w poprzek) oraz osiową głębokość skrawania (krok w dół).
Strategie obróbki z dużą prędkością pozwalają precyzyjnie kontrolować obciążenie narzędzia podczas skrawania. Podczas gdy przejścia wykańczające często charakteryzują się małą głębokością promieniową i osiową, strategie zgrubne mogą wykorzystywać dużą głębokość osiową przy bardzo małej szerokości promieniowej. Błędem jest założenie, że obróbka z dużą prędkością oznacza po prostu wykonywanie płytkich cięć we wszystkich miejscach; oznacza ona raczej utrzymanie stałego obciążenia narzędzia.
Ruch maszyny
Prędkość posuwu zaprogramowana w oprogramowaniu CAM nie zawsze odpowiada prędkości, z jaką maszyna pracuje w hali produkcyjnej. Gdy ścieżka narzędzia dochodzi do narożnika lub małego promienia, maszyna musi fizycznie zwalniać i przyspieszać.
Obróbka z dużą prędkością w znacznym stopniu opiera się na możliwościach przewidywania kolejnych poleceń przez sterownik CNC. Dzięki temu maszyna może przetwarzać nadchodzący kod i utrzymywać płynną, stałą prędkość posuwu bez zacinania się ani szarpania na zakrętach.
Uwaga terminologiczna: HSM a HEM
Obróbka z dużą prędkością (HSM) zazwyczaj opiera się na wysokich prędkościach powierzchniowych i niewielkich obciążeniach wiórowych w przypadku obróbki wykańczającej i precyzyjnej. Frezowanie o wysokiej wydajności (HEM) skupia się na maksymalizacji wydajności usuwania materiału podczas obróbki zgrubnej poprzez głębokie cięcia osiowe i dynamiczne ścieżki narzędzia. W praktyce koncepcje te nakładają się na siebie, a niniejszy przewodnik omawia zasady mające zastosowanie w obu przypadkach.
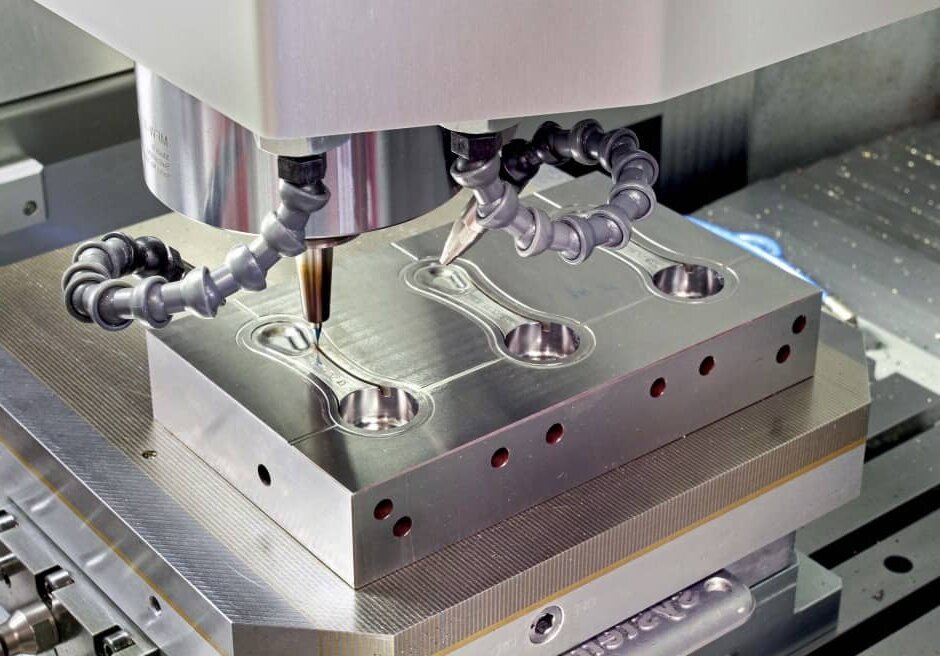
Kiedy warto rozważyć obróbkę z dużą prędkością?
Zastosowanie technik szybkiej obróbki wymaga oceny, czy zmniejszone siły skrawania i krótsze czasy cyklu przeważają nad wymaganiami dotyczącymi przygotowania maszyny oraz kosztami oprzyrządowania.
Elementy o cienkich ściankach
Cienkie ścianki (zazwyczaj poniżej 1,5 mm lub 0,060″) oraz smukłe elementy są podatne na wyginanie się pod wpływem nacisku powstającego podczas standardowego frezowania. Ponieważ technologia HSM wykorzystuje lekkie przyłożenie promieniowe, siły skrawania są znacznie mniejsze, co pomaga zachować prostoliniowość ścianek.
Należy jednak łącznie ocenić obciążenie skrawające, podparcie obrabianego elementu oraz sposób mocowania. Podczas obróbki cienkościennych obudów aluminiowych w firmie Shengen zauważamy, że jeśli uchwyt powoduje naprężenia, w ostatecznej ocenie należy uwzględnić sposób, w jaki element ulega odkształceniu po zwolnieniu z zacisków.
Części hartowane
Bezpośrednie frezowanie hartowanych stali narzędziowych (zazwyczaj o twardości powyżej 45 HRC) jest powszechną praktyką w produkcji form i elementów precyzyjnych. Obróbka HSM często pozwala ograniczyć lub całkowicie wyeliminować konieczność późniejszej obróbki elektroerozyjnej (EDM) lub ręcznego polerowania.
Podejście to sprawdza się dobrze w przypadku otwartych konturów i płytkich wgłębień. Ma ono jednak swoje ograniczenia w przypadku głębokich, wąskich obszarów lub ostrych narożników wewnętrznych, gdzie geometria frezu nie jest w stanie skutecznie dotrzeć lub usunąć wiórów.
Powierzchnie złożone
W przypadku konturów 3D, drobnych szczegółów i kształtów organicznych wysokie prędkości posuwu w połączeniu z frezami kulistymi pozwalają uzyskać gładkie wykończenie powierzchni. Aby ustalić, czy metoda ta jest opłacalna, inżynierowie muszą ocenić dostępność do obrabianego elementu.
Zasadniczo, gdy wysięg narzędzia przekracza 5-krotność średnicy narzędzia, wibracje występujące przy dużych prędkościach często niwelują korzyści płynące z tego procesu. Te drgania wymuszają zmniejszenie prędkości posuwu, co eliminuje główną zaletę obróbki HSM.
| Zadanie obróbki skrawaniem[źródło: 23] | Potencjalne zyski[źródło: 23] | Główne ograniczenia[źródło: 23] | Alternatywy do porównania[źródło: 23] |
|---|---|---|---|
| Elementy cienkościenne i elementy podłogowe[źródło: 23] | Zmniejsza siły skrawania nawet o 40%; utrzymuje ugięcie ścianki w wąskich tolerancjach (np. ±0,02 mm).[źródło: 23] | Podparcie przedmiotu obrabianego, tłumienie naprężeń oraz odkształcenie po zwolnieniu.[źródło: 23] | Różne metody mocowania lub zmienione sekwencje obróbki.[źródło: 23] |
| Kontury ze stali hartowanej[źródło: 23] | Eliminuje czas potrzebny na obróbkę elektroerozyjną; pozwala uzyskać chropowatość powierzchni Ra 0,2–0,4 μm bezpośrednio po frezowaniu.[źródło: 23] | Zasięg narzędzia w przypadku głębokich wnęk; ograniczenia związane z ostrymi narożnikami wewnętrznymi.[źródło: 23] | Frezowanie konwencjonalne, a następnie obróbka elektroerozyjna i ręczne polerowanie.[źródło: 23] |
| Złożone powierzchnie 3D[źródło: 23] | Skraca czas cyklu obróbki geometrii organicznych o 30–50%, zachowując jednocześnie jakość powierzchni.[źródło: 23] | Dostępność narzędzia; niestabilność spowodowana dużym wysięgiem narzędzia (>5 średnic).[źródło: 23] | Zastosowanie alternatywnych geometrii frezów lub podział zespołu detalu.[źródło: 23] |
| Proste elementy lub obróbka zgrubna dużych partii[źródło: 23] | Wymaga precyzyjnych obliczeń; przy większych ilościach (np. >50 sztuk) staje się bardziej opłacalne.[źródło: 23] | Wysokie koszty przygotowania i oprzyrządowania; standardowe obróbki zgrubne często pozwalają na szybsze usunięcie większej ilości materiału.[źródło: 23] | Tradycyjne frezowanie ciężkie lub odlewanie/wytłaczanie w przypadku elementów o dużych rozmiarach.[źródło: 23] |
W jaki sposób materiały wpływają na wymagania dotyczące cięcia?
Różne materiały nakładają określone ograniczenia na obróbkę z dużą prędkością. Strategia skrawania, która pozwala bezbłędnie obrabiać aluminium, natychmiast zniszczy narzędzie z węglika spiekanego, jeśli zostanie zastosowana do tytanu.
Stopy aluminium
Materiały takie jak 6061-T6 i 7075-T6 doskonale nadają się do obróbki z dużą prędkością, jednak głównym czynnikiem ograniczającym ich wydajność jest odprowadzanie wiórów.
Ponieważ materiał jest usuwany tak szybko, wióry łatwo gromadzą się w rowkach frezu lub zagłębieniach obrabianego elementu. Jeśli duży strumień chłodziwa lub powietrza nie usunie ich natychmiast, narzędzie ponownie przetnie wióry, co pogorszy jakość wykończenia powierzchni i często doprowadzi do złamania frezu trzpieniowego.
Stale hartowane
W przypadku stali narzędziowych (takich jak H13 lub D2) o twardości powyżej 45 HRC główny nacisk kładzie się wyłącznie na zarządzanie temperaturą.
Częstym błędem jest stosowanie standardowego chłodziwa strumieniowego. Stosowanie płynnego chłodziwa w przypadku narzędzi z węglików spiekanych pokrytych powłoką (np. TiAlN), pracujących z dużą prędkością przy obróbce stali hartowanej, powoduje szok termiczny, co prowadzi do powstawania mikropęknięć na krawędzi skrawającej. W takich przypadkach właściwym rozwiązaniem jest zazwyczaj strumień powietrza, który pozwala zaawansowanej powłoce narzędzia skutecznie pochłaniać i odprowadzać ciepło.
Tytan i stal nierdzewna
Chociaż stopy Ti-6Al-4V i austenityczne stale nierdzewne (304, 316L) są często zaliczane do grupy materiałów “trudnych w obróbce”, przyczyny ich uszkodzeń są zupełnie różne.
Tytan charakteryzuje się wyjątkowo niską przewodnością cieplną. Ciepło nie jest odprowadzane wraz z wiórami; gromadzi się ono w strefie skrawania i jest przekazywane bezpośrednio do narzędzia. Wymaga to ścisłego promieniowego rozrzedzania wiórów oraz stosowania chłodziwa pod wysokim ciśnieniem (często >1000 PSI).
Natomiast stal nierdzewna ulega szybkiemu utwardzeniu przez zgniatanie. Frezowanie wznoszące jest obowiązkowe W ten sposób zapewnia się, że wióry są grubsze na początku i cieńsze na końcu. Jeśli narzędzie ociera się lub zatrzymuje w narożniku z powodu zbyt małych prędkości posuwu, powierzchnia materiału ulega utwardzeniu. Kolejny przejście frezu natrafi wówczas na znacznie twardszą powierzchnię, co prowadzi do szybkiego gromadzenia się osadu na krawędzi tnącej (BUE) i uszkodzenia narzędzia.
| Gatunek i stan materiału[źródło: 24] | Główna trudność[źródło: 24] | Podstawy wyboru procesu[źródło: 24] | Skupienie się na wersji próbnej[źródło: 24] |
|---|---|---|---|
| Al 6061-T6 / 7075-T6[źródło: 24] | Pakowanie i ponowne cięcie chipów.[źródło: 24] | Wysokie obroty, agresywne posuwy, duży przepływ chłodziwa.[źródło: 24] | Należy zapewnić całkowite usunięcie wiórów z głębokich kieszeni.[źródło: 24] |
| Stale hartowane (>45 HRC)[źródło: 24] | Zużycie krawędzi narzędzia; szok termiczny.[źródło: 24] | Lekkie pasowanie promieniowe, specjalistyczne powłoki (TiAlN), czyszczenie strumieniem powietrza.[źródło: 24] | Należy monitorować zużycie narzędzi oraz pogorszenie jakości wykończenia powierzchni.[źródło: 24] |
| Tytan (Ti-6Al-4V)[źródło: 24] | Ciepło gromadzi się w narzędziu.[źródło: 24] | Ścisłe promieniowe rozrzedzanie wiórów, chłodziwo pod wysokim ciśnieniem.[źródło: 24] | Należy monitorować obciążenie wrzeciona oraz temperaturę narzędzia.[źródło: 24] |
| Stal nierdzewna (304 / 316L)[źródło: 24] | Utwardzanie obróbką; krawędź nakładkowa (BUE).[źródło: 24] | Stałe, nieprzerwane prędkości posuwu; obowiązkowe frezowanie wznoszące.[źródło: 24] | Należy sprawdzić, czy na krawędzi tnącej nie ma przylutowanych fragmentów materiału.[źródło: 24] |
Jakie maszyny, narzędzia i osprzęt należy kontrolować?
Obróbka z dużą prędkością to proces na poziomie systemu. Wykonywanie zaawansowanych ścieżek narzędzia na maszynie, która nie posiada niezbędnej sztywności lub możliwości sterowania, doprowadzi jedynie do drgań i powstawania odrzutów.
Wrzeciono i osie
Wrzeciono o prędkości obrotowej 20 000 obr./min nie ma większego znaczenia bez sztywności dynamicznej pozwalającej na tłumienie drgań o wysokiej częstotliwości. Równie istotne jest przyspieszenie osi (kontrola szarpnięć).
Jeśli maszyna nie jest w stanie fizycznie przyspieszyć na tyle szybko, aby osiągnąć zaprogramowaną prędkość posuwu przed dotarciem do następnego narożnika, narzędzie zatrzymuje się. W przypadku materiałów takich jak stal nierdzewna ta natychmiastowa utrata prędkości powoduje zniszczenie zarówno elementu, jak i narzędzia. Maszyna musi utrzymywać odpowiedni moment obrotowy i ciągły ruch w całym zakresie pracy.
Montaż narzędzia
Przy prędkościach przekraczających 15 000 obr./min zespół narzędziowy musi działać jako jedna, idealnie wyważona całość. Całkowity odczyt wskaźnika (TIR), czyli bicie, musi pozostawać na absolutnym minimum — zazwyczaj poniżej 0,005 mm.
Standardowe tuleje zaciskowe typu ER mają trudności z utrzymaniem tej spójności przy dużych prędkościach. Uchwyty termokurczliwe lub hydrauliczne są standardowym rozwiązaniem w maszynach HSM, ponieważ zapewniają 360-stopniowe koncentryczne mocowanie. Wysięg narzędzia należy również ograniczyć do minimum, na ile to matematycznie możliwe, aby zapobiec ugięciu.
Podparcie obrabianego elementu
Chociaż system HSM generuje mniejsze ogólne siły skrawania dzięki niewielkiemu naciskowi promieniowemu, podczas mocowania należy uwzględnić naprężenia indukowane. Jeśli element o cienkich ściankach zostanie zamocowany z nadmierną siłą, będzie się idealnie obrabiać na maszynie, ale po zwolnieniu ulegnie wypaczeniu wykraczającemu poza tolerancję (efekt sprężystości).
Aby rozwiązać ten problem, sklepy zazwyczaj stosują podejście wieloetapowe: obróbka zgrubna element, zwolnienie zacisku w celu usunięcia naprężeń resztkowych, a następnie delikatne ponowne zaciśnięcie go w celu wykonania końcowego przejścia wykańczającego z dużą prędkością. Uchwyty próżniowe są również bardzo skuteczne, zapewniając równomierne podparcie bez punktów zacisku.
Jak ustawić parametry obróbki zgrubnej i wykańczającej?
Ustawienie parametrów do obróbki z dużą prędkością wymaga obliczenia konkretnych wartości docelowych w oparciu o narzędzie i materiał, a nie zgadywania na podstawie ograniczeń maszyny.
Prędkość i posuw
Punktem wyjścia jest określenie prędkości skrawania powierzchniowej (Vc) oraz posuwu na ząb (fz) zalecanych przez producenta narzędzi.
Na przykład obróbka stopu Al 6061-T6 za pomocą 10-milimetrowej, trójkanałowej frezarki czołowej z węglików spiekanych:
- Docelowa wartość Vc: 400 m/min
- Obliczanie prędkości obrotowej (RPM):
(400 × 1000) / (3,1416 × 10) = około 12 732 obr./min - Wartość docelowa fz: 0,1 mm/ząb
- Obliczanie prędkości posuwu:
12 732 × 0,1 × 3 = około 3 819 mm/min
Podczas wstępnych cięć próbnych operator może nieznacznie dostosować te parametry — na przykład do 12 000 obr./min i 3 500 mm/min — aby uniknąć określonych częstotliwości rezonansowych danej konfiguracji maszyny.
Strategia obróbki zgrubnej
Współczesne obróbki zgrubne opierają się na adaptacyjnym oczyszczaniu lub frezowaniu trochoidalnym w celu kontrolowania kąta natarcia. Dzięki utrzymaniu stałej, niewielkiej szerokości cięcia promieniowego narzędzie nigdy nie jest narażone na skoki obciążenia w narożnikach.
Co najważniejsze, gdy promieniowy skok przekracza wartość 50% średnicy narzędzia, dochodzi do zjawiska zwanego promieniowe przerzedzanie wiórów ma miejsce. Rzeczywista grubość wióru staje się mniejsza niż zaprogramowany posuw na ząb. Programiści muszą matematycznie zwiększyć prędkość posuwu, aby to skompensować — właśnie dzięki temu efektowi zmniejszania się grubości wióru maszyny HSM osiągają tak oszałamiające prędkości posuwu bez ryzyka złamania narzędzi.
Strategia końcowa
Obróbka wykańczająca wymaga zupełnie odrębnej konfiguracji. Cel zmienia się z usuwania nadmiaru materiału na zapewnienie dokładności wymiarowej i określonych chropowatość powierzchni (Ra).
Wymaga to pozostawienia precyzyjnego, stałego naddatku materiałowego (np. 0,1 mm) na etapie zgrubnego obróbki. Podczas przejścia wykańczającego stosuje się wówczas obliczony krok przesuwu oparty na wymaganej wysokości karbu. Próba zastosowania jednego narzędzia i jednego zestawu parametrów zarówno do zgrubnej obróbki, jak i precyzyjnej obróbki wykańczającej zawsze negatywnie wpływa na jakość detalu.
Przykład dostosowania procesu:
Rozważmy przykład aluminiowego wspornika lotniczego, który wcześniej został zgrubnie obrobiony przy użyciu narzędzia o średnicy 12 mm, przy głębokich, powolnych cięciach trwających 45 minut. Dzięki przejściu na narzędzie o średnicy 8 mm i zastosowaniu adaptacyjnej strategii oczyszczania (głębokie cięcia osiowe, niewielki przesuw promieniowy, duży posuw w celu wykorzystania efektu przerzedzania wiórów) czas cyklu skrócił się do 18 minut. W kolejnym etapie oceniono wynikające z tego zużycie oraz dokładne oszczędności kosztów.
Jak diagnozować usterki i weryfikować wyniki?
Gdy proces realizowany z dużą prędkością kończy się niepowodzeniem, dzieje się to błyskawicznie. Rozwiązanie problemu wymaga metodycznego sprawdzenia ustawień mechanicznych przed wprowadzeniem zmian w parametrach CAM lub kodzie G.
Ślady po zgrzytaniu
Drgania to wibracje odbijające się na obrabianym elemencie. Zazwyczaj objawiają się one w postaci pionowych pasm w narożnikach, śladów wirów na dnie głębokich wnęk lub “piszczącego” dźwięku podczas formowania cienkich ścianek.
Pierwsza regulacja nigdy nie polega na ogólnym zmniejszeniu prędkości obrotowej wrzeciona. Najpierw należy sprawdzić wysięg narzędzia; nawet 2 mm nadmiaru może spowodować silny rezonans. Następnie sprawdź, czy uchwyt obrabianego elementu nie ulega ugięciu. Jeśli oba elementy są sztywne, należy dostroić prędkość obrotową wrzeciona — nieznacznie ją zwiększając lub zmniejszając — aby znaleźć stabilną strefę harmoniczną. Ślepe zmniejszanie prędkości często powoduje pozostawanie w strefie drgań, jednocześnie obniżając prędkość posuwu.
Zużycie narzędzia
Podczas frezowania z dużą prędkością narzędzia powinny zużywać się w przewidywalny sposób wzdłuż boku. Jeśli zauważysz mikropęknięcia na krawędzi skrawającej, prawdopodobnie narzędzie ulega szokowi termicznemu (często spowodowanemu stosowaniem płynnego chłodziwa na stali hartowanej) lub nadmiernemu bicie w uchwycie narzędziowym.
Jeśli zauważysz aluminium przyspawane do rowków (wzmocniona krawędź, tzw. BUE), oznacza to, że odprowadzanie wiórów nie przebiega prawidłowo. Zazwyczaj wynika to z zbyt niskiego ciśnienia chłodziwa lub z tego, że narzędzie ponownie tnie wióry uwięzione w zagłębieniu. Należy dokładnie odnotować miejsce wystąpienia zużycia — promień narożnika, krawędź natarcia lub rowek — aby ustalić, czy należy dostosować strategię ścieżki narzędzia, czy też sposób doprowadzania chłodziwa.
Kontrola części
Weryfikacja części HSM to coś więcej niż tylko umieszczenie jej na maszynie współrzędnościowej (CMM).
Co najważniejsze, metale rozszerzają się pod wpływem ciepła powstającego podczas obróbki. Nigdy nie należy sprawdzać elementu obrabianego na maszynie HSM bezpośrednio po jego wyjęciu z maszyny. Element musi osiągnąć standardową temperaturę otoczenia stosowaną w metrologii (20°C / 68°F), w przeciwnym razie odczyty dotyczące wąskich tolerancji będą całkowicie błędne po ostygnięciu metalu. Ponadto należy zmierzyć element po wyjmuje się go z imadła w celu sprawdzenia, czy nie wystąpiło odkształcenie sprężyste. Prawidłowo wykonany przejazd wykańczający na maszynie HSM powinien również zapewnić krawędź niemal pozbawioną zadziorów, co świadczy o idealnym zrównoważeniu sił skrawania.
| Objawy usterki[źródło: 25] | Sprawdzenie priorytetów[źródło: 25] | Kierunek regulacji[źródło: 25] | Metoda weryfikacji[źródło: 25] |
|---|---|---|---|
| Pogaduszki zza rogu[źródło: 25] | Spadek przyspieszenia osi; wysunięcie narzędzia.[źródło: 25] | Dostosować optymalizację posuwu narożnego CAM; osadzić narzędzie głębiej w uchwycie.[źródło: 25] | Wykonaj kontur testowy; sprawdź wzrokowo, czy nie występują pionowe pasy.[źródło: 25] |
| Odpryskiwanie krawędzi[źródło: 25] | Rodzaj chłodziwa (szok termiczny); bicie uchwytu narzędziowego.[źródło: 25] | Przełączyć na tryb strumienia powietrza (do twardych metali); sprawdzić TIR za pomocą czujnika zegarowego.[źródło: 25] | Po wykonaniu 10 przejść należy sprawdzić krawędź narzędzia pod powiększeniem.[źródło: 25] |
| Zniekształcenie wymiarowe[źródło: 25] | Naprężenie zaciskowe (siła docisku imadła); temperatura elementu.[źródło: 25] | Należy wykonać przejazd zgrubny w celu usunięcia naprężeń; przed pomiarem na maszynie CMM należy pozostawić element do ostygnięcia do temperatury 20°C.[źródło: 25] | Kontrola na maszynie CMM przy zamocowaniu elementu a bez zamocowania.[źródło: 25] |
| Krawędź warstwowa (BUE)[źródło: 25] | Ewakuacja chipów; mieszkanie.[źródło: 25] | Zwiększyć ciśnienie chłodziwa; zapewnić ciągłe frezowanie wznoszące.[źródło: 25] | Należy sprawdzić, czy w rowkach nie ma nadmiaru materiału spawanego; sprawdzić, czy na elemencie nie ma śladów zatarcia.[źródło: 25] |
Jak porównać koszty, terminy realizacji i oferty?
Krótszy czas cyklu nie oznacza automatycznie, że część będzie tańsza. Kierownicy ds. zakupów i inżynierowie muszą oszacować całkowity koszt procesu produkcyjnego, aby ustalić, czy zastosowanie HSM jest opłacalne w przypadku konkretnego zamówienia.
Całkowity koszt części
Ocena ofert wyłącznie na podstawie “czasu pracy maszyny” to częsta pułapka. Technologia HSM radykalnie skraca czas cyklu, ale zwiększa koszty początkowe. Należy porównać czas programowania CAM, koszt specjalistycznych uchwytów, stawkę godzinową maszyny (która jest wyższa w przypadku wrzecion dynamicznych) oraz wysokiej jakości wyważone oprzyrządowanie.
Jednak technologia HSM często pozwala uniknąć kosztownej obróbki wykończeniowej. Jeśli proces HSM wiąże się z dodatkowymi kosztami na narzędzia w wysokości 10, ale pozwala zaoszczędzić 20 na ręczne usuwanie zadziorów a dzięki skróceniu czasu obróbki elektronicznej (EDM) całkowity koszt części maleje. Ponadto wyeliminowanie dodatkowych ustawień znacznie poprawia czas sprawności wrzeciona oraz ogólną efektywność sprzętu (OEE).
Ilość i czas realizacji
Koszty przygotowania (zaawansowane programowanie CAM i niestandardowe uchwyty) należy rozłożyć na całą wielkość zamówienia. W przypadku pojedynczego prototypu standardowe obróbki zgrubne są często tańsze, ponieważ ich programowanie przebiega szybko. W przypadku partii liczącej 50 sztuk lub więcej obróbka HSM staje się bardzo konkurencyjna.
Czas realizacji należy również rozpatrywać w ujęciu całościowym. Chociaż maszyna HSM skraca rzeczywisty cykl obróbki, prawdziwa korzyść w zakresie czasu realizacji wynika z pominięcia operacji dodatkowych. Część, która schodzi z frezarki w stanie całkowicie wykończonym, omija kolejkę do działu polerowania lub elektroerozji, co skraca całkowity termin dostawy o kilka dni.
Dokumentacja dostawcy
Składając zapytanie ofertowe, należy podać dokładną wersję normy CAD, gatunek materiału i stan utwardzenia (np. Al 6061-T6 w porównaniu z T4), wielkość zamówienia, krytyczne tolerancje oraz wymaganą chropowatość powierzchni Ra.
Z kolei kierownicy ds. zakupów powinni zwrócić się do dostawcy o konkretne dowody. Należy poprosić o szczegółowy plan obróbki, aby sprawdzić, czy dostawca zamierza zastosować obróbkę elektroerozyjną (EDM) czy bezpośrednie frezowanie twarde. W przypadku zamówień o dużej wielkości należy poprosić o Raport dotyczący zdolności procesowej (Cpk) w zakresie wymiarów krytycznych. Prawdziwy dostawca usług HSM zapewni stabilność termiczną oraz odpowiednie zarządzanie zużyciem narzędzi, co pozwoli utrzymać współczynnik Cpk na poziomie powyżej 1,33 przy produkcji setek części.
| Czynnik kosztowy[źródło: 26] | Tradycyjny system trasowania (500 sztuk)[źródło: 26] | Trasowanie HSM (500 jednostek)[źródło: 26] |
|---|---|---|
| Konfiguracja i przygotowanie CAM[źródło: 26] | 2 godziny (łącznie $150)[źródło: 26] | 4,5 godziny (łącznie $350)[źródło: 26] |
| Czas cyklu maszyny[źródło: 26] | 45 minut / część[źródło: 26] | 18 minut / część[źródło: 26] |
| Stawka za maszynę[źródło: 26] | $60 za godzinę ($45,00 za sztukę)[źródło: 26] | $75 za godzinę ($22,50 za sztukę)[źródło: 26] |
| Koszt oprzyrządowania[źródło: 26] | $2,00 / sztuka[źródło: 26] | $8,00 / sztuka[źródło: 26] |
| Obróbka końcowa (usuwanie zadziorów/elektroerozja)[źródło: 26] | $3,00 / sztuka[źródło: 26] | $0.00 (Wykonane maszynowo)[źródło: 26] |
| Całkowity koszt jednej sztuki[źródło: 26] | $50.30 (konfiguracja +$0,30 – amortyzowana)[źródło: 26] | $30.50 (konfiguracja +$0,70 – amortyzowana)[źródło: 26] |
| Całkowity czas produkcji[źródło: 26] | ~47 dni (w tym kolejki dodatkowe)[źródło: 26] | ~20 dni (bezpośrednio do działu kontroli jakości)[źródło: 26] |
Chcesz sprawdzić, czy Twoje elementy mogą zyskać na zastosowaniu obróbki z dużą prędkością? Prześlij już dziś do firmy Shengen swoje pliki CAD 3D, wymagania dotyczące materiałów oraz kluczowe tolerancje w celu przeprowadzenia kompleksowej analizy DFM, oceny trasowania oraz uzyskania wyceny produkcji.
Hej, jestem Kevin Lee

Przez ostatnie 10 lat byłem zanurzony w różnych formach produkcji blach, dzieląc się tutaj fajnymi spostrzeżeniami z moich doświadczeń w różnych warsztatach.
Skontaktuj się z nami
Kevin Lee
Mam ponad dziesięcioletnie doświadczenie zawodowe w produkcji blach, specjalizując się w cięciu laserowym, gięciu, spawaniu i technikach obróbki powierzchni. Jako dyrektor techniczny w Shengen, jestem zaangażowany w rozwiązywanie złożonych wyzwań produkcyjnych i napędzanie innowacji i jakości w każdym projekcie.
Powiązane zasoby


Materiały do prototypowania: jak wybrać odpowiedni materiał